
Plānsienu uzmavu CNC virpošana ir izplatīts apstrādes uzdevums precīzās ražošanas jomā, un to izmanto automatizācijas iekārtās, automobiļu detaļās, hidrauliskajās sistēmās, medicīnas ierīcēs un precīzijas transmisijas mehānismos. Salīdzinot ar parastajām biezsienu uzmavām, plānsienu komponentiem ir zemāka radiālā stingrība un tie ir vairāk pakļauti deformācijai patronas iespīlēšanas, griešanas, siltuma uzkrāšanās un sagataves noņemšanas laikā. Šīs sekas var izraisīt apaļuma, cilindriskuma un iekšējā un ārējā diametra izmēru atšķirības. Pat ja detaļa atbilst rasējuma specifikācijām, kad tā ir iespīlēta mašīnā, tā var kļūt ovāla, lokāli sarauties vai pēc atskrūvēšanas izveidoties nevienmērīgas savienošanās atstarpes. Uzmavām, buksēm un precīzijas vārpstas apkaklēm, kurām nepieciešama precīza montāža, pareiza procesa plānošana, iespīlēšanas spēka kontrole un uzticama pārbaudes procedūra ir būtiska, lai saglabātu produkta kvalitāti un partijas konsekvenci.
Kāpēc CNC virpošanā plānsienu uzmavām bieži rodas apaļuma kļūdas?
Galvenais plānsienu uzmavu apstrādes izaicinājums ir nepietiekama konstrukcijas stingrība. Virpošanas laikā patronas iespīlēšanas spēks, griešanas spēks un termiskā deformācija var mainīt sagataves faktisko formu. Ja siena ir plāna, detaļa ir relatīvi gara vai materiāls ir ļoti elastīgs, pat nelieli ārēji spēki var izraisīt ievērojamu deformāciju. Mehāniķiem jāņem vērā sienas biezums, diametrs, garums, materiāla stāvoklis un sagataves nostiprināšanas metode, lai izvairītos no tradicionālo vārpstas apstrādes parametru tiešas piemērošanas plānsienu konstrukcijām.
Patronas fiksācijas spēks var izraisīt ovālas deformācijas
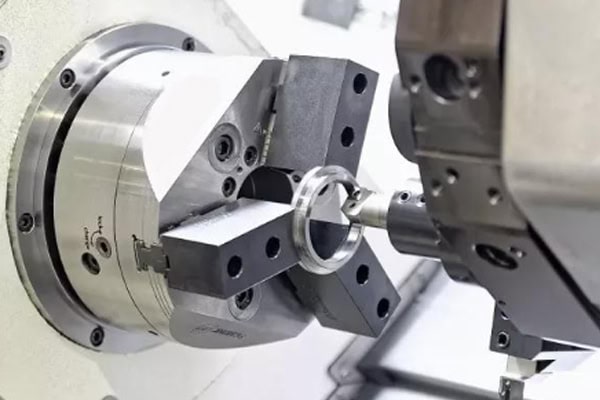
Tradicionālās trīsžokļu patronas nostiprina sagataves vairākos stiprināšanas punktos un nodrošina spēcīgu noturēšanas stingrību. Tomēr pārmērīgs stiprināšanas spēks var deformēt plānsienu uzmavas šķērsgriezumu. Sagatave, kas iespīlēšanas laikā izskatās apaļa, pēc tās atlaišanas ne vienmēr saglabā to pašu formu. Atlaižot patronu, elastīgā atjaunošanās var mainīt to zonu izmērus, kuras saspieda stiprināšanas spēks, kā rezultātā rodas apaļuma kļūdas.
- Atbilstoši samaziniet patronas spiedienu, lai novērstu pārmērīgu radiālo slodzi uz plānsienu sekcijām.
- Izvēlieties mīkstas žokļus, speciālas spīles vai citus mazdeformācijas stiprinājumus atbilstoši sagataves diametram un sienas biezumam.
- Optimizējiet iespīlēšanas garumu un saskares laukumu, lai samazinātu lokalizēto sprieguma koncentrāciju.
- Augstas precizitātes plānsienu uzmavām apsveriet speciālu izplešanās formu vai hidraulisku stiprinājumu izmantošanu, lai uzlabotu iespīlēšanas vienmērīgumu.
- Nosakiet konsekventus stiprināšanas parametrus partijas ražošanai, lai samazinātu atšķirības starp operatoriem.
Spriegošanas spēkam ir jālīdzsvaro sagataves stabilitāte un griešanas drošība. Vienkārši samazinot spiedienu, nevar atrisināt visas deformācijas problēmas. Darbībām, kas saistītas ar ievērojamām griešanas slodzēm, ir jāoptimizē arī atbalsta konstrukcijas un instrumentu parametri, lai uzlabotu apstrādes stabilitāti.
Griešanas spēki un apstrādes vibrācijas ietekmē apaļumu
Plānsienu uzmavas virpošanas laikā ir pakļautas radiālajiem griešanas spēkiem. Tas ir īpaši svarīgi, apstrādājot iekšējos urbumus, plānsienu ārējos diametrus un konstrukcijas ar garām pārkarēm. Griezējinstrumentam pārvietojoties pāri sagatavei, var rasties lokalizēta vibrācija vai elastīgā novirze. Pēc instrumenta attālināšanās materiāls var elastīgi atgūt formu, radot atšķirības starp faktisko griešanas diametru un ieprogrammēto izmēru. Apstrādes laikā var rasties arī periodiskas instrumenta pēdas, lokalizēts viļņošanās un apaļuma novirzes.
- Samaziniet nevajadzīgu instrumenta pārkares.
- Izvēlieties asus griešanas ieliktņus, kas piemēroti sagataves materiālam.
- Pielāgojiet padeves ātrumu un griešanas dziļumu atbilstoši detaļas stingrībai.
- Izvairieties no palielinātiem griešanas spēkiem, ko rada neasas griešanas malas.
- Vajadzības gadījumā izmantojiet pakāpenisku apstrādi un palīglīdzekļus.
Radiālo griešanas spēku un apstrādes vibrācijas samazināšana var uzlabot griešanas stabilitāti un samazināt apaļuma kļūdas un virsmas defektus.
Temperatūras izmaiņas un sprieguma atbrīvošanās izraisa izmēru variācijas
Nerūsējošajam tēraudam, alumīnija sakausējumiem un leģētajiem tēraudiem ir atšķirīgas siltumvadītspējas īpašības un atlikušā sprieguma apstākļi. Griešanas laikā siltums uzkrājas lokalizētās zonās, sagataves temperatūra paaugstinās un izraisa izmēru izmaiņas. Sagatavei atdziestot līdz istabas temperatūrai, tās izmēri var sarukt. Plānsienu uzmavām termiskās izmaiņas var mijiedarboties arī ar iespīlēšanas spriegumu un atlikušā sprieguma mazināšanos, izraisot apaļuma, kā arī iekšējā un ārējā diametra izmaiņas.
Pirms apstrādes ražotājiem jāapstiprina materiāla stāvoklis un izejvielu kvalitāte. Rupja apstrāde, pusapstrāde un apdares operācijas jāveic atbilstoši nepieciešamajai precizitātei, kritiskajos posmos nodrošinot atbilstošu dzesēšanu un izmēru pārbaudi. Komponentiem ar augstām izmēru stabilitātes prasībām jākontrolē arī pārbaudes temperatūra, lai novērstu to, ka mērījumi, kas veikti, kamēr detaļa ir karsta, tiek izmantoti kā galīgie pieņemšanas rezultāti.
Kā jāprojektē CNC virpošanas process precīzām plānsienu uzmavām?
Plānsienu uzmavu apstrādes process jāizstrādā atbilstoši detaļas ģeometrijai, materiāla īpašībām un rasējuma pielaidēm. Labi plānots process samazina griešanas deformāciju, samazina atkārtotu sagataves turēšanu un ierobežo sekojošu izmēru korekciju. Uzmavām, kurām nepieciešami precīzi iekšējie urbumi, ārējie diametri, gala virsmas un koncentriskas savienošanas elementi, kritiskām virsmām, kad vien iespējams, jāizmanto konsekventi apstrādes atskaites punkti, lai saglabātu stabilas pozicionēšanas attiecības starp operācijām.
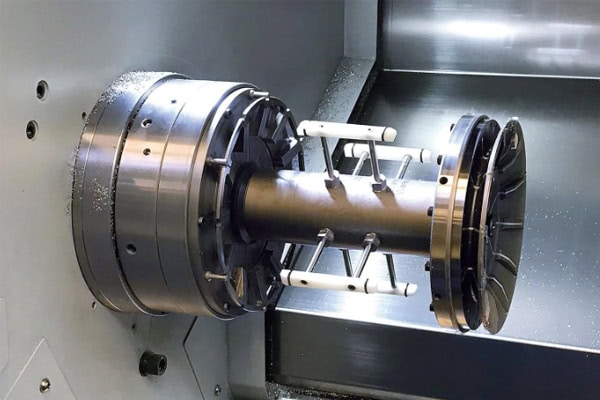
Optimizējiet rupjās apstrādes, pusapstrādes un apdares secību
Rupja apstrāde galvenokārt tiek izmantota, lai efektīvi noņemtu lieko materiālu, taču lieko materiālu nevajadzētu noņemt vienā darbībā, pirms plānsienu konstrukcijai nav nodrošināts atbilstošs atbalsts. Pusapstrāde koriģē profilu un izmērus, vienlaikus atstājot vienmērīgu apdares pielaidi. Apdare koncentrējas uz apaļuma, izmēru un virsmas kvalitātes kontroli.
- Rupja apstrāde: Saglabājiet atbilstošu apstrādes pielaidi un izvairieties no pārāk agras lokālā sienas biezuma samazināšanas.
- Pusapdare: Koriģēt iekšējos un ārējos profilus un pārbaudīt sienu biezuma vienmērīgumu un sagataves stiprinājuma apstākļus.
- Apdare: Izmantojiet stabilus instrumentus, griešanas parametrus un stiprināšanas metodes, lai kontrolētu galīgos izmērus.
- Starp kritiskām darbībām: Sakārtojiet atskrūvēšanas, izmēru atkārtotas pārbaudes vai sprieguma mazināšanas procedūras atbilstoši komponenta ģeometrijai.
- Partijas ražošanas laikā: validējiet apstrādes secību un parametrus, veicot pirmās detaļas pārbaudi.
Apdares pielaides jānosaka atkarībā no materiāla, instrumentiem un mašīnas stingrības. Pārāk maza pielaide var izraisīt berzi, savukārt pārmērīgs materiāla daudzums var palielināt griešanas spēkus. Labi plānota apstrādes secība palīdz kontrolēt deformāciju un samazina nepieciešamību pēc galīgajām izmēru korekcijām.
Izmantojiet speciālus stiprinājumus, lai uzlabotu plānsienu uzmavu sagataves noturēšanu
Specializētas ierīces ir svarīga metode plānsienu uzmavu apaļuma kontrolei. Parastās patronas ir piemērotas standarta rotācijas komponentiem, bet augstas precizitātes plānsienu konstrukcijām iespīlēšanas pozīcija un spēka sadalījums var kļūt par kritiskiem faktoriem, kas ietekmē apstrādes kvalitāti. Mīkstas žokļi, elastīgas spīles, izplešanās serdeņi vai pielāgoti pozicionēšanas stiprinājumi var vienmērīgāk sadalīt iespīlēšanas slodzes un samazināt lokalizēto deformāciju.
Uzmavām, kurām nepieciešama precīza iekšējā un ārējā diametra saderība, darba nostiprināšanas stratēģiju var izvēlēties atkarībā no apstrādes operācijas, izmantojot vai nu iekšējo urbumu, vai ārējo diametru kā pozicionēšanas atskaites punktu. Stiprinājuma konstrukcijai jānodrošina uzticama pozicionēšana un vienmērīga iespīlēšana, vienlaikus ļaujot ērti iekraut un izkraut detaļas, kā arī atkārtoti pozicionēt detaļas partijas ražošanas laikā. Plānsienu uzmavām ar augstu garuma un diametra attiecību jānovērtē arī aksiālais atbalsts un apstrādes vibrācijas. Spiešanas spēka palielināšana vien nav piemērots risinājums visām stabilitātes problēmām.
Izvēlieties griešanas parametrus un instrumentus atbilstoši materiālam
Dažādiem materiāliem ir atšķirīga griešanas pretestība, siltumvadītspēja un elastīgās atjaunošanās īpašības. Plānsienu uzmavas nedrīkst apstrādāt, izmantojot identiskus instrumentus un parametrus neatkarīgi no materiāla. Alumīnija sakausējumi parasti piedāvā labu apstrādājamību, taču plānsienu konstrukcijām joprojām ir nepieciešama iespīlēšanas deformācijas un termiskās izplešanās kontrole. Nerūsējošais tērauds ir pakļauts deformācijas sacietēšanai, tāpēc ir svarīgi nodrošināt instrumenta asumu, griešanas siltumu un skaidu aizvadīšanu. Leģētajiem tēraudiem griešanas apstākļi jānosaka atkarībā no cietības, termiskās apstrādes apstākļiem un instrumenta materiāla.
| materiāls | Apstrādes raksturojums | Galvenie procesa apsvērumi |
| Alumīnija sakausējumi | Relatīvi zema griešanas pretestība un ievērojama termiskā izplešanās | Kontrolējiet iespīlēšanas spēku, griešanas temperatūru un izmēru atgūšanu |
| Nerūsējošā tērauda | Ievērojama sacietēšana deformācijas procesā un koncentrēts griešanas siltums | Izvēlieties piemērotus instrumentus un uzturiet nepārtrauktu griešanu un efektīvu skaidu aizvadīšanu |
| Lietie tēraudi | Izturība un cietība atšķiras atkarībā no materiāla stāvokļa | Pielāgojiet instrumentu un griešanas parametrus termiskās apstrādes apstākļiem |
| Brass | Laba apstrādājamība un piemērotība precīzijas rotācijas detaļām | Kontrolējiet apstrādes pēdas, izmēru precizitāti un atgrūšanas veidošanos |
Faktiskie parametri jānosaka, ņemot vērā materiāla kategoriju, mašīnas iespējas, instrumentu specifikācijas, sienas biezumu un rasēšanas prasības. Augstas precizitātes uzmavām pirms validētā procesa piemērošanas partijas ražošanai ieteicams veikt izmēģinājuma apstrādi un pirmā izstrādājuma pārbaudi.
Kā tiek pārbaudīts plānsienu uzmavu apaļums, cilindriskums un izmēru precizitāte?
Plānsienu uzmavu kvalitātes pārbaudei nevajadzētu balstīties tikai uz ārējā vai iekšējā diametra mērīšanu vienā vietā. Apaļums, cilindriskums, sienas biezuma vienmērīgums un izmēru pielaides raksturo dažādas ģeometriskās īpašības un prasa atbilstošas pārbaudes metodes, kuru pamatā ir rasējumu specifikācijas. Plānsienu komponentu gadījumā pārbaudes iespīlēšanas spēks pats par sevi var ietekmēt mērījumu rezultātu, tāpēc jāizvairās no deformācijas, ko rada mērīšanas armatūra.
Kritisko ģeometrisko elementu pārbaude, izmantojot apaļuma un koordinātu mērīšanas iekārtas
Apaļuma mērīšanas instruments ir piemērots apaļuma kļūdu novērtēšanai noteiktos šķērsgriezumos un noviržu, piemēram, ovāluma un trīsdaivu profilu, identificēšanai. Koordinātu mērīšanas iekārta (CMM) var novērtēt kritiskos izmērus, pozīciju attiecības un izvēlētās ģeometriskās pielaides saskaņā ar pārbaudes plānu. Tās faktiskā jauda ir atkarīga no zondes, mērīšanas stratēģijas un komponentu ģeometrijas.
- Apaļuma pārbaude: izmēriet apaļuma kļūdas rasējumā norādītajās šķērsgriezuma vietās.
- Cilindriskuma pārbaude: novērtē cilindriskās virsmas kopējo formas novirzi.
- Iekšējā un ārējā diametra pārbaude: Izmantojiet mērinstrumentus ar piemērotu diapazonu un precizitāti.
- Sienas biezuma pārbaude: pārbaudiet sienas biezuma variācijas dažādās apkārtmēra pozīcijās.
- Montāžas pārbaude: savienojošo komponentu funkcionālo piemērotību apstipriniet, izmantojot faktisko montāžu vai tam paredzētus mērinstrumentus.
Plānsienu uzmavām mērīšanas metodēm jāsamazina papildu iespīlēšanas spēki. Vajadzības gadījumā var izmantot maza spēka zondes, īpašus balstus vai bezkontakta mērīšanas iekārtas, lai novērstu elastīgās deformācijas ietekmi uz rezultātiem.
Izveidot pirmās preces pārbaudi un partijas procesa kontroli
Pirmā izstrādājuma pilnīga pārbaude vien nav pietiekama, lai garantētu nemainīgu kvalitāti visā partijā. Instrumentu nodilums, mašīnu termiskie apstākļi, stiprinājumu nodilums un materiālu partijas variācijas var pakāpeniski izraisīt nākamo komponentu novirzes no mērķa izmēriem. Kritiskām plānsienu uzmavām atbilstošs paraugu ņemšanas biežums jānosaka atkarībā no ražošanas apjoma, kvalitātes riskiem un klientu prasībām.
- Pirmās detaļas pārbaude: pārliecinieties, vai apstrādes secība, stiprinājuma iestatīšana un kritiskie izmēri atbilst rasējuma prasībām.
- Paraugu ņemšana procesa laikā: uzrauga iekšējā un ārējā diametra, apaļuma un kritisko savienošanas izmēru izmaiņas.
- Instrumentu pārvaldība: noregulējiet vai nomainiet griezējinstrumentus atbilstoši nodiluma apstākļiem un pārbaudes rezultātiem.
- Partijas ieraksti: Saglabājiet informāciju par materiāliem, apstrādes parametriem un pārbaudes rezultātiem.
- Galīgā pārbaude: pilnīga kvalitātes pārbaude un attiecīgie ziņojumi atbilstoši klienta prasībām.
Stabila kvalitātes vadības sistēma palīdz laikus identificēt apstrādes variācijas, samazina partiju atkārtotas apstrādes un brāķu risku, kā arī nodrošina uzticamas procesa atsauces atkārtotiem pasūtījumiem.
Kā izvēlēties precīzijas CNC virpošanas ražotāju plānsienu piedurknēm?
Iegādājoties precīzas plānsienu uzmavas, piegādātājam ir nepieciešamas vairāk nekā tikai tradicionālās CNC virpošanas iespējas. Svarīga ir arī pieredze ar zemas stingrības sagatavēm, precīziem iekšējiem urbumiem un augstām pielaides prasībām. Pircējiem jāizvērtē mašīnu konfigurācijas, armatūras projektēšanas iespējas, pārbaudes iekārtas, materiālu ieguves kanāli un paraugu validācijas procedūras. Ilgtermiņa piegādes projektiem ieguves novērtējumā jāiekļauj arī procesa stabilitāte un partijas konsekvence.
Pirms cenas pieprasīšanas sagatavojiet pilnīgus inženiertehniskos rasējumus un tehniskās prasības
Skaidra inženiertehniskā dokumentācija palīdz apstrādes piegādātājiem precīzi novērtēt detaļas ģeometriju, apstrādes izaicinājumus un ražošanas izmaksas. Plānsienu uzmavu projektiem īpaša uzmanība jāpievērš sienas biezumam, iekšējā un ārējā diametra izmēriem, garumam, apaļumam, cilindriskumam, virsmas raupjumam un materiāla klasei. Norādot tikai ārējos izmērus bez kritiskām pieņemšanas prasībām, var tikt iegūtas nepilnīgas cenas vai nepiemēroti apstrādes piedāvājumi.
- 2D inženiertehniskie rasējumi un 3D CAD modeļi
- Materiāla klase un termiskās apstrādes stāvoklis
- Iekšējā un ārējā diametra un sienas biezuma pielaides
- Apaļuma, cilindriskuma un koncentriskas savienošanas prasības
- Virsmas raupjums un apdares prasības
- Prototipa daudzums un partijas ražošanas prasības
- Pārbaudes ziņojumi un piegādes prasības
Jo pilnīgāka ir dokumentācija, jo vieglāk inženieru komandai ir novērtēt procesa iespējamību, armatūras prasības un pārbaudes metodes. Pilnīga tehniskā informācija arī palīdz sagatavot precīzākus piedāvājumus un izpildes laika aprēķinus.
Apstrādes iespēju un partijas konsekvences validēšana, izmantojot paraugus
Precīzu plānsienu uzmavu gadījumā paraugu validācija ļauj pircējiem pārliecināties, vai faktiskie apstrādes rezultāti atbilst rasēšanas prasībām. Parauga pārbaudes laikā īpaša uzmanība jāpievērš apaļumam pēc atskrūvēšanas, iekšējā un ārējā diametra izmēriem, sienas biezuma vienmērīgumam un kritiskajiem savienošanas apstākļiem. Mērījumi, kas veikti tikai tad, kad sagatave paliek iespīlēta mašīnā, nav jāuzskata par pietiekamu galīgās kvalitātes pierādījumu.
TiRapid nodrošina CNC virpošanas un precīzas CNC apstrādes pakalpojumus un var novērtēt apstrādes risinājumus atbilstoši detaļu rasējumiem, materiāliem, izmēru pielaidēm un ražošanas apjomiem. Uzņēmums atbalsta projektus, sākot no prototipa izstrādes līdz sērijveida ražošanai. Pircēji cenu piedāvājuma posmā var iesniegt pilnīgu CAD dokumentāciju un kvalitātes prasības, ļaujot inženieru komandai novērtēt sagataves stiprinājumus, apstrādes secības, pārbaudes metodes un ražošanas iespējamību.
Lai kontrolētu precīzu plānsienu uzmavu apaļumu, ir nepieciešama koordinēta materiālu izvēles, stiprinājumu konstrukcijas, griešanas parametru, apstrādes secību un pārbaudes procedūru pārvaldība. Izmantojot paraugu validāciju un nepārtrauktu partijas kvalitātes uzraudzību, ražotāji var samazināt plānsienu deformācijas riskus, uzlabot izmēru konsekvenci un palīdzēt pircējiem izveidot uzticamāku piegādes procesu precīzijas komponentiem.















