CNC virpošana tiek plaši izmantota precīzijas mašīnās, automobiļu detaļās, automatizācijas iekārtās, elektronikā un rūpnieciskajos savienojumos. Uzņēmumiem, kuriem nepieciešamas pielāgotas vārpstas, metāla uzmavas, vītņoti savienotāji un precīzi rotējoši komponenti, virsmas raupjums ietekmē berzi, piemērotības precizitāti, blīvējuma veiktspēju un kalpošanas laiku. Pat ja detaļa atbilst inženiertehniskajā rasējumā norādītajām izmēru prasībām, redzamas instrumentu pēdas, asumi vai lokalizētas skrambas joprojām var ietekmēt montāžu un iekārtu darbību. Piemērotu griezējinstrumentu izvēle, apstrādes parametru optimizēšana, sagataves vibrācijas kontrole un uzticamu pārbaudes procedūru ieviešana var uzlabot CNC virpošanas virsmas apdari, samazināt pārstrādi un brāķus, kā arī uzlabot ražošanas konsekvenci.
Faktori, kas ietekmē CNC virpošanas virsmas raupjumu
CNC virpošanas virsmas raupjumu parasti novērtē, izmantojot tādus parametrus kā Ra un Rz. Ra apzīmē absolūto profila noviržu aritmētisko vidējo vērtību un bieži tiek norādīts inženiertehniskajos rasējumos. Dažādām detaļām ir nepieciešama atšķirīga virsmas apdare. Vispārīgām konstrukcijas daļām var būt prioritāte apstrādes efektivitātei, savukārt gultņu piegulumiem, blīvēšanas virsmām un slīdošajām saskares virsmām var būt nepieciešama stingrāka virsmas kvalitātes kontrole. Izpratne par galvenajiem faktoriem, kas ietekmē raupjumu, palīdz ražotājiem izstrādāt efektīvākus apstrādes procesus.
Griešanas ātrums un padeves ātrums
Griešanas ātrums un padeves ātrums tieši ietekmē griešanas apstākļus, instrumentu nodilumu un virsmas tekstūru. Lielāks padeves ātrums parasti rada pamanāmākas ģeometriskas instrumentu pēdas, savukārt padeves ātruma samazināšana var uzlabot teorētisko virsmas raupjumu, lai gan apstrādes laiks var palielināties. Griešanas ātrums ietekmē griešanas temperatūru, malu nosēdumu veidošanos un instrumentu nodilumu, un dažādi materiāli atšķirīgi reaģē uz ātruma izmaiņām.
- Pielāgojiet padeves ātrumu atbilstoši: Precīzām vārpstām, uzmavām un savienotājiem, kuriem nepieciešama augstas kvalitātes virsmas apdare, apdares padeves ātrumu var samazināt, ja to atļauj ražošanas prasības. Pielāgojumos jāņem vērā arī instrumenta priekšgala rādiuss, materiāla īpašības un instrumenta stāvoklis, lai novērstu nestabilu virsmas kvalitāti, ko izraisa nepiemēroti iestatījumi.
- Izvēlieties atbilstošu griešanas ātrumu: Materiāliem ar labu apstrādājamību, piemēram, alumīnija sakausējumiem, griešanas ātrumu var izvēlēties atbilstoši instrumentu ieteikumiem un mašīnas iespējām. Apstrādājot noteiktas nerūsējošā tērauda markas, īpaša uzmanība jāpievērš griešanas karstumam un deformācijas sacietēšanai, lai novērstu neparastu instrumentu nodilumu un virsmas defektus, ko izraisa nepiemēroti ātrumi.
- Kontrolējiet griešanas dziļumu: Apstrādes operācijās parasti tiek izmantots atbilstošs griešanas dziļums, lai uzturētu stabilus griešanas apstākļus. Ja pielaide ir pārāk maza, instruments var berzēt vai deformēt materiālu, nevis to efektīvi griezt. Pārāk liela pielaide var palielināt griešanas slodzi un izraisīt vibrāciju vai izmēru izmaiņas.
- Parametru kombināciju validēšana: griešanas ātrums, padeves ātrums, griešanas dziļums un instrumenta ģeometrija ir savstarpēji saistīti. Tā vietā, lai pielāgotu tikai vienu parametru, ražotājiem jāpārbauda kombinācija, veicot izmēģinājuma apstrādi, lai līdzsvarotu virsmas raupjumu, cikla laiku un instrumenta kalpošanas laiku.
CNC virpošanas pasūtījumu partijām pirmās detaļas ražošanas laikā jāreģistrē griešanas parametri un virsmas pārbaudes rezultāti. Pārbaudītu procesu piemērošana nākamajām detaļām un pielāgojumu veikšana, pamatojoties uz instrumentu nodilumu, var samazināt virsmas kvalitātes atšķirības starp partijām.
Griešanas instrumenta materiāls un deguna ģeometrija
Instrumenta materiāls, griešanas malas asums, gala rādiuss un skaidu pārtraucēja konstrukcija ietekmē apstrādājamo virsmu. Pārmērīgs instrumentu nodilums var izraisīt vilkšanas pēdas, skrāpējumus vai materiāla plīsumus. Nepiemērota attiecība starp instrumenta ģeometriju un padeves ātrumu var radīt arī pamanāmas periodiskas instrumentu pēdas. Tāpēc instrumentu izvēlei jāatspoguļo sagataves materiāls, detaļas ģeometrija un nepieciešamais virsmas raupjums.
- Izvēlieties piemērotus instrumentu materiālus: Apstrādājot alumīnija sakausējumus, svarīgs ir instrumenta asums un griezējšķautņu kontrole. Nerūsējošā tērauda gadījumā kopā jāņem vērā nodilumizturība, sīkstums un karstumizturība. Grūti apstrādājamiem materiāliem, piemēram, titāna sakausējumiem, ir jānovērtē arī instrumenta stabilitāte augstās temperatūrās un griešanas slodzēs.
- Izvēlieties atbilstošu instrumenta priekšgala rādiusu: piemērotos apstākļos lielāks instrumenta priekšgala rādiuss var uzlabot teorētisko virsmas raupjumu. Tomēr tas var arī palielināt radiālos griešanas spēkus, padarot tievas vārpstas un plānsienu komponentus uzņēmīgākus pret vibrācijām. Galīgajā izvēlē jāņem vērā sagataves stingrība, padeves ātrums un mašīnas stabilitāte.
- Nekavējoties nomainiet nolietotos instrumentus: griezējinstrumentu lietošanas laikā to asmeņi pakāpeniski nolietojas un kļūst mazāk asas, potenciāli palielinot griešanas spēkus un samazinot virsmas kvalitāti. Instrumentu kalpošanas laika uzskaites uzturēšana, apstrādātās virsmas izmaiņu uzraudzība un instrumentu nomaiņa, kad tie sasniedz noteiktās robežas, var samazināt raupjuma defektu risku sērijveida ražošanā.
- Pārbaudiet instrumenta uzstādīšanu: Nepareizs instrumenta augstums, pārmērīga instrumenta pārkare un nepietiekama nostiprināšana var ietekmēt griešanas stabilitāti. Nevajadzīgas pārkares samazināšana līdz minimumam un drošas instrumenta uzstādīšanas nodrošināšana palīdz samazināt vibrāciju un nelīdzenas virsmas.
Augstas precizitātes CNC virpotām detaļām instrumentu pārvaldība jāiekļauj standartizētās ražošanas procedūrās. Konsekventas instrumentu specifikācijas, kalpošanas laika uzskaite un regulāras instrumentu pārbaudes var uzlabot atkārtojamību un samazināt virsmas kvalitātes svārstības, ko izraisa instrumentu stāvokļa atšķirības.
Sagataves stingrība un mašīnas stabilitāte
Pat ar piemērotiem griešanas parametriem nestabila sagataves nostiprināšana, slikts mašīnas stāvoklis vai pārmērīga vibrācija var liegt ražotājiem sasniegt vienmērīgu virsmas apdari. Tievas vārpstas, plānsienu uzmavas un maza diametra detaļas ir īpaši jutīgas pret griešanas spēkiem un var veidot vibrācijas pēdas, lokalizētu viļņošanos vai izmēru izmaiņas.
Apstrādājamo detaļu nostiprināšana jāplāno atbilstoši detaļas diametram, garumam, sienas biezumam un apstrādes pozīcijai. Tievām vārpstām var būt nepieciešams aizmugurējais balsts vai cita piemērota atbalsta metode. Plānsienu uzmavām nepieciešami rūpīgi kontrolēti iespīlēšanas spēki, lai novērstu deformāciju. Arī patronas žokļiem, mīkstajiem žokļiem un pozicionēšanas virsmām jābūt tīrām, lai šķembas un gruži neietekmētu pozicionēšanas precizitāti.
Apstrādes rezultātus var ietekmēt arī mašīnas vārpstas stāvoklis, vadotnes nodilums, revolvera stingrība un apkopes kvalitāte. Regulāras vārpstas darbības, stiprinājuma precizitātes un kritisko mašīnas komponentu pārbaudes palīdz noteikt vibrācijas avotus. Ja uz virsmas parādās regulāra viļņošanās, pārbaudiet mašīnu, instrumentu, sagataves stiprinājuma izvietojumu un griešanas parametrus, nevis paļaujieties tikai uz padeves ātruma samazināšanu.
CNC virpošanas virsmas apdares uzlabošanas metodes
CNC virpošanas virsmas apdares uzlabošanai ir nepieciešama koordinēta procesa plānošana, griešanas parametru optimizācija, dzesēšanas šķidruma pārvaldība un darbību secība. Dažādiem materiāliem un detaļu ģeometrijām ir nepieciešamas dažādas apstrādes stratēģijas. Efektīvam apdares procesam ir jāatbilst rasēšanas specifikācijām, vienlaikus samazinot vibrāciju, termisko deformāciju un instrumentu nodilumu.
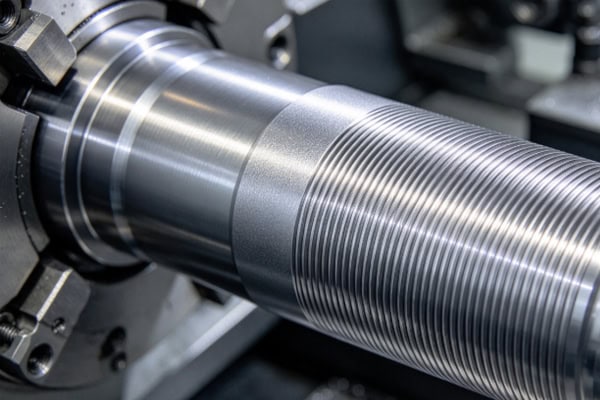
Optimizējiet rupjās apstrādes un apdares operācijas
Rupja apstrāde un apdare kalpo dažādiem ražošanas mērķiem. Rupja apstrāde efektīvi noņem lieko materiālu, savukārt apdare nodrošina galīgos izmērus un virsmas kvalitāti. Ja apstrādes pielaides ir nepareizi sadalītas vai sagatave pirms apdares joprojām ir pakļauta deformācijai, virsmas raupjums var kļūt nevienmērīgs.
- Saglabājiet atbilstošu apdares pielaidi: Rupjas apstrādes laikā atstājiet atbilstošu materiāla daudzumu, pamatojoties uz sagataves materiālu, izmēriem un turpmākajām darbībām. Pārmērīga pielaide palielina apdares slodzi, savukārt nepietiekama pielaide var traucēt stabilu griešanu un pasliktināt virsmas kvalitāti un izmēru kontroli.
- Apstrādes secības plānošana: Virpotām detaļām ar pakāpieniem, rievām, iekšējiem caurumiem un vītnēm darbības jāsakārto atbilstoši detaļas ģeometrijai. Virsmas, kurām nepieciešama koncentriskums vai precīza piegulšana, jāapstrādā stabilas pozicionēšanas apstākļos, lai samazinātu kļūdas, ko rada atkārtota iestatīšana.
- Kontrolējiet apdares slodzes: Apstrādes laikā uzturiet nepārtrauktus un stabilus griešanas apstākļus. Izvairieties no biežas instrumentu iedarbināšanas un izņemšanas vai lielām griešanas slodzes svārstībām, ko izraisa nevienmērīgas pielaides. Tievām vārpstām un plānsienu detaļām optimizējiet atbalsta un apstrādes secības, lai samazinātu deformāciju.
- Izvairieties no nevajadzīgām sekundārām darbībām: ja ar atbilstošiem instrumentiem un optimizētiem griešanas parametriem var sasniegt norādīto virsmas raupjumu, papildu pulēšanas vai apdares darbības var nebūt nepieciešamas. Ja detaļas funkcijai nepieciešama smalkāka apdare, izvēlieties piemērotu apdares vai pēcapstrādes metodi atbilstoši rasējuma prasībām.
Skaidra rupjās apstrādes un apdares darbību atdalīšana uzlabo procesa stabilitāti un novērš nevajadzīgas izmaksas, kas rodas, kompensējot problēmas iepriekšējās darbībās.
Efektīvi izmantojiet dzesēšanas šķidrumu un eļļošanu
Griešanas laikā radītais siltums ietekmē instrumenta nodilumu, sagataves izmēru stabilitāti un virsmas stāvokli. Atbilstoša dzesēšana un eļļošana var samazināt temperatūru griešanas zonā, uzlabot skaidu izvadīšanu un piemērotos apstākļos samazināt berzi starp instrumentu un sagatavi. Tomēr dzesēšanas metodei ir jāatbilst materiālam, instrumentam un apstrādes parametriem. Dzesēšanas šķidruma plūsmas palielināšana vien negarantē labāku virsmas apdari.
- Uzturēt stabilu dzesēšanas šķidruma padevi: Darbībām, kurām nepieciešams dzesēšanas šķidrums, jānodrošina, lai tas efektīvi sasniegtu griešanas zonu. Nepareiza dzesēšanas šķidruma pozicionēšana vai nevienmērīga plūsma var izraisīt lokālas temperatūras izmaiņas, kas ietekmē instrumenta kalpošanas laiku un apstrādes vienmērību.
- Uzturiet dzesēšanas šķidrumu tīru: Šķembas, piesārņotāji un eļļas atlikumi dzesēšanas šķidrumā var ietekmēt apstrādes apstākļus un palielināt virsmas skrāpējumu risku. Regulāri uzturiet filtrācijas sistēmas un pārbaudiet dzesēšanas šķidruma stāvokli, lai nodrošinātu stabilu ražošanu.
- Pielāgojiet dzesēšanas metodes materiālam: alumīnija sakausējumiem, nerūsējošajam tēraudam un titāna sakausējumiem ir atšķirīgas griešanas īpašības. Izvēlieties dzesēšanas metodes atbilstoši instrumentu ražotāja ieteikumiem un procesa apstākļiem. Dažas darbības vairāk ir atkarīgas no efektīvas skaidu izvadīšanas un siltuma pārvaldības, nevis no vienkāršas dzesēšanas šķidruma tilpuma palielināšanas.
- Novērst termisko ietekmi uz izmēriem: detaļām ar šaurām pielaidēm nepārtrauktas apstrādes laikā jāuzrauga temperatūras pieaugums. Ja nepieciešams, jāpielāgo cikla laiks, dzesēšanas apstākļi un pārbaudes procedūras, lai samazinātu temperatūras izmaiņu ietekmi uz izmēru mērījumiem.
Dzesēšanas šķidruma pārvaldībai jābūt integrētai iekārtu apkopē un procesa dokumentācijā. Stabili dzesēšanas apstākļi palīdz samazināt instrumentu neparastu nodilumu un virsmas defektus, vienlaikus uzlabojot kvalitātes noturību nepārtrauktas ražošanas laikā.
Kontrolējiet asumus, skrāpējumus un atlikušās skaidas
Virsmas defektus ne vienmēr izraisa griešanas parametri. Arī asumi, skaidu skrāpējumi, skavas pēdas un apstrādes radītie bojājumi var ietekmēt izskatu, montāžu un galīgo pieņemšanu. Tāpēc precīzi virpotām detaļām ir nepieciešami atbilstoši aizsardzības pasākumi visā apstrādes, tīrīšanas, pārbaudes un iepakošanas laikā.
Atgriezumi parasti rodas detaļu malās, rievu izejās un nogriešanas vietās. Tos var kontrolēt, optimizējot instrumentu trajektorijas, pielāgojot griešanas parametrus un veicot atbilstošas atgriezumu noņemšanas darbības. Detaļām ar maziem atvērumiem vai sarežģītām malām definējiet pieņemamus slīpējuma izmērus un atgriezumu ierobežojumus, lai novērstu atgriezumu noņemšanas radītus bojājumus kritiskām detaļām.
Skaidu skrāpējumi var rasties apstrādes laikā vai detaļu apstrādes, tīrīšanas un pārvietošanas laikā. Skaidu tūlītēja noņemšana no sagataves un stiprinājumiem, izmantojot piemērotus tīrīšanas instrumentus un novēršot metāla detaļu sadursmi, var samazināt nevēlamus skrāpējumus. Izstrādājumiem ar stingrām izskata prasībām var būt nepieciešami arī aizsargājoši separatori vai piemērots iepakojums, lai novērstu bojājumus transportēšanas laikā.
Ja detaļai nepieciešama anodēšana, galvanizācija vai cita virsmas apstrāde, pirms apstrādes uzsākšanas apstipriniet nepieciešamā virsmas raupjuma un apdares procesa saistību. Dažas virsmas apstrādes nevar novērst dziļas skrambas vai izteiktas instrumentu pēdas, tāpēc nepieciešamais virsmas stāvoklis, iespējams, būs jāpanāk agrākā ražošanas posmā.
CNC virpošanas virsmas raupjuma pārbaude un kvalitātes vadība
Piemērots apstrādes process ir jāpārbauda, veicot pārbaudi. Precīzām detaļām ar stingrām virsmas prasībām vizuāla pārbaude vien nevar precīzi noteikt, vai raupjums atbilst rasējuma specifikācijām. Piemērota mērīšanas aprīkojuma izvēle, pārbaudes vietu noteikšana un konsekventas procesa kontroles ieviešana palīdz droši novērtēt apstrādes rezultātus un novērst neatbilstošu detaļu nonākšanu montāžā.
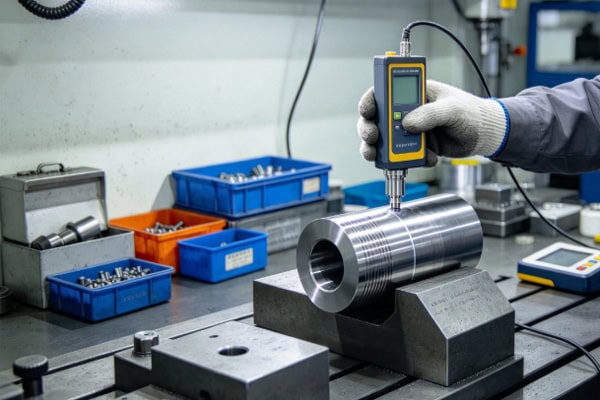
Izvēlieties atbilstošu virsmas raupjuma mērīšanas metodi
Pārbaudes metode jāizvēlas atbilstoši komponentu ģeometrijai, virsmas atrašanās vietai, rasējuma parametriem un pieņemšanas kritērijiem. Izplatītākās metodes ietver kontakta profilometrus, kas mēra virsmas profilus, un optiskās mērīšanas iekārtas virsmas analīzei, ja tas ir piemēroti.
- Kontakta virsmas raupjuma testeri: Irbulis pārvietojas pa noteiktu mērīšanas ceļu, lai apkopotu virsmas profila datus un aprēķinātu raupjuma parametrus. Izvēlieties pareizo mērīšanas virzienu, novērtēšanas garumu un robežviļņa garumu un pārliecinieties, vai sagatave ir tīra un droši novietota.
- Optiskās mērīšanas iekārtas: noteiktām mikrostruktūrām, specializētām virsmām vai vietām, kas nav piemērotas kontakta mērīšanai, var apsvērt optiskās metodes. Pirms lietošanas pārbaudiet iekārtas mērīšanas iespējas, piemērojamo diapazonu un saderību ar rasējuma pieņemšanas prasībām.
- Standartizējiet mērīšanas apstākļus: mērīšanas vieta, virziens un sagataves stāvoklis var ietekmēt rezultātus. Cilindriskām virpotām virsmām nosakiet mērīšanas virzienu saskaņā ar piemērojamajiem standartiem un rasēšanas prasībām un izmantojiet atkārtojamas mērīšanas vietas.
- Iekārtu kalibrēšana un apkope: Mērinstrumentiem nepieciešama regulāra kalibrēšana un apkope. Nolietots irbulis, neparasts iekārtu stāvoklis vai nekonsekventas ekspluatācijas procedūras var izraisīt mērījumu kļūdas un neuzticamus kvalitātes novērtējumus.
Pārbaudes rezultāti jāsalīdzina ar tehniskajā rasējumā norādītajiem parametriem un piemērojamajiem standartiem. Ja rasējumā ir norādīts Ra, Rz vai cits parametrs, pārbaude jāveic saskaņā ar šo prasību, nevis jāuzskata dažādi raupjuma parametri par savstarpēji aizvietojamiem.
Izveidot pirmās kārtas pārbaudi un procesa uzraudzību
Konsekventai kvalitātes vadībai jāietver pirmreizējās produkcijas apstiprināšana, pārbaude procesa laikā un galīgā pieņemšana. Pirmreizējās produkcijas pārbaude pārbauda, vai programma, instrumenti, sagataves nostiprināšanas metode un griešanas parametri atbilst prasībām. Pārbaude procesa laikā palīdz identificēt problēmas, ko rada instrumentu nodilums, mašīnas stāvokļa izmaiņas vai apstrādes apstākļu variācijas.
- Pirmās preces apstiprināšana: Pirms partijas ražošanas uzsākšanas pārbaudiet kritiskos izmērus, virsmas raupjumu, vītnes un attiecīgās ģeometriskās pielaides. Kad rezultāti atbilst prasībām, turpiniet ražošanu, izmantojot pārbaudītu procesu.
- Paraugu ņemšana procesa laikā: nosakiet paraugu ņemšanas biežumu, pamatojoties uz pasūtījuma apjomu, detaļas risku un kvalitātes prasībām. Komponentiem, kas ir jutīgi pret instrumentu nodilumu vai kuriem nepieciešama stingra virsmas kvalitāte, rūpīgi jāuzrauga raupjuma izmaiņas un nepieciešamības gadījumā jāsaīsina pārbaudes intervāli.
- Defektu izsekojamība: ja virsmas kvalitāte neatbilst prasībām, jāreģistrē detaļas partija, iekārtas stāvoklis, instrumentu izmantošana un apstrādes parametri. Cēloņa izpēte un korektīvu darbību ieviešana palīdz novērst atkārtotus defektus.
- Saglabājiet kvalitātes uzskaiti: detaļām, kurām nepieciešama pastāvīga partijas piegāde, saglabājiet attiecīgos pārbaudes datus, procesa pārskatīšanas un korektīvo darbību ierakstus. Šie ieraksti atbalsta izsekojamību un palīdz pārbaudīt kvalitāti turpmākajos pasūtījumos.
Apvienojot raupjuma pārbaudi ar apstrādes procesa datiem, ir vieglāk agrīni noteikt kvalitātes tendences un samazināt partiju brāķus un atkārtotas apstrādes izmaksas.
Izvēlieties uzticamu precīzās CNC virpošanas piegādātāju
Uzņēmumiem, kas izmanto precīzās virpošanas ārpakalpojumus, piegādātāja iekārtu iespējas, procesu pieredze un kvalitātes vadības procedūras tieši ietekmē galīgo virsmas apdari. Pirkšanas lēmumos jāņem vērā ne tikai vienības cena. Ir svarīgi arī pārliecināties, ka piegādātājam ir nepieciešamās apstrādes un pārbaudes iespējas, lai izpildītu rasēšanas prasības.
Izvērtējot piegādātājus, pārbaudiet, vai tiem ir CNC virpošanas iekārtas, kas piemērotas mērķa materiāliem un detaļu ģeometrijai, vai tie var izstrādāt atbilstošus instrumentus un griešanas parametrus, kā arī vai tiem ir piemērotas virsmas raupjuma mērīšanas iekārtas. Attiecībā uz komponentiem, kuriem nepieciešama precīza pielāgošana, pārliecinieties, ka piegādātājs saprot norādītos izmērus, pielaides un virsmas apdares prasības un var iesniegt saskaņotos pārbaudes ierakstus.
Pieprasot cenu piedāvājumu, iesniedziet pilnīgus inženiertehniskos rasējumus, materiālu kategorijas, raupjuma parametrus, pielaides prasības, pasūtījuma daudzumus un piegādes grafikus. Ja produktam ir nepieciešama īpaša virsmas apstrāde, atgratēšanas standarti vai pārbaudes ziņojumi, iepriekš paziņojiet šīs prasības. Skaidra tehniskā informācija ļauj piegādātājiem novērtēt procesa iespējamību un samazina cenu piedāvājumu kļūdas un sekojošās izmaiņas.
Vienmērīga CNC virpošanas virsmas kvalitāte ir atkarīga no atbilstošiem griešanas parametriem, piemērotiem instrumentiem, uzticama darbarīka stiprinājuma, efektīvas dzesēšanas un eļļošanas, kā arī standartizētām pārbaudes procedūrām. Apdares operāciju optimizēšana, vibrācijas samazināšana līdz minimumam, instrumentu nodiluma kontrole un regulāra virsmas raupjuma mērīšana var uzlabot precīzu komponentu konsekvenci un uzticamību. Pielāgotiem apstrādes projektiem skaidri definētas rasēšanas prasības un piegādātājs ar pārbaudītām procesa un kvalitātes kontroles iespējām palīdz līdzsvarot apstrādes precizitāti, piegādes grafikus un ražošanas izmaksas.