
Kad inženieri salīdzina 4 ass vs 5 asu CNC apstrāde, lēmums sniedzas tālu ārpus mašīnas iespējām un tieši ietekmē precizitāti, procesa stabilitāti, izmaksas un ražošanas risku. Asu izvēle ietekmē ražošanas izmaksas, izpildes laiku, izmēru stabilitāti, pārbaudes sarežģītību un kopējo ražu. Nepareiza iestatījuma izvēle bieži noved pie pārmērīgas atkārtotas nostiprināšanas, pielaides sakrāšanās, nevienmērīgas virsmas kvalitātes un lielāka brāķa daudzuma, īpaši mazapjoma vai augstas precizitātes programmās.
Šajā rokasgrāmatā ir apkopotas 9 galvenās atšķirības, kas inženieriem jāsaprot, novērtējot 4 asu un 5 asu CNC iekārtas, koncentrējoties uz reāliem ražošanas rezultātiem, nevis teorētiskām iespējām.
Kas ir 4 asu CNC apstrāde?
4 asu CNC apstrāde ir uzlabots frēzēšanas process, kas standarta 3 asu kustībai pievieno rotācijas asi, ļaujot detaļas apstrādāt no vairākām pusēm vienā iestatījumā. To plaši izmanto, lai uzlabotu precizitāti, efektivitāti un konsekvenci sarežģītām vai daudzpusīgām CNC detaļām.
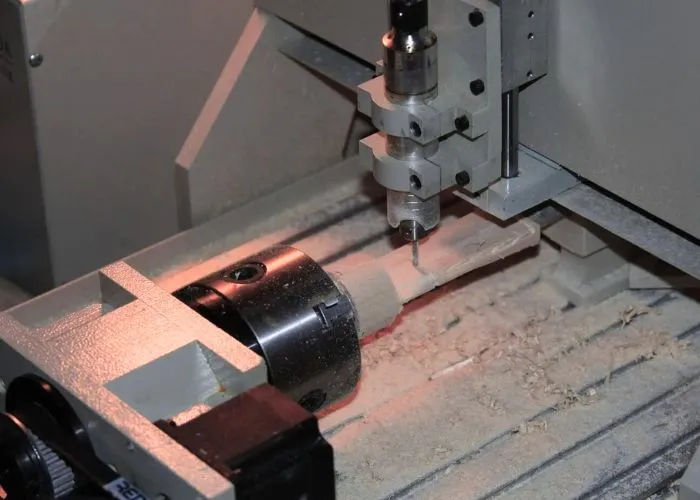
4 asu CNC apstrāde balstās uz tradicionālo 3 asu apstrādi, ieviešot papildu rotācijas asi — parasti A asi —, kas rotē sagatavi ap X asi. Šī rotācija ļauj griezējinstrumentiem piekļūt vairākām detaļas virsmām bez manuālas atkārtotas nostiprināšanas.
No ražošanas viedokļa tas samazina kumulatīvās pozicionēšanas kļūdas un uzlabo izmēru atbilstību. Pēc manas pieredzes, izmantojot 4 asu apstrādi, iestatīšanas laiku var samazināt par 30–50 % salīdzinājumā ar vairāku iestatījumu 3 asu procesiem, īpaši detaļām, kuru elementi ir sadalīti ap centrālo asi.
4 asu apstrāde tiek plaši izmantota tādu komponentu kā vārpstu, kronšteinu ar sānu caurumiem, turbīnu elementu un indeksētu virsmu apstrādei. Tā nodrošina līdzsvaru starp izmaksām un iespējām — piedāvājot augstāku efektivitāti nekā 3 asu apstrāde, vienlaikus saglabājot ekonomiskāku sniegumu nekā pilni 5 asu risinājumi.
Kas ir 5 asu CNC apstrāde un kad tā ir nepieciešama?
5 asu CNC apstrāde ļauj griezējinstrumentam piekļūt sagatavei praktiski no jebkuras orientācijas, apstrādes laikā nepārtraukti rotējot gan instrumentu, gan detaļu.
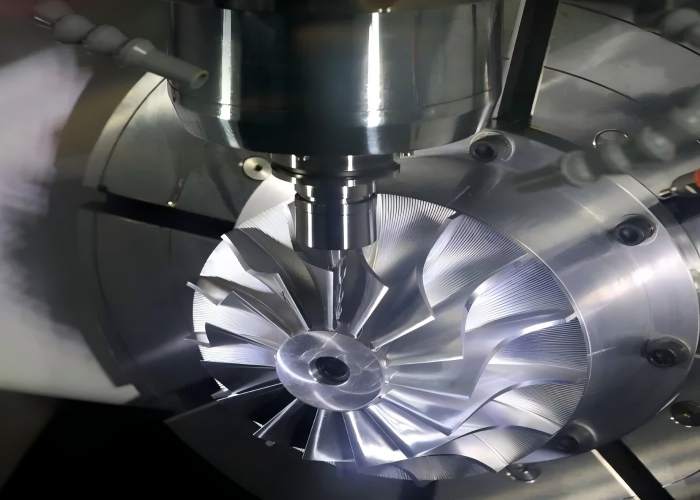
Šī spēja ir kritiski svarīga, lai ražotu:
- Sarežģītas kontūrveida un brīvas formas virsmas
- Dziļas dobumi, kuriem nepieciešama kontrolēta instrumentu saķere
- Iekšējās iezīmes un patiesie apakšžokļi
- Detaļas ar stingrām pozicionālajām pielaidēm vairākās virsmās
Augstas precizitātes ražošanā 5 asu apstrāde tiek vērtēta mazāk cikla laika samazināšanas, bet vairāk procesa uzticamības dēļ. Samazinot vai likvidējot vairākus iestatījumus, tā uzlabo izmēru konsekvenci, saīsina atskaites punktu ķēdi, vienkāršo pārbaudi un ievērojami samazina brāķu risku, īpaši sarežģītām, augstas vērtības detaļām.
3+2 asu un vienlaicīgas 5 asu darbības skaidrojums
3+2 asu apstrāde pozicionē detaļu fiksētā leņķī, izmantojot divas rotācijas asis, un pēc tam veic griešanas operācijas kā stingru 3 asu procesu. Vienlaicīga 5 asu apstrāde griešanas laikā nepārtraukti pārvieto visas lineārās un rotācijas asis, nodrošinot vienmērīgas instrumenta orientācijas izmaiņas uz sarežģītām virsmām.
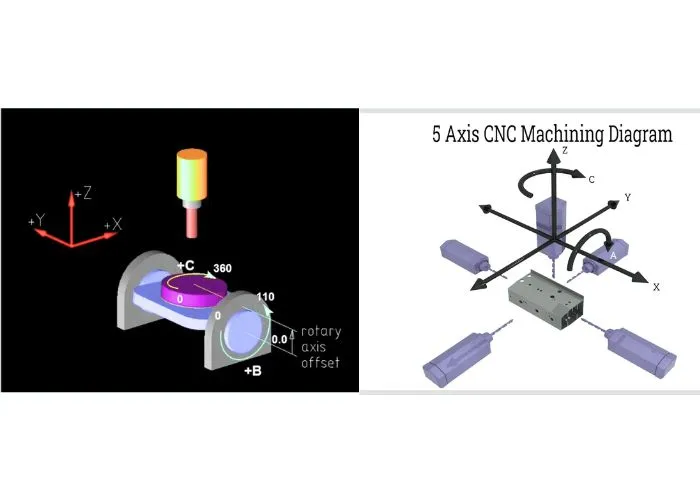
- 3+2 asu apstrādepiedāvā lielāku stingrību, vienkāršāku programmēšanu un labāku stabilitāti prizmatiskām detaļām ar leņķiskām iezīmēm vai stingrām pozicionālās pielaides vērtībām.
- Vienlaicīga 5 asu apstrādeizceļas ar brīvas formas virsmām, asmeņiem līdzīgām ģeometrijām un vienmērīgām virsmu pārejām, kur nepieciešama nepārtraukta instrumenta kustība.
Reālā ražošanā daudzām rūpnieciskajām detaļām nav nepieciešama pilnīga vienlaicīga 5 asu kustība. Šādos gadījumos 3+2 asu apstrāde bieži vien nodrošina vislabāko līdzsvaru starp precizitāti, stabilitāti un izmaksām.
9 galvenās atšķirības starp 4 asu un 5 asu CNC
Ass konfigurācija un darbības princips
4 asu apstrāde rotē sagatavi starp indeksētām pozīcijām, savukārt 5 asu apstrāde nepārtraukti rotē gan instrumentu, gan detaļu. Tas tieši ietekmē funkciju pieejamību un instrumenta trajektorijas elastību.
Apstrādes precizitāte un precīza kontrole
5 asu apstrāde samazina atkārtotas nostiprināšanas kļūdas, pabeidzot vairāk elementu vienā iestatījumā. Tas tieši samazina pielaides uzkrāšanos, pārbaudes laiku un atkārtotas apstrādes risku.
Tomēr asu skaits vien negarantē precizitāti. Svarīga loma joprojām ir stiprinājuma kvalitātei, zondēšanas stratēģijai, termiskajai kontrolei un CAM programmēšanai.
Detaļas ģeometrija un sarežģītības spēja
4 asu apstrāde efektīvi apstrādā indeksētas funkcijas un daudzpusīgas detaļas.
5 asu apstrāde ir nepieciešama saliktiem leņķiem, organiskām virsmām, dziļām dobumiem un iekšējiem iegriezumiem.
Instrumentu pieejamība un sadursmju risks
5 asu apstrāde ievērojami uzlabo piekļuvi instrumentiem, bet arī palielina sadursmju risku. Lai to droši pārvaldītu, ir nepieciešama uzlabota CAM simulācija un pieredzējuši programmētāji.
Programmēšanas sarežģītība un iestatīšanas stratēģija
4 asu programmēšana ir samērā vienkārša un plaši atbalstīta.
5 asu apstrādei ir nepieciešama uzlabota CAM programmatūra, precīza pēcapstrāde un prasmīga programmēšana.
Izpildes laiks un iestatīšanas efektivitāte
Sarežģītu detaļu izgatavošanai 5 asu apstrāde bieži vien saīsina kopējo izpildes laiku, jo nav nepieciešama iestatīšana. Vienkāršāku detaļu izgatavošanai 4 asu apstrāde var būt ātrāka un kopumā ekonomiskāka.
Virsmas apdare un konsistence
Saglabājot optimālus griešanas leņķus, 5 asu apstrāde nodrošina gludāku apdari un vienmērīgāku virsmas kvalitāti uz kontūrētām vai leņķiskām virsmām.
Tipiski pielietojumi un nozares lietošanas gadījumi
4 asu apstrāde ir izplatīta automobiļu, rūpniecības iekārtu un vispārējo mehānisko komponentu ražošanā.
5 asu apstrāde dominē kosmosa, medicīnas, enerģētikas un augstas veiktspējas lietojumprogrammās.
Iekārtu un ražošanas izmaksu ietekme
4 asu apstrāde piedāvā zemākas stundas likmes un vienkāršākas darbplūsmas.
5 asu apstrāde palielina iekārtas un programmēšanas izmaksas, bet var samazināt brāķu risku, pārbaudes piepūli un kopējās izmaksas sarežģītām detaļām.
Kādas ir 4 asu un 5 asu CNC apstrādes priekšrocības un trūkumi?
Izvēle starp 4 asu un 5 asu CNC apstrādi nav saistīta ar vismodernākā aprīkojuma izvēli, bet gan ar apstrādes iespēju saskaņošanu ar reālām ražošanas vajadzībām. Katra konfigurācija piedāvā atšķirīgu izmaksu, elastības, precizitātes un ražošanas riska līdzsvaru. Zemāk esošajā tabulā ir sniegts blakus pārskats par 4 asu un 5 asu CNC apstrādes galvenajām priekšrocībām un ierobežojumiem, palīdzot inženieriem ātri novērtēt, kura opcija vislabāk atbilst viņu detaļas ģeometrijai, pielaides prasībām un ražošanas stratēģijai.
| Kategorija | 4 asu CNC apstrāde | 5 asu CNC apstrāde |
|---|---|---|
| Apstrādes izmaksas | Zemākas stundas likmes, īsāks programmēšanas laiks un vienkāršāka instrumentu apstrāde padara to rentablu vienkāršām ģeometrijām un daudzām ražošanas detaļām. | Lielākas investīcijas mašīnās, uzturēšanas izmaksas un ilgāks CAM programmēšanas un verifikācijas laiks palielina kopējās apstrādes izmaksas. |
| Uzstādīšana un programmēšana | Standarta darba detaļu nostiprināšanas metodes un vienkāršākas CAM darbplūsmas samazina iestatīšanas laiku un atvieglo procesu validāciju. | Nepieciešama sarežģītāka programmēšana un simulācija, īpaši sadursmju novēršanai un instrumentu trajektoriju optimizēšanai. |
| Ģeometriskā spēja | Vispiemērotākais indeksētām ģeometrijām, kur elementiem piekļūst fiksētos leņķos, piemēram, skrūvju apļiem, daudzpusīgām detaļām un prizmatiskām detaļām. | Piedāvā maksimālu ģeometrisko brīvību, ļaujot apstrādāt sarežģītas kontūras, saliktus leņķus, dziļas dobumus un brīvas formas virsmas. |
| Iestatījumu skaits un konsekvence | Sarežģītām detaļām bieži vien ir nepieciešama vairākkārtēja atkārtota nostiprināšana, kas palielina cikla laiku un pielaides uzkrāšanās risku. | Mazāks iestatījumu skaits nodrošina labāku izmēru konsekvenci, uzlabotu atkārtojamību un vienkāršākas pārbaudes darbplūsmas. |
| Surface Finish | Virsmas kvalitāte ir pieņemama lielākajai daļai indeksēto elementu, bet tā var būt ierobežota sarežģītu leņķu gadījumā. | Izcila virsmas apdare sarežģītām detaļām, pateicoties optimālai instrumentu orientācijai un īsākam instrumentu izvirzījumam. |
| Tehniskās prasības | Vieglāk darbināt un uzturēt, mazāk atkarīga no padziļinātām CAM prasmēm un operatora pieredzes. | Lai pilnībā izmantotu priekšrocības, nepieciešami pieredzējuši programmētāji, stabila armatūra, precīza pēcapstrāde un spēcīga procesa kontrole. |
Biežāk uzdotie jautājumi
Kā darbojas 4 asu CNC apstrāde?
4 asu CNC apstrāde darbojas, pievienojot vienu rotācijas asi (parasti A asi) standarta X, Y un Z lineārajām kustībām, ļaujot sagatavei automātiski griezties apstrādes laikā. Tas ļauj apstrādāt vairākas detaļas puses vienā iestatījumā bez manuālas pārvietošanas, uzlabojot precizitāti un efektivitāti. CNC ražošanā 4 asu apstrādi parasti izmanto detaļām ar elementiem, kas sadalīti ap centrālo asi, piemēram, caurumiem, spraugām vai kontūrām uz cilindriskām vai prizmatiskām detaļām. Salīdzinot ar 3 asu apstrādi, tā samazina iestatīšanas laiku un izlīdzināšanas kļūdas, vienlaikus piedāvājot rentablāku un vieglāk programmējamu risinājumu nekā pilna 5 asu apstrāde vidējas sarežģītības detaļām.
Kad inženieriem vajadzētu izvēlēties 4 asu CNC, nevis 5 asu CNC?
Inženieriem vajadzētu izvēlēties 4 asu CNC, nevis 5 asu CNC, ja detaļas ģeometrijai var pilnībā piekļūt, izmantojot indeksētu rotāciju, un nav nepieciešama nepārtraukta vairāku leņķu instrumenta kustība. Komponentiem ar elementiem, kas izvietoti ap centrālo asi, atkārtotām sānu virsmām vai vienkāršiem leņķiskiem caurumiem 4 asu apstrāde nodrošina pietiekamu elastību, vienlaikus saglabājot programmēšanu, stiprinājumus un apstrādes laiku izmaksu ziņā efektīvāku. Šādos gadījumos 4 asu CNC piedāvā līdzsvarotu risinājumu, kas atbilst precizitātes un kvalitātes prasībām bez augstākām izmaksām un sarežģītības, kas saistīta ar pilnīgu 5 asu apstrādi.
Vai 5 asu CNC vienmēr ir precīzāka nekā 4 asu CNC?
Nē, 5 asu CNC ne vienmēr ir precīzāka par 4 asu CNC. Apstrādes precizitāti galvenokārt nosaka stiprinājuma stingrība, mašīnas kalibrēšana, termiskā stabilitāte, instrumentu stāvoklis un procesa vadība, nevis tikai asu skaits. Labi izstrādāta 4 asu iekārta ar stabilu stiprinājumu un optimizētu programmēšanu var sasniegt tādu pašu vai pat labāku precizitāti nekā slikti kontrolēts 5 asu process, savukārt 5 asu apstrāde galvenokārt uzlabo pieejamību un iestatījumu samazināšanu, nevis garantē lielāku precizitāti.
Vai 5 asu CNC ir pārspīlēta izvēle lielākajai daļai detaļu?
Dažos ražošanas scenārijos 4 asu apstrāde var aizstāt 5 asu apstrādi, ja detaļas ģeometrija ļauj sasniegt visas funkcijas, izmantojot indeksētu rotāciju bez nepārtrauktas instrumenta orientācijas. Prizmatiskām detaļām, rotācijas simetriskām detaļām vai konstrukcijām ar elementiem, kas atrodas fiksētos leņķos, 4 asu CNC var sasniegt nepieciešamo precizitāti un atkārtojamību par zemākām izmaksām. Tomēr sarežģītas brīvas formas virsmas, saliktas līknes, izciļņi un detaļas, kurām nepieciešama pastāvīga instrumenta leņķa regulēšana, joprojām ir atkarīgas no patiesas 5 asu iespējas, lai saglabātu virsmas kvalitāti, izmēru konsekvenci un procesa uzticamību ražošanā.
Secinājumi
Izvēle starp 4 asu un 5 asu CNC apstrādi ir stratēģisks ražošanas lēmums, ne tikai tehnoloģijas jauninājums. Es vienmēr iesaku kopā izvērtēt detaļas ģeometriju, pielaides prasības, ražošanas apjomu, pārbaudes stratēģiju un budžetu.
Uzņēmumā TiRapid mēs koncentrējamies uz ražojamību un izmaksu efektivitāti, palīdzot inženieriem izvēlēties pareizo asu konfigurāciju, nepalielinot nevajadzīgu sarežģītību vai izmaksas. Ja neesat pārliecināts, kura opcija vislabāk atbilst jūsu projektam, droši nosūtiet mums savus rasējumus, lai veiktu ātru un praktisku priekšizpēti.
















