
Gaminant mechanines detales, daugelis klientų susiduria su ta pačia problema: brėžinyje nurodyti matmenys yra teisingi, tačiau gatavos detalės vis tiek turi nedidelių nukrypimų. Kai kurių detalių matmenys gali skirtis tik nežymiai, o kitos gali turėti įtakos surinkimo našumui arba neatitikti taikymo reikalavimų. Didelio tikslumo pramonės šakose, tokiose kaip aviacijos ir kosmoso pramonė, medicinos įranga, automobilių gamyba ir automatizavimo sistemos, net ir nedidelis nuokrypis gali turėti įtakos bendram gaminio našumui. Apdirbimo klaidas retai lemia vienas veiksnys. Paprastai jos atsiranda dėl kelių veiksnių, įskaitant mašinos būklę, medžiagų savybes, įrankių nusidėvėjimą, apdirbimo parametrus ir tikrinimo metodus. Norėdami pagerinti detalių kokybę, gamintojai turi kontroliuoti visą gamybos procesą, kuris taip pat yra svarbi tikslaus apdirbimo dalis.
Kokios yra pagrindinės mechaninių dalių apdirbimo klaidų priežastys?
Mechaninis apdirbimas yra sudėtingesnis nei vien tik brėžinių matmenų laikymasis. Nuo žaliavos padėties nustatymo ir įrankių pjovimo iki galutinio patikrinimo – kiekvienas žingsnis gali turėti įtakos detalės tikslumui. Net ir naudojant pažangią įrangą, netinkamas proceso planavimas vis tiek gali lemti nestabilius matmenis. Todėl norint optimizuoti tikslaus apdirbimo procesus, būtina suprasti apdirbimo klaidų priežastis.
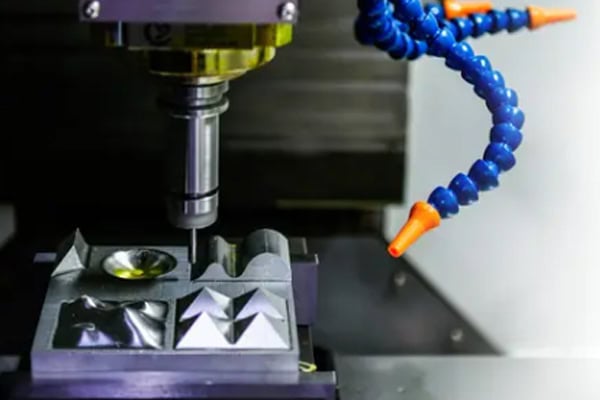
Staklių tikslumas turi įtakos detalių apdirbimo rezultatams
Staklės yra mechaninių detalių gamybos pagrindas, o jų eksploatacinės sąlygos tiesiogiai veikia apdirbimo tikslumą. Po ilgalaikio naudojimo vidiniai komponentai gali susidėvėti, padidėti prošvaisa ir sumažėti tikslumas. Šie nedideli pokyčiai gali palaipsniui atsirasti galutinėse apdirbtose detalėse.
- Mašinos kreipiančiųjų bėgių susidėvėjimas gali sumažinti padėties nustatymo tikslumą judėjimo metu.
- Dėl veleno slydimo gali atsirasti skylės skersmens, apvalumo ir koncentriškumo paklaidų.
- Mašinos vibracija darbo metu gali sumažinti paviršiaus kokybę.
- Ilgų apdirbimo ciklų metu susidaranti šiluma gali paveikti įrangos stabilumą.
Tikslaus apdirbimo projektuose, kuriems keliami dideli poreikiai, staklių tikslumas yra detalių kokybės pagrindas. Reguliarus techninis aptarnavimas, tikslumo patikrinimai ir įrangos kalibravimas gali veiksmingai sumažinti dėl staklių būklės atsirandančius apdirbimo nuokrypius ir pagerinti gamybos stabilumą.
Įrankio susidėvėjimas sukelia matmenų pokyčius
Nors pjovimo įrankiai yra maži apdirbimo proceso komponentai, jie tiesiogiai pašalina medžiagą ir daro didelę įtaką detalės matmenims. Ilgėjant apdirbimo laikui, įrankių kraštai palaipsniui dyla, keisdami pjovimo sąlygas.
- Dėl įrankių susidėvėjimo gali pasikeisti faktiniai apdirbimo matmenys.
- Neteisingas įrankio montavimas gali turėti įtakos apdirbimo tikslumui.
- Skirtingoms medžiagoms reikia pasirinkti tinkamus įrankius.
Tiksliojo apdirbimo srityje įrankių valdymas yra labai svarbus procesas. Tinkamų įrankių parinkimas pagal medžiagą ir detalės struktūrą, laiku keičiant susidėvėjusius įrankius, galima sumažinti apdirbimo klaidas ir užtikrinti geresnę paviršiaus kokybę bei matmenų stabilumą.
Netinkami apdirbimo parametrai
Apdirbimo parametrai, įskaitant pjovimo greitį, padavimo greitį ir pjovimo gylį, lemia pjovimo sąlygas tarp įrankio ir medžiagos. Jei šie parametrai netinkamai sureguliuoti, apdirbimo rezultatai gali tapti nestabilūs.
- Per didelis pjovimo greitis gali sukelti per daug šilumos ir matmenų pokyčius.
- Didelis pastūmos greitis gali sumažinti paviršiaus apdailos kokybę.
- Per didelis pjovimo gylis gali padidinti vibraciją apdirbimo metu.
Apdirbimo parametrų optimizavimas yra svarbus būdas pagerinti tiksliojo apdirbimo rezultatus. Patyrę inžinieriai paprastai koreguoja parametrus pagal medžiagų savybes, detalės struktūrą ir įrangos našumą, kad pasiektų stabilesnį apdirbimo procesą.
Kodėl medžiagos savybės turi įtakos apdirbimo tikslumui?
Be įrangos ir apdirbimo procesų, galutiniams rezultatams įtakos turi ir pati medžiaga. Skirtingos medžiagos pasižymi skirtingu kietumu, tvirtumu, šilumos laidumu ir vidinio įtempio savybėmis. Neatlikus tinkamos medžiagos analizės, po apdirbimo gali kilti tokių problemų kaip deformacija ir matmenų nuokrypis.
Vidinis medžiagos įtempis sukelia detalės deformaciją
Kai kuriose metalinėse medžiagose prieš apdirbimą yra vidinių įtempių. Pjovimo metu dėl medžiagos struktūros pokyčių šis įtempis gali išnykti, todėl po apdirbimo jos gali deformuotis.
- Plonasienės dalys lengvai sulenkiamos pjovimo jėgų.
- Dideli komponentai po apdirbimo gali pakeisti formą.
- Sudėtingos struktūros yra jautresnės įtempių poveikiui.
Todėl tiksliojo apdirbimo metu gamintojai turi tinkamai išdėstyti apdirbimo sekas ir naudoti tinkamus tvirtinimo metodus, kad sumažintų deformacijos riziką ir užtikrintų, jog galutiniai matmenys atitiktų reikalavimus.
Didelio kietumo medžiagos padidina apdirbimo sunkumą
Kai kurios didelio našumo medžiagos pasižymi puikiu stiprumu ir atsparumu dilimui, tačiau jas sunkiau apdirbti. Tokioms medžiagoms kaip titano lydiniai, nerūdijantis plienas ir aukštai temperatūrai atsparūs lydiniai reikalinga pažangesnė įranga ir apdirbimo strategijos.
- Didelio kietumo medžiagos pagreitina įrankių nusidėvėjimą.
- Padidėjęs pjovimo pasipriešinimas gali turėti įtakos apdirbimo stabilumui.
- Reikalingi tinkamesni įrankiai ir apdirbimo parametrų.
- Temperatūros kontrolė tampa svarbesnė apdorojimo metu.
Sunkiai apdirbamoms medžiagoms tiksliam apdirbimui reikalinga ne tik pažangi įranga, bet ir didelė apdirbimo patirtis. Tinkamų apdirbimo strategijų sukūrimas gali sumažinti su medžiagomis susijusius iššūkius ir pagerinti detalių kokybę.
Temperatūros pokyčiai turi įtakos matmenų stabilumui
Apdirbimo metu neišvengiamai išsiskiria šiluma. Jei temperatūros pokyčiai netinkamai kontroliuojami, gali atsirasti šiluminis plėtimasis, kuris gali turėti įtakos galutinių detalių matmenims.
- Ilgi apdirbimo ciklai gali sukelti šilumos kaupimąsi.
- Medžiagos plėtimasis dėl temperatūros pokyčių turi įtakos faktiniams matmenims.
- Netinkami aušinimo metodai gali sumažinti apdirbimo stabilumą.
Gaminant didelio tikslumo detales, būtina kontroliuoti apdirbimo temperatūrą ir naudoti profesionalią tikrinimo įrangą, kad būtų išvengta terminio poveikio, mažinančio apdirbimo tikslumą.
Kaip galima sumažinti mechaninių dalių apdirbimo klaidas?
Nors apdirbimo klaidų visiškai pašalinti neįmanoma, jas galima kontroliuoti priimtinose ribose, geriau planuojant procesus ir valdant kokybę. Klientams stabilus apdirbimo pajėgumas dažnai yra svarbesnis nei tiesiog siekti greitesnės gamybos. Visapusiška proceso kontrolė yra raktas į nuoseklios detalių kokybės palaikymą.
Optimizuokite apdirbimo proceso planavimą
Tinkamas apdirbimo procesas gali sumažinti nestabilumo veiksnius gamybos metu. Daugelį apdirbimo problemų sukelia ne nepakankami įrangos pajėgumai, o netinkamas apdirbimo sekų planavimas, tvirtinimo metodai ar gamybos strategijos.
- Išdėstykite apdirbimo veiksmus pagal detalės struktūrą.
- Sumažinkite padėties nustatymo klaidas, atsirandančias dėl pakartotinių nustatymų.
- Pridėkite apdailos procesus kritiniams matmenims.
- Iš anksto išanalizuokite galimus mechaninio apdirbimo sunkumus.
Geras procesų planavimas pagerina gamybos efektyvumą ir sumažina pakartotinio darbo poreikį. Tikslaus apdirbimo projektuose tinkamas procesų projektavimas yra svarbus pagrindas stabiliai detalių kokybei palaikyti.
Sustiprinti procesų kontrolę
Patikrinimas turėtų būti atliekamas ne tik baigus mechaninį apdirbimą. Stebėjimas gamybos metu leidžia anksčiau nustatyti problemas ir išvengti didesnių nuostolių dėl serijinės gamybos problemų.
- Kritiniams matmenims patikrinti naudokite koordinačių matavimo mašinas.
- Reguliariai tikrinkite staklių ir įrankių būklę.
- Koreguokite apdirbimo parametrus pagal patikrinimo rezultatus.
Išsami patikros sistema padeda gamintojams greitai nustatyti apdirbimo problemas, pagerinti matmenų kontrolę ir užtikrinti, kad pagamintos dalys atitiktų klientų reikalavimus.
Pagerinti apdirbimo patirtį ir įgūdžius
Įranga ir technologijos yra svarbios, tačiau operatoriaus patirtis taip pat vaidina svarbų vaidmenį apdirbimo rezultatams. Patyrę technikai gali greičiau nustatyti problemas ir pritaikyti procesus, kai dirbama su skirtingomis medžiagomis ir sudėtingomis konstrukcijomis.
- Suprasti skirtingų medžiagų apdirbimo ypatybes.
- Apdorojimo metu nustatyti neįprastas sąlygas.
- Optimizuokite apdirbimo metodus pagal realias situacijas.
Tiksliojo mechaninio apdirbimo srityje įranga, procesai ir techninė patirtis turi veikti kartu, kad būtų pasiekta stabili ir aukštos kokybės detalių gamyba.
Kaip tikslusis apdirbimas užtikrina matmenų stabilumą?
Gamybos pramonei nuolat tobulėjant, klientai reikalauja vis didesnio mechaninių komponentų tikslumo. Šiuolaikinis tikslusis apdirbimas orientuotas ne tik į tai, ar viena detalė praeina patikrinimą, bet ir į stabilių matmenų išlaikymą nepertraukiamos gamybos metu. Tam reikalinga pažangi įranga, tinkami procesai ir griežtos kokybės kontrolės sistemos.
Naudokite didelio tikslumo CNC apdirbimo įrangą
CNC apdirbimo įranga valdo įrankių judėjimą kompiuterinėmis programomis, sumažindama rankinio veikimo sukeltą neapibrėžtumą ir pagerindama apdirbimo nuoseklumą. Sudėtingoms konstrukcijoms ir didelio tikslumo detalėms pažangi įranga užtikrina stabilesnę gamybos aplinką.
- Sumažina žmogaus veiklos sukeltus matmenų nuokrypius.
- Tinka sudėtingoms detalėms ir serijinei gamybai.
- Pagerina automatizavimo lygį apdirbimo metu.
- Išlaiko skirtingų gamybos partijų nuoseklumą.
Naudojant didelio tikslumo CNC įrangą galima gerokai pagerinti gamybos stabilumą ir sumažinti susikaupusias klaidas. Tai tapo vienu iš svarbiausių šiuolaikinio tikslaus mechaninio apdirbimo gamybos metodų.
Tinkamai valdykite apdirbimo parametrus ir įrankių sąlygas
Apdirbimo sąlygos ir įrankių valdymas tiesiogiai veikia galutinės detalės kokybę. Net ir naudojant labai tikslią įrangą, prasta proceso kontrolė vis tiek gali sukelti matmenų skirtumus.
- Pjovimo greitį reguliuokite pagal medžiagos savybes.
- Reguliariai tikrinkite įrankio susidėvėjimo būklę.
- Optimizuokite įrankio trajektorijas, kad sumažintumėte vibraciją.
Tinkamai kontroliuodami apdirbimo sąlygas, gamintojai gali pasiekti stabilesnį pjovimo našumą, pagerinti paviršiaus kokybę ir patenkinti klientų reikalavimus dėl aukštos kokybės tikslaus apdirbimo.
Sukurti visapusišką kokybės kontrolės sistemą
Kokybės kontrolė yra pagrindinis žingsnis užtikrinant apdirbimo tikslumą. Ypač didelio tikslumo gamyboje gaminio kokybė negali priklausyti vien nuo apdirbimo patirties.
- Atlikite profesionalius patikrinimus kritiniuose matmenyse.
- Greitai nustatykite mechaninio apdirbimo problemas.
- Užtikrinkite, kad dalys atitiktų projektavimo reikalavimus.
Išsamus patikros procesas pagerina gaminio patikimumą ir leidžia lengviau kontroliuoti kiekvieną tikslaus apdirbimo etapą, todėl klientai gali gauti stabilius ir patikimus apdirbtus komponentus.
Mechaninių dalių apdirbimo klaidas paprastai lemia daug veiksnių, įskaitant įrangą, medžiagas, įrankius, procesus ir gamybos valdymą. Norint pagerinti detalių tikslumą, reikia visapusiškos kontrolės – nuo pradinio planavimo ir apdirbimo procesų iki galutinės patikros. „Tirapid“ specializuojasi tikslaus apdirbimo paslaugose, teikdama didelio tikslumo CNC apdirbimo sprendimus, padedančius įmonėms pasiekti stabilią ir patikimą individualių detalių gamybą.
















