
Individualus apdirbimas naudojamas, kai detalės negalima įsigyti kaip standartinio komponento arba kai jos geometrija, medžiaga, tolerancija ar funkcija turi būti pritaikyta konkrečiam projektui. Užuot privertę projektą atitikti esamą detalę, inžinieriai gali pagaminti komponentą pagal faktinius mechaninius reikalavimus.
Šiame vadove paaiškinama, kaip veikia individualus apdirbimas, kodėl jis naudingas sudėtingoms detalėms, kokie procesai ir medžiagos dažniausiai naudojami ir kaip geometrija, tolerancijos, kokybės reikalavimai, kaina ir gamybos apimtis veikia galutinę gamybos strategiją.
Kas yra individualus apdirbimas?
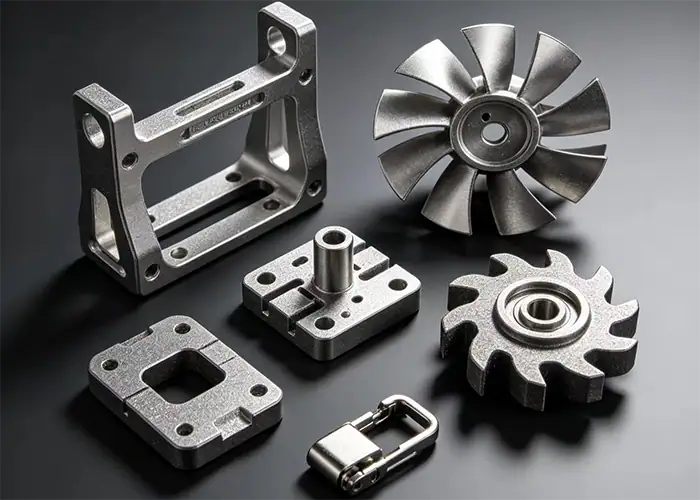
Individualus apdirbimas – tai detalių gamyba pagal konkretų brėžinį, CAD modelį ar funkcinį reikalavimą, o ne pagal standartizuotą katalogo specifikaciją. Šios detalės gali būti visiškai naujos konstrukcijos, modifikuotos esamų komponentų versijos arba nebeprekyboje esančių prekių pakaitalai.
CNC apdirbimas dažniausiai naudojamas, nes jo programas, įrankius ir nustatymus galima pritaikyti skirtingoms geometrijoms be specialių gamybos formų. Priklausomai nuo detalės, individualus apdirbimas gali apimti frezavimą, tekinimą, elektroforeziją, gręžimą, ištekinimą arba kelių operacijų derinį.
Kas daro apdirbtą detalę individualia?
Apdirbta detalė tampa pritaikyta pagal užsakymą, kai jos specifikacijos apibrėžiamos konkrečiam produktui ar pritaikymui. Skirtumas gali būti susijęs su bendra geometrija, skylių padėtimi, medžiagos rūšimi, paviršiaus apdaila, tolerancija, graviravimu, tvirtinimo sąsajomis ar kitomis savybėmis, kurių nėra standartiniame komponente.
Pritaikymas nebūtinai reiškia, kad detalė yra labai sudėtinga. Paprastas tarpiklis su neįprastu skersmeniu arba pakaitinis velenas su nebenaudojama sąsaja gali būti lygiai taip pat individualaus apdirbimo projektas, kaip ir daugiaašis korpusas su sudėtiniais paviršiais.
Individualus apdirbimas ir standartinis apdirbimas
Standartizuota gamyba yra efektyviausia, kai tas pats dizainas gaminamas pakartotinai, o procesą galima optimizuoti pagal stabilią geometriją. Individualus apdirbimas suteikia didesnį lankstumą, kai keičiasi detalių specifikacijos, sumažėja kiekiai arba geometrijai reikalinga konkrečiam projektui skirta gamybos strategija.
Todėl skirtumas labiau susijęs ne su tuo, kuris metodas yra pažangesnis, o su gamybos reikalavimais. Stabiliems, pasikartojantiems gaminiams naudingi optimizuoti gamybos procesai, o nestandartinėms dalims – lankstus programavimas, įrankiai, sąranka ir inžinerinė peržiūra.
Kodėl individualus apdirbimas gerai veikia sudėtingoms dalims
Sudėtingų dalių gamyba retai kada kelia tik vieną iššūkį. Vienas komponentas gali derinti išlenktus paviršius, tikslias skyles, plonas sieneles, gilias kišenes, skirtingus tolerancijas ir kelias funkcines sąsajas. Individualus apdirbimas leidžia procesą kurti atsižvelgiant į šiuos reikalavimus, o ne į fiksuotą gamybos standartą.
Didesnė unikalios geometrijos laisvė
Individualus apdirbimas suteikia projektuotojams daugiau laisvės kurti nestandartines formas, nes įrankių trajektorija programuojama tiesiai iš detalės geometrijos. Funkcijos nebūtinai turi atitikti katalogo dydį ar jau esamą komponentą.
Daugiaašis apdirbimas dar labiau išplečia šį lankstumą, nes leidžia pasiekti daugiau paviršių atliekant mažiau nustatymų. Tai ypač naudinga korpusams, laikikliams, kolektoriams, sparnuotėms, medicininei įrangai ir kitoms dalims, kurių elementai paskirstyti per kelis paviršius.
Geresnė svarbių funkcijų kontrolė
Nestandartinei detalei nebūtina atitikti visų matmenų, kad būtų pasiektas toks pat tikslumas. Inžinieriai gali nustatyti paviršius, kurie kontroliuoja tinkamumą, judėjimą, lygiavimą, sandarumą ar surinkimą, ir priskirti griežtesnius reikalavimus ten, kur jie sukuria realią funkcinę vertę.
Tai leidžia apdirbimo ir tikrinimo pastangas sutelkti į svarbiausias savybes, o ne be reikalo apsunkinti visos detalės gamybą.
Lanksti gamyba be specialių įrankių
Vienas iš pagrindinių CNC apdirbimo pagal užsakymą privalumų yra tas, kad konstrukcijos pakeitimus dažnai galima atlikti atnaujinant CAD modelį, programą, įrankių kelią, tvirtinimo įtaisą ar apdirbimo strategiją, o ne kuriant naują formą ar matricą.
Toks lankstumas ypač naudingas prototipų kūrimo ir mažos apimties gamybos metu, kai dizainas vis tiek gali keistis, o specialių gamybos įrankių naudojimą būtų sunku pateisinti.
Kaip veikia individualaus apdirbimo procesas?
Patikimas individualaus apdirbimo procesas prasideda dar prieš medžiagai pasiekiant stakles. Brėžinys, geometrija, tolerancija, medžiaga, gamybos kiekis ir tikrinimo reikalavimai – visa tai turi įtakos detalės gamybai.
Peržiūrėkite CAD modelį ir techninį brėžinį
Pirmas žingsnis – peržiūrėti CAD modelį ir brėžinį, atsižvelgiant į matmenis, tolerancijas, medžiagas, apdailą, sriegius, atskaitos taškų ryšius ir kitas specifikacijas.
Šiame etape taip pat reikėtų patikrinti gaminamumą. Gilios ertmės, sunkiai pasiekiamos vidinės detalės, labai plonos sienelės, neįprasti kampų spinduliai ir pernelyg griežti tolerancijos nuokrypiai gali gerokai apsunkinti detalės apdirbimą.
Pasirinkite procesą, medžiagą ir įrankius
Gamybos būdas priklauso nuo komponento formos. Sukamoji geometrija gali būti palankesnė tekinimui, prizminės savybės dažnai palankesnės frezavimui, o detalėms, sujungtoms abiem, gali prireikti kelių procesų.
Įrankių parinkimas taip pat turi atsižvelgti į medžiagos elgseną, detalių gylį, prieigą, standumą ir paviršiaus reikalavimus. Kai kuriuos projektus galima atlikti standartiniais įrankiais, o sudėtingai geometrijai gali prireikti specialių pjovimo įrankių arba EDM.
Programuokite, apdirbkite ir užbaikite detalę
CAM programavimas konvertuoja reikiamą geometriją į apdirbimo operacijas ir įrankių trajektorijas. Procesas gali apimti grubų apdirbimą, dalinį apdailą, gręžimą, sriegimą, apdailą ir papildomus nustatymus.
Po apdirbimo detalėms, priklausomai nuo pritaikymo, gali reikėti šerpetoti, poliruoti, anoduoti, dengti, pasyvuoti, terminiu apdoroti arba atlikti kitą antrinį procesą.
Patikrinkite galutinį komponentą
Patikrinimo metu patikrinama, ar pagaminta detalė atitinka brėžinio ir funkcinius reikalavimus. Patikrinimo metodas turėtų atitikti matuojamą savybę, o ne pasikliauti vienu prietaisu kiekvienam matmeniui.
Slankmačiai ir mikrometrai gerai tinka daugeliui prieinamų matmenų, o sudėtingiems profiliams, padėčiai ir atskaitos taškų ryšiams gali prireikti koordinačių matavimo arba optinių metodų.
Pagrindiniai individualaus apdirbimo procesai
Individualus apdirbimas nėra viena konkreti operacija. Geriausias procesas priklauso nuo to, ar detalė yra rotacinė, prizminė, daugiapusė, labai kontūruota ar sunkiai pasiekiama.
CNC frezavimas
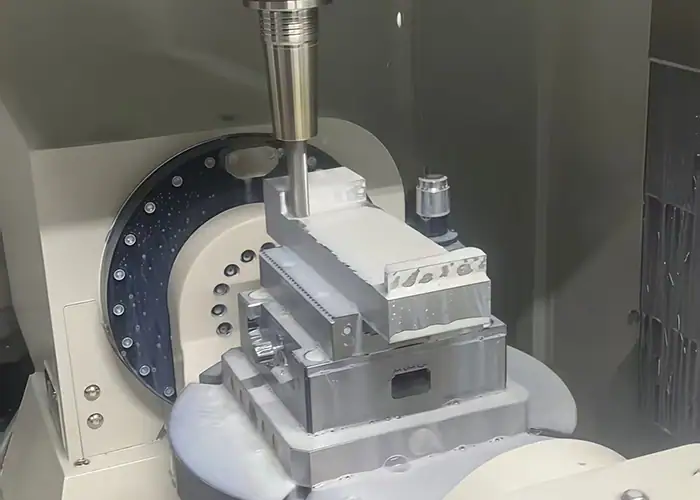
CNC frezavimo staklėse naudojami besisukantys pjovimo įrankiai medžiagai pašalinti iš nejudančio arba indeksuoto ruošinio. Jis dažniausiai naudojamas kišenėms, grioveliams, plokštiems paviršiams, skylių šablonams, kontūrams, laikikliams, korpusams, tvirtinimo detalėms ir kitiems prizminiams komponentams frezuoti.
Trijų ašių frezavimo staklės efektyviai apdoroja daugelį įprastų detalių, o keturių ir penkių ašių staklės suteikia papildomą prieigą, kai elementai yra keliose pusėse arba sudėtiniais kampais.
CNC tekinimas
CNC tekinimo staklės suka ruošinį, o pjovimo įrankis pašalina medžiagą. Tai ypač efektyvu apdirbant velenus, įvores, kaiščius, rankoves, srieginius komponentus ir kitas dalis, daugiausia pagrįstas cilindrine geometrija.
Tekinimo-frezavimo įranga gali derinti tekinimą su frezavimu, gręžimu ir kitomis operacijomis, o tai gali sumažinti tinkamų komponentų perkėlimą tarp staklių.
5 ašių CNC apdirbimas
5 ašių apdirbimas leidžia įrankiui priartėti prie ruošinio iš papildomų orientacijų. Tai vertinga apdirbant sudėtingus paviršius, daugiapuses detales, kampuotas detales ir komponentus, kuriems kitaip reikėtų kelių perkėlimo operacijų.
Pagrindinis gamybos privalumas yra ne tik didesnis sudėtingumas. Geresnis priartėjimo kampas taip pat gali leisti naudoti trumpesnius, standesnius įrankius ir sumažinti reikalingų nustatymų skaičių.
EDM ir antrinis apdirbimas
Elektroerozinis apdirbimas yra naudingas elektrai laidžioms medžiagoms, kai įprasti pjovimo įrankiai negali efektyviai sukurti siaurų plyšių, aštrių vidinių detalių, mažų savybių arba sudėtingos vidinės geometrijos.
Individualūs projektai taip pat gali derinti mechaninį apdirbimą su šlifavimu, honingavimu, gręžimu, suvirinimu, terminiu apdorojimu arba paviršiaus apdaila, kai galutinių reikalavimų neįmanoma pasiekti per vieną operaciją.
Kokias medžiagas galima naudoti individualiam apdirbimui?
Individualus apdirbimas tinka įvairiems metalams ir inžineriniams plastikams. Pirmiausia reikia pasirinkti tinkamą medžiagą pagal detalės funkciją, o tada apdirbimo strategiją pakoreguoti atsižvelgiant į jos stiprumą, kietumą, termines savybes, stabilumą ir apdirbamumą.
Aliuminis ir aliuminio lydiniai
Aliuminis yra plačiai naudojamas, nes jame derinamas santykinai mažas tankis ir geras apdirbamumas. Tokios markės kaip 6061 dažniausiai naudojamos korpusams, tvirtinimo detalėms, laikikliams, prototipams ir bendriems tiksliems komponentams gaminti, o didesnio stiprumo markės, tokios kaip 7075, gali būti pasirinktos ten, kur mechaninės savybės yra reiklesnės.
Didelis šilumos laidumas padeda pašalinti šilumą iš pjovimo zonos, nors plonas detales ir užašų susidarymą vis tiek reikia atidžiai kontroliuoti.
Plienas ir nerūdijantis plienas
Anglinis ir legiruotas plienas pasižymi stiprumu, atsparumu dilimui ir plačiu terminio apdorojimo galimybių spektru. Nerūdijantis plienas padidina atsparumą korozijai ir yra įprastas įrangoje, medicinoje, perdirbimo ir skysčių tvarkymo srityse.
Palyginti su aliuminiu, daugelis plienų sukuria didesnes pjovimo jėgas ir didesnį įrankių susidėvėjimą. Nerūdijančio plieno rūšims taip pat gali reikėti daugiau dėmesio skirti šilumos generavimui ir grūdinimui deformaciniu būdu.
Titanas ir kiti didelio našumo metalai
Titanas parenkamas, kai didelis stiprumo ir svorio santykis, atsparumas korozijai arba sudėtingos eksploatacinės savybės pateisina papildomus apdirbimo sunkumus.
Dėl santykinai mažo šilumos laidumo šiluma koncentruojama šalia pjovimo briaunos, todėl įrankio nusidėvėjimas, aušinimas ir pjovimo stabilumas yra svarbūs aspektai.
Inžinerinės plastikos
Inžineriniai plastikai, tokie kaip POM, PEEK, PTFE, nailonas ir PEI, naudojami izoliatoriams, įvorėms, susidėvintiems komponentams, lengvoms konstrukcijoms, chemikalams atsparioms dalims ir kitoms specializuotoms reikmėms.
Jų apdirbimo elgsena labai skiriasi nuo metalų. Šiluma, prispaudimo jėga, drėgmės absorbcija, šiluminis plėtimasis ir medžiagos lankstumas gali turėti įtakos galutiniams matmenims.
Sudėtingų nestandartinių detalių apdirbimo iššūkiai
Sudėtingumas tampa sudėtingas, kai geometrija riboja prieigą prie įrankių, sumažina detalės standumą, padidina nustatymų skaičių arba apsunkina patikrinimą. Todėl geriausia strategija yra įvertinti, kaip detalė bus iš tikrųjų pjaustoma ir matuojama, o ne tik tai, ar geometriją galima sumodeliuoti.
Gilios kišenės ir vidinės savybės
Gilioms įduboms dažnai reikalingi ilgo siekio įrankiai. Didėjant įrankio iškyšai, mažėja standumas, o freza tampa jautresnė vibracijai ir deformacijai.
Vidiniams kampams taip pat reikalingi realistiški spinduliai, nes besisukantys frezos negali tiesiogiai sukurti idealiai aštrių vidinių kampų. Projektuojant pagal galimus frezų dydžius, galima pagerinti ir stabilumą, ir sąnaudas.
Plonos sienos ir subtilios struktūros
Plonos sienelės gali judėti veikiant pjovimo ir prispaudimo jėgoms. Medžiagos šalinimas taip pat sumažina standumą apdirbimo metu, todėl geometrija gali elgtis skirtingai grubaus apdirbimo ir apdailos metu.
Gamybos strategijos gali apimti etapinį medžiagų šalinimą, atramines funkcijas, lengvesnius apdailos etapus, kontroliuojamą tvirtinimą ir tinkamą pjovimo kryptį.
Daugiapusė ir kontūrinė geometrija
Įprastomis staklėmis, skirtingose pusėse išdėstytiems elementams gali prireikti kelių nustatymų. Kiekviena perkėlimo operacija suteikia dar vieną galimybę lygiavimo variacijoms.
Daugiaašis apdirbimas gali sumažinti šiuos perėjimus tinkamoms detalėms ir suteikti geresnę prieigą prie sudėtinių paviršių ir kampuotų elementų.
Funkcijos, reikalaujančios kelių operacijų
Kai kuriose detalėse derinami tekinti skersmenys, frezuotos kišenės, išgręžtos skylės, tikslūs kiaurymės, sriegiai ir paviršiaus apdorojimas.
Pagrindinis iššūkis yra išlaikyti duomenų ryšius tarp operacijų. Proceso planavimas turėtų nustatyti, kurie elementai sukuriami pirmiausia ir kaip vėlesni nustatymai išdėsto detalę.
Tolerancijos ir tikslumas atliekant individualų apdirbimą
Individualus apdirbimas gali palaikyti tikslų matmenų valdymą, tačiau pasiekiamas tolerancijos lygis priklauso nuo medžiagos, geometrijos, detalių dydžio, staklių galimybių, įrankių, ruošinio fiksavimo, terminio stabilumo ir kontrolės. Todėl jis turėtų būti apibrėžiamas pagal funkciją, o ne kaip vienas universalus skaičius.
Kuriems matmenims reikalingi griežti tolerancijos apribojimai?
Kritiniai matmenys paprastai lemia sujungimo ryšius, guolių prigludimus, sandarumą, lygiavimą, padėtį arba judėjimą. Jiems reikia skirti daugiau dėmesio gamybos ir tikrinimo metu.
Nefunkciniams laisviems paviršiams dažnai nereikia tokio paties tikslumo. Nereikalingų tolerancijų sumažinimas gali sutrumpinti apdirbimo laiką ir supaprastinti patikrinimą nesumažinant detalės našumo.
Kaip sąranka ir įrankiai veikia tikslumą
Įrankio ilgis, pjovimo standumas, ruošinio laikymas, staklių būklė, įrankio susidėvėjimas ir pjovimo strategija – visa tai turi įtakos matmenų pastovumui.
Sąrankos projektavimas yra ypač svarbus, kai keli paviršiai yra susiję vienas su kitu. Susijusių elementų išlaikymas bendroje sąrankoje gali sumažinti perkėlimo paklaidą, kai geometrija tai leidžia.
Tolerancijos valdymas
Vienas komponentas gali atitikti visus individualius matmenis, tačiau vis tiek sukelti surinkimo problemą, jei ta pačia kryptimi susikaupia kelios tolerancijos.
Aiškūs atskaitos taškai ir funkciniai matmenys padeda kontroliuoti šią riziką. Projektuotojai turėtų sutelkti dėmesį į matmenų grandinę, kuri turi įtakos faktinei sąsajai, o ne griežtinti kiekvieną funkciją atskirai.
Geresnio individualaus apdirbimo projektavimas
Geras individualaus apdirbimo projektas nereiškia kiekvienos detalės supaprastinimo. Tai reiškia reikiamos funkcijos išlaikymą, vengiant geometrijos, kuri padidina kainą, bet nepagerina našumo.
Pagerinti prieigą prie įrankių ir darbo krūvį
Kiekvienam apdirbtam elementui reikalingas praktiškas priėjimo kelias tiek pjaustytuvui, tiek visam įrankio mazgui.
Detalės taip pat turėtų užtikrinti pakankamai stabilią geometriją tvirtinimui. Elementui, kurį lengva modeliuoti, bet sunku įtvirtinti, gali prireikti papildomų nustatymų arba individualaus tvirtinimo.
Naudokite praktiškus spindulius, gylius ir sienų storius
Didesni vidiniai spinduliai paprastai leidžia naudoti tvirtesnius įrankius ir lengviau apdirbti. Vidutinis įdubos gylis sumažina per didelio įrankio siekio poreikį, o praktiškas sienelių storis pagerina stabilumą.
Šie sprendimai gali turėti didesnį poveikį gaminamumui nei nedideli bendrų detalės matmenų pakeitimai.
Supaprastinkite funkcijas, kurios prideda nereikalingo sudėtingumo
Labai gilūs grioveliai, paslėptos kišenės, nestandartiniai sriegiai, aštrūs vidiniai kampai ir estetiški paviršiai su griežtais tolerancijos reikalavimais gali pridėti operacijų.
Kai šios funkcijos neturi aiškios funkcinės paskirties, jas supaprastinus galima sutrumpinti ciklo laiką, specialių įrankių poreikį ir patikros reikalavimus.
Griežtus tolerancijos taškus taikykite tik ten, kur jie svarbūs
Brėžinį pagaminti tampa sunkiau ir brangiau, kai plačiai taikomi griežti tolerancijos nuokrypiai.
Veiksmingesnis būdas yra nustatyti, kurie matmenys kontroliuoja funkciją, ir palikti pagrįstą gamybos laisvę kitur.
Kaip kontroliuojama kokybė atliekant individualų apdirbimą
Kokybės kontrolė turėtų būti integruota į gamybos procesą, o ne traktuojama tik kaip galutinis patikrinimas. Sudėtingoms detalėms naudinga patvirtinti svarbiausius matmenis prieš atliekant papildomas operacijas, kurios apsunkina pakartotinį apdirbimą.
Pirmasis straipsnis ir proceso metu atliekama patikra
Pirmojo gaminio patikrinimo metu patikrinama, ar pradinio gamybos proceso metu pagaminti gaminiai atitinka reikiamus matmenis, medžiagų būklę ir apdailą prieš užbaigiant papildomas dalis.
Proceso metu atliekami patikrinimai gali stebėti svarbiausius matmenis, įrankių susidėvėjimą, nustatymų nuoseklumą ir kitus kintamuosius gamybos metu.
Sudėtingų elementų matmenų patikra
Skirtingoms geometrijoms reikalingi skirtingi tikrinimo metodai. Koordinatinės matavimo mašinos yra naudingos atliekant sudėtingą geometriją ir atliekant matavimus pagal atskaitos taškus, o optinės sistemos gali būti naudingos matomiems profiliams ir mažiems dariniams.
Projektuojant reikėtų atsižvelgti į apžiūros planavimą, nes giliai įgilintas ar paslėptas detales gali būti sunku išmatuoti, net jei jas galima apdirbti.
Paviršiaus apdaila ir galutinis patikrinimas
Paviršiaus kokybė gali turėti įtakos sandarinimui, dilimui, trinčiai, išvaizdai, nuovargio elgesiui arba dangos savybėms.
Todėl galutinis patikrinimas turėtų patvirtinti tiek matmenų reikalavimus, tiek nurodytas apdailos sąlygas prieš išleidžiant detalę.
Kas turi įtakos individualaus apdirbimo kainai ir gamybos laikui?
Individualaus apdirbimo kainą lemia visas gamybos procesas. Medžiagos kaina yra svarbi, tačiau apdirbimo laikas, sąrankos sudėtingumas, įrankiai, patikra, apdaila ir kiekis dažnai turi ne mažiau įtakos.
Detalės geometrija ir apdirbimo laikas
Sudėtingai geometrijai gali prireikti daugiau įrankių trajektorijų, mažesnių pjovimo įrankių, lėtesnių apdailos eigų, kelių nustatymų arba papildomo programavimo.
Gilios detalės ir ribota prieiga taip pat paprastai pailgina ciklo laiką, nes pjovimo sąlygos turi išlikti stabilios.
Medžiaga ir apdirbamumas
Medžiaga turi įtakos tiek žaliavų kainai, tiek apdirbimo pastangoms. Aliuminis paprastai apdirbamas lengviau nei titanas ar daugelis nerūdijančio plieno rūšių, o kietesnės ar karščiui atsparios medžiagos gali padidinti pjovimo laiką ir įrankių sunaudojimą.
Medžiagų kokybės ir sertifikavimo reikalavimai taip pat gali turėti įtakos pirkimui ir gamybos laikui.
Tolerancijos ir paviršiaus reikalavimai
Griežtesni tolerancijos nuokrypiai gali pareikalauti stabilesnių nustatymų, papildomų apdailos ėjimų, aplinkos kontrolės ir papildomos patikros.
Nurodytas šiurkštumas, poliravimas, terminis apdorojimas, anodavimas, dengimas arba pasyvavimas gali pridėti papildomų gamybos etapų.
Kiekis ir antrinės operacijos
Maži kiekiai padengia programavimo ir sąrankos išlaidas mažesniam skaičiui dalių, o didesni kiekiai leidžia šias išlaidas paskirstyti efektyviau.
Antriniai procesai taip pat gali turėti įtakos planavimui, nes detales gali tekti perkelti tarp apdirbimo, apdailos, terminio apdorojimo ir patikros tiekėjų.
Kada prasminga atlikti individualų apdirbimą?
Individualus apdirbimas yra vertingiausias, kai dėl lankstumo, geometrijos ar gamybos kiekio standartizuoti sprendimai tampa nepraktiški. Įprastos situacijos apima unikalius dizainus, atsargines dalis, prototipus ir nedideliais kiekiais pagamintus tikslius komponentus.
Prototipai ir naujų produktų kūrimas
CNC apdirbimas leidžia gaminti funkcines dalis tiesiogiai iš inžinerinių duomenų, nenaudojant specialių formų.
Todėl projektus galima išbandyti ir peržiūrėti prieš priimant sprendimus dėl didesnių įrankių ar gamybos apimčių.
Mažos apimties tiksli gamyba
Mažo tiražo detalėms dažnai reikalingos gamybos kokybės medžiagos ir tiksli geometrija, tačiau jos nepateisina didelių investicijų į įrankius.
Individualus apdirbimas atitinka šį reikalavimą, nes programavimą ir tvirtinimą galima pritaikyti konkrečiam kiekiui nereikalaujant nuolatinio gamybos įrankio.
Nestandartinės ir atsarginės dalys
Senesnėje įrangoje gali būti naudojami komponentai, kurių gamyba nutraukta arba kurių negalima įsigyti iš originalaus tiekėjo.
Kartais pakaitalą galima pagaminti pagal esamą brėžinį, CAD modelį, pavyzdį arba atvirkštinės inžinerijos būdu sukonstruotą geometriją, leidžiant svarbiai įrangai toliau veikti.
Dalys su unikaliais funkciniais reikalavimais
Standartinis komponentas gali būti artimas reikiamam projektui, bet vis tiek sugesti dėl vienos sąsajos, medžiagos, skylių išdėstymo, tolerancijos ar aplinkos reikalavimų.
Individualus apdirbimas leidžia sukurti tą funkcijų rinkinį pagal taikymą, o ne perprojektuoti aplinkinį mazgą, kad tilptų netinkama standartinė dalis.
Individualus apdirbimas ir kiti gamybos metodai
Individualus apdirbimas yra ypač konkurencingas tiksliųjų detalių, sudėtingos geometrijos, prototipų ir mažesnių gamybos kiekių atveju, nes nereikia specialių gamybos įrankių. Kiti metodai gali tapti tinkamesni, kai pasikeičia geometrija ar tūris.
Individualus apdirbimas ir liejimas liejimo būdu
Prototipų ir mažo tiražo detalių apdirbimas yra lankstesnis, nes nereikia liejimo formos. Liejimas įpurškimu tampa patrauklesnis, kai plastiko konstrukcija yra stabili, o gamybos apimtis yra pakankamai didelė, kad būtų galima naudoti įrankius.
Individualus apdirbimas ir 3D spausdinimas
Mechaninis apdirbimas gamina detales tiesiai iš inžinerinės klasės ruošinių ir puikiai tinka tiksliems funkciniams paviršiams. 3D spausdinimas suteikia didesnę laisvę labai sudėtingai vidinei geometrijai ir gali būti naudingas greitam koncepcijų kūrimui.
Individualus apdirbimas ir liejimas
Mažesniems kiekiams ir tikslioms detalėms apdirbti dažnai yra paprasčiau. Liejimas tampa konkurencingesnis tinkamų formų ir didesnių gamybos kiekių atveju, tačiau paprastai tam reikalingi įrankiai ir vis tiek gali prireikti antrinio apdirbimo svarbiausiems paviršiams.
DUK
Kiek kainuoja individualus apdirbimas?
Individualaus apdirbimo kaina priklauso nuo detalės geometrijos, medžiagos, tolerancijos, kiekio, apdirbimo laiko, paviršiaus apdailos ir tikrinimo reikalavimų. Paprastos aliuminio detalės gali būti gana ekonomiškos, o sudėtingos geometrijos, sudėtingos medžiagos, griežti tolerancijos nuokrypiai ir kelios antrinės operacijos paprastai padidina bendras išlaidas.
Kodėl CNC staklės tokios brangios?
CNC apdirbimas gali būti brangus, nes kaina apima daugiau nei tik medžiagos pašalinimą. Programavimas, staklių nustatymas, tvirtinimo įtaisai, pjovimo įrankiai, apdirbimo laikas, įrankių nusidėvėjimas, patikrinimas ir apdaila – visa tai prisideda prie galutinės kainos. Sudėtingoms dalims ir ribotiems nuokrypiams paprastai reikalingos papildomos operacijos ir kokybės kontrolė.
Kur rasti greitas CNC apdirbimo paslaugas nestandartinėms detalėms?
Pasirinkite tiekėją, kuris gali patenkinti jūsų poreikius dėl medžiagų, tolerancijų, detalių sudėtingumo, patikros ir pristatymo grafiko. „TiRapid“ teikia tikslias CNC apdirbimo paslaugas, skirtas nestandartinėms metalo ir inžinerinėms plastikinėms detalėms, palaikant prototipų ir mažos apimties gamybą, atliekant frezavimą, tekinimą, daugiaašį apdirbimą ir matmenų patikrą.
Išvada
Individualus apdirbimas palengvina sudėtingų detalių gamybą, nes gamybos procesas gali būti pritaikytas prie faktinės geometrijos, medžiagos, tolerancijos ir reikiamo kiekio. Jo vertė yra didžiausia, kai standartiniai komponentai negali atitikti projekto, kai prototipus reikia dažnai peržiūrėti arba kai tikslios mažo tiražo detalės turi būti gaminamos be specialių įrankių. Geri rezultatai priklauso nuo praktiško ypatybių projektavimo, stabilių apdirbimo strategijų, tinkamų tolerancijų ir matmenų, kurie kontroliuoja funkciją, kontrolės.
„TiRapid“ teikia tiksliojo CNC apdirbimo ir gamybos paslaugas, skirtas nestandartinėms metalo ir inžinerinių plastikinių detalių gamyboms. Mūsų pajėgumai apima CNC frezavimą, tekinimą, daugiaašį apdirbimą, sudėtingas geometrijas, matmenų tikrinimą, paviršiaus apdailos koordinavimą, prototipų kūrimą ir mažos apimties gamybą.
















