
Pramoniniams robotams, bendradarbiaujantiems robotams ir automatizuotai įrangai tobulėjant, robotų komponentams keliami vis griežtesni matmenų tikslumo, tinkamumo tolerancijų, koncentriškumo ir paviršiaus kokybės reikalavimai. Tokie komponentai kaip variklių jungiamieji velenai, jungiamųjų transmisijų velenai, reduktorių jungtys, tikslios įvorės ir nestandartinės tvirtinimo dalys dažnai sujungia sukimosi elementus su plokščiais paviršiais, skylėmis, sriegiais ir sudėtingais kontūrais. Tradicinei gamybai gali prireikti kelių nustatymų ir skirtingų staklių, todėl padidėja padėties nustatymo paklaidos ir gamybos laikas. Tekinimo-frezavimo staklių apdirbimas integruoja tekinimo ir frezavimo operacijas vienoje staklėse, todėl galima atlikti kelias funkcijas vienu nustatymu arba su mažiau nustatymų. Tai suteikia efektyvų gamybos sprendimą didelio tikslumo robotų dalims.
Pagrindiniai tekinimo-frezavimo staklių naudojimo privalumai gaminant didelio tikslumo robotų detales
Tekinimo-frezavimo staklės tinka robotų komponentams, kurie derina sukimosi funkcijas su sudėtingomis frezuotomis konstrukcijomis. Pasirinkdami tinkamus pjovimo įrankius, apdirbimo sekas ir padėties nustatymo etalonus, gamintojai gali pagerinti matmenų nuoseklumą, sumažinti pakartotinio perkėlimo sukeliamas klaidas ir padidinti tiek individualiai pritaikytų, tiek serijinės gamybos komponentų gamybos efektyvumą.
Mažiau nustatymų pagerina apdirbimo tikslumą
Didelio tikslumo robotų komponentams dažnai reikalingi išoriniai skersmenys, vidinės kiaurymės, galiniai paviršiai, grioveliai ir šoninės skylės. Kai šie elementai apdirbami atskirai tekinimo ir frezavimo staklėmis, kiekvienas nustatymas gali sukelti padėties nukrypimų. Tekinimo ir frezavimo staklėse galima atlikti daugiau operacijų naudojant bendrą atskaitos tašką, o tai padeda sumažinti padėties nustatymo paklaidas tarp procesų.
Šis metodas ypač tinka variklių velenams, robotų jungiamiesiems velenams ir reduktorių sąsajos komponentams. Detalių, kurioms keliami griežti koncentriškumo, galinio paviršiaus statmenumo ir skylės padėties reikalavimai, atveju nuoseklus nustatymas padeda pagerinti geometrinį tikslumą. Galutinis procesas vis tiek turi būti nustatomas atsižvelgiant į brėžinio tolerancijas, mašinos galimybes, tvirtinimo metodus ir patikrinimo rezultatus.
Pagrindinis tekinimo-frezavimo staklių apdirbimo procesas
Robotų komponentų kokybė priklauso ne tik nuo mašinos tikslumo, bet ir nuo procesų planavimo, įrankių parinkimo, medžiagų būklės ir tikrinimo procedūrų. Gerai suplanuota seka sumažina nereikalingus įrankių judesius ir pakartotinį apdirbimą, todėl gamybos procesas tampa nuoseklesnis.
Brėžinių peržiūra ir proceso planavimas: Matmenų, tolerancijų, medžiagų specifikacijų, paviršiaus šiurkštumo reikalavimų ir svarbiausių tvirtinimo vietų patvirtinimas. Tekinimo, frezavimo, gręžimo ir sriegimo ypatybių nustatymas.
- Medžiagos paruošimas ir ruošinio tvirtinimas: pasirinkite tinkamas medžiagas, pvz., aliuminio lydinius, nerūdijantį plieną arba legiruotą plieną. Nustatykite ruošinio matmenis, tvirtinimo pozicijas ir apdirbimo nuorodas.
- Tekinimas ir frezavimas: apdorokite atskaitos elementus, tokius kaip išoriniai skersmenys, galiniai paviršiai arba vidinės kiaurymės, tada pagal suplanuotą seką išfrezuokite šoninius kontūrus, skyles, griovelius ir sriegius.
- Apdaila ir šerpetojimas: apdorokite svarbiausius matmenis ir pašalinkite šerpetojimus aplink skyles, griovelius ir susikertančius elementus, kad surinkimo metu būtų išvengta trukdžių.
- Matmenų tikrinimas ir proceso koregavimas: kritiniams matmenims tikrinti naudokite tinkamus matavimo įrankius, koordinačių matavimo mašinas arba specialius matuoklius. Pagal tikrinimo duomenis pakoreguokite įrankių poslinkius ir pjovimo parametrus.
Kiekvienas etapas – nuo proceso paruošimo iki galutinio patikrinimo – turi atitikti faktinę komponento geometriją. Robotų transmisijos detalių, kurių tolerancijos yra mažos, gamintojai taip pat turėtų kontroliuoti terminę deformaciją, įrankių susidėvėjimą ir prispaudimo iškraipymą, kad būtų užtikrintas brėžinių reikalavimų laikymasis.
Didesnis efektyvumas dirbant su sudėtingomis dalimis ir individualiais užsakymais
Robotų kūrimui ir įrangos atnaujinimui dažnai reikalingi nestandartiniai komponentai, tokie kaip jungiamieji velenai su ekscentrinėmis skylėmis, jungiamosios dalys su daugiakryptėmis sąsajomis ir transmisijos komponentai, jungiantys cilindrinius paviršius su sudėtingomis plokščiomis detalėmis. Tekinimo-frezavimo staklėse apdirbant integruojamos skirtingos pjovimo operacijos, taip sutrumpinant ruošinių perkėlimo tarp staklių laiką.
Mažų partijų individualiems užsakymams mažesnis procesų pakeitimų skaičius gali sumažinti pakartotinio nustatymo ir tvarkymo išlaidas. Pasikartojančiai gamybai patvirtintos programos, įrankių keliai ir tikrinimo standartai padeda išlaikyti nuoseklumą tarp partijų. Tačiau kai komponentas yra paprastos konstrukcijos ir daugiausia reikia tekinti, gamintojai, prieš pasirinkdami tekinimo-frezavimo stakles apdirbimą, turėtų palyginti gamybos apimtį, įrangos sąnaudas ir pristatymo reikalavimus.
Robotų komponentų apdirbimo metodai ir taikymas
Robotų komponentai turi skirtingas konstrukcines konstrukcijas ir apkrovos sąlygas, todėl jų apdirbimo strategijos turi būti parinktos atitinkamai. Tekinimo-frezavimo staklių apdirbimas tinka komponentams, kurie sujungia sukimosi elementus su skylėmis, grioveliais, plokščiais paviršiais ir šoniniais elementais. Tipinės taikymo sritys apima robotų jungčių perdavimo sistemas, servo variklių jungtis, tikslaus padėties nustatymo komponentus ir automatinius tvirtinimo elementus.
Robotų transmisijos velenų ir rotacinių komponentų apdirbimas
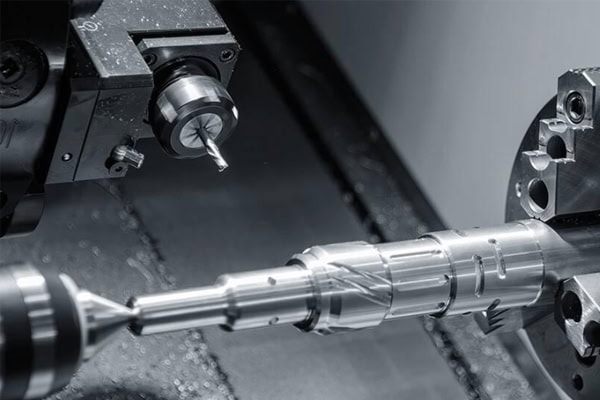
Robotų transmisijos velenams, šarnyriniams velenams ir jungiamiesiems velenams dažnai reikalingas tikslus išorinių skersmenų, pečių, koncentriškumo, apvalumo ir guolių prigludimo paviršių valdymas. Tekinimas naudojamas išoriniams skersmenims, galiniams paviršiams, laiptuotiems profiliams ir ašinėms kiaurymėms apdirbti. Frezavimas gali būti naudojamas griovelių, plokščių paviršių, šoninių skylių ir padėties nustatymo elementų gamybai. Velenams, kuriems keliami keli apdirbimo reikalavimai, tekinimo-frezavimo apdirbimas sumažina atskaitos padėčių pokyčius ir padeda valdyti elementų ryšį.
Servo pavarose arba robotų jungtyse naudojamų komponentų matmenų tikslumas ir paviršiaus būklė tvirtinimo vietose turi įtakos surinkimo kokybei ir eksploataciniam stabilumui. Pjovimo parametrai turėtų būti parenkami atsižvelgiant į medžiagos kietumą, veleno skersmenį, ilgio ir skersmens santykį bei apkrovos sąlygas. Tinkamas prispaudimas ir atrama taip pat svarbūs ploniems velenams, siekiant išvengti vibracijos, lenkimo ir paviršiaus defektų.
Daugiaskylės jungtys ir tikslūs sąsajos komponentai
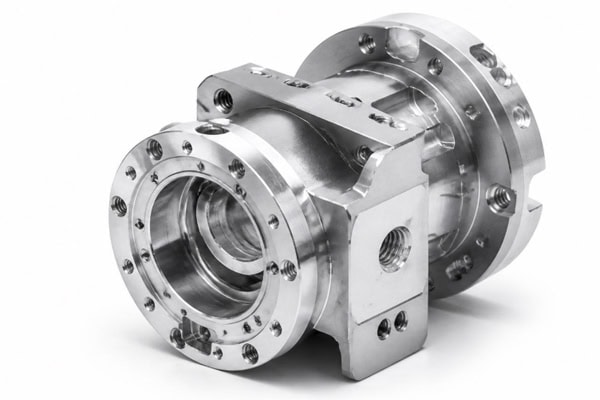
Robotų jungčių jungtyse, flanšų sąsajose ir jutiklių tvirtinimo kronšteinuose gali būti centrinės kiaurymės, varžtų išdėstymai, srieginės skylės ir šoniniai padėties nustatymo paviršiai. Tekinimo-frezavimo staklių apdirbimas gali sukurti pagrindines sukimosi savybes prieš apdirbant skylių išdėstymą ir tvirtinimo paviršius, padedant išlaikyti nuoseklų geometrinį ryšį tarp skylių ir centrinės ašies.
Šie komponentai dažniausiai naudojami jungiamuosiuose moduliuose, galiniuose efektoriuose, tiksliuose tvirtinimo elementuose ir tikrinimo įrangoje. Prieš apdirbdami, gamintojai turėtų patvirtinti skylių tarpus, skylių skersmenis, sriegių specifikacijas, tvirtinimo paviršiaus lygumą ir surinkimo nuorodas. Tiksliems skylių šablonams gali prireikti apdailos operacijų, tokių kaip tikslus gręžimas arba išgręžimas. Koordinatinės matavimo mašinos arba specialūs matuokliai gali patikrinti skylių padėties tikslumą.
Įvairių robotų komponentų apdirbimo nuorodos
Medžiagų pasirinkimas ir apdirbimo parametrai priklauso nuo apkrovos pajėgumo, judėjimo greičio, darbo aplinkos ir paviršiaus apdorojimo reikalavimų. Šioje lentelėje pateikiamos dažniausiai pasitaikančių robotų komponentų nuorodos. Faktiniai parametrai turėtų būti nustatomi atsižvelgiant į medžiagą, brėžinio tolerancijas ir mašinos galimybes.
| Roboto komponentas | Įprastos medžiagos | Pagrindinės apdirbimo operacijos | Pagrindiniai kokybės reikalavimai |
| Jungtinis transmisijos velenas | Legiruotasis plienas, nerūdijantis plienas | Išorinis tekinimas, apdirbimas paviršiumi, griovelių frezavimas, gręžimas | Koncentriškumas, apvalumas, veleno skersmens tolerancija |
| Variklio jungiamasis velenas | Aliuminio lydinys, legiruotas plienas | Tekinimas, plokščias frezavimas, gręžimas, sriegimas | Tinkamumo matmenys, galinio paviršiaus statmenumas |
| Jungtis | Aliuminio lydinys, nerūdijantis plienas | Tekinimas, frezavimas, gręžimas, apdaila | Skylės padėties tikslumas, lygumas, surinkimo stabilumas |
| Tiksli rankovė | Aliuminio lydinys, nerūdijantis plienas | Vidinis ir išorinis tekinimas, išgręžimas, briaunų apdirbimas | Koncentriškumas, kiaurymės matmenys, paviršiaus šiurkštumas |
| Galutinio efekto sąsaja | Aliuminio lydinys, tinkami inžineriniai metalai | Tekinimas, frezavimas, skylių ir griovelių apdirbimas | Padėties tikslumas, sąsajos matmenys, kartojamas surinkimas |
Renkantis medžiagą, reikėtų atsižvelgti ne tik į pjovimo našumą. Taip pat reikia įvertinti standumą, svorį, atsparumą dilimui ir tarnavimo laiką. Aliuminio lydiniai tinka lengviems komponentams; nerūdijantis plienas gali būti naudojamas ten, kur reikalingas atsparumas korozijai; o legiruotas plienas dažnai pasirenkamas transmisijos komponentams, kurie atlaiko didesnes apkrovas arba kuriems reikalingas terminis apdorojimas.
Didelio tikslumo robotų dalių funkcinis ir našumo valdymas
Robotų komponentai dažnai veikiami pasikartojančių judesių, mechaninių apkrovų ir surinkimo įtempių ilgą laiką. Tekinimo ir frezavimo staklių apdirbimas turi atitikti ne tik matmenų atitiktį, bet ir geometrinį tikslumą, paviršiaus kokybę, medžiagų savybes ir partijos nuoseklumą. Nustatydami kritinių matmenų tikrinimo standartus ir suderindami gamybos procesus su komponentų funkcijomis, gamintojai gali sumažinti surinkimo pakartotinį darbą ir eksploatacinių problemų riziką.
Kritinių matmenų tikrinimas ir kokybės kontrolė
Didelio tikslumo apdirbimui reikalingas kokybės kontrolės procesas, apimantis pirmojo gaminio patikrinimą ir partijos patikrinimą. Robotų komponentams, kuriems keliami griežti matmenų reikalavimai, galutinės detalės kokybė neturėtų būti vertinama vien pagal apdirbimo programą ar nurodytą mašinos tikslumą. Faktiniai matavimai turi patvirtinti, kad svarbiausios savybės atitinka inžinerinius brėžinius.
- Kritinių matmenų patikra: velenų skersmenims, vidinėms kiaurymėms, laiptelių matmenims ir griovelių pločiams matuoti naudokite mikrometrus, kiaurymių matuoklius, slankmačius arba specialius matuoklius. Matavimo prietaisus pasirinkite pagal brėžinio reikalavimus.
- Geometrinio tikslumo patikrinimas: patikrinkite koncentriškumą, padėtį, statmenumą ir plokštumą naudodami tinkamą matavimo įrangą ir atskaitos taškus. Esant griežtiems tolerancijos lygiams, gali prireikti koordinatinių matavimo mašinų.
- Paviršiaus kokybės patikra: patikrinkite, ar apdorotuose paviršiuose nėra matomų įrankių žymių, šerpetojančių įbrėžimų, įbrėžimų ir kitų defektų. Kai nurodytos paviršiaus šiurkštumo ribos, atitikčiai patikrinti naudokite paviršiaus šiurkštumo matuoklį.
- Partijos nuoseklumo valdymas: registruokite pirmojo gaminio matavimus, įrankio tarnavimo laiką, apdirbimo parametrus ir mėginių ėmimo rezultatus. Nustatykite matmenų pokyčius, kuriuos sukelia įrankio susidėvėjimas, staklių poslinkis arba medžiagos kitimas.
Visapusiška kokybės kontrolės sistema padeda gamintojams anksčiau nustatyti nuokrypius ir užkirsti kelią neatitiktims komponentams pasiekti surinkimo etapą. Svarbiausių transmisijos dalių patikrinimo įrašai turėtų būti saugomi pagal klientų reikalavimus, siekiant užtikrinti atsekamumą ir procesų tobulinimą.
Paviršiaus kokybė, konstrukcijos stabilumas ir ilgalaikis veikimas
Robotų komponentų našumas priklauso nuo medžiagų savybių, apdirbimo tikslumo, paviršiaus apdorojimo ir surinkimo sąlygų. Transmisijos velenams ir tikslioms įvorėms reikalingos stabilios tvirtinimo sąlygos. Jungčių sąsajoms reikalingas patikimas padėties nustatymas, o galinių efektorių komponentai turi atitikti prispaudimo, padėties nustatymo ar pakartotinio montavimo reikalavimus. Per dideli kritinių matmenų nuokrypiai gali sukelti nenormalius surinkimo tarpus, padidėjusią vibraciją arba sumažėjusį padėties nustatymo tikslumą.
Priklausomai nuo taikymo, po apdirbimo atliekamos operacijos gali apimti šerpetojimą, valymą, anodavimą, pasyvavimą arba atitinkamą terminį apdorojimą. Paviršiaus apdorojimas gali turėti įtakos galutiniams matmenims, ypač jungiamųjų kiaurymių, veleno skersmenų ir padėties nustatymo paviršių atveju. Šie pakeitimai turėtų būti įtraukti į proceso planavimą. Komponentai, veikiami ciklinio apkrovimo, taip pat turėtų būti įvertinti dėl medžiagos stiprumo, nuovargio charakteristikų, konstrukcinių perėjimų ir įtempių koncentracijos pagal projektavimo reikalavimus.
Didelio tikslumo robotinių detalių tekinimo-frezavimo staklės tinka gamybos užduotims, kuriose derinamas rotacinis apdirbimas su sudėtingomis frezuotomis detalėmis. Tinkamai planuodami procesą, užtikrindami stabilų ruošinio laikymą, tinkamą medžiagų pasirinkimą ir atsekamą kokybės kontrolę, gamintojai gali pagerinti matmenų nuoseklumą ir surinkimo patikimumą. Šis metodas palaiko tikslią robotinių jungčių, transmisijos komponentų, servo jungčių ir automatizuotos įrangos gamybą. Galutinis apdirbimo planas turėtų būti pagrįstas komponentų brėžiniais, gamybos apimtimi, našumo specifikacijomis ir pristatymo reikalavimais.















