Automobilių komponentai paprastai pasižymi sudėtingomis erdvinėmis struktūromis, daugiakryptėmis apdirbimo savybėmis ir dideliais matmenų tikslumo reikalavimais. Variklio periferiniai komponentai, automobilių važiuoklės jungtys, transmisijos korpusai, vairo mechanizmo komponentai ir naujos energijos transporto priemonių konstrukcinės dalys gali turėti daug apdirbimo paviršių, pasvirusių skylių, išlenktų kontūrų, tvirtinimo angų ir tikslių montavimo padėčių. Tradiciniam trijų ašių CNC apdirbimui reikia daugkartinio nustatymų ir ruošinio orientacijos koregavimų, o tai gali pailginti apdirbimo laiką ir sukelti matmenų nuokrypius dėl pakartotinio pozicionavimo.
Penkiaašis CNC apdirbimas naudoja koordinuotą trijų linijinių ašių ir dviejų sukamųjų ašių valdymą, todėl pjovimo įrankis gali prieiti prie ruošinio paviršių iš skirtingų krypčių ir atlikti apdirbimą keliuose paviršiuose vienu nustatymu arba su mažiau nustatymų. Automobilių detalėms, turinčioms sudėtingą geometriją, erdvines skylių pozicijas ir tikslias savybes keliuose paviršiuose, penkiaašis apdirbimas gali sumažinti pakartotinį pozicionavimą, pagerinti apdirbimo tęstinumą ir suteikti lanksčius techninius sprendimus sudėtingų komponentų gamybai pagal užsakymą. „TiRapid“ teikia penkiaašio CNC apdirbimo ir pagalbines gamybos paslaugas automobilių komponentų kūrimui, prototipų gamybai ir partijų gamybai. Atlikus detalės struktūros analizę, apdirbimo proceso projektavimą, medžiagų parinkimą, tikslumo kontrolę ir kokybės patikrinimą, daugiapaviršinių automobilių detalių projektavimo reikalavimai paverčiami vykdomais apdirbimo sprendimais, padedančiais klientams kontroliuoti gamybos laiką, detalių kokybę ir gamybos sąnaudas.
Daugiapaviršinių automobilių dalių apdirbimo iššūkiai ir penkių ašių CNC apdirbimo sprendimai
Daugiapaviršėms automobilių detalėms paprastai reikia frezuoti, gręžti, ištekinti, kontūruoti ir apdirbti lokaliai skirtingomis kryptimis. Kuo sudėtingesnė detalės struktūra, tuo glaudesni erdviniai ryšiai tarp apdirbamų paviršių ir tuo aukštesni reikalavimai ruošinių laikymo metodams, įrankių trajektorijoms ir apdirbimo tikslumui.
Daugiapaviršinių automobilių dalių konstrukcinės charakteristikos ir apdirbimo reikalavimai
Daugiapaviršinės automobilių dalys neapsiriboja komponentais su keliais plokščiais paviršiais. Jos taip pat apima tikslias dalis su pasvirusiomis skylėmis, sudėtingais išlenktais paviršiais, giliomis ertmėmis ir netaisyklingomis tvirtinimo konstrukcijomis. Skirtingų apdirbamų paviršių matmenys ir padėtys gali būti tiesiogiai susiję. Pavyzdžiui, vienos tvirtinimo angos padėties nuokrypis gali turėti įtakos gretimų komponentų surinkimui ir sujungimui.
Įprastos daugiapaviršinės automobilių dalys ir jų apdirbimo reikalavimai yra šie:
| Automobilio detalės tipas | Tipinės konstrukcijos ypatybės | Penkių ašių CNC apdirbimo taikymas |
| Variklio ir jėgos agregato komponentai | Daugiapaviršinės skylių pozicijos, tvirtinimo angos, išlenkti paviršiai ir sudėtingi kontūrai | Daugiapaviršių frezavimas, pasvirusių skylių apdirbimas ir tikslus tvirtinimo paviršių apdirbimas |
| Transmisijos ir pavarų dėžės korpusai | Daugiakryptės jungties angos, guolių kiaurymės ir vidinės ertmės | Daugiapaviršinis apdirbimas, skylių rašto apdirbimas ir korpuso kontūro apdirbimas |
| Automobilių važiuoklės jungtys | Netaisyklingos formos, pasvirę tvirtinimo paviršiai ir erdvinės skylių padėtys | Daugiakampis frezavimas, jungiamųjų paviršių apdirbimas ir skylių padėties apdirbimas |
| Vairo sistemos komponentai | Išlenktos konstrukcijos, jungčių sąsajos ir tikslios montavimo pozicijos | Lenktų paviršių apdirbimas, tvirtinimo paviršių apdirbimas ir tikslus kontūrų apdirbimas |
| Naujos energijos transporto priemonių konstrukcinės dalys | Lengvos konstrukcijos, daugiapaviršinės sąsajos ir sudėtingos erdvinės formos | Daugiapaviršinis frezavimas, konstrukcijų kontūrų apdirbimas ir jungčių padėties apdirbimas |
Šių dalių apdirbimo prioritetai apima daugiau nei atskirų paviršių matmenų reikalavimų tenkinimą. Jiems taip pat reikalinga skirtingų apdirbamų paviršių padėties santykių, skylių tarpų, statmenumo ir surinkimo sąsajos matmenų kontrolė. Penkių ašių CNC apdirbimas gali sumažinti sudėtingų konstrukcijų sukeltus įrankių prieigos apribojimus, reguliuojant santykinę pjovimo įrankio ir ruošinio padėtį.
Tradicinio daugiapakopio apdirbimo apribojimai
Tradicinis trijų ašių CNC apdirbimas daugiausia remiasi trimis linijinio judėjimo ašimis, valdančiomis įrankio judėjimą. Kai automobilių detalės turi kelias puses, pasvirusius paviršius arba sudėtingas erdvines savybes, apdirbimui paprastai reikalingas tvirtinimo įtaisų pasukimas, perkėlimas arba kelių staklių naudojimas.
Dėl kelių nustatymų gali kilti tokių problemų:
- Pakartotinis pozicionavimas gali sukelti kaupiamąsias paklaidas, todėl sunku išlaikyti nuoseklius skirtingų apdirbamų paviršių padėties santykius.
- Specialūs tvirtinimo elementai ir padėties nustatymo įrankiai pailgina paruošimo laiką, o sudėtingoms detalėms gali prireikti kelių ruošinių tvirtinimo sprendimų projektavimo.
- Gilias ertmes, pasvirusias skyles ir lokalizuotus išlenktus paviršius gali apriboti įrankio ilgis ir priartėjimo kryptis, todėl apdirbimas tampa sudėtingesnis.
- Pakartotinis ruošinių išėmimas, pakartotinis montavimas ir perkėlimas padidina gamybos etapus ir pailgina prototipų pristatymo bei partijų gamybos laiką.
Dažni nestandartinių automobilių detalių projektavimo pakeitimai taip pat padidina darbo krūvį, susijusį su tvirtinimo įtaisų reguliavimu ir apdirbimo programų peržiūra. Penkių ašių CNC apdirbimas gali sumažinti tam tikrų specialių tvirtinimo įtaisų poreikį ir pagerinti skirtingų apdirbimo elementų padėties nuoseklumą naudojant suvienodintus ruošinių fiksavimo atskaitos taškus.
Pagrindiniai penkių ašių CNC apdirbimo sprendimai
Penkiaašis CNC apdirbimas naudoja X, Y ir Z tiesines ašis kartu su dviem sukamosiomis ašimis, kad valdytų įrankio judėjimo kryptį. Staklės reguliuoja įrankio orientaciją pagal detalės geometriją, leisdamos įrankiui priartėti prie skirtingų pusių, pasvirusių paviršių ir sudėtingų išlenktų paviršių. Daugiapaviršinių automobilių detalių apdirbimo proceso planas paprastai apima trimačio modelio analizę, apdirbimo atskaitos taškų nustatymą, tvirtinimo detalių projektavimą, įrankio kelio planavimą ir apdirbimo programos patikrinimą. Detalėms, tinkamoms konsoliduotam apdirbimui, vienu nustatymu galima apdirbti kelis paviršius. Didesnėms dalims, sudėtingoms konstrukcijoms arba komponentams su specialiais ruošinių laikymo reikalavimais tikslumas kontroliuojamas tinkamai išdėstant nustatymų skaičių ir apdirbimo seką. Penkiaašis apdirbimas nereiškia, kad kiekviena dalis turi būti gaminama penkiaaše staklėmis. Automobilių detalėms su paprastomis konstrukcijomis ir lengvai prieinamais apdirbamais paviršiais gamybos reikalavimus taip pat gali atitikti trijų arba keturių ašių apdirbimas. Tinkamas įrangos ir procesų derinys turėtų būti parinktas atliekant detalės struktūros ir apdirbimo sąnaudų analizę.

Proceso projektavimo ir įgyvendinimo darbo eiga, skirta penkių ašių CNC apdirbimui daugiapaviršinėms automobilių detalėms
Daugiapaviršinių automobilių detalių apdirbimo kokybė priklauso nuo įrangos galimybių ir preliminaraus proceso projekto pagrįstumo. Atitinkami apdirbimo sprendimai turi būti sukurti atsižvelgiant į skirtingas medžiagas, detalių matmenis, konstrukcines formas ir surinkimo reikalavimus.
Detalių brėžinių analizė ir apdirbimo atskaitos taškų nustatymas
Prieš pradedant apdirbimą, detalės konstrukcija turi būti išanalizuota remiantis kliento trimačiais modeliais, dvimačiais inžineriniais brėžiniais ir techniniais reikalavimais. Tai apima kritinių matmenų, sujungimo paviršių, skylių pozicijų, plonasienių sričių ir apdirbimo ypatybių, kurioms reikalingas ypatingas valdymas, nustatymą. Automobilių transmisijų korpusams ypatingas dėmesys turėtų būti skiriamas guolių tvirtinimo angoms, jungiamiesiems paviršiams ir skirtingų skylių išdėstymo poziciniams santykiams. Važiuoklės tvirtinimo kronšteinams reikėtų atkreipti dėmesį į tvirtinimo angų atstumą, jungiamųjų paviršių lygumą ir apkrovą laikančių sričių konstrukcinius matmenis. Kritiniai matmenys skirtingoms detalėms skiriasi, o apdirbimo atskaitos taškai turi būti nustatyti pagal faktinius surinkimo reikalavimus. Pagrįsti apdirbimo atskaitos taškai suteikia vieningą padėties nustatymo nuorodą vėlesnėms operacijoms. Į proceso planavimą įtraukiant pirminius tvirtinimo paviršius, padėties nustatymo skyles arba projektavimo atskaitos taškus, galima sumažinti matmenų perkėlimo paklaidas tarp operacijų. Detalėms su keliais tiksliai apdirbamais paviršiais taip pat būtina įvertinti, ar atskaitos taškų konvertavimas paveiks skylių pozicijas, lygiagretumą, statmenumą ir kontūro tikslumą.
Penkių ašių apdirbimo kelio ir įrankio orientacijos planavimas
Penkiaašis CNC apdirbimas reikalauja ne tik nustatyti įrankių judėjimo trajektorijas X, Y ir Z kryptimis, bet ir valdyti dviejų sukamųjų ašių judėjimo orientacijas. Įrankio krypties reguliavimas gali pagerinti apdirbimo prieinamumą sudėtingiems išlenktiems paviršiams, pasvirusiems paviršiams ir lokalizuotoms gilioms ertmėms. Projektuojant procesą, tinkami įrankiai, pjovimo kryptys ir apdirbimo sekos paprastai turi būti parinktos pagal detalės geometriją. Įrankių keliai turėtų vengti trukdžių tarp tvirtinimo detalių, ruošinių ir staklių komponentų, tuo pačiu kontroliuojant įrankio iškyšos ilgį, kad būtų sumažinta vibracija ir deformacija pjovimo metu.
| Apdirbimo funkcija | Pagrindiniai proceso projektavimo aspektai | Laukiami apdirbimo rezultatai |
| Kelių paviršių tvirtinimo angos | Nustatyti vieningą padėties nustatymo atskaitos tašką ir suplanuoti skylės apdirbimo seką | Kontrolinių skylių atstumai ir santykiniai padėties ryšiai |
| Pasvirusios skylės ir kampuoti paviršiai | Sureguliuokite įrankio kampus ir patikrinkite įrankio prieigos erdvę | Sumažinkite sudėtingų nustatymų ir pagalbinių įrankių poreikį |
| Išlenkti paviršiai ir netaisyklingi kontūrai | Optimizuokite įrankių trajektorijas ir pjovimo kryptis | Pagerinti paviršiaus vientisumą ir kokybę |
| Gilios ertmės ir lokalizuoti grioveliai | Pasirinkite tinkamą įrankio ilgį ir pjovimo parametrus | Sumažinkite trukdžių, vibracijos ir įrankių susidėvėjimo riziką |
Automobilių detalėms su keliais apdirbamais paviršiais, įrankių orientacijos planavimas turi subalansuoti apdirbimo efektyvumą ir matmenų stabilumą. Tinkamas trajektorijos projektas gali sumažinti oro pjovimą ir nereikalingus sukamuosius judesius, kartu padedant sumažinti lokalizuotus pjovimo jėgų pokyčius apdirbimo metu.
Ruošinių laikymo schema ir apdirbimo sekos optimizavimas
Ruošinio fiksavimo schema tiesiogiai veikia detalės stabilumą apdirbimo metu. Daugiapaviršės automobilių detalės gali turėti plonasienes, konsolines konstrukcijas, gilias ertmes arba netaisyklingas formas. Jei tvirtinimo padėtys parenkamos netinkamai, pjovimo ir tvirtinimo jėgos gali sukelti lokalizuotą deformaciją. Procesų inžinieriai turi pasirinkti padėties taškus ir tvirtinimo vietas pagal detalės struktūrą, kad užtikrintų, jog ruošinys išliktų stabilus apdirbimo metu. Plonasienių aliuminio lydinių detalių tvirtinimo jėgos turėtų būti tinkamai kontroliuojamos. Tokie metodai kaip laipsniškas medžiagos šalinimas ir apdailos užlaidų rezervavimas gali sumažinti deformacijos riziką. Detalių su sudėtingais išlenktais paviršiais atveju taip pat reikia patikrinti erdvinį ryšį tarp tvirtinimo įtaiso ir sukamojo stalo. Nors penkių ašių staklės gali sumažinti ruošinio sukimų skaičių, ne visas apdirbimo funkcijas galima atlikti vienu nustatymu. Apatiniams paviršiams, specialioms vidinėms ertmėms arba tvirtinimo įtaisų užstojamoms vietoms vis tiek gali prireikti perkėlimo arba pagalbinių apdirbimo operacijų. Daugiapaviršių automobilių detalių medžiagų parinkimas, tikslumo kontrolė ir kokybės patikra. Automobilių detalių medžiaga ir darbo aplinka tiesiogiai veikia apdirbimo procesą. Skirtingos medžiagos skiriasi pjovimo atsparumu, šilumos laidumu, stiprumu, svoriu ir paviršiaus apdorojimo reikalavimais. Norint parengti tinkamus gamybos ir tikrinimo planus, reikia atsižvelgti į medžiagų savybes kartu su faktiniu detalės pritaikymu.
Įprastos penkių ašių CNC automobilių dalių apdirbimo medžiagos ir pritaikymas
Įprastos daugiapaviršinių automobilių dalių medžiagos yra aliuminio lydiniai, nerūdijantis plienas, legiruotas plienas ir inžineriniai plastikai. Medžiagų pasirinkimas turėtų būti nustatomas atsižvelgiant į detalės apkrovos reikalavimus, eksploatavimo aplinką, svorio apribojimus, atsparumo korozijai reikalavimus ir biudžetą.
| Medžiagos kategorija | Įprastos medžiagos | Taikomos dalys ir apdirbimo charakteristikos |
| Aliuminio lydiniai | 6061, 7075 ir kt. | Tinka lengviems laikikams, korpusams, tvirtinimo komponentams ir sudėtingoms konstrukcinėms dalims, pasižymi geru apdirbamumu |
| Nerūdijantis plienas | 304, 316 ir kt. | Tinka jungtims, tvirtinimo komponentams ir tam tikroms automobilių funkcinėms dalims, kurioms reikalingas atsparumas korozijai |
| Lydinio plieno | Parenkama pagal detalių reikalavimus | Tinka jungiamosioms konstrukcijoms ir mechaninėms dalims, kurioms reikalingas didelis stiprumas ir atsparumas dilimui |
| Inžineriniai plastikai | POM, PEEK, ABS ir kt. | Tinka izoliaciniams komponentams, nemetalinėms konstrukcinėms dalims, bandymų prototipams ir tam tikroms mažos apkrovos dalims |
Aliuminio lydiniai pasižymi santykinai mažu svoriu ir dideliu apdirbimo efektyvumu, todėl jie tinka daugeliui automobilių konstrukcinių dalių ir prototipų kūrimo. 7075 aliuminio lydinys pasižymi santykinai dideliu stiprumu, tačiau jo medžiagų sąnaudos, apdirbimo deformacija ir vėlesni apdorojimo reikalavimai turi būti įvertinti išsamiai. 6061 aliuminio lydinys pasižymi geru pritaikomumu apdirbamumo, stiprumo ir sąnaudų požiūriu ir gali būti naudojamas įvairiems automobilių komponentams. Nerūdijančiam plienui ir legiruotam plienui paprastai reikia tobulinti procesą, pagrįstą pjovimo parametrais, įrankių medžiagomis ir aušinimo sąlygomis. Inžineriniams plastikams reikia atkreipti ypatingą dėmesį į prispaudimo jėgą, apdirbimo temperatūrą ir lokalizuotą deformaciją pjovimo metu, kad būtų išvengta matmenų pokyčių ar paviršiaus defektų.
Kritinių matmenų ir daugiapaviršinio apdirbimo tikslumo kontrolė
Daugiapaviršinių automobilių detalių tikslumo reikalavimai paprastai sutelkti į tvirtinimo angas, sujungimo paviršius, padėties nustatymo struktūras ir skirtingų apdirbamų elementų padėties santykius. Net jei atskirų apdirbamų paviršių matmenys atitinka brėžinio reikalavimus, atstumų tarp skylių pozicijų arba statmenumo tarp apdirbamų paviršių nukrypimai gali turėti įtakos galutiniam surinkimui. Penkiaašis apdirbimas gali sumažinti paklaidas, atsirandančias dėl atskaitos taškų konvertavimo, pašalinant kai kuriuos pakartotinius nustatymus. Tačiau galutiniam tikslumui vis tiek įtakos turi tokie veiksniai kaip staklių būklė, įrankių susidėvėjimas, medžiagos deformacija, pjovimo parametrai ir matavimo metodai.
Tikslią proceso kontrolę galima pasiekti taikant šias priemones:
- Nustatykite aiškius apdirbimo atskaitos taškus svarbiausiems tvirtinimo paviršiams ir skylių išdėstymui, kad sumažintumėte nereikalingą atskaitos taškų konvertavimą.
- Atskirkite grubų apdirbimą nuo apdailos operacijų, pasilikdami tinkamą apdailos užlaidą, kad sumažintumėte matmenų pokyčius, atsirandančius dėl vidinių medžiagos įtempių išsiskyrimo.
- Nustatykite atskirus apdirbimo ir tikrinimo reikalavimus kritinėms skylių pozicijoms, sujungiamiesiems paviršiams ir plonasienėms sritims.
- Pasirinkite tinkamą matavimo įrangą pagal detalės matmenis ir tolerancijos reikalavimus, kad patikrintumėte, ar apdirbimo rezultatai atitinka inžinerinius brėžinius.
Automobilių detalėms, kurioms keliami griežti surinkimo reikalavimai, rekomenduojama brėžiniuose aiškiai nurodyti kritinius matmenis, tolerancijas, atskaitos taškų simbolius ir paviršiaus šiurkštumo reikalavimus. Vieningi projektavimo, apdirbimo ir tikrinimo standartai gali sumažinti pakartotinio darbo poreikį, kurį sukelia neaiškūs techniniai reikalavimai gamybos metu.
Daugiapaviršinių automobilių dalių paviršiaus apdorojimas ir kokybės kontrolė
Paviršiaus apdorojimas turėtų būti nustatomas atsižvelgiant į detalės medžiagą ir eksploatavimo aplinką. Aliuminio lydinių detalės gali būti anoduojamos, smėliasrove valomos arba kitaip apdorojamos. Nerūdijančio plieno detalės gali būti valomos, pasyvuojamos arba paviršiumi apdorojamos tinkamais metodais, atsižvelgiant į jų numatytą paskirtį. Skirtingi apdorojimo procesai gali turėti įtakos galutiniams detalių matmenims, paviršiaus būklei ir atsparumui korozijai, todėl prieš apdirbant reikia patvirtinti atitinkamus reikalavimus. Kokybės patikra turėtų būti atliekama pagal inžinerinius brėžinius ir klientų priėmimo standartus. Įprastinė patikra gali apimti išvaizdą, kritinius matmenis, skylių padėtis, sriegius, apdirbimo šerpetojančius paviršius ir paviršiaus būklę. Detalių su sudėtingomis erdvinėmis struktūromis matmenų ir geometrinių ypatybių patikrai prireikus galima naudoti koordinatinių matavimo mašinas.
Kuriant prototipus ir mažomis partijomis gaminamas detales, matmenų patikrinimo įrašai, medžiagų sertifikatai ir atitinkama kokybės dokumentacija gali būti pateikiami pagal projekto reikalavimus. Vėlesnei partijų gamybai apdirbimo programos, medžiagų partijos, svarbiausi proceso parametrai ir patikrinimo reikalavimai taip pat turi išlikti vienodi, kad detalės iš skirtingų partijų galėtų būti priimamos pagal vienodus standartus. Reikėtų pažymėti, kad penkių ašių CNC apdirbimo įrangos galimybės nereiškia, kad kiekviena detalė gali pasiekti tuos pačius tolerancijos nuokrypius. Pasiekiamas tikslumas turi būti įvertintas atsižvelgiant į medžiagą, konstrukciją, apdirbimo matmenis, patikrinimo sąlygas ir brėžinio reikalavimus.
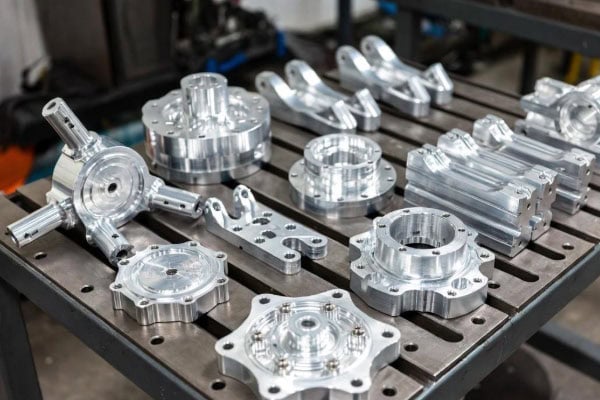
Individualūs gamybos ir pristatymo sprendimai penkių ašių CNC apdirbimui daugiapaviršinėms automobilių detalėms
Automobilių komponentų projektai paprastai vyksta šiais etapais: projektavimo patikra, prototipų gamyba, mažų partijų gamyba ir serijinė gamyba. Skirtingi etapai apima skirtingus detalių kiekius, matmenų reikalavimus ir pristatymo grafikus. Gamybos sprendimai turi užtikrinti tam tikrą lankstumą, kad būtų galima pritaikyti kūrimo modifikacijas ir vėlesnius gamybos reikalavimus.
Paslaugų eiga nuo automobilių detalių projektavimo brėžinių iki galutinio produkto pristatymo
„TiRapid“ gali atlikti detalių gaminamumo vertinimus, remdamasi klientų pateiktais trimačiais modeliais, dvimačiais brėžiniais ir techniniais reikalavimais, ir sukurti apdirbimo sprendimus pagal projekto poreikius. Penkių ašių CNC apdirbimas gali būti derinamas su įprastu CNC frezavimu, tekinimu, lakštinio metalo gamyba ir kitais gamybos procesais, siekiant teikti individualias gamybos paslaugas automobilių detalėms su skirtingomis konstrukcijomis.
| Gamybos etapas | Pagrindinis paslaugos turinys | Pagrindiniai projekto rezultatai |
| Piešinio vertinimas | Analizuokite 3D modelius, medžiagas, tolerancijas, surinkimo sąsajas ir apdirbimo iššūkius | Paaiškinkite gamybos reikalavimus ir proceso įgyvendinamumą |
| Proceso projektavimas | Sukurti apdirbimo maršrutus, ruošinių tvirtinimo schemas, įrankių takus ir tikrinimo reikalavimus | Patvirtinkite apdirbimo metodus ir svarbiausių matmenų kontrolės metodus |
| Prototipo gamyba | Mašinų dalių gamyba pagal patvirtintus brėžinius, matmenų patikrinimas ir reikiami proceso koregavimai | Patikrinkite konstrukcinius, matmenų ir surinkimo reikalavimus |
| Mažų partijų gamyba | Gaminti detales pagal patvirtintus procesus ir kokybės standartus | Išlaikyti detalių matmenų ir apdirbimo kokybės nuoseklumą |
| Partijų gamyba | Gamybos organizavimas pagal užsakymo kiekius, gamybos grafikus ir patikrinimo reikalavimus | Subalansuoti pristatymo grafikus, gamybos stabilumą ir sąnaudų kontrolę |
Projektavimo vertinimo etape DFM (gamybinio projektavimo projektavimas) gali padėti nustatyti nepagrįstas apdirbimo struktūras, nepakankamą įrankių prieigos erdvę, pernelyg griežtus nekritinius tolerancijos nuokrypius ir projektavimo ypatybes, kurios gali padidinti gamybos sąnaudas. Šių problemų pranešimas prieš gamybą gali sumažinti laikinus brėžinių pakeitimus ar pakartotinį apdirbimą apdirbimo metu. Automobilių dalių kūrimo etape klientai pirmiausia gali patikrinti surinkimo ir konstrukcinius projektus, naudodami vienetinius arba mažų partijų prototipus, o tada pakoreguoti brėžinius ir gamybos reikalavimus pagal patikrinimo rezultatus. Prasidėjus vėlesnei gamybai, patvirtintus proceso reikalavimus galima pakartotinai naudoti, siekiant sumažinti pakartotinį bendravimą ir proceso koregavimą.
Pavienių prototipų, mažų partijų ir serijinės gamybos gamybos susitarimai
Automobilių detalių gamybos kiekiai turi įtakos programavimui, įrankių paruošimui, medžiagų įsigijimui ir vieneto apdirbimo sąnaudoms. Penkių ašių CNC apdirbimas suteikia didelį proceso lankstumą ir tinka sudėtingoms konstrukcijoms ir pritaikytoms detalėms. Tačiau konkretus gamybos planas vis tiek turi būti nustatytas atsižvelgiant į užsakymo kiekį ir detalės charakteristikas. Pavieniai prototipai paprastai orientuoti į projekto patikrinimą, matmenų patvirtinimą ir surinkimo bandymus. Šiame etape tinkamos apdirbimo medžiagos ir paviršiaus apdorojimo metodai gali būti parinkti pagal faktinius reikalavimus, kad būtų išvengta nereikalingų investicijų į specialius įrankius prieš baigiant projektą.
Mažų partijų gamyboje reikia subalansuoti pristatymo greitį ir detalių nuoseklumą. Standartizuojant apdirbimo atskaitos taškus, optimizuojant įrankių trajektorijas ir nustatant fiksuotus tikrinimo standartus, galima sumažinti proceso skirtumus pakartotinės gamybos metu. Automobilių detalėms, kurioms reikalingas pakartotinis papildymas arba nuolatinis tobulinimas, taip pat svarbu išlaikyti brėžinių taisymų ir techninių reikalavimų nuoseklumą. Serijinei gamybai reikia toliau vertinti medžiagų tiekimą, įrangos planavimą, įrankių tarnavimo laiką, gamybos ciklo laiką ir kokybės tikrinimo planus. Sudėtingų detalių, tinkamų penkių ašių apdirbimui, gamyba gali būti organizuojama kartu su kitais CNC apdirbimo procesais, siekiant išvengti brangesnių apdirbimo metodų naudojimo kiekvienai detalei.
Apdirbimo kainos pasiūlymas, pristatymo laikas ir projekto komunikacija
Penkių ašių CNC apdirbimo kainos paprastai yra susijusios su medžiagos tipu, detalės matmenimis, apdirbimo laiku, konstrukcijos sudėtingumu, tolerancijos reikalavimais, paviršiaus apdorojimu ir užsakymo kiekiu. Detalės su giliomis ertmėmis, sudėtingais išlenktais paviršiais, plonasienėmis konstrukcijomis arba keliais tikslių skylių raštais gali pareikalauti ilgesnio programavimo, apdirbimo ir patikros laiko.
Siekiant pagerinti kainų siūlymo ir projektų vertinimo efektyvumą, klientams rekomenduojama pateikti šią informaciją:
- Trimačiai modeliai arba dvimačiai inžineriniai brėžiniai, pageidautina tokiais formatais kaip STEP, IGES ir DWG.
- Medžiagų rūšys, detalių kiekiai ir numatomos gamybos partijos.
- Kritiniai matmenys, tolerancijos, paviršiaus šiurkštumas ir paviršiaus apdorojimo reikalavimai.
- Pristatymo grafikai, surinkimo reikalavimai ir reikalinga patikros dokumentacija.
„TiRapid“ teikia nemokamas DFM ataskaitas, momentines kainas ir projekto palaikymą. Konkrečios apdirbimo kainos ir pristatymo terminai patvirtinami pagal brėžinius, medžiagas, kiekius ir techninius reikalavimus. Oficialioje svetainėje išvardytos paslaugos apima penkių ašių CNC apdirbimą, individualių automobilių dalių gamybą ir prototipų bei serijinės gamybos palaikymą. Faktinių apdirbimo reikalavimų patikslinimas prieš pateikiant kainos pasiūlymą gali sumažinti pakartotinį patvirtinimą, kurį sukelia nepilna informacija, ir padėti efektyviau organizuoti medžiagų pirkimą, procesų paruošimą ir vėlesnius gamybos grafikus.
Dažnai užduodami klausimai
Kokį tikslumą gali pasiekti penkių ašių CNC apdirbimas automobilių dalims?
Apdirbimo tikslumas turi būti nustatomas atsižvelgiant į medžiagą, detalės konstrukciją, matmenis, įrankio būklę ir tikrinimo metodus. „TiRapid“ CNC apdirbimo galimybės apima net ±0.01 mm tolerancijas, tačiau ši vertė negali būti tiesiogiai taikoma visoms automobilių detalėms. Konkretūs tikslumo reikalavimai turėtų būti įvertinti pagal inžinerinius brėžinius ir faktinius apdirbimo procesus.
Ar penkių ašių CNC apdirbimas tinka mažų partijų individualių automobilių detalių gamybai?
Jis tinka individualiai pritaikytoms detalėms su sudėtingais išlenktais paviršiais, daugiapaviršinėmis skylių pozicijomis, pasvirusiomis apdirbimo ypatybėmis ir tiksliomis tvirtinimo konstrukcijomis. Vieno prototipo ir mažų partijų užsakymams tai gali sumažinti specializuotą tvirtinimo detalių paruošimą ir pakartotinį nustatymą. Tačiau paprastos konstrukcijos detales taip pat galima apdirbti naudojant trijų ar keturių ašių įrangą. Konkretus sprendimas turi būti nustatomas atsižvelgiant į užsakymo kiekį ir apdirbimo sudėtingumą.
Kokie dokumentai reikalingi automobilių detalių apdirbimui?
Paprastai reikalingi trimačiai modeliai, dvimačiai inžineriniai brėžiniai, medžiagų rūšys, detalių kiekiai ir tolerancijų reikalavimai. Jei detalėms taikomi specialūs paviršiaus apdorojimo, surinkimo ar patikrinimo dokumentacijos reikalavimai, jie taip pat turėtų būti pateikti kainos užklausos metu, kad būtų galima tiksliai įvertinti procesą ir pateikti kainos pasiūlymą.
Ar penkių ašių CNC apdirbimas palaiko gamybą nuo prototipų iki partijų gamybos?
Pagal projekto reikalavimus galima organizuoti pavienių prototipų, mažų partijų ir serijų gamybą. Prototipo etapas daugiausia naudojamas projektavimo matmenims ir surinkimo reikalavimams patvirtinti. Vėlesnei gamybai reikalingas specialus planas, pagrįstas užsakymo kiekiu, medžiagų tiekimu, apdirbimo procesais ir kokybės standartais. Faktinis pristatymo laikas ir gamybos kiekiai turi būti nustatyti įvertinus brėžinius ir patvirtinus užsakymą.
Daugiapaviršinių automobilių detalių apdirbimas reikalauja atsižvelgti į konstrukcijos sudėtingumą, apdirbimo tikslumą, medžiagų savybes ir gamybos sąnaudas. Penkių ašių CNC apdirbimas gali atlikti kelių paviršių, pasvirusių skylių pozicijų ir sudėtingų išlenktų paviršių apdirbimą, koreguojant įrankio orientaciją, sumažinant kai kurias pakartotines nustatymo operacijas ir suteikiant lankstesnius gamybos metodus automobilių detalių kūrimui ir gamybai. Klientams, kuriems reikalingos individualiai pritaikytos automobilių jungtys, variklio periferiniai komponentai, transmisijos korpusai, važiuoklės kronšteinai arba naujos energijos transporto priemonių konstrukcinės dalys, išsamūs brėžiniai, medžiagų specifikacijos ir tolerancijos reikalavimai padeda greitai nustatyti proceso įgyvendinamumą ir sukurti aiškų gamybos sprendimą. Nesvarbu, ar projektas yra produkto kūrimo, prototipo tikrinimo ar partijos gamybos, išankstinis apdirbimo reikalavimų patvirtinimas gali padėti užtikrinti sklandesnę gamybą ir pristatymą.
El. paštas: projects@tirapid.com
Telefonas: + 86 760 8999 8536.