Medicininės automatikos įranga apima bandymų, mėginių ėmimo, transportavimo, padėties nustatymo, rūšiavimo ir surinkimo procesus. Jos veikimas priklauso nuo daugelio nestandartinių dalių, turinčių tikslius matmenis ir stabilius prigludimus. Tvirtinimo plokščių, atraminių pagrindų, padėties nustatymo blokų, kreipiamųjų komponentų ir veleno dalių apdirbimo kokybė gali tiesiogiai paveikti mechanizmo judėjimą ir vėlesnį surinkimą. CNC apdirbimas tinka gaminti įvairias detales, mažas partijas ir dažnai besikeičiančias konstrukcijas. Jis taip pat gali padėti kurti prototipus ir vėlesnę gamybą, teikdamas lanksčią apdirbimo paramą įrangos kūrimui.
Kurios medicinos automatikos įrangos dalys tinka CNC apdirbimui?
Medicinos automatikos įranga yra sudėtinga konstrukcija, o skirtingos dalys atlieka skirtingas funkcijas. Prieš apdirbant, konstrukcija, medžiaga ir tikslumo reikalavimai turėtų būti nustatyti atsižvelgiant į faktinį pritaikymą.
Įrangos konstrukcinės ir tvirtinimo dalys
Tvirtinimo detalės daugiausia naudojamos skirtingiems moduliams tvirtinti, o apdirbant daugiausia dėmesio skiriama atskaitos paviršiams, skylių pozicijoms ir surinkimo ryšiams.
- Montavimo pagrindo plokštės: išfrezuojamos tvirtinimo angos, padėties nustatymo angos, išgręžiamos kiaurymės ir atskaitos paviršiai, kad būtų užtikrintos fiksuotos kelių funkcinių modulių pozicijos.
- Atraminiai pagrindai ir jungiamosios plokštės: pagal įrangos išdėstymą išfrezuokite laiptelius, plyšius ir daugiakryptes skyles.
- Tvirtinimo rėmai: Rezervuokite jutiklių, laidų ir pavaros komponentų montavimo vietas pagal vidinį mechanizmo išdėstymą.
Tinkamų matmenų santykių išlaikymas šiose dalyse gali sumažinti reguliavimo darbus įrangos surinkimo metu.
Padėties nustatymo, perdavimo ir valdymo komponentai
Pasikartojantys judesiai įrangoje yra jautrūs tinkamumo matmenims, todėl padėties nustatymo ir perdavimo komponentams reikia apdirbimo tikslumo, pagrįsto jų faktiniais judėjimo reikalavimais.
- Padėties nustatymo blokai ir kreipiamieji komponentai: valdykite tarpą pagal judėjimo kryptį, kad užtikrintumėte stabilų pakartotinį padėties nustatymą.
- Velenai ir tvirtinimo pagrindai: dėmesys skiriamas skylės skersmens, veleno skersmens, koncentriškumo ir jungties matmenų valdymui.
- Tvirtinimo elementai ir įrankiai: mašinų pozicionavimo angos, tvirtinimo konstrukcijos ir tarpai pagal gaminio geometriją.
Funkcinių komponentų tolerancijos turėtų būti nustatomos pagal faktinius judėjimo ir surinkimo reikalavimus, kad būtų išvengta nereikalingų didelio tikslumo apdirbimo išlaidų.
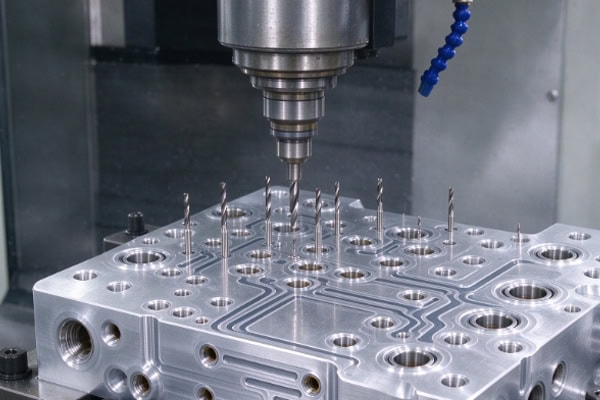
Kaip galima kontroliuoti CNC apdirbimo tikslumą medicinos automatikos įrangos dalims?
Medicinos automatizavimo įrangoje yra daug sąveikaujančių mechanizmų. Vienos detalės, atitinkančios jos matmenų reikalavimus, nebūtinai garantuoja sklandų viso mechanizmo veikimą. Todėl apdirbant reikėtų sutelkti dėmesį į atskaitos taškus, kritinius matmenis ir detalės deformaciją.
Prieš apdirbimą atlikite brėžinių ir procesų peržiūras
Prieš oficialią gamybą, detalės konstrukcija turėtų būti peržiūrėta remiantis 3D modeliais, 2D brėžiniais ir surinkimo ryšiais, kad būtų galima iš anksto nustatyti galimas apdirbimo problemas.
- Patikrinkite gilius griovelius ir gilias skyles: įsitikinkite, kad pjovimo įrankiai gali tinkamai pasiekti apdirbimo vietas.
- Apibrėžkite apdirbimo atskaitos taškus: nustatykite pagrindinius tvirtinimo paviršius, pozicionavimo paviršius ir kritines skylių pozicijas.
- Planuokite tvirtinimo metodą: sumažinkite kaupiamąsias paklaidas, atsirandančias dėl pakartotinio pozicionavimo.
Iš anksto sprendžiant gamybos iššūkius, galima sumažinti laikinus proceso pakeitimus apdirbimo metu.
Sutvarkykite patikrinimą pagal tolerancijos reikalavimus
Skirtingoms dalims reikalingi atitinkami tikrinimo metodai, o vienas matavimo įrankis negali apimti visų matmenų. Slankmačiai ir mikrometrai tinka tam tikriems įprastiems linijiniams matmenims, o aukščio matuokliai, vaizdo matavimo sistemos arba koordinatinės matavimo mašinos gali būti parenkamos padėčiai, paviršiui ir sudėtingoms geometrinėms ypatybėms pagal tolerancijos reikalavimus. Tikrinimo metodų suderinimas su brėžinių specifikacijomis leidžia tinkamai patikrinti faktinius dalių surinkimo reikalavimus.
Metalų ir inžinerinių plastikų apdirbimo deformacijos valdymas
Didelės tvirtinimo plokštės, plonasienės dalys ir inžineriniai plastikai, tokie kaip POM ir PEEK, pašalinus didelę dalį medžiagos, gali patirti įtempių sumažėjimą ir matmenų pokyčius.
- Palikite pakankamai ruošinio grubaus apdirbimo metu: Venkite pašalinti per didelį medžiagos kiekį vienos operacijos metu.
- Tinkamai atskirkite grubų ir apdailos apdirbimą: kritinius matmenis užbaikite, kai detalė yra santykinai stabilios būklės.
- Plastikinių dalių prispaudimo jėgos valdymas: apsaugo nuo lokalizuotos deformacijos, kurią sukelia per didelis prispaudimo slėgis.
- Įtempių mažinimo organizavimas, kai reikia: didelio tikslumo plastikinėms detalėms, atsižvelgiant į medžiagą ir konstrukciją, galima organizuoti tinkamus atramos arba stabilizavimo procesus.
Apdirbimo metodų koregavimas pagal medžiagos savybes padeda pagerinti matmenų stabilumą po apdirbimo.
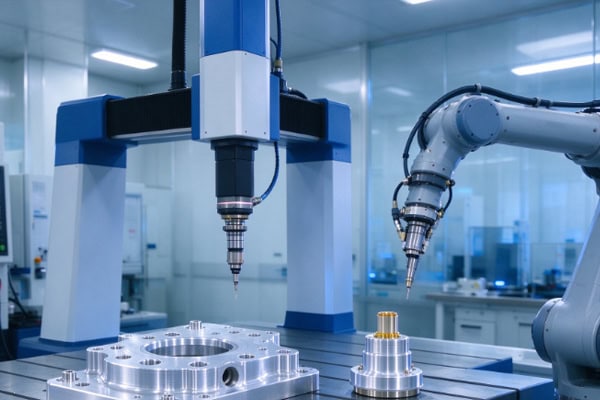
Kaip turėtų būti derinami medžiagų, paviršiaus apdorojimo ir švaros reikalavimai?
Ne visos medicininės automatikos įrangos dalys veikia toje pačioje aplinkoje. Medžiagų pasirinkimas ir tolesnis apdorojimas turėtų būti atliekami atsižvelgiant į dalies funkciją, sąlyčio terpę, valymo metodus ir įrangos eksploatavimo sąlygas.
Medžiagų pasirinkimas turėtų atitikti dalies funkciją
Skirtingos medžiagos pasižymi skirtingomis savybėmis, tokiomis kaip svoris, stiprumas, trinties koeficientas, atsparumas korozijai ir matmenų stabilumas.
| Dalies tipas | Įprastos medžiagos | Apdirbimo fokusavimas | Pagrindiniai reikalavimai |
| Montavimo plokštė | Aliuminio lydinys | Plokštumas, skylių padėtys | Lengvas dizainas, surinkimas |
| Paramos bazė | Aliuminio lydinys, nerūdijantis plienas | Atskaitos paviršiai, jungiamosios angos | Stiprumas, stabilumas |
| Veleno komponentai | Nerūdijantis plienas, legiruotasis plienas | Koncentriškumas, paviršiaus kokybė | Judesio tikslumas, ilgaamžiškumas |
| Gido komponentai | POM, PEEK ir kiti inžineriniai plastikai | Tinkamas laisvumas, deformacija | Maža trintis, matmenų stabilumas |
| Tikslūs šviestuvai | Aliuminio lydinys, nerūdijantis plienas, inžineriniai plastikai | Padėties matmenys, paviršiaus kokybė | Pakartotinis pozicionavimas, švara |
PEEK tinka tam tikroms konstrukcinėms dalims, kurioms reikalingas didelis atsparumas cheminėms medžiagoms, temperatūrai arba matmenų stabilumas, o POM tinka tam tikriems mažos trinties, lengviems ir elektrą izoliuojantiems komponentams. Konkreti medžiaga vis tiek turėtų būti parenkama atsižvelgiant į faktines eksploatavimo sąlygas.
Paviršiaus apdorojimas turėtų atitikti darbo aplinką
Paviršiaus apdorojimo nereikėtų rinktis vien pagal medžiagą. Taip pat reikėtų atsižvelgti į atsparumą dilimui, atsparumą korozijai, valymo metodus ir matmenų atitikimą.
- Aliuminio lydinio dalys: atsižvelgiant į atsparumo dilimui ir korozijai reikalavimus, galima rinktis anodavimą arba kietąjį anodavimą. Tiksliai pritaikomose vietose reikia atsižvelgti į matmenų pokyčius, kuriuos sukelia apdorojimo sluoksnis.
- Nerūdijančio plieno dalys: Komponentams, kuriems reikalingas didesnis atsparumas korozijai ir paviršiaus švarumas, pagal faktinius reikalavimus galima pasirinkti pasyvavimą arba elektropoliravimą.
- Tikslaus pritaikymo sritys: prieš paviršiaus apdorojimą reikia palikti tinkamą apdirbimo užlaidą ir iš anksto nustatyti reikiamus matmenis po apdorojimo.
Paviršiaus apdorojimas turėtų būti planuojamas kartu su faktine detalės funkcija, kad būtų išvengta reaktyvių koregavimų po apdirbimo.
Valymas ir šerpetojimas turėtų būti įtraukti į pristatymo procesą
Taip pat reikia atkreipti dėmesį į detalių, kurios gali liestis su reagentais ar mėginiais arba veikti švarioje aplinkoje, švarą po apdirbimo.
- Pašalinkite apdirbimo šerpetojančias daleles: sutelkite dėmesį į skyles, plyšius, sriegius ir aštrius kraštus, kad likusios šiukšlės nepaveiktų mechanizmo veikimo.
- Apdirbimo likučių pašalinimas: Pjovimo skysčius, alyvą ir metalo daleles pašalinkite pagal projekto reikalavimus.
- Naudokite tinkamą švarią pakuotę: Po valymo dalys turi būti tinkamai supakuotos, kad būtų sumažinta pakartotinio užteršimo rizika transportavimo metu.
Iš anksto išaiškinant valymo, šerpetų šalinimo ir pakavimo reikalavimus, dalys gali būti sklandžiau perkeltos į vėlesnius surinkimo procesus.
Kokias galimybes turėtų turėti CNC medicinos automatikos įrangos tiekėjas?
Medicininės automatikos įrangos dalys dažnai pasižymi greitai kintančiomis struktūromis, kintamais užsakymų kiekiais ir aiškiai apibrėžtais tiekimo reikalavimais. Todėl tiekėjams reikia ir mechaninio apdirbimo, ir stiprių projektų koordinavimo gebėjimų.
Gebėjimas valdyti sudėtingas nestandartines konstrukcijas
Automatikos įrangos dalyse gali būti skylių, griovelių, pakopų, išlenktų paviršių ir daugiakrypčių apdirbimo elementų vienu metu. Tinkamas procesas turėtų būti sukurtas atsižvelgiant į detalės struktūrą.
- Daugiaašis apdirbimas: tinka daugiapaviršinėms konstrukcijoms ir sudėtingiems kampuotiems elementams.
- Tikslus frezavimas ir tekinimas: apima įvairius plokščių dalių, konstrukcinių komponentų ir velenų dalių apdirbimo reikalavimus.
- Tinkamas tvirtinimas: sumažina pakartotinio pozicionavimo poveikį kritiniams matmenims.
Įrangos galimybių derinimas su procesų planavimu gali pagerinti sudėtingų nestandartinių detalių apdirbimo stabilumą.
Gebėjimas remti mokslinių tyrimų ir plėtros modifikacijas ir vėlesnę gamybą
Medicininės automatikos įrangos kūrimo metu gali keistis skylių pozicijos, matmenys, tvirtinimo konstrukcijos arba modulių sąsajos. Todėl apdirbimo tiekėjas turi greitai suprasti brėžinių pakeitimus ir atitinkamai pakoreguoti apdirbimo procesą. Mažų partijų arba pakartotinės gamybos metu taip pat reikia išlaikyti medžiagų, programų, tikrinimo reikalavimų ir kritinių matmenų nuoseklumą. Detalių, kurioms keliami specialūs švaros reikalavimai, šerpetų šalinimo, valymo ir pakavimo specifikacijos taip pat turėtų būti iš anksto apibrėžtos, kad apdirbimas, papildomas apdorojimas ir pristatymas sudarytų nuoseklų darbo eigą.
Medicininės automatikos įrangos dalių gamybai reikia atsižvelgti ne tik į projektavimo brėžinius, bet ir į faktines surinkimo bei eksploatavimo sąlygas. Tinkamas apdirbimo planas turėtų iš anksto atsižvelgti į medžiagų charakteristikas, matmenų kontrolę, deformacijos riziką, paviršiaus apdorojimą ir švaros reikalavimus. Įtraukus šiuos veiksnius į ankstyvą proceso planavimą, galima sumažinti pakartotinių modifikacijų skaičių kūrimo metu ir padėti išlaikyti stabilesnį detalių atitikimą po to, kai komponentai patenka į įrangos surinkimą.