
Integrinių grandynų gamybos linijos stabilus veikimas priklauso ne tik nuo pagrindinių gamybos procesų, bet ir nuo tikslių komponentų, esančių įrangos viduje. Plokštelių atramos, vakuuminės kameros, padėties nustatymo įtaisai ir įrangos jungtys gali atrodyti kaip įprastos mechaninės dalys, tačiau jos tiesiogiai veikia plokštelių padėtį, įrangos sandarumą ir gamybos stabilumą. Net ir nedidelis matmenų nuokrypis gali sukelti surinkimo problemų arba padidinti įrangos gedimo riziką eksploatacijos metu. CNC apdirbimas gali apdoroti sudėtingas konstrukcijas, tikslias skyles ir specializuotas medžiagas, užtikrindamas patikimus integruotų grandynų įrangos komponentų gamybos sprendimus.
Kuriems integrinių grandynų gamybos įrangos komponentams reikalingas tikslus CNC apdirbimas?
Integrinių grandynų gamybos įranga apima skirtingas plokštelių apdorojimo, plonasluoksnio nusodinimo, ėsdinimo ir tikrinimo sistemas. Kiekviena sistema turi savo komponentų reikalavimus. Kai kurioms dalims reikalingi labai plokšti paviršiai, kitose yra sudėtingi vidiniai kanalai, o tam tikri komponentai turi užtikrinti patikimą sandarumą. Apdirbimo procesai turėtų būti planuojami atsižvelgiant į faktinį pritaikymą, o ne tik į tai, ar išorinė forma atitinka brėžinį.
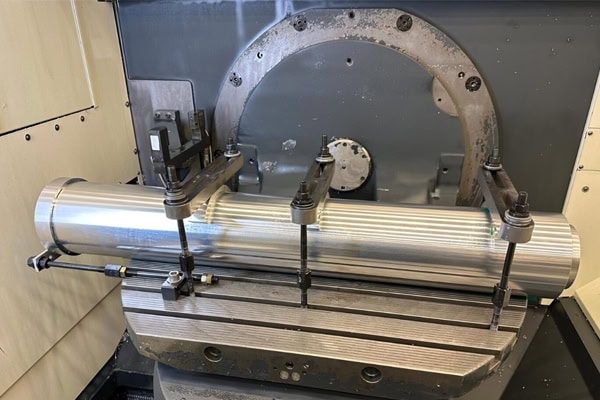
CNC apdirbimas vaflinių atramų platformoms ir padėties nustatymo komponentams
Plokštelių atraminės platformos laiko ir pozicionuoja plokšteles, todėl labai svarbu jų lygumas, skylių padėtis ir tvirtinimo matmenys. Jei platformos paviršius nelygus arba padėties nustatymo skylės netikslios, tai gali paveikti plokštelių stabilumą. CNC frezavimas ir tikslus gręžimas gali sukurti tvirtinimo paviršius, padėties nustatymo skyles ir sudėtingus profilius, tuo pačiu sumažinant padėties nustatymo klaidas, atsirandančias dėl pakartotinių nustatymų.
Pagrindiniai šių komponentų reikalavimai yra šie:
- Platformos lygumas: laikykite plokštelių atramos plotą lygų ir tinkamą įrangai montuoti.
- Skylės padėties nustatymo tikslumas: valdykite skylės skersmenis ir tarpus, kad sumažintumėte surinkimo nuokrypius.
- Paviršiaus apdorojimas: Pasirinkite tinkamą paviršiaus apdailą, atsižvelgdami į darbo aplinką, kad sumažintumėte dalelių užteršimo riziką.
CNC apdirbimas vakuuminėms kameroms ir sandarinimo konstrukcijoms
Vakuuminės kameros dažniausiai naudojamos puslaidininkių nusodinimo ir ėsdinimo įrangoje. Jų vidinės struktūros gali apimti jungiamąsias angas, dujų kanalus ir sandarinimo griovelius. Apdirbant reikia kontroliuoti ne tik bendrus kameros matmenis, bet ir sandarinimo paviršiaus lygumą bei padėties santykius tarp skylių. CNC apdirbimas gali sukurti vidinius ir išorinius profilius, jungiamąsias sąsajas ir sandarinimo griovelius, padedančius skirtingiems komponentams tiksliai sujungti.
CNC apdirbimas tiksliems įrenginiams ir įrangos jungtims
Tvirtinimo elementai naudojami komponentams gamybos įrangos viduje pritvirtinti, paremti arba išdėstyti. Jų konstrukcijos gali apimti siaurus griovelius, sriegines skyles ir netaisyklingus tvirtinimo paviršius. Jungtys taip pat turi tiksliai sutapti su kitais įrangos moduliais. CNC frezavimo, tekinimo ir gręžimo derinimas gali sumažinti proceso pakeitimus ir palengvinti sudėtingų konstrukcijų gamybą pagal techninius brėžinius.
Kokie yra pagrindiniai tiksliųjų puslaidininkių įrangos komponentų apdirbimo reikalavimai?
Puslaidininkinės įrangos komponentų tikslumo reikalavimai apima daugiau nei matmenų tolerancijas. Taip pat svarbus plokštumas, statmenumas, skylių padėtis ir paviršiaus būklė. Net ir panašių matmenų komponentams gali būti taikomi labai skirtingi kritiniai reikalavimai, priklausomai nuo jų taikymo. Prieš gamybą, pagrindiniai matmenys ir surinkimo ryšiai turėtų būti aiškiai apibrėžti, kad būtų išvengta sąsajų neatitikimų po apdirbimo.
| Komponento tipas | Pagrindiniai apdirbimo reikalavimai | Pagrindinis taikymas |
| Vaflinės atramos platforma | Plokštumas ir padėties nustatymo skylių vietos | Vaflinių plokštelių atrama ir padėties nustatymas |
| Vakuuminė kamera | Sandarinimo paviršiai, vidiniai profiliai, sąsajos matmenys | Įrangos vakuuminės aplinkos palaikymas |
| Dujų paskirstymo komponentai | Kanalo matmenys ir skylių išdėstymas | Dujų tiekimo valdymas |
| Tikslūs įrenginiai | Padėties matmenys ir konstrukcinis nuoseklumas | Įrangos komponentų tvirtinimas |
| Įrangos tvirtinimo pagrindai | Skylių atstumai, lygiagretumas ir tvirtinimo paviršiai | Modulio prijungimas ir palaikymas |
Kaip tiksliai apdirbti tikslias skylių pozicijas ir sudėtingas konstrukcijas?
Integrinių grandynų įrangos komponentuose dažnai būna glaudžiai išdėstytų skylių, siaurų plyšių ir vidinių kanalų. Įprastam apdirbimui gali reikėti pakartotinio pozicionavimo, dėl kurio gali kauptis klaidos. CNC staklės naudoja užprogramuotas įrankių trajektorijas apdirbimo judesiams valdyti ir skylėms bei konstrukcinėms detalėms gaminti pagal projekto specifikacijas.
Keletas praktikų gali padėti pagerinti apdirbimo tikslumą:
- Nustatykite nuoseklius atskaitos taškus, kad sumažintumėte padėties nustatymo nuokrypius tarp operacijų.
- Pasirinkite tinkamus įrankius pagal skylės skersmenį ir gylį, kad užtikrintumėte efektyvų drožlių pašalinimą.
- Sudėtingų sąsajų apdirbimo sekas reikia kruopščiai išdėstyti, kad būtų apsaugotos anksčiau apdirbtos tikslios sritys.
- Kontroliuokite pjovimo apkrovas mažiems elementams, kad sumažintumėte šerpetojančius paviršius ir briaunų pažeidimus.
Kodėl sandarinimo paviršiai yra svarbūs vakuuminėje kameroje apdirbant?
Vakuuminės kameros turi palaikyti stabilią vidinę aplinką. Įbrėžimai, nelygūs paviršiai arba matmenų nuokrypiai sandarinimo vietose gali pakenkti sandarinimo savybėms. Apdirbant reikia kontroliuoti griovelių plotį, gylį ir kontaktinio paviršiaus lygumą, išlaikant teisingas jungiamųjų sąsajų padėtis. Kamerose su vidiniais kanalais taip pat reikia atsižvelgti į įrankių prieinamumą ir visišką drožlių pašalinimą.
Kaip galima sumažinti puslaidininkių įrangos komponentų apdirbimo deformaciją?
Kai kurios įrangos konstrukcijos pagamintos iš aliuminio lydinio arba nerūdijančio plieno. Dideli, plonasieniai komponentai gali deformuotis veikiant pjovimo jėgoms ir prispaudimo slėgiui. Naudojant etapais pakopinį apdirbimą, tinkamą ruošinio atramą ir simetrišką medžiagos šalinimą, galima sumažinti lokalizuotų įtempių įtaką galutiniams matmenims. Komponentams, kuriems keliami aukšti tikslumo reikalavimai, įtempių mažinimo arba stabilizavimo procesai taip pat gali būti atliekami po grubaus apdirbimo ir prieš apdailą.
Įprastos integrinių grandynų gamybos įrangos medžiagos ir jų CNC apdirbimo charakteristikos
Medžiagų pasirinkimas turi įtakos komponento stiprumui, atsparumui korozijai, svoriui ir apdirbimo sudėtingumui. Įprastos puslaidininkių įrangoje naudojamos medžiagos yra aliuminio lydiniai, nerūdijantis plienas, inžineriniai plastikai ir tam tikri specialieji lydiniai. Renkantis medžiagas, reikėtų atsižvelgti į vidinę įrangos aplinką, temperatūros pokyčius ir kiekvieno komponento patiriamas apkrovas, o ne vien į medžiagų kainą.
Tikslus aliuminio lydinių CNC apdirbimas
Aliuminio lydiniai yra lengvi ir gana lengvai apdirbami. Jie dažniausiai naudojami įrangos laikikliams, plokštelių atraminėms platformoms ir tam tikroms kamerinėms konstrukcijoms. Nors apdirbimo efektyvumas paprastai yra didelis, dideli plonasieniai komponentai gali deformuotis veikiami prispaudimo slėgio.
- Kontroliuokite prispaudimo jėgą, kad išvengtumėte ruošinio deformacijos.
- Tinkamai išdėstykite grubaus apdirbimo ir apdailos operacijas, kad sumažintumėte matmenų atšokimą.
- Pasirinkite tinkamą paviršiaus apdorojimą pagal darbo aplinką.
Nerūdijančio plieno komponentų CNC apdirbimas
Nerūdijantis plienas dažniausiai naudojamas vakuuminėms kameroms, jungiamosioms sąsajoms ir korozijai atsparioms konstrukcijoms. Jis pasižymi geru stiprumu ir atsparumu korozijai. Tačiau kai kurios nerūdijančio plieno rūšys pjovimo metu išskiria daug šilumos ir gali pagreitinti įrankių susidėvėjimą. Reikalingi tinkami pjovimo įrankiai ir apdirbimo parametrai, o drožlės turi būti nedelsiant pašalintos, kad būtų išvengta trukdžių vėlesniam surinkimui.
Inžinerinių plastikų ir specialiųjų medžiagų apdirbimas
Inžineriniai plastikai naudojami tam tikrose izoliacinėse konstrukcijose, atraminiuose komponentuose ir vidinėse įrangos dalyse. Šios medžiagos yra lengvos, tačiau jų standumo ir šiluminio plėtimosi charakteristikos skiriasi nuo metalų. Pastūmos greitis ir prispaudimo slėgis turi būti kontroliuojami, kad būtų išvengta kraštų įtrūkimų ar matmenų pokyčių. Specialiųjų medžiagų atveju, prieš pasirenkant tinkamą apdirbimo procesą, reikia patvirtinti jų savybes ir eksploatavimo sąlygas.
| Medžiagos Tipas | Bendrieji įrangos komponentai | CNC apdirbimo svarstymai |
| Aliuminio lydinys | Atraminės platformos, laikikliai, kameros | Plonasienių deformacija ir paviršiaus apdorojimas |
| Nerūdijantis plienas | Vakuuminės kameros ir jungiamosios sąsajos | Pjovimo karštis ir įrankių susidėvėjimas |
| Inžineriniai plastikai | Izoliacinės dalys ir atramos | Terminė deformacija ir kraštų kokybė |
| Specialūs lydiniai | Didelio našumo konstrukciniai komponentai | Medžiagos kietumas ir pjovimo parametrai |
Kaip CNC apdirbimas pagerina puslaidininkių įrangos komponentų gamybos efektyvumą?
Integrinių grandynų gamybos įrangoje naudojami komponentai dažnai turi sudėtingas struktūras, o kai kuriuos iš jų reikia pritaikyti konkretiems įrangos modeliams. Prastai suplanuoti apdirbimo procesai gali lemti pakartotinius nustatymus, nereikalingus perkėlimus tarp operacijų ir papildomus rankinius koregavimus, o visa tai pailgina pristatymo laiką. Tinkamas CNC apdirbimas padeda efektyviau sujungti sudėtingas operacijas, tuo pačiu palengvinant pakartotinės gamybos ir būsimų įrangos atnaujinimų valdymą.
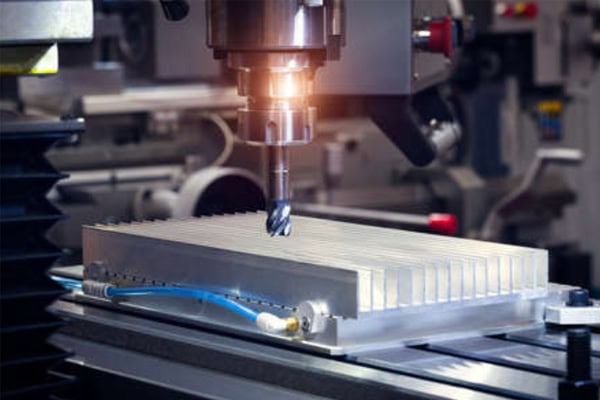
Daugiaašis CNC apdirbimas sumažina proceso pakeitimus
Kameroms, tvirtinimo įtvarams ir netaisyklingoms jungtims su keliais apdirbtais paviršiais daugiaašės staklės gali atlikti daugiau operacijų vienu nustatymu. Tai sumažina pakartotinį padėties nustatymą ir padeda išlaikyti santykinį skirtingų apdirbtų paviršių tikslumą. Tai taip pat sumažina rankinio reguliavimo sukeliamas klaidas.
Skaitmeninis apdirbimas palaiko pritaikymą ir pakartotinę gamybą
CAD brėžiniai ir 3D modeliai leidžia gamintojams iš anksto planuoti įrankių trajektorijas ir apdirbimo sekas. Kai programa jau išbandyta ir patikrinta, ją galima išsaugoti ir pakartotinai naudoti ateityje, taip sutrumpinant nustatymo laiką. Šis metodas taip pat padeda išlaikyti partijos nuoseklumą, kai įranga atnaujinama, keičiami komponentai arba reikia pakartotinių užsakymų.
Lankstus apdirbimas atitinka skirtingus įrangos projektavimo reikalavimus
Skirtingi ėsdinimo, nusodinimo ir tikrinimo įrangos modeliai gali turėti labai skirtingas vidines struktūras ir tvirtinimo sąsajas. CNC apdirbimas leidžia matmenis, skylių pozicijas ir konstrukcines ypatybes koreguoti pagal konkrečius brėžinius, o ne pasikliauti tik standartiniais komponentais. Nesvarbu, ar gamyba apima mažas individualias partijas, ar didelius pakartotinius užsakymus, apdirbimo procesus galima planuoti atsižvelgiant į komponentų sudėtingumą.
Integrinių grandynų gamybos įrangai keliami aukšti reikalavimai komponentų tikslumui, medžiagų eksploatacinėms savybėms ir surinkimo kokybei. Tinkamas apdirbimo sprendimas gali sumažinti surinkimo problemas ir užtikrinti stabilų įrangos veikimą laikui bėgant. Rinkdamiesi apdirbimo paslaugą, gamintojai turėtų atsižvelgti į sudėtingų konstrukcijų apdirbimo galimybes, medžiagų apdorojimo patirtį ir pristatymo patikimumą. TIRAPID teikia tikslias CNC apdirbimo paslaugas ir gali sukurti apdirbimo sprendimus, pagrįstus puslaidininkių įrangos brėžiniais, medžiagomis ir techniniais reikalavimais. Susisiekite su mumis, kad aptartume jūsų individualius apdirbimo poreikius.
















