
Puslaidininkinėje įrangoje naudojami plastikiniai komponentai gali atrodyti ne itin svarbūs. Jie gali būti tiesiog izoliacinės dalys, padėties nustatymo komponentai arba atraminės konstrukcijos, tačiau net ir nedidelė matmenų paklaida ar paviršiaus defektas gali turėti įtakos įrangos surinkimui ir veikimui. Skirtingai nuo metalinių dalių, plastikai yra jautresni temperatūrai, prispaudimo jėgai ir liekamiesiems įtempiams apdirbimo metu. Tokios medžiagos kaip PEEK, PTFE, PPS ir POM pasižymi puikiomis eksploatacinėmis savybėmis, tačiau norint jas tiksliai ir nuosekliai apdirbti, reikia daugiau nei vien tik taikyti metalo apdirbimo parametrus. CNC apdirbimui reikia atidžiai kontroliuoti medžiagos savybes, įrankius, tvirtinimo detales, apdirbimo parametrus ir atlikti patikrą viso proceso metu.
Kodėl puslaidininkių įrangos plastikines dalis sunku apdirbti?
Puslaidininkinėje įrangoje naudojami plastikiniai komponentai labai skiriasi nuo įprastų plastikinių korpusų. Daugelis šių dalių turi veikti vakuume, cheminėmis medžiagomis, temperatūros pokyčiais arba kontroliuojamoje švarioje aplinkoje, o tai kelia griežtus matmenų stabilumo ir paviršiaus būklės reikalavimus. Pirkimų komandoms pagrindinis klausimas paprastai yra ne tai, ar detalę galima apdirbti, o ar ją galima tinkamai surinkti, ar ji patikimai veikiama ir ar išlaikyti pastovią kokybę būsimos gamybos metu.
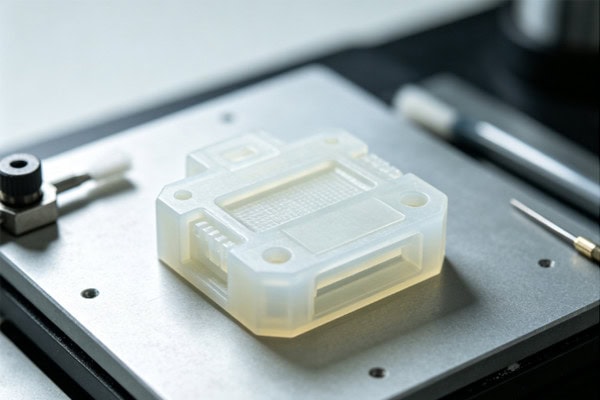
Plastikinės medžiagos yra jautrios karščiui ir apdirbimo įtempiui
Plastikai paprastai pasižymi mažesniu šilumos laidumu nei metalai, o tai reiškia, kad apdirbimo šiluma neišsisklaido taip greitai. Padidėjus pjovimo temperatūrai, kai kurios medžiagos gali suminkštėti, deformuotis arba pasikeisti jų matmenys. Didelio tikslumo detalėms taip pat reikia atsižvelgti į liekamąjį įtempį. Komponentas gali praeiti patikrinimą iš karto po apdirbimo, tačiau šiek tiek pasikeisti pasiekus stabilią būseną, o tai yra dažnas rūpestis atliekant tikslų plastiko apdirbimą.
- Pjovimo šilumą reikia efektyviai kontroliuoti, kad per didelė temperatūra nepaveiktų matmenų tikslumo.
- Prispaudimo jėgą reikia valdyti atsargiai, nes plonos plastikinės dalys gali deformuotis dėl per didelio slėgio.
- Apdirbimo užlaidos turi būti tinkamai suplanuotos, nes per didelis medžiagos kiekis vienu metu gali padidinti vidinį įtempį ir matmenų skirtumus.
- Didelio tikslumo detalėms gali prireikti stabilizavimo laiko prieš galutinį patikrinimą, o ne matavimo iš karto po apdirbimo.
Tai vienas iš sudėtingiausių CNC plastiko apdirbimo aspektų: staklių parametrai yra tik dalis lygties. Medžiagos elgsena apdorojimo metu taip pat gali tiesiogiai paveikti galutinį rezultatą.
Skirtingoms medžiagoms reikalingos skirtingos apdirbimo strategijos
Įprastos puslaidininkinėje įrangoje naudojamos plastikinės medžiagos yra PEEK, PTFE, PPS ir POM. Jos labai skiriasi kietumu, atsparumu karščiui, cheminiam atsparumui, standumu, trinties savybėmis ir matmenų stabilumu.
| plastikiniu | Bendros charakteristikos | CNC apdirbimo svarstymai | Tipinės dalys |
| PEEK | Atsparumas aukštai temperatūrai, atsparumas chemikalams, didelis stiprumas | Šilumos kontrolė, aštrūs įrankiai, matmenų stabilumas | Izoliacinės dalys, atramos, atsparūs dilimui komponentai |
| PTFE | Maža trintis, didelis atsparumas cheminėms medžiagoms | Deformacija, įbrėžimai, matmenų kontrolė | Sandarinimo dalys, stumdomi komponentai |
| PPS | Atsparumas karščiui, geras atsparumas cheminėms medžiagoms | Įrankio būklė, paviršiaus kokybė | Izoliacinės dalys, konstrukciniai komponentai |
| POM | Geras standumas ir matmenų stabilumas | Pjovimo parametrai, užgalandimo valdymas | Krumpliaračiai, padėties nustatymo dalys, tvirtinimo elementai |
Medžiagų pasirinkimas neturėtų būti grindžiamas vien tik medžiagų kaina. Darbinė temperatūra, cheminis poveikis, apkrovos sąlygos, švaros reikalavimai ir matmenų tolerancijos turi įtakos galutiniam CNC apdirbimo procesui.
Puslaidininkių įrangai keliami aukštesni švaros standartai
Apdirbus įprastas plastikines detales, gali pakakti pašalinti matomus atplaišas ir drožles, kad būtų pristatytos detalės. Puslaidininkių įrangos komponentams dažnai reikalinga daug griežtesnė švaros kontrolė. Likę plastikiniai drožlės, alyva, dulkės ar net užterštumas pakavimo metu gali turėti įtakos vėlesniam įrangos veikimui. Apdirbimo procesas turėtų sumažinti atplaišas ir šiukšles, o gatavas detales reikia tinkamai valyti, patikrinti ir supakuoti. Komponentams, skirtiems kontroliuojamai švariai aplinkai, švaros reikalavimai turėtų būti patvirtinti prieš gamybą, o ne traktuojami kaip antraeilis dalykas.
Kas turi būti kontroliuojama apdirbant CNC puslaidininkines plastikines dalis?
Plastiko apdirbimas gali atrodyti paprastas, tačiau tikslių komponentų gamyba reikalauja griežtos proceso kontrolės. Plonos sienelės, gilūs grioveliai, mažos skylės ir daugiapakopės konstrukcijos gali būti ypač sudėtingos. Netinkamas įrankis arba prastai suprojektuotas tvirtinimo metodas gali lengvai sukelti matmenų skirtumus. Vertindamos apdirbimo tiekėją, pirkimų komandos turėtų atsižvelgti ne tik į mašinos specifikacijas, bet ir į tai, ar tiekėjas turi realios patirties apdirbant aukštos kokybės inžinerinius plastikus.

Įrankių ir pjovimo parametrai turi būti optimizuoti plastikams
Metalų apdirbimo patirties negalima tiesiog perkelti į PEEK, PPS, POM ar kitus inžinerinius plastikus. Plastikai yra jautresni karščio kaupimuisi ir lokalizuotam slėgiui. Jei pjovimo įrankis nėra pakankamai aštrus, pjovimas gali tapti panašesnis į medžiagos trynimą ir suspaudimą, o tai gali greitai paveikti paviršiaus kokybę.
- Pjovimo įrankius laikykite aštrius, kad apdirbimo metu sumažėtų medžiagos suspaudimas.
- Kontroliuokite pjovimo šilumą, kad nepertraukiamo darbo metu išvengtumėte lokalizuoto temperatūros padidėjimo.
- Optimizuokite pastūmos greičius ir pjovimo gylį, kad išlaikytumėte stabilias apdirbimo sąlygas.
- Efektyviai pašalinkite drožles, kad išvengtumėte pakartotinio pjovimo ir paviršiaus pažeidimų.
CNC plastiko apdirbimo stabilumas labai priklauso nuo to, ar parametrai tikrai tinka medžiagai, o ne tiesiog nuo pjovimo greičio maksimalaus didinimo. Kai pjovimo procesas tampa stabilus, matmenų kontrolę, paviršiaus kokybę ir įrankio tarnavimo laiką išlaikyti tampa daug lengviau.
Plonasienės ir mažos plastikinės dalys reikalauja kruopštaus tvirtinimo
Puslaidininkinėje įrangoje naudojami plastikiniai komponentai dažnai yra lengvi ir ploni, o svarbiausiose vietose yra tvirtinimo angos arba padėties nustatymo grioveliai. Per didelis prispaudimas gali sukelti deformaciją, o nepakankamas prispaudimas – leisti ruošiniui judėti apdirbimo metu. Šią pusiausvyrą reikia išspręsti prieš pradedant gamybą. Praktiškai gamintojai gali optimizuoti atramų vietas, prispaudimo metodus, apdirbimo sekas ir medžiagų tolerancijas, kad sumažintų papildomą įtempį. Plonasienių konstrukcijų atveju grubaus apdirbimo ir apdailos operacijų atskyrimas taip pat gali padaryti galutinį matmenų valdymą nuspėjamesnį.
Mažos skylės, gilūs grioveliai ir sudėtingos konstrukcijos reikalauja daugiau nei didelio pjovimo greičio
Puslaidininkinės įrangos plastikinėse dalyse dažnai būna mažų skylučių, siaurų griovelių, laiptelių ir netaisyklingų kontūrų. Dėl šių savybių reikalavimai yra didesni dėl įrankio prieinamumo ir drožlių pašalinimo. Jei drožlės negali efektyviai išeiti iš gilaus griovelio, jos gali pakartotinai trintis į apdirbtą paviršių, o tai turi įtakos paviršiaus kokybei ir vietinei temperatūrai. Prieš pradedant CNC apdirbimą, sudėtingas vietas reikia atskirai išanalizuoti, kad būtų nustatyti tinkami įrankių dydžiai, apdirbimo sekos ir tikrinimo metodai. Sudėtingų dalių atveju nereikalingo pakartotinio tvirtinimo sumažinimas taip pat gali padėti išlaikyti skirtingų apdirbtų paviršių padėties ryšį.
Kaip galima kontroliuoti kokybę CNC apdirbant puslaidininkines plastikines dalis?
Plastikinių komponentų tikrinimas neturėtų baigtis išmatavus kelis matmenis slankmačiu. Medžiagos temperatūra, matavimo sąlygos, liekamasis įtempis ir prispaudimo būsena gali turėti įtakos matavimo rezultatams. Didelio našumo plastikams, tokiems kaip PEEK ir PTFE, tiksliems komponentams dažnai reikalingos kruopščiai kontroliuojamos tikrinimo sąlygos. Pirkimų komandos taip pat turėtų atkreipti dėmesį į tai, ar apdirbimo tiekėjas tvarko išsamius tikrinimo įrašus, o ne tiesiog pateikia pagrindinį patvirtinimo/neatlikimo rezultatą pristatymo metu.
Kritiniams matmenims turėtų būti taikomi specialūs tikrinimo reikalavimai
Kiekvienas komponentas turi tam tikrus matmenis, kurie tiesiogiai veikia surinkimą ir veikimą. Tikrinant reikėtų sutelkti dėmesį į šias svarbiausias savybes, o ne vertinti kiekvieną matmenį vienodai.
- Tvirtinimo angų padėtis reikalauja kruopštaus patikrinimo, siekiant išvengti nesuderinamumo su įrangos sąsajomis.
- Storio ir aukščio matmenys turi išlikti stabilūs, kad surinkimo metu neatsirastų nepageidaujamų tarpų.
- Reikėtų kontroliuoti plokštumos ir statmenumo lygį, ypač padėties nustatymo ir atraminių komponentų atveju.
- Sriegius ir sujungimo paviršius reikia patikrinti, kad būtų išvengta montavimo problemų, strigimo ar per didelio atsipalaidavimo.
Tiesioginis patikros reikalavimų suderinimas su inžineriniais brėžiniais leidžia aiškiau suprasti priėmimo procesą ir padeda išlaikyti nuoseklius standartus serijinės gamybos metu.
Plastikinės dalys ne visada turėtų būti traktuojamos kaip galutinio dydžio komponentai iš karto po apdirbimo
Dėl pjovimo karščio, prispaudimo jėgos ir vidinio įtempio plastikinių medžiagų matmenys gali ir toliau keistis po apdirbimo. Įprastų konstrukcinių komponentų patikra gali būti atliekama po to, kai medžiaga grįžta į stabilią temperatūrą. Didelio tikslumo plastikiniams komponentams gali prireikti griežtesnės matavimo sąlygų ir stabilizavimo laiko kontrolės. Šis etapas gali atrodyti nereikšmingas, tačiau jis gali tiesiogiai paveikti priėmimo rezultatus, ypač puslaidininkinių įrangos dalių, kurių matmenų tolerancijos yra griežtos, atveju.
Švaros patikrinimas yra vienodai svarbus
Be matmenų tikslumo, puslaidininkinės įrangos plastikines dalis reikia patikrinti, ar nėra matomų šerpetojimų, drožlių, alyvos, dulkių ir kitų apdirbimo likučių. Tai ypač svarbu komponentams, naudojamiems vakuuminėse sistemose, padėties nustatymo mechanizmuose, plokštelių tvarkymo ir izoliacijos srityse, kur paviršiaus būklė gali tiesiogiai paveikti vėlesnį surinkimą ir veikimą.
| Tikrinimo punktas | Raktų patikrinimai | Pagrindinis tikslas |
| Matmenys | Ilgis, skylės skersmuo, storis | Patvirtinkite surinkimo matmenis |
| Padėties tikslumas | Skylių atstumas, centrinė padėtis | Užtikrinkite įrangos sąsajos suderinamumą |
| Paviršiaus kokybė | Įbrėžimai, įbrėžimai, apdirbimo žymės | Sumažinti operacinę riziką |
| Švarumas | Drožlės, dulkės, aliejus | Kontroliuokite užterštumą |
| Bendras sąžiningumas | Įtrūkimai, įtrūkimai, deformacijos | Neleiskite pažeistoms dalims patekti į surinkimo mazgą |
Pakuotė taip pat turėtų atitikti numatytą paskirtį po patikrinimo. Komponentai, kuriems keliami griežti švaros reikalavimai, neturėtų būti pakuojami taip pat, kaip įprastos mechaninės dalys, kitaip galutinio tvarkymo etape gali lengvai nukentėti gamybos metu atliekami valymo darbai.
Į ką turėtų atkreipti dėmesį pirkimų komandos pirkdamos Puslaidininkių įrangos plastikinės dalys?
Žema kaina nebūtinai reiškia mažesnes bendras gamybos sąnaudas. Jei plastikinės dalys yra matmenų nestabilios ir problemos aptinkamos tik surinkus įrangą, pakartotinis apdirbimas, pakartotinė gamyba ir laukimo laikas gali sukelti papildomų išlaidų. Svarbiau yra tai, ar apdirbimo tiekėjas turi patirties su aukštos kokybės plastikais ir gali brėžinių reikalavimus paversti nuosekliais gamybos rezultatais.
Ar tiekėjas turi patirties su reikalingomis medžiagomis?
PEEK, PTFE, PPS ir POM yra inžineriniai plastikai, tačiau jų apdirbimo elgsena skiriasi. Prieš pateikiant užsakymą, naudinga paklausti, kokias medžiagas tiekėjas iš tikrųjų apdirbo, kokias konstrukcijas jis pagamino ir ar jis yra nustatęs procesus plonoms sienelėms, mažoms skylėms, giliems grioveliams ir kitoms sudėtingoms konstrukcijoms. Komanda, turinti praktinės patirties, labiau linkusi nustatyti galimas problemas prototipų kūrimo metu ir sumažinti pakartotinio apdirbimo riziką vėlesnės gamybos metu.
Ar tiekėjas gali palaikyti prototipų ir mažų partijų gamybą?
Puslaidininkinės įrangos komponentai dažnai yra individualiai pritaikytos dalys, o gamybos kiekiai gali būti gana maži. Konstrukcijos taip pat gali keistis įrangos kūrimo ir bandymo metu. CNC apdirbimui nereikia atskirų liejimo formų kiekvienam komponentui, todėl jis puikiai tinka prototipų kūrimui ir mažų partijų gamybai. Pirkimų komandoms nedidelio skaičiaus pavyzdžių pagaminimas, surinkimo patvirtinimas ir perėjimas prie mažų partijų gamybos gali būti labiau kontroliuojamas metodas, ypač matmenims jautrių plastikinių komponentų atveju. Šis procesas suteikia galimybę nustatyti medžiagų, konstrukcijų ir apdirbimo problemas prieš pradedant gaminti didesnius kiekius.
- Pradėkite nuo nedidelio skaičiaus prototipų, kad inžinierių komandos galėtų patvirtinti surinkimo ryšius ir matmenų stabilumą.
- Nedelsiant atnaujinkite CNC programas, kai pasikeičia projektai, kad būtų išvengta pasenusių versijų patekimo į gamybą.
- Padidinkite gamybos kiekius po patvirtinimo, kad sumažintumėte su partijų pakartotiniu apdorojimu susijusį kaštų spaudimą.
Ar tiekėjas gali išlaikyti pastovią kokybę pakartotiniams užsakymams?
Puslaidininkinės įrangos dalys retai kada perkamos vieną kartą. Tą patį komponentą gali tekti užsakyti iš naujo po tam tikro eksploatavimo laikotarpio. Vienos tikslios partijos pagaminimas nebūtinai reiškia, kad kitos partijos rezultatai bus identiški. Brėžinių pataisymai, medžiagų partijos, apdirbimo programos ir patikrinimo įrašai turi būti tinkamai tvarkomi. Subrendęs CNC apdirbimo procesas užtikrina, kad parametrai ir patikrinimo reikalavimai būtų patvirtinti prototipų kūrimo metu, todėl būsimus užsakymus galima gaminti nepradedant proceso nuo nulio. Tai sumažina komunikacijos laiką ir palengvina matmenų nuoseklumo tarp partijų išlaikymą.
Puslaidininkinės įrangos plastikinių dalių CNC apdirbimas nėra pagrindinis apdirbimo greitis. Tikrasis iššūkis yra medžiagos elgsenos, matmenų tikslumo, tvirtinimo, pjovimo sąlygų ir švaros kontrolė viso proceso metu. Pirkimų komandoms vienos partijos, kuri sėkmingai sumontuojama, gamyba yra tik pagrindinis reikalavimas; daug vertingiau išlaikyti tuos pačius matmenis ir stabilų našumą visose būsimose partijose. Tokioms medžiagoms kaip PEEK, PTFE, PPS ir POM reikalingas aiškus proceso planavimas nuo pat pradžių, siekiant sumažinti vėlesnes pakartotinio apdorojimo ir komunikacijos išlaidas. Renkantis apdirbimo tiekėją, verta iš anksto patvirtinti medžiagų naudojimo patirtį, prototipų galimybes, tikrinimo procedūras ir partijų gamybos įrašus, o ne aptikti problemas tik po to, kai dalys atkeliauja į surinkimo etapą. Puslaidininkinei įrangai, kuriai reikalingas ilgalaikis stabilus veikimas, patikimas CNC apdirbimo pajėgumas turi įtakos ne tik tam, ar atskiras plastikinis komponentas atitinka specifikacijas, bet ir įrangos surinkimo, priežiūros bei būsimo atsarginių dalių tiekimo efektyvumui.
















