
Aliuminio lydinys tinka tam tikroms neslėginėms naftos ir dujų įrangos konstrukcinėms dalims, tokioms kaip prietaisų korpusai, tvirtinimo plokštės, atraminiai laikikliai ir pagalbiniai konstrukciniai komponentai. Dėl mažo tankio ir gero apdirbamumo jis tinka ten, kur reikia subalansuoti svorį ir matmenų tikslumą. Įrangai, kuri yra veikiama drėgmės, druskos ir koroziją sukeliančių medžiagų, apdirbimo plane taip pat reikėtų atsižvelgti į medžiagos rūšį, detalės konstrukciją ir eksploatavimo sąlygas, siekiant užtikrinti, kad lengva konstrukcija išliktų suderinama su konkrečia taikymo aplinka.
Kurios naftos ir dujų įrangos aliuminio lydinio dalys tinka CNC apdirbimui?
Aliuminio lydinys labiau tinka neslėginėms konstrukcijoms, kurios buvo patvirtintos inžineriniu projektu, o kiekvienos dalies funkcija lemia konkrečius apdirbimo reikalavimus.
Prietaisų korpusai ir tvirtinimo konstrukcinės dalys
Šie komponentai daugiausia užtikrina įrangos apsaugą, modulių tvirtinimą ir konstrukcinį sujungimą, todėl svoris ir surinkimo matmenys yra svarbūs.
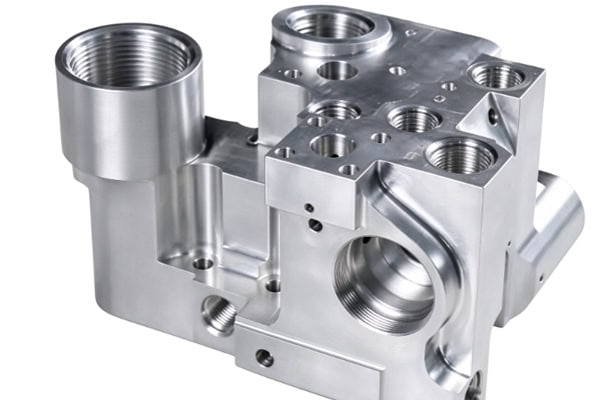
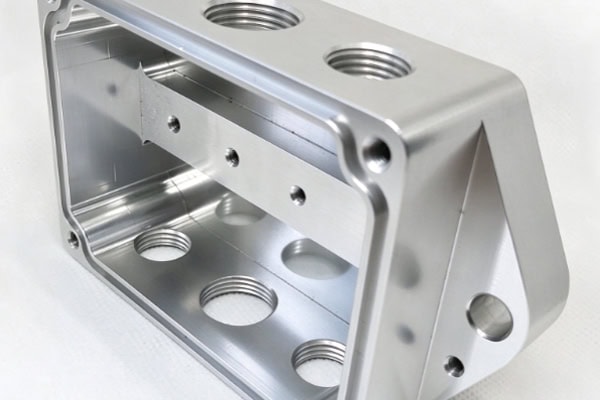
- Prietaisų korpusai: Galima išfrezuoti tvirtinimo angas, vidines ertmes, jungties angas ir jutiklių sąsajas.
- Montavimo plokštės: tinka įrangos plokštėms, modulių montavimo plokštėms ir konstrukcinėms dalims aplink darbines zonas.
- Atraminiai laikikliai ir jungtys: CNC frezavimas gali sukurti padėties nustatymo angas, jungiamąsias angas ir svorio mažinimo konstrukcijas.
Tinkamas konstrukcinis projektavimas gali subalansuoti įrangos svorį ir palengvinti vėlesnį surinkimą.
Pagalbiniai prietaisai ir neslėginės konstrukcinės dalys
Kai kuriai patikros, stebėjimo ir pagalbinei įrangai reikalingas ir perkeliamumas, ir konstrukcinis stabilumas, todėl aliuminio lydinių sprendimus galima apsvarstyti po konkretaus pritaikymo patikrinimo.
- Tinka tam tikriems jutiklių laikikliams, apsauginiams dangteliams ir prietaisų tvirtinimo pagrindams.
- Daugiaašis apdirbimas gali apdoroti šonines skyles, kampuotus paviršius ir sudėtingus kontūrus.
- Tikslūs padėties nustatymo paviršiai padeda išlaikyti prietaisų modulių montavimo ryšius.
Dalims, naudojamoms kaip slėgio ribos, kritiniams apkrovą laikantiems komponentams arba komponentams, veikiamiems sunkių sąlygų gręžinių gręžiniuose, reikalingas atskiras medžiagų ir konstrukcijų patikrinimas.
Kaip galima kontroliuoti naftos ir dujų įrangos aliuminio lydinių dalių apdirbimo kokybę?
Galutinė aliuminio lydinių detalių kokybė priklauso nuo medžiagos būklės, konstrukcijos projekto, tvirtinimo ir pjovimo procesų.
Pasirinkite medžiagos rūšį pagal faktines eksploatavimo sąlygas
Skirtingi aliuminio lydiniai skiriasi stiprumu, atsparumu korozijai, terminio apdorojimo sąlygomis ir apdirbamumu, todėl medžiagų pasirinkimas neturėtų būti grindžiamas vien stiprumu.
| Dalies reikalavimas | Medžiagos, į kurias reikia atsižvelgti | Apdirbimo fokusavimas | Pagrindinis taikymas |
| Bendrosios neslėginės konstrukcijos | 6061-T6 ir panašios markės | Matmenys, plokštuma | Montavimo plokštės, laikikliai |
| Konstrukcijos, kurioms keliami didesni atsparumo korozijai reikalavimai | 5xxx arba tinkama 6xxx serija | Suderinamumas su aplinka | Tam tikros išorinės struktūros |
| Instrumento konstrukcinės dalys | 6061 serija ir panašios rūšys | Skylių padėtys, atskaitos taškai, paviršiaus kokybė | Korpusai, tvirtinimo pagrindai |
| Specialūs lengvi komponentai | Nustatyta atliekant projekto patikrinimą | Stiprumas, korozija, įtempių sąlygos | Specifiniai konstrukciniai komponentai |
Nors 7075 pasižymi dideliu stiprumu, jo atsparumas korozijai ir jautrumas įtempių korozijai reikalauja kruopštaus įvertinimo naftos ir dujų aplinkoje. Tai neturėtų būti laikoma įprasta rekomendacija didelėms apkrovoms veikiamoms konstrukcinėms dalims, veikiamoms korozinės aplinkos. Konkreti klasė turėtų būti nustatoma atsižvelgiant į temperatūrą, terpę, apkrovas ir taikomus projektavimo reikalavimus.
Aliuminio lydinio dalių valdymo apdirbimo deformacija
Didelės tvirtinimo plokštės, plonasieniai korpusai ir dalys, kurioms reikia pašalinti didelį kiekį medžiagų, gali būti paveiktos liekamųjų įtempių ir tvirtinimo metodų, todėl apdirbimo seką reikėtų planuoti iš anksto.
- Palikite tinkamą apdirbimo užlaidą: Apdirbdami grubiai, venkite pašalinti perteklinę medžiagą.
- Naudokite etapais atliekamą apdirbimą: grubų ir baigiamąjį apdirbimą atlikite pagal detalės struktūrą.
- Valdykite prispaudimo jėgą: sumažinkite lokalizuotą deformaciją, kurią sukelia per didelis prispaudimas plonasienių sričių srityse.
- Optimizuokite pjovimo parametrus: sumažinkite vibracijos, įbrėžimų ir apdirbimo šilumos poveikį matmenims.
Gerai suplanuota apdirbimo seka padeda pagerinti sudėtingų aliuminio lydinių detalių matmenų stabilumą.
Kokybės patikrinimo organizavimas pagal svarbiausias savybes
Tikrinimo metodai turėtų būti nustatomi pagal brėžinio tolerancijas ir faktines surinkimo funkcijas, o ne taikant tą patį metodą kiekvienam matmeniui. Tvirtinimo angas, padėties nustatymo paviršius, jungiamąsias angas ir tikslias pritaikymo vietas galima tikrinti naudojant slankmačius, mikrometrus, aukščiamačius, vaizdo matavimo sistemas arba koordinatines matavimo mašinas, atsižvelgiant į nurodytus tolerancijos nuokrypius. Serijinės gamybos metu medžiagų būklė, apdirbimo programos ir tikrinimo standartai, taikomi kritiniams matmenims, taip pat turėtų išlikti vienodi. Tikrinimo procedūrų, susijusių su kritinėmis savybėmis, nustatymas padeda sumažinti matmenų problemas surinkimo metu.
Kaip reikėtų spręsti aliuminio lydinių dalių apsaugos nuo korozijos ir paviršiaus reikalavimus?
Naftos ir dujų įranga gali veikti drėgmės, druskos, chlorido jonų ar specifinių cheminių medžiagų aplinkoje. Todėl paviršiaus apdorojimą reikia pasirinkti atsižvelgiant į faktines eksploatavimo sąlygas.
Paviršiaus apdorojimo nustatymas pagal darbo aplinką
Paviršiaus apdorojimas turėtų būti planuojamas atsižvelgiant į atsparumą korozijai, atsparumą dilimui, matmenų pokyčius ir surinkimo ryšius.
- Anodavimas: Tinka tam tikroms neslėginėms konstrukcinėms dalims, kurioms reikalingas geresnis paviršiaus atsparumas korozijai ir dilimui.
- Kietasis anodavimas: Galima apsvarstyti galimybę naudoti vietose, kurioms būdinga trintis arba didesni nusidėvėjimo reikalavimai.
- Vietinis maskavimas: tikslių skylių, sriegių ir specialių sąlyčio vietų apdorojimo ribos turėtų būti suplanuotos iš anksto.
Tikslaus pritaikymo srityse, nustatant apdirbimo užlaidas, reikėtų įtraukti apdorojimo sluoksnio sukeltus matmenų pokyčius.
Apibrėžkite aliuminio lydinio taikymo ribas
Naftos ir dujų įrangoje naudojamas aliuminio lydinys negali būti traktuojamas kaip įprasta pramoninė konstrukcinė medžiaga. Jo taikymo sritis turi būti nustatoma atsižvelgiant į projektavimo sąlygas ir taikomus reikalavimus. Įprastų aliuminio lydinių dalys neturėtų būti naudojamos slėgio riboms, gręžinių galvučių slėgio reguliavimo įrangai ar kritiniams didelės apkrovos komponentams be inžinerinio patikrinimo. Naftos ir dujų pramonėje yra specialiai sukurti tirpūs aliuminio lydinių gręžinių įrankiai, kurių medžiagų savybės ir eksploatavimo sąlygos yra specialiai patikrintos. Įprasti CNC aliuminio lydinių projektai pirmiausia turėtų būti orientuoti į neslėginius korpusus, plokštes, laikiklius ir tvirtinimo pagrindus.
Po apdirbimo atlikite tinkamą valymą ir apsaugą
Baigus pjovimą, taip pat reikia pašalinti šerpetojančius gabalus, likučius ir galimus paviršiaus pažeidimus transportavimo metu.
- Atlikite šerpetojimą, valymą ir paviršiaus apžiūrą pagal projekto reikalavimus.
- Anoduotoms ar kitaip apdorotoms dalims pasirūpinkite tinkama pakuotės apsauga.
- Patikrinkite apdorojimo sluoksnio vientisumą ir galutinius matmenis tiksliai pritaikytose vietose.
Tinkamas papildomas apdorojimas padeda detalėms sklandžiai pereiti prie vėlesnių surinkimo operacijų.
Kokias galimybes turėtų turėti naftos ir dujų įrangos aliuminio lydinio CNC tiekėjas?
Pirkėjams apdirbimo įranga yra tik viena tiekėjo galimybių dalis. Medžiagų valdymas, kokybės dokumentacija ir atsakas į projektą taip pat turi įtakos pristatymo rezultatams.
Gebėjimas apdirbti sudėtingas aliuminio lydinių konstrukcijas
Tiekėjai turi sukurti tikslinius gamybos procesus pagal detalių matmenis, sienelių storį ir apdirbimo ypatybes.
- Palaiko gilių ertmių, plonų sienelių, kelių skylių ir daugiapusių konstrukcijų apdirbimą.
- Įrankių, veleno greičio, padavimo greičio ir aušinimo metodų reguliavimas priklauso nuo aliuminio lydinio savybių.
- Palaikykite prototipų, mažų partijų ir pakartotinių užsakymų gamybą.
Tinkama proceso konfigūracija gali sumažinti bandomojo apdirbimo ir pakartotinio apdorojimo skaičių, tuo pačiu pagerindama užsakymų vykdymo stabilumą.
Išsamios kokybės ir projektų koordinavimo galimybės
Naftos ir dujų įrangos pirkimas dažnai apima medžiagų sertifikatus, matmenų patikrinimą, paviršiaus apdorojimą ir pristatymo dokumentaciją. Tiekėjai turėtų gebėti nustatyti tinkamus gamybos įrašus, pagrįstus projekto reikalavimais, ir nedelsiant atnaujinti apdirbimo procesus, kai peržiūrimi brėžiniai. Specialiems projektams prieš gamybą taip pat turėtų būti patvirtinta medžiagų rūšis, terminio apdorojimo sąlygos, kritiniai matmenys, paviršiaus apdorojimas ir priėmimo reikalavimai. Aiškus projektų valdymas padeda inžinerijos, pirkimų ir gamybos komandoms palaikyti sklandų koordinavimą.
Gaminant aliuminio lydinių detales naftos ir dujų įrangai, svarbiausia suderinti medžiagų savybes, detalių funkcijas ir lauko sąlygas. Apibrėždamos gamybos planą, pirkimų ir inžinerijos komandos turėtų patikrinti medžiagos rūšį, brėžinių tolerancijas, paviršiaus apdorojimą, patikrinimo dokumentaciją ir partijų pristatymo reikalavimus, o specialiosios paskirties komponentai prieš gamybą turėtų būti inžineriškai patikrinti. „TiRapid“ teikia CNC tikslaus apdirbimo paslaugas, skirtas nestandartinėms aliuminio lydinių detalėms, naudojamoms naftos ir dujų įrangoje, ir padeda kurti prototipus bei gaminti mažomis partijomis.
















