
Laikiklis gali turėti išlenktą kraštą, kad galėtų laisvai spausti gretimą komponentą. Korpusas gali turėti tiksliai suformuotą vidinę sienelę, o forma – ištisinį paviršių, kuris apibrėžtų galutinį gaminį. Profilinis frezavimas sukuria šias savybes, nukreipdamas besisukantį pjaustytuvą išilgai užprogramuoto kontūro.
Produktų inžinieriams ir pirkėjams proceso supratimas padeda susieti brėžinį su tinkamu gamybos planu. Šiame vadove paaiškinami pagrindiniai metodai, įrankiai, taikymo sritys ir projektavimo sprendimai, įskaitant tai, kas turi įtakos tikslumui ir ką reikia nurodyti prašant kainos pasiūlymo.
Kas yra profilio frezavimas?
Profilinis frezavimas yra mechaninio apdirbimo operacija, kurios metu medžiaga pašalinama išilgai apibrėžto kontūro, siekiant sukurti arba užbaigti detalės formą. Tai gali būti išorinių ribų, vidinių sienelių ir išlenktų paviršių formavimas. CNC apdirbimo procese koordinuoti staklių judesiai pozicionuoja pjūklą taip, kad jo pjovimo briaunos sukurtų reikiamą geometriją.
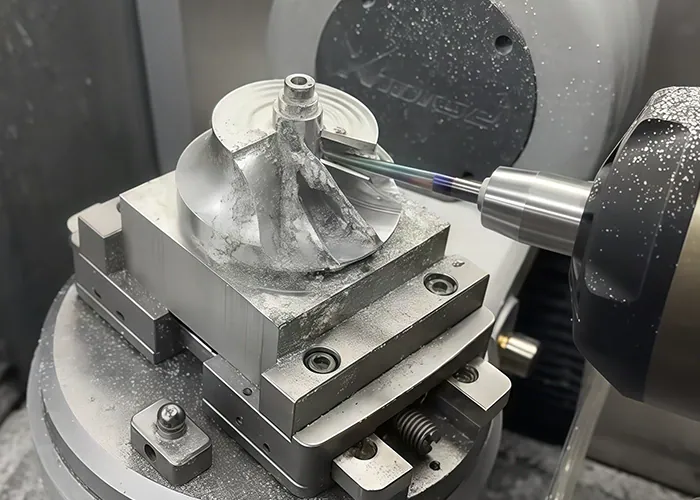
Kaip pjaustytuvas seka geometriją
CAM programinė įranga apskaičiuoja pjovimo įrankio padėtį reikiamos formos atžvilgiu, atsižvelgdama į jo skersmenį ir pjovimo geometriją. Šoninio pjovimo metu įrankio centras juda nuo galutinės ribos nutolusiu keliu. CAM sistema arba staklių valdymas pritaiko atitinkamą pjovimo įrankio kompensaciją.
Šis poslinkis leidžia pjovimo briaunai generuoti nurodytą profilį. Neteisingas įrankio skersmuo arba kompensavimo nustatymas gali pastumti baigtą sienelę iš numatytos padėties.
Profilinis frezavimas yra operacija, atliekama tinkamomis frezavimo staklėmis. Jai ne visada reikia specialios staklės, vadinamos profilio freza.
Profilinis frezavimas, kišenių frezavimas ir paviršiaus frezavimas
Šios operacijos skirtos skirtingoms funkcijoms ir dažnai rodomos toje pačioje apdirbimo programoje.
| Operacija | Pagrindinis tikslas | Tipiška savybė |
| Profilio frezavimas | Sukurti arba užbaigti apibrėžtą kontūrą | Išlenktas išorinis kraštas, vidinė sienelė arba skulptūrinis paviršius |
| Kišeninis frezavimas | Išvalyti medžiagą ribotoje srityje | Įduba arba ertmė |
| Veido frezavimas | Sukurkite platų plokštumos paviršių | Viršutinis paviršius arba atskaitos paviršius |
Korpuso apdirbimo dirbtuvės pirmiausia gali apdirbti ruošinį, išvalyti ertmę ir tada užbaigti jo sieneles kontūro trajektorija. Apibūdinant elementą kaip vidinį, nebūtinai kiekviena operacija su juo tampa kišenės frezavimu.
Kokie yra pagrindiniai profilio frezavimo tipai?
Naudingas skirtumas yra plokštuminiai kontūrai, skirtinguose gyliuose apdirbti kontūrai ir nuolat kintantys paviršiai. Jie paprastai apibūdinami kaip 2D, 2.5D ir 3D darbai. Staklių ašių skaičius yra atskiras aspektas, kuris priklauso nuo įrankio prieigos ir reikiamų orientacijų.
2D ir 2.5D profilių frezavimas
Įprastoje 2D kontūro operacijoje pjaustytuvas seka plokštumos kontūrą pasirinktame gylyje. Kartojant tą kontūrą iš eilės einančiuose gyliuose, staklės gali apdirbti aukštesnę sieną arba pjauti aplink plokštę.
Terminas 2.5D dažniausiai apibūdina dalis ir strategijas su plokštuminiais elementais skirtinguose lygiuose. Į šią kategoriją patenka tvirtinimo plokštės, laiptuoti laikikliai ir daugelis gaubto elementų. Jų kontūrai gali apimti kreives, nereikalaujant laisvos formos paviršiaus įrankių trajektorijos.
3D profilių frezavimas
Trimatis profiliavimas sukuria paviršius, kurių forma visoje detalėje kinta, pvz., formos įdėklas arba sumaišytas perėjimas. Įrankio trajektorija turi atsižvelgti į paviršiaus nuolydį, vietinį kreivumą ir pjovimo įrenginio sąlyčio tašką.
CAM strategijos gali sekti iš eilės einančius aukščio lygius arba kirsti paviršių kitais modeliais. Statiems ir negiliems regionams gali būti naudingesni skirtingi keliai, nes vienodi atstumai programoje nebūtinai sukuria vienodą paviršiaus tekstūrą kintančiuose šlaituose.
Kai reikalingas daugiaašis apdirbimas
Trijų ašių staklės gali apdirbti daug išlenktų paviršių, kai įrankis gali juos pasiekti iš fiksuotos orientacijos. Papildomos sukamosios ašys padeda, kai pjaustytuvui reikia pasiekti kampuotus paviršius arba kai pakreipimas pagerina prošvaisą.
Indeksuotas apdirbimas keičia detalės orientaciją tarp pjovimo operacijų. Vienalaikis daugiaašis apdirbimas keičia santykinę orientaciją pjovimo metu. Abu metodai gali sumažinti perkėlimo poreikį, tačiau pasirinkimas turėtų atitikti geometrijos ir nustatymo reikalavimus.
Kaip veikia profilio frezavimo procesas?
Procesas prasideda nuo detalės geometrijos ir priėmimo reikalavimų nustatymo, tada tęsiamas programavimas, nustatymas, medžiagų šalinimas ir patikrinimas. Grubus apdirbimas nustato formą, o vėlesnės operacijos parengia ir užbaigia reikiamą profilį. Etapų skaičius priklauso nuo ruošinio būklės ir gaminamų elementų.

Peržiūrėkite CAD modelį ir suplanuokite įrankių trajektorijas
Modelis apibrėžia nominalią geometriją. Brėžinyje nurodomi matmenys, atskaitos taškai, tolerancijos ir paviršiaus reikalavimai. Abiejų šių elementų peržiūra padeda gamintojui atskirti funkcines sąsajas nuo paviršių, kurie turi daugiau projektavimo laisvės.
Programuotojas pasirenka apdirbimo ribas, įėjimo ir išėjimo vietas bei sritis, kurioms reikalingi mažesni įrankiai. Modeliavimas padeda nustatyti susidūrimus, nepjautą medžiagą ir netikėtus judesius prieš programai pasiekiant stakles.
Jei po grubaus apdirbimo atliekama apdailos operacija, programa turi išsaugoti pakankamai ruošinio valymui, nepaliekant sunkių, nelygių ruožų apdailos frezai.
Pasirinkite įrankius ir nustatykite ruošinį
Įrankis ir tvirtinimo elementai parenkami kartu. Pjaustymo įrankiui reikia laisvos vietos aplink reikiamą kontūrą, o ruošinys turi būti laikomas viso proceso metu.
Išorinis profiliavimas nusipelno ypatingo dėmesio, kai detalė atskiriama nuo aplinkinių ruošinių. Konstrukcijoje gali būti naudojami skirtukai, apsauginiai ruošiniai arba kitas laikymo būdas, kad detalė būtų saugiai laikoma, kol pjovimas bus baigtas. Vėlesnėse operacijose reikia atsižvelgti į bet kokią likusią laikymo medžiagą.
Profilio grubus, pusiau apdailinis ir apdailinis apdirbimas
Grubus apdirbimas efektyviai pašalina perteklinę medžiagą. Pusinis apdirbimas, jei reikia, patikslina formą ir išlygina likusį užlaidą. Likusio paviršiaus apdirbimas naudoja tinkamą mažesnį įrankį medžiagai, kurios negalėtų pasiekti didesnis pjovimo įrankis, pašalinti.
Apdaila suteikia elementui reikiamus matmenis ir paviršiaus būklę. Paprastiems profiliams gali pakakti tik grubaus apdirbimo, po kurio atliekama apdaila, o sudėtingiems paviršiams gali prireikti papildomų etapų. Poliravimas ar kitos apdailos operacijos nurodomos atskirai, kai frezuotas paviršius neatitinka taikymo reikalavimų.
Nuvalykite ir apžiūrėkite gatavą dalį
Po apdirbimo pašalinamos šerpetojančios dalelės nepažeidžiant funkcinių briaunų. Detalė nuvaloma ir patikrinama pagal brėžinį.
Patikrinimas turėtų būti atliekamas laikantis nurodytų atskaitos taškų ir priėmimo kriterijų. Vizualiai lygus paviršius vis tiek gali turėti neteisingą formą, todėl vien išvaizda negali nustatyti, ar profilis yra priimtinas.
Kokie pjovimo įrankiai ir medžiagos naudojami?
Plokščiosios frezos, apvalios nosies frezos ir kampinio spindulio frezos apima daugelį metalų ir inžinerinių plastikų profiliavimo užduočių. Įprastos ruošinių medžiagos yra aliuminis, plienas, nerūdijantis plienas ir titanas. Tinkamas įrankis priklauso nuo medžiagos rūšies, vietinės geometrijos ir reikiamo siekio.
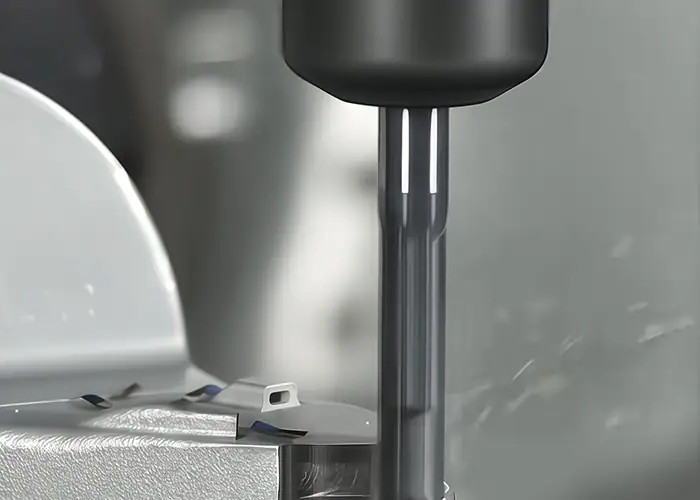
Plokščiosios frezos, apvaliosios nosies frezos ir kampinio spindulio frezos
| Įrankis | bendras naudojimas | Atrankos aspektai |
| Plokščias galinis frezas | Tiesios sienos, plokštuminiai kontūrai ir prieinami laipteliai | Skersmuo turi atitikti vidinius spindulius ir turimą erdvę |
| Galinis rutulinis malūnas | Sumaišyti paviršiai ir lenkti profiliai | Kontaktinė padėtis ir tarpai tarp praėjimų turi įtakos apdailai |
| Kampinio spindulio galinis frezas | Suderinamų paviršių šiurkštinimas ir apdaila | Įrankio kampo spindulys turi atitikti modeliuojamą geometriją |
| Specializuotas apatinio pjovimo įrankis | Įgilintos vietos, nepasiekiamos standartiniais įrankiais | Reikia patikrinti kaklelio, koto ir laikiklio laisvumą |
Naudojant frezą su apvalia nosimi, pjovimo greitis šalia įrankio centro tampa labai mažas. Todėl įrankio orientacija ir sąlyčio padėtis yra svarbios, ypač atliekant tikslų paviršiaus apdirbimą. Vien frezos su apvalia nosimi pasirinkimas negarantuoja sklandaus rezultato.
Įrankio skersmuo, siekis ir pjovimo geometrija
Didesnis įrankis gali būti tvirtesnis, tačiau jis turi tikti mažiausiam apdirbamam elementui. Mažesnis įrankis pasiekia siauresnes vietas standumo ir medžiagos šalinimo pajėgumo sąskaita.
Naudokite tik reikiamą pasiekiamumą. Ilgi įrankiai ir nereikalingas griovelių ilgis gali padaryti pjovimo sistemą lankstesnę. Taip pat reikia atsižvelgti į laikiklio tarpą. Pjovimo briauna, pasiekianti detalę, yra nepakankama, jei laikiklis susiduria su detale.
Metalų ir plastikų medžiagų aspektai
Aliuminio lydiniai dažnai leidžia produktyviai frezuoti, nors reikia atkreipti dėmesį į drožlių sukibimą ir pašalinimą. Plienui ir nerūdijančiam plienui reikalingi įrankiai ir pjovimo sąlygos, atitinkančios jų klasę ir būklę. Titano lydiniai kelia ypatingus reikalavimus šilumos valdymui ir pjovimo briaunų ilgaamžiškumui.
Inžineriniai plastikai kelia įvairių problemų, įskaitant prispaudimo deformaciją, karštį ir matmenų stabilumą. Užpildytos markės taip pat gali būti abrazyvinės. Medžiagų pasirinkimas turėtų prasidėti nuo detalės eksploatavimo reikalavimų, o po to – pagal konkrečiam ruošiniui tinkamą apdirbimo planą. Aušinimas, tepimas ir drožlių šalinimas turi atitikti medžiagą ir įrankį. Vieno aušinimo skysčio naudojimas netinka kiekvienam atvejui.
Kas turi įtakos profilio frezavimo tikslumui ir paviršiaus apdailai?
Tikslumas priklauso nuo bendro staklės, pjovimo įrankio, tvirtinimo įtaiso ir ruošinio elgesio. Paviršiaus apdaila taip pat atspindi pjovimo sąlygas, įrankių praėjimų atstumus ir kryptį. Norint gauti patikimus rezultatus, reikia kontroliuoti šiuos veiksnius ir naudoti brėžiniui tinkamą matavimo metodą.
Įrankio deformacija, vibracija ir mašinos judėjimas
Pjovimo jėgos gali išlenkti įrankį iš numatytos padėties. Jei pjovimo sienelė aukšta, tai gali sukelti kūgį arba matmenų paklaidą. Dėl riedėjimų tarp pjovimo briaunų susidaro netolygi apkrova, o vibracija gali palikti matomus raštus ir pagreitinti dilimą.
Įrankio sukibimas dažnai padidėja vidiniame kampe. Pjūvis, kuris sklandžiai vyksta tiesia atkarpa, gali tapti nestabilus, kai pjaustytuvas įeina į spindulį. Reguliuojant priartėjimą, sukibimą arba vietinį pastūmą, galima atsižvelgti į šį apkrovos pokytį.
Staklių judėjimas taip pat svarbus keičiant kryptį. Ašių padėties nustatymo paklaidos ir apribojimai sekant nurodytą trajektoriją gali turėti įtakos kontūrui, ypač staigių perėjimų metu. Įrankių trajektorijų išlyginimas ir tinkamas padavimo valdymas padeda staklėms sekti geometriją be staigių pokyčių.
Apdoroto fiksavimo, detalės standumo ir šiluminių efektų
Plona sienelė pjovimo metu gali deformuotis ir vėliau atšokti. Detalė taip pat gali būti teisingai išmatuota, kai yra įspausta, bet pajudėti atleidus, jei tvirtinimo elementas ją iškraipė.
Apdirbimo seka yra svarbi, nes medžiagos pašalinimas pakeičia standumą ir gali sumažinti liekamąjį įtempį. Temperatūros pokyčiai gamybos ir matavimo metu gali dar labiau paveikti matmenis. Tikrinimo įranga turėtų atitikti nurodytą priėmimo sąlygą, įskaitant visus reikiamus apribojimus.
Pjovimo parametrai ir apdailos trajektorijos
Padavimas, pjovimo greitis ir įtempimas turi atitikti įrankį ir medžiagą. Pernelyg lengvas pjovimas gali sukelti trintį, o per didelė apkrova padidina jėgas ir pažeidimo riziką.
Paviršiaus apdailos metu gretimi praėjimai palieka mažus iškilimus, vadinamus iškyšomis. Jų dydis priklauso nuo įrankio geometrijos, paviršiaus kreivumo ir tarpo tarp trajektorijų. Tarpo sumažinimas gali pagerinti geometrinį apdailą, tačiau taip pat padidina apdirbimo laiką ir negali pašalinti vibracijos, kurią sukelia nestabili konfigūracija.
Tolydžiojo ir įprastinio frezavimo būdai keičia drožlių susidarymą ir jėgos kryptį. Tolydžiojo frezavimo būdas dažniausiai naudojamas tinkamose CNC sistemose, tačiau pasirinkimas taip pat priklauso nuo staklių būklės, ruošinio laikymo ir pjovimo situacijos.
Matmenų, profilių ir paviršiaus kokybės tikrinimas
Matmenų matavimai nustato dydžius ir atstumus. Profilio patikrinimas įvertina formą pagal nurodytus reikalavimus, įskaitant atskaitos taškus, jei taikoma. Paviršiaus šiurkštumas apibūdina tekstūrą skirtingu masteliu. Šie patikrinimai atsako į skirtingus klausimus.
Prieinamus matmenis galima patikrinti naudojant atitinkamus matuoklius arba matavimo prietaisus. Sudėtingiems profiliams gali reikėti koordinatinių matavimų arba optinių metodų, o šiurkštumui nustatyti reikalingas tinkamas paviršiaus matavimo metodas. Matavimo paklaida turi atitikti vertinamą reikalavimą.
„TiRapid“ gali kontroliuoti apdirbimo paklaidą iki 0.01 mm tinkamuose elementuose, o brėžinio peržiūros metu nustatyti taikomi geometrijos ir priėmimo reikalavimai. Profiliui kritinės detalės atveju nustatykite paviršius, kuriems reikalinga ši kontrolė, ir apibrėžkite, kaip jie bus matuojami.
Kur naudojamas profilio frezavimas?
Profilinis frezavimas naudojamas visur, kur komponentui reikia kontroliuojamo kontūro arba formos paviršiaus. Tipinės taikymo sritys apima liejimo įrankius, konstrukcinius laikiklius, įrangos korpusus ir tikslius tvirtinimo elementus. Jo vertė atsiranda dėl geometrijos, kuri palaiko konkretų pritaikymą, prošvaisą ar formavimo funkciją, gamybos.
Liejimo ir štampavimo paviršiai
Liejimo formų įdėklai ir matricų komponentai gali turėti išlenktas sieneles, susiliejusius perėjimus ir formuotus paviršius, kurie perduoda geometriją kitam gaminiui. Frezavimas suteikia šias savybes, o papildoma apdaila parenkama atsižvelgiant į reikiamą paviršiaus būklę.
Svarbus planavimo klausimas yra tai, kaip gretimi regionai susijungia. Sklandus paviršių susiliejimas gali būti toks pat svarbus, kaip ir atskiros įrankių trajektorijos srities išvaizda.
Aviacijos ir kosmoso bei automobilių komponentai
Konstrukciniai laikikliai ir korpusai dažnai derina suformuotas ribas su tvirtinimo ar padėties nustatymo elementais. Profiliavimas sukuria tarpą aplink gretimus komponentus ir suformuoja konstrukcinio projekto nurodytus kontūrus.
Lengvų detalių atveju, pašalinus medžiagą, gali likti plonos sekcijos, kurias reikia kruopščiai paremti. Gamybos planas turi išlaikyti ryšius tarp galutinio kontūro ir surinkimo metu naudojamų sąsajų.
Automatikos, medicinos ir tiksliosios įrangos dalys
Automatikos įranga naudoja specialios paskirties plokštes, griebtuvus ir tvirtinimo elementus, kurių kontūrai atitinka ruošinį arba aplinkinį mechanizmą. Tiksliuosiuose instrumentuose ir medicinos įrangoje formos korpusai ir komponentų sąsajos gali atlikti panašias tvirtinimo ir tarpo funkcijas.
Paraiškoje nustatomi papildomi reikalavimai, tokie kaip medžiagų dokumentacija, valymas ar paviršiaus apdorojimas. Šie reikalavimai turėtų būti įtraukti į kainos pasiūlymą, nes brėžinio parengimas yra tik dalis gatavo komponento pristatymo.
Kokie yra profilio frezavimo privalumai ir trūkumai?
Profilinis frezavimas siūlo lankstų formų generavimą ir kartojamą programuotą procesą. Praktiniai apribojimai kyla dėl pjaustytuvo prieigos, vietinės geometrijos, nustatymo stabilumo ir specifikacijai įvykdyti reikalingo darbo. Šių sąlygų įvertinimas padeda nustatyti, ar tai ekonomiškas gamybos pasirinkimas.
Lanksti geometrija ir kartojama gamyba
Įrankių trajektorijas galima atnaujinti, kai pasikeičia projektas, o tai palaiko prototipų kūrimą ir individualius komponentus. Nustatytas programas ir tvirtinimo elementus taip pat galima pakartotinai naudoti gamybai, kai peržiūros ir gamybos reikalavimai lieka nepakitę.
Pakartojamumas vis dar priklauso nuo įrankio būklės, poslinkių, atsargų skirtumų ir patikrinimo valdymo. Pakartotinis programos naudojimas nepanaikina proceso patikrinimų tarp partijų.
Prieiga prie įrankių, vidiniai kampai ir giliosios funkcijos
Standartinis besisukantis frezavimo staklių vidinis kampas pjovimo plokštumoje palieka spindulį. Norint sumažinti spindulį, reikia mažesnio frezos, todėl gilesnius elementus gali būti sunkiau apdirbti.
Kai kuriuos įpjovimus galima pasiekti naudojant specializuotus įrankius arba kita orientacija. Visiškai užblokuotiems plotams gali prireikti konstrukcijos pakeitimo arba kito proceso. Pavyzdžiui, funkcionaliai būtinam vidiniam aštriam kampui, atsižvelgiant į prieigą ir geometriją, gali prireikti EDM metodo naudojant tinkamą laidžią medžiagą.
Programavimas, apdirbimo laikas ir kaina
Kaina išauga, kai detalėms reikia daug darbo trajektorijų kūrimo, papildomų nustatymų arba ilgo apdailos. Maži įrankiai, sunkiai pasiekiami paviršiai ir detali apžiūra taip pat gali padidinti darbo apimtį, viršijančią bendrą detalės dydį.
Paprastam plokščiam profiliui gali būti verta palyginti lazerinį arba vandens srovinį pjovimą, jei jų briaunų kokybė ir matmenų galimybės atitinka reikalavimus. Frezavimas tampa aktualesnis, kai detalei taip pat reikia kontroliuojamų sienelių, laiptelių, apdirbtų sąsajų ar išlenktų paviršių.
Kaip galite suprojektuoti ir apibrėžti detales profilių frezavimui?
Projektuokite taip, kad būtų galima lengvai pjauti, būtų užtikrintas stabilus atramos aukštis ir aiškiai apibrėžti funkciniai reikalavimai. Pateikite tiekėjui pakankamai informacijos, kad jis galėtų įvertinti visą detalę, įskaitant apdailą ir patikrinimą. Ankstyvas sudėtingų savybių išaiškinimas padeda išvengti nereikalingo apdirbimo ir kainos pasiūlymų taisymo.
Pagerinkite prieigą prie įrankių ir palaikykite plonas funkcijas
Ten, kur leidžia surinkimas, palikite didelius vidinius spindulius. Vidinio kampo frezavimui palikus vietos už pasirinkto frezos spindulio, galima lengviau valdyti sujungimo pokytį. Dėl tikrojo spindulio susitarkite gamybos galimybių peržiūros metu, o ne pasirinkite jį atskirai.
Sumažinkite nereikalingą gylį siauruose elementuose ir numatykite vietas, kurias būtų galima laikyti nepažeidžiant apdirbtų paviršių. Jei būtini ploni profiliai, aptarkite laikiną atramą arba apdirbimo seką, kuri išlaiko aplinkinę medžiagą iki vėlesnių operacijų.
Apsvarstykite dengiamosios plokštės, kuri turi tilpti į korpusą, pavyzdį. Nedidelis reljefas neveikiančiame kampe gali suteikti laisvos vietos jungiamajai daliai, tuo pačiu sudarant sąlygas praktiškesniam pjaustytuvui. Projektuotojas turėtų patikrinti, ar pakeitimas išsaugo kontaktą, sandarumą ir aplinkinių sienelių tvirtumą.
Nurodykite funkcinius tolerancijas ir paviršiaus reikalavimus
Nustatykite, kurie kontūrai nurodo besijungiančios dalies vietą, suteikia tarpą arba apibrėžia sandarinimo ribą. Taikykite reikalavimus pagal šias funkcijas, naudodami aiškias atskaitos taškų nuorodas ir tinkamus bendruosius tolerancijos nuokrypius kitur.
Jei danga ar kitas apdorojimas turi įtakos kritiniam sujungimui, nurodykite, ar priėmimo matmenys taikomi prieš tą procesą, ar po jo. Nurodykite briaunų lūžius ten, kur reikia, kad šerpetų šalinimas nepakeistų funkcinės ribos.
Matomam paviršiui atskirkite kosmetinius lūkesčius nuo išmatuoto šiurkštumo. Vien skaitinis tekstūros reikalavimas nebūtinai apibūdins priimtinus įrankio žymes ar jų kryptį.
Parengti aiškų „TiRapid“ RFQ
Naudingame kainos pasiūlymo prašyme nurodoma:
- Dabartinis CAD modelis ir brėžinio versija.
- Medžiagos rūšis ir bet kokia reikalinga atsargų būklė.
- Prototipas, partija arba numatomi pakartotinio užsakymo kiekiai.
- Kritiniai matmenys, atskaitos taškai ir paviršiaus reikalavimai.
- Paviršiaus apdorojimas, patikrinimų įrašai ir pristatymo lūkesčiai.
Pažymėkite sritis, kuriose priimtini projekto pakeitimai. Tada „TiRapid“ gali aptarti siūlomą apdirbimo metodą, atsižvelgdama į reikalavimus, kurie turi likti nepakitę. Lygindami pasiūlymus, patikrinkite, ar kiekviena citata apima tą pačią brėžinio peržiūros, apdailos ir patikrinimo apimtį.
DUK
Ar profilių frezavimas yra tas pats, kas kontūrų frezavimas?
Apibūdinant apdirbimą išilgai apibrėžtos formos, terminai dažnai sutampa. Tačiau CAM programinėje įrangoje tokia komanda kaip „2D Contour“ arba „3D Contour“ nurodo konkrečią strategiją. Užuot pasikliavę vien pavadinimu, patvirtinkite aptariamą geometriją ir įrankio trajektoriją.
Ar profilių frezavimas gali sukurti aštrius vidinius kampus?
Standartinis galinis frezavimas negali sukurti idealiai aštraus vidinio kampo pjovimo plokštumoje. Nurodykite didžiausią leidžiamą surinkimo spindulį arba aptarkite kampo reljefą ar tinkamą antrinę operaciją, kai konstrukcijai reikalingas aštresnis elementas.
Ar profilių frezavimui visada reikia 5 ašių staklių?
Ne. Trijų ašių staklės gali sukurti daug plokštuminių kontūrų ir prieinamų išlenktų paviršių. Papildomos ašys tampa naudingos, kai pagerina prieigą prie įrankio, jo orientaciją arba padidina detalei reikalingų nustatymų skaičių.
Išvada
Profilinis frezavimas sukuria ribas ir profiliuotus paviršius, kurie leidžia detalėms pritaikyti, judėti ar formuoti kitus gaminius. Sėkmingi rezultatai priklauso nuo įrankių ir apdirbimo strategijų, kurios atitinka geometriją, pasirinkimo, o tada nuo pritaikymui svarbių savybių valdymo ir tikrinimo.
Kitam projektui atsiųskite „TiRapid“ modelį, brėžinį ir gamybos reikalavimus. Atidžiai apžvelgus svarbiausius kontūrus, paviršiaus reikalavimus ir tikrinimo poreikius, bus galima pradėti apdirbimą ir pateikti naudingą kainos pasiūlymą.
















