
プラスチック部品のCNC加工は、産業機器、電子製品、自動車部品、医療機器筐体、自動化機械、精密構造部品の製造に広く用いられています。製造工程において、多くのプラスチック部品には、取付穴、位置決め穴、ねじ穴、貫通穴、止まり穴、不規則な形状の穴が必要となります。これらの穴の構造は、部品の接続方法を決定するだけでなく、組み立て精度、構造強度、機器の動作安定性にも影響を与えます。一般的なCNC加工プロセスでは、CNCドリル加工とCNCフライス加工の両方で穴を開けることができますが、工具の移動、材料除去方法、加工効率、寸法制御において両者は大きく異なります。
プラスチックは金属とは異なる加工特性を持っています。ABS、POM、ナイロン、PC、PEEKなどの材料は、硬度、靭性、熱伝導率、弾性回復性などが異なります。一部のプラスチックは、切削時にバリの発生、切りくずの蓄積、局所的な熱変形を起こしやすい傾向があります。薄肉部品は、クランプ圧力や切削力の影響を受ける場合もあります。したがって、穴あけ加工とフライス加工の選択は、穴径だけで判断すべきではありません。部品の図面、穴の形状、寸法公差、加工深さ、およびその後の組み立て要件も考慮する必要があります。
CNCドリル加工とフライス加工の原理の違いは何ですか?
CNCドリル加工とフライス加工の最も明白な違いは、切削工具の動き方にあります。ドリル加工は主に回転するドリルビットが穴の軸に沿って移動し、材料を徐々に除去して穴を形成します。一方、フライス加工は一般的にエンドミルなどの回転工具を使用し、工具とワークピースがあらかじめ定義された経路に沿って相対的に移動することで材料を除去します。どちらの方法もCNCマシニングセンターで実行できますが、それぞれに適した穴の形状と加工経路が異なります。
CNCドリル加工は、通常の丸穴加工に適しています。
CNC穴あけ加工では、通常、ツイストドリルまたはプラスチック加工専用のドリルビットが使用されます。加工プログラムは、図面の要件に従って主軸回転速度、送り速度、および穴あけ深さを制御し、指定された寸法に達するまで、工具が所定の軸に沿ってワークピースに進入できるようにします。穴径が固定され、構造が単純なプラスチック部品の場合、穴あけ加工には通常、複雑なツールパスは必要なく、プログラムの設定は比較的簡単です。一般的な用途としては、プラスチック製ブラケットのボルト穴、機器筐体の取り付け穴、機械部品の位置決め穴、およびねじ接続用のパイロット穴などがあります。電子機器筐体や工業用プラスチックパネルを加工する場合、複数の穴の直径が同じで、図面に位置が明確に指定されていれば、CNC穴あけ加工によって、あらかじめ定義された座標に従って連続的に穴を加工できます。
掘削の主な特徴は以下のとおりです。
シンプルな加工経路:工具は主に穴の軸に沿って移動するため、プログラミングが比較的簡単で、同じ仕様の丸穴を繰り返し加工するのに適しています。
高い生産効率:穴径が均一で穴の数が多い部品の場合、ドリル加工は通常、各穴に必要な加工時間を短縮できます。
工具の選定が簡単:対象となる穴の直径、深さ、プラスチックの材質に応じて適切なドリルビットを選択できるため、標準化された加工プロセスを確立しやすくなります。
切削屑の排出には注意が必要です。穴の中にプラスチック切削屑が溜まると、工具と穴壁の間の摩擦が増加し、局所的な発熱、穴壁の損傷、または寸法誤差を引き起こす可能性があります。
深穴加工、薄肉プラスチック部品加工、および穴出口形状に厳しい要求がある部品加工においては、送り方法と切りくず排出も慎重に管理する必要があります。必要に応じて、段階送りや断続的な工具引き戻しなどの方法を用いることで、切りくず詰まりを防ぐことができます。穴出口でバリや破断が発生しやすいプラスチック材料の場合、ドリル形状や加工パラメータも材料特性に合わせて調整する必要があります。
CNCフライス加工により、工具経路に沿って穴が開けられる。
CNCフライス加工では、通常、エンドミルなどの回転工具を使用して、円弧補間、らせん補間、または積層切削によって穴を加工します。主に軸方向に送り込まれるドリルビットとは異なり、フライス工具はワークピース平面内でプログラムされた経路に沿って移動できます。これにより、さまざまな直径の丸穴だけでなく、細長いスロット、角形断面の開口部、その他の不規則な形状の穴も加工できます。たとえば、一部のプラスチック製機器パネルでは、特定のコネクタや組み立てスペースに対応するために、非標準の取り付け穴が必要になります。固定径のドリルビットでは必要な形状が得られない場合があります。一方、CNCフライス加工では、プログラムされた経路に沿って工具の動きを制御することで、図面に指定された形状を徐々に作成できます。
製粉の主な特徴は以下のとおりです。
穴の形状に対する高い適応性:標準的な丸穴、細長いスロット、不規則な形状の穴、および特定の内部形状を持つ開口部を加工できます。
柔軟な直径調整:工具と機械の移動範囲内で、加工経路を変更することで目標穴径を調整できるため、異なる直径の専用ドリルビットへの依存度を低減できます。
段階的な加工に適しています。まず粗加工を行い、その後仕上げ加工を行うことで、穴の直径や形状を制御し、より厳しい寸法要件を満たすことができます。
加工パラメータは適切に調整する必要があります。切削経路、工具径、切削深さ、送り速度はすべて、穴壁の品質、加工時間、最終寸法に影響を与えます。
CNCフライス加工は、必ずしも穴あけ加工よりも高い加工精度を提供するとは限りません。実際の精度は、機械の剛性、工具の振れ、治具の安定性、切削力、材料の変形などにも左右されます。単純な標準的な丸穴であれば、穴あけ加工の方が容易な場合が多いです。しかし、複雑な形状の穴や精密な仕上げが必要な構造物の場合、一般的にフライス加工の方が大きな利点があります。
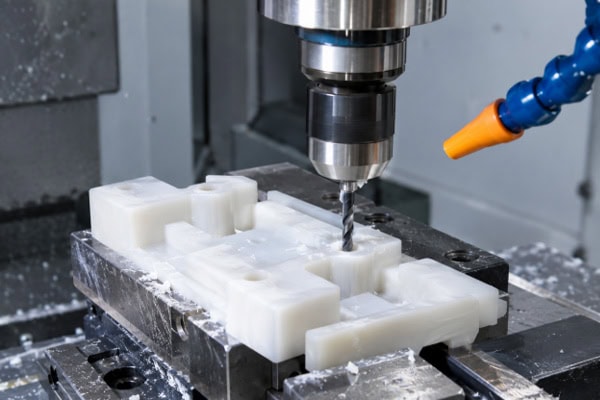
プラスチック部品のCNC穴あけ加工とフライス加工の主な違いは何ですか?
これら2つの加工プロセスを評価する際には、穴の形状、寸法精度、加工効率、表面品質のすべてを考慮する必要があります。同じ穴径の要件であっても、材料、部品の厚さ、公差要件によっては、異なる加工方法が必要となる場合があります。
穴の形状と寸法の柔軟性
CNCドリル加工は、主に規則的な円形の穴を開けるために使用されます。プラスチック部品に取付穴、位置決め穴、またはボルト穴が必要な場合、穴径が固定されていて複雑な形状が必要なければ、ドリル加工は通常、簡単な選択肢となります。複雑な穴構造には、CNCフライス加工の方が適しています。例えば、自動化機器のプラスチック製支持部品には、組み立て時にボルトの位置を調整できるように、長穴が必要になる場合があります。計器ハウジングには、特殊なコネクタに対応するために非標準の穴径が必要になる場合があり、また、特定の構造部品には、特定の内部形状が必要になる場合があります。これらの構造は、フライス加工のツールパスを制御することで製造でき、設計の柔軟性が向上します。
主な違いは以下のようにまとめられます。
標準的な丸穴:穴あけ加工は一般的にプログラミングを容易にし、穴径が均一な部品に適しています。
細長いスロットや不規則な形状の穴:フライス加工はプロファイル寸法や端部形状を制御できるため、特殊な構造要件を持つワークピースに適しています。
大径穴加工:材質、機械の性能、工具の状態に応じて、穴あけ加工またはフライス加工を選択できます。荒加工と仕上げ加工を組み合わせることも可能です。
直径調整が必要な構造物:フライス加工では、工具経路を変更することで寸法を変更できますが、工具の摩耗、加工の安定性、および実際の公差を評価する必要があります。
加工効率と製造コストの差異
大量生産においては、加工効率が単位コストに直接影響します。穴あけ加工は通常、比較的短い工具経路と簡単なプログラム設定で済みます。穴径が同一で穴の位置が明確に定義されているプラスチック部品の場合、穴あけ加工は複雑な経路計算と加工時間を削減できます。そのため、従来の取り付け穴や位置決め穴によく使用されます。フライス加工は工具経路の柔軟性が高いですが、穴の構造によっては工具を円形または複雑な形状に沿って移動させる必要があり、切削距離と加工時間が増加する可能性があります。部品に複数の異なる直径の穴が必要な場合や、穴の形状が複雑な場合は、フライス加工によって特殊工具の準備の必要性を減らし、プログラム調整によってさまざまな仕様の加工を容易にすることができます。
穴壁品質と寸法精度管理における差異
プラスチックの熱伝導率は一般的に多くの金属よりも低いため、切削中に発生する熱は工具とワークピースの接触領域周辺に集中する可能性があります。プラスチックの中には加熱すると軟化するものもあれば、クランプ力が解放された後に弾性回復を起こすものもあります。そのため、穴あけ加工とフライス加工の両方で、工具の切れ味、切削条件、切りくず排出、ワーク保持方法に注意を払う必要があります。穴あけ加工では、ドリル振れ、工具摩耗、切りくず排出不良、材料のスプリングバックによって、穴径と壁の品質が影響を受ける可能性があります。深穴の場合は、入口と出口のエッジの真直度と完全性も考慮する必要があります。切りくず排出が不十分だと、穴の壁に傷や局所的な熱損傷が発生する可能性があります。フライス加工では、加工経路と仕上げ代を調整することで穴径を修正できますが、工具振れ、機械の振動、切削力の変動によっても寸法誤差が生じる可能性があります。薄肉部品の場合、過度のクランプ圧力や不均一な切削力によって局所的な変形が生じる可能性があります。したがって、精密プラスチック加工では、穴径、真円度、穴間隔、位置精度などの図面要件に適した測定方法が必要です。高い嵌合精度が求められる穴については、実際の嵌合部品との寸法比較も行う必要があります。穴壁が滑らかに見えるだけでは、必要な寸法精度が達成されているとは言えません。
プラスチック材料と部品の要件に応じて、穴あけ加工とフライス加工のどちらを選択すべきか?
加工工程を決定する際には、まず部品図面に記載されている穴径、深さ、公差、形状、および組立要件を確認する必要があります。次に、プラスチック材料の切削特性と生産数量を考慮して加工計画を策定します。特注プラスチック部品の場合、重要な寸法を事前に定義しておくことで、加工業者は適切な工具、加工経路、および検査方法を選択しやすくなり、プログラムの修正や手直しの回数を減らすことができます。
穴の構造と部品の厚さに応じて加工方法を選択してください。
加工方法を選択する際には、穴の形状と部品構造が重要な要素となります。一般的な丸穴はドリル加工で加工できますが、不規則な形状の穴、細長いスロット、精密な形状調整が必要な穴はフライス加工の方が適しています。大径穴、深穴、薄肉部にある穴の場合は、工具力、切りくず排出、ワークピースの支持などについて、さらに詳細な検討が必要です。
標準的な円形貫通穴:穴の直径が固定されており、構造が単純で、公差要件が中程度であれば、CNCドリル加工を最初に検討することができます。
大径穴または高精度穴加工:機械の性能、材料特性、および公差要件に応じて、穴あけ、リーマ加工、またはフライス加工を選択できます。厳密な寸法管理が必要な場合は、荒加工と仕上げ加工を組み合わせることができます。
細長いスロットや不規則な形状の穴:CNCフライス加工は、プログラムされたツールパスによって穴の長さ、幅、端面半径、および内部形状を制御できるため、一般的に適しています。
薄肉プラスチック部品に穴を開ける場合:穴の周囲のひび割れ、ワークピースの反り、出口での破損を防ぐため、クランプ位置と切削順序を慎重に設定する必要があります。
深穴加工:切りくず排出、工具剛性、穴の真直度には特に注意が必要です。段差加工や工程内検査が必要となる場合があります。
穴の縁が他の部品とぴったり合う必要がある場合は、図面に面取り、バリ取り、および縁の品質要件も明記する必要があります。シール、ブッシング、または精密コネクタを取り付けるように設計されたプラスチック部品の場合、穴の直径以外の幾何学的寸法も、組み立て性能に直接影響を与える可能性があります。
プラスチック材料に応じて加工パラメータを調整する
プラスチックの種類によって切削時の挙動が異なるため、同じ加工条件をすべての材料にそのまま適用すべきではありません。
POM(ポリオキシメチレン):POMは一般的に寸法安定性と加工性に優れているため、様々な精密構造部品に適しています。穴あけ加工中は、工具の切れ味を維持し、切りくずを効率的に排出して穴内部への蓄積を防ぐ必要があります。
ナイロン(PA):ナイロンは優れた靭性を備えていますが、吸湿性が高く、湿度や材料の状態によっては寸法変化が生じる可能性があります。寸法公差が厳しいナイロン部品の場合、環境による寸法変化を加工誤差と誤認しないよう、材料の状態と加工後の寸法安定性を考慮する必要があります。
ABS樹脂:ABS樹脂は、機器の筐体や一般的な工業部品に広く使用されています。穴の縁のバリ、局所的な溶融、外観上の損傷を軽減するためには、切削時の熱量と工具の状態を適切に管理する必要があります。
ポリカーボネート(PC):PCは高い靭性と一定の耐衝撃性を備えています。しかし、特に薄肉部品や端部付近に位置する穴の場合、工具の切れ味、局所的な発熱、応力集中などを考慮する必要があります。
PEEK:PEEKは、要求の厳しい産業用途で使用される高性能エンジニアリングプラスチックです。加工パラメータは、特定のグレード、部品構造、および寸法要件に応じて設定する必要があります。必要に応じて、試作加工を行い、穴径と表面品質を確認してください。
主軸回転速度、送り速度、切削深さ、工具形状は、互いに調和して機能する必要があります。主軸回転速度が高すぎたり、送り速度が不適切だったりすると、熱の蓄積、バリの発生、表面損傷の原因となります。送り速度が高すぎると、切削抵抗が増加し、薄肉ワークピースが変形する可能性があります。工具の選定にあたっては、切削屑の形状も考慮し、切削屑の効率的な排出を確保するとともに、繰り返し切削による穴壁の損傷を防ぐ必要があります。
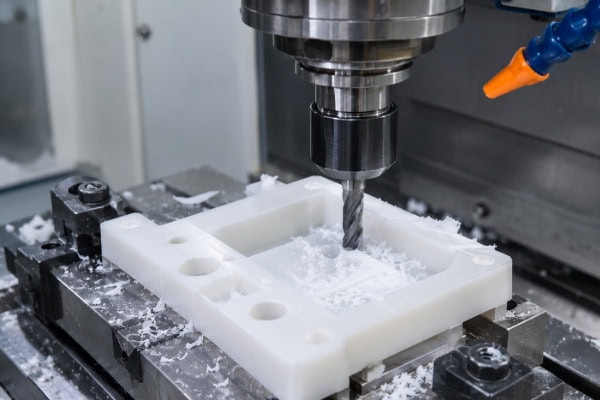
公差、生産量、組立要件に基づいて機械加工工程を計画する。
一般的なプラスチック部品の場合、穴径は基本的な取り付け要件を満たすだけでよい場合があります。精密ブラケット、伝動部品、位置決め構造の場合、穴径、真円度、位置公差、穴間隔にはより厳しい要件が課される場合があります。加工プロセスはこれらの仕様に準拠する必要があります。少量生産のカスタム部品の場合、フライス加工ではプログラム調整によりさまざまな穴径と形状に対応できるため、特殊工具の準備の必要性が軽減されます。長期間にわたって大量生産される製品の場合、穴径と構造が固定されている場合は、穴あけ効率と専用治具の潜在的な利点を評価できます。部品に標準穴と特殊穴の両方がある場合は、複合加工アプローチを使用できます。厳しい要件のある穴については、適切な仕上げ代を確保し、加工後に寸法検査を行うことができます。見積もりや技術的な話し合いの際には、材料グレード、部品の厚さ、穴径、公差、穴の深さ、表面品質、および見積注文数量を明記した完全なCADファイルまたはエンジニアリング図面を提供することをお勧めします。ボルト、ブッシング、ピン、その他の部品を取り付けるための穴については、組み立て方法と嵌合要件も記載する必要があります。
よくある質問
Q1:プラスチック部品の場合、CNCドリル加工はフライス加工よりも常に精度が劣るのでしょうか?
いいえ。穴あけ加工は多くの標準的な丸穴に適しており、機械精度、工具状態、加工パラメータが適切であれば、高い寸法精度を実現できます。フライス加工は工具経路によって穴径や形状を調整できますが、機械の剛性、工具の振れ、切削力、塑性変形にも影響されます。部品が従来型の取付穴のみを必要とする場合、穴あけ加工で既に要件を満たしている可能性があり、精度向上のためだけにフライス加工に切り替える必要はありません。直径公差が厳しい穴や不規則な形状の穴については、常にどちらかの方法の方が精度が高いと想定するのではなく、機械の能力と実際の検査結果に基づいて加工方法を選択する必要があります。
Q2:プラスチック部品に大きな穴を開ける際に、フライス加工がよく用いられるのはなぜですか?
大径穴加工では、工具サイズ、機械の性能、加工深さ、穴壁の品質などに関する要件が生じる場合があります。フライス加工では、プログラムされた工具経路に沿って材料を徐々に除去し、加工軌道を調整することで最終的な穴径を制御できます。構造によっては、まず適切なドリル加工で粗加工を行い、その後フライス加工で寸法を仕上げる方法もあります。ただし、すべての大径穴加工にフライス加工が必要なわけではありません。材料の厚さ、穴径、機械条件が適切な部品であれば、大径ドリルビットでも高い効率が得られる場合があります。最終的な加工方法は、プラスチック材料、穴の公差、工具条件、生産量などを考慮して決定する必要があります。
Q3:プラスチック部品はCNC加工後にバリが発生しやすいのはなぜですか?
バリの発生は、プラスチックの靭性、工具の切れ味、ドリル形状、送りパラメータ、およびワークピースの支持状態に関連している可能性があります。ドリルビットがワークピースを貫通する際、出口側の材料は十分な支持が得られないために裂け、エッジバリが発生することがあります。切削熱が過度になると、材料が軟化して表面損傷を受ける場合もあります。改善策としては、プラスチックに適したドリルビットの使用、工具の切れ味の維持、送り速度の調整、穴出口側の支持状態の改善、部品構造に応じたバリ取り作業の実施などが挙げられます。外観基準が高い、または精密な組み立てが求められるプラスチック部品の場合、穴のエッジに破断、亀裂、および目に見える変形がないかどうかも検査する必要があります。
Q4:CNCフライス加工はすべてのプラスチック材料に適していますか?
CNCフライス加工は、多くのエンジニアリングプラスチックや汎用プラスチックに使用できますが、加工パラメータは材料特性に応じて調整する必要があります。プラスチックの種類によって、靭性、剛性、耐熱性、弾性回復性などが異なります。すべての材料に同じ工具と切削パラメータを適用すると、穴壁の品質や寸法にばらつきが生じる可能性があります。加工前に、材料グレードと部品構造を確認し、穴の形状、公差、表面仕上げの要件に応じて工具を選択する必要があります。高性能エンジニアリングプラスチック、薄肉構造、精密部品の場合、量産開始前に、加工後の穴径と表面品質が要件を満たしていることを確認するために、試作加工が必要になる場合があります。
結論
プラスチック部品のCNC穴あけ加工とフライス加工の主な違いは、穴あけ加工ではドリルビットを軸方向に送り込んで丸い穴を作るのに対し、フライス加工では工具経路を通して材料の除去を制御し、丸い穴、細長いスロット、不規則な形状の穴などの構造を作れる点です。穴あけ加工は一般的に、シンプルな工具経路、簡単なプログラミング、繰り返し加工への適性といった利点があります。一方、フライス加工は、穴の形状の柔軟性、直径の調整、プロファイル制御において優れています。加工方法の選択にあたっては、プラスチック材料、穴の直径、穴の深さ、寸法公差、部品の厚さ、生産数量、組み立て要件などを考慮する必要があります。単純な標準的な丸い穴であれば穴あけ加工が適していますが、複雑な形状、大径の穴、精密な仕上げが必要な構造物には、フライス加工、あるいは穴あけ加工とフライス加工を組み合わせた方法が適している場合があります。
選択する加工方法に関わらず、工具の状態、切削条件、切りくず排出、およびクランプ圧力を適切に管理する必要があります。また、加工品質を確認するために、必要な寸法検査も実施する必要があります。カスタムCNC加工プラスチック部品を依頼する際は、部品図面、材料グレード、穴の寸法と構造、公差要件、および注文数量を提供することをお勧めします。専門の加工業者は、これらの情報に基づいて、工具の選択肢、加工経路、作業手順、および品質検査要件を評価し、実際の用途ニーズを満たしつつ生産コストを抑える加工プロセスを決定するのに役立ちます。
















