
工業デザインやハイエンド製造業において、ポリテトラフルオロエチレン(PTFE)は、その優れた耐熱性、非粘着性、化学的不活性性から「プラスチックの王様」として知られています。しかし、CNC加工は容易ではありません。素材が柔らかく、剛性が低く、切削時に引き伸ばされやすいため、多くのエンジニアは実際の作業において、精度制御の難しさや表面品質の悪さなどの問題に遭遇します。この記事では、PTFEの基本的な特性から始め、医療、半導体、電気などの業界での私の加工経験を組み合わせ、PTFEがCNC加工可能かどうか、どのように加工するか、どのような問題が発生するか、どのように適用するかを体系的に解説し、体系的で実用的な加工参考ガイドを提供します。
この試験は IPTFE
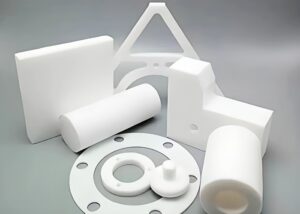
ポリテトラフルオロエチレン(PTFE)は、ポリマー系フッ素樹脂材料です。私がこれまで携わってきた多くのプロジェクトでは、高い清浄性、耐腐食性、絶縁性が求められ、その優れた物理的・化学的特性からPTFEが頻繁に使用されています。PTFEはテトラフルオロエチレンモノマーの重合によって形成される線状ポリマーであり、極めて高い分子安定性と不活性を有しています。熱可塑性材料であるため、通常の溶融成形では成形できませんが、CNC旋削加工やフライス加工を効率的に行うことができ、シーリング、断熱材、耐化学腐食性などの分野で広く使用されています。
PTFEの分子鎖は多数の炭素-フッ素結合で構成されており、その炭素-フッ素結合エネルギーは485kJ/molと高く、あらゆるプラスチックの中で最も安定した結合の一つです。そのため、PTFEは優れた耐高温性と耐薬品性を備えています。
-180℃~260℃の範囲で安定した性能を維持し、溶融せず、約327℃でのみ熱分解するため、プラズマエッチング、超高真空装置などの過酷な環境にも適しています。
医療プロジェクトでは、輸液バルブのコア部品にPTFEを使用しました。非粘着性表面と生体適合性により、使い捨てデバイスに最適な素材となっています。半導体装置では、プラズマリアクターのライニングにもPTFEを使用しました。6ヶ月使用した後も、明らかな腐食や性能低下は見られませんでした。
さらに、PTFEは60~100 kV/mmの誘電強度、10¹⁸Ω·cmを超える体積抵抗率、そしてほぼゼロの吸湿性を備えており、理想的な絶縁材料です。その結果、高周波通信、高電圧電気、化学反応環境において重要な用途に使用できます。
まとめると、PTFEは一般的な「エンジニアリングプラスチック」ではありません。熱特性、化学特性、機械特性、電気特性など、あらゆる面で極めて高い性能を備えています。私にとって、プロジェクトで材料の「極めて高い信頼性」が求められる場合、PTFEは通常、第一選択肢となります。
この試験は Are The C特徴 OPTFE M試練
長年にわたる加工プロジェクトにおいて、ポリテトラフルオロエチレン(PTFE)は常に最も包括的で安定したエンジニアリングプラスチックの一つです。耐熱性、極めて低い摩擦係数、優れた非粘着性、極めて高い耐腐食性など、多くの利点を有しています。特に、高い絶縁性、低摩耗性、化学媒体への耐性が求められる用途に適しています。PA、PEEK、POMなどの一般的な材料と比較して、PTFEは過酷な環境下でもより安定しており、医療、半導体、食品機器のプロジェクトで繰り返し選択する重要な材料です。
ハイ T温度 R耐性(-180°C~260°C)
PTFEは優れた熱安定性を有し、-180℃から260℃の温度範囲で長期間機械的特性を維持します。分解温度は約327℃で、溶融せずに直接炭化します。この特性により、高温バルブシートや耐熱シールなどのプロジェクトにおいて、温度上昇による材料の軟化や変形を心配することなく作業を進めることができます。
かつてバッテリーの熱管理プロジェクトでPTFEシールをテストしたことがあります。240℃の連続温度で100時間動作させた後も、寸法変化率は0.01%未満で、熱安定性の要件を完全に満たしていました。
摩擦 Coefficient As Low Asの0.04
PTFEの摩擦係数は約0.04で、これは既知の固体材料の中で最も低い数値の一つです。潤滑剤なしでも極めて低い摩耗率を維持できます。この特性により、PTFEはスライダー、ガイドレール、バルブコアなど、低摩擦が求められる用途で広く使用されています。私が加工した自動充填機用スライドレールは、3万回走行後も表面が滑らかで傷一つなく、PEやナイロン素材よりもはるかに優れています。
強い Nに-Sダニ Pロパーティ、 Eアッシー To Cリーン
PTFEは表面エネルギーが極めて低く、ほとんど物質が長時間表面に付着しないため、優れた非粘着性も備えています。食品包装業界では、接触面材としてPTFEを使用しています。糖分や油分が多い環境下でも、清掃とメンテナンスが非常に容易で、機器の清掃頻度を削減できます。
化学 I生意気さ And S溶剤 Rエッセンス
PTFEは、ほぼ全ての酸、塩基、アルコール、ケトン、有機溶剤に対して優れた化学的安定性を有しています。分子構造中の炭素-フッ素結合は非常に安定しているため、腐食性の高い媒体環境でも使用できます。フッ化水素酸供給システムの改修において、PTFEガスケットを採用したところ、漏れや腐食が発生することなく1年間連続運転できました。
Electrical Insulation Pローパーティーズ And D電気 S強さ
PTFEは60~100kV/mmの誘電強度と10¹⁸Ω·cmの体積抵抗率を有し、高周波電気・高電圧システムに不可欠な絶縁材料です。私は高圧電源絶縁ブラケットにPTFEを使用しましたが、このブラケットは22kVの電圧を連続的に絶縁破壊することなく通電でき、一般的なプラスチックの耐電圧レベルをはるかに上回っています。
食物 Gトレード、 Bio互換
純粋なPTFEは無毒無臭で、FDAおよびUSPクラスVI規格に準拠しており、食品および医療機器の接触部品に適しています。医療用ポンプのプロジェクトでは、搬送される液体が溶解物質と接触しないことが顧客から求められました。そこで、流体経路コネクタの製造にPTFEを選択し、ISO 10993生体適合性試験一式に合格しました。要約すると、PTFEの核となる特徴は「耐熱性」と「非粘着性」だけではなく、熱、電気、力、化学の4次元におけるハイエンドな性能にもあります。あらゆるエンジニアリングプラスチックの中で、PTFEは「極限の作業条件」に最も適した材料の一つだと考えています。
PTFE缶 Be P加工済み BCNC
はい、PTFEはCNC加工が可能で、私の実務経験では、従来加工可能な材料の一つとなっています。しかし、POMやPEEKなどのエンジニアリングプラスチックと比較すると、PTFEの加工ははるかに難しいと言わざるを得ません。PTFEは柔らかく、滑りやすく、絞りやすいため、CNC加工では、理想的な寸法精度と表面品質を得るために、設備、工具、加工パラメータに特別な調整が必要です。
PTFE Fオーム S適しています For P処理(Rods、 Sヒーツ
実際の加工では、通常、直径φ10~φ300mmのPTFEロッド、または厚さ2~50mmの板材をブランクとして選択します。PTFEは柔軟性に優れているため、旋削加工中に振動や変形が発生しやすいため、細すぎる構造物や長すぎる構造物には適していません。クランプポートを密閉することで、クランプ痕やへこみを効果的に防止し、材料利用率を向上させることができます。
実現可能性 A分析 Of T回転、 M病気 And Dリリング
PTFEは、従来のCNC旋削、平面フライス加工、深穴加工に使用できます。旋削加工では、切削応力を低減するために、より大きな工具先端半径(≥0.4 mm)を使用する傾向があります。フライス加工では、単位切削圧力を低減するために、両刃または三刃の工具を使用することをお勧めします。穴あけ加工では、φ2.0の超硬ドリルを使用して深さ15 mmの貫通穴を加工し、送り出しと引き戻しの比率を1:5にすることで、「引き抜き」や「潰れ」を効果的に回避しました。
効果 Of D求心性 G殺し屋 OPTFE On P加工性(F病気の Vs Pure)
PTFEのグレードによって加工性能に大きな違いがあることをご承知おきください。純粋なPTFEは柔らかく、変形しやすく、表面品質は良好ですが、寸法制御が難しいという欠点があります。しかし、ガラス繊維、カーボン、ブロンズを充填したPTFEは、硬度、剛性、熱膨張安定性が大幅に向上し、加工精度も大幅に向上します。私は、0.02%ガラス繊維強化PTFEを用いて、±25mmの高精度位置決めリングをバッチ加工することに成功しました。その後、お客様がプラズマエッチング装置で使用したところ、その安定性は期待を上回るものでした。
まとめると、PTFEには加工上の課題がいくつかあるものの、適切な材料仕様、工具の種類、プロセスパラメータを選択すれば、CNC加工は完全に実行可能であり、加工効果は安定して再現性があります。耐腐食性、低摩擦性、高絶縁性が求められる部品の場合、CNC加工されたPTFEは依然として第一選択肢の一つです。
この試験は To Pay A注意 To Wめんどり PPTFEの加工
PTFE加工プロジェクトで私が遭遇する最も一般的な問題は、お客様から寄せられる「表面粗さ」「寸法偏差」「材料端面の潰れと線引き」に関するフィードバックです。これらの現象は、PTFEの低硬度、高弾性、熱変形特性に起因しています。PTFEは絶縁性、耐腐食性、低摩擦性に優れた材料ですが、CNC加工においては工具、加工速度、冷却、クランプ方法に特別な注意を払う必要があります。そうでないと、精度の不安定化、表面の白化、加工不良率の上昇などの問題が発生します。医療用シーリングリングや電気絶縁ブロックの大量生産における私の経験から、適切なパラメータを習得すれば、PTFEもバッチ加工で安定的かつ効率的に加工できます。
ツール S選挙 (Cアービド Vs PCD)
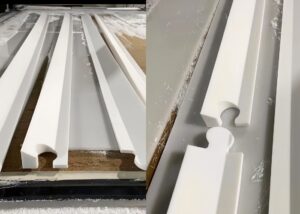
特に大量連続加工の場合は、超微粒子超硬工具またはPCD(多結晶ダイヤモンド)工具の使用をお勧めします。PCDは耐摩耗性に優れ、10時間以上使用できます。鋭利な工具先端(推奨半径0.2~0.4mm)は切削抵抗を低減し、材料の欠けやバリの発生を防ぎます。標準的な鋼製工具を使用する場合、たとえPTFEが充填されていなくても、刃先はすぐに鈍くなり、ブラッシングや表面の毛羽立ちが発生します。
処理 S漏らし And Fイード Setting R賞賛
PTFEは高速切削には適していません。通常、主軸回転数を400~800rpm、送り速度を0.05~0.15mm/回転に設定しています。特に薄肉部品や小型部品を加工する場合は、一度に0.5mmを超える切削深さにならないようにしてください。より高い表面品質を求める場合は、送り速度を0.03mm/回転に下げ、複数回に分けて軽く切削すると良いでしょう。
認定条件 To Reduce Material D生 And D形成
PTFEは工具切削時に引き抜き加工が容易です。私は「高速チップブレーキング+負のすくい角工具」の組み合わせで引き抜き長さを短縮しています。精密構造物の場合は、低締め付け力の柔軟な弾性治具やシリコンコーティングを用いてワークを固定し、治具によるへこみや押し出し変形を回避します。また、冷却方法を空冷や風冷に変更することで、液冷による熱収縮の不均一性に起因する微小亀裂を回避します。
表面 Finish Cオン・ロール TIPS
PTFEは優れた自己潤滑性を持つため、切削時に表面に小さな付着物が残りやすい。私は通常、送り量0.05mmの0.2Rの精密旋削工具を使用し、最後に高速で表面を一度スキャンすることで、表面粗さRa<1.6μmに達するようにしている。これは医療および電子機器業界の仕上げ要件を満たす。ブラッシング痕が現れた場合は、表面をより均一で繊細にするために、軽く研磨またはバリ取りを行う。
まとめると、PTFE加工は難しいものの、工具の切れ味、切削パラメータ、クランプ応力を適切に制御すれば、高収率のCNC精密加工を実現できます。私の経験では、一連の科学的な加工技術を組み合わせることで、PTFEの不安定性を制御でき、ハイエンドアプリケーションのサイズと性能要件に適応できます。
この試験は Are The Cオムモン P問題 IPTFE P伐採
経験豊富な加工工場であっても、PTFE部品は寸法誤差、表面粗さ、さらには廃棄処分となるケースが少なくありません。これは、PTFEの剛性が低く、熱膨張係数が高く(約120×10⁻⁶/℃)、構造的に非常に変形しやすいという特性から、切削条件や環境変化に極めて敏感であるためです。私が担当しているプロジェクト、特に医療用シール、電子絶縁ブロック、耐腐食性ガスケットのバッチ加工においては、これらの問題のほぼすべてに実際に遭遇してきました。以下に、私がまとめた最も一般的な4つの問題とその対処法を示します。
目的 And S解決策 For SIZE D回避
PTFEは弾性回復率が高く、加工中に工具の押し出しによる「リバウンド」が発生し、最終的に測定寸法とプログラム寸法が一致しなくなります。±0.02mmの精度要求を持つバルブシートを加工する場合、冷却後の収縮が安定するように、試組前に寸法を0.03mm「拡大」することがよくあります。さらに、低クランプ力の治具と複数回の軽いカットを使用することで、熱変形による寸法誤差を効果的に低減できます。
コマンドと M顕現 And Treatment M倫理 Of R辛い Sアーマーフェイス
PTFE加工、特にフライス加工や外径旋削加工では、白化、バリ、さらには「ブラッシング」現象がよく見られます。工具の切れ味が悪かったり、切削温度が高すぎたり、切りくずの排出がスムーズでなかったりすると、表面粗さがRa 3.2 μmを超える可能性があります。私は通常、PCD工具とドライ切削を使用し、最後の0.1 mm層の仕上げ加工には小さな送り速度(<0.05 mm/rev)を使用することで、Ra 1.6 μm以下の表面品質を安定して達成できることが多いです。
目的 And P予防 M倫理 Of Material Cラッキング And D形成
PTFEは強靭ですが、締め付けが強すぎたり、局所的に過熱したりすると応力集中が生じやすく、薄肉部品の割れや変形を引き起こします。例えば、直径25mmのPTFEリングがドリル穴内で割れてしまったことがあります。再調査の結果、締め付け圧力が高すぎ、送り速度が速すぎたことが判明しました。このような問題に対処するには、ゴム/シリコン製のソフトクランプを使用し、スパイラルドリルまたはステップドリルで瞬間的な切削力を低減することをお勧めします。これは特に内径穴加工に適しています。
「修復」 Tテクニック A上げ装置 P問題 Oそうなる Dユーリング P伐採
加工中に寸法偏差や表面バリなどの問題が発生した場合、二次仕上げ、軽研磨、または工具交換仕上げで改善できる場合があります。軽度のブラッシング面の場合は、スポンジサンド+低速手研磨で改善し、部品本来の構造と機能を維持するように努めています。機能部品が研磨できない場合は、プログラムパラメータを再調整し、材料ブランクからやり直す必要があります。
一般的に、PTFE加工の難しさは「加工できない」ことではなく、「リスクをいかに管理するか」にあります。材料の挙動特性を把握し、適切なパラメータと柔軟な治具システムを組み合わせることが、このような問題に対処するための私の常套手段であり、PTFE部品をバッチ処理で供給できる資格を持つCNC工場の重要な能力でもあります。
In W持っています I産業 CPTFE Be Used
PTFEは、優れた耐腐食性、絶縁性、低摩擦性、高清浄性といった特性から、医療、半導体、食品、電気といった需要の高い産業で広く使用されています。私は、シール、コンベアレール、プラズマエッチングブラケット、高周波絶縁構造など、お客様のニーズに合わせた部品のカスタマイズプロジェクトで、PTFEを頻繁に使用しています。これらの産業において、PTFEは欠かせない「エンジニアリングプラスチック」です。
| アプリケーション産業 | 一般的なPTFE部品 | 主要なパフォーマンス要件 |
| 医療産業 | 輸液チューブインターフェース、シーリングガスケット、分流バルブ | 生体適合性、消毒耐性、薬剤耐性 |
| 半導体製造 | ウェーハトレイ、エッチングチャンバー断熱シート、ドライエッチングベース | 無塵グレード、プラズマ腐食耐性、低ガス放出 |
| 食品加工 | スライドレール、スクレーパー、ガイドパッド | 食品グレード認証(FDA)、洗える、無毒、無臭 |
| 電気・電子機器 | 高周波絶縁ブロック、コネクタブラケット、コンデンサパッケージ | 高い絶縁強度(>10⁷Ω·cm)、高周波耐性、低い誘電損失 |
| 化学パイプライン | バルブボディブッシング、シーリングリング、ライニングプレート | 強い耐酸性・耐アルカリ性(pH1〜14)、耐老化性、低摩擦性 |
作業対象の装置や製品が高腐食性媒体と接触する場合、高い清浄度要件がある場合、あるいは高周波電圧絶縁の問題がある場合、PTFEはほぼ第一選択肢となります。私は、お客様のプロジェクトにおいて100以上のカスタマイズされた構造部品を見てきました。単品サンプルから大量生産まで、PTFEはこれらの業界において長期的かつ安定した役割を果たすことができます。
この試験は M試練 Can RPTFEの代わりに
PTFEは優れた耐腐食性と非粘着性を備えていますが、特定の用途においては唯一の最適なソリューションではありません。多くのプロジェクトにおいて、お客様の寸法安定性、加工精度、コストなど、様々な要件を満たすため、PFA、PCTFE、またはガラス繊維強化PTFEの使用を推奨してきました。適切な代替材料を選択する鍵は、動作温度、機械的強度、寸法公差、使用環境に基づいて総合的に判断することです。
以下は私がよく使用する代替素材とそのパフォーマンス分析です。
PFA(Perフルオロアルコキシ):
PFAはPTFEの耐薬品性と非粘着性を維持しながら、透明性とホットメルト成形性に優れています。連続使用温度は260℃に達し、機械的強度はPTFEよりわずかに優れています。半導体洗浄タンクなど、複雑な射出成形を必要とする高純度機器に適しています。
PCTFE(ポリ Cホロロ Tri Fルオロ Eチレン):
PCTFEはPTFEよりも寸法安定性に優れ、熱膨張係数(約55 ppm/°C)が低く、吸湿率がほぼ0に近いため、航空用シール材や高精度が求められるバルブ部品に適しています。私はかつて、低温バルブボディプロジェクトにおいてPTFEの代わりにPCTFEを選択し、変形偏差の問題を解決しました。
Glass Fイベル R強化PTFE(F充填PTFE):
ガラス繊維、グラファイト、二硫化モリブデンなどの強化材を充填することで、PTFEの耐クリープ性と圧縮強度は30%~50%向上しますが、ある程度の摺動特性は犠牲になります。そのため、圧力を受けるワッシャーやベアリングシート構造などによく使用されます。強化材のRa値は1.6μm以内に制御されており、加工後の表面効果はより安定しています。
次のようなシナリオで PTFE のパフォーマンスボトルネックが発生する場合は、代替案をお勧めします。
寸法精度が極めて高い場合(±0.01 mm)は、PCTFE が適しています。
射出成形や溶接が必要な場合→PFAを使用
耐圧性と耐摩耗性が求められる場合→ガラス繊維強化PTFEを使用
代替材料を選択する目的は、PTFEを完全に置き換えることではなく、特定の性能面で「より良い適合性」を実現することです。これらの材料の長所と短所を理解することは、お客様に最適な設計ソリューションを提供するための日常的なステップです。
よくあるご質問
この試験は IPTFEイージー To マシン?
PTFEは加工が容易ではありません。剛性が低く弾性が高いため、変形や糸引きが発生します。私は通常、鋭利な超硬工具と軽いクランプを用いてCNCを400~800rpmで回転させ、適切に制御すれば±0.05mm以内の安定した寸法を実現できます。
PTFE を CNC 加工できますか?
はい、PTFEのロッドとシートをCNC加工で定期的に使用しています。切削速度は低く(400~800rpm)、送り速度は0.05~0.15mm/回転、ドライカットが求められます。慎重にセットアップすれば、特に充填材入りグレードでは±0.02~0.05mmの公差を維持できます。
何が T製造プロセス OPTFEですか?
PTFEは溶融加工されていません。私は圧縮成形された焼結ビレットを使用しています。粉末を圧縮成形し、約370℃で焼結します。得られたブランクはCNC加工され、ガスケット、シール、断熱ブロックなどの最終部品に加工されます。
何が T寛容 OPTFE加工ですか?
私の経験では、純粋なPTFEの加工では、その反発性と熱膨張(約0.05 ppm/°C)により、±120 mmが限度です。ガラス繊維入りPTFEは、特にツールパスが制御された剛性の高い形状において、±0.02 mm程度のより厳しい公差を実現します。
何が TPTFEの違い Aそしてテフロン?
テフロン®はブランド名で、PTFEは化学名です。構造的には同一です。私のクライアントはほとんどの場合、「テフロン」をFDA認定またはデュポンやケマーズなどのブランドから供給される工業用グレードのPTFEを指すために使用します。
PTFE はどのように加工されるのですか?
PTFEは一般的なプラスチックのように押し出し加工ではなく、成形と焼結によって製造されます。私はCNC旋盤、フライス加工、またはドリル加工で加工します。重要なパラメータは、低回転数、鋭利な工具、乾式または空冷です。表面の毛羽立ちや抜けを防ぐには、切削片の除去が不可欠です。
何が T製造プロセス OPTFEメンブレンですか?
PTFE膜は、ペーストの押出、延伸、焼結によって製造されます。私は濾過用途に使用される延伸PTFE膜の研究をしてきました。これらの膜は、二軸延伸によって形成された、0.1~0.5μmという微細な孔径を持つノードフィブリル構造を有しています。
何が T方法 Of 準備 OPTFEですか?
PTFEは、高圧下でTFEガスをラジカル重合させることで製造されます。私は、焼結前のビレットまたはロッドの形で購入しています。CNC加工用に、直径10~300mmのものが販売されており、安定化・乾燥後、直接機械加工できます。
Cオンクルージョン
長年、精密加工プロジェクトに携わってきたエンジニアとして、私はPTFEの特異な特性と加工の課題を熟知しています。この記事では、PTFEの材料特性、CNC加工の実現可能性、よくある問題、そして業界での応用について解説しました。工具選定からパラメータ設定、変形制御から表面処理まで、あらゆる細部が加工品質を左右します。このガイドが、迂回作業の回避、効率的な材料選定、そして正確な加工に役立つことを願っています。PTFE加工に迷われている方は、私の経験を参考に、この「柔らかいプラスチック」がプロジェクトにおいて着実に、正確かつ効率的にその真価を発揮するようにしてください。
















