
アルミニウムのフライス加工とは、フライス盤や切削工具を用いてアルミニウムのワークピースから材料を除去し、必要な形状、寸法、表面形状を作り出す加工方法です。単純な設計から複雑な設計まで、高い精度、柔軟性、効率性を実現できるため、アルミニウム部品の加工方法として最も一般的な方法の一つです。
このガイドでは、アルミニウムの圧延とは何か、アルミニウムが圧延加工に適している理由、一般的に使用される機械や工具、そして圧延工程がどのように段階的に進むのかを学びます。
この試験は is アルミニウムを圧延しますか?
アルミニウムの切削加工とは、回転する切削工具を用いてアルミニウムのワークピースから材料を制御された方法で除去する加工方法を指します。これは一般的に、平面、ポケット、スロット、輪郭、穴、取り付け部、その他機能部品や構造部品に必要な精密な形状を作成するために用いられます。
- 標準公差は±0.01mm~±0.05mmです。
- 一般的な表面粗さ(Ra 0.8~3.2 μm)
- 一般的なCNC加工速度範囲は8,000~24,000回転/分です。
- 6061、6063、および7075アルミニウムに適しています
- 試作品および中量生産向け
- ポケット、スロット、穴、輪郭に対応
アルミニウムがフライス加工に適している理由とは?
アルミニウムは、比較的切削しやすく、加工効率が高く、重量、外観、導電性、耐食性などが重要な多くの産業で使用できるため、フライス加工に適しています。その加工性の高さから、カスタムCNC部品の主要材料として広く採用されています。
軽量で加工性に優れている
アルミニウムの最大の利点の1つは、鋼鉄よりもはるかに軽量でありながら、十分な機械的性能を備えていることです。そのため、軽量化によって機能性、取り扱いやすさ、輸送効率、あるいは設計の柔軟性が向上する製品にとって、アルミニウムは魅力的な素材となります。
加工性の良さも大きな利点です。多くのアルミニウム合金は良好な切削屑生成特性を持ち、比較的高速な切削加工が可能です。これは、特に試作品や中量生産において生産性の向上に役立ちます。
良好な強度対重量比
アルミニウムは、優れた強度対重量比を持つため、多くのエンジニアリング部品に使用されています。あらゆる構造用途において鋼鉄に取って代わるわけではありませんが、多くの筐体、フレーム、ブラケット、エンクロージャー、取付部品、支持構造物、軽量機械部品において非常に優れた性能を発揮します。
多くのデザイナーにとって、このバランスこそがアルミニウムの魅力である。多くの実用的な用途に十分な強度を備えながらも、システムの重量を軽減できるほど軽量なのだ。
工業部品に幅広く使用されています
アルミニウムのフライス加工は、以下のような幅広い工業部品に使用されています。
- ハウジング
- 括弧
- ベースプレート
- 機械カバー
- ヒートシンク
- 構造フレーム
- ロボット部品
- 電子機器の筐体
- 航空宇宙用付属品
- 自動車用サポート部品
この幅広い用途は、アルミニウムのフライス加工がカスタムCNC加工製造における中核的なサービスであり続ける理由の一つである。
アルミニウムの切削加工にはどのような機械や工具が使用されますか?
アルミニウムの切削加工に使用される機械や工具には、通常、CNCフライス盤、高速スピンドル、超硬切削工具、ドリル工具、正面フライス、および安定した治具システムが含まれます。適切な工作機械の組み合わせは、生産性と部品品質の両方に影響を与えます。
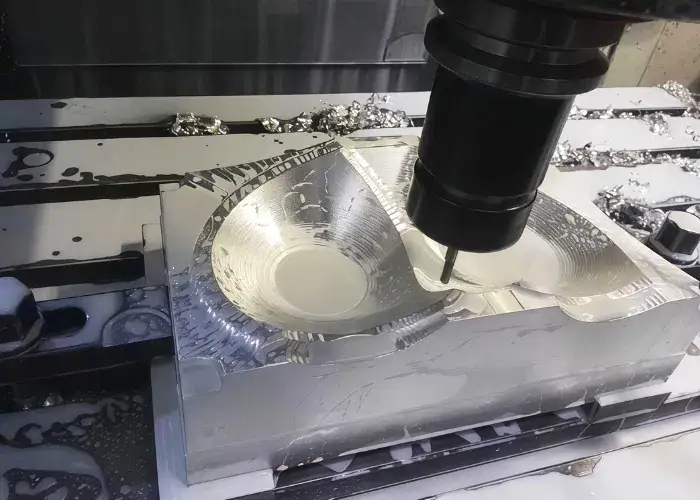
CNCフライス盤
CNCフライス盤は、現代の製造業においてアルミニウム加工に用いられる標準的な装置です。プログラムされた動作を正確に保持し、試作品、少量生産、量産において再現性の高い結果を生み出すことができるため、広く利用されています。
一般的な機械の種類は以下のとおりです。
- 3軸CNCフライス盤
- 4軸CNCフライス盤
- 5軸CNCフライス盤
- 立形マシニングセンター
- 横型マシニングセンター
比較的単純なアルミニウム部品であれば、3軸加工機で十分な場合が多い。多面形状や傾斜面を持つ複雑な部品の場合は、4軸または5軸加工機を使用することで、段取り時間を短縮し、精度を向上させることができる。
アルミニウム用の一般的な切削工具
アルミニウム加工用の切削工具は、通常、切れ味、切りくず排出性、および安定した切削性能に基づいて選定されます。アルミニウムは焼入れ鋼のように切削が難しいわけではありませんが、切りくずの溶着や構成刃先に敏感であるため、工具の形状が重要になります。
アルミニウム加工に使用される工具には、以下のような特徴がよく見られます。
- 鋭い刃先
- 磨かれたフルート
- 非鉄材料に適した形状
- 耐摩耗性を高めるための超硬合金構造
- コーティングは、チップの流れや熱制御に有益な場合に使用される。
加工しやすい材料であっても、工具の選択を誤ると、固着、仕上がり不良、ビビリ、バリの発生などを引き起こす可能性があります。
ドリル、エンドミル、フェースミル
加工する作業内容によって、使用する工具は異なります。適切な工具を選ぶことで、精度、表面品質、生産効率を向上させることができます。アルミニウム部品の加工で最も一般的に使用される工具には、ドリル、エンドミル、フェースミルなどがあります。
- ドリルは、貫通穴、下穴、ねじ切りや締結のための準備加工などに使用されます。
- エンドミルは、溝、輪郭、ポケット、段差、および一般的な形状を切削できるため、アルミニウムのフライス加工で最も一般的な工具です。
- 正面フライスは、広い平面を効率的に加工する際に使用されます。特に、素材の表面処理や、広い基準面の加工に役立ちます。
実際の多くのプロジェクトでは、1つのアルミニウム部品が1回の加工サイクルで3つのカテゴリすべてを使用する場合があります。
ワーク保持および固定工具
アルミニウム加工において、ワークの保持は最も重要な要素の一つです。なぜなら、クランプが不十分だと、ワークの動き、歪み、振動などを引き起こす可能性があるからです。アルミニウム部品、特に薄肉部品や低剛性部品は、クランプが適切に制御されていないと、厚い鋼板よりも容易に変形してしまいます。
一般的なワーク保持方法は次のとおりです。
- マシンバイス
- 柔らかい顎
- 治具プレート
- 掃除機器具
- モジュラークランプ
- 繰り返し生産用のカスタム治具
適切な治具を使用することで、寸法精度が向上し、ビビリ振動が軽減され、荒加工および仕上げ加工中の部品の安定性が維持されます。
アルミニウムを加工する手順を段階的に説明します。
アルミニウムのフライス加工は、通常、部品の設計、原材料の準備、ワークピースの固定、工具の選定、切削条件の設定、荒削りと仕上げによる材料除去、そして最終部品の検査と洗浄という一連の工程を経て行われます。これらの各工程が加工品質に貢献します。
部品設計と工程計画
最初のステップは、部品の設計を理解することです。エンジニアは図面またはCADモデルを確認し、主要な特徴、公差要件、表面仕上げの期待値、肉厚、穴の深さ、コーナーの状態、および機械加工の容易性を特定します。
適切な計画はリスクを軽減します。部品を板材、ブロック材、押出材、鋳造材のいずれから加工すべきかを判断するのに役立ち、工具の選定、治具の設計、加工順序にも影響を与えます。
材料の準備
材料準備には、適切なアルミニウム合金の選定と材料寸法の確認が含まれます。加工開始前に、原材料をブランク材に切断する場合もあります。この段階で、部品の要件に応じて、表面状態、平面度、および材料の許容量も確認することがあります。
不適切なグレードを使用すると、加工性や最終部品の性能の両方に影響が出る可能性があります。そのため、材料の確認は実際の生産管理において不可欠な要素となります。
ワーククランプ
次に、ワークピースをしっかりと固定しつつ歪みを最小限に抑えるようにクランプします。これは、クランプが緩すぎると部品が動いてしまう可能性があり、逆に締め付けすぎると薄いアルミニウム部品が曲がってしまう可能性があるため重要です。
セットアップは、工具が十分にアクセスできる環境を確保する必要がある。多くの工程において、治具の設計はツールパスそのものと同じくらい重要である。
ツールの選択とセットアップ
加工対象物が固定されたら、加工対象物の形状や加工段階に応じて工具を選定します。荒加工には大型の工具を使用し、細かい仕上げ加工には小型または鋭利な工具を使用します。
ツール設定には以下が含まれます。
- 正しいツールをロードしてください
- 工具の長さを確認する
- 工具径オフセットの確認
- 工具の振れを確実に制御する
パラメータ設定
切削パラメータは、アルミニウムの材質、工具の種類、部品の形状、および品質目標に基づいて設定されます。これらの設定には、主軸回転速度、送り速度、軸方向切削深さ、半径方向切削深さ、クーラント使用量、および工具経路戦略が含まれます。
この工程は、切りくず制御、発熱、工具寿命、サイクルタイム、および最終的な表面仕上げに直接影響を与える。
荒削り加工と仕上げ加工
粗削り加工では、材料の大部分を素早く除去します。その目的は、最終仕上げに必要な材料を残しつつ、効率的に部品の形状を整えることです。仕上げ削り加工では、部品を最終寸法に仕上げ、表面状態を改善します。
よくある間違いは、仕上げ加工を過度に積極的に行おうとすることです。アルミニウム加工においては、切削力を単純に上げるよりも、安定した、より軽く、より制御された仕上げ加工を行うことで、より優れた仕上がり品質が得られるのが一般的です。
点検と清掃
機械加工後、部品は検査および洗浄されます。検査には、寸法測定、目視検査、バリの確認、穴の確認、表面検査などが含まれます。洗浄では、後の組み立てや納品状態に影響を与える可能性のある切粉、クーラントの残留物、および緩んだ破片を除去します。
アルミニウムをフライス加工する際に重要な切削パラメータは何ですか?
アルミニウムのフライス加工において最も重要な切削パラメータは、切削速度、送り速度、切削深さ、および切りくず排出条件です。これらの要素は、加工効率、工具寿命、バリ制御、および表面仕上げに大きな影響を与えます。
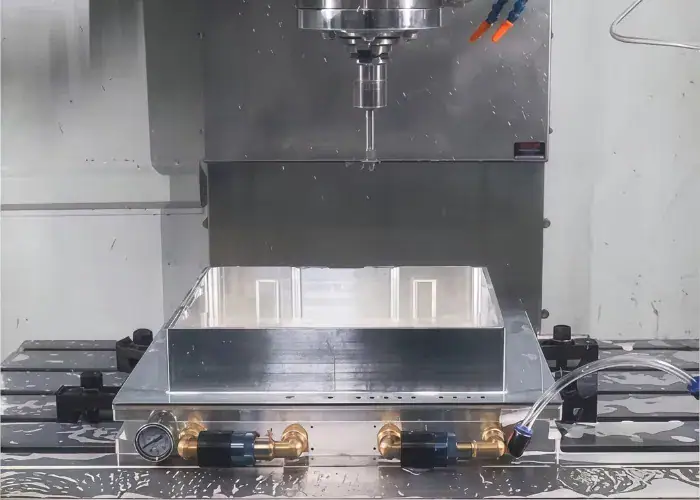
切削速度
切削速度は重要です。アルミニウムは通常、多くの鋼材よりも高速で加工できますが、制御せずに高速すぎると、発熱や切削の不安定化につながる可能性があります。適切な速度は、合金の種類、カッター径、カッター材質、機械の主軸性能、そして荒削りか仕上げ削りかによって異なります。
送り速度
送り速度は、切削工具が材料に食い込む方法に影響します。送り速度が低すぎると、工具がきれいに切削するのではなく擦れることになり、発熱量が増加し、刃先が盛り上がってしまう可能性があります。送り速度が高すぎると、表面仕上げが悪化し、バリの発生が増加する可能性があります。
一般的に、安定したチップ負荷は、単に可能な限り高い送り速度を使用することよりも重要である。
切り込みの深さ
切削深さは、生産性と部品の安定性の両方に影響します。切削深さを深くすると荒加工の効率は向上しますが、切削抵抗と振動のリスクも高まります。薄肉部、狭いエッジ、または精密な表面加工では、切削深さを浅くすることが好まれる場合が多いです。
クーラントとチップ除去
アルミニウムのフライス加工では、切削屑がカッターに付着したり、表面に再切削されたりする可能性があるため、切削屑の除去が特に重要です。クーラント、ミスト、またはエアブラストシステムは、切削領域から切削屑を遠ざけ、付着の問題を軽減するのに役立ちます。
チップの排出が良好な場合、多くの場合、以下の点に直接的な影響があります。
- 表面品質
- 工具の清潔さ
- エッジ品質
- 加工安定性
アルミニウムの切削加工でより良い結果を得るにはどうすればよいでしょうか?
アルミニウムのフライス加工においてより良い結果を得るには、適切な工具、パラメータ、治具、およびプロセス制御を組み合わせることが重要です。アルミニウムは加工しやすい材料ですが、設定が最適化されていないと品質上の問題が発生する可能性があります。
アルミニウムには鋭利な工具を使用してください
切れ味の良い工具は、アルミニウムを削り残すことなくきれいに切断するのに役立ちます。これにより、バリの発生、表面の裂け、熱の蓄積が軽減されます。アルミニウム専用に設計された工具は、その形状によって切りくずがよりスムーズに排出されるため、多くの場合、より優れた性能を発揮します。
盛り上がった縁を減らす
構成刃先は、アルミニウム加工において最もよく発生する問題の一つです。これは、材料が切削刃に付着し、工具の切削方法を変化させることで起こります。
積み重なった縁を減らす方法には、次のようなものがあります。
- より鋭利な工具を使用する
- 冷却液または潤滑油の改善
- 速度と送りバランスの調整
- チップ排出の改善
- 摩耗したカッターを適時に交換する
部品の変形を防ぐ
薄いアルミニウム部品は、クランプ力、内部応力、切削負荷などにより、加工中に変形する可能性があります。より適切な工程計画は、この問題を軽減するのに役立ちます。
一般的なアプローチは次のとおりです。
- バランスのとれたクランプを使用する
- 計画された順序で両面を加工する
- 仕上げ用に適切な在庫を残しておく
- 軽い仕上げパスを使用する
- 薄い部分付近での力の低減
表面仕上げの改善
表面仕上げは、目に見える部品、シール面、摺動接触部、および嵌合部品にとって重要です。優れた仕上げは通常、安定したワーク保持、良好な工具状態、精密な仕上げ加工、および適切な切りくず処理によって実現されます。
振動とチャタリングを制御する
アルミニウムのフライス加工では、セットアップの剛性が不足している場合や工具が過度に突き出ている場合に、ビビリ振動が発生することがよくあります。ビビリ振動は目に見える痕跡を残したり、工具寿命を縮めたり、精度を低下させたりする可能性があります。
多くの場合、以下の方法で改善されます。
- 短縮ツールの突き出し
- クランプ剛性の向上
- スピンドル速度の調整
- ステップオーバー値とデプス値の調整
- 機械のセットアップ安定性の向上
アルミニウムをフライス加工する際に、よく発生する問題は何ですか?
アルミニウムのフライス加工で最もよく発生する問題は、工具への材料付着、表面粗さの悪化、バリ、ビビリ痕、寸法精度の誤差などです。これらは決して珍しい問題ではなく、実際の機械加工管理において避けられないものであり、工程計画によって適切に管理されるべきものです。
工具に付着するアルミ
アルミニウムが工具に付着するのはよくあることで、熱や摩擦によってアルミニウムが切削刃に付着することがある。こうなると切削が不安定になり、加工面が急速に劣化する可能性がある。
表面粗さが悪い
加工面の粗さが悪化する原因としては、工具の切れ味不良、工具の振動、送り速度の不安定さ、クーラント供給不良、または切りくずの再切削などが考えられます。特に化粧部品や平坦な露出面では、粗さが目立ちやすくなります。
バリの形成
バリは、アルミニウムの端部、穴の出口、薄い部分などによく発生します。バリは小さく見えるかもしれませんが、組み立て、安全性、部品の外観に影響を与える可能性があります。バリ処理は、多くの場合、仕上げ工程の一部となります。
チャターマーク
チャタリング痕は、切削加工の不安定性を示すものです。これらの痕跡は通常、加工面に繰り返しパターンや波状の模様として現れます。セットアップの剛性が不足している場合や、工具の噛み合いが適切にバランスされていない場合によく発生します。
寸法の不正確さ
寸法誤差は、治具の動き、工具のたわみ、温度変化、機械の校正不良、または工具オフセットの誤りなどによって発生する可能性があります。精密アルミニウム部品においては、これらの要因は重要です。なぜなら、わずかなずれでも嵌合や機能に影響を与える可能性があるからです。
フライス加工で一般的に使用されるアルミニウムのグレードは何ですか?
切削加工で最も一般的に使用されるアルミニウム合金には、6061、6063、7075などがあります。それぞれの合金は、被削性、強度、外観、用途への適合性において異なるバランスを備えています。
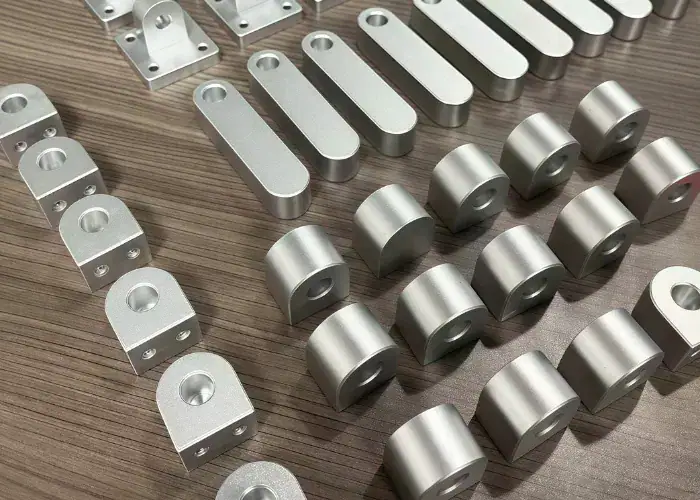
6061アルミニウム
6061は、CNC加工において最も一般的に使用される汎用アルミニウム合金の一つです。優れた被削性、十分な強度、幅広い入手性、そして多くの構造部品や工業部品における信頼性の高い性能を提供します。
これはよく以下のような用途に使われます。
- 括弧
- ハウジング
- ベースプレート
- フレーム
- 機械部品
6063アルミニウム
6063は、外観、表面の滑らかさ、優れた耐食性が重要な場合、CNC加工において一般的に使用されます。押出成形品によく用いられ、軽量な構造用および装飾用用途に適しているだけでなく、特注加工部品にも実用的です。
これはよく以下のような用途に使われます。
- エンクロージャ
- フレーム
- カバーパネル
- 建築部品
- 軽量構造部品
7075アルミニウム
7075は、より高い強度と優れた機械的性能が求められるCNC加工において広く使用されています。航空宇宙、高負荷、重量が重要な用途によく選ばれます。一般的に6061よりも高価ですが、要求の厳しい部品に優れた強度を提供します。
これはよく以下のような用途に使われます。
- 航空宇宙用付属品
- ロボット部品
- 構造フレーム
- 高荷重ブラケット
- 精密機械部品
材料グレードがフライス加工性能に及ぼす影響
材料グレードは、以下の点を通じて加工性能に影響を与える。
- 強度レベル
- チップの挙動
- バリの発生傾向
- 表面反応
- 切削抵抗
- 最終用途への適合性
そのため、合金の選択は被削性だけに基づいて行うべきではなく、部品の実際の性能要件にも合致させる必要がある。
アルミニウム加工において、他の加工方法ではなくフライス加工を用いるべきなのはどのような場合か?
アルミニウム部品に形状の柔軟性、より厳密な加工制御、迅速な設計変更、または成形加工のみでは効率的に製造できないカスタム機能が必要な場合は、フライス加工を用いるべきです。フライス加工は、試作品、開発部品、および少量から中量生産に特に適しています。
旋削と比較
旋削加工は、シャフト、ブッシュ、リングなどの回転部品に最適です。一方、部品に平面、溝、ポケット、複雑な外形、または多面形状がある場合は、フライス加工の方が適しています。
スタンピングと比較して
プレス加工は、形状が安定していて専用工具を使用する大量生産の板金部品に適しています。一方、フライス加工は、部品が厚かったり、構造的に複雑だったり、カスタマイズ性が高かったり、開発段階にある場合に適しています。
鋳造と比較すると
鋳造は、ニアネットシェイプ生産と量産効率が重要な場合に適していますが、より厳しい公差、より精密な形状、そしてより迅速な設計変更には、通常、フライス加工の方が適しています。
押出成形と二次加工を比較
押出成形は、断面が一定の長い部品には適していますが、多くの押出成形アルミニウム部品は、穴、端部形状、スロット、取り付け部、または局所的な精密表面を実現するために、後からフライス加工が必要となります。
よくあるご質問
CNCフライス加工に最適なアルミニウムのグレードは何ですか?
6061-T6は、優れた被削性、強度、耐食性を備えているため、CNCフライス加工において最も一般的なアルミニウム合金です。引張強度は約290MPaです。より高い強度が求められる部品には、強度約510MPaの7075-T6がよく使用されます。
切削工具にアルミニウムが付着するのを防ぐにはどうすればよいですか?
アルミニウムの付着は、切れ味の良い超硬工具、研磨されたフルート、適切なクーラントを使用することで軽減できます。2枚刃または3枚刃の工具は、通常、切りくずの排出性を向上させます。適切な切りくず負荷と安定した切削条件も、構成刃先の発生を防ぐのに役立ちます。
アルミニウムのフライス加工に適した主軸回転速度と送り速度は?
アルミニウムは通常、鋼よりも高速で切削加工されます。超硬工具の場合、切削速度は300~1,000m/分程度です。6mmのエンドミルは、12,000~18,000rpmの回転速度で、送り速度1,000~3,000mm/分程度で加工されることがあります。
アルミニウムをフライス加工する際に、どのような表面仕上げを実現できますか?
アルミニウムに対する標準的なCNCフライス加工では、表面粗さはRa 1.6~3.2 µm程度になることが多い。仕上げ加工を重ね、安定した加工条件を維持することで、表面粗さをRa 0.8~1.6 µm程度まで改善することができる。
切削加工されたアルミニウム部品は、加工後に陽極酸化処理を施すことができますか?
はい、切削加工されたアルミニウム部品は、加工後に陽極酸化処理を施すことができます。6061などの合金は陽極酸化処理との相性が良いため、一般的に使用されています。標準的な陽極酸化層の厚さは、用途に応じて通常5~25μmです。
結論
アルミニウムのフライス加工は、幅広い産業分野において、軽量で高精度かつ汎用性の高い部品を製造するための実用的な手段となるため、非常に重要です。工具の選定、切削条件、治具、切りくず処理、仕上げ加工を適切に管理することで、アルミニウムのフライス加工は高い寸法精度、優れた表面品質、そして効率的な生産性能を実現できます。
TiRapidでは、試作品製作から量産まで、カスタムアルミニウム部品の精密CNC加工を通じて製造業者をサポートしています。図面をアップロードして加工要件についてご相談ください。お客様の次期プロジェクトに最適なソリューションをご提案いたします。
















