
大型金属部品は、航空宇宙、エネルギー機器、建設機械、鉄道輸送、産業機器など、幅広い分野で利用されています。標準サイズの部品と比較して、大型金属部品はCNC金属加工において、熱変形、残留応力、クランプ変形、工作機械の誤差、工具摩耗などの影響を受けやすくなっています。ワークピースの全体サイズが大きくなるにつれて、わずかな加工誤差でも部品全体に大きな影響を与える可能性があります。そのため、寸法精度を維持することは、大型金属部品加工における最も重要な課題の一つとなっています。
大型金属部品において、寸法精度を制御することがより難しいのはなぜか?
熱変形はより大きな影響を与える
金属材料は温度変化によって膨張・収縮します。大型の加工物の場合、比較的わずかな温度変化でも寸法が大きく変化することがあります。機械加工中は、主軸、切削工具、機械部品、切削工程などによって熱が発生します。
大型加工部品の異なる箇所で温度差が生じると、局所的な寸法変化が発生する可能性があります。その結果、同一部品の異なる部分間で寸法にばらつきが生じることがあります。
このため、温度安定性は、大型部品の精密CNC加工において重要な要素となる。
不適切なクランプは、ワークピースの変形を引き起こす可能性があります。
大型金属部品は重量があることが多いが、中には薄肉構造、長尺部、あるいはその他の比較的柔軟な構造を持つ部品もある。過度のクランプ力は、加工中にワークピースの変形を引き起こす可能性がある。
加工が完了し、クランプが解除された後、ワークピースは部分的に元の形状に戻る可能性があり、寸法誤差が生じる場合があります。
したがって、適切なクランプ戦略では、ワークピースが確実に固定されているかどうかだけでなく、クランプポイントの位置、支持位置、およびワークピース全体にわたる力の分布も考慮する必要があります。
複数の設定を行うと、累積エラーが増加する可能性があります。
加工対象物が機械の有効加工範囲を超える場合、加工を複数回に分けて行う必要がある場合があります。位置決め作業を行うたびに、わずかな位置決め誤差が生じる可能性があります。
異なる段取り時に加工基準が変化すると、これらの誤差が蓄積され、最終的な寸法精度に影響を与える可能性があります。
大型金属部品の場合、寸法精度を維持するためには、信頼性の高い加工基準を設定し、段取り回数を最小限に抑えることが不可欠です。
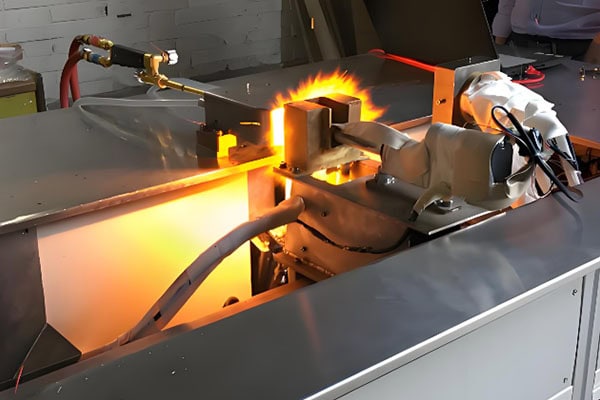
生産前に詳細な加工計画を作成する
加工対象物の材質、寸法、形状、公差要件、および用途に応じて、完全なCNC加工戦略を策定する必要がある。
複雑な大型金属部品の場合、一般的な加工工程には、粗加工、半仕上げ加工、仕上げ加工が含まれる。
粗加工は、大量の材料を効率的に除去することに重点を置きます。中仕上げ加工は、基本的な形状を確立し、残りの材料量を制御することに重点を置いており、仕上げ加工は、重要な寸法、公差、および表面品質に重点を置いています。
加工代を適切に配分することで、切削熱と残留応力を低減し、後続の加工工程における寸法変化を防ぐことができる。
機械および作業場の温度を安定に保つ
環境温度は、大規模な精密機械加工に大きな影響を与える可能性があります。温度変化によって、工作機械と被加工物の両方が膨張または収縮することがあります。
機械の予熱、冷却液の管理、作業場の温度の安定、および一貫した加工条件は、温度変動を低減するのに役立ちます。
高精度な用途においては、熱誤差を監視し補正することで、寸法精度をさらに向上させることができる。
クランプおよび支持方法を最適化する
大型ワークピースには、その形状に基づいた適切な位置決め、クランプ、および支持方法が必要です。
薄肉、長尺、または大型のフレーム型部品の場合、追加の支持点を設けることで、加工中の変形や振動を軽減できる。
加工前に、ワークピースが適切な位置に配置されているか、基準面と接触しているかを確認する必要があります。支持が不均一であったり、位置が不適切であったりすると、加工工程全体にわたって系統的な寸法誤差が生じる可能性があります。
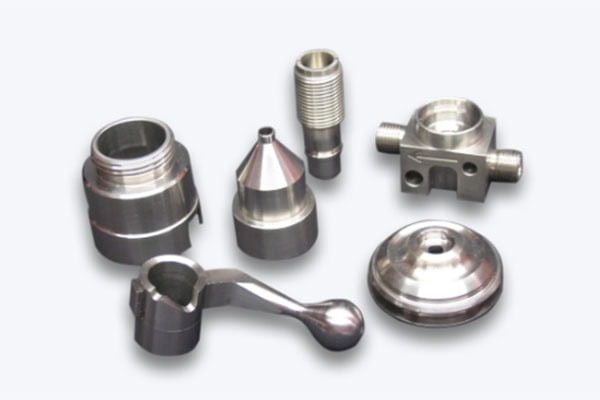
適切な切削工具とパラメータを選択する
工具の摩耗は、被削材の実際の切削寸法を徐々に変化させる可能性があります。また、切削力や加工温度の上昇にもつながります。
大型金属部品の加工には長時間を要することが多く、工具寿命管理が特に重要となる。切削速度、送り速度、切削深さは、材料と加工条件に応じて最適化する必要がある。
異なる金属の場合、工具の選定にあたっては、材料の硬度、熱伝導率、被削性、および要求される表面仕上げを考慮する必要がある。
振動と工具の突き出しを最小限に抑える
大型部品には、深い空洞、深い穴、複雑な表面構造が含まれる場合があり、そのためには長めの切削工具が必要となります。工具の突き出し量が大きすぎると、工具の剛性が低下し、振動やびびり振動のリスクが高まります。
可能な限り、工具の突き出し量を最小限に抑えるべきです。適切な工具径、ホルダ、切削条件、および加工戦略を選択することで、剛性を向上させ、安定した切削性能を維持することができます。
大型精密部品の加工においては、振動を低減することが特に重要です。なぜなら、わずかな振動であっても、寸法精度や表面品質に悪影響を及ぼす可能性があるからです。
工程内測定を使用する
従来の機械加工プロセスでは、部品全体が完成した後に最終検査を行うことが多い。しかし、大型の精密部品の場合、寸法上の問題が生産の最後まで判明しないままでは、材料と生産量に大きな損失が生じる可能性がある。
加工中の重要な寸法を確認するために、加工中計測システム、プローブシステム、および機械に取り付けられた検査ツールを使用することができる。
測定結果に基づき、オペレーターは必要に応じて工具補正や加工パラメータを調整できます。このクローズドループ方式により、異なる加工領域間および生産バッチ間の寸法ばらつきを低減できます。
精密検査は最終品質管理に不可欠である
一貫した検査基準を設定する
寸法検査には、加工基準と密接に対応する信頼性の高い基準システムを用いるべきである。
用途によっては、重要な検査パラメータとして、全体寸法、穴径、平面度、平行度、垂直度、位置公差、表面形状などが含まれる場合があります。
高精度な大型部品の場合、ワークピースのサイズと公差要件に応じて、三次元測定機(CMM)、レーザートラッカー、携帯型測定システム、および工程内検査装置を選択できます。
重要な寸法には統計的プロセス管理を使用する
大型金属部品のバッチ生産においては、重要な寸法データを記録することで、工程の傾向を把握するのに役立つ。
統計的工程管理(SPC)を用いることで、特定の寸法が許容上限または許容下限に徐々に近づいているかどうかを監視できます。傾向が検出された場合、作業者は部品が許容範囲外になる前に、工具補正、加工パラメータ、または生産プロセスを調整できます。
この積極的なアプローチにより、複数の部品にわたる一貫性を大幅に向上させることができる。
大型金属部品の加工において寸法精度を確保するには、高精度CNC工作機械を使用するだけでは不十分です。材料選定、加工戦略、ワークのクランプ、温度管理、切削工具、加工パラメータ、工程内測定、最終検査など、生産工程全体にわたる包括的な管理が必要です。
部品の寸法が大きくなるにつれて、熱変形、機械形状誤差、クランプ変形、位置決め誤差の影響がより顕著になります。綿密に計画された加工プロセスとリアルタイム監視および精密検査を組み合わせることで、寸法偏差を効果的に低減し、部品の一貫性と組立信頼性を向上させることができます。
高精度な大型金属部品の加工を伴うプロジェクトにおいては、大型CNC装置、高度な検査能力、経験豊富なエンジニア、そして信頼性の高いプロセス制御を備えた加工パートナーを選ぶことが、安定した再現性のある結果を得るために不可欠です。
















