
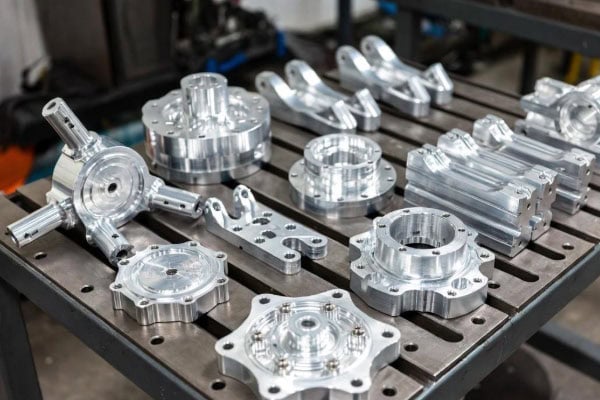
自動車部品は一般的に、複雑な空間構造、多方向加工特性、および高い寸法精度が要求されます。エンジン周辺部品、自動車シャーシコネクタ、トランスミッションハウジング、ステアリングシステム部品、および新エネルギー車の構造部品には、複数の加工面、傾斜穴、曲線輪郭、取り付けスロット、および精密な嵌合位置が含まれる場合があります。従来の3軸CNC加工では、ワークピースの向きを何度も設定および調整する必要があり、加工時間が長くなるだけでなく、位置決めの繰り返しによって寸法誤差が生じる可能性もあります。
5軸CNC加工は、3つの直線軸と2つの回転軸を協調制御することで、切削工具がワークピースの表面に異なる方向からアプローチし、1回のセットアップまたは少ないセットアップで複数の表面の加工を完了することを可能にします。複雑な形状、空間的な穴の位置、複数の表面にわたる精密な特徴を持つ自動車部品の場合、5軸加工は位置決めの繰り返しを減らし、加工の連続性を向上させ、複雑な部品のカスタム製造のための柔軟な技術ソリューションを提供します。TiRapidは、自動車部品の開発、試作品の製造、およびバッチ製造向けに、5軸CNC加工と関連する製造サービスを提供しています。部品構造解析、加工プロセス設計、材料選定、精度管理、および品質検査を通じて、多面自動車部品の設計要件を実行可能な加工ソリューションに変換し、顧客が製造リードタイム、部品品質、および生産コストを管理できるよう支援します。
多面体自動車部品の加工における課題と5軸CNC加工ソリューション
自動車部品は、通常、複数の面を持つため、フライス加工、穴あけ加工、ボーリング加工、輪郭加工、および局所的な表面加工を様々な方向から行う必要があります。部品構造が複雑になるほど、加工面間の空間的な関係が密になり、ワーク保持方法、ツールパス、および加工精度に対する要求が高まります。
多面体自動車部品の構造特性と加工要件
多面加工自動車部品は、複数の平面を持つ部品に限らない。傾斜穴、複雑な曲面、深い空洞、不規則な取り付け構造を持つ精密部品も含まれる。異なる加工面の寸法や位置は直接関連している場合がある。例えば、ある取り付け穴の位置ずれが、隣接する部品の組み立てや接続に影響を与える可能性がある。
一般的な多面加工が必要な自動車部品とその加工要件は以下のとおりです。
| 自動車部品の種類 | 典型的な構造的特徴 | 5軸CNC加工アプリケーション |
| エンジンおよびパワートレインコンポーネント | 複数の面における穴の位置、取り付けスロット、曲面、複雑な輪郭 | 多面フライス加工、傾斜穴加工、精密取付面加工 |
| トランスミッションおよびドライブトレインハウジング | 多方向接続穴、ベアリング穴、および内部空洞 | 多面加工、穴パターン加工、ハウジング輪郭加工 |
| 自動車用シャーシコネクタ | 不規則な形状、傾斜した取り付け面、および空間的な穴の位置 | 多角度フライス加工、接続面加工、および穴位置加工 |
| ステアリング系部品 | 湾曲した構造、接続インターフェース、および精密な嵌合位置 | 曲面加工、取付面加工、精密輪郭加工 |
| 新エネルギー車の構造部品 | 軽量構造、多面インターフェース、複雑な空間形状 | 多面フライス加工、構造輪郭加工、接続位置加工 |
これらの部品の機械加工における優先事項は、個々の表面の寸法要件を満たすだけにとどまりません。異なる加工面間の位置関係、穴間隔、垂直度、および組立インターフェース寸法の制御も必要となります。5軸CNC加工では、切削工具とワークピース間の相対位置を調整することで、複雑な構造によって生じる工具アクセスの制約を軽減できます。
従来の複数段取り加工の限界
従来の3軸CNC加工では、主に3つの直線運動軸を用いて工具の動きを制御します。自動車部品が複数の面、傾斜面、または複雑な形状を持つ場合、加工には通常、治具の回転、位置調整、または複数の機械が必要となります。
複数の設定を行うと、以下のような問題が発生する可能性があります。
- 繰り返し位置決めを行うと、累積的な誤差が生じる可能性があり、異なる加工面間で一貫した位置関係を維持することが困難になる。
- 専用の治具や位置決めツールを使用すると準備時間が長くなり、複雑な部品の場合は複数のワーク保持ソリューションの設計が必要になる場合がある。
- 深い空洞、傾斜した穴、局所的な曲面などは、工具の長さやアプローチ方向によって加工が制限される場合があり、加工の難易度が増す。
- ワークピースの取り外し、再取り付け、および移送を繰り返すと、生産工程が増加し、試作品の納品および量産リードタイムが延長される。
自動車開発段階におけるカスタム部品の場合、頻繁な設計変更によって、治具調整や加工プログラムの改訂に伴う作業負荷が増加します。5軸CNC加工は、特定の専用治具の必要性を低減し、統一されたワーク保持基準点によって、異なる加工フィーチャ間の位置決めの一貫性を向上させることができます。
基本的な5軸CNC加工ソリューション
5軸CNC加工では、X、Y、Zの直線軸と2つの回転軸を組み合わせて工具の移動方向を制御します。機械は部品の形状に応じて工具の向きを調整し、工具が異なる側面、傾斜面、複雑な曲面にアプローチできるようにします。多面自動車部品加工の場合、プロセス計画には通常、3次元モデル解析、加工基準点の決定、治具設計、工具経路計画、加工プログラムの検証が含まれます。統合加工に適した部品の場合、1回のセットアップで複数の面を完了できます。大型部品、複雑な構造、または特別なワーク保持要件のあるコンポーネントの場合、セットアップ数と加工順序を適切に配置することで精度を制御します。5軸加工とは、すべての部品を5軸機械で製造する必要があるという意味ではありません。構造が単純で加工面へのアクセスが容易な自動車部品の場合、3軸または4軸加工でも製造要件を満たすことができます。適切な装置とプロセスの組み合わせは、部品構造と加工コスト分析に基づいて選択する必要があります。

多面体自動車部品の5軸CNC加工におけるプロセス設計と実装ワークフロー
多面加工が必要な自動車部品の加工品質は、設備の性能だけでなく、事前の工程設計の妥当性にも左右されます。そのため、材料、部品寸法、構造形状、組立要件などに応じて、適切な加工ソリューションを開発する必要があります。
部品図面解析と加工基準点の決定
加工を開始する前に、顧客の3次元モデル、2次元設計図、および技術要件に基づいて部品構造を分析する必要があります。これには、重要な寸法、嵌合面、穴の位置、薄肉部、および特別な制御が必要な加工フィーチャの特定が含まれます。自動車用トランスミッションハウジングの場合、ベアリング取り付け穴、接続面、および異なる穴パターン間の位置関係に特に注意を払う必要があります。シャーシ取り付けブラケットの場合、取り付け穴の間隔、接続面の平面度、および荷重支持部の構造寸法に重点を置く必要があります。重要な寸法は部品によって異なるため、加工基準は実際の組立要件に従って決定する必要があります。適切な加工基準は、後続の作業のための統一された位置決め基準を提供します。主要な取り付け面、位置決め穴、または設計基準を工程計画に組み込むことで、作業間の寸法転送誤差を低減できます。複数の精密加工面を持つ部品の場合、基準変換が穴の位置、平行度、垂直度、および輪郭精度に影響を与えるかどうかを評価する必要があります。
5軸加工における加工経路と工具方向の計画
5軸CNC加工では、X、Y、Z方向の工具移動経路の決定だけでなく、2つの回転軸の移動方向の制御も必要となります。工具方向を調整することで、複雑な曲面、傾斜面、局所的な深い空洞などの加工性を向上させることができます。加工設計においては、一般的に部品形状に応じて適切な工具、切削方向、加工順序を選択する必要があります。工具経路は、治具、ワークピース、機械部品間の干渉を避けるとともに、切削時の振動や変形を低減するために工具の突き出し長さを制御する必要があります。
| 加工特徴 | 主要なプロセス設計上の考慮事項 | 予想される加工結果 |
| 複数の面への取り付け穴 | 統一された位置決め基準を確立し、穴加工の順序を計画する。 | 穴の間隔と相対的な位置関係を制御します。 |
| 傾斜した穴と角度のついた面 | 工具の角度を調整し、工具のアクセススペースを確認します。 | 複雑なセットアップと補助ツールを削減する |
| 曲面と不規則な輪郭 | 工具経路と切削方向を最適化する | 表面の連続性と表面品質を向上させる |
| 深い空洞と局所的な溝 | 適切な工具の長さと切削条件を選択してください。 | 干渉、振動、工具摩耗のリスクを低減する |
複数の加工面を持つ自動車部品の場合、工具の向きを計画する際には、加工効率と寸法安定性のバランスを取る必要があります。適切な経路設計を行うことで、空削りや不要な回転動作を低減できるだけでなく、加工中の切削力の局所的な変化を最小限に抑えることができます。
ワーク保持方式と加工順序の最適化
ワーク保持方式は、加工中の部品の安定性に直接影響します。多面自動車部品は、薄肉、片持ち梁構造、深い空洞、または不規則な形状を持つ場合があります。クランプ位置の選択が不適切だと、切削力とクランプ力によって局所的な変形が生じる可能性があります。プロセスエンジニアは、加工中にワークピースが安定するように、部品構造に基づいて位置決めポイントとクランプ位置を選択する必要があります。薄肉アルミニウム合金部品の場合、クランプ力を適切に制御する必要があります。段階的な材料除去や仕上げ代を残すなどの方法により、変形のリスクを低減できます。複雑な曲面を持つ部品の場合、治具と回転テーブル間の空間的な関係も確認する必要があります。5軸加工機はワークピースの回転数を減らすことができますが、すべての加工機能を1回のセットアップで完了できるわけではありません。底面、特殊な内部空洞、または治具によって妨げられる領域については、再位置決めまたは補助加工操作が必要になる場合があります。多面自動車部品の材料選択、精度管理、および品質検査。自動車部品の材料と動作環境は、加工プロセスに直接影響します。材料によって、切削抵抗、熱伝導率、強度、重量、表面処理要件などが異なります。適切な製造および検査計画を策定するには、材料特性と部品の実際の用途を併せて考慮する必要があります。
自動車部品の5軸CNC加工における一般的な材料と用途
自動車部品の多面構造部品によく用いられる材料としては、アルミニウム合金、ステンレス鋼、合金鋼、エンジニアリングプラスチックなどが挙げられる。材料の選定は、部品の耐荷重要件、使用環境、重量制限、耐食性要件、および予算に基づいて行うべきである。
| 材料カテゴリー | 一般的な資料 | 適用部品および加工特性 |
| アルミニウム合金 | 6061年、7075年など | 軽量ブラケット、ハウジング、取付部品、複雑な構造部品に適しており、加工性に優れています。 |
| ステンレス鋼 | 304年、316年など | コネクタ、取付部品、および耐腐食性が求められる特定の自動車用機能部品に適しています。 |
| 合金鋼 | 部品要件に応じて選定 | 高強度と耐摩耗性が求められる接続構造物や機械部品に適しています。 |
| エンジニアリングプラスチック | POM、PEEK、ABSなど | 絶縁部品、非金属構造部品、試作機、および特定の軽荷重部品に適しています。 |
アルミニウム合金は、比較的軽量で加工効率が高いという特徴があり、多くの自動車構造部品や開発プロトタイプに適しています。7075アルミニウム合金は比較的高い強度を有していますが、材料コスト、加工変形、およびその後の加工要件を総合的に評価する必要があります。6061アルミニウム合金は、加工性、強度、コストの面で優れた適用性を持ち、様々な自動車部品に使用できます。ステンレス鋼や合金鋼は、一般的に切削パラメータ、工具材料、冷却条件に基づいて加工プロセスの開発が必要です。エンジニアリングプラスチックは、寸法変化や表面欠陥を避けるために、切削中のクランプ力、加工温度、局所的な変形に特に注意を払う必要があります。
重要寸法および多面加工精度制御
多面加工の自動車部品における精度要件は、一般的に取付穴、嵌合面、位置決め構造、および異なる加工フィーチャ間の位置関係に集中しています。個々の加工面の寸法が図面要件を満たしていても、穴位置間の距離のずれや加工面間の垂直度のずれが最終的な組み立てに影響を与える可能性があります。5軸加工は、一部の段取り替えを省略することで、基準変換による誤差を低減できます。しかし、最終的な精度は、機械の状態、工具の摩耗、材料の変形、切削パラメータ、測定方法などの要因によって依然として影響を受けます。
精密な制御は、以下のプロセス対策によって実現できます。
- 重要な取付面および位置決め穴について明確な加工基準を設定し、不要な基準変換を削減する。
- 粗加工と仕上げ加工を分けて行い、内部応力の解放によって生じる寸法変化を軽減するために、適切な仕上げ代を確保する。
- 重要な穴の位置、接合面、および薄肉部については、それぞれ個別の機械加工および検査要件を定める。
- 部品の寸法と公差要件に応じて適切な測定機器を選択し、加工結果が設計図面と一致しているかどうかを確認します。
組立精度が厳しい自動車部品については、図面において重要な寸法、公差、基準記号、表面粗さの要件を明確に規定することが推奨されます。統一された設計、加工、検査基準を用いることで、製造過程における技術要件の不明確さに起因する手戻りを削減できます。
自動車部品の多面体表面処理および品質検査
表面処理は、部品の材質と使用環境に応じて決定する必要があります。アルミニウム合金部品は、必要に応じて陽極酸化処理、サンドブラスト処理、またはその他の適切な表面処理を行うことができます。ステンレス鋼部品は、用途に応じて適切な方法を用いて洗浄、不動態化処理、または表面仕上げを行うことができます。処理方法によって部品の最終寸法、表面状態、耐食性に影響が出る可能性があるため、加工前に必要な要件を確認する必要があります。品質検査は、設計図面および顧客の受入基準に従って実施する必要があります。日常的な検査項目には、外観、重要寸法、穴の位置、ねじ山、加工バリ、表面状態などが含まれます。複雑な空間構造を持つ部品については、必要に応じて座標測定機を用いて寸法および幾何学的特徴の検査を行うことができます。
開発プロトタイプや少量生産部品については、プロジェクト要件に応じて、寸法検査記録、材料証明書、および関連する品質文書を提供できます。その後の大量生産においては、加工プログラム、材料バッチ、重要なプロセスパラメータ、および検査要件も一貫して維持し、異なるバッチの部品でも統一された基準に従って受け入れられるようにする必要があります。5軸CNC加工装置の能力は、すべての部品が同じ公差を達成できることを意味するものではないことに留意する必要があります。達成可能な精度は、材料、構造、加工寸法、検査条件、および図面要件に応じて評価する必要があります。
多面体自動車部品の5軸CNC加工向けカスタム製造・納品ソリューション
自動車部品プロジェクトは通常、設計検証、試作品製作、少量生産、量産という段階を経て進められます。各段階では、部品数量、寸法要件、納期などが異なります。製造ソリューションは、開発上の変更やその後の生産要件に対応できるよう、一定の柔軟性を備えている必要があります。
自動車部品設計図から完成品納品までのサービスワークフロー
TiRapidは、お客様から提供された3次元モデル、2次元図面、および技術要件に基づいて部品の製造可能性評価を実施し、プロジェクトのニーズに応じた加工ソリューションを開発できます。5軸CNC加工は、従来のCNCフライス加工、旋削加工、板金加工、その他の製造プロセスと組み合わせることで、構造の異なる自動車部品向けにカスタマイズされた製造サービスを提供できます。
| 製造段階 | 主なサービス内容 | 主なプロジェクト成果物 |
| 図面評価 | 3Dモデル、材料、公差、組立インターフェース、および機械加工上の課題を分析する | 製造要件とプロセスの実現可能性を明確にする |
| プロセス設計 | 加工経路、ワーク保持方式、ツールパス、および検査要件を開発する | 加工方法と重要寸法管理方法を確認する |
| プロトタイプ製作 | 承認された図面に従って機械部品を加工し、寸法検査を実施し、必要な工程調整を行う。 | 構造、寸法、および組立要件を確認する |
| 小ロット生産 | 確認済みの工程と品質基準に従って部品を製造する。 | 部品寸法と加工品質の一貫性を維持する |
| バッチ製造 | 注文数量、生産スケジュール、検査要件に基づいて製造を手配する | 納期、生産の安定性、コスト管理のバランスを取る |
設計評価段階では、DFM(製造性設計)によって、不適切な加工構造、工具アクセススペースの不足、過度に厳しい非重要公差、製造コストを増加させる可能性のある設計上の特徴などを特定できます。生産前にこれらの問題を伝えることで、加工中の図面の修正や手直しを減らすことができます。開発段階の自動車部品の場合、顧客はまず単体または少量生産の試作品で組立設計と構造設計を検証し、検証結果に基づいて図面と製造要件を調整できます。その後の生産が開始されると、確認済みの工程要件を再利用することで、コミュニケーションや工程調整の繰り返しを減らすことができます。
単一試作品、小ロット生産、およびバッチ生産のための製造手配
自動車部品の生産量は、プログラミング、工具準備、材料調達、および単位加工コストに影響を与えます。5軸CNC加工は、加工の柔軟性が高く、複雑な構造やカスタム部品に適しています。ただし、具体的な生産計画は、注文量と部品特性に応じて決定する必要があります。単体の試作品は、一般的に設計検証、寸法確認、および組立テストに重点を置いています。この段階で、設計が確定する前に専用工具への不必要な投資を避けるため、実際の要件に応じて適切な加工材料と表面処理方法を選択できます。
小ロット生産では、納期と部品の一貫性のバランスを取る必要があります。加工基準点の標準化、ツールパスの最適化、固定検査基準の設定により、繰り返し生産時の工程変動を低減できます。自動車部品のように繰り返し補充や継続的な開発が必要な場合、図面改訂や技術要件の一貫性を維持することも重要です。バッチ生産では、材料供給、設備スケジュール、工具寿命、生産サイクル時間、品質検査計画についてさらに評価する必要があります。5軸加工に適した複雑な部品については、部品ごとに高コストな加工方法を使用することを避けるため、他のCNC加工プロセスと組み合わせて生産をアレンジすることができます。
機械加工の見積もり、納期、およびプロジェクトに関するコミュニケーション
5軸CNC加工の見積もりは、一般的に材料の種類、部品の寸法、加工時間、構造の複雑さ、公差要件、表面処理、および注文数量に関連しています。深い空洞、複雑な曲面、薄肉構造、または複数の精密な穴パターンを持つ部品は、プログラミング、加工、および検査に時間がかかる場合があります。
見積もりおよびプロジェクト評価の効率性を向上させるため、お客様には以下の情報をご提供いただくことをお勧めします。
- 3次元モデルまたは2次元のエンジニアリング図面。できればSTEP、IGES、DWGなどの利用可能なフォーマットで提供してください。
- 材料のグレード、部品の数量、および予定されている生産バッチ。
- 重要な寸法、公差、表面粗さ、および表面処理要件。
- 納品スケジュール、組み立て要件、および必要な検査書類。
TiRapidは、無料のDFMレポート、即時見積もり、およびプロジェクトサポートを提供しています。図面、材料、数量、および技術要件に基づいて、具体的な加工価格と納期が確定されます。公式サイトに掲載されているサービスには、5軸CNC加工、カスタム自動車部品製造、試作品および量産サポートが含まれます。見積もり前に実際の加工要件を明確にすることで、情報不足による再確認を減らし、材料調達、工程準備、およびその後の生産スケジュールをより効率的に調整できます。
よくある質問
自動車部品において、5軸CNC加工はどの程度の精度を実現できるのか?
加工精度は、材料、部品構造、寸法、工具の状態、および検査方法に応じて決定する必要があります。TiRapidのCNC加工能力は±0.01mmという厳しい公差に対応していますが、この値はすべての自動車部品に直接適用できるわけではありません。具体的な精度要件は、設計図面と実際の加工プロセスに基づいて評価する必要があります。
5軸CNC加工は、少量生産のカスタム自動車部品に適していますか?
複雑な曲面、複数の面における穴の位置、傾斜加工、精密な取り付け構造など、特注部品の加工に適しています。試作品1点や少量生産の場合、専用治具の準備や段取り作業の繰り返しを削減できます。ただし、構造が単純な部品であれば、3軸または4軸加工装置を使用して加工することも可能です。具体的なソリューションは、注文数量と加工難易度に応じて決定する必要があります。
自動車部品の機械加工に必要な書類は何ですか?
一般的に、3次元モデル、2次元設計図、材料グレード、部品数量、および公差要件が必要です。部品に特別な表面処理、組み立て、または検査に関する文書要件がある場合は、正確な工程評価と見積もり作成を容易にするため、見積もり依頼時にこれらの情報も提供する必要があります。
5軸CNC加工は、試作品から量産まで、あらゆる生産段階に対応できますか?
プロジェクトの要件に応じて、単体試作品、少量生産、大量生産など、様々な生産形態を選択できます。試作品段階は主に、設計寸法と組立要件を確認するために用いられます。その後の生産には、受注量、材料供給、加工工程、品質基準に基づいた具体的な計画が必要です。実際の納期と生産数量は、図面評価と注文確認によって決定されます。
多面体の自動車部品の機械加工には、構造の複雑さ、加工精度、材料特性、および製造コストを考慮する必要があります。5軸CNC加工では、工具の向きを調整することで、複数の面、傾斜した穴の位置、複雑な曲面の加工を完了でき、繰り返しの段取り作業を削減し、自動車部品の開発と生産においてより柔軟な製造方法を提供します。カスタマイズされた自動車用コネクタ、エンジン周辺部品、トランスミッションハウジング、シャーシブラケット、または新エネルギー車の構造部品を必要とする顧客にとって、完全な図面、材料仕様、および公差要件を提供することは、プロセスの実現可能性を迅速に判断し、明確な製造ソリューションを開発するのに役立ちます。プロジェクトが製品開発、プロトタイプ検証、またはバッチ生産のいずれの段階であっても、事前に加工要件を確認することで、よりスムーズな製造と納品を確保できます。
メールアドレス:projects@tirapid.com
電話番号:86 760 8999 8536
















