
自動化機器には通常、多数の専用構造部品が必要です。機器ベース、取付プレート、コネクタ、治具、位置決めブロック、ガイドレールブラケットなどはすべて、機械全体のレイアウトに合わせて設計する必要があります。研究開発チームや調達チームにとって、非標準部品の加工には、図面の解釈、公差管理、材料選定、表面仕上げ、組立関係、納期管理といった作業が伴います。CNC加工は2D設計図や3Dモデルを直接加工できるため、自動化機器部品の試作品開発、少量生産、大量供給に適しています。
自動化機器向け特注非標準部品の主な要件は何ですか?
自動化装置における専用部品は、締結、位置決め、接続、誘導、伝達といった機能を担います。製造ソリューションは、装置の構造、負荷条件、および動作環境に適合している必要があります。
寸法精度は機器の組み立てに直接影響する
取付穴、位置決め穴、嵌合面、接続面は、厳密な位置関係を有しています。重要な寸法にずれが生じると、組み立ての困難、繰り返しの調整、機構のずれ、または動作の詰まりなどを容易に引き起こす可能性があります。
- CNC加工では、図面に基づいて穴の直径、穴の間隔、段差、および取付面の寸法を制御できます。
- 接合部を重点的に検査することで、組み立て時のクリアランスや位置決め誤差を低減できます。
- バッチ注文の場合、安定したプログラムと一貫した基準データを使用することで、部品間の寸法精度が向上します。
重要な寸法を安定的に制御することで、その後の組み立て調整を減らし、機器の試運転をより効率的に行うことができる。
非標準構造には柔軟な加工方法が必要となる
自動化プロジェクトで使用されるブラケット、治具、接続ブロックは、通常、独自の構造を持っています。一般的な特徴としては、スロット、キャビティ、傾斜面、不規則な輪郭、多方向の穴などが挙げられます。CNC加工は、3Dモデルに基づいて複雑な形状を加工できます。多面体部品の場合、繰り返しクランプすることで生じる位置決め誤差を低減するために、4軸または5軸加工も利用できます。柔軟な製造方法は、頻繁な最適化が必要な機器構造に適しており、改良部品の生産サイクルを短縮することもできます。
材料は部品の機能に応じて選択する必要があります。
部品ごとに、負荷、動作周波数、動作環境が異なります。材料選定においては、強度、重量、耐摩耗性、耐腐食性、加工コストのバランスを考慮する必要があります。
| 非標準部品タイプ | 一般的な資料 | 加工の焦点 |
| 機器取り付けベース | アルミニウム合金、鋼 | 平面度、穴の位置、全体の寸法 |
| ロボットアームコネクタ | アルミニウム合金、ステンレス鋼 | 重量、強度、接続精度 |
| ツーリング治具 | アルミニウム合金、工具鋼、エンジニアリングプラスチック | 位置決め精度、耐摩耗性 |
| ガイドレールブラケット | アルミニウム合金、ステンレス鋼 | 取り付け面、穴の間隔、剛性 |
| 精密位置決めブロック | 鋼、アルミニウム合金 | 嵌合寸法、位置精度 |
材料、切削工具、加工条件を適切に組み合わせることで、機能要件を満たしながら製造コストを抑制することができる。
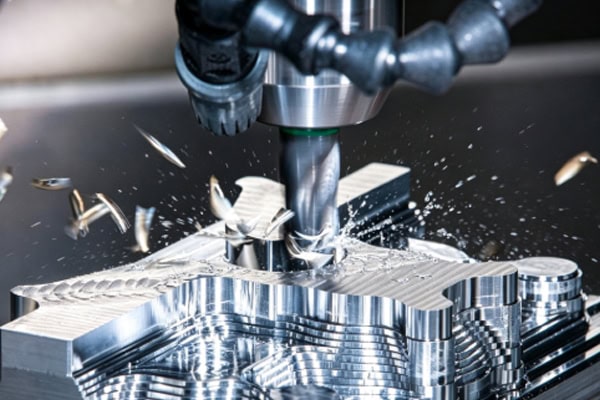
CNC加工は、特注の非標準自動化部品の効率をどのように向上させることができるのか?
自動化機器プロジェクトでは、通常、迅速な構造検証が求められます。部品の納入速度は、機械全体の開発、試作組立、および顧客テストのスケジュールに影響を与える可能性があります。
図面に基づいた迅速なプロトタイプ製作
研究開発段階では、穴の位置、構造的な軽量化、または組み立て関係がしばしば変更されます。CNC加工は、更新された図面や3Dモデルから直接部品を製造できるため、従来の工具製作方法に伴う初期投資を削減できます。
- 単体生産や少量試作には、専用の金型は必要ありません。
- 完成した試作品は、機械全体の組み立て検証に直接使用できます。
- 構造が変更された場合、更新する必要があるのはプログラムと加工ファイルのみです。
- 物理的なフィードバックは、エンジニアが干渉、クリアランス、および設置上の問題をタイムリーに特定するのに役立ちます。
この手法は迅速な設計検証に適しており、モデリングから機械の設置およびテストまでの時間を短縮します。
小ロット生産により試作時のプレッシャーが軽減される
自動化装置がテスト段階に入ると、通常、数十個から数百個の構造部品が必要になります。CNC加工は、試作品製作と量産の間のギャップを埋め、工具への時期尚早な投資を回避できます。小ロットのCNC加工は、次のようなシナリオに適しています。
- 機器の試作段階における構造部品の調達。
- 顧客サイトでの試験に必要な予備部品。
- 複数のマシンを複製する前に、プロセスの検証を行う。
- デザインがまだ完全に確定していない段階での、段階的な生産方式。
少量生産は、試作組立、試験、および機器納入の要件を満たすとともに、現場でのフィードバックに基づいて部品構造をさらに最適化することを可能にします。
バッチ加工は一貫性を重視する
複数の機器を複製する必要がある場合、同じ部品を継続的に購入することがよくあります。サプライヤーのロット安定性は、組み立て効率、機器の試運転時間、およびアフターサービス費用に直接影響します。
- 実績のあるプログラム、ツールソリューション、および位置決め基準を標準化する。
- 重要な穴の位置、嵌合面、および取り付け寸法について、工程内検査を実施する。
- 工具の摩耗、治具の状態、および機器の熱安定性を監視する。
- 初回品承認、工程内検査、最終検査を通じて、バッチ間のばらつきを低減する。
安定したバッチ処理プロセスは、現場での調整作業を削減し、不適合部品による組立ロスを最小限に抑えることができる。
自動化機器の部品のうち、カスタム加工に適したものはどれですか?
非標準CNC加工は、自動化機器に使用される様々な構造部品や機能部品を対象としています。特に、特殊な仕様、複雑な構造、または数量が変動する部品に適しています。
取り付けベースと接続プレート
取付ベースと接続プレートは、モーター、モジュール、シリンダー、センサー、その他の機器部品を固定するために使用されます。これらの部品には、穴の位置と取付面の高精度が求められます。CNC加工では、複数の穴、座ぐり、位置決めスロット、不規則な輪郭などを加工できます。一般的な部品には以下のようなものがあります。
- モーター取り付けベース。
- モジュール接続プレート。
- シリンダー取り付けプレート。
- センサー取り付けプレート。
正確な取り付け構造は、モジュール間の接続を改善し、機械全体の組み立て安定性を向上させることができる。
治具および位置決め部品
治具は通常、製品の形状に合わせてカスタマイズされ、位置決め、クランプ、および組み立てに使用されます。CNC加工により、位置決め穴、クランプスロット、ストップ面、および輪郭構造を加工できます。一般的な材料には、アルミニウム合金、鋼、およびエンジニアリングプラスチックなどがあります。代表的な加工用途は次のとおりです。
- 製品位置決めブロックおよび位置決めピンベース。
- 自動積載・荷降ろし装置。
- 検査および組立用工具。
- クランプ溝、ストッパー面、および輪郭構造。
- 耐摩耗性または絶縁性を備えたプラスチック部品。
寸法安定性の高い治具を使用することで、積載・荷降ろし、検査、組み立て作業における再現性を向上させることができます。
ガイドレールブラケット、ロボットアームコネクタ、およびトランスミッション部品
ガイドレールブラケット、ロボットアーム接続ブロック、ブッシング、伝動部品などは、長時間の往復運動にさらされるため、高い寸法精度、剛性、耐摩耗性が求められます。部品構造に応じて、旋削フライス加工または多軸CNC加工が用いられます。また、実際の使用条件に応じて、陽極酸化処理、めっき、その他の表面処理を選択することも可能です。安定した動作を実現する部品は、運転中の振動、位置ずれ、異常摩耗を低減し、機器のメンテナンス間隔を延長します。
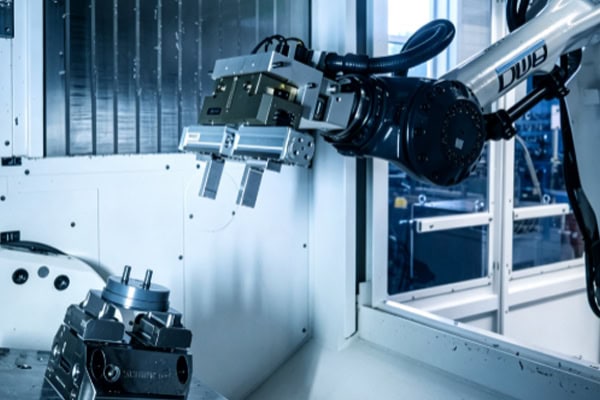
非標準自動化機器部品のサプライヤーはどのように選ぶべきでしょうか?
非標準部品の調達には、価格、プロセス理解、品質管理、納期遵守能力、および継続的なサービスに関する包括的な評価が必要です。
複雑な非標準部品の機械加工能力を評価する
サプライヤーは、さまざまな仕様のCNCマシンを備え、アルミニウム合金、ステンレス鋼、鋼、銅、エンジニアリングプラスチックなどの一般的な材料を加工できる能力を有している必要があります。また、深い空洞、薄肉、複数の穴、多角形構造の加工経験も必要です。調達時には、以下の能力に重点を置いてください。
- 3軸、4軸、または5軸のCNC加工装置を装備しています。
- 深穴加工、薄肉加工、複雑曲面加工の経験豊富。
- 自動化機器に一般的に使用される材料について解説します。
- 旋削・フライス加工および複合加工に対応しています。
- 陽極酸化処理やメッキなどの後処理サービスの手配も可能です。
装置構成と部品構造の互換性が高いほど、外注、繰り返しクランプ作業、納期遅延を削減するのに役立ちます。
検査システムが重要な側面を網羅しているかどうかを評価する
自動化部品の不具合は、組み立て段階になって初めて明らかになることが多い。そのため、品質管理においては、外観だけでなく、寸法、位置、表面状態なども考慮する必要がある。
- 重要な寸法、穴径、および穴間隔を確認してください。
- 重要な接合面および位置決め面を点検する。
- プロジェクトの要件に応じて、三次元測定機、光学測定機器、その他の検査ツールを使用する。
- バッチ注文について、初回品検査、工程内検査、および完成品検査の手順を確立する。
包括的な検査システムを導入することで、加工時のずれを事前に特定し、部品が顧客の施設に到着した後の再加工や組み立てのリスクを軽減することができます。
試作品作成から量産までのプロセスをサポートする能力を評価する
自動化プロジェクトは通常、設計プロトタイプ作成、少量生産、機器複製、継続的な補充発注といった工程を経て進められます。全工程をサポートするサプライヤーであれば、新規加工業者の選定、プロセスの繰り返し検証、品質基準の再確認にかかる時間を短縮できます。図面レビュー、CNCプロトタイプ作成、表面仕上げ、寸法検査、バッチ納品といった各工程を円滑に連携できるサプライヤーは、長期的な調達パートナーシップを求める自動化機器メーカーにとって最適です。
非標準自動化機器部品のカスタマイズにおける鍵は、精度、材料、組立関係、およびバッチ納品の安定性を維持することです。TiRapidは、非標準自動化機器部品向けのCNC加工サービスを提供し、試作品、小ロット生産、量産をサポートします。当社は、お客様のサプライチェーンにおけるコミュニケーションステップを削減し、非標準部品の調達効率を向上させるお手伝いをいたします。
















