
クライムフライス加工と従来型フライス加工は、CNC加工で一般的に用いられる2つのフライス加工法です。これらの加工法は、カッターの回転方向、送り方向、切りくずの生成方法、切削力の挙動、そして表面仕上げ、工具寿命、加工安定性、寸法精度への影響が異なることで知られています。こうした違いから、両方の加工法が荒加工、仕上げ加工、高速フライス加工、硬質材料の切削、精密部品の製造など、幅広い用途で利用されている理由が説明できます。
このガイドでは、クライムミリングとは何か、従来型のミリングとは何か、クライムミリングと従来型のミリングの違い、そして適切なミリング方法を慎重に選択する必要がある理由について説明します。
クライムミリングとは何ですか?
クライムミーリングとは、切削工具の回転方向と工作物の送り方向が同じになるミーリング加工方法です。ダウンミーリングとも呼ばれ、より優れた表面仕上げ、高い寸法精度、低い切削熱、そして長い工具寿命が求められる現代のCNC加工において一般的に用いられています。
定義と切断方向の原則
クライムフライス加工とは、カッターの回転方向が送り方向と同じ方向になる加工方法です。工具が工作物に進入する際、切りくずの厚さが最大になる方向から最小になる方向へと切削が進みます。
この切削方向により、工具が切削前に表面に擦れることなく、より効率的に材料をせん断することができます。また、ワークピースを治具に向かって押し付ける効果もあり、クランプシステムが十分に剛性が高い場合は安定性を向上させることができます。
切削屑は工具が材料から出るにつれて薄くなるため、アップカット加工は通常、よりきれいな表面が得られ、バリの発生も少なくなります。しかし、機械にバックラッシュがあると、同じ切削力がワークピースやテーブルを前方に引っ張ってしまう可能性があるため、機械の状態は非常に重要です。
クライムミリングの利点
クライムミーリングは、切削刃が材料をよりきれいに除去し、工具進入点での摩擦を低減するため、より優れた表面仕上げを実現します。適切なCNC条件下であれば、Ra<0.8μmといった微細な表面仕上げが可能となり、高速仕上げではさらに滑らかな仕上がりを実現できる可能性があります。
クライムミーリングは工具寿命の向上にも効果があります。切りくずがより均一に形成され、切削領域から熱をより効率的に逃がすため、工具刃先の摩擦と熱の蓄積が軽減されます。安定したバッチ生産においては、材料、工具コーティング、クーラント、切削条件にもよりますが、工具寿命が約10~25%向上する可能性があります。
もう一つの利点は、切削熱が低いことです。厚い切りくずから薄い切りくずへと変化する形状により、熱が切りくずとともに素早く放出されるため、熱変形のリスクが低減されます。これは、アルミニウム、銅合金、チタン合金、エンジニアリングプラスチック、高性能プラスチックなどの熱に弱い材料を加工する際に特に有効です。
クライムミリングの欠点
クライムフライス加工は、機械のバックラッシュに敏感です。送りねじ、ボールねじ、または駆動系に過剰なクリアランスがあると、カッターがテーブルやワークピースを予期せず引っ張り、ビビリ振動、寸法誤差、工具破損、表面の削り込みなどを引き起こす可能性があります。
クライムミーリングは、硬い材料や凹凸のある材料の最初の荒削り加工には必ずしも適しているとは限りません。カッターが最大切削厚さで進入するため、特に焼入れ鋼、スケールで覆われた材料、鋳造面、またはHRC50を超える材料を加工する場合、切削刃に進入時に大きな衝撃荷重がかかる可能性があります。
もう一つの制約は、剛性が低い場合の振動リスクです。機械、治具、ツールホルダー、またはワークピースのセットアップが安定していない場合、クライムミーリングの引っ張り動作によってビビリ痕や寸法のばらつきが生じる可能性があります。そのため、クライムミーリングは、信頼性の高いバックラッシュ補正と確実なクランプを備えた、剛性の高いCNCマシニングセンタで使用するのが最適です。
従来のフライス加工とは何ですか?
従来型フライス加工とは、切削工具の回転方向と工作物の送り方向が逆になるフライス加工方法です。アップフライス加工とも呼ばれ、粗加工、旧式の機械、手動フライス加工装置、不安定な加工物、表面仕上げよりも切削制御が重要な場合などによく用いられます。
定義と切断方向の原則
従来のフライス加工では、カッターは工作物の送り方向とは逆方向に回転します。切削加工中、工具は薄い切りくずから徐々に厚い切りくずへと材料に食い込んでいきます。
切削開始時の切りくず厚さがほぼゼロであるため、切削が始まる前に工具が擦れることがあります。これは、特に加工硬化しやすい材料や熱伝導率の低い材料の場合、摩擦、発熱、工具摩耗を増加させる可能性があります。
しかし、緩やかな切削開始は、従来のフライス加工における荒削り作業の許容範囲を広げる効果もある。切削刃がワークピースを突然掴むリスクを軽減するため、手動機械やバックラッシュが目立つCNC装置では、より安全な方法となることが多い。
従来のフライス加工の利点
従来のフライス加工は、工具が徐々に切削面に入っていくため、粗加工において高い安定性を発揮します。これにより、急激な衝撃を軽減し、不規則な形状の素材、粗削り材、鋳造品、鍛造品、硬度が不均一な材料などの加工を容易に制御できます。
バックラッシュ補正機能が不十分な機械に適しています。切削力がテーブルを前方に引っ張るのではなく、送り方向と逆方向に働く傾向があるため、従来のフライス加工では、古い機械での工具の突然の接触のリスクが軽減されます。
表面仕上げが主な要件ではない場合、従来型のフライス加工は大量の材料除去にも有効です。大きな加工代、強力なクランプ、安定した工具経路を備えた荒加工では、アップカットフライス加工による最終仕上げの前に、余分な材料を安全に除去できます。
従来のフライス加工の欠点
従来のフライス加工では、切削前に工具が表面を擦り、切りくずが厚くなるため、表面仕上げが劣る傾向があります。そのため、工具痕、引き裂き、残留変形が目立ちやすく、材料や加工条件によっては表面粗さがRa1.6μmを超えることも少なくありません。
従来のフライス加工では、工具摩耗が速くなる可能性があります。切削刃が材料に完全に食い込む前に、最初の摩擦作用によって摩擦と熱が発生します。これにより、特にステンレス鋼、チタン、および一部の銅合金において、逃げ面摩耗、切削刃の鈍化、および加工硬化が加速される可能性があります。
切削熱は工具と被削材の接触面に留まりやすい。切りくずの形成が遅く摩擦が大きいため、熱が被削材や工具に伝わりやすく、熱膨張、寸法ばらつき、表面品質の問題が発生するリスクが高まる。
クライムミリングと従来のミリングの主な違い
クライムミーリングと従来型ミーリングの主な違いは、カッターの回転方向と送り方向の関係にある。クライムミーリングでは、カッターは送り方向と同じ方向に回転するが、従来型ミーリングでは、カッターは送り方向とは逆方向に回転する。
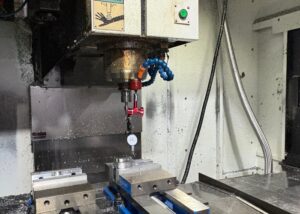
ツールオフセットと切削精度の比較
アップカット加工では、セットアップが固定されている場合、切削力によって工作物が治具に向かって押し付けられる傾向があります。これにより、特に仕上げ加工時において、工具経路の安定性と寸法精度が向上します。
±0.01mmといった厳しい公差が求められる精密部品の場合、CNC工作機械の剛性とバックラッシュ補正機能が優れている場合は、アップカット加工が好まれることが多い。アップカット加工は、表面の裂け目を軽減し、繰り返し加工される部品の寸法精度を向上させるのに役立つ。
従来のフライス加工では、切削力が工具と工作物を好ましくない方向に押し出す可能性があります。クリアランスの大きい機械では、これが工具のたわみ、びびり振動、寸法ばらつきの原因となることがあります。しかし、機械のバックラッシュの制御が難しい荒加工においては、フライス加工の方が安全な場合もあります。
熱の影響と切削力の方向
クライムフライス加工では、切りくずが厚いものから薄いものへと徐々に排出されるため、切削ゾーンから切りくずとともに熱が素早く放出されます。これにより、工具温度、被削材の加熱、および熱変形を低減できます。
従来のフライス加工では、薄い切りくずから厚い切りくずまで発生します。切削前に工具が擦れることがあり、接触面付近に熱がこもりやすくなります。これは摩擦を増加させる可能性があり、特にアルミニウム、銅、ステンレス鋼、チタン、または熱に弱いプラスチックを加工する際に顕著です。
切削力の方向も異なります。アップカット加工ではワークピースがカッターに引き込まれるのに対し、従来型のフライス加工では送り方向とは逆方向に押し出されます。そのため、アップカット加工ではより強力なバックラッシュ制御が必要となり、旧型の設備では従来型のフライス加工の方が安全な場合が多いのです。
表面品質と処理効率の分析
クライムミーリングは、摩擦を低減し、切削力の変動を抑え、切りくずの分離をきれいにするため、一般的に優れた表面品質を実現します。仕上げ加工においては、機械の剛性、工具の切れ味、およびパラメータが適切に制御されている場合、Ra0.8μm以下の滑らかな表面を実現するのに役立ちます。
クライムミーリングは、工具の切削効率が向上し、摩擦が軽減されるため、加工効率を高めることができます。バッチCNC加工では、部品の形状、材質、ツールパス、機械の性能にもよりますが、サイクルタイムを約10~20%短縮できる可能性があります。
従来のフライス加工では、切削前にカッターが表面を擦り、切りくずが厚くなるため、工具痕やバリが多く残ります。そのため、高い表面品質要件を満たすには、仕上げ加工、研磨、バリ取り、または最終的なアップカット加工が必要になる場合があります。
工作機械の構造と制御システムの要件
クライムミーリングでは、高い機械剛性、安定したサーボ制御、効果的なバックラッシュ補正が求められます。機械テーブル、ボールねじ、スピンドル、治具、またはツールホルダーが不安定な場合、クライムミーリングは振動、工具の引っ掛かり、または寸法誤差を引き起こす可能性があります。
最新のCNCマシニングセンターは、より堅牢な構造、精密な送り制御、およびソフトウェア補正機能を備えているため、一般的にアップカット加工に適しています。これにより、アップカット加工は、より優れた表面仕上げ、より長い工具寿命、およびより高い効率を実現します。
従来のフライス加工は、旧式の機械、手動フライス盤、またはバックラッシュが目立つ装置に適しています。切削方向の許容範囲が広く、工具がワークピースを突然カッターに引き込んでしまうリスクを軽減します。
ダウンカットと従来型カットのどちらを選ぶべきか
材料の種類、加工段階、工作機械の状態、治具の剛性、公差要件、表面仕上げ目標に基づいて、アップカット加工または従来型加工を選択する必要があります。最適な方法は、固定された規則ではなく、実際の加工環境によって異なります。
材質タイプによる選択
材料によって、アップカット加工と従来型加工に対する反応は異なります。材料の硬度、延性、熱伝導率、切りくず挙動、加工硬化傾向など、すべてが最適な加工方法に影響を与えます。
| 材料タイプ | 共通グレード | 推奨される粉砕方法 | 専門的なアドバイス |
| アルミニウム合金 | 6061、7075 | クライムミリング | 工具の固着を軽減し、切りくずの排出性を向上させ、より優れた表面仕上げを実現します。 |
| 中炭素鋼 / ダイス鋼 | P20、H13、S50C | 荒削り:従来型フライス加工、仕上げ:アップカットフライス加工 | 従来型のフライス加工は荒加工の安定性を向上させ、アップカットフライス加工は最終仕上げと精度を向上させます。 |
| チタン合金 | Ti6Al4V、TC4 | クライムミリング | 強力な冷却と小送り速度を組み合わせることで、熱の蓄積と工具への負荷を軽減します。 |
| ステンレス鋼 | 304、316、17-4PH | 荒削り:従来型フライス加工、仕上げ:アップカットフライス加工 | 従来のフライス加工は重切削時の安定性を向上させ、クライムフライス加工はバリの制御と仕上げに役立ちます。 |
| 銅 | C110、C101 | 従来のフライス加工 | より安定した切削力は、汚れの付着、目詰まり、過熱を軽減するのに役立ちます。 |
| 真鍮 | H62、C360 | クライムミリング | 優れた被削性により、高速切削と表面仕上げの向上を実現します。 |
| エンジニアリングプラスチックス | POM、PA6、PTFE | クライムミリング | 熱、バリ、溶融、材料の変形を軽減するのに役立ちます。 |
| 高機能プラスチック | ピーク、PI、UPE | クライムミリング | 高価な素材において、より高い寸法精度とよりきれいな表面を実現します。 |
| マグネシウム合金 | AZ31B、ZK60 | クライムミリング | 切断時間と発熱量を削減できるが、火災安全対策には十分注意する必要がある。 |
| 炭素繊維複合材料 | CFRP | 特殊工具を用いた従来型フライス加工 | 工具の形状が適切であれば、繊維の引き抜きや端部の剥離を軽減するのに役立ちます。 |
プロセス要件に応じて
CNCフライス加工において、アップカットフライス加工と従来型フライス加工のどちらを選択するかは、加工段階によって大きく左右されます。荒加工と仕上げ加工では優先順位が異なるため、切削方向も異なる場合があります。
CNCフライス加工において、粗加工は材料の迅速な除去、工具の安全性、およびプロセスの安定性に重点を置きます。仕上げ加工は、表面品質、寸法精度、バリの抑制、および最終部品の均一性に重点を置きます。
このため、不安定な条件下での荒加工には従来型のフライス加工がよく用いられる一方、剛性の高いCNCフライス加工装置を用いた仕上げ加工には、クライムフライス加工がよく用いられる。
荒加工
荒削り加工では、大量の材料を迅速かつ安全に除去する必要があります。従来のフライス加工は、工具が徐々に切削部に進入し、不規則な形状の材料や大きな切削代を加工する際に優れた制御性を発揮するため、荒削り加工に適している場合が多いです。
この緩やかな切削動作は、特に表面が硬い材料、スケール、鋳造表面、または硬度が不均一な材料において、工具の急激な食い込みを軽減するのに役立ちます。また、治具の剛性が十分でない場合にも有効です。
しかし、荒加工には必ずしも従来型のフライス加工が必要なわけではありません。強力な工具と安定したセットアップを備えた最新の剛性の高いCNC工作機械では、バックラッシュと切削負荷を適切に制御すれば、アップカットフライス加工を用いて効率的な荒加工を行うことも可能です。
フィニッシング
仕上げ加工には、より優れた表面仕上げ、寸法精度、および刃先品質が求められます。仕上げ加工には、摩擦を低減し、切りくずの形成をきれいにし、表面の裂け目を軽減するため、一般的にアップカット加工が好まれます。
±0.01mmなどの厳しい公差や、Ra0.8μm以下の表面粗さを達成することが目標の場合、剛性の高いCNCマシンでは、アップカット加工の方がより安定した結果が得られる。
ハイエンド部品の場合、最終的なアップカット加工を行うことで、バリを減らし、輪郭精度を向上させ、手作業による研磨や二次仕上げの必要性を低減できます。
機種別
機械の種類によって、アップカット加工と従来型のフライス加工のどちらがより安全で効果的かは大きく異なります。最新のCNCマシニングセンターと旧式の手動加工機では、切削力に対する挙動が大きく異なるためです。
高剛性CNC工作機械は、構造が頑丈で送り制御が優れ、バックラッシュ補正機能も備えているため、通常はアップカット加工に対応しています。一方、手動工作機械や旧式の設備はバックラッシュの影響を受けやすいため、従来型のフライス加工の方が適している場合があります。
加工方法を選択する前に、機械加工者は、スピンドルの剛性、テーブルのクリアランス、治具の強度、サーボの応答性、ツールホルダの振れ、および切削負荷を確認する必要があります。
高精度CNCマシニングセンター
高精度CNCマシニングセンタは、一般的にアップカット加工に適しています。これらの機械は通常、ボールねじ、サーボ制御、ピッチ補正機能、高い主軸剛性、そして安定した送り精度を備えています。
これらの機械におけるアップカット加工は、高速加工、精密仕上げ、および安定したバッチ生産を可能にします。航空宇宙、医療機器、精密金型、ロボット工学、およびハイエンド産業部品など、幅広い分野で活用されています。
高価な材料や厳しい公差が求められる部品を加工する場合、アップカット加工は表面仕上げ、工具の安定性、寸法再現性を向上させることで、手直し作業を削減できる。
手動式または従来型のフライス盤
手動フライス盤や旧式の従来型フライス盤は、従来型のフライス加工に適している場合が多い。これらの機械は、バックラッシュが目立ちやすく、補正機能も限られている可能性がある。
クライムフライス加工では、バックラッシュによってカッターがテーブルを急激に引っ張り、ビビリ、切削過ぎ、または工具破損を引き起こす可能性があります。従来型のフライス加工では、切削力が送り方向と逆方向に作用するため、このリスクは軽減されます。
古い設備、粗加工、および公差がそれほど重要でない作業においては、従来型のフライス加工の方が安全で予測しやすい場合が多い。
ビジネスケース分析の処理
ビジネスケース分析を行うことで、フライス加工の理論と実際の製造上の意思決定を結びつけることができます。業界によって優先事項は異なり、例えば、公差、表面粗さ、材料費、バリ対策、サイクルタイム、工具摩耗、部品の信頼性などが挙げられます。
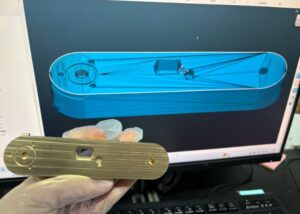
航空宇宙コンポーネント
航空宇宙部品の仕上げ加工においては、表面の完全性、寸法精度、工具寿命の向上に優れているため、アップカット加工が好まれることが多い。チタン合金フレーム、アルミニウム構造部品、薄肉部品などは、安定した切りくず排出と低い切削熱によって大きなメリットが得られる。
航空宇宙部品は通常、高価で公差が厳しいため、機械の剛性、治具設計、および工具経路制御が極めて重要です。強力なクーラントと最適化された切削条件を組み合わせることで、アップカット加工は表面の裂け目を軽減し、加工の一貫性を向上させることができます。
厚みのある材料や不均一な形状の材料を荒削りする場合、表面仕上げよりも安定性が重要な場合は、従来型のフライス加工が依然として用いられることがある。
精密金型業界
精密金型製造において、キャビティの平滑性を向上させ、切削痕を低減し、研磨時間を短縮するために、仕上げ加工でアップカットフライス加工が一般的に用いられます。これは、プラスチック射出成形金型、ダイカスト金型、および放電加工用銅電極に有効です。
粗加工時には、特に硬い金型鋼や不規則な形状の材料を加工する場合、従来のフライス加工を用いて安全に材料を除去することができます。材料の許容量が安定したら、中間仕上げや最終仕上げには、アップカットフライス加工がよく用いられます。
総合的な戦略は、工具寿命、表面品質、生産効率のバランスを取るのに役立ちます。
医療機器
医療機器には、厳密な寸法精度、滑らかな表面、バリのないエッジ、そして安定した加工再現性が求められます。骨ねじ、インプラント部品、手術器具、精密ハウジングなどの医療部品の仕上げ加工には、アップカット加工がよく用いられます。
チタン、ステンレス鋼、PEEK、その他の医療グレード材料の場合、鋭利な工具と制御された切削パラメータを使用することで、クライムミリングは熱の蓄積と表面欠陥を低減できる。
医療機器部品には高い信頼性が求められるため、切削方向は工具形状、冷却方法、表面仕上げ要件、および汚染管理と整合させる必要がある。
実践的なアドバイスとヒント
実際のフライス加工の性能は、アップカット加工か従来型加工かを選択するだけでは決まりません。工具形状、切削条件、ワーク保持方法、機械の剛性、クーラント、ツールパス戦略、そしてオペレーターによる確認など、すべてが最終結果に影響を与えます。
ダウンカットとコンベンショナルカットの切削パラメータ設定のヒント
切削パラメータは、材料、工具径、工具コーティング、主軸出力、治具の剛性、および表面仕上げ目標に応じて調整する必要があります。アップカット加工と従来型加工では、通常、異なるパラメータ設定戦略が求められます。
クライムフライス加工では、仕上げ精度を高め、発熱を抑えるために、高い主軸回転数、中程度の送り速度、小さな切削深さ、そして効果的な冷却がよく用いられます。一方、従来型のフライス加工では、荒加工時にやや低い回転数、中程度の送り速度、大きな切削深さ、そして継続的な冷却がより一般的です。
これらの値はあくまで出発点であり、固定された基準値ではありません。量産前には、試作と検査が依然として必要です。
クライムミリングの推奨パラメータ
推奨されるアップカット加工パラメータには、高い主軸回転数、中程度の送り速度、浅い切削深さ、安定した冷却などが含まれます。一般的な開始範囲としては、3000~8000RPM、600~1200mm/分の送り速度、0.5~1mmの軸方向切削深さ、工具径の50~70%の半径方向切削幅などが挙げられます。
クライムフライス加工は、切れ味の良い工具、強固なワーク保持、そして安定した機械制御によって効果を発揮します。強制冷却または最小量潤滑は、熱を制御し、切りくず排出を改善するのに役立ちます。
仕上げ加工においては、ステップオーバーを小さくし、切削負荷を軽くすることで、表面粗さと寸法精度を向上させることができる。
従来型フライス加工の推奨パラメータ
推奨される従来のフライス加工パラメータでは、荒加工時に主軸回転数をやや低く、送り速度を中程度に、切削深さを大きく設定することが多い。一般的な開始範囲としては、回転数2000~5000RPM、送り速度400~800mm/分、軸方向切削深さ1~2mm、半径方向切削幅30~50%などが挙げられる。
従来型のフライス加工は、アップカットフライス加工よりも粗い設定に耐えられるが、過度の熱や摩擦を制御する必要がある。連続冷却は、ワークピースの加熱と工具の摩耗を軽減するのに役立つ。
硬い材料、不規則な形状の加工物、または古い機械の場合、保守的なパラメータを使用することで、工具の欠けや振動を軽減できます。
チャタリングマークと切削クラックを防ぐ方法
工具の剛性を高め、切削条件を最適化し、工具の不安定な係合を避けることで、ビビリ痕や切削割れを低減できます。工具の突き出し量を短くすること、剛性の高いホルダを使用すること、コーティングされた工具を使用すること、そして安定した治具を使用することが重要です。
切削速度は共振領域を避けるようにしてください。ビビリ振動が発生した場合は、主軸回転速度を下げたり、送り速度を調整したり、切削深さを浅くしたり、工具経路の噛み合いを変更したりすることで、切削を安定させることができます。
深い空洞の場合、段付き切削やZ方向の積層フライス加工によって、工具への急激な負荷を軽減できます。実際の加工を行う前に、ツールパスのプレビューと治具の検査を完了しておく必要があります。
ワークピースのクランプとバックラッシュ制御
ワークピースのクランプとバックラッシュ制御は、安定したフライス加工に不可欠です。クランプが不十分だと、部品のずれ、ビビリ振動、寸法誤差、工具破損の原因となります。
確実な位置決め、十分な接触面積、そしてバランスの取れたクランプ力を確保した、しっかりとした固定装置が必要です。アルミニウムや銅などの軟質材料の場合は、保護シムやソフトジョーを使用することで、表面の変形を防ぐことができます。
バックラッシュは、アップカット加工において特に重要です。古い機械はアップカット加工を行う前にテストを行い、可能な場合は補正を適用する必要があります。バックラッシュを制御できない場合は、通常、従来型のフライス加工の方が安全です。
よくある間違いと解決策
一般的なフライス加工のミスとしては、バックラッシュのある機械でアップカット加工を行うこと、送り速度が過剰であること、切れ味の悪い工具を使用すること、ワークピースのクランプが不十分であること、クーラントの使用を怠ることなどが挙げられます。これらの問題は、工具の欠け、表面品質の低下、工具の固着、部品寸法のばらつきなどを引き起こす可能性があります。
| 問題 | 原因分析 | 解決策の提案 |
| クライムフライス工具のチッピング | 送り速度が速すぎる、工具の進入が強すぎる、剛性が低い | 送り速度を下げ、進入経路を最適化し、工具保持力を向上させる。 |
| 従来のフライス加工における表面粗さの悪さ | 工具の摩擦、刃の鈍さ、高い切削衝撃 | 工具を交換し、進入速度を下げ、仕上げ工程を追加する。 |
| 工具の付着または塗りつけ | 高温、潤滑不良、不適切なコーティング | 冷却性能を向上させる、コーティングされた工具を使用する、速度と送り速度を調整する |
| 部品サイズにばらつきがある | ワークピースのずれ、バックラッシュ、スピンドルの熱ドリフト | 固定具を補強し、バックラッシュを確認し、温度を安定させる |
| バリの形成 | 切断方向の間違い、刃の切れ味の悪さ、出口戦略の不備 | クライムフィニッシングを使用し、ツールを研ぎ、ツールパスを最適化します。 |
加工前に、治具の固定状態、ツールパスのプレビュー、送り速度、主軸回転速度、クーラントの設定、バックラッシュの状態などを数分かけて確認しておくと良いでしょう。簡単なセットアップチェックを行うことで、工具の損傷、不良品の発生、高額な再加工を防ぐことができます。
よくあるご質問
従来型フライス加工とダウンカットフライス加工のどちらが良いか
私の仕事では、仕上げが滑らかで工具寿命が長いため、ほとんどのCNC加工にダウンカットを好んで使用しています。切削力の変動を最小限に抑え、熱の蓄積も抑えられます。しかし、バックラッシュが顕著な機械や補正システムがない機械では、従来型フライス加工の方が安全で安定しています。精度要件が±0.01 mmよりも厳しい場合、特にアルミニウムやチタン合金の加工では、ダウンカット加工の方が優れた安定性を発揮します。
クライムミリングの欠点は何ですか?
ダウンカットは非常に効率的ですが、バックラッシュ制御が不十分な機械ではリスクを伴います。カッターの動きによってワークが工具に引き込まれ、工具の突発的な噛み込み、ワークのずれ、あるいは表面の削れが発生する可能性があります。適切なバックラッシュ補正が行われていない場合、特にステンレス鋼や焼入れ鋼などの硬質材料の切削時に、公差誤差が0.05mmを超え、工具の欠けが増加することがあります。
アップカットミリングの利点は何ですか?
アップカットミリング(またはコンベンショナルミリング)は、荒加工時の制御性が向上し、振動吸収性も向上します。鋳鉄、鍛造品、焼入れ鋼など、表面品質よりも剛性と工具安定性が重視される加工では、アップカットミリングを選択することが多いです。特に、旧式の工作機械や手動の工作機械、特に公差が±0.05 mmを超え、仕上げよりも加工安定性を優先する必要がある場合に有効です。
アップミリングとダウンミリングとは
アップミリング(従来型)は、送り方向とは逆方向に工具を押し込むことで、工具の進入をスムーズにし、衝撃を吸収します。荒加工や不安定なセットアップに最適です。ダウンミリング(クライム)は、送り方向に沿って工具を引き込むことで、よりきれいな仕上がりと工具摩耗の低減を実現します。アルミニウム、銅、エンジニアリングプラスチックにはクライムミリングを、研磨性金属や高抵抗金属には、バックラッシュによる歪みを避けるため従来型ミリングを選択します。
ダウンミリングにおけるバックラッシュとは
ダウンミリングにおけるバックラッシュとは、リードスクリューやギアなどの部品間の機械的な遊びを指します。これを補正しないと、工具の動きが不規則になり、チャタリングや寸法精度の劣化につながる可能性があります。私の工場では、老朽化した機械で最大0.03mmのバックラッシュを計測したことがあります。これは、公差の厳しい部品を損傷するには十分な値です。そのため、重要な加工でダウンミリングを使用する前には、必ずバックラッシュ補正を検証しています。
結論
クライムミーリングと従来型ミーリングは、単純にどちらが優れている、劣っているというものではありません。これらは、機械の剛性、バックラッシュ制御、材料の種類、加工段階、表面仕上げの要求、公差目標に応じて選択すべき、2つの異なるミーリング戦略です。クライムミーリングは、最新の高剛性CNCマシン、仕上げ加工、高速加工、およびより優れた表面仕上げと工具寿命が求められる部品に適しています。一方、従来型ミーリングは、旧型の機械、荒加工、不安定な材料、および最終的な表面品質よりも切削安定性が重要な状況に適しています。
TiRapidでは、カスタム金属部品およびプラスチック部品向けの高精度CNC加工サービスを提供しています。フライス加工、旋削加工、穴あけ加工、ボーリング加工、ねじ切り加工、表面仕上げ加工、または高精度CNC加工が必要なプロジェクトであれば、当社のエンジニアリングチームが材料特性、加工方法、治具の安定性、公差管理、および生産の実現可能性を検討し、信頼性の高い部品品質と効率的な製造をサポートします。
















