
חריטה ב-CNC היא תהליך ייצור קלאסי של חיתוך. על ידי סיבוב חומר העבודה במהירות גבוהה ושימוש בכלי החיתוך להסרת חומר עודף מפני השטח של חומר העבודה, המוצר יכול סוף סוף להגיע לצורה, קוטר וגודל אידיאליים. בהתבסס על ניסיון העבודה שלי, אסביר לכם כיצד חריטה ב-CNC פועלת, המכונות המעורבות, פעולות מפתח, שיקולי תכנון ועוד.
מה המשמעות של חריטה CNC
CNC, ראשי תיבות של בקרה נומרית ממוחשבת, היא מערכת האוטומטית של תנועות כלי מכונה בדיוק רב באמצעות הוראות דיגיטליות מתוכנתות מראש. כשאני מתייחס לחריטה ב-CNC, אני מדבר ספציפית על התהליך שבו מחרטה מסובבת את חומר הגלם (בדרך כלל גלילי) בעוד שכלי חיתוך נייח, המוכוון על ידי תוכנת CNC, חותך אותו לצורה הרצויה.
מהי חריטה ב-CNC? בפעילותי היומיומית, אני משתמש בתהליך זה כדי לייצר רכיבים בדיוק גבוה כמו פירים, תותבים וחלקים עם הברגה בהתאמה אישית. המחשב שולט בכל ציר תנועה, קצב הזנה, מהירות ציר ונתיב הכלי. אני מתכנת באופן קבוע סבולות עד ±0.01 מ"מ, דבר חיוני ליישומים בתעשיות התעופה והחלל, הרפואה והרכב, שבהן התאמה ועקביות חשובות. חריטה ב-CNC אינה רק עיצוב מתכת - מדובר בעקביות אוטומטית, איכות חוזרת ונשנית ויעילות ייצור גבוהה.
כיצד פועלת חרטת CNC
כשלקוחות שואלים איך עובדת חריטה ב-CNC, אני מסביר את זה כך:
ראשית, מוט גלילי - בדרך כלל אלומיניום, פלדה או פליז - מועמס לתוך צ'אק המחרטה, ומהדק אותו היטב. הציר מסובב את חומר העבודה במהירויות של עד 4,000 סל"ד, בהתאם לחומר ולגימור המשטח הרצוי.
לאחר מכן, כלי חיתוך נייח - שתוכנת מראש באמצעות קוד G - נע במדויק לאורך צירי X ו-Z. מסלולי כלים מתוכנתים אלה שולטים בקצב ההזנה (בדרך כלל 0.05-0.3 מ"מ/סיבוב) ובעומק החיתוך, ומבטיחים גיאומטריה מדויקת.
במילים פשוטות, אני טוען מוט גלילי למחרטה, מגדיר את התוכנית, והמכונה חותכת את הצורה במדויק - בין אם זה גליל פשוט או ציר הברגה מורכב.
הבדלים עיקריים Fכרסום CNC
מניסיוני, ההבדל העיקרי הוא זה: חריטה ב-CNC מסובבת את חומר העבודה, בעוד שכרסום ב-CNC מסובב את כלי החיתוך. כשאני מעבד חלקים גליליים או עגולים כמו צירים או תותבים, חריטה היא הבחירה שלי. זה מהיר ומדויק יותר עבור צורות כאלה.
עם זאת, כרסום עדיף למשטחים שטוחים, כיסים או קווי מתאר תלת-ממדיים מורכבים. הוא מאפשר תנועה מרובת צירים (עד 5 צירים), בה אני משתמש כאשר לחלק יש מספר פאות או שהוא דורש חיתוכים זוויתיים.
עבור חלקים עגולים בנפח גבוה, חריטה יעילה יותר - ביצעתי עבודות שהגיעו ל-500 חלקים לשעה במחרטות מסוג שוויצרי. אבל עבור פרופילים מורכבים, כרסום נותר חיוני. בחירת התהליך הנכון חוסכת גם זמן וגם עלות כלי עבודה.
התַהֲלִיך ו זרימת עבודה
תהליך העבודה שלי בחריטת CNC מתחיל במידול CAD ותכנות G-code, הממוטב באמצעות CAM. אני מכייל כלים, מבצע בדיקות יבשות ובודק את הגדרת הצ'אק. במהלך העיבוד השבבי, אני עוקב אחר רעידות. הבדיקה הסופית משתמשת בקליברים, מיקרומטרים ו-CMM. עבור תעופה וחלל, אני מאמת סבילות של ±0.005 מ"מ וגימור Ra ≤ 0.4 מיקרון.
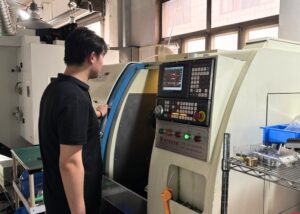
עיצוב CAD ותכנות G-קוד
אני מתחיל בתכנון ב-CAD. לאחר מכן אני ממיר את התכנון הזה לקוד G, שאומר למחרטה כיצד לנוע. תוכנת ה-CAM בה אני משתמש ממטבת את מהירות החיתוך, החלפת הכלים ונתיבי הכלים כדי למזער את זמן המחזור.
הגדרת מחרטת CNC
לאחר מכן אני מרכיב את הכלים המתאימים בצריח ומוודא שהצ'אק מחזיק את החומר בצורה מאובטחת. הגדרה נכונה כוללת כיול כלים וניסויים יבשים כדי למנוע התנגשויות או שגיאות במהלך החיתוך בפועל.
טעינת חומרים Aביצוע נתיב כלים
לאחר אימות התוכנית, אני טוען את מוט הגולמי ומניח למחרטה לפעול. מסלול הכלים פועל לפי קוד ה-G - חיתוך, קידוח או הברגה. לאורך כל התהליך, אני תמיד עוקב אחר רעידות או רעידות כדי לשמור על איכות פני השטח.
בקרת איכות Aבדיקת חלק סופית
לאחר עיבוד שבבי, אני משתמש במיקרומטרים, קליברים ומכשירי CMM כדי לבדוק מידות קריטיות. גימור פני השטח נבדק ויזואלית ובאמצעות בדיקות Ra. עבור חלקים בחלל ובעלי סבילות צמודה, כל מיקרון חשוב.
פעולות חיתוך CNC
חריטה ב-CNC כוללת מגוון פעולות פנימיות וחיצוניות. אני מבצע חריטה, חיתוך חיתוך, חיתוך וחריצים בדיוק של ±0.01 מ"מ. באופן פנימי, אני קודח, מקדח, מרחיב, מעביר הברגה ומחורץ בדיוק של ±0.02 מ"מ. חריטה חדה וחריטה מדורג מאפשרות עיבוד יעיל של פירים וחרוטים מורכבים. יכולות אלו מבטיחות אספקה עקבית של גיאומטריות סטנדרטיות ומותאמות אישית בתעשיות השונות.
פעולות חיצוניות: חריטה, חיתוך פנים, חיתוך פרידה, חריצת חריצים, חריטה קשה
חריטה : חריטה היא השיטה העיקרית בה אני משתמש כדי להפחית את הקוטר החיצוני של חלקים מסתובבים. היא אידיאלית לייצור צירים, תותבים וטבעות מדויקים, בדרך כלל עם סבילות ממדיות של ±0.01 מ"מ.
חיפוי : חיפוי הוא הפעולה המועדפת עליי ליצירת משטח ייחוס שטוח ונקי בקצה החלק. אני בדרך כלל מבצע זאת תחילה כדי להבטיח אנכיות ולהכין את החומר לפעולות הבאות.
פרידה : פרידה, או חיתוך, משמשת להפרדת רכיבים מוגמרים מחומר המוטות. אני שולט בקפידה בקצב ההזנה ובגיאומטריית הלהב כדי למנוע קוצים או סטייה במהלך ההפרדה.
חריצת חריצים : חריצת חריצים מאפשרת לי ליצור שקעים כגון חריצים של טבעת O או טבעת snap-ring. לדוגמה, יצרתי חריצים צרים עד 1.5 מ"מ עבור טבעות תמיכה ברכיבים הידראוליים.
חריטה קשה : חריטה קשה משנה את כללי המשחק. היא מאפשרת לי לעבד פלדות קשות (עד 60 HRC) מבלי לעבור ללטש. זה מפחית את זמן ההובלה ואת עלויות הייצור, במיוחד בפעולות גימור עבור פלדות כלים או חלקים עמידים בפני שחיקה.
פעולות פנימיות: קידוח, קידוח, חריטה, הברגה, חריטה
קידוח : קידוח הוא נקודת המוצא שלי בעת יצירת מאפיינים פנימיים. אני משתמש בכלים קבועים וגם בכלים חיים, בהתאם להגדרת המכונה. לדוגמה, אני קודח באופן קבוע חורים מרכזיים עמוקים עד 100 מ"מ עבור סרנים ומוטות הברגה בהתאמה אישית.
קידוח : קידוח מאפשר לי לעדן ולהגדיל חורים שנקדחו מראש כדי להשיג סבולות צפופות - לעתים קרובות בטווח של ±0.01–0.02 מ"מ. זה קריטי במיוחד בחלקים הדורשים מיסבים בלחץ או יישור מדויק.
חריטה : חריטה היא הבחירה הראשונה שלי כשאני זקוק לגימורי חורים חלקים במיוחד וקביעת גודל מדויקת, בדרך כלל משיגים חספוס פני שטח עד Ra 0.8 מיקרון. זה נפוץ בתותבים לתעופה וחלל ובשרוולים רפואיים.
הברגה : הברגה היא תחום רב-תכליתי - אני מעבד הברגות פנימיות וחיצוניות ישירות על המחרטה, בפסיעה מטרית, UNC או בהתאמה אישית. אני מבטיח התאמה וקדימות נכונות על ידי התאמת קצבי הזנה ושימוש במתקני הברגה ייעודיים.
מחורץ : מחורץ מוסיף מרקם פונקציונלי. חיברתי ידיות אלומיניום, ידיות נירוסטה ואפילו ידיות רפואיות שבהן שליטה טקטואלית היא המפתח. בהתאם לתבנית - ישר, יהלום או ספירלי - אני יכול להתאים את הלחץ ואת פרופיל הכלי כך שיתאימו הן לאסתטיקה והן לפונקציונליות.
מפנה מתחדד Aסיבוב צעד שני
חריטה חדה : חריטה חדה היא קריטית כשאני צריך לעבד פרופילים חרוטיים, כגון חרירים, מתאמים או פינים מחודדים. אני בדרך כלל מגדיר את נתיב הכלי בהיסט זוויתי קבוע - נניח 5° או 10° - יחסית לציר הציר. זה מאפשר לי להשיג מעברים הדרגתיים בקוטר, עם סבילות חריטה נשלטות בטווח של ±0.05 מ"מ על פני אורכים של 100 מ"מ או יותר.
חריטה בשלבים : חריטה בשלבים, לעומת זאת, אידיאלית עבור רכיבים הדורשים מספר קטרים שונים לאורך אותו ציר. אני משתמש לעתים קרובות בשיטה זו עבור צירי הנעה ומוטות ציר שבהם מיסבים, צווארונים או גלגלות חייבים להיות במיקומים ספציפיים. אני מתכנת חיתוכים עוקבים כדי להפחית את הקוטר במרווחים מדויקים - בדרך כלל עם אורכי שלבים הנעים בין 10 מ"מ ל-80 מ"מ, ווריאציות קוטר של עד ±0.02 מ"מ בהתאם להתאמה הנדרשת.
שתי השיטות חיוניות בתהליך העבודה שלי בעת ייצור חלקים מכניים בעלי פונקציונליות גבוהה עם דרישות ממדים מורכבות.
סוגים Oמכונות חריטה CNC
אני בוחר מחרטות CNC בהתבסס על גודל החלק וצרכי העבודה. מחרטות אופקיות מטפלות ברוב החלקים העגולים ביעילות. מחרטות אנכיות מציעות יציבות טובה יותר לחלקים כבדים. מחרטות שוויצריות אידיאליות לעבודה ארוכה ומדויקת. מחרטות מרובות צירים מקצרות את זמן המחזור עבור מנות גדולות. לשם גמישות, אני משתמש במרכזי חריטה עם כלי עבודה חיים, אך עדיין מסתמך על מחרטות קונבנציונליות עבור ריצות פשוטות או אב טיפוס.
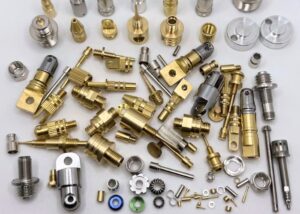
מחרטות CNC אופקיות
מחרטות CNC אופקיות הן המכונות המועדפות עליי עבור רוב החלקים הגליליים הסטנדרטיים, כגון צירים, שרוולים ותותבים. הכיוון האופקי שלהן מאפשר לכוח המשיכה לסייע בפינוי שבבים, להפחית הפרעות כלים ולשפר את גימור פני השטח. עם מהירויות ציר שלעתים קרובות עולות על 3,000 סל"ד ויכולות החלפת כלים מהירות, אני יכול להשיג זמני מחזור יעילים אפילו על חלקים במורכבות בינונית. מכונות אלו מצליחות למצוא איזון בין דיוק, מהירות וקלות תפעול עבור רוב סבבי הייצור.
מחרטות CNC אנכיות
בעת עיבוד שבבי של רכיבים גדולים או כבדים כמו בתי משאבה או גופי שסתומים, אני מסתמך על מחרטות CNC אנכיות בשל יציבותן המעולה. כוח הכבידה מסייע למרכז ולתמוך בחומר העבודה, וממזער סטייה ורעידות. הגדרה זו שימושית במיוחד עבור חלקים בקוטר של יותר מ-500 מ"מ או שמשקלם עולה על 100 ק"ג. עם זאת, פינוי שבבים הופך למאתגר יותר בהכנות אנכיות, לכן אני תמיד מיישם זרימת נוזל קירור מבוקרת ועצירות תקופתיות כדי לנהל הצטברות שבבים ביעילות.
מחרטות שוויצריות ורב-ציריות
מחרטות מסוג שוויצרי : מחרטות מסוג שוויצרי הן הבחירה העיקרית שלי לייצור חלקים ארוכים ודקים - כגון ברגי עצם או פיני חיישן. הודות לתותב ההנחיה, חומר העבודה נתמך קרוב לכלי החיתוך, מה שממזער את הסטייה ומשפר את גימור פני השטח.
רב-צירי : לייצור בנפח גבוה, אני פונה למכונות רב-צירי. עם עד 6 או 8 צירים הפועלים במקביל, קיצרתי את זמני המחזור ביותר מ-50% בפרויקטים בתחום הרכב, מה שהופך אותן לאידיאליות לייצור המוני של רכיבים קטנים וחוזרים.
מרכזי מפנה VSמחרטות CNC קונבנציונליות
מרכזי חריטה מציעים רב-תכליתיות - מלבד חריטה, אני יכול גם לבצע קידוח, כרסום ואפילו הברגה במערכת אחת באמצעות כלי עבודה חיים. שילוב זה מגביר את היעילות, במיוחד עבור חלקים מורכבים.
מצד שני, מחרטות CNC קונבנציונליות פשוטות יותר ומתמקדות אך ורק בפעולות חריטה. אני עדיין מסתמך עליהן עבור חלקים פשוטים או ריצות אב טיפוס שבהן מהירות ופשטות ההתקנה חשובות יותר מגיוון.
רכיבי מכונה ותוכנה
בחריטת CNC, רכיבי המכונה והתוכנה מניעים את הדיוק. אני מסתמך על ראש הציר, הציר והזנב לתמיכה, כאשר המיטה והגררה מבטיחים יציבות. הצריח נושא כלים מרובים, ואני בוחר צ'אקים או קולטים בהתבסס על החלק. אני משתמש בבקרי Fanuc או Siemens, מתכנת עם Fusion 360, ומפשט משימות בסיסיות באמצעות Manual Guide i או iHMI.
ראש, זנב, ציר, מיטה, גררה
ראש הציר והציר : ראש הציר הוא יחידת הכוח המרכזית של מחרטת ה-CNC שלי. הוא מכיל את הציר הראשי והמנוע, ומספק מהירויות סיבוב מ-100 עד 4,000 סל"ד בהתאם לחומר ולעבודה. ציר יציב מבטיח קונצנטריות עקבית, שהיא קריטית כשאני מעבד חלקים מדויקים עם סבולות צרות של ±0.01 מ"מ.
זנב -היד : כשאני עובד על צירים ארוכים או רכיבים דקים, אני משתמש בזנב-היד. הוא תומך בקצה החופשי של החלק וממזער את הסטייה תחת כוחות חיתוך. זה חשוב במיוחד עבור חלקים שאורכם עולה על 200 מ"מ, שבהם אפילו כיפוף קל יכול להשפיע על דיוק המימדים.
מצע : המצע מספק את הבסיס המבני של המחרטה. אני בודק את איכות היציקה והקשיחות שלה, מכיוון שמצע יציב ממזער את הרעידות. לדוגמה, בפעולות גימור במהירות גבוהה, רעידות עודפות יכולות להגביר את חספוס פני השטח מעבר ל-3.2 מיקרומטר Ra - דבר שאינו מקובל עבור רבים מלקוחות התעופה והחלל שלי.
גררה : הגררה מחזיקה את צריח הכלי ונע לאורך צירי X ו-Z. היא אחראית על העברת הכלי למיקום המתוכנת המדויק. אני בודק באופן קבוע את מסילות ההובלה הליניאריות ואת בורגי הכדור כדי להבטיח שאני שומר על חזרתיות של ±0.005 מ"מ לאורך ריצות ייצור ארוכות.
צריח כלי, צ'אק וקולט
צריח : הצריח הוא המקום שבו אני מתקין את כל הכלים הדרושים למחזור עיבוד שבבי. בצריח שלי בן 12 התחנות, אני טוען מראש הכל, החל מכלי חריטה ועד לתוספות הברגה. הגדרה זו מאפשרת לי להפוך פעולות מורכבות מרובות שלבים לאוטומטיות ללא התערבות ידנית. זמן אינדוקס הכלים הוא בדרך כלל פחות מ-0.5 שניות, מה ששומר על יעילות זמן המחזור בעיבוד שבבי בנפח גבוה.
צ'אק : עבור חומרי עבודה גליליים סטנדרטיים בקוטר של מעל 12 מ"מ, אני משתמש בצ'אק הידראולי בעל 3 לסתות. הוא מציע כוח הידוק חזק והחלפות מהירות. הדיוק בדרך כלל עומד על 0.03 מ"מ TIR, המתאים לרוב היישומים הכלליים.
קולטים : כשאני מעבד חלקים קטנים או בעלי דיוק גבוה - במיוחד מתחת ל-10 מ"מ קוטר חיצוני - אני עובר למערכת קולטים. קולטים מספקים בקרת קונצנטריות מעולה, לרוב בטווח של 0.01 מ"מ. אני מסתמך על מערכת זו בעת ייצור רכיבים רפואיים או חלקים הדורשים סבולות צפופות במיוחד על פני קבוצות ארוכות.
לוח בקרה ותוכנת CNC
לוח בקרה של CNC: אני עובד בעיקר עם מערכות בקרה של Fanuc ו-Siemens, השולטות בתהליכי חריטה תעשייתית של CNC. לוחות אלה מאפשרים לי להעלות ולערוך קוד G, להתאים קצב הזנה ולנטר מחזורי עיבוד בזמן אמת. לדוגמה, אני יכול לכוונן את מהירות הציר או את קיזוזי הכלי באמצע הייצור מבלי לעצור את הייצור - קריטי בעת שמירה על סבילות של ±0.01 מ"מ.
תכנות G-code: שפת G-code היא שפת המכונה. אני כותב וממטב אותה כדי להכתיב כל תנועה - צירי X ו-Z, סיבובי ציר ופקודות להחלפת כלים. זה מבטיח שכל מעבר יהיה עקבי, דבר חיוני לייצור המוני.
שילוב תוכנת CAM: עבור חלקים מורכבים או פרופילים תלת-ממדיים, אני מסתמך על Fusion 360 או Mastercam כדי ליצור מסלולי כלים מדויקים. פלטפורמות אלו ממירות את עיצובי ה-CAD שלי להוראות עיבוד שבבי נקיות וללא התנגשויות. בעבודות מרובות מפעלים, שימוש ב-CAM מפחית את זמן ההקמה ביותר מ-30% ומשפר את החזרה על פני קבוצות.
מדריך i ו-iHMI (מתקדם)
מדריך AdManual i (Fanuc): אני משתמש לעתים קרובות במדריך Manual i כשאני עובד על חלקים פשוטים יותר או אימון מפעילים חדשים. זהו ממשק תכנות שיחותי המאפשר לי ליצור מחזורי חריטה מבלי לכתוב קוד G מלא. לדוגמה, אני יכול לתכנת פעולת חיתוך וחריטה רק על ידי הזנת מידות ופרמטרים - מה שמקצר את זמן הכנת המחזור בעד 40% עבור עבודות סטנדרטיות.
IHMI (ממשק אדם-מכונה חכם):
מערכת iHMI משלבת ויזואליזציה, התראות תחזוקה וניטור ייצור בלוח מחוונים חכם אחד. אני משתמש בו כדי לעקוב אחר עומס הציר, זמן המחזור ובלאי הכלים בזמן אמת. בתהליכי ייצור ארוכים יותר, זה עוזר לי למנוע זמן השבתה על ידי תזמון תחזוקה חזויה לפני שמתעוררות בעיות.
בעזרת בקרות מתקדמות אלו, אני מייעל את יצירת האבטיפוס והעבודות במחזורים קצרים. אפילו מפעילים פחות מנוסים יכולים להתמודד עם תוכניות חלקים בסיסיות באמצעות תבניות או מחזורים מודרכים. זה מפחית את שגיאות המפעיל ומקצר משמעותית את עקומת הלמידה.
פרמטרים וחריטה
בחריטת CNC, אני מכוונן שלושה פרמטרים מרכזיים - קצב הזנה, מהירות חיתוך ועומק חיתוך - בהתבסס על צורכי החומר וגימור המשטח. לדוגמה, אני חותך אלומיניום במהירות של 300 מטר/דקה ופלדה במהירות של 100 מטר/דקה. אני משתמש במוטות קידוח, כלי חריץ, חותכי הברגה וכלי חריטה כדי להשיג דיוק. כל כלי והגדרה משפיעים ישירות על זמן המחזור, הסבולת (±0.01 מ"מ) וחספוס פני השטח (Ra < 0.4 מיקרומטר), לכן אני מתאים אותם בקפידה ליעילות ודיוק.
קצב הזנה, מהירות חיתוך, עומק חיתוך
קצב הזנה (מ"מ/סל"ד): עבור פלדה, אני בדרך כלל משתמש ב-0.1–0.3 מ"מ/סל"ד. עבור פלסטיק, עד 0.5 מ"מ/סל"ד. הזנה גבוהה יותר משפרת את קצב הסרת החומר אך עלולה לפגוע בגימור פני השטח.
מהירות חיתוך (מטר/דקה): משתנה בהתאם לחומר. לדוגמה, אלומיניום עשוי להיחתך במהירות של 200-400 מטר/דקה, בעוד שפלדת אל-חלד דורשת 60-120 מטר/דקה.
עומק חיתוך (מ"מ): חיתוך גס עשוי להשתמש ב-1-3 מ"מ, חיתוכים גמר הם מתחת ל-0.5 מ"מ. אני מתאים אותם כדי למנוע רעידות בכלי או בעיות תרמיות.
סוגי כלים: מוטות קידוח, כלי חריצת, חותכי הברגה, כלי חריטה
מוטות קידוח: לגימור פנימי, אני מסתמך על מוטות קרביד מונע רטט.
כלי חריץ: אני בוחר רוחב כלי החריצים בהתבסס על עומק החריץ, כלי חריטה ברוחב 3 מ"מ הוא סטנדרטי לחריצים של טבעת חיזוק.
חותכי הברגה: עבור הברגות מטריות ISO, אני משתמש בכלי הברגה הניתנים לאינדקס ומאמת באמצעות מדי גובה.
כלי חריטה: ישנם כלי חיתוך מסוג צורה וסוג חיתוך, אני מעדיף כלי חיתוך לקבלת דוגמאות יהלום נקיות בפליז ואלומיניום.
חומרים מתאימים Fאו חריטה CNC
בחירת חומרים מגדירה דיוק ויעילות. עבדתי בעיבוד שבבי של אלומיניום, טיטניום, אינקונל, ABS ו-PEEK. אלומיניום תומך בחיתוך מהיר, בעוד שמתכות קשות יותר ופלסטיק דורשים בקרת תרמית וכלים מיוחדים. כל אחד מהם דורש מהירויות וקירור מותאמים אישית כדי לעמוד בסבולות של ±0.01-0.03 מ"מ. מתכות: אלומיניום, פלדה, פליז, טיטניום
| סוג חומר | ציונים לדוגמה | מאפייני עיבוד שבבי | יישומים אופייניים |
| אֲלוּמִינְיוּם | 6061, 7075 | חיתוך במהירות גבוהה (300+ מטר/דקה), יכולת עיבוד מעולה | סוגריים וחלל, מארזים |
| פְּלָדָה | 1018, 4140, SS304 | חזק, דורש מהירויות נמוכות יותר וקירור להגנה על כלים | חלקים מבניים, כלים |
| פליז | C360 | חיכוך נמוך מאוד, הסרת שבבים נקייה | אביזרים, מחברים חשמליים |
| טיטניום | Ti-6Al-4V | נדרשים כלים חזקים, עמידים בחום, בעלי הזנה נמוכה ומצופים | רכיבים לחלל ורפואה |
| פלסטיקה | ABS | מעובד בסל"ד נמוך כדי למנוע התכה | מארזים אב טיפוס |
| ניילון (PA6, PA66) | מתעוות בקלות; דורש בקרת חום וסילוק שבבים | גלגלי שיניים, תותבים | |
| הצצה | סבולות ±0.03 מ"מ, יציבות תרמית מעולה | מבודדים לחלל | |
| חומרים מרוכבים וסגסוגות | G10, אינקונל | דורשים כלים מצופים יהלום; החלפות כלים תכופות עקב בלאי | חלקים עמידים בטמפרטורה גבוהה או בחוזק גבוה |
בקשה Aאזורים In Vעצבני Iתעשייה
חריטה CNC מיושמת במגוון תעשיות - החל מברגים רפואיים לעצם ועד מחברים לתעופה וחלל. היא גם מפתח בתעשיות הרכב, האנרגיה והאלקטרוניקה. אני מספק חלקים מדויקים העומדים בתקני ביצועים וחומרים מחמירים.
| התעשייה | חלקים נפוצים מעובדים | אפשרויות בחירה | דרישות טכניות והערות |
| כלי רכב | סרנים, תותבים, רכיבי מנוע | פלדת פחמן, סגסוגות אלומיניום | עקביות בנפח גבוה, יעילות כלכלית, סבילות של ±0.02 מ"מ |
| אווירי | פיני גלגלי נחיתה, חלקי מפעיל, מחברים | טיטניום, אלומיניום 7075 | קל משקל, חוזק גבוה, דורש אישורים ובקרת איכות |
| רפואה | שתלים אורתופדיים, אבמנטים דנטליים, כלים | נירוסטה 17-4PH, PEEK | גימור פני השטח מתחת ל-Ra 0.8 מיקרון, ביו-תאימות |
| מכשירי חשמל | פיני מחבר, מגני RF, מרווחים הברגה | פליז, אלומיניום | משלב לעתים קרובות הברגה וחריצה במחזור אחד |
| ציוד תעשייתי | גופי שסתומים, פירים, חלקי צימוד | פלדה מוקשה, פלדת סגסוגת | חריטה קשה לאחר טיפול בחום לעמידות בפני שחיקה |
יתרונות Aמגבלות של חריטה CNC
חריטה CNC מציעה דיוק גבוה (±0.01 מ"מ), ייצור מהיר - עד 60% מהיר יותר משיטות ידניות - ובטיחות מעולה. עם זאת, היא מוגבלת לחלקים מסתובבים ויכולה להיות יקרה עבור עבודות בנפח נמוך עקב דרישות ההתקנה המורכבות.
| קטגוריה | אספקט | פרטים |
| יתרונות | דיוק | אני משיג באופן שגרתי סבולות של ±0.01 מ"מ ושומר על עקביות מעל 1,000+ חלקים באמצעות ניטור בלאי של כלים. |
| מהירות | בהשוואה למחרטות ידניות, חריטה ב-CNC מקצרת את זמן הייצור ב-40-60%. | |
| בְּטִיחוּת | מפעילים מתרחקים מאזורי חיתוך; נעילת ידיות מובנה מונעת תאונות. | |
| מגבלות | אילוצי גיאומטריה | מכיוון שחומר העבודה חייב להסתובב, צורות לא סדירות (למשל, לוחות שטוחים) אינן מתאימות - עדיף לבצע כרסום במקום זאת. |
| עלויות התקנה | עבודות בנפח נמוך עם מערכי כלים מורכבים עשויות להיות יקרות; טבעת הברגה אחת של אב טיפוס דרשה 300 דולר רק לצורך ההתקנה. |
שיקולי עיצוב
בכל פרויקט חריטה CNC שאני מטפל בו, הצלחה מתחילה בתכנון מתחשב. אפילו המכונה המתקדמת ביותר לא יכולה לפצות על חלקים שעברו הנדסה גרועה. להלן היבטים מרכזיים שאני תמיד מעריך לפני מתן הצעת מחיר או תכנות.
גיאומטריות חלק מתאימות
סימטריה סיבובית: חריטה CNC אידיאלית לצורות גליליות, חרוטיות והברגות. לדוגמה, פירים, תותבים ופלגנים הם דוגמאות קלאסיות.
הימנעו ממאפיינים מרובעים: משטחים שטוחים או פינות מרובעות מתאימים יותר לכרסום. במידת הצורך, אני משלב תהליכים משניים.
גישה לכלים: שקעים ארוכים או שקעים עמוקים עלולים לגרום לרעידות או סטייה של הכלי.
סובלנות Aגימור פני השטח
סובלנות: אני עובד לפי תקן ISO 2768-mK לחריטה כללית. עבור חלקים מדויקים, ±0.01 מ"מ הוא הסטנדרט, אך ביצעתי ±0.005 מ"מ בסביבות מבוקרות.
גימור פני השטח: גימור חריטה טיפוסי הוא Ra 1.6 מיקרון, אך ניתן להשיג Ra 0.4 מיקרון או יותר עם כלי חריטה ומהירויות מתאימות. חלקים רפואיים ואופטיים דורשים לעתים קרובות ליטוש לאחר החריטה.
שגיאות עיצוב נפוצות
חיתוכים תחתונים ללא חריצי הקלה הופכים את הפרידה לבלתי אפשרית.
סבולות הדוקות מדי מעלות את העלויות שלא לצורך - כמו לבקש ±0.005 מ"מ על מרווח פלסטיק.
פינות חדות מגבירות את שחיקת הכלים, אני תמיד ממליץ על שיפועים או רדיוסים.
CNC מפנה VS שיטות אחרות
כשאני מנחה לקוחות בבחירת תהליכים, אני משווה חריטה ב-CNC עם כרסום, יציקה, יציקה והשחזה. חריטה מצטיינת בחלקים גליליים ובייצור במהירות גבוהה, בעוד שכרסום מתאים לצורות מורכבות. עבור אצוות פלסטיק גדולות, הזרקה עדיפה , עבור סבולות צפופות, חריטה בתוספת השחזה עובדת בצורה הטובה ביותר. אני משלב לעתים קרובות חריטה עם כרסום כדי לאזן בין דיוק ליעילות.
השוואה Wעם כרסום CNC
חריטה CNC מסובבת את חומר העבודה, בעוד שכרסום מסובב את כלי החיתוך סביב חלק נייח. אני מעדיף חריטה לייצור במהירות גבוהה של חלקים סימטריים כמו צירים, מוטות וצינורות - במיוחד כאשר נדרשות סבולות של ±0.01 מ"מ. עבור רכיבים עם כיסים מורכבים או מאפיינים לא גליליים, כרסום מציע גמישות רבה יותר.
במקרה אחד שנערך לאחרונה, לקוח נזקק לחלק גלילי עם חריצים חרוטים רוחביים. שילבתי חריטה CNC עם כרסום 3 צירים, מה שהפחית את זמן המחזור ב-30% תוך הבטחת דיוק ממדי.
חלופות: יציקה, הזרקה, השחזה
יציקה: מתאים ביותר לחלקים בנפח גבוה שבהם סבולות צפופות אינן קריטיות. החלפתי יציקות בחלקים מחורטים לדיוק טוב יותר.
הזרקת גזירה: מצוין לחלקי פלסטיק מעל 5,000 יחידות. עבור כל חלק נמוך יותר, חריטה CNC היא חסכונית יותר.
ליטוש: משמש לאחר חריטה לקבלת גימורים מדויקים במיוחד מתחת ל-Ra 0.4 מיקרון, כמו בפירים מוקשים.
היבטי עלות ופריון
כשאני מעריך את עלויות החריטה ב-CNC, אני מאזן את מחירי המכונה (30–100 דולר לשעה), את הוצאות הכלים (10–50 דולר לכל תוספת) ואת זמני המחזור. חלק פשוט עשוי לקחת 2-3 דקות, אך עם אופטימיזציה או מכונות מרובות צירים, התפוקה מוכפלת. עבור 500 חלקים מאלומיניום, קיצצתי את עלות היחידה ביותר מ-40% באמצעות הזנת מוטות וכוונון נתיב הכלים. עיבוד אצווה תמיד משפר את החזר ההשקעה (ROI).
עלות מכונה וכלי עבודה
תעריף שעתי למכונה: משתנה בין 30$ ל-100$ לשעה בהתאם לסוג המכונה ולמומחיות המפעיל.
עלויות כלי עבודה: תוספות קרביד יכולות לעלות בין 10 ל-50 דולר כל אחת. כלים מיוחדים להברגה או חריטה מצטברים במהירות בעבודות בנפח נמוך.
זמן מחזור ונפח
השלמת תותב פליז טיפוסי (Ø30 × 20 מ"מ) אורכת 2-3 דקות. עם מחרטות מרובות צירים, אני יכול לחצות את זה.
ייצור בנפח גבוה (1,000+ יחידות) מצדיק את עלויות ההתקנה והכלים. עבור כמויות נמוכות, אני מפשט את ההתקנות כדי למנוע בזבוז.
שיקולי החזר ROI
עבור סדרה של 500 בתי אלומיניום מחוררים, הפחתנו את עלות היחידה מ-6.50 דולר ל-3.80 דולר על ידי אופטימיזציה של נתיבי כלים ושימוש בהזנת מוטות.
אני תמיד ממליץ לבצע הזמנות באצווה במידת האפשר כדי לחסוך זמן הקמה והשקעת כלים.
בטיחות, תחזוקה וקיימות
אני נותן עדיפות לבטיחות המפעיל עם נהלי LOTO, מסועי שבבים וגילוי שבירות כלים. תחזוקה שוטפת - יומית, שבועית וחודשית - היא המפתח למניעת אובדן רעידות ודיוק. מבחינה סביבתית, אני משתמש בנוזלי קירור מתכלים, אספני אדים וממחזר שבבי מתכת כמו אלומיניום, תוך התאמת פעולות חריטה CNC ליעדי קיימות מודרניים.
שיטות עבודה מומלצות ובטיחות מפעיל
אני מוודא שכל המפעילים פועלים לפי פרוטוקולי נעילה/תיוג (LOTO).
אנו משתמשים במסועים אוטומטיים של שבבים כדי למנוע פציעות כתוצאה מטיפול ידני.
מערכות רגילות לגילוי שבירת כלים מונעות תאונות הנגרמות על ידי מחרטות מעופפות.
תחזוקה שוטפת
יומי: נקו את השבבים, בדקו את מפלסי הנוזלים.
שבועי: בדוק את רצועות הציר, בדוק את כיוון הצריח.
חודשי: כיול גלאי הכלי, בדיקת מרווח תנועה.
הזנחת תחזוקה מובילה לרעידות, אובדן דיוק וזמן השבתה יקר.
שיקולים סביבתיים
אנו משתמשים בנוזלים מסיסים במים, מתכלים ובטוחים לסילוק בעזרת סינון נאות.
המכונות שלנו מצוידות באוספי אדים ובמערכות למחזור שבבים - שבבי אלומיניום נאספים ונמכרים בחזרה לספקים.
איך Tבחר Tשירות חריטה CNC ימין
כשאני עוזר ללקוחות לבחור שותף לחריטת CNC, אני מתמקד ביותר מאשר איכות החלק. אני מנחה אותם להעריך יכולות טכניות, לאמת הסמכות כמו ISO 9001 או AS9100, ולהעריך זמני אספקה עבור כמויות שונות. בחירת הספק הנכון פירושה הבטחת דיוק, אמינות ואספקה עקבית בקנה מידה גדול.
קריטריונים להערכה
יכולת טכנית: האם הסדנה יכולה לעמוד בדרישות הסבולות, גימור פני השטח והחומרים?
הסמכות: עבור תעשיית התעופה והחלל או הרפואה, ISO 9001 או AS9100 אינם ניתנים למשא ומתן.
זמני אספקה: שאלו לגבי זמן הקמה וזמן אספקה ממוצע עבור 100, 500 ו-1000 חלקים.
שאלות נפוצות
מהי עבודת חריטה ב-CNC?
עבודת חריטה ב-CNC כוללת עיבוד שבבי של חלקים גליליים באמצעות מחרטה הנשלטת על ידי קוד G. אני מתכנת את מסלול הכלים, קובע קצב הזנה (למשל, 0.2 מ"מ/סל"ד) ומנטר סבולות - בדרך כלל בטווח של ±0.01 מ"מ. זה אידיאלי עבור פירים, תותבים וחלקים מושחלים בנפחים בינוניים עד גדולים.
מה ההבדל בין כרסום CNC לחריטה CNC?
ההבדל העיקרי טמון בתנועה: חריטה CNC מסובבת את חומר העבודה בזמן שהכלי נשאר במקום, כרסום CNC מסובב את הכלי סביב חלק קבוע. אני משתמש בחריטה עבור חלקים עגולים כמו פינים או צירים, בעוד שכרסום מתאים לגיאומטריות שטוחות או מורכבות עם שליטה מרובת צירים.
מהם היתרונות של חריטה CNC?
חריטה CNC מציעה דיוק, מהירות וחזרתיות גבוהים. היא יכולה להשיג סבולות של ±0.01 מ"מ וגימורי שטח מתחת ל-Ra 0.4 מיקרון. היא יעילה במיוחד עבור חלקים גליליים וייצור בנפח גבוה. אוטומציה מפחיתה את העבודה, וזמני המחזור יכולים להיות מתחת ל-30 שניות לכל חלק במערכות אופטימליות.
כמה סוגי חריטה CNC קיימים?
ישנם מספר סוגים של מכונות חריטה CNC שאני משתמש בהן בדרך כלל: מחרטות אופקיות סטנדרטיות, מחרטות אנכיות לחלקים כבדים, מחרטות מסוג שוויצרי לרכיבים ארוכים ומדויקים, ומכונות מרובות צירים לייצור המוני. כל סוג משרת צרכים ספציפיים, בהתאם לגיאומטריה של החלק, לסבילות (לעתים קרובות ±0.01 מ"מ) ולנפח.
כמה מדויקת מכונת חריטה CNC?
מכונות חריטה CNC הן מדויקות ביותר. בפרויקטים שלי, אני משיג באופן קבוע סבולות של ±0.01 מ"מ, ועבור חלקים בעלי דיוק גבוה כמו צירים או תותבים, אני יכול להדק זאת עד ±0.005 מ"מ. הדיוק תלוי במצב המכונה, בכלי העבודה וביציבות החומר.
מהי פונקציית ההזנה של CNC בתהליך החריטה?
בחריטת CNC, פונקציית ההזנה שולטת במהירות התקדמות הכלי לכל סיבוב ציר. אני בדרך כלל מגדיר אותה בין 0.1-0.3 מ"מ/סיבוב עבור מתכות, בהתאם לגימור פני השטח ולסוג החומר. קצבי הזנה מדויקים עוזרים לאזן בין חיי הכלי, איכות פני השטח ויעילות הסרת החומר.
סיכום
חריטה ב-CNC נותרה אבן יסוד בייצור מדויק - במיוחד כאשר יעילות, חזרתיות וסבולות צפופות חשובות ביותר. החל מהגדרת עקרונות התהליך ועד לניווט בכלי עבודה, סוגי מכונות, בחירת חומרים ועלויות אמיתיות, הנחיתי לקוחות במגזרי הרכב, התעופה והחלל הרפואי דרך הניואנסים של התהליך. בין אם אתם מתכננים תותב פשוט או פיר מדורג מורכב, הבנת אופן פעולת החריטה מאפשרת קבלת החלטות טובות יותר, פחות תיקונים ובסופו של דבר, חלקים חזקים יותר. אם אתם מתכננים את הפרויקט הבא שלכם, חריטה ב-CNC עשויה להיות הפתרון שישמור על הייצור שלכם מהיר, מדויק וניתן להרחבה.















