
כרסום רגיל הוא תהליך כרסום המשמש לעיבוד משטחים רחבים ושטוחים על ידי הסרת חומר באמצעות קצוות החיתוך ההיקפיים של חותך מסתובב. הוא מבוצע בדרך כלל במכונת כרסום אופקית, שבה חותך גלילי מורכב על ציר וחומר העבודה מוזן מתחת לכלי המסתובב. התהליך מוערך בזכות הסרת חומר יציבה, כלי עבודה פשוטים והכנה יעילה של משטחים שטוחים לפני פעולות כרסום CNC נוספות.
מדריך זה מסביר את תהליך הכרסום הרגיל, כולל התהליך, החותכים, הגדרת המכונה, החומרים, היתרונות, המגבלות, הפגמים הנפוצים והיישומים המעשיים.
מהי כרסום רגיל?
כרסום רגיל הוא פעולת כרסום המסירה חומר ממשטח ישר באמצעות השיניים ההיקפיות של חותך גלילי. בתהליך זה, ציר החותך מקביל בדרך כלל למשטח המעובד, וחומר העבודה נע מעבר לחותך המסתובב כדי ליצור משטח ישר, ישר או בעל עובי מבוקר. הוא משמש בעיקר לעיבוד שבבי רחב, צמצום חומרי גלם והכנת משטחי ייחוס לפני פעולות עיבוד אחרות.
הגדרת הכרסום מכסה תהליכים רבים שבהם חותך מסתובב מסיר חומר מחומר עבודה. כרסום רגיל הוא סוג ספציפי של כרסום המתמקד ביצירת משטח ישר. בניגוד לכרסום קצה, אשר לרוב מעבד כיסים, חריצים, פרופילים וקווי מתאר, כרסום רגיל משמש בעיקר כאשר המטרה היא להסיר חומר ממשטח רחב ופשוט.
כרסום רגיל מקושר לעתים קרובות לכרסום לוחות וכרסום היקפי מכיוון שפעולת החיתוך מתרחשת בהיקף החיצוני של החותך. בסביבות סדנה רבות, מונחים אלה עשויים לחפוף. עם זאת, נקודת הייצור החשובה אינה המינוח בלבד, אלא כיוון הכלי, שילוב החותך, דרישת המשטח ומטרת העיבוד.
| טווח | משמעות | שימוש אופייני |
| כרסום רגיל | עיבוד שבבי של משטח שטוח עם חותך היקפי | משטחים רחבים והסרת חומרי גלם |
| כרסום לוחות | משמש לעתים קרובות כשם נוסף לטחינה רגילה | משטחים רחבים וישרים |
| כרסום היקפי | מתאר חיתוך עם היקף החותך | שילוב כללי של חותך הקצה החיצוני |
| כרסום פנים | חיתוך בעיקר עם פני החותך | גימור משטחים עליונים |
| סיום כרסום | חיתוך עם קצוות קצה וצדדיים של מקדחת קצה | חריצים, כיסים, פרופילים וקווי מתאר |
מטרת הטחינה הרגילה בייצור
המטרה העיקרית של כרסום רגיל היא ליצור משטח ישר בצורה יעילה ועקבית. זה יכול להיות שימושי כאשר יש צורך ליישר בלוק גולמי, לוח, יציקה או חומר עבודה מחושל לפני עיבוד מדויק יותר. פעולת כרסום רגיל יציבה יכולה להסיר חומר לא אחיד, להפחית את עובי החומר וליצור משטח ייחוס אמין לפעולות מאוחרות יותר.
לדוגמה, ייתכן שפלטת בסיס תזדקק לצד שטוח אחד לפני עיבוד חורים, כיסים, חריצים או מאפייני הרכבה. אם המשטח הראשון אינו שטוח מספיק, מאפיינים מאוחרים יותר עלולים לרשת שגיאות יישור. כרסום רגיל מסייע ביצירת משטח התחלתי מבוקר, במיוחד כאשר החלק גדול, פשוט ודורש הסרת חומר צפויה.
כרסום רגיל, כרסום לוחות וכרסום היקפי
כרסום רגיל וכרסום לוחות משמשים לעתים קרובות בדומה מאוד לעיבוד שבבי של משטח ישר עם המשטח החיצוני של חותך גלילי. כרסום לוחות בדרך כלל מדגיש חותך רחב המסיר חומר על פני משטח רחב של חומר עבודה, בעוד שכרסום רגיל הוא שם כללי יותר לפעולה.
כרסום היקפי מתאר את מכניקת החיתוך ולא רק פעולה ספציפית אחת. בחיתוך היקפי, השיניים סביב החלק החיצוני של החותך מבצעות את רוב הסרת החומר. זו הסיבה שכרסום רגיל יכול להיחשב כדוגמה חשובה לכרסום היקפי.
כיצד עובד תהליך הטחינה הרגילה?
תהליך הכרסום הרגיל פועל על ידי הידוק בטוח של חומר העבודה, הרכבת חותך כרסם רגיל מתאים על ציר המכונה, קביעת מהירות החיתוך, קצב ההזנה ועומק החיתוך, והזנת חומר העבודה מתחת לחותך המסתובב כדי להסיר חומר ממשטח ישר. איכות התוצאה תלויה בקשיחות המכונה, יציבות אחיזת החומר, בחירת החותך, פרמטרי החיתוך, פינוי שבבים ובקרת בדיקה.
למרות שפעולת הכרסום הרגילה נראית פשוטה, התהליך עצמו דורש בקרה קפדנית. אם החותך אינו מיושר, הציר אינו קשיח, או שחומר העבודה מהודק בצורה גרועה, פני השטח עשויים להראות סימני רטט, עובי לא אחיד, גימור לקוי או שינויים ממדיים. לכן, הגדרה נכונה חיונית לפני שהחותך נוגע בחומר.
בטחינת CNC, המכונה יכולה לחזור על ההזנה והעומק המתוכנתים במדויק, אך היא אינה יכולה לתקן באופן אוטומטי קיבוע חלש, חיתוכים שחוקים, פינוי שבבים לא יציב או בחירת פרמטרים לקויה. זו הסיבה שיש להתייחס לטחינה רגילה כתהליך עיבוד שבבי מבוקר, ולא רק כחיתוך שטוח בסיסי.
| שלב | מה קורה | למה זה משנה |
| הגדרת חומר עבודה | החלק מהודק על השולחן או על המתקן | מונע תנועה ומפחית רעידות |
| בחירת חותך | חותך כרסום רגיל נבחר ומורכב | שולט בכוח החיתוך, בגימור ובאורך חיי הכלי |
| הגדרת פרמטר | מהירות, הזנה ועומק חיתוך נבחרים | מאזן בין פרודוקטיביות לאיכות פני השטח |
| ניסיון או מעבר ראשון | החיתוך הראשון מאשר את היציבות | מסייע בזיהוי מוקדם של בעיות צ'אט או התקנה |
| מעבר חיתוך ראשי | חומר מוסר על פני השטח | מייצר את השטח או העובי השטוח הנדרשים |
| מעבר סיום | ניתן להשתמש במעבר קל יותר | משפר את גימור פני השטח ואת בקרת המימדים |
| בְּדִיקָה | נבדקים שטוחות, עובי וגימור | מאשר שהחלק עומד בדרישות |
הגדרת חומר עבודה וקיבוע
הגדרת חומר העבודה היא הבסיס לכרסום רגיל. יש לתמוך ולחזק את החלק בחוזקה מספיק כדי לעמוד בכוחות החיתוך, אך לא בחוזקה כזו שעיוות ההידוק ישנה את הצורה הסופית. זה חשוב במיוחד עבור לוחות ארוכים, חתכים דקים וחומרי עבודה שטוחים גדולים שיכולים להתכופף תחת לחץ.
שיטות נפוצות לאחיזה כוללות מלחציים, מלחציים, בלוקי מדרגה, לוחות קיבוע, מקבילים, לוחות זווית ומתקנים בהתאמה אישית. הבחירה הנכונה תלויה בגודל החלק, בקשיחות, בדרישות המשטח ובכוח החיתוך. מתקן יציב מסייע בהפחתת רעידות ושומר על משטח אחיד ומעובד ממעבר למעבר.
בחירת חותך והגדרת ארבור
החותך חייב להתאים לחומר העבודה, רוחב פני השטח, יעד הסרת החומר, קשיחות המכונה והגימור הנדרש. בטחינה רגילה מסורתית, החותך מורכב על ארבור. הארבור ומערכת התמיכה חייבים להיות קשיחים מכיוון שטחינה רגילה יכולה לייצר כוחות חיתוך רדיאליים משמעותיים.
הגדרת ארבור חלשה עלולה לגרום לרעידות, ריקון או סטייה של החותך. דבר זה משפיע על גימור פני השטח ועל השטיחות. לפני עיבוד שבבי, יש להרכיב את החותך בצורה מאובטחת, יש לתמוך כראוי בארבור, ויש לבדוק את מצב הכלי לאיתור בלאי, שיניים סדוקות או קצוות חיתוך לא אחידים.
מהירות חיתוך, קצב הזנה ועומק חיתוך
מהירות החיתוך שולטת במהירות התנועה של קצה החיתוך כנגד החומר. קצב ההזנה שולט במהירות התקדמות חומר העבודה מתחת לחיתוך. עומק החיתוך שולט בכמות החומר המוסר בכל מעבר. שלושת הפרמטרים הללו חייבים לעבוד יחד.
חיתוך עמוק והזנה גבוהה יכולים לשפר את הפרודוקטיביות, אך הם גם מגבירים את כוח החיתוך ואת הסיכון לרעידות. חיתוך קל יכול לשפר את גימור פני השטח, אך הוא עשוי להאריך את זמן המחזור. עבור חיתוך גס, המטרה היא הסרת חומרים יעילה. עבור גימור, המטרה היא מצב פני השטח טוב יותר ושליטה ממדית.
כרסום קונבנציונלי לעומת כרסום טיפוסי
כרסום רגיל יכול להשתמש בכרסום קונבנציונלי או בכרסום במעלה. בכרסום קונבנציונלי, סיבוב החותך מתנגד לכיוון ההזנה באזור החיתוך. בכרסום במעלה, סיבוב החותך נע עם כיוון ההזנה. כל שיטה משפיעה באופן שונה על עומס החיתוך, גימור פני השטח, בלאי הכלי ויציבות המכונה.
כרסום בטיפוס יכול לייצר גימור פני שטח טוב יותר וכוח חיתוך נמוך יותר במכונות קשיחות, אך הוא דורש שליטה טובה במכונה ומשחק מינימלי. כרסום קונבנציונלי עשוי להיות בטוח יותר במכונות ישנות יותר או פחות קשיחות. הבחירה צריכה להיות תלויה במצב המכונה, אחיזת העבודה, החומר והגימור הנדרש.
אילו מכונות משמשות לטחינה רגילה?
כרסום רגיל מבוצע לרוב במכונת כרסום אופקית מכיוון שהציר, הציר והחותך מתאימים לחיתוך היקפי רחב. כרסום אנכי יכול לעבד משטחים שטוחים, אך כרסום רגיל מסורתי קשור יותר למערכות אופקיות, שבהן חותך גלילי מסיר חומר על פני משטח רחב של חומר עבודה עם תמיכה חזקה בציר ומעורבות חיתוך יציבה.
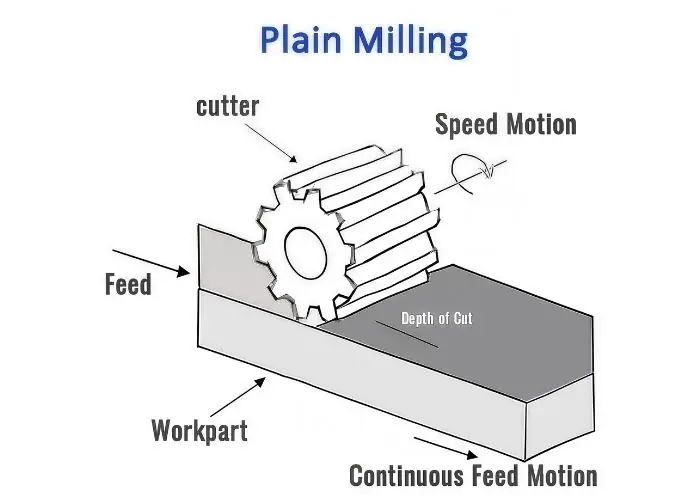
מכונת כרסום אופקית עדיפה לעיתים קרובות לכרסום רגיל מכיוון שהיא תומכת בחותכים המותקנים על ארבור ויכולה להתמודד עם כלים רחבים יותר. סידור זה שימושי עבור לוחות שטוחים, בסיסי מכונה, חלקים מבניים וחומרי עבודה הדורשים הסרה קבועה של חומר על פני משטח גדול.
בתי כרסום CNC מודרניים עשויים להשתמש במכונות שונות בהתאם לגיאומטריית החלק. ניתן לבחור כרסום אופקי, כרסום אנכי או מרכז עיבוד שבבי CNC בהתבסס על זמינות המכונה, גודל החלק, סבילות, גימור פני השטח ונפח הייצור. יש לבחור את המכונה לפי יציבות התהליך ולא לפי שם המכונה בלבד.
| סוג מכונה | התאמה לכרסום רגיל | יתרון עיקרי | מגבלה עיקרית |
| מכונת כרסום אופקית | מתאים מאוד | תמיכה חזקה בארבור וקיבולת חיתוך רחבה | פחות גמיש עבור כיסים מורכבים |
| טחנה אנכית | מוגבל עבור טחינה רגילה מסורתית | גמיש לעיבוד שבבי CNC כללי | מתאים יותר לכרסום פנים וכרסום קצה |
| מרכז עיבוד שבבי אופקי CNC | מתאים לייצור מבוקר | חזרתיות ואוטומציה | עלות ציוד גבוהה יותר |
| מכונת כרסום ידנית | מתאים לפעולות פשוטות | גמיש ונגיש | מיומנות המפעיל משפיעה מאוד על העקביות |
מכונת כרסום אופקית
מכונת כרסום אופקית היא המכונה הקלאסית לכרסום רגיל. הציר שלה מכוון אופקית, והחותך מורכב על ציר. חומר העבודה נע לאורך השולחן בעוד שהחותך המסתובב מסיר חומר מהמשטח.
סוג מכונה זה שימושי כאשר החותך חייב לכסות משטח רחב ולהסיר חומר בהתמדה. תמיכת הארכת מסייעת בשיפור הקשיחות, דבר שחשוב להסרת חומר כבד ויצירת משטח יציב.
מגבלות טחינה אנכית וכרסום רגיל
כרסום אנכי יכול לעבד משטחים שטוחים, אך בדרך כלל הוא עושה זאת באמצעות כרסום פנים או כרסום קצה במקום כרסום רגיל מסורתי. הציר שלו אנכי, כך שציר החותך בדרך כלל ניצב למשטח העבודה. זה הופך אותו למתאימה יותר לכיסים, חריצים, חורים, קווי מתאר וגימור פנים עליון.
כרסום אנכי עדיין חשוב בעיבוד שבבי CNC מודרני בגלל גמישותו. עם זאת, כאשר המטרה היא פעולת כרסום רגילה קלאסית באמצעות חותך המותקן על ארבור רחב, מכונת כרסום אופקית מתאימה בדרך כלל יותר.
תמיכה בציר, הרכבה של חותך וקשיחות המכונה
תמיכת הציר, הרכבת החותך וקשיחות המכונה משפיעות ישירות על איכות הכרסום הרגיל. אם החותך אינו נתמך כראוי, עלולים להתרחש רעידות וסטייה. זה יכול ליצור סימני רטיבות, משטחים מחוספסים, עובי לא מדויק ושטיחות לא עקבית.
התקנה יציבה דורשת מרווח נכון בין חותכים, תמיכה מאובטחת של הארכת, הרכבה נכונה של הכלי ומצב מתאים של המכונה. כאשר המכונה ומערכת הכלים קשיחים, תהליך הכרסום הפשוט הופך להיות צפוי וניתן לחזרה יותר.
מהם חותכי כרסום רגילים?
חותכי כרסום רגילים הם חותכים גליליים עם שיניים סביב ההיקף החיצוני שלהם, שנועדו להסיר חומר באמצעות פעולת חיתוך היקפית. הקוטר, הרוחב, צורת השן, זווית הסליל, חומר החותך, הציפוי ורמת העבודה שלהם קובעים כמה חומר הם יכולים להסיר, עד כמה המשטח הופך חלק, ועד כמה תהליך החיתוך נשאר יציב במהלך העיבוד השבבי.
החותך הוא גורם מרכזי בביצועי כרסום רגיל. חותך המשמש לחיתוך גס חייב להיות בעל חוזק ומרחב שבבים מספיקים כדי להסיר כמויות גדולות יותר של חומר. חותך המשמש לגימור צריך לספק חיתוך חלק יותר ואיכות פני שטח טובה יותר. בחירת חותך לא נכונה עלולה לגרום לרעידות, חיי כלי קצרים, גימור גרוע או פינוי שבבים לא יציב.
חותכי חיתוך רגילים מסווגים לעתים קרובות לפי צורת השן, עומס החיתוך והיישום. חותכי חיתוך קלים משמשים בדרך כלל לחיתוכים קלים יותר וגימור טוב יותר, בעוד שחותכי חיתוך כבדים מיועדים להסרת חומר אגרסיבית יותר. חותכי חיתוך בעלי שיניים ישרות ושיניים סליליות מתנהגים בצורה שונה במהלך החיתוך.
| סוג חותך | הכי טוב | יתרון עיקרי | מגבלה עיקרית |
| חותך כרסום רגיל לעבודה קלה | חיתוכים קלים וגימור | גימור משטח טוב יותר | לא אידיאלי להסרת חומרי גלם כבדים |
| חותך כרסום רגיל לעומס גבוה | עיבוד גס והסרת חומר גבוהה | יכולת חיתוך חזקה | עלול להשאיר גימור מחוספס יותר |
| חותך שיניים ישרות | חיתוך כללי פשוט | מבנה פשוט | סיכון רב יותר לרעידות |
| חותך שיניים סליליות | חיתוך ייצור יציב | חיתוך חלק יותר | דורש הגדרה נכונה |
| חותך כרסם רגיל רחב | משטחים שטוחים גדולים | כיסוי יעיל של פני השטח | כוח חיתוך גבוה יותר |
| דיאגרמת חותך כרסום רגיל | חינוך לכלי עבודה ותכנון תהליכים | עוזר להסביר את הגיאומטריה של החותך | לא סוג כלי בפני עצמו |
מבנה וגיאומטריה של חותך כרסום רגיל
חותך רגיל בעל גוף גלילי עם שיני חיתוך המסודרות מסביבו החיצוני. החותך עשוי להשתנות ברוחב, בקוטר, במספר השיניים, בזווית הסליל ובחומר. פרטי עיצוב אלה שולטים באופן שבו החותך נוגע בחומר העבודה ומסיר שבבים.
גיאומטריית החותך משפיעה על כוח החיתוך, היווצרות השבב, גימור פני השטח ואורך חיי הכלי. עיצוב שיניים חזק יותר עשוי לתמוך בחיתוכים כבדים יותר, בעוד ששיניים עדינות יותר עשויות לשפר את איכות פני השטח. לעיבוד יציב, גיאומטריית החותך צריכה להתאים לחומר ולפעולה.
חותכים בעלי שיניים ישרות לעומת חותכים בעלי שיניים ספירליות
לחיתוכים בעלי שיניים ישרות יש שיניים מקבילות לציר החיתוך. הם פשוטים ושימושיים לעבודה כללית, אך חיתוך הלהבים יכול להיות מופרע יותר. זה עלול להגביר את הרטט, במיוחד בחיתוכים רחבים יותר או במערכות פחות נוקשות.
לחיתוכים בעלי שיניים ספירליות יש שיניים בזווית הנכנסות לחומר בצורה הדרגתית יותר. שילוב חלק יותר זה יכול להפחית רעידות, לשפר את גימור פני השטח ולחלק את עומס החיתוך בצורה שווה יותר. חותכים ספירליים עדיפים לעתים קרובות כאשר יציבות וגימור חשובים.
חותך כרסום רגיל לשימוש קל
חותך רגיל קל משמש להסרת חומר קלה יותר, מעברי גימור או מכונות קטנות יותר. הוא שימושי כאשר החלק דורש איכות פני שטח טובה יותר מאשר הסרת חומר מקסימלית. חותכים אלה בדרך כלל יוצרים כוחות חיתוך נמוכים יותר ויכולים לסייע בשיפור בקרת המימדים.
חותכים קלים מתאימים לאלומיניום, פלדה רכה וחומרים אחרים כאשר הפעולה אינה דורשת חיתוך אגרסיבי. ייתכן שהם לא יהיו חזקים מספיק לחיתוכים גסים עמוקים או להסרת חומרים תעשייתיים כבדים.
חותך כרסום רגיל לעומס כבד
חותך כרסום רגיל לעומס גבוה מיועד לחיתוך גס ולהסרת חומרים גדולים יותר. בדרך כלל יש לו שיני חיתוך חזקות יותר ומרחב שבב גדול יותר, המאפשר לו להתמודד עם עומסי חיתוך גבוהים יותר. זה הופך אותו לשימושי עבור חומרי עבודה גדולים, חלקים מבניים והסרת חומרים בשלב מוקדם.
הפשרה היא גימור פני השטח. חותכים עמידים עשויים להשאיר משטח מחוספס יותר מאשר חותכי גימור, במיוחד בהגדרות הזנה ועומק אגרסיביים. במקרים רבים, עדיין נדרש מעבר גימור לאחר כרסום גולמי גס.
כיצד לבחור את חותך הטחינה הרגיל הנכון?
יש לבחור את החותך הנכון בהתאם לחומר העבודה, רוחב פני השטח, כמות הסרת החומר, קשיחות המכונה, תמיכת הציר, יעד גימור פני השטח ונפח הייצור. חותך שמתאים היטב לאלומיניום לא בהכרח יהיה הבחירה הטובה ביותר עבור נירוסטה או ברזל יצוק.
תהליך בחירת חותך מעשי כולל:
- זהה האם הפעולה היא עיבוד גס, גימור למחצה או גימור.
- התאם את רוחב החותך למשטח ולקיבולת המכונה.
- בחרו גיאומטריית השן בהתאם לחומר וליצירת שבב.
- בדוק האם המכונה והציר יכולים לתמוך בכוח החיתוך.
- קחו בחשבון את אורך חיי הכלי, גימור פני השטח וזמן המחזור יחד.
- הימנעו מחיתוכים אגרסיביים מדי אם הקשיחות מוגבלת.
מהם הפרמטרים המרכזיים בטחינה רגילה?
הפרמטרים המרכזיים בטחינה רגילה כוללים מהירות חיתוך, קצב הזנה, עומק חיתוך, רוחב חיתוך, שילוב חותך, גיאומטריית הכלי, צריכת נוזל קירור, וסבולת או גימור פני השטח הנדרשים. פרמטרים אלה שולטים בקצב הסרת החומר, כוח החיתוך, יצירת החום, בלאי הכלי, היווצרות שבבים, איכות פני השטח ודיוק ממדי.
כרסום רגיל אולי נראה פשוט, אך שינוי פרמטר אחד יכול להשפיע על התהליך כולו. הגדלת עומק החיתוך משפרת את הפרודוקטיביות אך מעלה את כוח החיתוך. הגדלת ההזנה עשויה לקצר את זמן המחזור אך עלולה להחמיר את הגימור. הגדלת המהירות עשויה לשפר את פעולת החיתוך אך עלולה להגביר את החום ואת בלאי הכלים.
שילוב הפרמטרים הטוב ביותר תלוי בחומר, בחותך, במכונה, במתקן ובדרישה הסופית. עיבוד גס צריך להתמקד בהסרת חומר יעילה ללא חוסר יציבות. גימור צריך להתמקד באיכות פני השטח, שטוחות ובקרת ממד.
| פרמטר | מה זה שולט | אם אגרסיבי מדי | אם שמרני מדי |
| חיתוך מהירות | פעולת חום וחיתוך | בלאי כלים, שריפה, התחממות יתר | תפוקה נמוכה |
| שיעור Feed | טעינת שבב וזמן מחזור | גימור מחוספס, עוצמה גבוהה | שפשוף, יעילות נמוכה |
| עומק החיתוך | חומר שהוסר בכל מעבר | פטפוט, סטייה | יותר מדי מעברים |
| רוחב החיתוך | מעורבות חותך | עומס חיתוך גבוה | תפוקה נמוכה |
| נוזל קירור/סיכה | חום וזרימת שבבים | עודף לכלוך אם נעשה בו שימוש לרעה | חום, שחיקה, אריזה של שבבים |
| גיאומטריית חותך | היווצרות שבבים ויציבות | כלי לא נכון יכול לרטוט | הכלי עלול לחתוך בצורה לא יעילה |
| אחזקת עבודה | יציבות חלק | עיוות אם הידוק יתר על המידה | תנועה אם לא מחובר מספיק |
מהירות חיתוך, קצב הזנה ועומק חיתוך
מהירות חיתוך היא מהירות פני השטח של החותך כנגד החומר. קצב הזנה הוא המהירות שבה חומר העבודה נע על פני החותך. עומק החיתוך הוא כמות החומר שמוסר אנכית בכל מעבר. יש לאזן את ההגדרות הללו כדי למנוע שחיקה של הכלי, רטוט וגימור גרוע.
עבור חיתוך גס, הסרת חומר גבוהה יותר עשויה להיות מקובלת אם ההתקנה קשיחה. עבור גימור, מעבר קל ויציב יותר בדרך כלל עדיף. אין ליישם את אותה אסטרטגיית חיתוך על כל חומר או משטח שנדרש.
רוחב חיתוך ושילוב כלים
רוחב החיתוך קובע כמה מהחותך נוגע בחומר העבודה על פני השטח. כרסום רגיל כרוך לעתים קרובות במעורבות רחבה, מה שיכול לשפר את הפרודוקטיביות אך גם להגדיל את עומס החיתוך. אם המכונה או המתקן אינם יכולים לתמוך בעומס זה, עלולים להתרחש רעידות.
יש לבחור את שילוב הכלי בהתאם לגודל החותך, החומר והקשיחות. שילוב יציב מייצר יצירת שבב וגימור משטח עקביים. שילוב לא יציב מייצר רעש, רטוט, בלאי כלי ושינויים ממדיים.
סובלנות ובקרת ממד
כרסום רגיל יכול לייצר משטחים שטוחים ועקביים כאשר המכונה, החותך וההרכבה יציבים. עם זאת, הסבילות תלויה בגורמים רבים, כולל דיוק המכונה, קשיחות הארכת, אחיזת העבודה, מצב החותך, תנועת החומר ושיטת הבדיקה.
עבור רכיבים מדויקים, ניתן להשתמש בטחינה רגילה לעיבוד גס או להכנת משטח ייחוס, ולאחר מכן בפעולות גימור. כאשר נדרשת שטוחות או עובי מדויקים, ייתכן שיהיה צורך בעיבוד שבבי מדורג ובבדיקה מדוקדקת.
גימור פני השטח ובקרת שטוחות
גימור פני השטח מושפע מחדות החותך, גיאומטריית השיניים, קצב ההזנה, מהירות החיתוך, הרעידות ופינוי השבבים. השטיחות מושפעת מתמיכת חומר העבודה, שיטת ההידוק, מאמץ החומר ואסטרטגיית החיתוך. משטח שנראה טוב אינו תמיד שטוח, ומשטח שטוח עדיין עשוי להזדקק לשיפור גימור.
עבור לוחות גדולים ורכיבים מבניים, בקרת שטוחות דורשת לעתים קרובות יותר ממעבר אחד. עיבוד גס יכול להסיר את רוב החומר, בעוד שמעבר גימור קל יותר יכול לשפר את מצב פני השטח ואת היציבות הממדית.
נוזל קירור ושימון
נוזל קירור וסיכה מסייעים בהפחתת חום, בשליטה בחיכוך, בשיפור פינוי שבבים ובהארכה של חיי הכלי. חשיבותם תלויה בחומר ובמצב החיתוך. אלומיניום עשוי להזדקק לתמיכה בפינוי שבבים, בעוד שפלדת אל-חלד עשויה לדרוש בקרת חום חזקה יותר.
ניהול לקוי של נוזל קירור עלול לגרום לחיתוך חוזר של שבבים, נזק למשטח, התחממות יתר או בלאי של הכלים. עם זאת, נוזל הקירור צריך לתמוך בתהליך החיתוך ולא להיות פשוט מוסיף בכמות גדולה ללא מטרה.
אילו חומרים מתאימים לכרסום רגיל?
כרסום רגיל מתאים לחומרים הנדסיים רבים, כולל אלומיניום, פלדה, נירוסטה, ברזל יצוק, סגסוגות נחושת וחלק מפלסטיק הנדסי. קשיות החומר, גמישותו, קשיחותו, התנהגותו התרמית, היווצרות שבבים ומאמץ פנימי קובעים את בחירת החותך, פרמטרי החיתוך, אסטרטגיית נוזל הקירור ואת הסבירות לקצוות, רעידות או שחיקה של הכלי.
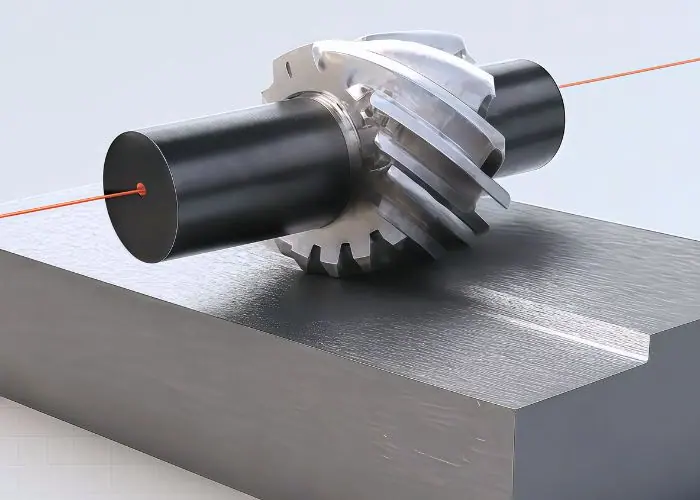
התנהגות החומר משפיעה מאוד על תוצאות הכרסום הרגיל. אלומיניום בדרך כלל קל יותר לחיתוך אך יכול ליצור להב מצופה אם הכלי קהה. פלדה יכולה לדרוש כוח חיתוך גבוה יותר. נירוסטה עשויה להתקשות בעבודה. ברזל יצוק יכול להיות יציב אך שוחק. פלסטיק יכול להתעוות תחת חום או לחץ הידוק.
מכיוון שחומרים מגיבים בצורה שונה, אין להעתיק את אותו חותך רגיל ופרמטרים מעבודה אחת לאחרת ללא בדיקה. תהליך טוב מתאים את גיאומטריית החותך, המהירות, ההזנה, עומק החיתוך ונוזל הקירור לחומר הספציפי.
| חוֹמֶר | התנהגות עיבוד שבבי | דאגה עיקרית | טיפ מעשי |
| אֲלוּמִינְיוּם | קל לעיבוד שבבי, זרימת שבבים גבוהה | קוצים וקצה בנוי | השתמשו בכלים חדים ופינוי שבבים טוב |
| פְּלָדָה | כוח חיתוך גבוה יותר | בלאי וחום של כלים | השתמש בהגדרה נוקשה ובפרמטרים מתאימים |
| פלדה אל חלד | קשה ועשוי להתקשות בעבודה | חום ובלאי חותך | הימנעו משפשוף והשתמשו בקירור מתאים |
| ברזל יצוק | יציב אך שוחק | בלאי כלים ואבק/שבבים | השתמשו בחומר מתאים לכלי |
| סגסוגות נחושת | גמיש ולפעמים דביק | מריחות וקרשים | השתמשו בגיאומטריה חדה והזנה מבוקרת |
| פלסטיק הנדסי | רגיש לחום וגמיש | דפורמציה והתכה | השתמש בכלים חדים ובעומסי חיתוך קלים |
אלומיניום ומתכות אל-ברזליות
אלומיניום נפוץ בעיבוד רגיל מכיוון שהוא קל משקל, ניתן לעיבוד שבבי, ונמצא בשימוש נרחב בלוחות, מארזים, סוגריים וחלקי אוטומציה. ניתן לעבד אותו ביעילות, אך סגסוגות אלומיניום רכות עלולות ליצור קוצים או קצה הצטברות אם החותך אינו חד או שבבים אינם מנוקים כראוי.
נחושת ומתכות לא ברזליות אחרות ניתנות גם הן לטחינה רגילה, אך הן עשויות לדרוש גיאומטריית חותך שונה. המטרה היא לגזור את החומר בצורה נקייה במקום למרוח אותו על פני השטח. חדות הכלי ופינוי שבבים חשובים.
פלדה נירוסטה
פלדה ופלדת אל-חלד דורשות תשומת לב רבה יותר לכוח חיתוך, קשיחות ובלאי של הכלי. הן בדרך כלל פחות סלחניות מאלומיניום, במיוחד כאשר הכיוון חלש או שהחותך שחוק. תנאי חיתוך גרועים עלולים להגביר את החום ולהפחית את חיי הכלי.
פלדת אל-חלד מאתגרת יותר משום שהיא עלולה להתקשות אם החותך מתחכך במקום לחתוך בצורה נקייה. הזנה נכונה, כלים חדים, נוזל קירור ואחיזה קשיחה של העבודה מסייעים לשמור על תהליך יציב.
ברזל יצוק וחומרים מבניים
ברזל יצוק יכול להתאים לכרסום רגיל מכיוון שהוא נשבר לעתים קרובות לשבבים קטנים ובעל יציבות ממדית טובה. עם זאת, חלק מברזי היצוק שוחקים ויכולים לשחוק את החיתוכים מהר יותר. יש לקחת בחשבון את חומר הכלי ובקרת האבק.
חומרים מבניים המשמשים במכונות, ציוד בנייה ורכיבים תעשייתיים דורשים לעתים קרובות הכנה רחבה של פני השטח. כרסום רגיל יכול להיות שימושי כאשר חלקים אלה זקוקים לפני הרכבה שטוחים או בקרת עובי לפני עיבוד שבבי נוסף.
כיצד תכונות החומר משפיעות על בחירת חותך
תכונות החומר משפיעות על בחירת החותך מכיוון שכל חומר יוצר כוחות חיתוך והתנהגות שבב שונים. חותך המיועד לגימור אלומיניום קל עשוי לא להיות חזק מספיק להסרת חומרי פלדה כבדים. חותך גס עשוי להסיר חומר במהירות אך עשוי לא לעמוד בדרישת גימור עדין.
בחירת חותך צריכה לקחת בחשבון:
- קשיות חומר וקשיחות
- סוג שבב ופינוי שבבים
- גימור משטח נדרש
- כמות הסרת מלאי
- עמידות בפני שחיקה של כלים
- קשיחות המכונה והארבור
- דרישות נוזל קירור או סיכה
מהם היתרונות והמגבלות של כרסום רגיל?
כרסום רגיל מציע עיבוד יעיל של משטחים שטוחים, הסרת חומר יציבה, כלים פשוטים והתאמה טובה למשטחי עבודה רחבים, אך הוא מוגבל כאשר חלקים דורשים קווי מתאר מורכבים, כיסים, חללים עמוקים, פרופילים מפורטים או גימורי משטח עדינים מאוד. הוא משמש בצורה הטובה ביותר כאשר מטרת העיבוד היא הסרת חומר פשוטה, שטוחה ויציבה.
היתרון הגדול ביותר של כרסום רגיל הוא הפרודוקטיביות שלה על משטחים רחבים וישרים. חותך מתאים יכול להסיר חומר על פני שטח רחב, מה שהופך את התהליך לשימושי להכנת חומר, יישור פני השטח ועיבוד שבבי של משטח בסיס. ההתקנה יכולה להיות פשוטה כאשר הגיאומטריה של החלק פשוטה.
המגבלות נובעות מגיאומטריה וגמישות. כרסום רגיל אינו האפשרות הטובה ביותר עבור מאפיינים תלת-ממדיים מפורטים, חללים פנימיים, חריצים צרים או פרופילי חלקים מורכבים. במצבים אלה, כרסום קצה, כרסום פנים, כרסום חריצים או כרסום CNC רב-צירי עשויים להתאים יותר.
| אספקט | יתרונות | מגבלות |
| עיבוד שבבי משטחי | יעיל עבור משטחים רחבים וישרים | מוגבל עבור גיאומטריה מורכבת |
| נוסע | משתמש בסוגי חותכים סטנדרטיים | דורש הגדרה נכונה של ארבור/חותך |
| פריון | טוב להסרת חומרי גלם כבדים | ייתכן שיהיה צורך במעבר סיום |
| התקנת מכונה | יציב על מכונות אופקיות | פחות נוח בהתקנות אנכיות |
| עלות | חסכוני עבור משטחים פשוטים | פחות יעיל אם נדרשות הגדרות רבות |
| דיוק | יכול לתמוך בשטיחות מבוקרת | רגיש להידוק ורעידות |
יתרונות הטחינה הרגילה
כרסום רגיל יכול להסיר חומר ביעילות ממשטחים רחבים, מה שהופך אותו לשימושי לחיתוך גס והכנת משטחים. הוא יכול גם לספק חיתוך יציב כאשר המכונה, הארכת, החותך והמתקן קשיחים. זה הופך אותו בעל ערך עבור לוחות, רכיבי בסיס, חלקים מבניים וחומרי עבודה מלבניים גדולים.
גם תהליך ייצור הכלים פשוט יחסית בהשוואה לפעולות עיבוד שבבי מורכבות יותר. כאשר הגיאומטריה מתאימה לתהליך, כרסום רגיל יכול להפחית מורכבות מיותרת של מסלול הכלים ולספק הסרת חומר צפויה.
חסרונות של כרסום רגיל
כרסום רגיל אינו אידיאלי לגיאומטריות מורכבות. הוא אינו יכול לעבד בקלות כיסים, פרופילים מעוקלים, פרטים עדינים או צורות פנימיות עמוקות. הוא עלול גם לייצר גימור מחוספס יותר במהלך הסרת חומרים כבדים, מה שידרוש פעולת גימור משנית.
מגבלה נוספת היא הציוד. כרסום רגיל מסורתי יעיל ביותר במכונות כרסום אופקיות. אם בית מלאכה משתמש בעיקר במרכזי עיבוד שבבי אנכיים, כרסום פנים או כרסום קצה עשויים להיות פרקטיים יותר.
מתי להשתמש בטחינה רגילה?
יש להשתמש בטחינה רגילה כאשר החלק זקוק למשטח רחב ושטוח המעובד ביעילות. היא מתאימה ללוחות בסיס, הכנת חומר, משטחי ייחוס, חלקים מבניים וחומרי עבודה גדולים בעלי גיאומטריה פשוטה.
זה גם שימושי כאשר התהליך יכול להסיר חומר בצורה יציבה וחוזרת על עצמה מבלי לדרוש נתיבי כלים מורכבים. אם המאפיין רחב, שטוח ונגיש, כרסום רגיל יכול להיות בחירה מעשית.
מתי לא להשתמש בטחינה רגילה?
אין להשתמש כרסום רגיל כאשר החלק דורש כיסים מורכבים, חללים פנימיים, קווי מתאר מעוקלים, חריצים צרים או פרופילים מפורטים. מאפיינים אלה מתאימים יותר לכרסום קצה, כרסום צד, כרסום חריצים או עיבוד שבבי רב-צירי.
ייתכן שזה גם לא מתאים כאשר נדרש גימור משטח עדין מאוד ישירות מהפעולה. במקרה כזה, ניתן להשתמש בטחינה שטחית, ליטוש או שיטת גימור אחרת לאחר כרסום רגיל.
כיצד כרסום רגיל משתווה לפעולות כרסום אחרות?
כרסום רגיל שונה מפעולות כרסום אחרות בכיוון החותך, בחיבור קצה החיתוך, במשטח המטרה וביישום. כרסום רגיל משמש בעיקר למשטחים רחבים ושטוחים, בעוד שכרסום פנים מתמקד בגימור פני שטח עליונים, כרסום קצה מטפל בכיסים ופרופילים, כרסום צד חותך משטחי צד אנכיים, כרסום פיסוקי מבצע שני פאות מקבילות, וכרסום חריצים יוצר חריצים או תעלות.
הבנת ההבדלים הללו עוזרת למהנדסים לבחור את התהליך הנכון. חלק עשוי לדרוש יותר מפעולת כרסום אחת. לדוגמה, כרסום רגיל עשוי להכין משטח שטוח גדול, כרסום פנים עשוי לשפר את הגימור הסופי, כרסום קצה עשוי ליצור כיסים, וקידוח עשוי לייצר חורים.
שיטת הכרסום הטובה ביותר תלויה בגיאומטריה, בסבילות, בחומר, בגימור פני השטח, בזמינות המכונה ובעלות. אין פעולת כרסום אחת המתאימה ביותר לכל מאפיין.
| פעולה | פעולת חיתוך עיקרית | הכי טוב | ההבדל מטחינה רגילה |
| כרסום רגיל | שיני חותך היקפיות | משטחים רחבים וישרים | התהליך העיקרי להסרת חומרי גלם רחבי שטח |
| כרסום פנים | פנים וקצוות החותך | גימור פנים עליון | לעיתים קרובות נותן גימור פני שטח טוב יותר |
| סיום כרסום | קצוות חיתוך צדדיים וקצה | כיסים, חריצים, פרופילים | גמיש יותר עבור גיאומטריה מורכבת |
| כרסום צדדי | שילוב חותך צדדי | פאות צד אנכיות | מתמקד במשטחים צדדיים |
| כרסום מרווח | שני חותכי צד | שני פאות מקבילות | מכונות לשני הצדדים בו זמנית |
| כרסום חריצים | חותך חריץ או טחנת קצה | חריצים וערוצים | חותך לתוך חומר העבודה במקום ליישר משטחים רחבים |
| כרסום לוחות | חותך היקפי רחב | משטחים רחבים וישרים | לעיתים קרובות מתייחסים אליהן כאל טחינה רגילה |
כרסום רגיל לעומת כרסום פנים
כרסום רגיל משתמש בקצוות החיתוך ההיקפיים של החותך, וציר החותך מקביל בדרך כלל למשטח העבודה. כרסום פנים משתמש בפני החותך, וציר הכלי בדרך כלל ניצב למשטח המעובד.
כרסום פנים עדיף לעיתים קרובות להשגת משטח עליון חלק יותר, בעוד שכרסום רגיל יעיל להסרת חומר רחבה. בתוכניות תהליך מסוימות, ניתן להשתמש תחילה בכרסום רגיל, ולאחר מכן בכרסום פנים לגימור סופי.
כרסום רגיל לעומת כרסום קצה
כרסום קצה משתמש במכבש קצה שיכול לחתוך גם עם הקצה וגם עם הצד של הכלי. זה הופך את כרסום הקצה לגמיש יותר עבור כיסים, חריצים, פרופילים ומאפיינים דו-ממדיים או תלת-ממדיים מורכבים.
כרסום רגיל פחות גמיש אך יכול להיות יעיל עבור משטחים רחבים ושטוחים. אם החלק דורש יצירת צורה מורכבת, כרסום קצה בדרך כלל מתאים יותר. אם החלק דורש יישור פני השטח על פני שטח רחב, כרסום רגיל עשוי להיות יעיל יותר.
כרסום רגיל לעומת כרסום צדדי
כרסום צדדי משתמש בחותך לעיבוד משטחי צד או פאות אנכיות. זה שימושי כאשר המטרה היא ליצור או לסיים דופן צד. כרסום רגיל מתמקד בעיבוד משטחים שטוחים עם חיתוך היקפי רחב.
שתי הפעולות עשויות להשתמש בחיתוך היקפי, אך משטח היעד שונה. כרסום רגיל פועל על פני משטח רחב או שטוח, בעוד שכרסום צד פועל לאורך צד חומר העבודה.
כרסום רגיל לעומת כרסום מפוצל
כרסום משולש משתמש בשני חותכים המותקנים על אותו ארבור כדי לעבד שני משטחים מקבילים בו זמנית. זה שימושי כאשר יש צורך לעבד את שני צידי האובייקט עם מרווח מבוקר.
כרסום רגיל בדרך כלל מעבד משטח רחב אחד. כרסום מרווח הוא מיוחד יותר ומשמש כאשר יש לייצר משטחים צדדיים מקבילים ביעילות.
כרסום רגיל לעומת כרסום חריץ
כרסום חריצים יוצר חריצים, תעלות או חריצים. הוא חותך לתוך חומר העבודה במקום פשוט ליישר משטח רחב. כלים עשויים לכלול חותכי חריצים או כרסומי קצה.
כרסום רגיל משמש ליצירת משטח ישר ולהסרת חומר. אם המאפיין הוא חריץ או תעלה, כרסום חריצים הוא בדרך כלל הבחירה הנכונה.
מהן בעיות נפוצות בטחינה רגילה וכיצד ניתן לתקן אותן?
בעיות נפוצות בטחינה רגילה כוללות רעידות, רעידות, גימור פני שטח גרוע, בלאי מהיר של הכלים, דחיסת שבבים, היווצרות קוצים, התחממות יתר ושטיחות או עובי לא מדויקים. בעיות אלו נובעות בדרך כלל מאחיזה חלשה של חומר העבודה, בחירת חותך לקויה, פרמטרים שגויים, קשיחות לא מספקת של המכונה, בלאי של הכלים או פינוי שבבים לקוי.
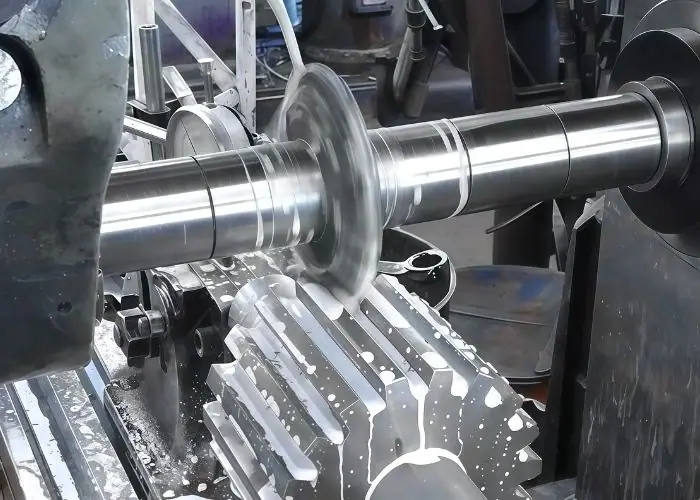
פתרון בעיות של כרסום רגיל צריך להתחיל במערכת העיבוד השבבי. אם משטח מחוספס, הסיבה עשויה להיות בלאי של הכלי, רעידות, חיתוך חוזר של שבב או קצב הזנה שגוי. אם העובי אינו עקבי, הסיבה עשויה להיות עיוות הידוק, סטייה של החותך או שגיאת הגדרת מכונה.
פתרון הבעיה דורש זיהוי שורש הבעיה. שינוי סבילות השרטוט או חזרה על אותו חיתוך לא יתקנו מבנה חלש, חותך עמום או ארבור לא יציב.
| בעיה | סיבה אפשרית | פתרון מעשי |
| סימני פטפוט | הגדרה חלשה, עומס חיתוך מוגזם | שיפור קשיחות והפחתת עומק חיתוך |
| גימור משטח גרוע | חותך שחוק, רעידות, הזנה לקויה | השתמש בחותך חד יותר וייעל את הפרמטרים |
| בלאי מהיר של כלים | מהירות גבוהה, חומר קשה, נוזל קירור גרוע | כוונן את המהירות והשתמש בחומר הכלי המתאים |
| אריזת שבבים | פינוי שבבים לקוי | שיפור נוזל הקירור, זרבובית האוויר או גיאומטריית החותך |
| היווצרות בר | חותך קהה או חומר גמיש | השתמש בכלים חדים והזנה נכונה |
| שגיאת שטוחות | עיוות הידוק או הסרת חומר לא אחידה | שפר את התמיכה והשתמש במעבר סיום |
| וריאציה של עובי | שגיאת סטייה או הגדרה של הכלי | בדוק את יישור החותך, הציר והמכונה |
פטפוט ורטט
רטט מופיע כסימנים חוזרים, רעש או חיתוך לא יציב. הוא נגרם לעיתים קרובות עקב הידוק חלש, עומק חיתוך מוגזם, יציאה מהכלי, תמיכה לא מספקת בציר או בעיות קשיחות המכונה. אם מתעלמים מרטט, הוא עלול לגרום נזק לפני השטח ולקצר את חיי הכלי.
כדי להפחית רעידות, יש לשפר את מתקן החיתוך, להפחית את תליית הכלי, לבדוק את תמיכת הארכת, להפחית את עומס החיתוך ולהשתמש בחותך יציב יותר. בדרך כלל, הצעד הראשון החשוב ביותר הוא התקנה קשיחה.
גימור משטח גרוע
גימור פני שטח גרוע יכול לנבוע משיני חותך שחוקות, קצב הזנה שגוי, חיתוך לא יציב, חיתוך חוזר של שבבים או גיאומטריה לקויה של החותך. חותכי גס כבדים עלולים גם הם להשאיר פני שטח מחוספסים יותר, במיוחד כאשר משתמשים בהם עם פרמטרים אגרסיביים.
כדי לשפר את הגימור, השתמשו בחותך חד יותר, הפחיתו את הרטט, מיטבו את המהירות וההזנה, שפרו את זרימת נוזל הקירור ושקלו מעבר גימור קל יותר. אם דרישת הגימור הסופית גבוהה מאוד, ייתכן שיהיה צורך בפעולת גימור נוספת.
שחיקה מהירה של כלי עבודה
בלאי מהיר של הכלי עלול להיגרם כתוצאה ממהירות חיתוך מוגזמת, חומר קשה או שוחק, נוזל קירור לקוי, חומר כלי לא נכון או שפשוף. בלאי הכלי משפיע על גימור פני השטח, בקרת המימדים וכוח החיתוך.
כדי להפחית את בלאי הכלים, יש לבחור את חומר החותך והציפוי הנכונים, להתאים פרמטרים לחומר, להימנע משפשוף ולנטר את מצב הכלי במהלך הייצור. תכנון אורך חיי הכלי חשוב לעבודה חוזרת.
אריזת שבבים ופינוי שבבים לקוי
דחיסת שבבים מתרחשת כאשר שבבים נשארים באזור החיתוך במקום להתפוגג. מצב זה יכול לגרום לשריטות על פני השטח, הצטברות חום, נזק לחותך, קוצים וגימור גרוע. זה סביר יותר כאשר לחותך חסר מקום לשבבים או שהחומר מייצר שבבים ארוכים.
הפתרונות כוללים שיפור כיוון נוזל הקירור, שימוש באוויר במידת הצורך, הפחתת עומס החיתוך, שינוי גיאומטריית החותך או התאמת הזנה ומהירות. בקרת שבבים היא חלק מרכזי ביציבות התהליך.
שטוחות או עובי לא מדויקים
שגיאות שטוחות ועובי יכולות לנבוע מתמיכה לקויה, עיוות הידוק, סטייה של החותך, צמיחה תרמית, הסרת חומר לא אחידה או מאמץ פנימי של החומר. חלקים גדולים או דקים רגישים במיוחד.
כדי לשפר את הדיוק, יש לתמוך בחומר כראוי, להימנע מהידוק יתר, להשתמש בעיבוד שבבי מדורג, להסיר את החומר באופן שווה ולסיים עם מעבר אור יציב. הבדיקה צריכה לאשר הן את העובי והן את השטיחות.
היכן משתמשים בדרך כלל בטחינה רגילה?
כרסום רגיל משמש בדרך כלל לעיבוד משטחים רחבים ושטוחים, הכנת משטחי ייחוס, הפחתת עובי חומר ויצירת משטחי הרכבה יציבים על חלקי מכונה, לוחות בסיס, רכיבים מבניים, חלקי רכב, רכיבי תעופה וחלל, חלקי ציוד רפואי וציוד תעשייתי. זה שימושי במיוחד כאשר משטחים גדולים דורשים הסרה יעילה ומבוקרת של חומר.
רכיבים רבים המעובדים מתחילים כבלוקים, לוחות, יציקות או חישולים עם חומר נוסף. כרסום רגיל יכול להסיר את החומר הזה וליצור משטח ישר לפני קידוח, קידוח, כרסום קצה, השחזה או הרכבה. זה הופך אותם לתהליך בעל ערך הן לעיבוד גס והן להכנה.
כרסום רגיל אינו מוגבל לתעשייה אחת. ערכו נובע משטיחות, חיתוך יציב ופרודוקטיביות. בכל פעם שחלק זקוק למשטח רחב המוכן בצורה מדויקת ויעילה, ניתן לשקול כרסום רגיל.
| אזור יישומים | חלקים אופייניים | למה כרסום רגיל שימושי |
| לוחות בסיס | לוחות מקבע, בסיסי מכונות | יוצר משטחי ייחוס שטוחים |
| רכיבי מכונה | בלוקים, מגלשות, חלקים מבניים | מכין את אזורי ההרכבה והמגע |
| כלי רכב | מארזים, סוגריים, משטחים שטוחים | תומך בעקביות ייצור |
| אווירי | חלקים מבניים ולוחות | מסייע בהכנת משטחים מדויקים |
| ציוד רפואי | פלטפורמות, גופי תאורה, מעטפות | תומך בהרכבה יציבה |
| ציוד תעשייתי | צלחות ומסגרות גדולות | פינוי חומרים יעיל |
משטחים שטוחים ולוחות בסיס
לוחות בסיס דורשים לעתים קרובות משטחים שטוחים ויציבים כדי שיוכלו לתמוך ברכיבים אחרים בצורה מדויקת. כרסום רגיל יכול ליצור משטח ייחוס לפני הוספת תכונות עיבוד נוספות. זה שימושי עבור גופי תאורה, ציוד אוטומציה, בסיסי מכונות ומכלולים מבניים.
אם משטח הבסיס אינו אחיד, הרכבה מאוחרת יותר עלולה לסבול מחריצים, חוסר יישור או עומס לא אחיד. תהליך כרסום רגיל מבוקר מסייע בהפחתת סיכונים אלה.
רכיבי מכונה וחלקים מבניים
רכיבי מכונה עשויים לדרוש משטחים שטוחים לצורך הרכבה, הזזה, מיקום או הידוק. כרסום רגיל יכול להכין אזורים אלה ביעילות, במיוחד כאשר המשטח רחב ונגיש.
חלקים מבניים עשויים גם לדרוש עובי מבוקר או אזורי מגע שטוחים. במקרים אלה, כרסום רגיל יכול לשמש כשלב מוקדם לפני פעולות עיבוד שבבי מדויקות אחרות.
חלקי רכב
רכיבי רכב עשויים להשתמש בטחינה רגילה עבור בתי בנייה, סוגריים, משטחים הקשורים למנוע ומאפיינים מבניים. התהליך יכול לסייע בהכנת אזורים שטוחים להרכבה או עיבוד שבבי נוסף.
בסביבות ייצור, חזרתיות חשובה. מתקני עבודה יציבים, פרמטרים מבוקרים וניהול חיי כלים עוזרים לשמור על עקביות בין קבוצות.
רכיבי תעופה וחלל
רכיבי תעופה וחלל דורשים לעתים קרובות משטחים מדויקים, הסרת חומר יציבה ובקרת עיוותים זהירה. ניתן להשתמש בטחינה רגילה כדי להכין חומר או משטחי ייחוס לפני עיבוד שבבי מורכב יותר.
מכיוון שחלקים בתעופה וחלל יכולים לכלול חומרים בעלי ערך גבוה ובדיקה קפדנית, תכנון התהליך חשוב במיוחד. יש לשלוט בקפידה על אחיזת העבודה, רצף הסרת החומר והבדיקה.
חלקי ציוד רפואי
חלקי ציוד רפואי עשויים לכלול מארזים, לוחות, גופי תאורה ופלטפורמות מדויקות. כרסום רגיל יכול לסייע ביצירת משטחים שטוחים ויציבים הדרושים להרכבה ויישור.
עבור יישומים רפואיים, בקרת קוצים, איכות פני השטח ובדיקה חשובים. גם אם הגיאומטריה פשוטה, החלק עשוי לדרוש איכות עקבית ובקרה מתועדת.
ציוד בנייה ותעשייה
ציוד בנייה ותעשייה משתמש לעתים קרובות ברכיבים מבניים גדולים, לוחות ומסגרות. כרסום רגיל יכול להכין משטחי הרכבה שטוחים, להפחית מלאי וליצור משטחים לקידוח או הרכבה מאוחרים יותר.
התהליך שימושי כאשר עמידות והתאמה חשובות, גם אם החלק אינו דורש גימור קוסמטי הדוק במיוחד.
אילו שיקולי בטיחות חשובים בטחינה רגילה?
בטיחות כרסום רגיל תלויה באחיזה בטוחה של חומר העבודה, התקנה נכונה של חותך וציר, הגנה נכונה על המכונה, בקרת שבבים בטוחה, ניהול נוזל קירור והגנה על המפעיל. מכיוון שכרסום רגיל משתמש בחותכים מסתובבים ובכוחות חיתוך חזקים, התקנה לא בטוחה עלולה להוביל לתנועת חומר העבודה, שבבים מעופפים, נזק לכלי, הסתבכות, כוויות או פציעה חמורה.
יש לשקול את הבטיחות לפני תחילת העיבוד השבבי. על המפעיל לוודא שחומר העבודה מהודק, שהחותך מאובטח, שהציר נתמך, המגנים במקומם, המהירויות מתאימות ובקרות החירום נגישות. אין לבצע הסרת שבבים ידנית בזמן שהמכונה פועלת.
תהליך בטוח גם מגן על איכות החלק. אחיזת עבודה רופפת, חיתוכים פגומים או שבבים בלתי נשלטים אינם רק סיכוני בטיחות, הם גם גורמים לגימור פני שטח גרוע, בלאי כלים וחלקים שנגרמו עקב גריעה.
| אזור בטיחות | הסיכון | תרגול בטוח |
| אחזקת עבודה | תנועת חומר העבודה | הידק ותמך בצורה מאובטחת |
| הרכבה של חותך | התרופפות או שבירה של כלי | בדוק את התקנת החותך והארבור |
| רוטציה | הסתבכות | הרחיקו ידיים, שיער ובגדים |
| שבבי | חתכים או פגיעת עיניים | השתמשו במגנים ובמשקפי מגן |
| נוזל קירור | רצפות חלקלקות או ערפל | ניהול זרימת נוזל הקירור בצורה נכונה |
| חום | כוויות משבבים חמים | השתמשו בכלים בטוחים לטיפול בשבבים |
בטיחות הידוק חומר העבודה
יש להדק את חומר העבודה היטב לפני תחילת החיתוך. אם הוא זז במהלך הפעולה, הוא עלול לגרום נזק לחלק, לחותך, למכונה או למפעיל. יש להציב את התמיכה במקום בו צפויים כוחות חיתוך.
הידוק צריך גם למנוע עיוות של החלק. הידוק יתר של חומר עבודה דק או ארוך עלול לכופף אותו, ולגרום לשטיחות ירודה לאחר השחרור. הידוק בטוח חייב להיות חזק ומבוקר.
בטיחות חותך וסיבת גזירה
יש להתקין את החותך והציר בצורה נכונה ולבדוק אותם לפני עיבוד שבבי. שיניים פגומות, מרווחים רופפים, תמיכה לקויה בציר או הרכבה שגויה עלולים לגרום לרעידות או לכשל בחותך.
על המפעיל לוודא גם שכיוון החיתוך ומהירות המכונה תואמים לפעולה. הגדרה שגויה עלולה להפוך במהירות הן לבעיית בטיחות והן לבעיית איכות.
הגנה מפני שבבים, נוזל קירור ומפעיל
כרסום רגיל יכול ליצור שבבים חמים וחדים. על המפעילים להשתמש במשקפי מגן, מגני מכונה וכלים מתאימים להסרת שבבים. אין להסיר שבבים בידיים חשופות או בזמן שהחותך פועל.
יש לכוון את נוזל הקירור בצורה נכונה כדי לתמוך בחיתוך ובפינוי שבבים. שליטה לקויה בנוזל הקירור עלולה ליצור רצפות חלקלקות, אדים, ראות לקויה או סילוק חום לא יעיל.
שאלות נפוצות
מה ההבדל בין כרסום רגיל לכרסום פנים?
כרסום רגיל משתמש בשיניים ההיקפיות של החותך, כאשר ציר החותך מקביל בדרך כלל למשטח המעובד. כרסום פנים משתמש בפני החותך, כאשר ציר הכלי בדרך כלל ניצב לפני השטח. כרסום רגיל משמש לעתים קרובות להסרת חומרים רחבה על משטחים שטוחים, בעוד שכרסום פנים משמש בדרך כלל לשיפור גימור פני השטח העליונים. בתהליכי עיבוד שבבי CNC רבים, כרסום רגיל עשוי להכין את פני השטח תחילה, וניתן להשתמש בכרסום פנים מאוחר יותר לקבלת תוצאה סופית חלקה יותר.
מהו שם נוסף לטחינה רגילה?
שם נפוץ נוסף לכרסום רגיל הוא כרסום לוחות. ניתן לתאר אותו גם כטרסום היקפי כאשר המוקד הוא על פעולת החיתוך בקצה החיצוני של החותך. מונחים אלה קשורים זה בזה מכיוון שכולם כוללים הסרת חומר ממשטח ישר באמצעות היקף החותך. עם זאת, שרטוטים ותוכניות תהליך עדיין צריכים להגדיר את המשטח הנדרש, הסבילות, סוג החותך והגימור בבירור במקום להסתמך רק על שם הפעולה.
האם כרסום רגיל מסוכן?
כרסום רגיל יכול להיות מסוכן אם חומר העבודה, החותך, הציר, השבבים או מגני המכונה אינם נשלטים כראוי. הסיכונים העיקריים כוללים הסתבכות, שבבים מעופפים, שבבים חמים, שבר של חותך, תנועת חומר העבודה וכוויות. ניתן להפוך את התהליך לבטוח יותר על ידי שימוש באחיזה בטוחה של חומר העבודה, התקנה נכונה של חותך, מהירות והזנה מתאימות, מיגון מכונה, הגנה על העיניים ושיטות עבודה בטוחות בטיפול בשבבים. כמו פעולות כרסום אחרות, כרסום רגיל תלוי בהתקנה ותפעול ממושמעים.
האם כרסום לוחות זהה לכרסום רגיל?
כרסום לוחות נחשב לעתים קרובות זהה לכרסום רגיל מכיוון ששניהם משתמשים בחותך גלילי רחב ובפעולת חיתוך היקפית לעיבוד משטחים שטוחים. המונח כרסום לוחות מדגיש לעתים קרובות הסרת חומר רחבה עם חותך בסגנון לוח, בעוד שכרסום רגיל מתאר את הפעולה באופן כללי יותר. בשפת עיבוד שבבי מעשית, הם לעתים קרובות ניתנים להחלפה, אך הדרישה המדויקת עדיין צריכה להיות מוגדרת לפי סוג החותך, הגדרת המכונה, גודל המשטח, הסבולת ותוצאת העיבוד המיועדת.
סיכום
כרסום רגיל היא שיטת כרסום מעשית לעיבוד משטחים רחבים ושטוחים, להפחתת עובי החומר ולהכנת משטחי ייחוס לשלבי ייצור מאוחרים יותר. למרות שהתהליך פשוט, תוצאות אמינות תלויות בבחירת חותך, קשיחות המכונה, הגדרת הארכת הציר, יציבות אחיזת העבודה, פרמטרי חיתוך, התנהגות החומר, בקרת נוזל קירור ובדיקה.
ב- TiRapid , אנו מספקים שירותי עיבוד שבבי וייצור מדויקים של CNC לרכיבי מתכת ופלסטיק בהתאמה אישית. הצוות שלנו תומך בכרסום CNC, חריטה, ניתוח DFM, בחירת חומרים, גימור פני שטח ובדיקת איכות כדי לסייע ללקוחות לייצר חלקים מדויקים, יציבים וניתנים לייצור עבור יישומים הנדסיים אמיתיים.















