
חריטה ב-CNC היא תהליך ליבה בייצור מכני מדויק, והוא ממלא תפקיד מכריע בעיבוד שבבי של רכיבים גליליים. לנוכח סבילות מחמירות יותר ויותר של הלקוחות ולוחות זמנים מצומצמים של ייצור, אופטימיזציה של יעילות החיתוך תוך הבטחת דיוק ממדי וגימור פני השטח נותרה בראש סדר העדיפויות הטכני עבור מהנדסי תהליך ומפעילי מכונות.
בקרת סובלנות ממדית בחריטת CNC מדויקת
שליטה במידות הרכיבים היא אמת המידה הבסיסית של פעולות חריטה. גורמים המשפיעים על יציבות ממדית נעים בין מצב חומרת המכונה והתפשטות תרמית ועד ליציבות אחיזת העבודה. קביעת נהלי הפעלה סטנדרטיים חיונית למניעת הצטברות שגיאות.
בקרת דפורמציה תרמית בכלי עבודה מכניים
במהלך עיבוד שבבי ממושך, חום הנוצר עקב חיכוך במיסבי הציר ובתעלות ההנחיה גורם להתפשטות תרמית מבנית, ובכך להזיז את המיקום היחסי בין קצה הכלי לחומר העבודה. יישום פרוטוקול ניהול תרמי מובנה מסייע במתן סטיות אלו:
- פרוטוקול חימום ציר: לפני תחילת הייצור בכל יום או לאחר השבתה ממושכת, יש לבצע מחזור חימום במהירות נמוכה של 15-30 דקות. זה מאפשר לבית הציר ולשמן הסיכה להגיע לשיווי משקל תרמי, תוך הבטחת שהריצה תישאר בגבולות מינימליים לאחר תחילת העיבוד.
- ניהול טמפרטורה קבוע: סדנאות לעיבוד שבבי מדויק חייבות להיות מצוידות במערכות בקרת אקלים השומרות על טמפרטורת סביבה בטווח של ±2°C. טמפרטורות חדר יציבות מונעות מבני מיטה, עמודים ויציקות כבדות להתרחב או להתכווץ לאורך מחזורי הטמפרטורה של יום ולילה.
- כוונון פיצוי תרמי: השתמשו במודול הפיצוי התרמי של מערכת ה-CNC בשילוב עם גלאים מקוונים או חיישנים תרמיים. על ידי מדידת ציר הבדיקה במרווחי זמן קבועים, נתוני סחיפה תרמית בזמן אמת מוזנים לבקר כדי לעדכן באופן דינמי את קיזוזי הכלי.
ניהול שיטתי של משתנים תרמיים אלה מפחית שגיאות עיבוד שבבי הנגרמות על ידי טמפרטורה ביותר מ-60%, ומבסס בסיס איתן לייצור רציף בדיוק גבוה.
איזון כוח הידוק ועיוות חומר העבודה
לחץ מכני המופעל במהלך אחיזת עבודה הוא גורם שכיח לעיוות רכיבים, במיוחד בעת עיבוד גיאומטריות דקות או דקות. שינויים עדינים בכוח ההידוק משפיעים ישירות על מידות החלק הסופי:
- לחץ צ'אק הידראולי מוריד: כוונן את כוחות האחיזה באופן דינמי בהתאם לשלב העיבוד. במהלך חיתוך גס כבד שבו הסרת חומר גבוהה מייצרת כוחות חיתוך משמעותיים, הפעל לחץ הידראולי גבוה יותר. עבור לכוח הידוק מופחת (מוריד ב-50%-70%) במהלך מעברי גימור כדי למנוע קפיצה אלסטית בעת שחרור.
- לסתות רכות בהתאמה אישית ומגע קשת: עבור קטרים חיצוניים קריטיים, קדח לסתות רכות בהתאמה אישית במחרטה לפני הגימור. הגדלת שטח המגע בין משטח הלסת לחומר העבודה מפזרת את כוח ההידוק המכני באופן שווה, ומבטלת חריצים מקומיים.
- מערכות תמיכה עזר: בעת עיבוד שבבי של צירים עם יחס אורך-קוטר העולה על 6:1, הידוק הצ'אק לבדו חסר קשיחות מספקת. יש לפרוס מרכזים חיים הידראוליים של הזנב-קידוח בשילוב עם משענות יציבות או משענות עוקבות כדי לספק תמיכה רב-נקודתית ולנטרל סטייה הנגרמת מדחיפת הכלי.
יצירת איזון נכון בין קשיחות אחיזת העבודה לבין מגבלות המבנה של הרכיבים מונעת גריטה מחוץ למפרט, תוך שיפור אמינות התהליך מבלי לפגוע במשטחי החלקים.
בחירת כלים ואופטימיזציה של פרמטרי חיתוך
ביצועי כלי החיתוך קובעים את זמן המחזור, חיי הכלי ושלמות פני השטח. בחירת שילובי הפרמטרים הנכונים מפחיתה משמעותית את עלויות הייצור ליחידה.

התאמת חומרי כלי וציפוי
תכונות פיזיקליות משתנות באופן דרמטי בין חומרי עבודה שונים. התאמת מצע הכלי וטכנולוגיית הציפוי לקשיות, קשיחות ומוליכות תרמית של החומר היא קריטית למקסום הפרודוקטיביות:
| חומר לחומר | מצע מומלץ | סוג ציפוי | מאפייני ביצועים
|
| פחמן / סגסוגת פלדה | קרביד (ISO Class P) | CVD (TiCN + Al₂O₃) | עמידות גבוהה בפני שחיקה; מתאים לחיתוך רטוב ויבש במהירות גבוהה. |
| פלדת אל - חלד | קרביד מיקרוגריין (ISO M) | PVD (TiAlN) | קשיחות ציפוי גבוהה; מונע הצטברות של קצה (BUE) והידבקות של חומר העבודה. |
| סגסוגת אלומיניום | יהלום PCD / קרביד ללא ציפוי | ציפוי ללא / DLC | משטח גירוד חלק במיוחד; פינוי שבבים חלק; מונע ריתוך שבבים. |
| סגסוגות-על עמידות בטמפרטורות גבוהות | קרמיקה / CBN | אין / PVD מיוחד | קשיות חמה מעולה; אידיאלי לחריטה קשה ומתכות קשות לחיתוך. |
בחירת שילובי כלים מותאמים אישית מונעת בלאי מוקדם של הכלים, מגדילה את חיי הלהב ב-30% עד 80% ומפחיתה את ההוצאות על חומרים מתכלים לכל חלק.
הרמוניזציה של שלושת מרכיבי החיתוך
מהירות חיתוך (Vc), קצב הזנה (f) ועומק חיתוך (ap) פועלים באופן ישיר כדי לקבוע את קצב הסרת המתכת (MRR) ואת אורך החיים של הלהב. קביעת פרמטרים דורשת גישה מאוזנת בין תפוקה לאיכות:
- אסטרטגיית עיבוד גס: המטרה העיקרית במהלך עיבוד גס היא למקסם את נפח ההסרה לדקה. יש להשתמש בעומק חיתוך גבוה (ap = 2.0-5.0 מ"מ), קצב הזנה בינוני (f = 0.25-0.4 מ"מ/סל"ד) ומהירות חיתוך בינונית. פעולה זו מכוונת את הכוחות העיקריים לחלק החזק ביותר של כלי הקרביד.
- אסטרטגיית עיבוד גימור: פעולות הגימור מתמקדות אך ורק בגימור פני השטח ובדיוק המימדים. יש ליישם עומק חיתוך קטן (ap = 0.1-0.3 מ"מ), קצב הזנה נמוך (f = 0.05-0.12 מ"מ/סל"ד) ומהירות פני השטח גבוהה יותר. מהירות חיתוך גבוהה מרככת את אזור הגזירה כדי לדכא היווצרות BUE, בעוד שקצבי הזנה נמוכים ממזערים את גבהי הפסגה משיא לעמק.
- שילוב מהירות פני שטח קבועה (G96): תכנתו את מהירות פני השטח הקבועה (G96) בבקר ה-CNC. כאשר הכלי נע פנימה לעבר קטרים קטנים יותר, מהירות הציר עולה אוטומטית, תוך שמירה על מהירות חיתוך אופטימלית בקצה הכלי על פני השטח ומניעת פגיעה בגימור פני השטח.
קביעת פרמטרי חיתוך באמצעות עקרונות הנדסיים במקום ניסוי וטעייה מקצרת את זמני המחזור הכוללים ביותר מ-15% תוך שמירה על יציבות הכלי.
פתרון בעיות נפוצות בפגמים בחריטה
פגמים כגון רעידות, שריטות פני השטח וסדיקות קצה מתרחשים לעתים קרובות במהלך פעולות חריטה. זיהוי גורמים בסיסיים ויישום פעולות מתקנות מפחיתים משמעותית את שיעורי הגרוטאות.
אבחון וסילוק רעידות רטוט
רטטות חיתוך היא תופעת רטט בעלת עירור עצמי המשאירה דפוסי גל בולטים על משטחים מוגמרים וגורמת לסדקים מהירים בקצה או לכשל כלי קטסטרופלי. ביטול רטטות דורש הגברת נוקשות דינמית בתהליך:
- הפחתת רדיוס פינות הכלי: בעת סיבוב פירים דקים וגמישים או צילינדרים בעלי דופן דקה, החלף את מחרטות הלהב הסטנדרטיות R0.8 מ"מ ברדיוס אף R0.4 מ"מ או R0.2 מ"מ. רדיוסי אף קטנים יותר מפחיתים משמעותית את כוחות החיתוך הרדיאליים, ומפחיתים את הסבירות לרעידות הנגרמות על ידי סטייה.
- מיטוב זווית הובלת הציר: העדיפו מחזיקי כלים עם זוויות ובלתי תלויות של 93° או 90° על פני גרסאות של 45° או 75°. זווית ובלתי תלויה של 90°/93° מכוונת את רוב כוחות החיתוך לאורך ציר הציר - שם הקשיחות הגבוהה ביותר - במקום לדחוף רדיאלית כנגד חומר העבודה.
- כוונון מהירות הציר: לאחר גילוי הרמוניות של רעידות בתדירות גבוהה, כוונן את מתג עקיפת מהירות הציר ב-±10% עד ±15%. שינוי סל"ד הציר משבש את סנכרון התדר בין מבנה המכונה למעורבות הכלי, ומפר את מצב התהודה.
סילוק מקורות הרעידות שומר על איכות פני השטח החזותית ומגן על מיסבי הציר מפני פגיעות הלם בתדירות גבוהה.
אמצעי תיקון עבור חספוס פני השטח מתחת לתקן
ערכי גימור פני שטח גבוהים הם דרישות מחמירות בייצור מדויק. כאשר מטרות דורשות Ra של 0.8 מיקרון או Ra של 0.4 מיקרון, בקרה מיקרוסקופית של פינוי שבבים וחיבור קצה הופכת הכרחית:
- מוסיפים למחיקת כלי: מוסיפים למחיקת כלי כוללים קצה החלקה שטוח קטן הסמוך לרדיוס החיתוך העיקרי. הפועל בקצבי הזנה זהים, גיאומטריית המחיקת כלי חותכת את רכסי השיא שהושארו על ידי מעברים קודמים, ומקצצת את ערכי חספוס פני השטח בחצי או מאפשרת הכפלת קצב הזנה באותו יעד Ra.
- מיטוב שבירת שבבים: עבור חומרים רקיעים כמו פחמן או פלדות אל חלד, בחרו במתקני חריטה עם גיאומטריות שבירת שבבים תלת-ממדיות אגרסיביות. אילוץ שבבים לשבור בצורה נקייה לצורות "C" קומפקטיות מונע משבבי סטרינגר רציפים לפגוע במשטחים המוגמרים.
- פריסת נוזל קירור בלחץ גבוה (HPC): שדרגו נוזל קירור מסורתי למערכות בלחץ גבוה הפועלות מעל 70 בר. סילוני נוזל בלחץ גבוה מאדים את מחסום החום באזור החיתוך, ומספקים קירור מהיר תוך כדי שחרור פיזי של שבבים מקצה החיתוך.
כוונון עדין של מאפייני היווצרות שבבים וחיכוך מבטיח עמידה בגימור פני השטח עקבי, ומבטל תהליכי ליטוש או השחזה ידניים משניים.
אוטומציה מתקדמת ויישומי חריטה יעילים במיוחד
שיטות חריטה מודרניות ממשיכות להתפתח לכיוון אוטומציה ושילוב ריבוי משימות. מזעור זמן עזר שאינו חיתוך הוא מרכזי להגברת תפוקת המפעל.
ניהול חיי הכלי וחיטוט בתהליך
ייצור במשמרות לילה ללא השגחה וייצור ללא תאורה מחייבים החלפת בדיקת כלים ידנית ומדידות מיקרומטר במערכות מעקב אוטומטיות:
- מעקב אוטומטי אחר חיי כלים: הפעל מודולים לניהול חיי כלים בתוך יחידת ה-CNC. קבע את מספר דקות החיתוך המרביות או מגבלות ספירת החלקים בהתבסס על נתוני בלאי אמפיריים. לאחר הגעה, הבקר מבצע אינדקסים אוטומטית לכלי אח על הצריח ללא התערבות המפעיל.
- הגדרות מוקדמות וחיישני תהליך: שלבו הגדרות מוקדמות אופטיות של כלים להזנת קיזוז אוטומטית. שלבו אותם עם חיישני מגע אלחוטיים המותקנים על ציר או צריח כדי למדוד באופן אוטומטי קוטר קריטי של חומר עבודה לאחר פעולות מפתח, תוך כתיבת משוב ממדי ישירות לאוגרי קיזוז הכלי לקיזוז בלולאה סגורה.
שילוב של חישוב אוטומטי עם מעקב אחר כלים בזמן אמת מונע תקריות פסולת של קבוצות, תוך הגדלת שיעורי הניצול הכוללים של כלי מכונה ביותר מ-25%.
מחרטות שוויצריות וטכנולוגיית כרסום רב-תכליתי
עבור גיאומטריות מורכבות, צירים דקים וחלקים קטנים בדיוק גבוה, מחרטות קונבנציונליות בעלות ציר יחיד מתמודדות עם מגבלות מבחינת זמני הקמה וקשיחות. פלטפורמות חריטה מרובות-משימות מתקדמות מתגברות על המחסומים הללו:
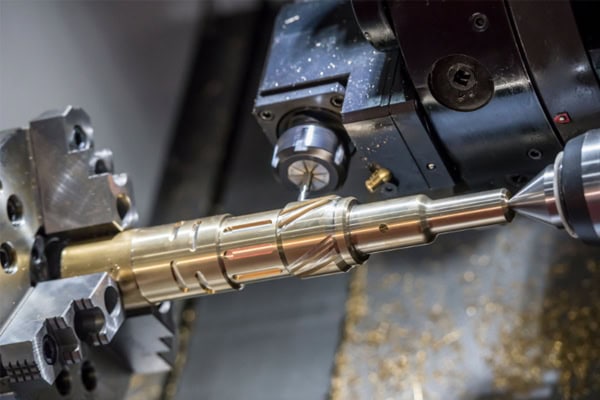
מחרטות CNC מסוג שוויצרי: מחרטות אוטומטיות מסוג שוויצרי כוללות ראש הזזה המזין את חומר המוט דרך תותב מדריך מדויק. מכיוון שכוחות חיתוך מתרחשים במרחק של מילימטרים מיציאת התותב התומך, הסטייה הרדיאלית כמעט ואינה ניתנת לביצוע, מה שמאפשר קשיחות יוצאת דופן בעת סיבוב פינים דקים ומיקרו-פירים ארוכים.
מרכזי כרסום רב-משימות: על ידי שילוב תנועת ציר Y, צירים משניים וצריחי כלים מונעים חיים, מרכזי כרסום משלבים חריטה, קידוח לא-מרכזי, כרסום ציר Y והברגה בפלטפורמה אחת. רכיבים מועברים באופן אוטומטי בין צירים ראשיים וצירים משניים לעיבוד מלא קדמי ואחורי בהגדרה אחת, תוך ביטול שגיאות הידוק ידניות והפחתה דרמטית של זמני תור בין מכונות.
אימוץ מחרטות מסוג שוויצרי וטכנולוגיית כרסום רב-משימתי מייצג את עתיד ייצור רכיבים מדויק, ומספק יתרון תחרותי באמצעות עיבוד מלא בהרכבה אחת.
















