
מתקן לציוד תעשייתי עשוי להיראות כמו שילוב פשוט של בלוקי איתור, מלחציים וחורי הרכבה, אך הביצועים האמיתיים שלו תלויים בדיוק ובעקביות שהוא מחזיק את חומר העבודה. אם המיקום משתנה מעט בכל פעם שמרכיב נטען, או שכוח הידוק מוגזם גורם לעיוות, דיוק העיבוד השבבי יכול להפוך במהירות לבלתי עקבי. מתקנים בהתאמה אישית תובעניים במיוחד מכיוון שכל פרויקט ציוד עשוי לכלול מידות שונות של חומר עבודה, נקודות ייחוס ודרישות הרכבה. עיבוד שבבי CNC יכול לספק חורי איתור מדויקים, משטחי תמיכה, מבנים מגבילים וממשקי הרכבה, ובכך לסייע למתקנים לספק ביצועים יציבים וחוזרים בייצור תעשייתי.
מהן הדרישות המרכזיות עבור גופי ציוד תעשייתי לעיבוד CNC?
התפקיד העיקרי של מתקן הוא לאתר ולאבטח חומר עבודה, אך ייצור מעשי כרוך בהרבה יותר מזה. מידות חומר העבודה, מיקומי עיבוד שבבי, נתיבי כלים וממשקי ציוד - כולם משפיעים על תכנון המתקן. מתקן טוב אינו צריך להיות מסובך יתר על המידה. הוא צריך למקם את חומר העבודה במהירות, להחזיק אותו בצורה מאובטחת, לספק מרווח עיבוד מספיק ולשמור על דיוק אמין לאחר שימוש חוזר.
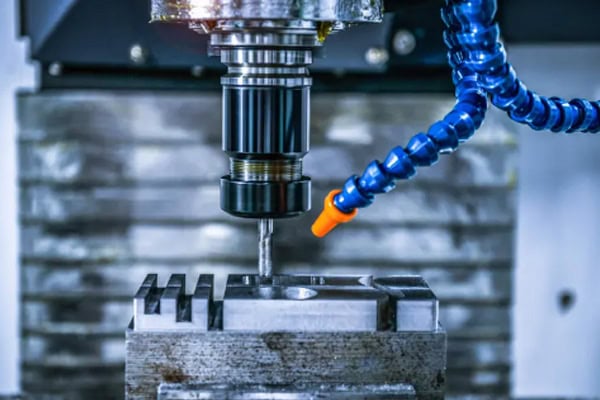
איתור מבנים דורש דיוק עקבי
מיקום חורים, פיני מיקום ומשטחי ייחוס הם בדרך כלל בין המאפיינים הקריטיים ביותר של מתקן. במהלך עיבוד שבבי CNC, יש לשלוט בקפידה על הקשר הממדי בין מאפיינים אלה. אם המתקן עצמו גורם לשגיאות מיקום, ייתכן שחומר העבודה לא יגיע למיקום העיבוד הנדרש. עבור מתקן ציוד תעשייתי המשמש שוב ושוב, יש לקחת בחשבון גם את עמידות הבלאי ואת יציבות המיקום לטווח ארוך.
- שמרו על יציבות של מיקומי חורי איתור: שינוי קטן במיקום החור יכול להזיז את כל חומר העבודה ולהשפיע על פעולות הקידוח, הכרסום וההרכבה שלאחר מכן.
- שמרו על משטחי ייחוס ישרים: משטח תמיכה לא אחיד יכול לאפשר לחומר העבודה להתנדנד מעט, וליצור לחץ נוסף לאחר ההידוק.
- השתמשו בהתאמות מתאימות לפיני איתור: התאמות הדוקות מדי מקשות על הטעינה, בעוד שמרווח מוגזם מפחית את יכולת החזרה.
- הפכו את מבני הגבלה לקלים לתפעול: חומר העבודה צריך להגיע במהירות למיקום הייחוס הנכון ללא כוונון ידני חוזר.
ברגע שמתקן נכנס לייצור, יעילות המיקום וחזרתיות חשובות לעיתים קרובות יותר מהשגת דיוק פעם אחת בלבד. מתקן המחייב את המפעיל למצוא את המיקום הנכון באופן ידני בכל פעם, עשוי להכיל רכיבים בודדים מדויקים אך עדיין לא לספק קצב ייצור יציב.
יש לשלוט כראוי בכוח ההידוק
מתקן דורש מספיק כוח כדי להחזיק את חומר העבודה, אך הידוק חזק יותר אינו תמיד טוב יותר. חלקי אלומיניום בעלי דופן דקה, רכיבים מוגמרים וחומרי עבודה גדולים עלולים להתעוות כאשר הלחץ מרוכז במקום אחד. במהלך ייצור מתקן בעיבוד שבבי CNC, נקודות ההידוק ונקודות התמיכה צריכות ליצור פיזור עומס מתאים.
- מקמו נקודות הידוק קרוב לאזורי תמיכה: זה עוזר להפחית את הסיכון לכיפוף במהלך העיבוד השבבי.
- הימנעו מלחץ מרוכז על מקטעים בעלי דופן דקה: שטח מגע גדול יותר או תמיכה נוספת יכולים לסייע בחלוקת העומס.
- הגן על משטחים מוגמרים: נקודות מגע שתוכננו בצורה גרועה עלולות להשאיר סימנים או שריטות על אזורים שעברו עיבוד מדויק.
- שמרו על פעולות הידוק מעשיות: על המפעילים להיות מסוגלים לאבטח ולשחרר את חומר העבודה במהירות במהלך ייצור חוזר.
| אזור מתקן | עיבוד שבבי CNC | השפעת הייצור |
| איתור חורים | קוטר, מרווח, דיוק מיקום | קובע את מיקום חומר העבודה |
| משטחי ייחוס | שטוחות, קשר ממדי | שומר על הידוק יציב |
| בלוקי עצירה | גובה, מיקום, משטח מגע | שולט בנתון העבודה |
| אזורי הידוק | מיקום מגע, חלוקת עומס | מונע תנועה או עיוות |
| בסיס הרכבה | מיקום חור, מקבילות | משפיע על התקנת הציוד |
על המתקן לספק מרווח כלים מספיק
תכנון מתקן צריך לקחת בחשבון יותר מאשר רק האם ניתן לאבטח את חומר העבודה. יש לבדוק מראש גם את תנועת הכלי, את הגישה לציר ואת אזורי העיבוד. זה הופך להיות חשוב במיוחד עבור חומרי עבודה הדורשים חללים עמוקים, חורים צדדיים או עיבוד רב-פאזי.
- יש לוודא מרווח מספיק סביב אזורי העיבוד: יש למנוע מכלי חיתוך מגע עם האביזר במהלך הפעולה.
- השאירו מספיק מקום סביב מיקומי חורים עמוקים: הימנעו מהפרעה בין מחזיק הכלי, הציר ומבנה המתקן.
- שמרו על נתיבי פינוי שבבים פתוחים: הצטברות שבבים מוגזמת עלולה לפגוע באיכות העיבוד ולהאריך את זמן הניקוי.
- יש לספק מספיק מקום טעינה: על המפעילים להיות מסוגלים להסיר את חומר העבודה מבלי שמבני האביזר יפריעו.
כיצד יש להתאים עיבוד שבבי CNC למבני חומר עבודה שונים?
רכיבי ציוד תעשייתי מגיעים בצורות רבות, כולל חלקים שטוחים, צירים, רכיבים בעלי דופן דקה, חלקים לא סדירים ורכיבים מבניים גדולים. מתקן סטנדרטי לא תמיד יכול להתמודד עם הבדלים אלה ביעילות. מתקן שמתעלם ממבנה חומר העבודה עלול לסבול ממיקום לא יציב, עיוות או מרווח עיבוד לא מספק. עיבוד שבבי CNC צריך להתחיל בהבנה ברורה של נקודות הציון של חומר העבודה ומיקומי העיבוד לפני קביעת מבני התמיכה וההידוק.
כיצד יש להדק חלקי עבודה מאלומיניום בעלי דופן דקה?
חומרי עבודה בעלי דופן דקה רגישים במיוחד לעיוות הידוק. אם לחץ המתקן מרוכז באזור קטן, הרכיב עלול לקפוץ לאחור לאחר שחרור המתקן, ולגרום לשינויים במידות ובצורה.
- הוספת נקודות תמיכה מתאימות: ספק תמיכה אחידה יותר לאזורים גדולים יותר בעלי דופן דקה והפחתת רעידות עיבוד שבבי.
- הפחתת לחץ הידוק מקומי: מניעה של היווצרות סימנים ברורים על חומר העבודה.
- אופטימיזציה של משטחי מגע: שיפור יציבות המגע בין המתקן לרכיב.
- שלוט באזורים שאינם נתמכים: מקטעים ארוכים ובולטים עשויים לדרוש תמיכה נוספת כדי למנוע תזוזה במהלך החיתוך.
חלקי עבודה מפלדה דורשים קשיחות מקבע גדולה יותר
רכיבי פלדה גדולים הם לרוב כבדים ויכולים לייצר כוחות חיתוך משמעותיים במהלך העיבוד השבבי. בסיס המתקן, בלוקי התמיכה ומבני ההידוק זקוקים לקשיחות מספקת. אם נקודות התמיכה ממוקמות בצורה גרועה, חומר העבודה עדיין עלול לרטוט במהלך העיבוד השבבי גם כאשר הוא נראה מהודק היטב.
- שמרו על יציבות בסיס המתקן: מנעו תנועה על שולחן המכונה במהלך העיבוד השבבי.
- מקמו את התומכים הרחק מחלקים חלשים: הפחיתו עיוות מקומי הנגרם מכוחות הידוק וחיתוך.
- יש לקחת בחשבון את דרישות ההרמה והטיפול: יש לטעון ולפרוק חומרי עבודה גדולים בבטחה מבלי שמבני האביזר יהפכו למכשולים.
- יש לקחת בחשבון שינויים תרמיים במהלך מחזורי עיבוד ארוכים: שינויי טמפרטורה במכונה ובחומר יכולים להשפיע על יציבות המיקום במהלך ייצור רציף.
חלקי עבודה לא סדירים דורשים לעתים קרובות מבני איתור מותאמים אישית
לחומרים לא סדירים עשויים להיות מעט משטחים שטוחים או חורים סטנדרטיים, מה שמקשה על השימוש במתקני עבודה קונבנציונליים. עיבוד שבבי CNC יכול לייצר בלוקי איתור ייעודיים, תומכים מעוצבים ומבני הגבלה מיוחדים היוצרים ייחוסים יציבים המבוססים על פרופיל חומר העבודה בפועל. עבור רכיבי ציוד תעשייתי מורכבים, סוג זה של מתקן מותאם אישית יכול להיות הרבה יותר פרקטי מאשר מיקום חוזר של חומר העבודה באופן ידני.
בעת פיתוח מתקן, לקוחות צריכים באופן אידיאלי לספק את המודל התלת-ממדי, שרטוט העיבוד, נתוני הנתונים הקריטיים ומידע על ממשק הציוד יחד. מידע מלא מקל על זיהוי הפרעות פוטנציאליות וקביעת אילו אזורים מתאימים לאיתור, הידוק או מרווח.
כיצד גופי תאורה יכולים לשמור על יציבות במהלך ייצור אצווה?
מתקן יכול לתפקד היטב כשהוא חדש, אך ייצור ארוך טווח גורם לבלאי של פיני איתור, משטחי תמיכה, מהדקים ואזורי מגע אחרים. ככל שמספר מחזורי הטעינה עולה, בלאי זה יכול להשפיע בהדרגה על חזרתיות. עבור יצרני ציוד תעשייתי, עמידות המתקן וקלות התחזוקה ראויים לשקול לפני תחילת הייצור.
מה צריך לבדוק לפני תחילת הייצור?
לפני שמתקן מתקן נכנס לייצור רגיל, בדיקה של מידותיו החיצוניות וחורי ההרכבה בלבד אינה מספיקה. בדיקות עומס בפועל שימושיות יותר. יש למקם ולחזק את חומר העבודה שוב ושוב כדי לבדוק אם מיקומו נשאר יציב.
- בדוק את חורי המיקום והפינים: ודא שההתאמה נכונה ללא רפיון יתר.
- בדיקת טעינה חוזרת: טען את חומר העבודה מספר פעמים ובדקו האם מיקום הנתון נשאר עקבי.
- ודאו שהמנגנונים הידניים, הפנאומטיים או ההידראוליים פועלים בצורה חלקה.
- בדיקת מרווח כלי: הפעל את נתיב העיבוד בפועל כדי לוודא שהכלי לא יפריע למתקן.
- בדיקת מרחב פינוי שבבים: ודאו כי שבבים אינם מצטברים סביב אזורים קריטיים במהלך העיבוד השבבי.
רכיבי שחיקה מתוכננים טוב יותר להחלפה
פיני איתור, בלוקי תמיכה ורכיבי הידוק נמצאים בשימוש תכוף ובאופן טבעי חווים בלאי עם הזמן. אם חלקים אלה משולבים באופן קבוע בגוף המתקן, התחזוקה עשויה לדרוש עיבוד מחדש או החלפה של חלק גדול מהמתקן. רכיבים הניתנים להחלפה מקלים על התחזוקה ויכולים להאריך את חיי המתקן כולו.
- השתמש בפיני איתור הניתנים להחלפה: ניתן להחליף פינים שחוקים מבלי לחדש את כל המתקן.
- הרכבת בלוקי תמיכה בנפרד: פעולה זו מפשטת את התחזוקה והתאמת המידות.
- השאר מרווח כוונון עבור רכיבי הידוק: זה יכול להכיל שינויים ממדיים קטנים בין אצוות חומר העבודה.
- מפרטי רישום עבור רכיבי שחיקה: תחזוקה והחלפה עתידיות הופכות להרבה יותר פשוטות.
יש לעקוב אחר שינויי דיוק במהלך שימוש ארוך טווח
אין להתייחס למתקן ללא תחזוקה לאחר המסירה. ככל שהייצור נמשך, יש לבדוק מעת לעת את איתור המשטחים, הפינים ורכיבי התמיכה. אם נתוני הבדיקה מחומרי עבודה שעברו עיבוד משתנים בהדרגה, יש לחקור את הסיבה כדי לקבוע האם תהליך העיבוד או המתקן עצמו פיתח שחיקה.
| פריט בדיקה | מיקוד מפתח | מטרה |
| דיוק מיקום | איתור חורים, משטחי ייחוס | הפחתת תזוזה של חומר העבודה |
| הדירות | שינויי מיקום לאחר טעינה חוזרת ונשנית | שמירה על עקביות אצווה |
| תנאי הידוק | רפיון, עיוות, סימנים | שיפור יציבות העיבוד השבבי |
| מצב בלאי | פינים, תומכים, מלחציים לאיתור | אפשר תחזוקה בזמן |
| תאימות ציוד | מידות הרכבה, מרווח כלים | צמצום הפרעות באתר |
מה כדאי לשקול בעת רכישת גופי תאורה לציוד תעשייתי?
רכיבים מפוצלים שונים מרכיבים סטנדרטיים המעובדים במכונה CNC מכיוון שהם בסופו של דבר צריכים לעבוד על רצפת הייצור. ספק עשוי לייצר כל רכיב בהתאם לשרטוט, אך אם התכנון אינו מתחשב בעומס, תנועת כלים וגישת מפעיל, עדיין ייתכן שיידרשו שינויים לאחר המסירה. במהלך הרכש, כדאי לדון ביכולת עיבוד שבבי, ניסיון ברכיבים מפוצלים, נהלי בדיקה ויכולת הספק לתמוך בשינויים מאוחרים יותר.
הערכת יכולות עיבוד שבבי CNC וניסיון בקבלים
- בדיקת יכולת עיבוד שבבי של מאפייני איתור: חורים מדויקים, משטחי ייחוס ואזורי חיבור זקוקים לדיוק יציב.
- סקירת ניסיון בתחום האבזור המורכב: ספקים עם פרויקטים דומים של האבזור בציוד תעשייתי עשויים להבין טוב יותר את דרישות הייצור המעשיות.
- אישור ציוד בדיקה: כלי מדידה ומערכות בדיקה צריכים להתאים לדרישות הדיוק של הפרויקט.
- דון בעיבוד שבבי של חומרים מיוחדים: פלדה, סגסוגות אלומיניום ופלדת אל-חלד דורשות אסטרטגיות עיבוד שונות.
אימות אב טיפוס צריך להתחבר לייצור אצווה מאוחר יותר
פרויקטים רבים של מתקנים לציוד תעשייתי מתחילים באב טיפוס יחיד להרכבה ניסיונית. לאחר אישור המיקום וביצועי העיבוד, ניתן להזמין מתקנים נוספים. יש להעביר את המידות, הנתונים ושיטות העיבוד המאומתות לייצור מאוחר יותר כדי למנוע הבדלים בין מתקנים.
- בצע הרכבה ניסיונית בפועל עם האב טיפוס: ודא את מיקום חומר העבודה, הידוקו ותנועת הכלי.
- רשמו את כל השינויים שאושרו: השתמשו בגרסה המאומתת כמקור ייחוס לייצור מאוחר יותר.
- שמרו על עקביות בנתוני העיבוד: צמצמו את הפרשי המיקום בין אצוות מקבע.
- בצעו דגימות נוספות לפני אספקת אצווה: תפסו שינויים במידות לפני שהמתקני ייצור מגיעים לרצפת הייצור.
מהירות תקשורת יכולה להשפיע ישירות על התקדמות הפרויקט
מתקנים בהתאמה אישית דורשים לעיתים קרובות התאמות ככל שפיתוח הציוד מתקדם. נקודות מיקום, חורי הרכבה ומיקומי תמיכה עשויים להשתנות במהלך פיתוח ציוד חדש. ספק שיכול לפרש במהירות שרטוטים, לזהות אתגרי עיבוד שבבי וליישם תיקונים יכול לעזור לשמור על קידום הפרויקט. תקשורת טובה בתחילת הדרך בדרך כלל פירושה פחות שינויים ופחות עבודות חוזרות בהמשך.
הערך של עיבוד שבבי CNC עבור מתקני ציוד תעשייתי אינו רק ייצור בלוקים לאיתור, בסיסים וחורי הרכבה. המטרה האמיתית היא להפוך את חלקי העבודה לקלים למיקום, להידוק בטוח וניתנים לחזרה לאורך ייצור ארוך טווח. החל מאיתור חורים ומשטחי תמיכה ועד מבני הידוק, מרווח כלים, ניהול בלאי ובדיקה, כל פרט יכול להשפיע על יעילות הייצור. עבור לקוחות הזקוקים למתקנים בהתאמה אישית, אבות טיפוס של כלים או עיבוד שבבי של מתקני ציוד באצווה, TIRAPID מספקת תמיכה, החל מתקשורת שרטוט ותכנון תהליכים, דרך עיבוד שבבי CNC ובדיקת איכות, ועוזרת למתקנים להתאים לצרכים אמיתיים של ייצור ציוד תעשייתי.
















