
La finitura CNC delle materie plastiche è una fase di lavorazione fondamentale nella produzione di componenti in plastica, utilizzata per migliorare la precisione dimensionale, la qualità superficiale e la rifinitura dei bordi. Dopo la sgrossatura, un componente in plastica presenta solitamente la sua forma e struttura di base, ma se si richiede una maggiore precisione dimensionale, tolleranze più strette per i diametri dei fori, superfici lavorate più piane o un aspetto più pulito, è necessaria un'ulteriore finitura. Poiché materiali come POM, PEEK, PTFE, ABS, PC, PMMA, PVC e PPS differiscono per durezza, tenacità, resistenza al calore e caratteristiche di taglio, anche il loro comportamento in lavorazione varia. Le materie plastiche hanno generalmente una bassa conduttività termica, quindi il calore generato durante la lavorazione tende a concentrarsi nell'area di contatto tra l'utensile da taglio e il pezzo. Se le condizioni di taglio non sono idonee, possono verificarsi rammollimento del materiale, bave, filamenti, sbiancamento, segni dell'utensile e persino fusione localizzata. Pertanto, la finitura CNC delle materie plastiche richiede non solo il controllo dimensionale, ma anche il controllo del calore di taglio, dell'affilatura dell'utensile, dell'evacuazione dei trucioli e del bloccaggio del pezzo.
I processi di finitura più comuni includono fresatura di precisione, tornitura di precisione, alesatura di precisione, foratura di precisione, smussatura, sbavatura e lucidatura. Per i pezzi con strutture complesse, è possibile utilizzare anche la lavorazione CNC multiasse per ridurre i ripetuti serraggi e migliorare la qualità di lavorazione di superfici curve e caratteristiche con angolazioni multiple. Dopo la lavorazione, se il prodotto presenta requisiti più elevati in termini di aspetto o sensazione superficiale, è possibile predisporre un trattamento superficiale appropriato in base al materiale e all'ambiente di applicazione. Pertanto, nella scelta di un processo di finitura CNC per le materie plastiche, è necessario innanzitutto verificare i requisiti dimensionali e superficiali effettivi del pezzo e quindi determinare il metodo di lavorazione più adatto. Non tutti i pezzi in plastica richiedono una post-lavorazione complessa. Un controllo accurato delle fasi di lavorazione può garantire la qualità del pezzo evitando costi di lavorazione superflui.
La fresatura di precisione è un processo di finitura della plastica comune
La fresatura di precisione controlla la forma e la qualità della superficie.
La fresatura di precisione viene utilizzata principalmente per la lavorazione di piani, lati, gradini, scanalature e contorni complessi di componenti in plastica. Durante la sgrossatura, si prevede di lasciare un certo sovrametallo. La fresatura di precisione rimuove quindi un sottile strato di materiale per avvicinare le dimensioni finali ai requisiti del disegno. L'affilatura dell'utensile è particolarmente importante nella fresatura di precisione delle materie plastiche. Se l'utensile presenta un'usura evidente, l'azione di taglio si trasforma gradualmente in compressione, che può facilmente produrre bave e filamenti. Per i pezzi che richiedono una buona qualità superficiale, è necessario utilizzare un utensile in buone condizioni per la finitura e regolare la velocità del mandrino e l'avanzamento in base alle caratteristiche del materiale per ridurre il calore da attrito generato durante la lavorazione. Anche il fissaggio del pezzo deve essere considerato durante la fresatura di precisione. Se il pezzo è relativamente sottile o ha una struttura snella, una forza di serraggio eccessiva può deformarlo, causando variazioni dimensionali dopo il rilascio del dispositivo di fissaggio. Pertanto, prima della finitura, è necessario verificare che il pezzo sia adeguatamente supportato, soprattutto per componenti a parete sottile, scanalature profonde e grandi lastre di plastica.
La tornitura di precisione è adatta per componenti rotanti
Per componenti rotanti come manicotti, componenti cilindrici, anelli e boccole in plastica, la tornitura CNC può essere utilizzata per lavorare diametri esterni, fori interni, superfici terminali, scanalature e filettature. Durante la tornitura della plastica, l'utensile deve rimanere affilato e l'attrito superfluo deve essere ridotto al minimo. Quando il materiale è relativamente morbido, se l'utensile non taglia correttamente i trucioli, questi, lunghi e filamentosi, possono avvolgersi attorno al pezzo. Parametri di lavorazione errati possono anche causare variazioni dimensionali o surriscaldamento della superficie. Per boccole in plastica di precisione e componenti simili, la tornitura di sgrossatura e la tornitura di finitura possono essere eseguite separatamente. Dopo la sgrossatura, si lascia un sovrametallo adeguato prima della tornitura di precisione. Ciò contribuisce a ridurre l'effetto delle sollecitazioni e delle deformazioni generate durante la sgrossatura sulle dimensioni finali.

La lavorazione di precisione dei fori richiede il controllo dimensionale.
I fori nei componenti in plastica spesso svolgono funzioni di assemblaggio, posizionamento, fissaggio e accoppiamento rotazionale. Pertanto, il diametro, la spaziatura, la rotondità e la precisione di posizionamento dei fori sono generalmente aspetti importanti della finitura. La qualità della lavorazione dei fori influisce direttamente sull'installazione delle viti, sull'accoppiamento dei componenti dell'albero e sulla relazione di assemblaggio tra le diverse parti. Se il diametro del foro è troppo grande, l'accoppiamento potrebbe risultare lasco; se è troppo piccolo, la resistenza all'assemblaggio potrebbe aumentare e persino causare la rottura del componente. Per fori profondi, fori a parete sottile e strutture con fori multipli, è inoltre necessario prestare particolare attenzione all'evacuazione dei trucioli, alla dissipazione del calore e alla deformazione del pezzo.
Foratura e alesatura di precisione
I fori passanti standard possono essere realizzati mediante foratura CNC, ma quando sono richieste tolleranze di diametro più strette, una singola operazione di foratura potrebbe non essere sufficiente. A seconda della struttura del pezzo e dei requisiti dimensionali, la foratura può essere seguita da alesatura o altri metodi di lavorazione di precisione per ottenere dimensioni del foro più stabili. Durante la lavorazione è fondamentale garantire una buona evacuazione dei trucioli. Se i trucioli di plastica rimangono all'interno del foro per un periodo prolungato, l'attrito tra la punta del trapano e la parete del foro può aumentare, causando un innalzamento della temperatura nella zona di lavorazione. La lavorazione di fori profondi richiede particolare attenzione alla rimozione dei trucioli. Se necessario, è possibile utilizzare la foratura a intermittenza o un'opportuna retrazione dell'utensile.
La foratura di precisione migliora la precisione del foro
Per i componenti in plastica con diametri di foro maggiori e requisiti di precisione più elevati, è possibile utilizzare la barenatura per la successiva lavorazione. La barenatura di precisione consente un controllo più dettagliato del diametro del foro, migliorando al contempo la condizione superficiale della parete del foro. Se il foro viene utilizzato per cuscinetti, alberi o perni di centraggio, è necessario prestare attenzione non solo al diametro del foro, ma anche alla rotondità, alla precisione di posizionamento e alle condizioni dell'asse del foro. Durante la lavorazione è necessario evitare forze di serraggio non uniformi. In caso contrario, anche se i parametri della macchina utensile rimangono stabili, potrebbero comunque verificarsi deviazioni dimensionali nel pezzo finito.
Smussatura, sbavatura e trattamento superficiale
Dopo la lavorazione delle dimensioni principali di un componente in plastica, i bordi richiedono solitamente un trattamento aggiuntivo. La smussatura e la sbavatura non solo influiscono sull'aspetto, ma possono anche ridurre le interferenze e i graffi sui bordi durante l'assemblaggio. Per i componenti con fori, fessure, gradini o strutture a parete sottile, è più probabile che rimangano piccole bave lungo i bordi. Se non vengono rimosse in tempo, possono compromettere l'assemblaggio del componente, le prestazioni di tenuta e la sicurezza operativa. Una corretta smussatura può rendere i bordi più lisci, ridurre la concentrazione di stress e facilitare la successiva installazione. Durante la sbavatura, la forza deve essere controllata in base alla durezza del materiale e alla struttura del componente per evitare variazioni dimensionali o danni superficiali causati da una lavorazione eccessiva.
La smussatura rende i bordi più uniformi
La smussatura CNC consente di eliminare spigoli vivi e di rendere più lisce le aperture dei fori, i contorni esterni e le posizioni dei gradini. Per i componenti che richiedono l'installazione di viti, guarnizioni o altri elementi di accoppiamento, una smussatura appropriata può facilitare l'assemblaggio. Le dimensioni della smussatura devono essere conformi al disegno tecnico. In assenza di requisiti specifici, si sconsiglia inoltre di lavorare tutti i bordi con smussature eccessivamente ampie, poiché la rimozione di troppo materiale potrebbe compromettere le dimensioni del pezzo e le relazioni di assemblaggio.
La sbavatura migliora le condizioni di lavorazione
La lavorazione delle materie plastiche può facilmente generare piccole bave, soprattutto in corrispondenza delle uscite dei fori, dei bordi a parete sottile e delle aperture complesse delle scanalature. La sbavatura può essere eseguita con utensili manuali, utensili da taglio di precisione o altri metodi di lavorazione adatti al materiale. Per i pezzi di precisione, la forza applicata durante la sbavatura deve essere controllata per evitare un'eccessiva rimozione di un bordo che in origine rientrava nelle tolleranze. Per le materie plastiche trasparenti come il PMMA, che presentano elevati requisiti estetici, è inoltre necessario prevenire i graffi durante la lavorazione.
Trattamento superficiale dopo la finitura
Alcuni componenti in plastica richiedono lucidatura, sabbiatura o altri trattamenti estetici dopo la lavorazione CNC. È importante notare che la post-lavorazione può modificare la rugosità superficiale e alcuni trattamenti possono anche influire sulle dimensioni. Pertanto, i requisiti finali della superficie devono essere definiti in fase di progettazione. La qualità superficiale delle materie plastiche lavorate a CNC è generalmente strettamente correlata alle condizioni dell'utensile, al calore di taglio, ai parametri di lavorazione e all'evacuazione dei trucioli. L'utilizzo di un carico di taglio inferiore durante la finitura e il mantenimento dell'utensile affilato possono contribuire a ridurre problemi come bave, filamenti e fusione localizzata.
Domande comuni
I componenti in plastica necessitano sempre di finitura?
Non necessariamente. Se un componente strutturale ordinario soddisfa già i requisiti dimensionali e superficiali dopo la sgrossatura, non è necessario aggiungere ulteriori fasi di lavorazione. Per i componenti di montaggio, le guarnizioni, i componenti di posizionamento di precisione o i componenti esteticamente critici, la finitura viene generalmente eseguita in base alle specifiche del disegno.
Qual è la differenza tra fresatura di precisione e fresatura di sgrossatura?
La fresatura di sgrossatura viene utilizzata principalmente per rimuovere rapidamente una grande quantità di materiale, lasciando un margine adeguato per le successive lavorazioni. La fresatura di precisione si concentra sul controllo delle dimensioni finali e della condizione superficiale. Le condizioni di taglio e gli scopi di lavorazione dei due processi sono diversi, pertanto gli stessi parametri non possono essere applicati completamente a entrambi.
Perché i pezzi in plastica si graffiano facilmente durante la lavorazione?
L'usura dell'utensile, le vibrazioni della macchina, parametri di taglio inadeguati, una scarsa evacuazione dei trucioli e un fissaggio instabile del pezzo possono causare segni visibili dell'utensile. Le materie plastiche sono relativamente sensibili al calore e alla pressione. Quando l'utensile non è sufficientemente affilato, è anche più probabile che si formino filamenti e bave.
È possibile lucidare i componenti in plastica?
Sì, ma è necessario considerare il materiale specifico. Alcune plastiche, come il PMMA, si prestano a una lucidatura superficiale di alta qualità, mentre POM, PTFE e altri materiali richiedono metodi di trattamento superficiale differenti. Prima della lucidatura, è opportuno verificare se le modifiche alle dimensioni e alla texture della superficie siano accettabili.
Conclusione
La finitura CNC delle materie plastiche richiede il controllo della struttura del pezzo, delle proprietà del materiale, delle tolleranze dimensionali e dei requisiti superficiali. Piani e contorni esterni possono generalmente essere lavorati mediante fresatura di precisione, i pezzi rotanti si prestano alla tornitura di precisione per controllare i diametri esterni e i fori interni, mentre i fori di precisione possono essere realizzati mediante foratura, alesatura o barenatura di precisione a seconda del diametro e dei requisiti di tolleranza. È inoltre opportuno eseguire smussature e sbavature sulle aree dei bordi per rendere i pezzi più adatti all'assemblaggio e all'utilizzo. Le diverse materie plastiche si comportano in modo diverso durante la finitura. Il POM ha una buona lavorabilità, il PEEK è una plastica tecnica ad alte prestazioni che richiede maggiore attenzione alle condizioni dell'utensile e al controllo della temperatura durante la lavorazione, il PTFE è relativamente morbido ed è soggetto a trascinamento dell'utensile e lacerazioni superficiali, mentre il PMMA richiede particolare attenzione alla qualità di lavorazione delle superfici trasparenti. I parametri di lavorazione non devono essere determinati esclusivamente dalle dimensioni del pezzo, ma devono essere regolati anche in base alle caratteristiche di taglio del materiale stesso.
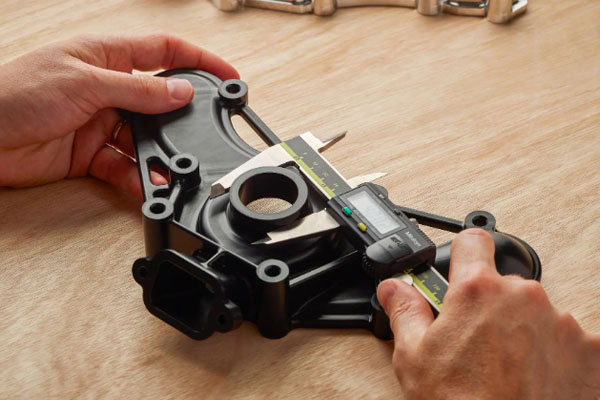
Per i componenti in plastica che richiedono un'elevata precisione dimensionale, si raccomanda di lasciare un margine ragionevole tra la sgrossatura e la finitura e di regolare la quantità di taglio finale in base ai risultati effettivi della lavorazione. Dopo la finitura, è necessario verificare le dimensioni chiave per accertarsi che il diametro del foro, i piani, la larghezza della scanalatura, le dimensioni complessive e le posizioni di assemblaggio corrispondano ai requisiti del disegno. Se il componente presenta anche requisiti estetici, è necessario controllare ulteriormente la presenza di segni di lavorazione, bave, sbiancamenti e fusioni localizzate. Le materie plastiche comunemente lavorate con macchine CNC includono attualmente POM, ABS, PMMA, PVC, PEEK, PC, HDPE, PTFE e altre. I materiali e i metodi di lavorazione più adatti possono essere selezionati in base all'applicazione prevista del componente. Per i componenti con strutture complesse o caratteristiche di lavorazione in più direzioni, è possibile optare per la lavorazione multiasse in base alla struttura effettiva per ridurre gli errori di posizionamento causati da ripetuti serraggi.
















