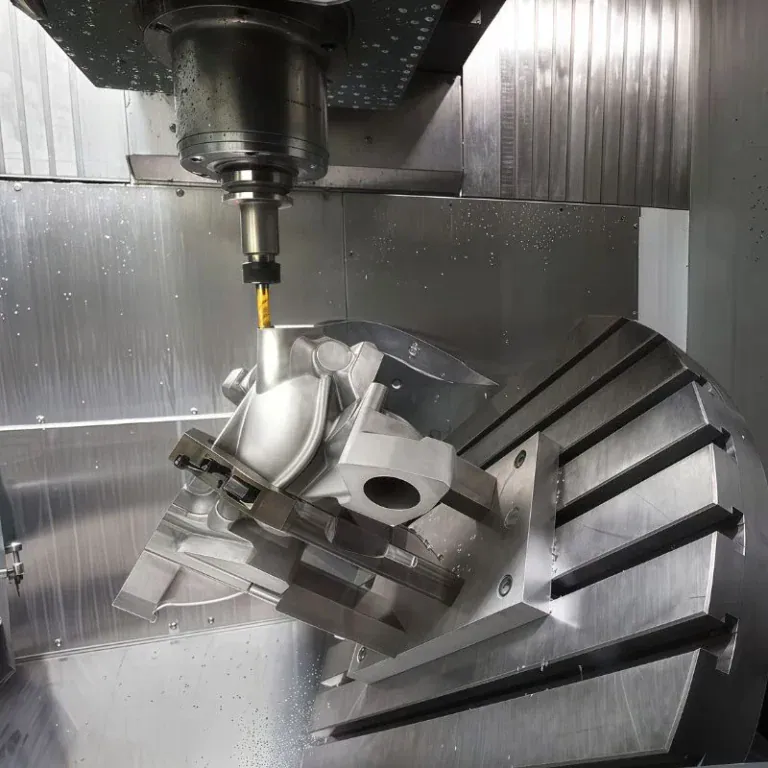
La lavorazione CNC dell'acciaio combina l'ingegneria di precisione con l'incredibile resistenza dell'acciaio per produrre componenti ad alte prestazioni in diversi settori. Grazie a strumenti avanzati a controllo numerico, trasforma l'acciaio grezzo in componenti durevoli e dimensionalmente precisi, utilizzati nei settori automobilistico, aerospaziale, robotico e dei sistemi energetici. Questa guida esplora i processi chiave, le qualità dei materiali, le finiture superficiali e le applicazioni concrete che definiscono la potenza dell'acciaio lavorato tramite CNC.
Che cosa è la lavorazione CNC dell'acciaio
La lavorazione CNC dell'acciaio utilizza utensili controllati da computer per tagliare, modellare e rifinire i materiali in acciaio con incredibile precisione. Essendo uno dei metalli più resistenti, l'acciaio può essere trasformato in componenti complessi e ad alta tolleranza per settori esigenti come l'automotive, l'aerospaziale e la robotica.
Processi chiave di lavorazione CNC per l'acciaio
La lavorazione CNC dell'acciaio comprende un'ampia gamma di processi che modellano e rifiniscono l'acciaio in componenti funzionali con precisione e costanza. Dal taglio e foratura alla rettifica e all'elettroerosione, ogni processo presenta vantaggi unici. Comprendere i loro ruoli aiuta a scegliere il metodo migliore per la geometria, la tolleranza e l'obiettivo di costo del componente.
1. Processi di taglio
Fresatura CNC
La fresatura utilizza frese rotanti multiasse per dare forma a componenti in acciaio complesse, rimuovendo il materiale strato per strato.
Applicazioni: supporti per motori, carter per ingranaggi, blocchi idraulici e stampi.
Precisione: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Suggerimenti: utilizzare frese a passo variabile per ridurre le vibrazioni; la fresatura in concordanza produce una migliore finitura superficiale.
Esempio: TiRapid ha prodotto un alloggiamento in acciaio inossidabile 304 con una planarità di 0.03 mm su 100 mm, garantendo un accoppiamento preciso.
tornitura CNC
La tornitura è il fondamento della lavorazione CNC dell'acciaio. Il pezzo ruota su un tornio mentre un utensile da taglio fisso asporta il materiale, formando forme cilindriche precise.
Applicazioni: alberi, perni, boccole, giunti, componenti filettati.
Precisione: ±0.01–0.03 mm; rugosità superficiale Ra 0.8–3.2 μm.
Utensili e materiali: inserti in carburo con rivestimento CVD per acciai al carbonio e legati (1045, 4140). Gli acciai inossidabili (304, 316) richiedono inserti affilati e raffreddamento a flusso continuo.
Esempio: TiRapid lavora alberi di trasmissione in acciaio 4140 con una tolleranza di ±0.01 mm, garantendo un accoppiamento perfetto dei cuscinetti per i sistemi automobilistici.
Foratura e maschiatura
La foratura crea fori rotondi precisi, mentre la maschiatura realizza filettature interne.
Applicazioni: fori per bulloni, raccordi filettati e perni di allineamento di precisione.
Precisione: Fori con tolleranza H7; filettature di classe 6H.
Tecnica: utilizzare punte in acciaio rapido per l'acciaio al carbonio, punte in metallo duro per le leghe temprate e maschi di formatura per i materiali duttili.
Esempio: Per un collettore in acciaio inox, TiRapid ha applicato la maschiatura sincronizzata per tagliare filettature M8 con una precisione di passo di 0.02 mm, migliorando la resistenza della filettatura del 30%.
Noioso
La foratura allarga i fori preforati per ottenere diametri interni e allineamenti precisi.
Applicazioni: alloggiamenti per cuscinetti, cilindri idraulici e fori per mandrini.
Precisione: rotondità ≤0.01 mm; coassialità ≤0.02 mm.
Esempio: TiRapid ha alesato manicotti idraulici in acciaio 1045 con una tolleranza di 0.01 mm, mantenendo un accoppiamento perfetto per applicazioni ad alta pressione.
Rettifica
La rettifica perfeziona la consistenza e la precisione della superficie oltre i limiti tipici della lavorazione meccanica.
Applicazioni: alberi di precisione, superfici di tenuta e componenti per utensili.
Precisione: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Esempio: Rettifica superficiale delle facce degli ingranaggi in acciaio 42CrMo4 temprato fino a Ra 0.4 μm, eliminando la lucidatura successiva.
2. Processi di lavorazione avanzati
Brocciatura
La brocciatura rimuove il materiale con frese multi-dente in una sola passata.
Applicazioni: chiavette, scanalature interne, mozzi degli ingranaggi.
Vantaggi: Precisione del profilo estremamente costante e produzione rapida.
Esempio: TiRapid ha realizzato scanalature interne in mozzi in acciaio 8620 per un attuatore robotico, ottenendo un'uniformità a livello di micron.
Lavorazione di scariche elettriche (EDM)
L'EDM utilizza scintille controllate per erodere il materiale, ed è ideale per acciai duri o angoli acuti non raggiungibili con utensili.
Applicazioni: acciai per utensili, stampi, impianti medicali, componenti aerospaziali.
Precisione: ±0.005–0.01 mm.
Esempio: TiRapid ha utilizzato l'elettroerosione a tuffo per lavorare angoli interni netti di 0.1 mm su stampi in acciaio H13 per componenti microfluidici.
Taglio laser
Il taglio laser utilizza un raggio focalizzato per tagliare o incidere con precisione lamiere di acciaio.
Applicazioni: Lastre di spessore da sottile a medio, involucri, pannelli decorativi.
Vantaggi: Senza contatto, bordi netti, sbavature minime.
Esempio: targhette in acciaio inox da 2 mm tagliate al laser con tecnologia TiRapid e incisione seriale, riducendo i tempi di post-elaborazione del 40%.
Taglio a getto d'acqua
Il taglio a getto d'acqua utilizza acqua ad alta pressione miscelata con abrasivo per il taglio a freddo.
Applicazioni: Lamiere spesse e materiali trattati termicamente.
Vantaggi: Nessuna distorsione termica; preserva le proprietà metallurgiche.
Esempio: per lamiere di acciaio 304 da 50 mm, TiRapid ha ottenuto bordi precisi (±0.1 mm) senza alterare la struttura granulare.
3. Processi di formazione
Curvatura
La piegatura rimodella lamiere o tubi di acciaio in angoli precisi utilizzando presse piegatrici CNC.
Applicazioni: Telai, custodie, staffe architettoniche.
Esempio: TiRapid ha piegato pannelli in acciaio inox 316 da 2 mm con una precisione di ±0.5° per apparecchiature mediche.
stampigliatura
Lo stampaggio consiste nel pressare uno stampo nell'acciaio per realizzare in modo efficiente parti in grandi volumi.
Applicazioni: Pannelli della carrozzeria automobilistica, componenti per elettrodomestici.
Esempio: stampaggio di staffe per autoveicoli con ripetibilità di ±0.05 mm.
rotolamento
La laminazione riduce lo spessore e produce lamiere o profili lunghi con struttura uniforme.
Applicazioni: Lamiere e tubi in acciaio per l'edilizia.
Dati: Deviazione di planarità <0.2 mm su una larghezza di 1 m.
Forgiatura ed estrusione
La forgiatura comprime l'acciaio ad alta temperatura per aumentarne la resistenza; l'estrusione spinge l'acciaio attraverso stampi per ottenere profili lunghi.
Applicazioni: alberi a gomito, leve e barre strutturali.
Esempio: le leve forgiate in acciaio 42CrMo mostrano una resistenza alla fatica superiore del 25% rispetto ai componenti lavorati meccanicamente.
Disegno profondo
L'imbutitura profonda trasforma le lamiere d'acciaio in forme cave senza giunzioni.
Applicazioni: Serbatoi, lavelli e alloggiamenti a pressione per autoveicoli.
Esempio: TiRapid ha realizzato coperture in acciaio inox stampate a freddo da 1.5 mm, garantendo uniformità della parete entro ±0.05 mm.
4. Scegliere il processo giusto
La scelta del giusto processo di lavorazione dell'acciaio dipende dalla geometria, dalla tolleranza, dal materiale e dagli obiettivi di costo:
Prototipo: Fresatura + foratura
Alto volume: Brocciatura o stampaggio
Tolleranze ristrette: rettifica + elettroerosione
Materiale termosensibile: taglio a getto d'acqua
Finitura estetica: Laser + lucidatura
Riunendo più processi sotto lo stesso tetto, TiRapid fornisce componenti in acciaio che soddisfano gli standard di precisione, durata e prestazioni in tutti i settori.
Gradi di acciaio comuni utilizzati nella lavorazione CNC
La scelta del giusto grado di acciaio è essenziale per una lavorazione CNC di successo. Ogni grado differisce per composizione, resistenza, lavorabilità e resistenza alla corrosione. Comprendere queste caratteristiche aiuta ingegneri e acquirenti a bilanciare prestazioni, costi e precisione in ogni progetto di lavorazione.
| Grado d'acciaio | Composizione e tipo | Proprietà chiave | Lavorabilità / Saldabilità | Applicazioni tipiche | Note e esempi di TiRapid |
| 1018 (acciaio a basso tenore di carbonio) | Fe, ~0.18% C, Mn | Elevata duttilità, facilmente cementabile, buona tenacità | Buona lavorabilità, eccellente saldabilità | Fissaggi, alberi, boccole, parti cementate | Utilizzato per il posizionamento di dispositivi e alberi che richiedono una tolleranza H7 (±0.01 mm). |
| 1215 (Acciaio per lavorazioni meccaniche) | Fe, C, Mn, alto S | Genera piccoli trucioli, supporta un'elevata velocità di taglio, minore resistenza | Ottima lavorabilità, scarsa saldabilità | Raccordi, perni, viti, parti di tornio automatico | Ideale per viti di produzione in serie; consente di risparmiare il 25% del tempo di ciclo. |
| 1045 (acciaio al carbonio medio) | Fe, ~0.45% C, Mn, Si | Resistente, conveniente, moderatamente temprabile | Lavorabilità moderata, saldabilità discreta | Alberi, ingranaggi, bulloni, perni | Barre idrauliche lavorate, superficie rettificata a Ra ≤ 0.4 µm. |
| 4130 (acciaio legato al Cr-Mo) | Fe, Cr, Mo, Mn | Elevato rapporto resistenza/peso, trattabile termicamente | Lavorabilità media, buona saldabilità | Telai saldati, parti di aeromobili | Utilizzato nei bracci di controllo saldati; i fori sono mantenuti con una coassialità ≤ 0.01 mm. |
| 4140 (acciaio legato al Cr-Mo) | Fe, Cr, Mo, Mn | Eccellente resistenza alla fatica e all'usura; pre-indurito lavorabile | Buona lavorabilità, saldabilità moderata | Giunti, mandrini, ingranaggi | Mozzi 4140 pre-temprati ±0.01 mm; denti temprati a induzione. |
| 304 in acciaio inox | 18 Cr – 8 Ni (austenitico) | Eccellente resistenza alla corrosione, elevata formabilità | Buona lavorabilità, ottima saldabilità | Attrezzature alimentari, alloggiamenti, morsetti | Involucri con planarità di 0.03 mm su 100 mm. |
| Acciaio inossidabile 316/316L | 17 Cr – 12 Ni – 2.5 Mo | Resistenza superiore alla corrosione in ambienti marini o chimici | Buona lavorabilità, ottima saldabilità | Valvole marine, apparecchiature chimiche | Blocchi valvola 316L, Ra ≤ 0.8 µm dopo la rettifica, senza perdite. |
| Acciaio inossidabile 17-4PH | Fe, Cr, Ni, Cu | Elevata resistenza e resistenza alla corrosione, induribile con l'invecchiamento | Lavorabilità moderata, buona saldabilità | Parti aerospaziali, alberi delle pompe | Perni lavorati e poi invecchiati H900, tolleranza posizionale ≤ 0.02 mm. |
| Acciai per utensili (D2, H13, O1, A2) | Alto C + Cr / Mo | Estrema resistenza all'usura e al calore, stabile ad alte temperature | Difficile lavorabilità, scarsa saldabilità | Stampi, matrici, utensili da taglio | Cavità dello stampo H13 con finitura EDM Ra ≤ 0.4 µm, raggio d'angolo ≤ 0.2 mm. |
Guida alla scelta
| Scopo / Requisito | Grado consigliato | Vantaggio chiave |
| Lavorazioni rapide, prototipi | 1215 / 1018 | Elevata efficienza di taglio, bassa usura degli utensili |
| Parti ad alta resistenza e resistenza alla fatica | 4140 / 4130 | Eccellente resistenza meccanica |
| Ambienti critici per la corrosione | 316L / 17-4PH | resistenza alla corrosione |
| Componenti alimentari e medicali | 304/316L | Igienico e facile da saldare |
| Stampi e matrici resistenti all'usura | D2 / H13 | Elevata durezza e stabilità al calore |
| Alberi economici per uso generale | 1045 | Resistente ed economico |
Considerazioni sulla progettazione e sulla tolleranza per la lavorazione CNC dell'acciaio
La progettazione e la pianificazione delle tolleranze sono fondamentali per ottenere precisione ed efficienza dei costi nella lavorazione CNC dell'acciaio. Ogni tipo di acciaio reagisce in modo diverso alle forze di taglio, alla temperatura e alle sollecitazioni. La comprensione di questi fattori garantisce accoppiamenti, stabilità e prestazioni ottimali per tutti i volumi di produzione.
Fattori di progettazione nella lavorazione CNC dell'acciaio
Comportamento materiale:
L'acciaio si dilata sotto l'azione del calore (dilatazione termica media ≈ 12 µm/m·°C). I progettisti devono tenere conto delle variazioni dimensionali nei componenti con tolleranze ristrette, soprattutto durante la fresatura o la tornitura ad alta velocità.
Esempio: Per un albero in acciaio 4140 da 200 mm, un aumento di 30°C potrebbe causare un'espansione di circa 0.072 mm, piccola ma sufficiente a compromettere gli accoppiamenti di assemblaggio.
Ottimizzazione della geometria:
Evitare angoli interni acuti (si consiglia R ≥ 0.5 mm). Utilizzare raccordi per ridurre la concentrazione di sollecitazioni e l'usura degli utensili. Le pareti sottili (<2 mm) dell'acciaio tendono a deformarsi; si consiglia di irrigidire le nervature o di fissarle.
Lavorabilità vs. Tolleranza:
Gli acciai al carbonio (ad esempio, 1018, 1045) possono facilmente mantenere ±0.02 mm; gli acciai legati come il 4140 richiedono un controllo più rigoroso a causa della durezza. Gli acciai inossidabili (304/316) spesso richiedono accoppiamenti più laschi (±0.05 mm) a causa dell'incrudimento.
Planarità e perpendicolarità della superficie:
Per assemblaggi di precisione si raccomanda una planarità standard di 0.03 mm/100 mm e una perpendicolarità ≤0.02 mm.
TiRapid raggiunge una planarità ancora più stretta (≤0.015 mm) per componenti ottici e di automazione.
Trattamento termico e controllo della deformazione:
Dopo la tempra o il rinvenimento, è comune una distorsione di 0.05-0.2 mm ogni 100 mm. La distensione prima della finitura può ridurre questa deformazione del 60%.
Esempio: TiRapid pre-allevia la sollecitazione degli alberi 4140 prima della rettifica, riducendo la deformazione a meno di 0.02 mm.
Intervalli di tolleranza (tipica lavorazione CNC dell'acciaio)
| Caratteristica | Tolleranza standard | Capacità di alta precisione |
| Dimensioni lineari | ± 0.05 mm | ± 0.01 mm |
| Diametri dei fori | H7 – H9 | H6 realizzabile |
| Pianura | 0.05 mm / 100 mm | ≤0.015 mm |
| Angolarità | ± 0.5 ° | ± 0.2 ° |
| Precisione del passo della filettatura | ± 0.02 mm | ± 0.01 mm |
Finiture superficiali e post-lavorazione per parti in acciaio
Le finiture superficiali e la post-lavorazione sono fasi fondamentali nella lavorazione CNC dell'acciaio, influendo direttamente sulla resistenza alla corrosione, sulla resistenza all'usura e sull'aspetto estetico. La scelta della finitura giusta garantisce sia l'affidabilità funzionale che un aspetto raffinato, rendendo i vostri componenti in acciaio davvero pronti per la produzione.
1. Finitura come da lavorazione
La superficie lavorata riproduce la texture naturale dopo il taglio CNC, senza trattamenti aggiuntivi. Sono visibili segni di lavorazione e lievi irregolarità, ma mantiene un'elevata precisione dimensionale.
caratteristiche: Leggermente ruvida (Ra 3.2–6.3 µm), geometria precisa.
applicazioni: Parti meccaniche interne, prototipi o assemblaggi ad accoppiamento di forma in cui l'aspetto è secondario.
Esempio: TiRapid spesso spedisce alberi 1045 lavorati a macchina, utilizzati nelle attrezzature di prova, garantendo una concentricità di ±0.01 mm.
2. Granigliatura
La pallinatura consiste nel far passare sottilissime microsfere di vetro o ceramica per ottenere una finitura opaca uniforme. Rimuove piccole sbavature e graffi, migliorando sia la consistenza che l'adesione del rivestimento.
caratteristiche: Superficie satinata opaca, liscia al tatto, Ra 0.8–3.2 µm.
applicazioni: Alloggiamenti per autoveicoli, involucri per robotica, pannelli industriali visibili.
Esempio: TiRapid utilizza la pallinatura per le staffe in acciaio inossidabile prima dell'anodizzazione, per garantire una densità uniforme del rivestimento.
3. Rivestimento in polvere
Questo processo applica la polvere secca elettrostaticamente, quindi la polimerizza a caldo formando uno strato resistente e colorato. Garantisce durevolezza a lungo termine e resistenza agli agenti atmosferici.
caratteristiche: Colori altamente durevoli e personalizzabili, resistenza alla corrosione > 1,000 ore in nebbia salina.
applicazioni: Macchinari per esterni, telai per attrezzature, coperture per autoveicoli.
Esempio: TiRapid riveste i telai strutturali 4140 per macchinari agricoli con polvere nera opaca per una maggiore resistenza all'usura.
4. Galvanotecnica
La galvanica ricopre la superficie dell'acciaio con metalli come zinco, nichel o cromo per migliorarne l'estetica e la protezione dalla corrosione.
caratteristiche: Liscio e riflettente, durezza fino a 900 HV (cromo), elevata resistenza chimica.
applicazioni: Elementi di fissaggio per autoveicoli, parti nautiche, componenti decorativi.
Esempio: TiRapid applica la placcatura in zinco-nichel su bulloni di precisione, ottenendo una resistenza alla corrosione di oltre 720 ore.
5. Trattamento con ossido nero e QPQ
I processi di ossido nero e QPQ (Quench-Polish-Quench) formano una pellicola di ossido densa, garantendo resistenza all'usura e alla ruggine, preservando al contempo la precisione dimensionale.
caratteristiche: Finitura nera uniforme, nessuna crescita dimensionale, buona ritenzione dell'olio.
applicazioni: Componenti in acciaio per utensili, ingranaggi, hardware per la difesa e la robotica.
Esempio: TiRapid fornisce alberi 4140 trattati con QPQ con una durata alla fatica superiore del 20% rispetto agli equivalenti non trattati.
6. Lucidatura e molatura
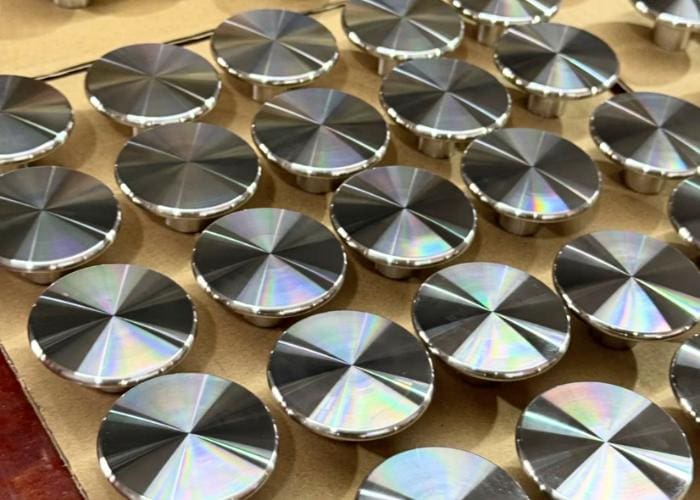
La lucidatura meccanica e la molatura fine migliorano la levigatezza e l'estetica delle superfici, in particolare per le parti in acciaio inossidabile.
caratteristiche: Ra speculare ≤ 0.2 µm, elimina i segni degli utensili.
applicazioni: Dispositivi medici, pannelli decorativi, alberi di precisione.
Esempio: TiRapid lucida componenti in 316L per dispositivi da laboratorio, ottenendo una riflessione a specchio senza ondulazione superficiale.
7. Trattamento termico + passivazione
Dopo la lavorazione, il trattamento termico rafforza la struttura; la passivazione stabilizza chimicamente l'acciaio inossidabile rimuovendo il ferro libero.
applicazioni: Assemblaggi di tipo aerospaziale, chimico e medico che richiedono la massima resistenza alla corrosione.
Esempio: TiRapid esegue la passivazione sui raccordi 17-4PH per sensori marini, aumentando la resistenza alla corrosione del 40%.
Vantaggi della lavorazione CNC dell'acciaio
La lavorazione CNC dell'acciaio offre elevata precisione, durata e flessibilità, rendendola adatta a settori esigenti come quello automobilistico, aerospaziale e robotica. Il processo garantisce qualità affidabile, finiture uniformi e prestazioni meccaniche elevate sia per i prototipi che per la produzione di massa.
Precisione e accuratezza
Le macchine CNC raggiungono tolleranze fino a ±0.01 mm, garantendo adattamenti perfetti per assemblaggi complessi.
Forza e durata
L'acciaio offre un'elevata resistenza alla trazione e un'eccellente resistenza all'usura, ideale per componenti sottoposti a carichi pesanti.
Ampia adattabilità dei materiali
Applicabile ad acciai al carbonio, legati e inossidabili, soddisfa le diverse esigenze del settore.
Finiture superficiali lisce
La lavorazione e il post-trattamento producono finiture da Ra 3.2 a Ra 0.2 µm per una migliore tenuta e un aspetto migliore.
Alta efficienza
I sistemi automatizzati consentono una produzione 24 ore su 24, riducendo i tempi di consegna e migliorando la produttività.
Razionalizzazione dei costi
Per lotti di medie e grandi dimensioni, la lavorazione CNC riduce gli sprechi e abbassa il costo per pezzo.
Flessibilità
Le modifiche di progettazione e i prototipi possono essere implementati rapidamente senza dover ricorrere a nuovi strumenti.
Sfide e limitazioni nella lavorazione dell'acciaio
La lavorazione CNC dell'acciaio offre precisione e resistenza, ma presenta anche sfide che incidono su costi, qualità ed efficienza. Comprendere questi limiti aiuta i produttori a migliorare la produttività e a mantenere una precisione costante.
Usura degli strumenti
Gli acciai ad alta resistenza come il 4140 e il 17-4PH usurano rapidamente gli utensili da taglio, aumentandone i costi e i tempi di fermo.
Distorsione del calore
L'acciaio trattiene il calore di taglio, che può causare deformazioni o errori dimensionali senza un adeguato raffreddamento.
Complessità di programmazione
I pezzi complessi richiedono una programmazione e una configurazione CNC avanzate, il che richiede tempo e competenze aggiuntive.
Costo dell'attrezzatura
Le macchine CNC e i software di fascia alta richiedono grandi investimenti, aumentando i costi del progetto.
Manodopera qualificata
La lavorazione dell'acciaio richiede operatori esperti in grado di bilanciare avanzamento, velocità e controllo del raffreddamento.
Effetti post-elaborazione
Processi come il trattamento termico o il rivestimento possono modificare leggermente le dimensioni, rendendo necessaria una nuova rifinitura.
Applicazioni della lavorazione CNC dell'acciaio
La lavorazione CNC dell'acciaio è ampiamente utilizzata nei settori che richiedono resistenza, precisione e durata. Dalle strutture aerospaziali agli strumenti medicali, trasforma l'acciaio grezzo in componenti ad alte prestazioni che resistono a sollecitazioni, usura e tempo, garantendo affidabilità in ogni campo.
Automotive e trasporti
L'elevata resistenza alla trazione e al calore dell'acciaio lo rendono ideale per ingranaggi, alberi e componenti del motore.
Esempio: Alberi di trasmissione in acciaio 4140 lavorati a macchina TiRapid con tolleranza di ±0.02 mm per applicazioni da corsa, migliorando la durata a fatica del 25%.
Aerospazio e Difesa
Parti in acciaio CNC, come staffe e supporti motore, devono resistere a temperature estreme e vibrazioni.
L'utilizzo dell'acciaio inossidabile 17-4PH garantisce una resistenza superiore alla corrosione e alla fatica dei telai degli aeromobili.
Robotica e automazione
Giunti e alloggiamenti in acciaio fresati con precisione garantiscono rigidità strutturale e precisione di movimento nei bracci robotici.
Data: I collegamenti in acciaio al carbonio mantengono una tolleranza entro ±0.01 mm per un allineamento robotico uniforme.
Sensori e Dispositivi medicali
Gli acciai 316L e 17-4PH vengono utilizzati per gli strumenti chirurgici e i telai dei dispositivi di imaging per la loro biocompatibilità e resistenza.
TiRapid ha fornito componenti in 316L lucidati per i telai degli scanner TC, ottenendo una finitura superficiale Ra ≤ 0.4 µm.
Macchinari pesanti e costruzioni
I componenti CNC in acciaio, come giunti, pistoni e alloggiamenti idraulici, sopportano carichi di pressione e urti elevati.
Esempio: Gli ingranaggi in acciaio 1045 torniti tramite CNC hanno migliorato i tempi di attività delle attrezzature del 30%.
Energia e attrezzature industriali
La tenacità e la resistenza all'usura dell'acciaio sono adatte a turbine, utensili per giacimenti petroliferi e scambiatori di calore, garantendo un'affidabilità a lungo termine.
FQA
Cos'è la lavorazione CNC dell'acciaio?
La lavorazione CNC dell'acciaio è un processo di produzione di precisione in cui utensili controllati da computer rimuovono il materiale dai blocchi di acciaio per creare componenti precisi. Utilizzo fresatura e tornitura CNC avanzate per ottenere tolleranze entro ±0.01 mm. Questo processo garantisce qualità costante, elevata resistenza e ripetibilità per componenti in acciaio di livello industriale.
Quali tipi di acciaio sono più adatti alla lavorazione CNC?
Gli acciai migliori per la lavorazione CNC includono l'acciaio dolce 1018, l'acciaio a medio tenore di carbonio 1045, l'acciaio legato 4140 e l'acciaio inossidabile 17-4PH. In genere consiglio il 1018 per l'economicità, il 4140 per la resistenza e il 17-4PH per la resistenza alla corrosione. Ogni qualità bilancia lavorabilità, durezza e prestazioni meccaniche.
Come funziona la lavorazione CNC con l'acciaio inossidabile?
Nella lavorazione dell'acciaio inossidabile, utilizzo utensili CNC ad alta velocità e frese in metallo duro con raffreddamento ottimizzato per controllare il calore e l'usura degli utensili. I gradi di acciaio inossidabile come 304, 316 e 17-4PH vengono lavorati utilizzando basse velocità di avanzamento e forze di taglio elevate, garantendo una rugosità superficiale inferiore a Ra 1.6 μm e un'accurata precisione geometrica.
Quali sono i vantaggi della lavorazione CNC di componenti in acciaio?
La lavorazione CNC dell'acciaio offre resistenza, precisione dimensionale e durata superiori. Raggiungo tolleranze dei pezzi fino a ±0.005 mm, ideali per applicazioni aerospaziali e automobilistiche. Il processo riduce al minimo gli scarti fino al 30%, riduce i tempi di produzione e consente sia la prototipazione rapida che la produzione in serie.
Quali sono le sfide della lavorazione dell'acciaio temprato?
La lavorazione dell'acciaio temprato è difficile a causa dell'elevata usura degli utensili e dello stress termico. Supero questo problema utilizzando utensili in metallo duro rivestito o CBN, un flusso di refrigerante controllato e velocità di taglio ridotte. Le impostazioni CNC di precisione garantiscono una lavorazione stabile di acciai con durezza superiore a 45 HRC, mantenendo la precisione dimensionale e l'integrità della finitura superficiale.
Quanto costa la lavorazione CNC dell'acciaio?
Il costo della lavorazione CNC dell'acciaio varia in genere da 50 a 150 dollari all'ora, a seconda della qualità del materiale, della complessità del pezzo e della quantità. Ottimizzo la programmazione e l'attrezzaggio per ridurre i tempi di attrezzaggio, riducendo i costi totali del progetto del 15-25%, mantenendo al contempo precisione e qualità di produzione costante.
Quali tolleranze si possono ottenere nella lavorazione CNC dell'acciaio?
Grazie alle moderne attrezzature CNC a 5 assi, ottengo abitualmente tolleranze dimensionali comprese tra ±0.005 mm e ±0.02 mm per i componenti in acciaio. Le finiture superficiali raggiungono Ra 0.8 μm se sottoposte a fresatura fine o rettifica. Tale precisione garantisce la compatibilità con assemblaggi aerospaziali, motori ad alte prestazioni e applicazioni robotiche che richiedono accoppiamenti precisi.
Quali settori utilizzano maggiormente i componenti in acciaio CNC?
La lavorazione CNC dell'acciaio è ampiamente utilizzata nei settori aerospaziale, automobilistico, robotico e dei macchinari pesanti. Realizzo componenti come alberi, ingranaggi, staffe e supporti motore. Oltre il 60% dei componenti in acciaio lavorati a CNC viene utilizzato in assemblaggi meccanici e strutturali che richiedono robustezza, resistenza all'usura e durata.
Conclusione
La lavorazione CNC dell'acciaio continua a essere un pilastro della produzione moderna, combinando resistenza, precisione ed efficienza in un unico processo. Con un'adeguata selezione dei materiali, utensili ottimizzati e una progettazione esperta, fornisce componenti durevoli e ad alta precisione per settori esigenti come l'aerospaziale, l'automotive e la robotica. Sebbene la lavorazione dell'acciaio possa essere impegnativa a causa della sua durezza, i risultati – componenti più resistenti e durevoli – ne valgono la pena. Collaborare con un produttore CNC esperto come TiRapid garantisce qualità affidabile, consegne rapide e soluzioni convenienti per ogni progetto.