
I componenti ad albero lungo sono ampiamente utilizzati in robot industriali, linee di produzione automatizzate, sistemi di trasmissione automobilistici, apparecchiature idrauliche e meccanismi rotanti di precisione. Poiché i requisiti delle apparecchiature in termini di precisione di rotazione, stabilità operativa e prestazioni di assemblaggio continuano ad aumentare, la tornitura CNC di alberi lunghi richiede più del semplice rispetto delle dimensioni di diametro e lunghezza specificate nei disegni tecnici. È necessario controllare anche l'eccentricità radiale, la rotondità, la rettilineità e le relazioni di posizione tra i diversi perni dell'albero. Per alberi snelli, alberi di trasmissione, alberi guida di precisione e componenti rotanti lunghi, l'aumento della lunghezza del pezzo può rendere più evidenti flessioni, vibrazioni e deformazioni termiche, causando potenzialmente deviazioni dimensionali, segni di vibrazione superficiale e problemi di assemblaggio. Una corretta progettazione del processo di tornitura CNC, un adeguato supporto del pezzo e un'efficace procedura di controllo di precisione possono migliorare la stabilità della lavorazione degli alberi lunghi e ridurre i rischi di qualità durante la produzione in serie. La comprensione delle sfide di lavorazione, dei metodi di controllo di precisione e dei requisiti di valutazione dei fornitori aiuta i produttori a reperire componenti ad albero personalizzati che soddisfino le loro specifiche tecniche.
Perché la tornitura CNC di alberi lunghi causa facilmente eccentricità e deviazioni dimensionali?
I componenti con albero lungo presentano in genere un elevato rapporto lunghezza-diametro, il che li rende più suscettibili alle forze di taglio radiali e agli effetti del proprio peso durante la tornitura. Rispetto agli alberi corti o ai componenti rotanti altamente rigidi, gli alberi snelli hanno una minore rigidità flessionale. Le posizioni di bloccaggio del pezzo, la spaziatura dei supporti e le forze di taglio possono influenzare la precisione della lavorazione. Quando un albero richiede più perni, gradini, scanalature e sezioni filettate, gli errori di posizionamento tra le diverse operazioni possono accumularsi e causare eccessive eccentricità o deviazioni di posizione tra le sezioni dell'albero. Un processo adeguato deve tenere conto della rigidità del pezzo, delle forze di taglio e delle condizioni della macchina.
Una rigidità insufficiente del pezzo in lavorazione può causare la flessione dell'albero
Durante la tornitura, gli alberi sottili possono flettersi elasticamente sotto l'azione delle forze di taglio radiali. Se la lunghezza non supportata è eccessiva o il punto di supporto è troppo distante dall'area di taglio, le forze di taglio possono causare una flessione significativa. Dopo la lavorazione e lo scarico, il recupero elastico può comportare variazioni del diametro esterno, flessione dell'asse dell'albero e aumento dell'eccentricità radiale. Ciò è particolarmente importante per alberi di trasmissione lunghi, alberi di guida di precisione e componenti di alberi di piccolo diametro.
- Controllo della sporgenza del pezzo: Regolare la posizione di serraggio in base al diametro dell'albero, alla rigidità del materiale e alla lunghezza di lavorazione per ridurre al minimo le sporgenze non necessarie e limitare la flessione durante il taglio.
- Scegliere un metodo di supporto appropriato: a seconda della lunghezza del pezzo, del diametro e della fase di lavorazione, utilizzare una contropunta, un supporto fisso o un supporto a rullino per migliorare la rigidità dell'albero sottile.
- Ottimizza la direzione di taglio: pianifica le operazioni di lavorazione in base alle condizioni di bloccaggio e supporto del pezzo per ridurre i carichi radiali eccessivi nelle sezioni più deboli.
- Controllo del sovrametallo di lavorazione: rimuovere il materiale in più fasi anziché applicare carichi di taglio eccessivi in un'unica operazione, riducendo il rischio di piegature e deviazioni dimensionali locali.
Il miglioramento del supporto del pezzo e il controllo dei carichi di taglio contribuiscono a ridurre la flessione durante la lavorazione di alberi lunghi e migliorano la stabilità delle dimensioni del perno e il posizionamento dell'asse dell'albero.
Le vibrazioni di taglio possono causare segni di vibrazione e eccentricità radiale
Durante la tornitura di alberi lunghi, il pezzo in lavorazione, il dispositivo di fissaggio, l'utensile da taglio e il mandrino della macchina formano un sistema dinamico che può influenzarsi reciprocamente. Quando la rigidità del sistema è insufficiente o i parametri di taglio non sono ben abbinati, possono verificarsi vibrazioni e oscillazioni. Le vibrazioni possono lasciare segni periodici sulla superficie dell'albero e causare fluttuazioni della profondità di taglio effettiva, con conseguenti variazioni del diametro esterno, aumento della rugosità superficiale e riduzione della precisione dimensionale. Per alberi rotanti ad alta velocità, alberi di trasmissione di precisione e componenti con accoppiamento a cuscinetti, il controllo della qualità superficiale e dell'eccentricità è particolarmente importante.
- Ottimizza la velocità del mandrino: seleziona un intervallo di velocità stabile in base alla lunghezza e al diametro del pezzo, alle condizioni di supporto e alle condizioni dell'utensile per evitare velocità di taglio instabili.
- Migliorare la rigidità del sistema di utensili: selezionare dimensioni appropriate del portautensili, sporgenza dell'utensile e geometria del tagliente per ridurre le vibrazioni causate da un'eccessiva estensione dell'utensile.
- Controllo dell'usura degli utensili: ispezionare regolarmente i bordi degli inserti ed evitare un aumento delle forze di taglio causato da smussatura, scheggiatura o accumulo di materiale.
- Migliorare il supporto del pezzo: regolare le condizioni di appoggio fisso o di appoggio del mandrino in base alla posizione di taglio effettiva per ridurre le vibrazioni e le flessioni locali.
Un efficace controllo delle vibrazioni produce superfici più uniformi, riduce le fluttuazioni dimensionali e migliora la stabilità rotazionale e l'affidabilità di assemblaggio dei componenti ad albero lungo.
Operazioni multiple di bloccaggio del pezzo possono causare errori di posizionamento del registro.
Gli alberi lunghi spesso contengono più sezioni a gradini, sedi per cuscinetti, aree per chiavette, sezioni filettate e perni di precisione. Se diverse sezioni dell'albero richiedono ripetute operazioni di bloccaggio, ogni riposizionamento può introdurre uno spostamento del riferimento, causando la deviazione degli assi dei diversi perni. Per gli alberi di trasmissione supportati da più cuscinetti o utilizzati in rotazione ad alta velocità, l'eccentricità radiale e la precisione di posizionamento tra i perni influiscono direttamente sulle prestazioni operative. Un riferimento di lavorazione inadeguato può anche comportare che singole dimensioni siano accettabili, mentre la precisione di rotazione complessiva rimane al di fuori dell'intervallo richiesto.
- Utilizzare riferimenti di lavorazione coerenti: stabilire riferimenti di posizionamento assiali e radiali stabili in base ai requisiti di disegno e funzionali per ridurre le variazioni di riferimento tra le operazioni.
- Riduci al minimo le operazioni di bloccaggio ripetute: quando le capacità della macchina lo consentono, completa più perni e sezioni a gradini in un'unica impostazione per ridurre gli errori di posizionamento ripetuti.
- Controllo della qualità del foro centrale: per gli alberi lavorati tra le punte, assicurarsi che la posizione, la geometria e le condizioni di contatto del foro centrale soddisfino i requisiti di processo.
- Esaminare le relazioni tra le sezioni critiche dell'albero: misurare più perni in base al riferimento del disegno, anziché valutare l'intero albero basandosi solo sulle singole misurazioni del diametro esterno.
Una corretta selezione dei riferimenti e una pianificazione accurata del bloccaggio del pezzo contribuiscono a ridurre gli errori di posizionamento tra le sezioni dell'albero e a migliorare la precisione complessiva della lavorazione di alberi lunghi.
In che modo i processi di tornitura CNC di precisione possono migliorare la stabilità della lavorazione di alberi lunghi?
La lavorazione di precisione di alberi lunghi richiede un controllo coordinato del fissaggio del pezzo, degli utensili, dei parametri di taglio e della sequenza delle operazioni. Materiali e geometrie diversi richiedono strategie di processo differenti. Gli alberi lunghi in alluminio richiedono attenzione alla dilatazione termica e alla rigidità, mentre gli alberi in acciaio inossidabile e in acciaio legato richiedono un'attenta gestione delle forze di taglio, dell'usura degli utensili e dell'incrudimento. Per alberi di trasmissione, alberi guida e componenti rotanti di alta precisione, un processo appropriato può ridurre la deformazione da lavorazione, migliorare la qualità superficiale e fornire una base affidabile per le successive operazioni di rettifica, trattamento termico o assemblaggio.
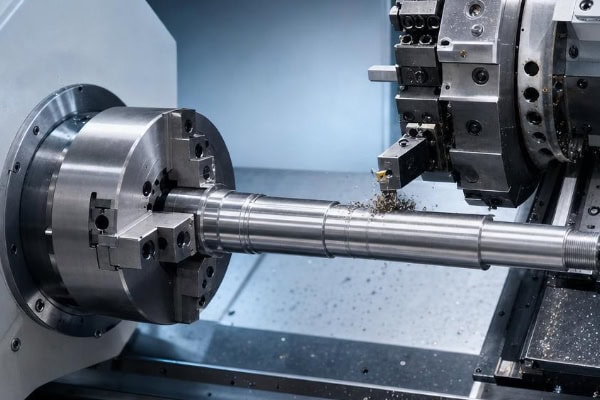
Utilizzare supporti fissi e supporti di guida per migliorare il supporto dell'albero lungo
Il supporto ausiliario è un metodo di lavorazione comune per la tornitura CNC di alberi sottili. Una contropunta fornisce supporto all'estremità libera del pezzo, un supporto fisso sostiene l'albero in una posizione specifica e un supporto intermedio fornisce supporto in prossimità dell'area di taglio per ridurre la flessione del pezzo causata dalle forze di taglio. Diversi metodi di supporto sono adatti a diverse geometrie e devono essere selezionati in base alla lunghezza di lavorazione, al diametro dell'albero, alla posizione di taglio e ai requisiti di finitura superficiale.
- Supporto centrale della contropunta: adatto per alberi lunghi con fori centrali, migliora la stabilità del fissaggio del pezzo e riduce le vibrazioni all'estremità libera.
- Supporto di appoggio stabile: adatto per componenti lunghi dove è necessario un supporto intermedio per ridurre la flessione nelle sezioni estese non supportate.
- Supporto per utensile di guida: Adatto per determinate applicazioni di tornitura esterna su alberi sottili, dove il supporto in prossimità dell'utensile di taglio contribuisce a ridurre la deformazione locale.
- Ottimizzazione delle posizioni di supporto: le posizioni di supporto devono garantire una rigidità sufficiente, mantenendo al contempo l'accesso all'utensile e proteggendo la superficie del pezzo.
Un supporto maggiore non è necessariamente sinonimo di migliore. La forza e la posizione del supporto devono essere regolate in base alle effettive condizioni del pezzo. Un supporto adeguato migliora la stabilità della lavorazione, prevenendo al contempo nuovi errori dimensionali causati da un supporto eccessivo o posizionato in modo errato.
Ottimizzazione delle operazioni di sgrossatura, semifinitura e finitura.
La lavorazione di alberi lunghi richiede generalmente più fasi per la rimozione del materiale e il controllo dimensionale. La sgrossatura rimuove la maggior parte del materiale in eccesso, la semifinitura corregge il profilo e stabilisce un sovrametallo di finitura uniforme, mentre la finitura produce le dimensioni finali e la qualità superficiale desiderata. Per i componenti interessati da trattamenti termici o tensioni residue, potrebbe essere necessario valutare opportuni processi di stabilizzazione o intermedi in base alle condizioni del materiale e ai requisiti di disegno. Una corretta sequenza riduce l'influenza delle variazioni di tensione dovute alla rimozione del materiale sulla rettilineità e sull'eccentricità dell'albero.
- Sgrossatura: Rimozione della maggior parte del materiale mentre il pezzo in lavorazione presenta ancora una rigidità relativamente elevata, controllando le forze di taglio ed evitando un'eccessiva rimozione locale di materiale.
- Semifinitura: Correggere i profili dell'albero, stabilire tolleranze di finitura uniformi e ispezionare il pezzo per individuare eventuali piegature significative o variazioni dimensionali.
- Finitura: Completare i perni critici, le sezioni di accoppiamento e le superfici terminali in condizioni stabili di bloccaggio e supporto del pezzo, con un controllo preciso delle dimensioni e della qualità della superficie.
- Ispezione in corso di lavorazione: Verificare i diametri esterni, i requisiti di rettilineità pertinenti e le tendenze di eccentricità durante le fasi critiche della lavorazione per evitare che i difetti si accumulino nell'operazione finale.
La lavorazione a fasi riduce il carico di taglio nelle singole operazioni, consentendo agli alberi lunghi di raggiungere gradualmente le dimensioni finali e migliorando al contempo la uniformità tra le diverse sezioni dell'albero.
Selezionare i parametri di taglio in base al materiale e alla geometria del pezzo.
I parametri di taglio per alberi lunghi devono tenere conto del tipo di materiale, del diametro del pezzo, della lunghezza, del metodo di supporto, delle prestazioni dell'utensile e della rigidità della macchina. Una velocità di taglio eccessiva può aumentare le vibrazioni e le variazioni termiche, mentre avanzamenti eccessivi possono incrementare i carichi di taglio radiali. Anche una profondità di taglio non corretta può causare deformazioni locali. Per alberi lunghi di precisione, l'ottimizzazione dei parametri non dovrebbe concentrarsi esclusivamente sulla riduzione dei tempi di lavorazione. Mantenere condizioni di taglio stabili e risultati di lavorazione ripetibili è altrettanto importante.
| Materiale | Sfide comuni di lavorazione | Considerazioni chiave sul processo |
| Lega di alluminio | espansione termica, bassa rigidità, adesione dei trucioli | Utensili affilati, supporto adeguato, controllo della deformazione termica |
| Acciaio inossidabile | Incrudimento del materiale, calore di taglio concentrato, usura dell'utensile | Taglio stabile, raffreddamento efficace, gestione della durata dell'utensile |
| Acciaio legato | Carichi di taglio più elevati, influenza del trattamento termico | Attrezzatura adeguata, controllo del carico di taglio, valutazione del trattamento termico |
| Ottone | Bassa resistenza al taglio, ma le strutture sottili possono comunque piegarsi | Controllo della forza di serraggio, posizionamento del supporto, tolleranza di finitura |
La velocità di taglio effettiva, la velocità di avanzamento e la profondità di taglio devono essere validate in base al tipo di materiale specifico, alle raccomandazioni del produttore dell'utensile, alle capacità della macchina e alla geometria del pezzo. Per alberi lunghi ad alta precisione, stabilire una finestra di processo stabile è generalmente più vantaggioso che semplicemente aumentare la velocità di taglio.
Come vengono controllati l'eccentricità radiale e la precisione dimensionale negli alberi lunghi torniti a CNC?
Il controllo qualità degli alberi lunghi deve attenersi ai riferimenti, alle tolleranze geometriche e ai requisiti funzionali specificati nel disegno tecnico. L'eccentricità radiale, la rotondità, la rettilineità, il diametro esterno e le relazioni di posizione tra i perni dell'albero possono influenzare le prestazioni di assemblaggio in cuscinetti, giunti e altri meccanismi rotanti. Poiché gli alberi lunghi possono cambiare forma dopo il rilascio del dispositivo di bloccaggio o a seguito di variazioni di temperatura, le procedure di ispezione devono definire chiaramente le condizioni di supporto del pezzo, i punti di misurazione e i metodi di misurazione, in modo che i risultati rappresentino accuratamente il componente consegnato.
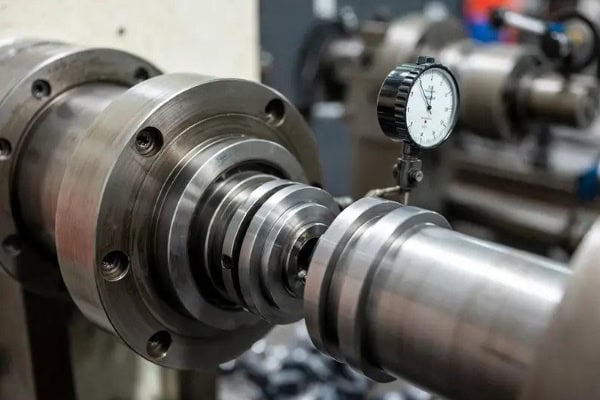
Utilizzare un comparatore a quadrante per verificare l'eccentricità radiale.
Per ispezionare l'eccentricità radiale rispetto a un riferimento specificato, è possibile utilizzare un comparatore a quadrante o un dispositivo di misura idoneo. Durante l'ispezione, è necessario stabilire il riferimento di disegno richiesto e montare il pezzo su un supporto o un dispositivo di ispezione adeguato. L'albero viene quindi ruotato lentamente mentre si registrano le letture massime e minime del comparatore. Per alberi lunghi con più perni, le sezioni critiche devono essere ispezionate secondo le specifiche del disegno.
- Confermare il punto di riferimento della misura: selezionare il perno di riferimento, il foro centrale o altro punto di riferimento specificato in base al disegno per evitare conclusioni errate causate da condizioni di riferimento incoerenti.
- Definire i punti di misurazione: Ispezionare i perni critici, le sedi dei cuscinetti e le sezioni di accoppiamento, aggiungendo punti di misurazione quando necessario.
- Controllare le condizioni di supporto: utilizzare centri appropriati, blocchi a V o dispositivi di ispezione dedicati per ridurre al minimo l'influenza del peso del pezzo e delle forze di serraggio.
- Registrare i dati di misurazione: conservare le posizioni di misurazione, i valori massimi e minimi e i valori effettivi di eccentricità per il confronto con le tolleranze del disegno.
L'ispezione dell'eccentricità radiale aiuta a identificare gli errori di posizionamento del perno e le deviazioni rotazionali locali, ma non sostituisce le ispezioni di rotondità, rettilineità o altre verifiche di precisione geometrica. Il piano di ispezione effettivo deve essere basato sul disegno tecnico.
Verificare il diametro dell'albero, la rettilineità e la qualità della superficie.
Un albero lungo può presentare diametri dei singoli perni entro le tolleranze, pur non soddisfacendo i requisiti di assemblaggio a causa di flessioni complessive o spostamenti dell'asse. Alberi sottili, alberi guida di precisione e alberi di trasmissione richiedono pertanto una misurazione dimensionale combinata con una valutazione della geometria complessiva. La misurazione deve tenere conto della lunghezza del pezzo, delle condizioni di supporto e della temperatura per evitare che il peso del pezzo o un serraggio inadeguato influenzino i risultati.
- Ispezione del diametro esterno: utilizzare micrometri per esterni o altri strumenti idonei per ispezionare i perni critici in corrispondenza di sezioni trasversali specificate.
- Controllo della rettilineità: utilizzare un sistema di misurazione appropriato in base alla lunghezza dell'albero e ai requisiti di precisione per valutare la rettilineità dell'asse dell'albero o della superficie.
- Ispezione della rugosità superficiale: utilizzare un rugosimetro per verificare gli accoppiamenti dei cuscinetti, le superfici di tenuta e le aree di contatto di scorrimento rispetto ai requisiti specificati.
- Ispezione visiva: Verificare che la superficie dell'albero sia priva di graffi significativi, ammaccature, bave, segni di vibrazione e altri difetti che potrebbero compromettere il montaggio.
La combinazione di ispezioni dimensionali, geometriche e di qualità superficiale fornisce una valutazione più completa della conformità di un albero lungo ai requisiti di progettazione e funzionali.
Come scegliere un produttore di torni CNC di precisione per alberi lunghi?
Quando si acquistano componenti per alberi lunghi, le capacità delle attrezzature di un fornitore, l'esperienza nei processi e le capacità di controllo qualità influiscono direttamente sulle prestazioni di consegna. La lavorazione di alberi lunghi può richiedere più di una semplice tornitura esterna standard. Può necessitare di supporti ausiliari, sistemi di bloccaggio speciali, lavorazioni di precisione di più perni e coordinamento con successive operazioni di rettifica o trattamento termico. Per le aziende che necessitano di forniture a lungo termine, la scelta di un produttore di torni CNC in grado di comprendere i requisiti di disegno, valutare i rischi di lavorazione e fornire una documentazione di qualità affidabile può ridurre i rischi di acquisto e migliorare l'affidabilità della catena di fornitura.
Valutare le capacità di lavorazione in base alla geometria dell'albero
I componenti ad albero lungo variano significativamente in termini di lunghezza totale, diametro massimo, rapporto lunghezza/diametro, materiale e caratteristiche di lavorazione. Gli acquirenti devono verificare che la gamma di macchine del fornitore, la configurazione della contropunta e dei supporti ausiliari, il sistema di utensili e le capacità di controllo qualità siano adatti all'ordine specifico. Per i componenti contenenti perni a gradini multipli, fori profondi, filettature, scanalature o sezioni di accoppiamento di precisione, gli acquirenti devono inoltre verificare che le attrezzature e la sequenza di processo siano in grado di soddisfare i requisiti del disegno.
- Confermare la capacità della macchina: verificare la lunghezza massima di lavorazione, l'intervallo di diametri, le condizioni di bloccaggio del pezzo e le capacità dei supporti ausiliari per evitare una corsa insufficiente della macchina o uno spazio di bloccaggio inadeguato.
- Esperienza nel processo di revisione: confermare l'esperienza con alberi sottili, alberi di trasmissione di precisione, alberi guida e componenti di alberi a più stadi.
- Valutare le capacità di ispezione: verificare se il fornitore dispone di attrezzature idonee per la misurazione dell'eccentricità radiale, del diametro esterno, della rettilineità e della rugosità superficiale.
- Verificare le capacità di produzione in lotti: confermare la stabilità della gestione degli strumenti, la documentazione dei processi e le procedure di tracciabilità della qualità dei lotti.
Un fornitore dotato di attrezzature e capacità di processo adeguate può identificare i rischi relativi a piegatura, fissaggio del pezzo e controllo di precisione prima della produzione e raccomandare una strategia di lavorazione appropriata.
Fornire disegni tecnici completi per preventivi accurati di tornitura CNC.
I preventivi per la tornitura CNC di precisione di alberi lunghi sono influenzati dai costi dei materiali, dalle dimensioni del pezzo, dalla lunghezza di lavorazione, dai requisiti di bloccaggio del pezzo, dai supporti ausiliari, dal consumo di utensili, dai requisiti di controllo qualità e dal volume dell'ordine. Una documentazione tecnica completa consente ai fornitori di valutare la difficoltà di lavorazione, sviluppare un processo appropriato e ridurre le comunicazioni durante la fase di preventivo e produzione.
- Fornire disegni tecnici in formato PDF e file 2D o 3D appropriati, come STEP o STP.
- Specificare il tipo di materiale, le dimensioni del grezzo, le condizioni di trattamento termico e i requisiti per il trattamento superficiale.
- Identificare chiaramente i diametri dell'albero, la lunghezza totale, le posizioni critiche dei perni, l'eccentricità radiale, la rettilineità e le tolleranze geometriche pertinenti.
- Specificare la quantità del prototipo, il volume dell'ordine di lotto, gli ordini ripetuti previsti e la tempistica di consegna desiderata.
- Confermare l'ispezione del primo articolo, i rapporti di ispezione finale, l'imballaggio, la spedizione e qualsiasi documentazione specifica relativa alla qualità.
Per alberi lunghi con elevato rapporto lunghezza/diametro, tolleranze ristrette o strutture complesse, si raccomanda la validazione di un campione prima dell'acquisto in serie. I risultati effettivi delle misurazioni possono quindi essere utilizzati per confermare il processo di lavorazione e i criteri di accettazione.
TiRapid offre servizi di tornitura CNC e lavorazioni meccaniche di precisione personalizzate per una vasta gamma di metalli e tecnopolimeri. La lunghezza effettiva di lavorazione, la gamma di diametri, le tolleranze realizzabili, il metodo di supporto ausiliario e i tempi di consegna per componenti ad albero lungo devono essere valutati in base al disegno tecnico, al materiale, alla geometria e ai requisiti di collaudo. I team acquisti possono inviare disegni completi e quantità d'ordine previste per ricevere raccomandazioni di lavorazione e preventivi specifici per il progetto.
















