
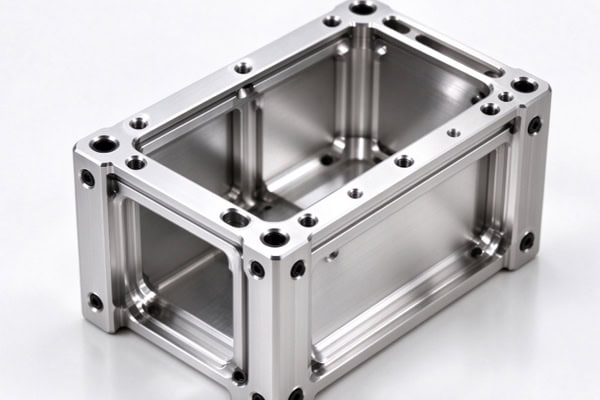
Le strutture meccaniche delle apparecchiature di automazione supportano, posizionano e collegano diversi componenti funzionali. La qualità della loro lavorazione influisce direttamente sull'assemblaggio delle apparecchiature, sulla stabilità operativa e sulla manutenzione a lungo termine. I componenti complessi con molteplici superfici lavorate, cavità profonde, scanalature irregolari e fori di montaggio di precisione possono essere difficili da produrre mantenendo al contempo accuratezza dimensionale ed efficienza produttiva. Quando si sviluppa una soluzione di lavorazione CNC, i produttori dovrebbero pianificare le operazioni di lavorazione e le procedure di controllo in base ai requisiti di produzione del componente. Ciò contribuisce a ridurre i costi legati alla qualità e a migliorare la compatibilità tra i componenti e le apparecchiature.
Sfide di lavorazione per componenti strutturali complessi in apparecchiature di automazione
I componenti strutturali complessi spesso presentano molteplici caratteristiche geometriche, pertanto il posizionamento, l'accessibilità degli utensili e le relazioni dimensionali sono aspetti importanti da considerare durante la lavorazione.
Lavorazione su più lati e contorni complessi
Le diverse caratteristiche richiedono percorsi utensile e metodi di bloccaggio del pezzo appropriati, pertanto la fattibilità della lavorazione deve essere valutata prima della produzione.
- Strutture multifacciali: le molteplici superfici lavorate presentano relazioni di posizionamento che devono essere mantenute. Una sequenza di lavorazione adeguata contribuisce a ridurre gli errori di posizionamento causati da ripetute operazioni di impostazione.
- Cavità profonde e fessure strette: la portata dell'utensile, l'evacuazione dei trucioli e l'accessibilità alla lavorazione devono essere presi in considerazione per ridurre il rischio di interferenze tra utensili e difetti superficiali.
- Contorni irregolari: superfici curve, facce angolate e contorni irregolari richiedono percorsi utensile basati su disegni tecnici, unitamente alle opportune tolleranze di lavorazione.
L'analisi preliminare delle caratteristiche del pezzo aiuta a determinare i metodi di lavorazione e le configurazioni delle attrezzature più adatti.
Controllo della precisione e della deformazione durante l'assemblaggio
I componenti strutturali spesso interagiscono con guide, attuatori, sensori e altre parti meccaniche. Le relazioni tra le dimensioni critiche sono quindi altrettanto importanti quanto le singole misurazioni.
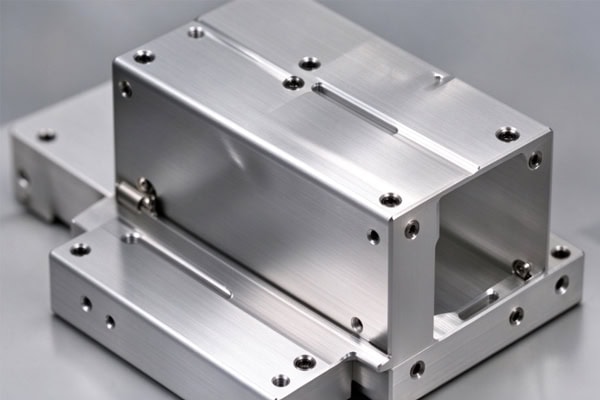
- Fori di montaggio e superfici di riferimento: Controllare i diametri dei fori, la loro spaziatura e i punti di riferimento per garantire un'installazione precisa.
- Strutture a parete sottile: Gestire le forze di serraggio e i carichi di taglio per ridurre le potenziali deformazioni durante la lavorazione.
- Zone di accoppiamento: definire le tolleranze dimensionali e i requisiti di qualità superficiale in base alle funzioni di assemblaggio per evitare lavorazioni eccessive o imprecisioni.
Integrare i requisiti di assemblaggio nella pianificazione del processo contribuisce a ridurre le prove di montaggio e le successive regolazioni.
Selezione dei materiali e pianificazione del processo di lavorazione CNC
Le proprietà dei materiali, la geometria del pezzo e i requisiti di lavorazione sono strettamente correlati e devono essere considerati congiuntamente durante la pianificazione del processo.
Selezionare i materiali in base ai requisiti dell'applicazione.
La scelta dei materiali deve bilanciare resistenza strutturale, peso, resistenza alla corrosione, lavorabilità e costo.
- Leghe di alluminio: leggere e generalmente facili da lavorare, il che le rende adatte per determinate basi di montaggio, staffe e alloggiamenti per apparecchiature.
- Acciaio inossidabile: adatto per componenti che richiedono specifici livelli di resistenza alla corrosione o robustezza, sebbene sia necessario considerare la difficoltà di lavorazione e i costi di produzione.
- Acciaio al carbonio e altri materiali ingegneristici: possono essere selezionati in base alla capacità portante, alla rigidità e alle condizioni operative.
I materiali devono essere compatibili con i requisiti operativi effettivi dell'apparecchiatura per evitare inutili difficoltà di lavorazione o una riduzione delle prestazioni.
Organizzare le operazioni di lavorazione in modo efficiente
I componenti strutturali complessi spesso richiedono molteplici operazioni di lavorazione. La loro sequenza influisce sulla stabilità dimensionale e sull'efficienza produttiva. La sgrossatura rimuove il materiale principale, lasciando al contempo sufficiente materiale per la finitura e tenendo conto di potenziali variazioni dovute alle sollecitazioni. La finitura si concentra sulle superfici di riferimento, sulle posizioni critiche dei fori e sulle aree di accoppiamento per soddisfare i requisiti di disegno. Il bloccaggio e il posizionamento del pezzo devono utilizzare riferimenti appropriati basati sulla geometria del pezzo per ridurre al minimo le operazioni di impostazione ripetute. I percorsi utensile per cavità profonde, scanalature strette e contorni complessi devono tenere conto del movimento dell'utensile e dell'evacuazione dei trucioli per prevenire interferenze e sovralavorazioni. Una sequenza ben pianificata contribuisce a bilanciare qualità, efficienza e costi.
Ispezione di qualità e controllo di processo per componenti strutturali complessi
Il controllo qualità deve basarsi sui disegni tecnici e sui requisiti di assemblaggio effettivi per garantire che le caratteristiche critiche soddisfino i criteri di accettazione.
Definire le dimensioni critiche e gli elementi da ispezionare.
Prima della produzione, è necessario definire i principali elementi di ispezione, i metodi di misurazione e i criteri di accettazione, al fine di evitare discrepanze durante il collaudo finale.
| Articolo di ispezione | Aree chiave da controllare | Scopo principale |
| Dimensioni d'ingombro | Lunghezza, larghezza, spessore e contorni | Assicurarsi che le dimensioni complessive corrispondano ai requisiti del disegno. |
| Posizione e spaziatura dei fori | Posizione, diametro e spaziatura dei fori di montaggio | Soddisfare i requisiti di connessione e installazione |
| Superfici di riferimento | Piattezza, parallelismo e relazioni posizionali | Garantire un corretto posizionamento del gruppo di montaggio |
| Contorni complessi | Superfici curve, cavità profonde e caratteristiche irregolari | Verificare le caratteristiche geometriche rispetto ai requisiti di progettazione. |
| Qualità della superficie | Bave, graffi e segni di lavorazione | Ridurre i potenziali problemi di assemblaggio |
Gli strumenti di misurazione devono essere selezionati in base ai requisiti di precisione e alla geometria del componente, prestando particolare attenzione alle dimensioni che influiscono sull'installazione e sul montaggio.
Mantenere una qualità costante tra i lotti di produzione
Per i componenti strutturali che richiedono ordini ripetuti, la coerenza produttiva influisce sull'efficienza dell'assemblaggio delle apparecchiature. Le operazioni chiave e i risultati delle ispezioni devono essere registrati e le dimensioni critiche monitorate durante la produzione. In caso di deviazioni, è necessario indagare sulle possibili cause, come l'usura degli utensili, le condizioni di fissaggio del pezzo e i parametri di taglio. I controlli periodici del processo contribuiscono a ridurre la variabilità dimensionale tra i lotti.
Come scegliere un fornitore di lavorazioni CNC per componenti strutturali complessi
Gli acquirenti dovrebbero valutare la comunicazione tecnica del fornitore, le sue capacità di lavorazione e la gestione delle consegne per assicurarsi che la soluzione produttiva soddisfi i requisiti del progetto.
Fornire la documentazione tecnica completa
Una documentazione tecnica chiara aiuta i fornitori a valutare le difficoltà di lavorazione, a pianificare le operazioni e a stimare i costi con precisione.
- Fornire disegni tecnici 2D, modelli 3D, requisiti dei materiali e tolleranze dimensionali critiche.
- Identificare i punti di riferimento di montaggio, le aree di accoppiamento, i contorni complessi e i requisiti di finitura superficiale.
- Specificare le quantità dei prototipi, i volumi di produzione, i tempi di consegna e le potenziali modifiche di progettazione.
Confermare in anticipo le informazioni tecniche aiuta a ridurre le discrepanze nei preventivi e le comunicazioni ripetute durante la produzione.
Confermare i requisiti di ispezione e consegna
Prima di iniziare la produzione, è necessario definire i requisiti relativi al controllo dimensionale, all'approvazione del primo campione, alla finitura superficiale, all'imballaggio e alla consegna. Per i componenti con geometrie complesse o interfacce di assemblaggio multiple, la lavorazione del prototipo può essere utilizzata per verificare le dimensioni critiche e le relazioni di installazione prima della produzione in serie, riducendo il rischio di rilavorazioni su larga scala.
La lavorazione di componenti strutturali complessi per apparecchiature di automazione richiede un processo produttivo su misura per la geometria del pezzo, le proprietà del materiale e i requisiti di assemblaggio. L'ottimizzazione dei metodi di bloccaggio, delle sequenze di lavorazione e delle procedure di ispezione contribuisce a ridurre le regolazioni in fase di assemblaggio, a migliorare la uniformità dei pezzi e a controllare i costi di approvvigionamento e produzione. TiRapid offre servizi di lavorazione CNC di precisione personalizzati, basati su disegni del cliente, specifiche dei materiali e requisiti di ordine, per supportare la produzione di componenti strutturali complessi per apparecchiature di automazione.
















