
Le apparecchiature di ispezione automatizzate utilizzano staffe per sensori, supporti per telecamere, blocchi di posizionamento di precisione e dispositivi di ispezione che devono soddisfare requisiti specifici per l'installazione, il posizionamento dei componenti e la ripetibilità dell'ispezione. Deviazioni dimensionali o strutturali possono compromettere la coerenza dell'ispezione e aumentare il lavoro di assemblaggio e messa in servizio delle apparecchiature. Un piano di lavorazione adeguato dovrebbe tenere conto della geometria dei componenti, delle proprietà dei materiali, delle condizioni operative e dei criteri di accettazione. Un'appropriata pianificazione del processo e un'ispezione mirata contribuiscono a garantire che i componenti finiti soddisfino i requisiti previsti.
Sfide di lavorazione per i componenti delle apparecchiature di ispezione automatizzate
I requisiti di produzione dipendono da come viene installato ciascun componente e dalla funzione che svolge. Strutture diverse richiedono strategie di lavorazione corrispondenti.
Posizionamento delle strutture e precisione di installazione
I componenti di posizionamento sono generalmente collegati ad altre parti tramite fori, superfici di riferimento o elementi di accoppiamento. La spaziatura dei fori, i diametri e le deviazioni di posizione devono essere controllati in base ai disegni. I componenti con contorni complessi richiedono un sistema di bloccaggio accuratamente pianificato per ridurre gli errori causati da posizionamenti ripetuti. I pezzi a parete sottile possono deformarsi durante il bloccaggio e il taglio, pertanto la forza di bloccaggio e la sequenza di lavorazione devono essere regolate per mantenerne la forma e le dimensioni.
Proprietà dei materiali e idoneità ambientale
La scelta del materiale influisce sui metodi di taglio, sulla stabilità dimensionale e sulle prestazioni del componente. Il piano di produzione deve rispecchiare l'ambiente operativo previsto.
- Leghe di alluminio: Adatte per alcune staffe e supporti leggeri, le leghe di alluminio richiedono attenzione alla deformazione nelle zone a parete sottile e alla conseguente qualità della superficie.
- Acciaio e acciaio inossidabile: questi materiali possono essere selezionati in base ai requisiti di rigidità, resistenza all'usura o resistenza alla corrosione. I parametri di lavorazione e i trattamenti successivi devono essere compatibili con il materiale specifico.
- Materie plastiche tecniche: Materiali come il POM e il nylon vengono utilizzati per alcune strutture isolanti e dispositivi di posizionamento. Tuttavia, la loro dilatazione termica è generalmente superiore a quella dei metalli comuni e il nylon può anche assorbire umidità. È quindi necessario tenere in considerazione le condizioni operative e gli ambienti di ispezione.
La stabilità dimensionale in condizioni variabili di temperatura e umidità è un aspetto importante da considerare per i componenti in plastica.
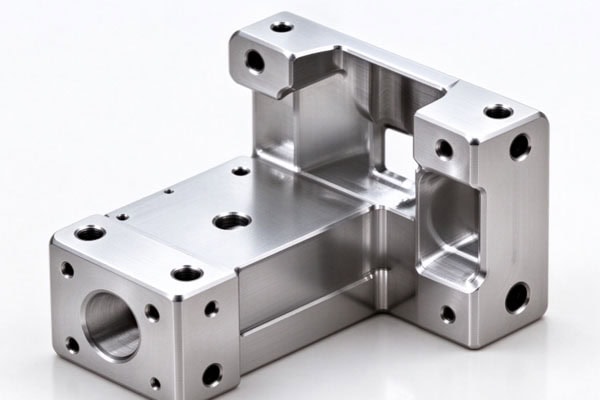
Processi di lavorazione CNC e pianificazione del trattamento superficiale
Una volta definiti i requisiti strutturali e dei materiali, la sequenza di lavorazione, il controllo della deformazione e il trattamento superficiale devono essere pianificati congiuntamente per evitare che i processi successivi influiscano sulle dimensioni critiche.
Controllo della deformazione e della variazione dimensionale durante la lavorazione.
Il serraggio, le condizioni del materiale e le variazioni di temperatura possono causare deviazioni dimensionali durante la lavorazione. Le seguenti misure possono contribuire a gestire questi rischi:
- Lavorazione a fasi: per componenti con strutture complesse o con notevoli sovrametalli di lavorazione, la sgrossatura può essere seguita, a seconda delle necessità, dalla finitura, lasciando un margine sufficiente per le dimensioni critiche.
- Valutazione delle tensioni residue: per i componenti metallici con un rischio maggiore di deformazione, la necessità di un trattamento di distensione deve essere valutata in base alle condizioni del materiale, alle dimensioni del componente e ai requisiti di tolleranza. Non deve essere considerato un processo obbligatorio per ogni singolo pezzo.
- Condizioni di ispezione uniformi: i componenti con requisiti dimensionali stringenti devono essere misurati in condizioni di temperatura adeguate. Ove necessario, le dimensioni critiche possono essere ricontrollate dopo la lavorazione per confermare la conformità ai disegni.
Il mantenimento di condizioni di ispezione adeguate e costanti contribuisce a ridurre l'influenza dell'ambiente di misurazione sui risultati dell'ispezione.
Selezione dei trattamenti superficiali in base al materiale
Il trattamento superficiale deve essere funzionale allo scopo previsto per il componente, tenendo conto delle variazioni dimensionali, dell'aspetto e delle relazioni di accoppiamento. Le leghe di alluminio possono essere valutate per l'anodizzazione in base al loro grado e ai requisiti funzionali, con particolare attenzione agli effetti del rivestimento sui diametri dei fori, sulle superfici di accoppiamento e sulle dimensioni complessive. I componenti in acciaio possono essere trattati con ossidazione nera, passivazione o altri trattamenti idonei a seconda del materiale e dell'ambiente operativo. Per le materie plastiche tecniche, è necessario innanzitutto accertarsi che il materiale sia idoneo all'applicazione. Se è richiesta la colorazione o un altro trattamento superficiale, è necessario valutarne gli effetti su dimensioni, condizioni superficiali e successivo assemblaggio.
Controllo qualità dei componenti delle apparecchiature di ispezione automatizzate
I criteri di ispezione devono rispecchiare la funzione effettiva del componente. Oltre alla verifica dimensionale, l'ispezione deve riguardare le caratteristiche che influiscono sulla precisione di assemblaggio e posizionamento.
Definizione delle dimensioni critiche e degli elementi da ispezionare
I requisiti di accettazione variano a seconda del tipo di componente. I piani di ispezione devono essere elaborati in conformità ai disegni tecnici e ai requisiti di assemblaggio.
| Tipo di componente | Elementi chiave dell'ispezione | Scopo dell'ispezione |
| Staffe per sensori | Posizioni dei fori di montaggio, superfici di riferimento e perpendicolarità | Confermare il corretto posizionamento dell'installazione |
| Supporti per fotocamera | Spaziatura dei fori, planarità e dimensioni di accoppiamento | Assicurarsi che la telecamera sia installata e posizionata correttamente. |
| Blocchi di posizionamento di precisione | Individuazione di fori, contorni e dimensioni critiche | Soddisfare i requisiti di posizionamento del pezzo |
| Accessori in plastica per applicazioni ingegneristiche | Dimensioni critiche, deformazione e condizioni del materiale | Ridurre le deviazioni dimensionali causate da cambiamenti ambientali |
| Componenti trattati superficialmente | Dimensioni finali e requisiti di rivestimento o trattamento | Verificare la conformità ai requisiti dopo il trattamento. |
Definire gli elementi di ispezione in base alla funzione del componente rende i controlli di accettazione più pertinenti alle effettive esigenze di assemblaggio e di funzionamento.
Mantenimento della coerenza del lotto e della stabilità a lungo termine
Il superamento del controllo qualità iniziale del campione non garantisce automaticamente che i lotti di produzione successivi soddisfino gli stessi requisiti. La produzione in serie richiede pertanto un adeguato processo di controllo qualità.
- Ispezione del lotto: determinare se è opportuno eseguire un campionamento o un'ispezione completa in base alla quantità dell'ordine, al rischio del componente e ai requisiti del cliente. Conservare la documentazione dimensionale necessaria.
- Verifica delle caratteristiche critiche: stabilire criteri di accettazione chiari per le dimensioni che influiscono sull'installazione e sul posizionamento. In caso di deviazioni, rivedere i processi di lavorazione e di fissaggio del pezzo.
- Gestione delle modifiche: quando cambiano i materiali, i processi di lavorazione o i trattamenti superficiali, rivalutare le dimensioni e i requisiti di assemblaggio pertinenti anziché applicare automaticamente i risultati dell'ispezione originale.
L'analisi delle modifiche apportate al processo produttivo contribuisce a mantenere la coerenza qualitativa tra i diversi lotti di produzione.
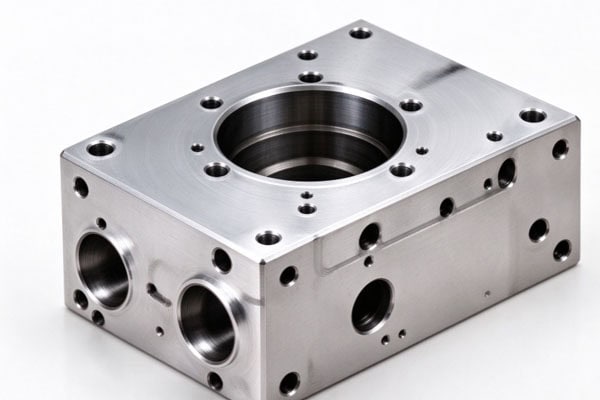
Come scegliere un fornitore di lavorazioni meccaniche per componenti di apparecchiature di ispezione automatizzate
La scelta di un fornitore di lavorazioni meccaniche influisce non solo sulla conformità dei componenti ai disegni, ma anche sulle fasi successive di assemblaggio, collaudo e pianificazione della produzione.
Valutazione delle capacità di lavorazione e del controllo di processo
Le capacità del fornitore devono essere valutate in base ai disegni dei componenti e ai requisiti di produzione effettivi.
- Controllo dimensionale: Verificare che il fornitore sia in grado di interpretare le dimensioni critiche, le tolleranze e i requisiti di riferimento e che disponga di attrezzature di misura adeguate.
- Lavorazione di componenti complessi: per pezzi con fori multipli, pareti sottili o elementi lavorati da più lati, verificare che il sistema di fissaggio e la sequenza di lavorazione del fornitore siano adatti alla geometria del componente.
- Coordinamento della post-elaborazione: se è richiesto un trattamento superficiale, chiarire in anticipo l'ambito del processo, gli effetti dimensionali e le responsabilità per l'accettazione finale.
Un coordinamento tempestivo tra la lavorazione meccanica e la post-lavorazione contribuisce a ridurre le controversie dimensionali al momento della consegna.
Fornitura di disegni completi e requisiti di accettazione
Una documentazione tecnica chiara aiuta a prevenire incomprensioni durante la fase di preventivo, lavorazione e consegna.
- Documentazione tecnica: Fornire i disegni 2D più recenti, i modelli 3D, le specifiche dei materiali, le tolleranze e le specifiche del trattamento superficiale.
- Condizioni operative: Descrivere la posizione di installazione del componente, le relazioni di accoppiamento e l'ambiente operativo, in modo da poter valutare l'idoneità dei materiali e del processo.
- Informazioni sull'ordine: Confermare in anticipo le quantità ordinate, i tempi di consegna, i criteri di ispezione e i requisiti di imballaggio per aiutare il fornitore a organizzare la produzione e la consegna.
Definire chiaramente i requisiti per l'ordine e l'accettazione contribuisce a ridurre le lacune comunicative durante la pianificazione e la consegna della produzione.
La qualità della lavorazione dei componenti delle apparecchiature di ispezione automatizzata dipende dalla valutazione strutturale, dalla pianificazione del processo e dal controllo dimensionale. Prima di effettuare un ordine, le aziende devono definire le tolleranze critiche, i requisiti dei materiali e i criteri di accettazione, valutando i fornitori in base alle specifiche esigenze del componente. TiRapid offre servizi di lavorazione CNC di precisione personalizzati in base ai disegni, ai materiali e alle esigenze di ordine del cliente, supportando la produzione di componenti per apparecchiature di ispezione automatizzata.
















