
La fresatura in concordanza e la fresatura convenzionale sono due metodi di fresatura comuni utilizzati nella lavorazione CNC. Si distinguono per le diverse direzioni di rotazione dell'utensile, le direzioni di avanzamento, i metodi di formazione del truciolo, il comportamento della forza di taglio e gli effetti sulla finitura superficiale, sulla durata dell'utensile, sulla stabilità della lavorazione e sulla precisione dimensionale. Queste differenze spiegano perché entrambi i metodi siano ampiamente utilizzati nella sgrossatura, nella finitura, nella fresatura ad alta velocità, nel taglio di materiali duri e nella produzione di componenti di precisione.
In questa guida, spieghiamo cos'è la fresatura in concordanza, cos'è la fresatura convenzionale, come funzionano la fresatura in concordanza e la fresatura convenzionale e perché è fondamentale scegliere con attenzione il metodo di fresatura più adatto.
Cos'è la fresatura concorde?
La fresatura in concordanza è un metodo di fresatura in cui la direzione di rotazione dell'utensile è la stessa della direzione di avanzamento del pezzo. È anche chiamata fresatura in disaccordo ed è comunemente utilizzata nelle moderne lavorazioni CNC quando sono richiesti una migliore finitura superficiale, una maggiore precisione dimensionale, un minore calore di taglio e una maggiore durata dell'utensile.
Definizione e principio di direzione del taglio
La fresatura in concordanza significa che la direzione di rotazione dell'utensile segue la stessa direzione dell'avanzamento. Quando l'utensile entra nel pezzo, taglia partendo dallo spessore massimo del truciolo fino a quello minimo.
Questa direzione di taglio consente all'utensile di tranciare il materiale in modo più efficiente, anziché sfregare contro la superficie prima del taglio. Contribuisce inoltre a spingere il pezzo verso il dispositivo di fissaggio, migliorando la stabilità quando il sistema di bloccaggio è sufficientemente rigido.
Poiché il truciolo si assottiglia man mano che l'utensile esce dal materiale, la fresatura in concordanza produce solitamente una superficie più pulita e riduce la formazione di bave. Tuttavia, questa stessa forza di taglio può tirare in avanti il pezzo o il piano di lavoro se la macchina presenta gioco, quindi le condizioni della macchina sono molto importanti.
Vantaggi della fresatura in salita
La fresatura in concordanza offre una migliore finitura superficiale perché il tagliente rimuove il materiale in modo più pulito e riduce l'attrito nel punto di ingresso dell'utensile. In condizioni CNC adeguate, può contribuire a ottenere finiture superficiali di alta qualità, come Ra<0.8 μm, e nella finitura ad alta velocità è possibile ottenere risultati ancora più lisci.
La fresatura in concordanza può anche migliorare la durata dell'utensile. Poiché i trucioli si formano in modo più regolare e dissipano il calore dalla zona di taglio in modo più efficace, il tagliente dell'utensile subisce meno attrito e meno accumulo di calore. In una produzione a lotti stabile, la durata dell'utensile può migliorare di circa il 10-25%, a seconda del materiale, del rivestimento dell'utensile, del liquido di raffreddamento e dei parametri di taglio.
Un altro vantaggio è la minore generazione di calore durante il taglio. La formazione del truciolo da spesso a sottile permette al calore di dissiparsi rapidamente insieme al truciolo, riducendo il rischio di deformazione termica. Ciò è particolarmente utile nella lavorazione di materiali termosensibili come alluminio, leghe di rame, leghe di titanio, tecnopolimeri e plastiche ad alte prestazioni.
Svantaggi della fresatura in salita
La fresatura in concordanza è sensibile al gioco meccanico. Se la macchina utensile presenta un gioco eccessivo nella vite madre, nella vite a ricircolo di sfere o nel sistema di azionamento, la fresa potrebbe tirare inaspettatamente il piano di lavoro o il pezzo, causando vibrazioni, errori dimensionali, rottura dell'utensile o scalfitture superficiali.
La fresatura in concordanza non è sempre adatta per la prima passata di sgrossatura su materiali duri o irregolari. Poiché l'utensile entra in contatto con il massimo spessore del truciolo, il tagliente può subire un elevato carico d'impatto all'ingresso, soprattutto durante la lavorazione di acciaio temprato, materiali ricoperti di scaglie, superfici fuse o materiali con durezza superiore a HRC50.
Un'altra limitazione è il rischio di vibrazioni in caso di scarsa rigidità. Se la macchina, il dispositivo di fissaggio, il portautensili o il pezzo in lavorazione non sono stabili, l'azione di trazione della fresatura in concordanza può creare segni di vibrazione e dimensioni incoerenti. Per questo motivo, la fresatura in concordanza è più indicata per centri di lavoro CNC rigidi con un sistema affidabile di compensazione del gioco e un bloccaggio sicuro.
Cos'è la fresatura convenzionale?
La fresatura convenzionale è un metodo di fresatura in cui la direzione di rotazione dell'utensile è opposta alla direzione di avanzamento del pezzo. È anche detta fresatura concorde ed è spesso utilizzata per la sgrossatura, su macchine obsolete, con fresatrici manuali, su pezzi grezzi instabili e in situazioni in cui il controllo del taglio è più importante della finitura superficiale.
Definizione e principio di direzione del taglio
Nella fresatura convenzionale, l'utensile ruota in direzione opposta all'avanzamento del pezzo. Durante il processo di taglio, l'utensile penetra gradualmente nel materiale, producendo trucioli sottili e poi più spessi.
Poiché il taglio inizia con uno spessore del truciolo pressoché nullo, l'utensile potrebbe sfregare prima di iniziare a tagliare. Ciò può aumentare l'attrito, il calore e l'usura dell'utensile, soprattutto nei materiali che si induriscono per deformazione plastica o che presentano una scarsa conduttività termica.
Tuttavia, l'ingresso graduale rende la fresatura convenzionale più tollerante nelle operazioni di sgrossatura. Riduce il rischio che l'utensile afferri improvvisamente il pezzo, motivo per cui è spesso più sicura su macchine manuali o macchine CNC con gioco assiale evidente.
Vantaggi della fresatura convenzionale
La fresatura convenzionale offre un'elevata stabilità nella sgrossatura perché l'utensile entra gradualmente nel taglio. Ciò contribuisce a ridurre gli impatti improvvisi e facilita il controllo della lavorazione su pezzi grezzi irregolari, semilavorati, fusioni, forgiati e materiali con durezza non uniforme.
È più adatta a macchine senza un'efficace compensazione del gioco. Poiché la forza di taglio tende a spingere nella direzione di avanzamento anziché tirare in avanti il piano di lavoro, la fresatura convenzionale riduce il rischio di innesto improvviso dell'utensile sulle macchine più vecchie.
La fresatura convenzionale può essere utile anche per la rimozione di grandi quantità di materiale quando la finitura superficiale non è il requisito principale. Nelle operazioni di sgrossatura con ampio sovrametallo, serraggio robusto e percorsi utensile stabili, può rimuovere il materiale in eccesso in sicurezza prima della finitura finale con fresatura in concordanza.
Svantaggi della fresatura convenzionale
La fresatura convenzionale produce in genere una finitura superficiale inferiore perché l'utensile sfrega prima di tagliare ed esce con uno spessore di truciolo maggiore. Ciò può lasciare segni di lavorazione più visibili, lacerazioni e deformazioni residue, con una rugosità spesso superiore a Ra1.6 μm a seconda del materiale e dei parametri.
Nella fresatura convenzionale, l'usura dell'utensile può essere più rapida. L'azione di sfregamento iniziale genera attrito e calore prima che il tagliente penetri completamente nel materiale. Ciò può accelerare l'usura del fianco, l'usura del tagliente e l'incrudimento, soprattutto nell'acciaio inossidabile, nel titanio e in alcune leghe di rame.
Il calore generato dal taglio tende inoltre a rimanere con maggiore probabilità nell'area di contatto tra l'utensile e il pezzo in lavorazione. Poiché la formazione del truciolo è più lenta e l'attrito è maggiore, il calore può trasferirsi al pezzo e all'utensile, aumentando il rischio di dilatazione termica, variazioni dimensionali e problemi di qualità superficiale.
La differenza principale tra la fresatura in salita e la fresatura convenzionale
La principale differenza tra la fresatura in concordanza e la fresatura convenzionale risiede nel rapporto tra la rotazione dell'utensile e la direzione di avanzamento. Nella fresatura in concordanza, l'utensile ruota nella stessa direzione di avanzamento, mentre nella fresatura convenzionale, l'utensile ruota in direzione opposta.
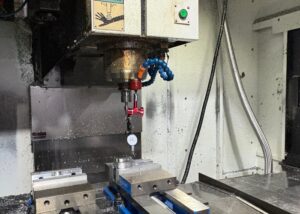
Confronto tra offset utensile e precisione di taglio
Nella fresatura in concordanza, la forza di taglio tende a spingere il pezzo verso il dispositivo di fissaggio quando quest'ultimo è rigido. Ciò contribuisce a migliorare la stabilità del percorso utensile e la precisione dimensionale, soprattutto durante la fase di finitura.
Per componenti di precisione con tolleranze ristrette, come ±0.01 mm, la fresatura in concordanza è spesso preferibile quando la macchina CNC ha una buona rigidità e compensazione del gioco. Contribuisce a ridurre le scheggiature superficiali e a migliorare la uniformità dimensionale tra i pezzi prodotti ripetutamente.
Nella fresatura convenzionale, la forza di taglio può spingere l'utensile e il pezzo in una direzione meno favorevole. Su macchine con ampi giochi, ciò può causare flessione dell'utensile, vibrazioni e variazioni dimensionali. Tuttavia, può comunque risultare più sicura per la sgrossatura quando il gioco della macchina è difficile da controllare.
Influenza del calore e direzione della forza di taglio
La fresatura in concordanza produce trucioli di spessore decrescente, il che consente al calore di dissiparsi rapidamente dalla zona di taglio insieme al truciolo. Questo contribuisce a ridurre la temperatura dell'utensile, il riscaldamento del pezzo e la deformazione termica.
La fresatura convenzionale produce trucioli di spessore variabile, da sottile a spesso. L'utensile può sfregare prima di tagliare, e una maggiore quantità di calore può rimanere in prossimità della zona di contatto. Ciò può aumentare l'attrito, soprattutto durante la lavorazione di alluminio, rame, acciaio inossidabile, titanio o materie plastiche sensibili al calore.
Anche la direzione della forza di taglio è diversa. La fresatura in concordanza può tirare il pezzo verso la fresa, mentre la fresatura convenzionale spinge in direzione opposta all'avanzamento. Per questo motivo la fresatura in concordanza richiede un controllo più preciso del gioco meccanico e la fresatura convenzionale è spesso più sicura sulle macchine più vecchie.
Analisi della qualità della superficie e dell'efficienza di lavorazione
La fresatura in concordanza generalmente offre una migliore qualità superficiale perché riduce l'attrito, diminuisce le fluttuazioni della forza di taglio e crea una separazione dei trucioli più netta. Nelle operazioni di finitura, può contribuire a ottenere superfici più lisce, con valori di Ra pari o inferiori a 0.8 μm, quando la rigidità della macchina, l'affilatura dell'utensile e i parametri sono ben controllati.
La fresatura in concordanza può anche migliorare l'efficienza di lavorazione perché l'utensile taglia in modo più efficace e produce meno attrito. Nella lavorazione CNC in serie, questo può contribuire a ridurre il tempo di ciclo di circa il 10-20%, a seconda della geometria del pezzo, del materiale, del percorso utensile e delle capacità della macchina.
La fresatura convenzionale solitamente lascia più segni dell'utensile e bave perché la fresa sfrega prima di tagliare ed esce con uno spessore di truciolo maggiore. Potrebbe richiedere ulteriori operazioni di finitura, lucidatura, sbavatura o una passata finale di fresatura in concordanza per soddisfare elevati requisiti di qualità superficiale.
Requisiti per la struttura e il sistema di controllo della macchina utensile
La fresatura in concordanza richiede una maggiore rigidità della macchina, un controllo servoassistito stabile e un'efficace compensazione del gioco. Se il piano della macchina, la vite a ricircolo di sfere, il mandrino, il dispositivo di fissaggio o il portautensili sono instabili, la fresatura in concordanza può causare vibrazioni, bloccaggio dell'utensile o errori dimensionali.
I moderni centri di lavoro CNC sono generalmente più adatti alla fresatura in concordanza grazie alla loro struttura più robusta, al controllo preciso dell'avanzamento e alla compensazione tramite software. Ciò consente alla fresatura in concordanza di offrire una finitura migliore, una maggiore durata degli utensili e una maggiore efficienza.
La fresatura convenzionale è più adatta a macchine più vecchie, fresatrici manuali o attrezzature con un gioco eccessivo. La sua direzione di taglio è più tollerante e riduce il rischio che l'utensile trascini improvvisamente il pezzo in lavorazione verso la fresa.
Quando scegliere la fresatura in salita o la fresatura convenzionale
La scelta tra fresatura in concordanza e fresatura convenzionale dipende dal tipo di materiale, dalla fase di lavorazione, dalle condizioni della macchina utensile, dalla rigidità del dispositivo di fissaggio, dai requisiti di tolleranza e dalla finitura superficiale desiderata. Il metodo migliore dipende dall'ambiente di lavorazione specifico, piuttosto che da una regola fissa.
Selezione in base al tipo di materiale
Materiali diversi reagiscono in modo diverso alla fresatura in concordanza e alla fresatura convenzionale. Durezza, duttilità, conducibilità termica, comportamento del truciolo e tendenza all'incrudimento influenzano la strategia di fresatura ottimale.
| Tipo di materiale | Gradi comuni | Metodo di fresatura consigliato | Consulenza professionale |
| Lega di alluminio | 6061, 7075 | Fresatura in salita | Contribuisce a ridurre l'adesione degli utensili, a migliorare l'evacuazione dei trucioli e a ottenere una migliore finitura superficiale. |
| Acciaio al carbonio medio / acciaio per stampi | P20, H13, S50C | Sgrossatura: Fresatura convenzionale, Finitura: Fresatura in concordanza | La fresatura convenzionale migliora la stabilità della sgrossatura, mentre la fresatura in concordanza migliora la finitura finale e la precisione. |
| Lega di titanio | Ti6Al4V, TC4 | Fresatura in salita | Riduce l'accumulo di calore e il carico sull'utensile se combinato con un raffreddamento efficace e un avanzamento ridotto. |
| Acciaio inossidabile | 304, 316, 17-4PH | Sgrossatura: Fresatura convenzionale, Finitura: Fresatura in concordanza | La fresatura convenzionale migliora la stabilità durante le lavorazioni pesanti, mentre la fresatura in concordanza aiuta a controllare le bave e a migliorare la finitura. |
| Rame | C110, C101 | Fresatura convenzionale | Una forza di taglio più stabile può contribuire a ridurre sbavature, intasamenti e surriscaldamento. |
| Ottone | H62, C360 | Fresatura in salita | L'eccellente lavorabilità consente un taglio ad alta velocità e una migliore finitura superficiale. |
| Ingegneria delle materie plastiche | POM, PA6, PTFE | Fresatura in salita | Contribuisce a ridurre il calore, le bave, la fusione e la deformazione del materiale. |
| Materie plastiche ad alte prestazioni | PEEK, PI, UPE | Fresatura in salita | Garantisce una maggiore precisione dimensionale e superfici più pulite su materiali costosi. |
| in lega di magnesio | AZ31B, ZK60 | Fresatura in salita | Riduce i tempi di taglio e il calore, ma la sicurezza antincendio deve essere controllata con attenzione. |
| Compositi in fibra di carbonio | CFRP | Fresatura convenzionale con utensili speciali | Contribuisce a ridurre l'estrazione delle fibre e la delaminazione dei bordi quando la geometria dell'utensile è adeguata. |
Secondo i requisiti del processo
La fase di lavorazione è uno dei fattori più importanti nella scelta tra fresatura in concordanza e fresatura convenzionale nella fresatura CNC. La sgrossatura e la finitura hanno priorità diverse, quindi potrebbero richiedere direzioni di taglio differenti.
Nella fresatura CNC , la sgrossatura si concentra sulla rapida rimozione del materiale, sulla sicurezza dell'utensile e sulla stabilità del processo. La finitura si concentra sulla qualità della superficie, sulla precisione dimensionale, sul controllo delle bave e sulla consistenza del pezzo finale.
Per questo motivo, la fresatura convenzionale viene spesso utilizzata per la sgrossatura in condizioni instabili, mentre la fresatura in concordanza viene spesso utilizzata per la finitura su macchine fresatrici CNC rigide.
Lavorazione grezza
La sgrossatura richiede la rimozione di grandi quantità di materiale in modo rapido e sicuro. La fresatura convenzionale è spesso adatta alla sgrossatura perché l'utensile entra gradualmente nel taglio e offre un maggiore controllo durante la lavorazione di pezzi irregolari o con elevati sovrametalli.
Questa azione di taglio graduale contribuisce a ridurre l'impatto improvviso dell'utensile, soprattutto su materiali con superfici dure, scaglie, incrostazioni o durezza non uniforme. È utile anche quando la rigidità del dispositivo di fissaggio non è ottimale.
Tuttavia, la sgrossatura non richiede sempre la fresatura convenzionale. Sulle moderne macchine CNC rigide dotate di utensili robusti e impostazioni stabili, la fresatura in concordanza può essere utilizzata anche per una sgrossatura efficiente, a condizione che il gioco e il carico di taglio siano controllati correttamente.
Finitura
La finitura richiede una migliore finitura superficiale, precisione dimensionale e qualità dei bordi. La fresatura in concordanza è generalmente preferita per la finitura perché riduce l'attrito, produce una formazione di trucioli più pulita e diminuisce le lacerazioni superficiali.
Quando l'obiettivo è raggiungere tolleranze ristrette come ±0.01 mm o una rugosità superficiale inferiore a Ra0.8 μm, la fresatura in concordanza può fornire risultati più uniformi su macchine CNC rigide.
Per i componenti di alta gamma, una passata finale di fresatura in concordanza può ridurre le bave, migliorare la precisione del profilo e diminuire la necessità di lucidatura manuale o di finitura secondaria.
Per tipo di macchina
Il tipo di macchina influisce notevolmente sulla sicurezza e sull'efficacia della fresatura in concordanza o di quella convenzionale. I moderni centri di lavoro CNC e le vecchie macchine manuali si comportano in modo molto diverso sotto l'azione della forza di taglio.
Le macchine CNC ad alta rigidità sono generalmente più adatte alla fresatura in concordanza grazie alla loro struttura più robusta, al migliore controllo dell'avanzamento e alla compensazione del gioco. Le macchine manuali o le attrezzature più datate potrebbero risultare più performanti con la fresatura convenzionale, in quanto più sensibili al gioco.
Prima di scegliere un metodo, i macchinisti devono verificare la rigidità del mandrino, lo spazio libero sul piano di lavoro, la robustezza del dispositivo di fissaggio, la risposta del servomotore, l'eccentricità del portautensili e il carico di taglio.
Centri di lavorazione CNC ad alta precisione
I centri di lavoro CNC ad alta precisione sono generalmente adatti alla fresatura in concordanza. Queste macchine sono solitamente dotate di viti a ricircolo di sfere, controllo servoassistito, compensazione del passo, elevata rigidità del mandrino e precisione di avanzamento stabile.
La fresatura in concordanza su queste macchine consente lavorazioni ad alta velocità, finiture di precisione e una produzione in serie costante. Trova ampio impiego nei settori aerospaziale, dei dispositivi medici, degli stampi di precisione, della robotica e dei componenti industriali di fascia alta.
Nella lavorazione di materiali costosi o di componenti con tolleranze ristrette, la fresatura in concordanza può ridurre le rilavorazioni migliorando la finitura superficiale, la stabilità dell'utensile e la ripetibilità dimensionale.
Fresatrici manuali o convenzionali
Le fresatrici manuali e le fresatrici convenzionali più vecchie sono spesso più adatte alla fresatura tradizionale. Queste macchine possono presentare un gioco meccanico evidente e una capacità di compensazione limitata.
Nella fresatura in concordanza, il gioco meccanico può causare un brusco spostamento della fresa rispetto al piano di lavoro, generando vibrazioni, sovralavorazioni o rottura dell'utensile. La fresatura convenzionale riduce questo rischio perché la forza di taglio agisce in direzione opposta all'avanzamento.
Per macchinari datati, lavorazioni di sgrossatura e lavori con tolleranze non critiche, la fresatura convenzionale è spesso più sicura e prevedibile.
Elaborazione dell'analisi del caso aziendale
L'analisi di fattibilità del processo produttivo aiuta a collegare la teoria della fresatura con le decisioni reali in ambito manifatturiero. Settori diversi hanno priorità diverse, come tolleranza, rugosità superficiale, costo del materiale, controllo delle bave, tempo di ciclo, usura dell'utensile e affidabilità del pezzo.
Componenti aerospaziali
Per i componenti aerospaziali, la fresatura in concordanza è spesso preferita durante la fase di finitura perché garantisce una migliore integrità superficiale, precisione dimensionale e durata dell'utensile. Telai in lega di titanio, parti strutturali in alluminio e componenti a parete sottile traggono spesso vantaggio da una rimozione stabile dei trucioli e da un minore calore di taglio.
Poiché i componenti aerospaziali sono solitamente di alto valore e presentano tolleranze ristrette, la rigidità della macchina, la progettazione delle attrezzature e il controllo del percorso utensile sono fondamentali. La fresatura in concordanza può ridurre le lacerazioni superficiali e migliorare la uniformità se combinata con un refrigerante potente e parametri di taglio ottimizzati.
Per la sgrossatura di materiali pesanti o pezzi grezzi irregolari, la fresatura convenzionale può ancora essere utilizzata quando la stabilità è più importante della finitura superficiale.
Industria degli stampi di precisione
Nella produzione di stampi di precisione, la fresatura in concordanza è comunemente utilizzata nelle operazioni di finitura per migliorare la levigatezza della cavità, ridurre i segni degli utensili e abbreviare i tempi di lucidatura. Questa tecnica è utile per stampi a iniezione di plastica, stampi per pressofusione ed elettrodi in rame per elettroerosione.
La fresatura convenzionale può essere utilizzata durante la sgrossatura per rimuovere il materiale in sicurezza, soprattutto quando si lavora acciaio per stampi duro o materiale di forma irregolare. Una volta che il sovrametallo si è stabilizzato, la fresatura in concordanza viene spesso utilizzata per la semifinitura e la finitura finale.
Una strategia combinata aiuta a bilanciare la durata degli utensili, la qualità della superficie e l'efficienza produttiva.
Dispositivi medicali
I dispositivi medici richiedono un controllo dimensionale preciso, superfici lisce, bordi privi di bave e una ripetibilità di processo stabile. La fresatura in concordanza è spesso preferita per la finitura di componenti medicali come viti ossee, componenti per impianti, strumenti chirurgici e alloggiamenti di precisione.
Per titanio, acciaio inossidabile, PEEK e altri materiali di grado medicale, la fresatura in concordanza può ridurre l'accumulo di calore e i difetti superficiali se utilizzata con utensili affilati e parametri di taglio controllati.
Poiché i componenti medicali richiedono un'elevata affidabilità, la direzione di fresatura deve essere compatibile con la geometria dell'utensile, la strategia di raffreddamento, i requisiti di finitura superficiale e il controllo della contaminazione.
Consigli e suggerimenti pratici
Le prestazioni pratiche della fresatura dipendono da molti fattori, non solo dalla scelta tra fresatura in concordanza e fresatura convenzionale. La geometria dell'utensile, i parametri di taglio, il sistema di fissaggio del pezzo, la rigidità della macchina, il liquido di raffreddamento, la strategia del percorso utensile e i controlli effettuati dall'operatore influiscono tutti sui risultati finali.
Suggerimenti per l'impostazione dei parametri di taglio per la fresatura in concordia e la fresatura convenzionale
I parametri di taglio devono essere regolati in base al materiale, al diametro dell'utensile, al rivestimento dell'utensile, alla potenza del mandrino, alla rigidità del dispositivo di fissaggio e alla finitura superficiale desiderata. La fresatura in concordanza e la fresatura convenzionale richiedono in genere strategie di parametri differenti.
Nella fresatura in concordanza, per migliorare la finitura e ridurre il calore si utilizzano spesso velocità del mandrino più elevate, avanzamenti medi, profondità di taglio ridotte e un raffreddamento efficace. Nella fresatura convenzionale, invece, si utilizzano più comunemente velocità leggermente inferiori, avanzamenti moderati, profondità di taglio maggiori e raffreddamento continuo durante la sgrossatura.
Questi valori devono essere considerati come punti di partenza, non come standard fissi. Prima della produzione in serie, sono comunque necessari tagli di prova e controlli.
Parametri consigliati per la fresatura in salita
I parametri consigliati per la fresatura in concordanza includono spesso un'elevata velocità del mandrino, un avanzamento medio, una profondità di taglio ridotta e un raffreddamento stabile. Un intervallo di partenza tipico può essere 3000–8000 giri/min, un avanzamento di 600–1200 mm/min, una profondità di taglio assiale di 0.5–1 mm e una larghezza di taglio radiale pari al 50–70% del diametro dell'utensile.
La fresatura in concordanza trae vantaggio da utensili affilati, un bloccaggio rigido del pezzo e un controllo stabile della macchina. Il raffreddamento forzato o la lubrificazione a quantità minima possono contribuire a controllare il calore e a migliorare l'evacuazione dei trucioli.
Per la finitura, passi di lavorazione più piccoli e carichi di taglio più leggeri possono migliorare la rugosità superficiale e la precisione dimensionale.
Parametri consigliati per la fresatura convenzionale
I parametri di fresatura convenzionali raccomandati spesso prevedono una velocità del mandrino leggermente inferiore, un avanzamento moderato e una maggiore profondità di taglio per la sgrossatura. Un intervallo tipico di partenza può essere 2000–5000 giri/min, 400–800 mm/min di avanzamento, 1–2 mm di profondità di taglio assiale e 30–50% del diametro dell'utensile di larghezza di taglio radiale.
La fresatura convenzionale tollera meglio impostazioni più approssimative rispetto alla fresatura in concordanza, ma è necessario controllare il calore eccessivo e l'attrito. Il raffreddamento continuo contribuisce a ridurre il riscaldamento del pezzo e l'usura dell'utensile.
Per materiali duri, pezzi grezzi irregolari o macchine obsolete, parametri conservativi possono ridurre la scheggiatura dell'utensile e le vibrazioni.
Come evitare segni di vibrazione e crepe da taglio
Le vibrazioni e le crepe da taglio possono essere ridotte migliorando la rigidità dell'utensile, ottimizzando i parametri di taglio ed evitando un innesto instabile dell'utensile stesso. Sporgenza dell'utensile ridotta, portautensili rigidi, utensili rivestiti e dispositivi di fissaggio stabili sono elementi importanti.
La velocità di taglio deve evitare le zone di risonanza. Se si verificano vibrazioni, ridurre la velocità del mandrino, regolare la velocità di avanzamento, diminuire la profondità di taglio o modificare l'impegno del percorso utensile può contribuire a stabilizzare il taglio.
Per cavità profonde, la fresatura a gradini o a strati nella direzione Z può ridurre il carico improvviso sull'utensile. Prima della lavorazione vera e propria, è necessario eseguire un'anteprima del percorso utensile e un'ispezione del dispositivo di fissaggio.
Controllo del bloccaggio del pezzo e del gioco
Il bloccaggio del pezzo e il controllo del gioco sono essenziali per una fresatura stabile. Un bloccaggio inadeguato può causare movimenti del pezzo, vibrazioni, errori dimensionali e rottura dell'utensile.
Un sistema di fissaggio rigido dovrebbe prevedere un posizionamento affidabile, un'area di contatto sufficiente e una forza di serraggio bilanciata. Per materiali morbidi come alluminio o rame, spessori protettivi o ganasce morbide possono contribuire a prevenire la deformazione della superficie.
Il gioco meccanico è particolarmente critico nella fresatura in concordanza. Le macchine più vecchie dovrebbero essere testate prima di procedere alla fresatura in concordanza e, se possibile, si dovrebbe applicare un sistema di compensazione. Se il gioco meccanico non può essere controllato, la fresatura convenzionale è generalmente più sicura.
Errori tipici e soluzioni
Gli errori tipici nella fresatura includono l'utilizzo della fresatura in concordanza su macchine con gioco, l'applicazione di un avanzamento eccessivo, l'uso di utensili smussati, il fissaggio inadeguato del pezzo e la mancata osservanza delle istruzioni relative al liquido di raffreddamento. Questi problemi possono causare scheggiature dell'utensile, scarsa qualità della superficie, inceppamento dell'utensile o dimensioni del pezzo non uniformi.
| Problema | Analisi della causa | Suggerimenti per la soluzione |
| Scheggiatura dell'utensile di fresatura in salita | Avanzamento troppo rapido, ingresso dell'utensile troppo aggressivo, scarsa rigidità | Ridurre la velocità di avanzamento, ottimizzare il percorso di ingresso, migliorare il fissaggio dell'utensile. |
| Scarsa rugosità superficiale nella fresatura convenzionale | Sfregamento dell'utensile, lama smussata, elevato impatto di taglio | Sostituire l'utensile, ridurre la velocità di ingresso, aggiungere una passata di finitura |
| Incollamento o sbavatura dell'utensile | Calore elevato, lubrificazione insufficiente, rivestimento inadeguato | Migliorare il raffreddamento, utilizzare utensili rivestiti, regolare la velocità e l'avanzamento |
| Dimensioni dei componenti non uniformi | spostamento del pezzo, gioco, deriva termica del mandrino | Rinforzare il fissaggio, verificare il gioco, stabilizzare la temperatura |
| Formazione di sbavature | Direzione di taglio errata, bordo smussato, strategia di uscita inadeguata | Utilizzare la finitura in salita, affilare l'utensile, ottimizzare il percorso utensile |
Prima di iniziare la lavorazione, è utile dedicare qualche minuto al controllo della sicurezza del dispositivo di fissaggio, all'anteprima del percorso utensile, alle velocità di avanzamento, alla velocità del mandrino, alle impostazioni del liquido di raffreddamento e al gioco meccanico. Un breve controllo della configurazione può prevenire danni all'utensile, scarti e costose rilavorazioni.
DOMANDE FREQUENTI
Qual è meglio, la fresatura convenzionale o quella in salita?
Nel mio lavoro, preferisco la fresatura concorde per la maggior parte delle operazioni CNC, grazie alla sua finitura più liscia e alla maggiore durata dell'utensile. Riduce al minimo le fluttuazioni della forza di taglio e l'accumulo di calore. Tuttavia, su macchine con gioco evidente o prive di sistemi di compensazione, la fresatura convenzionale è più sicura e stabile. Quando i requisiti di precisione sono inferiori a ±0.01 mm, la fresatura concorde offre una maggiore uniformità, soprattutto nella lavorazione di leghe di alluminio o titanio.
Quali sono gli svantaggi della fresatura in salita?
La fresatura concorde, pur essendo altamente efficiente, presenta dei rischi su macchine con un controllo del gioco inadeguato. Il movimento della fresa trascina il pezzo contro l'utensile, causando potenzialmente un improvviso innesto dell'utensile, lo spostamento del pezzo o la formazione di solchi superficiali. Senza un'adeguata compensazione del gioco, ho osservato errori di tolleranza superiori a 0.05 mm e un aumento della scheggiatura dell'utensile, soprattutto durante il taglio di materiali duri come acciaio inossidabile o acciai temprati.
Quali sono i vantaggi della fresatura ascendente?
La fresatura up-cut, o fresatura convenzionale, offre un maggiore controllo durante le operazioni di sgrossatura e assorbe meglio le vibrazioni. La scelgo spesso quando lavoro su ghisa, pezzi forgiati o acciai temprati, dove la rigidità e la stabilità dell'utensile sono più importanti della qualità superficiale. È particolarmente utile su macchine vecchie o manuali, soprattutto quando le tolleranze sono superiori a ±0.05 mm e la stabilità della lavorazione ha la priorità sulla finitura.
Che cosa sono la fresatura verso l'alto e la fresatura verso il basso?
La fresatura in salita (convenzionale) spinge l'utensile contro la direzione di avanzamento, aumentando la scorrevolezza dell'ingresso dell'utensile e assorbendo gli urti: ideale per la sgrossatura o per configurazioni instabili. La fresatura in discesa (a convezione) trascina l'utensile nella direzione di avanzamento, producendo finiture più pulite e riducendo l'usura dell'utensile. Per alluminio, rame e tecnopolimeri, scelgo la fresatura a convezione, mentre per metalli abrasivi o ad alta resistenza, la fresatura convenzionale evita le deformazioni causate dal gioco meccanico.
Cos'è il gioco nella fresatura conica?
Il gioco nella fresatura concorde si riferisce al gioco meccanico tra componenti come viti madri o ingranaggi. Se non corretto, può causare movimenti irregolari dell'utensile, vibrazioni e imprecisioni dimensionali. Nella mia officina, abbiamo misurato valori di gioco fino a 0.03 mm su macchine obsolete, più che sufficienti a rovinare pezzi con tolleranze strette. Per questo motivo, verifico sempre la compensazione del gioco prima di utilizzare la fresatura concorde in operazioni critiche.
Conclusione
La fresatura in concordanza e la fresatura convenzionale non sono semplicemente migliori o peggiori l'una dell'altra. Si tratta di due diverse strategie di fresatura che devono essere scelte in base alla rigidità della macchina, al controllo del gioco, al tipo di materiale, alla fase di lavorazione, ai requisiti di finitura superficiale e agli obiettivi di tolleranza. La fresatura in concordanza è più adatta alle moderne macchine CNC rigide, alle passate di finitura, alla lavorazione ad alta velocità e ai pezzi che richiedono una migliore finitura superficiale e una maggiore durata dell'utensile. La fresatura convenzionale è più adatta a macchine più datate, operazioni di sgrossatura, pezzi grezzi instabili e situazioni in cui la stabilità del taglio è più importante della qualità superficiale finale.
Noi di TiRapid offriamo servizi di lavorazione CNC di precisione per componenti personalizzati in metallo e plastica. Se il vostro progetto richiede fresatura, tornitura, foratura, alesatura, filettatura, finitura superficiale o lavorazioni CNC ad alta tolleranza, il nostro team di ingegneri può aiutarvi ad analizzare il comportamento del materiale, il metodo di lavorazione, la stabilità delle attrezzature, il controllo delle tolleranze e la fattibilità produttiva, al fine di garantire una qualità affidabile dei componenti e una produzione efficiente.
















