
L'acrilico (PMMA) è caratterizzato da elevata trasparenza, leggerezza, eccellente resistenza agli agenti atmosferici e straordinaria lavorabilità, caratteristiche che lo rendono ampiamente utilizzato in prodotti per display, dispositivi medici, prodotti per l'illuminazione, insegne pubblicitarie, componenti ottici e apparecchiature per l'automazione. La lavorazione CNC può eseguire operazioni complesse come foratura, fresatura, incisione, scanalatura e rifilatura dei bordi. Tuttavia, la formazione di crepe è uno dei problemi più comuni durante la produzione. Alcune crepe compaiono durante la lavorazione, mentre altre si sviluppano gradualmente durante la lucidatura, l'assemblaggio o anche dopo un periodo di utilizzo. Queste crepe non solo compromettono l'aspetto del prodotto, ma possono anche ridurne la resistenza e comportare costose rilavorazioni di interi lotti di produzione. Per ridurre al minimo la formazione di crepe nell'acrilico, è necessario ispezionare sistematicamente le condizioni del materiale, i processi di lavorazione, la selezione degli utensili e i metodi di post-elaborazione. Solo identificando la causa principale e apportando le opportune modifiche è possibile migliorare costantemente la qualità della lavorazione.
Verificare se il materiale stesso presenta un rischio di fessurazione.
La fessurazione dell'acrilico non è sempre causata dalla lavorazione. Anche le condizioni del materiale stesso hanno un impatto significativo sul risultato finale della lavorazione. In presenza di problemi di qualità del foglio, condizioni di stoccaggio o tensioni interne, le fessure possono verificarsi anche dopo la lavorazione, persino se i parametri di lavorazione sono impostati correttamente. Pertanto, prima di iniziare la lavorazione, è necessario verificare che il materiale sia idoneo alla produzione.
Il foglio acrilico soddisfa i requisiti di lavorazione?
Le lastre acriliche prodotte da diverse marche e con processi di fabbricazione differenti spesso presentano notevoli differenze in termini di consistenza e prestazioni di lavorazione. Alcune lastre appaiono lisce in superficie, ma possono avere strutture interne instabili. Altre, pur essendo economiche, sono soggette a scheggiature o crepe sui bordi durante la lavorazione. Soprattutto per i componenti di alta precisione, la qualità del materiale non dovrebbe essere giudicata solo dall'aspetto: è altrettanto importante verificare che il materiale sia adatto alla lavorazione CNC.
I seguenti elementi devono essere ispezionati attentamente:
- Se vengono utilizzate materie prime vergini;
- Se all'interno del foglio sono presenti impurità;
- Sia che siano presenti bolle, delaminazione o crepe sottili;
- Verificare se lo spessore della lamiera è uniforme.
Le lastre acriliche estruse e quelle colate presentano proprietà diverse. L'acrilico colato ha una minore tensione interna e una migliore stabilità dimensionale, il che lo rende più adatto alla lavorazione CNC di alta precisione. L'acrilico estruso offre una maggiore efficienza di lavorazione, ma contiene tensioni residue relativamente più elevate, che lo rendono più soggetto a fessurazioni durante la foratura o la fresatura profonda. Se nel materiale sono già presenti microfratture, le forze di taglio durante la lavorazione possono amplificare ulteriormente questi difetti, provocando infine la formazione di crepe visibili.
La tensione interna del materiale è stata rilasciata?
Dopo la produzione, le lastre acriliche non sono sempre pronte per la lavorazione immediata. Durante la produzione, il trasporto e lo stoccaggio, spesso si accumulano tensioni interne invisibili all'interno del materiale. Queste tensioni potrebbero non essere evidenti in condizioni normali, ma possono facilmente attivarsi durante la foratura, la scanalatura o il taglio profondo. Questo spiega perché alcuni pezzi si crepano attorno a fori o bordi anche quando i parametri di lavorazione sembrano corretti. Tali problemi sono spesso correlati alle tensioni interne. Sebbene il trattamento di distensione aggiunga una fase di produzione supplementare, migliora notevolmente la stabilità della lavorazione.
Se la lavorazione viene eseguita direttamente:
- Le scanalature profonde sono più soggette a crepe;
- Attorno ai fori praticati possono comparire delle crepe radiali;
- Lungo i bordi possono formarsi delle sottili crepe.
Per le lastre acriliche di grandi dimensioni, molte aziende di lavorazione meccanica eseguono un trattamento di ricottura per eliminare le tensioni interne prima della lavorazione di precisione. L'acrilico di qualità ottica, le lastre acriliche spesse e i componenti altamente trasparenti traggono particolare beneficio dalla ricottura prima della lavorazione per migliorare la stabilità del processo.
Il materiale è conservato correttamente?
Sebbene l'acrilico abbia generalmente un'eccellente resistenza agli agenti atmosferici, ciò non significa che possa essere conservato in qualsiasi condizione. Molti problemi legati al materiale si verificano infatti durante lo stoccaggio piuttosto che durante la lavorazione. Ad esempio, l'esposizione prolungata ad alte temperature o alla luce solare diretta può gradualmente degradare le proprietà del materiale. Anche l'assorbimento di umidità, una pressione eccessiva o un impilamento improprio possono influire sulle prestazioni di lavorazione successive. Questo è particolarmente importante quando si tagliano piccoli pezzi da lastre di grandi dimensioni. Una volta che il materiale si deforma, nessuna regolazione del percorso utensile può compensare completamente la deformazione. Pertanto, le condizioni di stoccaggio devono essere sempre verificate prima della lavorazione.
Per esempio:
- Le alte temperature possono accelerare l'invecchiamento dei materiali;
- L'esposizione prolungata alla luce solare diretta può ridurre le prestazioni del materiale;
- L'assorbimento di umidità può ridurre la stabilità dimensionale;
- Un impilamento improprio può deformare i fogli a causa di una distribuzione non uniforme delle sollecitazioni.
Prima della lavorazione, verificare che il materiale non abbia subito deformazioni o invecchiamento evidenti per prevenire la formazione di crepe dovute a cattive condizioni del materiale stesso.
Verificare se si riscontrano problemi nel processo di lavorazione.
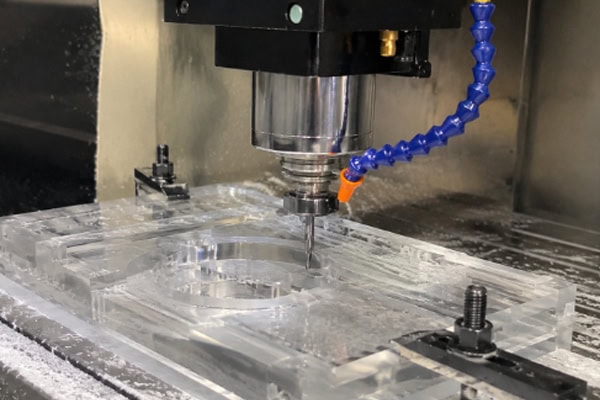
Dopo aver verificato che il materiale sia in buone condizioni, è necessario analizzare ulteriormente il processo di lavorazione. Molte crepe nell'acrilico sono causate da un calore di taglio eccessivo, da una forza di taglio eccessiva o da una progettazione errata del percorso utensile. Pertanto, ottimizzare il processo di lavorazione può spesso ridurre efficacemente i problemi di fessurazione.
I parametri di taglio sono impostati correttamente?
A differenza dei metalli, l'acrilico non è un materiale che migliora le proprie prestazioni semplicemente aumentando la velocità o la profondità di taglio. È sensibile al calore. Se la velocità del mandrino è troppo elevata e l'avanzamento troppo basso, l'utensile sfrega ripetutamente contro la superficie del materiale, causando un accumulo continuo di calore. Questo può ammorbidire localmente il materiale e, dopo il raffreddamento, possono comparire delle crepe. D'altra parte, se la profondità di taglio è eccessiva in una singola passata, la forza d'impatto sul materiale aumenta, creando un'ulteriore fonte di fessurazione. Pertanto, le impostazioni dei parametri devono essere ottimizzate in base allo spessore della lamiera, alle specifiche dell'utensile e alla geometria del pezzo, piuttosto che basarsi esclusivamente sull'esperienza.
Se:
- La velocità del mandrino è troppo elevata;
- La velocità di alimentazione è troppo bassa;
- La profondità di taglio per ogni passata è eccessiva;
L'utensile sfregherà continuamente contro il materiale. Con l'aumento delle temperature locali, il materiale non solo si ammorbidisce, ma sviluppa anche maggiori tensioni interne, che possono facilmente provocare crepe durante il raffreddamento.
Durante la lavorazione, i seguenti parametri devono essere regolati in base allo spessore della lamiera e alle specifiche dell'utensile:
- Velocità del mandrino;
- Avanzamento per dente;
- Profondità di taglio;
- Sovrametallo di lavorazione.
Mantenere condizioni di taglio stabili contribuisce a ridurre la concentrazione di stress e a migliorare la qualità della lavorazione.
Il percorso utensile è stato pianificato correttamente?
I pezzi complessi in genere non possono essere completati in un'unica operazione di taglio. Pertanto, è necessario combinare la sgrossatura, la semifinitura e la finitura per rimuovere il materiale strato per strato, affinare gradualmente il profilo, controllare le dimensioni e rilasciare le tensioni residue della lavorazione. Questo approccio contribuisce a garantire la precisione dimensionale finale, la qualità della superficie e la stabilità complessiva del pezzo.
Se il percorso utensile è progettato male:
- La stessa area viene tagliata ripetutamente;
- L'utensile rimane troppo lungo negli angoli;
- Le scanalature profonde vengono lavorate in un'unica passata;
Il tempo necessario per il riscaldamento locale aumenterà.
Per cavità profonde, contorni irregolari e componenti trasparenti per display, si raccomanda generalmente la lavorazione a strati. Il materiale viene rimosso gradualmente strato per strato prima della finitura, il che non solo riduce l'accumulo di calore, ma diminuisce anche il rischio di crepe.
La sequenza di lavorazione è corretta?
La sequenza di lavorazione dei componenti in acrilico influisce direttamente sulle variazioni delle tensioni interne e sulla stabilità del componente finito. Una sequenza errata, ad esempio il taglio del profilo esterno troppo presto, la lavorazione prematura di sezioni a parete sottile o l'esecuzione della finitura prima del completamento della sgrossatura, può causare una distribuzione non uniforme delle tensioni, con conseguenti deformazioni o microfratture durante le successive fasi di lavorazione. Pertanto, la sgrossatura, la semifinitura e la finitura devono essere programmate in base alle caratteristiche strutturali del componente, in modo da mantenere una rigidità complessiva sufficiente durante tutte le fasi di lavorazione, minimizzando così la concentrazione delle tensioni e riducendo il rischio di fessurazioni.
Per esempio:
- Tagliare il profilo esterno troppo presto;
- Rifinitura prematura di aree a parete sottile;
- Programmare le operazioni di finitura troppo presto.
Queste operazioni riducono la rigidità complessiva del pezzo e possono provocare deformazioni o crepe durante le successive lavorazioni. Un'adeguata sequenza di sgrossatura, semifinitura e finitura può migliorare efficacemente la stabilità del pezzo.
Verificare se gli utensili e le attrezzature influiscono sulla qualità della lavorazione.
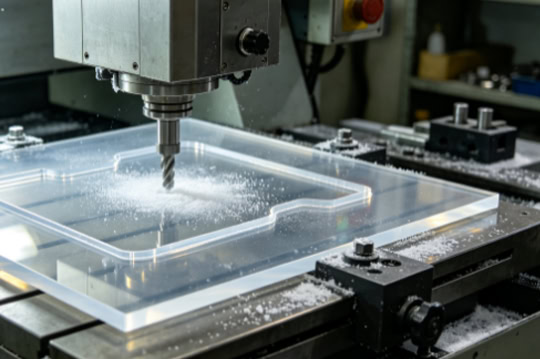
Anche se il materiale in sé possiede proprietà eccellenti, una selezione errata degli utensili o un funzionamento instabile della macchina possono comunque impedire di ottenere risultati di lavorazione soddisfacenti. L'acrilico è particolarmente sensibile perché richiede condizioni di taglio estremamente stabili. Quando l'utensile da taglio si smussa o si verificano vibrazioni del mandrino, possono facilmente comparire bave, sbiancamenti o piccole crepe lungo i bordi. Pertanto, quando si risolvono problemi di fessurazione, è sempre opportuno ispezionare insieme utensili e attrezzature, anziché limitarsi a sostituire il materiale trascurando le condizioni della macchina.
Gli utensili sono adatti alla lavorazione dell'acrilico?
La lavorazione dell'acrilico differisce notevolmente dalla lavorazione dei metalli comuni. Gli utensili specifici per il taglio della plastica sono generalmente più affilati e presentano scanalature di evacuazione del truciolo più lisce. Invece di spingere il materiale di lato, lo tagliano nettamente. Ciò riduce la generazione di calore e produce bordi più puliti. Sebbene gli utensili standard per il taglio dei metalli possano tagliare anche l'acrilico, la loro geometria di taglio e l'evacuazione dei trucioli non sono ottimizzate per la plastica, aumentando notevolmente la probabilità di crepe sui bordi, soprattutto sui pezzi trasparenti.
Per la lavorazione dell'acrilico si utilizzano in genere utensili specifici per il taglio della plastica.
Le caratteristiche comuni includono:
- Bordi taglienti affilati;
- Angoli di inclinazione elevati;
- Scanalature per trucioli lucidate;
- Modelli a una o due canne.
Gli utensili affilati tagliano il materiale in modo netto anziché comprimerlo. Se si utilizzano utensili comuni per il taglio dei metalli, la loro geometria di taglio può causare scheggiature e microfratture. Nella lavorazione dell'acrilico trasparente, mantenere taglienti affilati è particolarmente importante per ridurre al minimo i segni di lavorazione.
L'utensile è eccessivamente usurato?
Quando un utensile è nuovo, le sue prestazioni di taglio sono generalmente eccellenti. Tuttavia, con il proseguire della produzione, il tagliente si smussa gradualmente. Sebbene questa usura non sia sempre visibile a occhio nudo, la qualità della lavorazione di solito inizia a deteriorarsi per prima. I sintomi includono bordi ruvidi, sbiancamento, bave attorno ai fori e, infine, crepe. Con l'aumentare dell'usura dell'utensile, aumentano anche la resistenza al taglio e il calore generato dall'attrito. Poiché l'acrilico è altamente sensibile al calore, questi problemi diventano molto più evidenti. Pertanto, durante la produzione in serie, gli utensili dovrebbero essere gestiti in modo proattivo anziché attendere che siano completamente usurati prima di sostituirli.
Quando l'utensile si usura:
- La resistenza al taglio aumenta;
- L'aumento del calore dovuto all'attrito;
- L'evacuazione dei trucioli diventa meno efficiente;
- Le forze di taglio aumentano.
Tutte queste condizioni sottopongono l'acrilico a uno stress aggiuntivo. Soprattutto durante la produzione di massa continua, gli utensili dovrebbero essere sostituiti in base al volume di lavorazione, anziché attendere che i problemi di qualità diventino evidenti.
La macchina funziona in modo stabile?
Anche una precisione di lavorazione insufficiente può causare crepe. Un'eccessiva eccentricità del mandrino, guide usurate, un gioco eccessivo della trasmissione o macchine non calibrate per lunghi periodi possono provocare leggere vibrazioni dell'utensile e forze di taglio irregolari. Di conseguenza, i bordi e i fori dell'acrilico diventano più soggetti a scheggiature, microfratture o propagazione di crepe.
È necessario ispezionare i seguenti elementi:
- Eccentricità del mandrino;
- Spazio libero intorno alla guida;
- Stabilità del dispositivo;
- Condizione di bloccaggio del pezzo.
Se le vibrazioni della macchina sono eccessive, l'utensile impatta ripetutamente sui bordi del materiale, consentendo la formazione di crepe attorno a fori o bordi, che si propagano gradualmente. Una regolare manutenzione della macchina e un posizionamento preciso del dispositivo di fissaggio possono migliorare significativamente la stabilità della lavorazione.
Verificare se la post-elaborazione e l'assemblaggio causano crepe
Alcuni componenti in acrilico appaiono perfettamente normali dopo la lavorazione, senza difetti superficiali evidenti, ma durante la lucidatura, l'incollaggio o l'assemblaggio compaiono gradualmente delle crepe. Questa situazione è molto comune e spesso sottovalutata. In realtà, anche le fasi di post-lavorazione e assemblaggio possono generare stress nell'acrilico. Se queste operazioni non vengono eseguite correttamente, anche i componenti lavorati alla perfezione possono finire per rompersi. Pertanto, la post-lavorazione non dovrebbe essere considerata una semplice fase di finitura, ma una parte importante dell'intero processo di lavorazione.
La temperatura di lucidatura è troppo elevata?
Lo scopo della lucidatura dell'acrilico è quello di ottenere bordi più lisci e migliorarne l'aspetto. Tuttavia, se la temperatura non è controllata correttamente, la lucidatura stessa può diventare causa di crepe. Sia la lucidatura a fiamma che quella meccanica generano calore. La lucidatura a fiamma, in particolare, può innalzare rapidamente la temperatura superficiale se applicata per troppo tempo, creando nuove tensioni interne.
Sia la lucidatura a fiamma che quella meccanica generano calore.
Se:
- La velocità di lucidatura è troppo bassa;
- La stessa area viene riscaldata per troppo tempo;
- Il controllo della temperatura è inadeguato;
Sulla superficie del materiale possono facilmente formarsi nuove tensioni. Dopo la lavorazione, è necessario selezionare un processo di lucidatura adeguato in base ai requisiti del prodotto, controllando attentamente il tempo di riscaldamento.
Il metodo di incollaggio è corretto?
I componenti in acrilico vengono solitamente incollati utilizzando adesivi specifici per questo materiale. Questi adesivi sono progettati appositamente per adattarsi alla trasparenza e alle caratteristiche superficiali dell'acrilico, producendo giunzioni più lisce e resistenti, riducendo al minimo sbiancamento, bolle, crepe o segni visibili di colla. Durante la produzione, il tipo di adesivo, la quantità di adesivo, il tempo di indurimento e la pressione di incollaggio devono essere selezionati in base allo spessore del foglio, al design strutturale e alle condizioni di utilizzo, al fine di garantire prestazioni di incollaggio stabili e affidabili.
Se:
- È stato selezionato l'adesivo sbagliato;
- È stata applicata una quantità eccessiva di adesivo;
- La velocità di polimerizzazione è troppo elevata;
Possono verificarsi fessurazioni da stress.
I prodotti per display trasparenti, in particolare, richiedono un'applicazione accurata dell'adesivo per evitare che penetri nelle microfratture e ne provochi l'ulteriore propagazione.
Il carico di lavoro dell'assemblaggio è distribuito uniformemente?
Molti prodotti in acrilico non si crepano immediatamente dopo la lavorazione, ma sviluppano crepe durante l'installazione. Questo è particolarmente comune intorno ai fori, agli angoli, alle giunzioni e ad altre aree di concentrazione delle sollecitazioni. Se le viti vengono serrate eccessivamente, il gioco dei fori è insufficiente, le tolleranze di assemblaggio sono troppo strette o il prodotto è soggetto a un carico esterno continuo, si può sviluppare una concentrazione di stress localizzata che, nel tempo, può causare l'innesco e la propagazione delle crepe.
Per esempio:
- Le viti sono serrate eccessivamente;
- Lo spazio libero del foro è insufficiente;
- Lo spazio di montaggio è troppo ridotto;
- Il prodotto è soggetto a compressione esterna prolungata.
Durante l'assemblaggio, è necessario prevedere un margine sufficiente per la dilatazione termica, evitando carichi localizzati eccessivi, al fine di prolungare efficacemente la durata del prodotto.
Domande comuni
È ancora possibile utilizzare i componenti in acrilico se dopo la lavorazione compaiono piccole crepe?
Se sono presenti solo lievi segni di lavorazione superficiale e la resistenza strutturale non è compromessa, è possibile eseguire una lucidatura o una finitura secondaria a seconda dell'applicazione. Tuttavia, se le cricche hanno penetrato il materiale o si trovano in prossimità di fori di montaggio, aree portanti o bordi, possono continuare a propagarsi durante l'uso prolungato sotto carichi variabili, riducendo la sicurezza e la durata del prodotto. In questi casi, si raccomanda generalmente di ricostruire il pezzo rivalutando il materiale, gli utensili da taglio, i parametri di lavorazione e il metodo di assemblaggio per eliminare le cause principali della fessurazione.
Conclusione
Quando si verificano crepe nell'acrilico durante la lavorazione CNC, non è consigliabile regolare un solo parametro. È invece opportuno eseguire un'ispezione sistematica seguendo la sequenza di materiale, processo di lavorazione, attrezzatura e post-elaborazione per identificare la vera causa principale prima di procedere all'ottimizzazione. Per i prodotti per display trasparenti, i componenti ottici, i componenti per dispositivi medici e i prodotti industriali di alta precisione, una qualità di lavorazione stabile influisce non solo sull'aspetto, ma anche sulle prestazioni di assemblaggio e sulla durata. L'adozione di procedure di lavorazione standardizzate, unitamente a un'accurata ispezione del materiale, all'ottimizzazione dei parametri e al monitoraggio del processo, può ridurre efficacemente il rischio di crepe nell'acrilico, migliorare i tassi di conformità del prodotto e rendere la lavorazione CNC della plastica più stabile ed efficiente.
















