
Þar sem framleiðsluiðnaðurinn heldur áfram að þróast í átt að greind og mikilli skilvirkni hefur sjálfvirkni smám saman orðið mikilvægur þáttur í CNC-vinnslu á plasti. Sérstaklega á sviði vinnslu plasthluta hafa viðskiptavinir sífellt meiri kröfur um afhendingartíma, stöðugleika, samræmi og framleiðsluhagkvæmni. Hefðbundnar handvirkar aðferðir duga ekki lengur til að uppfylla nútíma framleiðsluþarfir. Þess vegna eru fleiri og fleiri fyrirtæki að kynna sjálfvirknikerfi í CNC-vinnslu á plasti til að bæta vinnsluhagkvæmni, draga úr mannlegum mistökum og ná stöðugri lotuframleiðslu. Hins vegar snýst sjálfvirkni í CNC-vinnslu á plasti ekki bara um að „vélar komi í stað handavinnu“. Hún felur í sér marga þætti eins og tengingu búnaðar, forritastýringu, sjálfvirka hleðslu og affermingu, skoðun á netinu, stjórnun vinnslubreyta og efnissamsvörun. Aðeins þegar allt ferlið virkar á samræmdan hátt getur sjálfvirkni raunverulega gegnt hlutverki sínu.
Hvað nákvæmlega er sjálfvirk CNC vinnslu í plasti?
Hvað er sjálfvirk CNC vinnslu í plasti?
Einfaldlega sagt snýst sjálfvirk CNC-vinnslu í plasti um að nota sjálfvirkan búnað, forritakerfi og snjallar stjórnunaraðferðir til að lágmarka mannlega íhlutun í vinnsluferli plasthluta og ná fram samfelldri, stöðugri og skilvirkri framleiðslu. Í hefðbundinni CNC-vinnslu á plasti eru mörg skref háð handavinnu, svo sem hleðsla og afferming, forritaskipti, víddarskoðun og meðhöndlun vinnuhluta. Sjálfvirknikerfi tengja þessi skref saman og gera búnaðinum kleift að starfa sjálfkrafa samkvæmt fyrirfram ákveðnu ferli. Til dæmis grípa vélmenni sjálfkrafa vinnuhluta, skipta um festingar, kalla á forrit og athuga víddir. Megintilgangur þess er ekki að framkvæma „ómönnuð starfsemi“ að fullu, heldur að draga úr mannlegum mistökum, bæta stöðugleika framleiðslu og staðla vinnsluna.
Hvers vegna er sjálfvirkni sífellt nauðsynlegri í plastvinnslu?
Þó að vinnsla plasthluta feli ekki í sér eins mikla skurðarálag og málmvinnsla, þá krefst hún afar strangra staðla um víddarstöðugleika, yfirborðsgæði og samræmi í framleiðslulotum. Sérstaklega í rafeindatækni, læknisfræði, sjálfvirknibúnaði og nákvæmum byggingarhlutum búast viðskiptavinir oft við stöðugum gæðum í öllum framleiðslulotum. Að treysta eingöngu á handvirka notkun leiðir auðveldlega til ósamræmis í klemmu, forritunarvillna og víddarsveiflna. Sjálfvirkni dregur úr þessum villum með stöðluðum ferlum, sem leiðir til stöðugri vinnsluniðurstaðna. Ennfremur bætir sjálfvirkni framleiðsluhagkvæmni, sérstaklega í samfelldri næturvinnslu, framleiðslu í litlum framleiðslulotum, framleiðslu á fjölbreyttum framleiðslutegundum og framleiðslu á endurteknum pöntunum.
Sjálfvirkni er meira en bara uppfærslur á búnaði
Margir telja að sjálfvirkni sé einfaldlega að bæta við vélfæraörmum, en svo er ekki. Sönn sjálfvirkni er oft heildræn uppfærsla á „búnaði + hugbúnaði + ferli + gögnum“. Til dæmis þarf heilt sjálfvirkt CNC-kerfi úr plasti ekki aðeins sjálfvirkan hleðslu- og losunarbúnað, heldur einnig forritastjórnunarkerfi, eftirlit með endingartíma verkfæra, netskoðun og framleiðsluáætlunarkerfi sem vinna saman. Aðeins þegar þessir íhlutir virka saman getur sjálfvirkni raunverulega bætt framleiðslugetu, frekar en aðeins að auka kostnað við búnað.
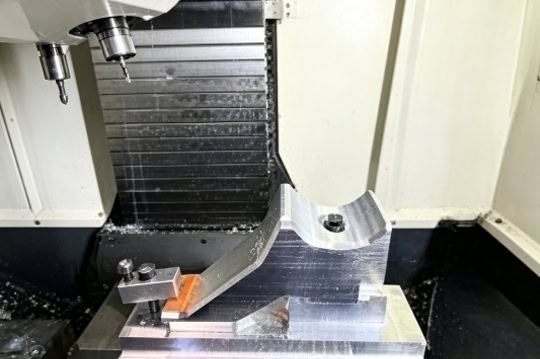
Hvernig virkar sjálfvirk CNC vinnsla á plasti?
Sjálfvirkt hleðslu- og affermingarkerfi
Í CNC-vinnslu á plasti er algengasti hluti sjálfvirkni sjálfvirk hleðsla og losun. Hefðbundnar aðferðir krefjast handvirkrar setningar efnis í festingar og fjarlægingar fullunninna vara, en sjálfvirk kerfi nota vélmennaörma, sogskálar eða flutningatæki til að framkvæma þessar aðgerðir. Fyrir framleiðslulotur af plasthlutum dregur sjálfvirk hleðsla og losun verulega úr endurtekinni handavinnu og bætir nýtingu búnaðarins. Til dæmis, við eftirlitslausa vinnslu á nóttunni, geta vélmennaörmar skipt stöðugt um vinnustykki, sem gerir búnaðinum kleift að starfa stöðugt í langan tíma. Þessi sjálfvirkniaðferð hentar sérstaklega vel fyrir plasthluti með tiltölulega einsleita stærð og reglulega uppbyggingu.
Sjálfvirk forritaköllun og skipti
Nútíma sjálfvirk CNC kerfi eru yfirleitt notuð í tengslum við MES eða vinnslustjórnunarkerfum. Mismunandi vörur samsvara mismunandi vinnsluforritum og kerfið getur sjálfkrafa kallað á samsvarandi verkfæraslóðir og vinnslubreytur út frá pöntuninni. Kostir þessarar aðferðar eru meðal annars að draga úr villum við handvirka forritaskiptingu og bæta skilvirkni fjölbreytniframleiðslu. Sérstaklega við vinnslu á litlum framleiðslulotum af fjölgerðum plasthlutum styttir sjálfvirk forritaskipti undirbúningstíma verulega.
Skoðun á netinu og sjálfvirk leiðrétting
Í sumum nákvæmum plasthlutavinnslukerfum eru sjálfvirk kerfi einnig búin netskoðunaraðgerðum. Til dæmis, meðan á vinnslu stendur, greinir mælitæki sjálfkrafa lykilvíddir. Ef víddarfrávik greinist leiðréttir kerfið sjálfkrafa verkfærabótabreyturnar. Þessi aðferð dregur úr villum í lotum og bætir samræmi vörunnar, sem gerir hana sérstaklega hentuga fyrir nákvæma plastburðarhluta og samsetningar með mikilli kröfu.
Sjálfvirk gagnastjórnun
Sjálfvirk vinnsla snýst ekki bara um að „hreyfa vélar“, heldur, enn mikilvægara, um sameinaða gagnastjórnun. Til dæmis er hægt að skrá spenntíma búnaðar, endingartíma verkfæra, vinnsluafköst og framleiðsluframvindu í rauntíma í gegnum kerfið. Þetta gerir fyrirtækjum kleift að bera fljótt kennsl á vandamál, svo sem óeðlilegan endingartíma verkfæra eða lækkun á afköstum ákveðins ferlis, og þannig aðlaga ferlið tímanlega og bæta heildarstöðugleika framleiðslunnar.
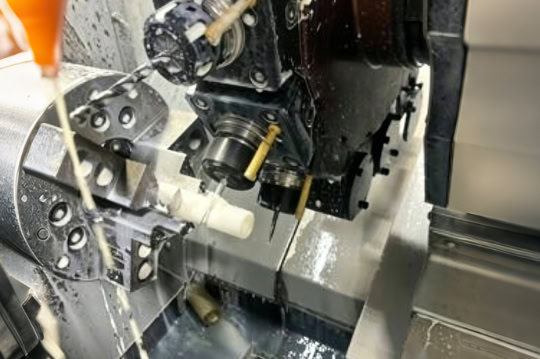
Lykiltækni fyrir sjálfvirka CNC vinnslu á plasti
Stöðugir innréttingar eru grunnurinn að sjálfvirkni
Stærsti óttinn við sjálfvirka vinnslu er óstöðug klemmun. Þó að vélmennaarmar geti framkvæmt endurteknar hreyfingar, þá munu mál hlutans samt sveiflast ef staðsetning festingarinnar er ónákvæm. 1. Plastefni eru í eðli sínu lág stíf og auðveldlega aflögunarhæf, þess vegna verður sjálfvirk hönnun festinga að halda jafnvægi á milli nákvæmni staðsetningar og klemmukrafts. Sveigjanleg klemmun, lofttæmisaðsog eða fjölpunkta stuðningur eru almennt notaðar til að draga úr ójafnri álagi á efni. Meiri stöðugleiki festinga tryggir meiri samræmi í sjálfvirkri vinnslu.
Eftirlit með endingartíma verkfæra er mikilvægt
Þó að slit á verkfærum sé hægara í plastvinnslu en í málmvinnslu, hefur ástand verkfæra samt áhrif á yfirborðsgæði og víddarnákvæmni eftir langvarandi sjálfvirka notkun. Þess vegna fela sjálfvirk kerfi yfirleitt í sér stjórnun á endingartíma verkfæra, svo sem sjálfvirkar viðvaranir eða verkfæraskipti eftir ákveðinn fjölda hringrása. Þetta kemur í veg fyrir skurði, suðulínur eða víddarfrávik af völdum sljórra verkfæra.
Stöðugri sjálfvirk breytustýring er nauðsynleg
Lykilatriði í sjálfvirkri vinnslu er langtíma samfelld notkun, sem krefst mjög stöðugra vinnslubreyta. Of árásargjarnar breytustillingar valda ekki endilega tafarlausum vandamálum, en með tímanum geta þær leitt til hitastigsuppbyggingar, víddarrekstrar eða aflögunar efnis. Þess vegna notar sjálfvirk plastvinnsla yfirleitt stöðugri og íhaldssamari breytuaðferðir til að tryggja áreiðanleika í langtíma samfelldri framleiðslu.
Ekki er hægt að hunsa hitastig og umhverfisstjórnun
Plastefni eru viðkvæm fyrir hitabreytingum, þess vegna þurfa sjálfvirk verkstæði yfirleitt stýrðan umhverfishita. Þar sem búnaður myndar hita við langvarandi notkun geta verulegar umhverfissveiflur valdið smávægilegum breytingum á stærð hluta. Fyrir sjálfvirkar framleiðslulínur með mikilli nákvæmni eru stöðugt hitastigsumhverfi og stöðugt kælikerfi nauðsynleg til að tryggja stöðuga framleiðslu til langs tíma.
Hvaða plast hentar betur fyrir sjálfvirka CNC vinnslu?
POM hentar vel fyrir sjálfvirka vinnslu með mikilli nákvæmni
POM hefur góðan víddarstöðugleika og vinnsluhæfni og virkar mjög stöðugt í sjálfvirkri vinnslu. Það er minna viðkvæmt fyrir miklum skurðum og hefur góða víddarendurtekningarhæfni, sem gerir það almennt notað í burðarhluta, rennibrautir og nákvæmnishluta í sjálfvirkum búnaði. Fyrir samfellda framleiðslulotu er POM eitt hentugasta efnið fyrir sjálfvirka CNC vinnslu.
ABS hentar vel fyrir almenna sjálfvirka framleiðslu
ABS hefur góða vinnsluhæfni og tiltölulega hóflegan efniskostnað, sem gerir það mikið notað í sjálfvirkri vinnslu. Það hentar vel fyrir hylki, virkniprófunarhluta og almenna burðarhluta. Hins vegar er ABS viðkvæmt fyrir smávægilegum skurðum við hátt hitastig, þannig að nákvæm stjórn á skurðhita er nauðsynleg við langtíma samfellda vinnslu.
PC hentar fyrir gegnsæja hluta með miklum styrk
PC-efni hefur mikinn styrk og ákveðið gegnsæi, sem gerir það hentugt fyrir gegnsæja verndar- og burðarhluta í sjálfvirkri framleiðslu. Hins vegar er PC tiltölulega viðkvæmt fyrir skurðhita, þannig að stöðugri breytur og stjórn á flísafjarlægingu eru nauðsynlegar við sjálfvirka vinnslu.
PEEK hentar fyrir háþróaða sjálfvirka notkun
PEEK er afkastamikið verkfræðiplast sem hentar vel fyrir læknisfræði, flug- og geimferðaiðnað og hluti sem þolir háan hita. Þótt efniskostnaðurinn sé hærri er stöðugleiki þess í sjálfvirkri, samfelldri vinnslu framúrskarandi. Hins vegar, vegna meiri vinnsluerfiðleika við PEEK, eru kröfur um stífleika búnaðar og skurðarverkfæri einnig hærri, þannig að það er venjulega notað fyrir vörur með miklu virðisaukandi efni.
Niðurstaða
Sjálfvirkni er smám saman að breyta framleiðsluaðferðum við CNC-vinnslu á plasti. Ferli sem áður treystu á handvirka notkun geta nú náð stöðugri og skilvirkari framleiðslu með vélmennaörmum, snjöllum forritum, netskoðun og gagnastjórnunarkerfum. Fyrir fyrirtæki dregur sjálfvirkni ekki aðeins úr launakostnaði, heldur bætir það, enn mikilvægara, samræmi vöru og stöðugleika vinnslu. Hins vegar er sjálfvirkni ekki bara að bæta við búnaði, heldur heilt verkfræðiferli. Það krefst samhæfðrar rekstrar búnaðar, ferla, innréttinga, forrita og efna til að ná raunverulegum árangri. Að einfaldlega kynna vélmennaörma án þess að hámarka ferla og verklagsreglur getur í raun aukið framleiðsluvandamál.
















