
Vélræn yfirborðsgrófleiki lýsir örsmáum toppum og dölum sem eftir eru á hluta eftir skurð. Þessar ójöfnur geta verið of litlar til að sjást greinilega, en þær geta haft áhrif á núning, þéttingu, slit, smurningu, viðloðun húðunar, þreytuhegðun, víddarpassun og útlit. Sléttara yfirborð er ekki sjálfkrafa betra, rétt áferð fer eftir því hvernig hlutinn mun virka.
Þessi handbók útskýrir yfirborðsgrófleika, Ra og Rz gildi, yfirborðsgrófleikatöflur, teikningartákn, mæliaðferðir, CNC ferlisþætti, mun á fræsingu og beygju og hagnýtar leiðir til að bæta frágang. Hún útskýrir einnig hvernig á að velja viðeigandi grófleikakröfur án þess að bæta við óþarfa vinnslutíma og kostnaði.
Hvað er vélræn yfirborðsgrófleiki?
Ójöfnur á yfirborði við vélræna vinnslu eru fíngerð áferð sem eftir er af skurðarferli. Þær myndast af lögun verkfæris, fóðrunarhreyfingum, hegðun efnis, titringi, sliti verkfæris og öðrum vinnsluaðstæðum. Ójöfnur eru aðeins einn hluti af heildaráferð yfirborðsins, en þær eru venjulega sá breyta sem oftast er tilgreindur á CNC teikningum.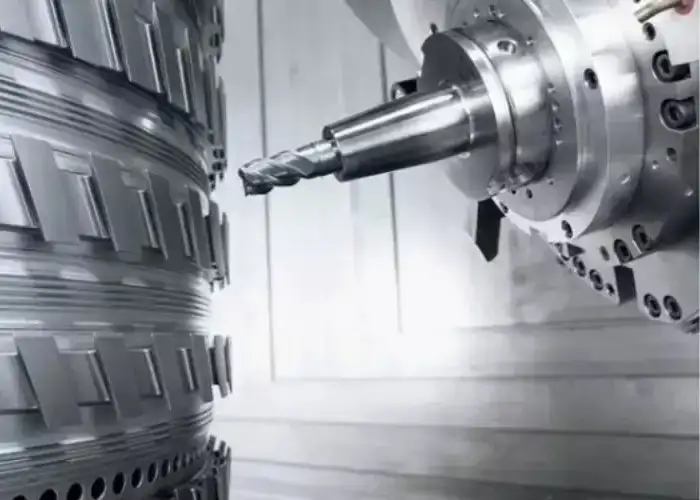
Hvernig CNC vinnsla býr til yfirborðstoppa og dali
Skurðarverkfæri skilur ekki eftir fullkomlega slétt yfirborð á smásjárstigi. Hver umferð býr til litlar hryggir, dali, fóðrunarmerki eða hörpuskeljar.
Í beygju mynda radíus verkfærisnefsins og fóðrun á hverja snúning endurtekið snið meðfram yfirborðinu. Í fræsingu mynda tanntenging, yfirfærslur, verkfærahlaup og skurðarform sín eigin einkennandi merki.
Hegðun efnisins breytir einnig niðurstöðunni. Ál getur skorið hreint með beittum verkfærum, en ryðfrítt stál getur myndað brúnir eða rif ef skurðarskilyrði eru léleg.
Yfirborðsgrófleiki vs. yfirborðsáferð
Yfirborðsgrófleiki er mælanlegur þáttur í áferð yfirborðs.
Yfirborðsáferð er víðtækara hugtak sem getur falið í sér hrjúfleika, bylgjumyndun, lögun, galla og sjónrænt útlit vélunnins yfirborðs.
Hluti getur því haft ásættanlegt Ra-gildi en samt sýnt gnistri, rispur eða stefnuverkfæri sem gera hann óhentugan til notkunar.
Grófleiki vs. Bylgjuleiki vs. Kaupa
Hrjúfleiki samanstendur af tiltölulega litlum, þéttbýlum óreglum á yfirborði.
Bylgjumynd vísar til stærri og víðtækari breytinga, oft af völdum titrings, sveigju vélarinnar, hitauppstreymis eða óstöðugleika festinga.
Leiðrétting lýsir ríkjandi stefnu yfirborðsmynstursins. Snúningur framleiðir venjulega ummálsleiðréttingu en yfirborðsfræsing skapar aðra stefnu.
Þessi þrjú einkenni ættu ekki að vera meðhöndluð sem eitt og sama fyrirbærið.
Af hverju yfirborðsgrófleiki skiptir máli fyrir CNC hluta
Yfirborðsáferð hefur áhrif á hvernig tveir hlutar snertast hvor við annan.
Þéttiflötur getur lekið ef áferðin er of hrjúf eða rangt staðsett. Renniflötur getur slitnað hratt ef ójöfnur eru of miklar. Legusæti gæti þurft stýrða frágang til að tryggja stöðuga snertingu.
Ójöfnur geta einnig haft áhrif á viðloðun og útlit húðunar. Þess vegna ætti að tilgreina yfirborðsáferð eftir virkni frekar en að biðja einfaldlega um lægsta mögulega Ra.
Hverjar eru helstu breytur yfirborðsgrófleika?
Ra er algengasta hrjúfleikabreytan, en hún lýsir ekki öllum yfirborðseiginleikum. Rz, Rq, Rt og aðrar breytur veita frekari upplýsingar um hæð og breytileika sniðsins. Yfirborðskvörðunarvinna NIST inniheldur breytur eins og Ra, Rq, Rz og Rt, sem sýnir hvers vegna yfirborðsáferð er ekki alltaf hægt að tákna með einni tölu einni.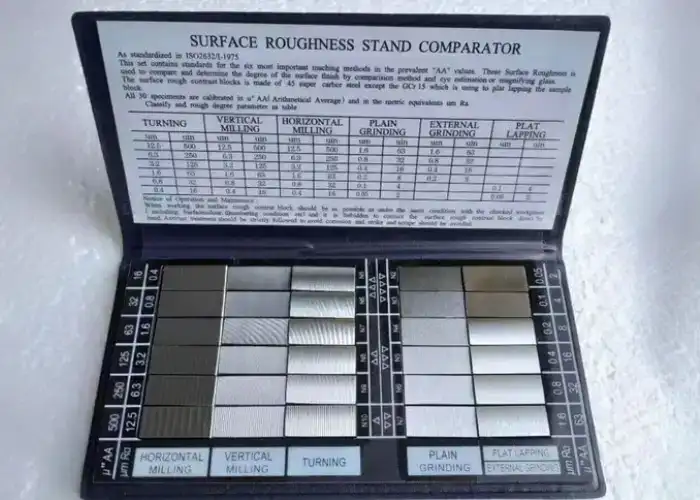
Ra: Meðal yfirborðsgrófleiki
Ra er meðaltal algildra frávika hrjúfleikaprófílsins frá meðallínu þess yfir matslengd.
Í hagnýtri CNC framleiðslu er Ra almennt notað vegna þess að það veitir einfalda og almennt skilda tölu til að bera saman yfirborð.
Lægra Ra gefur almennt til kynna sléttara meðalyfirborð, en það segir ekki til um hvernig einstakir tindar eða djúpir dalir eru dreifðir.
Rz: Yfirborðsgrófleiki frá toppi til dals
Rz metur lóðrétta sniðhæð með því að nota upplýsingar um tinda og dali yfir sýnatökuhluta.
Þar sem Rz er næmari fyrir áberandi tindum og dölum en Ra, getur það leitt í ljós yfirborðseinkenni sem meðalgildi gætu hulið.
Þetta getur verið gagnlegt til að þétta, slitna og snerta fleti þar sem einangraður djúpur dalur eða hár toppur skiptir meira máli en heildarmeðaltalið.
Rq: Rót meðaltals fernings grófleika
Rq er rót meðaltals fernings frávika sniðsins.
Þar sem stærri frávik eru vegin sterkar en með einföldu reiknifræðilegu meðaltali, getur Rq verið næmara fyrir verulegum tindum og lægðum.
Það er sjaldnar tilgreint á daglegum CNC teikningum en Ra en er gagnlegt í tæknilegri greiningu og yfirborðsgreiningu.
Rt: Heildarhæð sniðs
Rt táknar lóðrétta fjarlægðina milli hæsta tinds og lægsta dals innan metna sniðsins.
Það er því viðkvæmt fyrir einstökum yfirborðsgöllum.
Yfirborð getur haft sanngjarnt Ra en samt hátt Rt ef ein rispa, göt eða hár toppur er til staðar.
Hvenær á að nota Ra Vs Rz
Ra virkar vel fyrir almennar framleiðslusamskipti því það gefur stöðuga meðaltalsframsetningu.
Rz verður gagnlegt þegar hegðun frá tindi til dals hefur áhrif á virkni.
Til dæmis geta tvær þéttifletir haft svipuð Ra gildi en mismunandi Rz gildi vegna þess að önnur inniheldur dýpri dali.
Verkfræðingar ættu því að tilgreina þá breytu sem endurspeglar raunverulegt virkniáhyggjuefni frekar en að gera ráð fyrir að Ra eitt og sér lýsi hverju yfirborði.
Hvernig á að lesa yfirborðsgrófleikatöflu og Ra gildi
Yfirborðsrýfleikatafla hjálpar til við að bera saman grófleikagildi, einingar, sögulega N-grófleika og hagnýt vinnslustig. Gildin ættu að vera notuð sem leiðbeiningar frekar en almennar ferlisábyrgðir þar sem möguleg áferð fer eftir ástandi vélarinnar, lögun verkfærisins, efni, skurðarbreytum og mæliaðferð.
| Dæmigert Ra | Örtommur u.þ.b. | Almenn túlkun |
| 6.3 μm | 250 µin | Gróft vélrænt yfirborð |
| 3.2 μm | 125 µin | Almenn CNC vélræn áferð |
| 1.6 μm | 63 µin | Fín vélræn / nákvæm frágangur |
| 0.8 μm | 32 µin | Fínn hagnýtur yfirborð |
| 0.4 μm | 16 µin | Mjög fín frágangur, sem krefst oft stýrðrar frágangs |
| 0.2 μm | 8 µin | Hágæða frágangur, sem krefst oft sérhæfðra ferla |
Míkrómetrar vs. Míkrótommur
Metrískar teikningar gefa venjulega til kynna ójöfnu í míkrómetrum.
Bandarískar teikningar kunna að nota míkrótommur.
Einingarnar tvær lýsa sama efnislega yfirborðskvarða en nota mismunandi töluleg gildi. Til dæmis samsvarar um það bil 1.6 µm um það bil 63 µtommum.
Staðfestið alltaf einingarnar áður en þið samþykkið eða gefið tilboð í frágang.
Yfirborðsgrófleikaflokkar frá N1 til N12
Eldri eða eldri teikningar geta notað N-gráður til að tákna grófleikastig.
Lægri N-tölur samsvara sléttari yfirborði en hærri tölur tákna grófari áferð.
Nútíma teikningar tilgreina í auknum mæli raunverulegan grófleikabreytu og gildi því það veitir skýrari mælingarupplýsingar.
Ra 6.3 fyrir grófa vinnslu
Ra 6.3 µm getur hentað þar sem yfirborðsáferðin er ekki mjög hagnýt og aðalmarkmiðið er að fjarlægja efni.
Það má finna á földum burðarflötum, gróffræstu efni eða á óafturkræfum svæðum.
Raunverulegt útlit getur samt verið töluvert mismunandi eftir fræsingu, beygju, efni og ástandi verkfæris.
Ra 3.2 fyrir almenna CNC vinnslu
Ra 3.2 µm er algengt gildi í almennri vinnslu. Sumir birgjar CNC nota 3.2 µm Ra sem staðlaða áferð á vinnsluhluta, þó að þetta sé frekar hæfni birgja eða viðskiptavenja en alhliða vinnslustaðall.
Fyrir marga hylki, sviga, plötur og almenna vélræna íhluti veitir þetta stig hagnýtt jafnvægi milli yfirborðsgæða og framleiðsluhagkvæmni.
Yfirborðsáferð Ra 1.6 fyrir nákvæmnisvinnsluhluta
Kröfur um yfirborðsáferð Ra 1.6 kallar venjulega á stýrðari frágang en venjuleg grófvinnsla.
Það gæti krafist sérstakrar frágangsverkfærabrautar, lægri fóðrunar, góðs stífleika vélarinnar, stöðugrar vinnufestingar og beittrar skurðbrúnar.
Ra 1.6 er almennt notað þegar yfirborð hafa kröfur um virkni, útlit, rennihæfni eða samsetningu.
Ra 0.8 og lægra fyrir fínar, virkar yfirborðsflatir
Ra 0.8 µm og lægra krefst yfirleitt strangari stjórnunar á öllu vinnslukerfinu.
Verkfærisrennsli, titringur, hegðun efnis, ástand kælivökva og frágangsmáttur verða mikilvægari.
Við mjög lág Ra gildi er beygja eða fræsa ekki lengur hagkvæmasta leiðin. Slípun, brýning, slípun eða fæging getur veitt betri vinnslugetu.
Af hverju ætti ekki að umbreyta Ra og Rz beint
Ra og Rz lýsa mismunandi þáttum prófílsins.
Áætluð umreikningshlutföll birtast stundum í viðmiðunartöflum, en það er engin alhliða föst umreikningsgildi sem á nákvæmlega við um öll yfirborð.
Mismunandi framleiðsluferli geta framleitt sama Ra með mjög mismunandi uppbyggingu frá toppi til dals. Fyrir verkfræðivinnu skal nota tilgreinda breytu frekar en að reiða sig á grófa umreikning.
Hvernig á að lesa tákn fyrir yfirborðsgrófleika á verkfræðiteikningum
Tákn fyrir yfirborðsgrófleika miðlar fleiri en einu Ra-gildi. Það getur, eftir teiknistaðli, gefið til kynna hvort þörf sé á eða óheimilt að fjarlægja efni, hvaða grófleikabreyta á við, viðunandi mörk, upplýsingar um ferlið, vinnsluþarfir og yfirborðslögn. ISO 21920-1:2021 skilgreinir núgildandi ISO-reglur um áferð yfirborðs sniðs með myndrænum táknum.
Grunntákn fyrir yfirborðsgrófleika
Grunntáknið gefur til kynna kröfu um áferð yfirborðs.
Viðbótarupplýsingar eru síðan settar í kringum táknið samkvæmt viðeigandi teiknistaðli.
Lesandinn ætti ekki að túlka grafíska merkinguna eina sér, færibreytuheitið og vikmörkin eru jafn mikilvæg.
Tákn um að fjarlægja efni sé krafist eða óheimilt
Mismunandi tákn geta gefið til kynna hvort efni megi framleiða með einhverju ferli, hvort þörf sé á að fjarlægja efni eða hvort fjarlæging sé bönnuð.
Þetta skiptir máli fyrir steyptar, smíðaðar, mótaðar, slípaðar eða á annan hátt unnar fleti.
Að vinna yfirborð sem merkt er til að vera óskorið getur brotið gegn hönnunarmarkmiðum, jafnvel þótt stærð þess sé enn ásættanleg. ISO 21920-1 skilgreinir sérstaklega afbrigði af grafískum táknum fyrir þessar framleiðsluaðstæður.
Hvernig Ra gildi eru sýnd á teikningum
Grófleikakall ætti að auðkenna færibreytuna og nauðsynlegt gildi hennar samkvæmt tilgreindum staðli.
Nútíma ISO-framkvæmd samkvæmt ISO 21920 notar breytuheiti eins og Ra eða Rz með vikmörkum, frekar en að reiða sig eingöngu á ómerkta tölu.
Þetta dregur úr tvíræðni og hjálpar framleiðandanum að velja rétta mæliaðferð.
Tákn fyrir yfirborðslögnunarstefnu
Leygningartákn gefa til kynna ríkjandi stefnu yfirborðsmynstursins.
Lagning getur haft áhrif á þéttingu, rennsli, smurningu, útlit og snertingargetu.
Snúið þéttiflötur og planfræst þéttiflötur geta haft svipuð Ra gildi en hagað sér mismunandi vegna þess að stefna verkfæramerkjanna er ólík.
Vélarafsláttur og ferlisskýringar
Sumar teikningar innihalda vinnsluþarfir eða kröfur um framleiðsluferli ásamt áferð yfirborðs.
Þessar athugasemdir geta ákvarðað hversu mikið efni er eftir til slípunar eða pússunar.
Þeir geta einnig tilgreint að nota þurfi ákveðið ferli þegar áferðin eða málmfræðilegt ástand sem myndast er virknislega mikilvægt.
Hvernig er mælt með yfirborðsgrófleika í vélrænni vinnslu?
Yfirborðshrjúfleika verður að mæla með aðferð sem hentar eiginleikum og forskriftum. Snertiprófílmælar eru algengir í skoðun á vélrænum búnaði, en sjónkerfi geta mælt viðkvæma, mjög litla eða flókna fleti án þess að snerta þá. Sýnatökuskilyrði og mælistefna geta haft veruleg áhrif á birt gildi.
Hafðu samband við Profilometers
Snertiprófílmælir færir stíll yfir yfirborðið.
Stíllinn fylgir smásjársniði og tækið reiknar út breytur eins og Ra eða Rz.
Þessi aðferð er mikið notuð vegna þess að hún er hagnýt, vel þekkt og hentug fyrir margar vélrænar málmyfirborð.
Hins vegar eru mjög mjúk yfirborð, þröngar rásir eða viðkvæm húðun hugsanlega ekki tilvalin fyrir snertingu við penna.
Sjónræn og snertilaus mæling
Sjónkerfi nota ljós frekar en líkamlegan stíll til að mæla landslag yfirborðs.
Þau geta verið gagnleg fyrir mjög litla hluti, mjúk efni, flókin form eða tilvik þar sem snerting gæti skemmt yfirborðið.
Niðurstöður mælinga geta verið háðar endurskini, yfirborðshalla, ljósfræðilegri aðferð og gagnavinnslu, þannig að aðferðin ætti að vera í samræmi við forskriftina.
Sýnatökulengd og matslengd
Prófílómetri mælir ekki bara eina handahófskennda stutta línu.
Sýnatöku- og matslengdir ákvarða hvaða yfirborðsbylgjulengdir eru teknar með í útreikningnum.
Ef lengdin er óviðeigandi gæti mælingin innihaldið of miklar bylgjur eða ekki náð að sýna dæmigerða hrjúfleika.
Þess vegna verður að skoða forskriftir um yfirborðsáferð og mælistaðla saman.
Mælingarátt og yfirborðsútlegð
Mælingar ættu venjulega að fara yfir ríkjandi lag frekar en að ganga samsíða því þegar markmiðið er að fanga helstu óreglur á yfirborði.
Mælingar í mismunandi áttir geta gefið mismunandi Ra gildi á sama yfirborði.
Fyrir stefnufræsingu eða beygjumerki getur þessi munur verið verulegur.
Algengar villur í mælingum á yfirborðsgrófleika
Óhrein yfirborð, rispur, olía, röng stefna stílls, óstöðug festing, rangar síunarstillingar og óviðeigandi matslengdir geta allt skekkt niðurstöður.
Annað algengt mistök er að athuga aðeins einn þægilegan stað á stóru yfirborði.
Fyrir mikilvæga hluta ætti að skilgreina mælingarstað og -átt á samræmdan hátt.
Hvaða þættir hafa áhrif á yfirborðsgrófleika vinnslu?
Yfirborðsgrófleiki vinnslu er stjórnað af öllu skurðarkerfinu frekar en af einni breytu. Fóðrun, hraði, lögun verkfæris, slit, skurðardýpt, stífleiki, kælivökvi, vinnufesting og hegðun efnisins hafa samskipti hvert við annað. Til að bæta frágang þarf því að bera kennsl á ríkjandi orsök frekar en að breyta stillingum af handahófi.
Fóðrunarhraði og bil á milli verkfæraslóða
Fóðrun hefur bein áhrif á bilið á milli verkfæramerkja.
Í beygju eykur hærri fóðrun á hverja snúning almennt fræðilega prófílhæðina sem myndast af verkfærisnefinu.
Í fræsingu hafa yfirferð og fóðrun á tönn áhrif á bil milli hörpuskelja og yfirborðsmynstur.
Að minnka fóður getur bætt áferðina, en of lítil fóður getur valdið núningi frekar en hreinni skurði.
Skurðarhraði og snúningshraði
Skurðhraði hefur áhrif á flísmyndun, hitastig og uppbyggingu brúna.
Að auka hraðann innan viðeigandi marka getur bætt áferð sumra efna þar sem skurðbrúnin klippir efnið hreinna.
En of mikill hraði eykur hita og slit á verkfærum, sem getur gert áferðina verri.
Réttur hraði fer eftir efni, húðun verkfærisins, þvermáli skurðarins og kælivökvaaðferð.
Skurðdýpt og frágangsdýpt
Mikil skurðkraftur við gróffræsingu getur valdið sveigju og titringi.
Stýrð frágangsmáttur gerir kleift að fjarlægja samræmt magn af efni í lokaumferðinni.
Ef of lítið efni er eftir getur verkfærið nuddað. Ef of mikið er eftir getur frágangsferlið orðið fyrir óþarfa skurðkrafti og sveigju.
Tólrúmfræði og skurðarbrúnaradíus
Radíus verkfærisnefsins, hallahornið, undirbúningur brúnarinnar, lögun rifflatanna og stíll innsetningar hafa öll áhrif á lokaáferðina.
Stærri nefradíus getur bætt beygjuáferð við tiltekna fóðrun, en hann getur einnig aukið geislaskurðarkrafta.
Fyrir þunna eða sveigjanlega hluti geta þessir viðbótarkraftar valdið titringi eða víddarvillu.
Slit á verkfærum og uppbyggð brún
Slitið verkfæri sker ekki lengur með þeirri rúmfræði sem gert var ráð fyrir við skipulagningu ferlisins.
Slit á brúnum eykur skurðkraftinn og getur rifið efnið.
Uppbygging brún verður þegar efni úr vinnustykki festist við verkfærið og brotnar reglulega af, sem myndar óreglulegt yfirborð.
Því er mikilvægt að fylgjast með ástandi verkfæra þegar kröfur um ójöfnu eru strangar.
Stífleiki, titringur og nöldur í vélinni
Stöðugt skurðarkerfi er nauðsynlegt fyrir samræmda áferð.
Langt verkfæraframhengi, veikir festingar, sveigjanleg vinnustykki, spindillhlaup eða ófullnægjandi stífleiki vélarinnar geta valdið titringi.
Mikill titringur veldur titringsmerkjum sem geta verið sýnileg jafnvel þótt meðaltal Ra virðist ásættanlegt á völdum stöðum.
Efni og ástand efnis vinnustykkisins
Mismunandi efni mynda flísar á mismunandi hátt.
Frívinnsla á áli og messingi gefur almennt hreinni yfirborð en gúmmí- eða vinnuherðandi málmblöndur við sambærilegar aðstæður.
Hitameðferð, hörku, innfellingar, trefjastyrking og leifarspenna geta einnig breytt vinnslusvöruninni.
Hvernig hafa fræsun og beyging áhrif á yfirborðsgrófleika?
Fræsing og beygja geta náð svipuðum Ra-gildum, en þau skapa mismunandi yfirborðsmynstur. Hreyfing verkfæris, skurðarvirkni, fóðrunarátt og snúningur hluta ákvarða lögun og útlit, sem getur haft áhrif á virkni jafnvel þegar mæld ójöfnu er svipuð.
Yfirborðsgrófleiki CNC fræsingar
Fræsing skapar slitróttar skurðir þegar einstakar tennur fara inn og út úr efnið.
Flautfræsun getur myndað hringlaga eða bogadregnar verkfæramerki, en hliðarfræsun býr til mismunandi stefnumynstur.
Úthlaup milli skurðartanna getur valdið því að ein innskotsplata sker dýpra en hinar, sem dregur úr samræmi yfirborðsins.
CNC beygjuyfirborðshrjúfleiki
Beygja framleiðir helix-mynstur á yfirborði þegar hlutinn snýst og verkfærið færist eftir ásnum.
Fóðrunarhraði og radíus verkfærisnefsins hafa mikil áhrif á fræðilega fráganginn.
Stöðug vinnufesting og lágt spindilshlaup eru mikilvæg því titringur eða sveigjanleiki hlutar getur skapað reglubundin merki í kringum þvermálið.
Kúluendafræsun og hæð á oddhólki
Kúlufræsar eru almennt notaðar fyrir bogadregnar þrívíddarfleti.
Þar sem aðliggjandi verkfæraslóðir skarast, verða litlar hörpuskeljar eða kúpar eftir á milli ferða.
Að minnka yfirstig minnkar hæð oddanna og bætir frágang, en það lengir einnig vinnslutímann verulega.
Þetta er mikilvæg kostnaðarþáttur í mótum, geimferðayfirborðum og flóknum fimmása hlutum.
Verkfæramerki og mismunur á yfirborðslagi
Mismunandi verkfæraslóðir geta náð svipaðri meðalgrófleika en skilið eftir mismunandi stefnumynstur.
Einátta frágangsferill getur skapað samræmda lagningu, en krossskreyttar eða fjölátta frágangsferlar geta skapað mismunandi sjónrænt og hagnýtt yfirborð.
Besta aðferðin fer eftir því hvort útlit, þétting, núningur eða húðunarárangur skiptir mestu máli.
Af hverju sama Ra getur litið öðruvísi út eftir mismunandi ferlum
Ra reiknar meðaltal frávika sniðsins.
Það lýsir ekki bili, lögun, bylgjun eða hverjum einstökum göllum.
Þar af leiðandi geta snúinn flötur, slípaður flötur og fræstur flötur öll mælst á sama Ra en litið út og hegðað sér ólíkt.
Þetta er ein ástæða þess að ekki ætti að tilgreina virknifleti með því að nota Ra eitt og sér þegar aðrir áferðareiginleikar skipta máli.
Hvernig á að bæta vélræna yfirborðsgrófleika
Að bæta yfirborðsáferð byrjar með stöðugri skurði. Beitt verkfæri, stíf uppsetning, stýrð frágangsmáttur, viðeigandi fóðrun og hraði og góð flísafgangur veita venjulega meiri ávinning en að minnka einfaldlega fóðrun. Aukavinnslu ætti aðeins að bæta við þegar vinnsla ein og sér getur ekki náð þeirri yfirborðsáferð sem óskað er eftir á hagkvæman hátt.
Minnkaðu fóðrun við frágang
Lægri frágangsfóðrun dregur úr fræðilegri verkfærahæð í mörgum beygju- og fræsingaraðgerðum.
Hins vegar ætti fóðrunin að vera nógu há til að skerbrúnin geti klippt efnið í stað þess að nudda.
Mjög lítil fóðrun með slípuðu eða slitnu verkfæri getur aukið hitann og valdið óhreinu yfirborði.
Notið beitt og stöðug skurðarverkfæri
Frágangsverkfæri ættu að hafa stýrða lögun og lágmarks slit.
Sérstakar frágangsinnsetningar eða endafræsar eru oft fyrirsjáanlegri en að nota mjög slitið grófvinnslutól fyrir lokaferlið.
Jafnvægi og úthlaup verkfæra verða einnig sífellt mikilvægari eftir því sem kröfur um yfirborð verða strangari.
Lágmarka verkfæraskúr og niðrun
Styttri yfirhang verkfærisins eykur stífleika.
Festingar ættu að styðja vinnustykkið nálægt skurðsvæðinu, sérstaklega ef um þunna veggi eða langa skafta er að ræða.
Ef titringur er til staðar gæti lækkun á fóðrun ein og sér ekki leyst það. Snúningshraða, verkfæralengd, tengingu, vinnuhlutafestingu eða lögun skurðarins gæti þurft að breyta.
Hámarka hraða, skurðardýpt og kælivökva
Frágangsbreytur ættu að vera í samræmi við efnið.
Stýrð skurðardýpt heldur verkfærinu stöðugt virku.
Kælivökvi eða loftblástur getur fjarlægt flísar áður en þær eru skornar aftur, dregið úr hitastöðugleika og komið í veg fyrir að flísar rispi fullunnið yfirborð.
Bæta við sérstöku frágangspassi
Aðskilnaður grófvinnslu og frágangur bætir stjórn á ferlunum.
Gróffræsing fjarlægir mest af efninu fljótt, en frágangsferlið notar minni skurðálag og jafnara efni.
Þetta gerir einnig kleift að velja annað verkfæri sérstaklega með tilliti til yfirborðsgæða.
Notið slípun, brýnslu, slípun eða fægingu eftir þörfum.
Sumar áferðir eru erfiðar eða óhagkvæmar að ná fram með því að fræsa eða renna einu sér.
Slípun getur bætt víddarstjórnun og frágang á hörðum hlutum.
Brýning er gagnleg fyrir nákvæmar boranir, en slípun og pússun getur náð mjög fínum yfirborðum.
Aukaferlið ætti að vera valið bæði eftir grófleika og rúmfræði.
Hvernig á að velja rétta yfirborðsgrófleika fyrir CNC hluta
Rétt yfirborðsgrófleiki er minnst krefjandi áferð sem uppfyllir samt hlutverk hlutarins. Að tilgreina óþarflega lágt Ra getur aukið vinnslutíma, verkfærakostnað, skoðunarvinnu og afhendingartíma án þess að bæta afköst.
Almennar byggingar- og óafgerandi yfirborðsfletir
Sviga, innri burðarfletir og falin yfirborð þurfa oft ekki mjög fína frágang.
Venjulegt vélrænt yfirborð getur verið nægilegt ef svæðið þéttist ekki, rennur ekki, festist ekki eða ber ekki mikilvæga húð.
Að draga úr óþarfa kröfum um frágang á þessum yfirborðum getur sparað verulegan tíma í framleiðsluferlinu.
Pörunar- og renniflötur
Pörunar- og renniflötur krefjast vandaðri vals.
Ef yfirborðið er of hrjúft geta háir punktar valdið sliti eða ójafnri snertingu.
Ef það er of slétt geta sum smurð snertifleti haldið í minni olíu.
Rétt áferð fer eftir efnispari, álagi, hraða og smurningu.
Þéttingfletir
Þéttifletir geta þurft bæði stýrðan grófleika og stýrða lagningu.
Yfirborð getur haft lágt Ra en samt lekið ef vinnslumerki mynda samfelldar leiðir yfir þéttiefnið.
Flatleiki, bylgja og stefna yfirborðs geta því verið jafn mikilvæg og meðalhrýfleiki.
Ásar, legur og snúningshlutir
Legusæti og snúningsásar þurfa oft stýrða yfirborðsáferð þar sem ójöfnur hafa áhrif á passa, slit, snertispennu og uppsetningu.
Kröfur um yfirborð ættu að vera í samræmi við virknileiðbeiningar framleiðanda legunnar eða þéttisins frekar en að vera valdar eingöngu út frá útliti.
Snyrtivörur og húðaðar yfirborð
Sýnileg yfirborð gætu þurft samræmd verkfæramerki jafnvel þótt Ra-krafan sé ekki mjög lág.
Húðaðar eða anóðískar fletir geta einnig sýnt vinnslugalla eftir frágang.
Þegar útlit skiptir máli ætti vinnslustefnan ekki aðeins að stjórna Ra heldur einnig stefnu og samræmi verkfæraleiðarinnar.
Paraðu Ra við virkni í stað útlits eingöngu
Besta grófleikagildið er ekki lægsta talan.
Kröfur um virkni yfirborðs ættu að vera tengdar þörfum varðandi þéttingu, slit, rennsli, þreytu, útlit eða húðun.
Ef engin hagnýt ástæða er fyrir því að nota Ra 0.8 í stað Ra 3.2, gætu strangari kröfur einfaldlega aukið kostnað.
Hvernig hefur yfirborðsgrófleiki áhrif á kostnað við CNC vinnslu?
Lægri Ra-kröfur auka venjulega kostnað vegna þess að þær draga úr frelsi í ferlinu. Framleiðandinn gæti þurft hægari frágangsferla, viðbótarverkfæri, stöðugri festingar, aukafrágang og ítarlegri skoðun.
Af hverju lægri Ra gildi lengja hringrásartíma
Að bæta áferð krefst oft minni fóðrunar og minni skreflengdar.
Á stórum eða flóknum yfirborðum auka þessar breytingar verulega lengd verkfæraslóðar og véltíma.
Fimmása frjálsformsfletir eru sérstaklega viðkvæmir vegna þess að lítil minnkun á yfirferð getur margfaldað fjölda frágangsferla.
Viðbótarverkfæri og frágangur
Venjuleg fræsari gæti uppfyllt Ra 3.2, en fínni fræsarar gætu þurft sérstakar skurðarplötur eða viðbótar slípunaraðgerð.
Sérstök fæging og slípun bæta einnig við tíma handvirkt eða með vél.
Hvert aukaferli felur í sér kostnað við meðhöndlun, uppsetningu og gæðaeftirlit.
Kröfur um skoðun og mælingar
Kröfur um laus yfirborð geta verið staðfestar sjónrænt eða með hefðbundnum framleiðsluskoðunum þegar samningsskilyrði leyfa.
Mikilvæg gildi hrjúfleika krefjast almennt kvarðaðs prófílmælis eða viðeigandi ljósfræðilegs kerfis.
Ef mælingar eru nauðsynlegar á mörgum hliðum eykst skoðunartíminn í samræmi við það.
Þegar þéttari yfirborðsáferð bætir litlu virknigildi við
Það er sjaldan hagkvæmt að tilgreina sömu fínu áferð á öllum yfirborðum.
Innri vasi sem snertir aldrei annan íhlut þarf hugsanlega ekki sama Ra sem þéttiflötur.
Að aðskilja mikilvæga fleti frá venjulegum vélrænum svæðum gerir það kleift að einbeita framleiðsluáreynslunni þar sem hún skapar í raun verðmæti.
Hver eru algeng vandamál með vélræna yfirborðsáferð?
Léleg yfirborðsáferð hefur yfirleitt greinilega orsök. Verkfæraför, nötur, rispur, uppsöfnuð brún og ósamræmi í áferð má oft rekja til verkfæra, vinnuhlutafestingar, flísar, titrings eða óstöðugra skurðaraðstæðna.
Sýnileg verkfæramerki
Regluleg verkfæraför geta stafað af of mikilli fóðrun, miklum skrefum yfir skurðinn, úthlaupi skurðarins eða ófullnægjandi frágangsferlum.
Sum verkfæramerki eru eðlileg og ásættanleg ef þau eru innan tilgreindrar áferðar.
Vandamálið kemur upp þegar þau fara yfir kröfur um grófleika eða trufla virkni.
Hnífs- og titringsmynstur
Gnaglið myndar endurteknar bylgjur eða merki sem eru oft sýnileg án mælitækja.
Mögulegar orsakir eru meðal annars langt verkfæraframhengi, veikir festingar, sveigjanlegir íhlutir, léleg val á snúningshraða eða óstöðug skurðarvirkni.
Þar sem spjall er vandamál á kerfisstigi, þá er ekki víst að breyta aðeins einni skurðarbreytu leysi það.
Rispur og uppsafnaðar brúnskemmdir
Lausar flísar sem festast á milli verkfærisins og yfirborðsins geta valdið rispum.
Uppbyggður brún getur öðru hvoru brotnað af og rifið yfirborð vinnustykkisins.
Bætt flísafrásog, réttur skurðhraði, viðeigandi kælivökvi og beitt verkfæri geta dregið úr þessum göllum.
Ósamræmi í grófleika á einni yfirborði
Stór yfirborð getur mælst mismunandi eftir staðsetningu vegna þess að skurðarvirkni, sveigja verkfærisins, hlaup eða hörku efnisins breytist.
Skekkjun á festingu getur einnig breytt skurðarástandi yfir yfirborðið.
Samræmd grófleiki krefst samræmdrar verkfæravirkjunar og stöðugrar vélrúmfræði.
Yfirborðsgrófleiki utan teikningakröfur
Ef mældur gildi fer yfir kröfurnar er ekki alltaf einfalt að endurvinna hlutinn.
Viðbótarfæging getur breytt víddum, brúnum eða yfirborðslögun.
Besta aðferðin er að stjórna ójöfnum við skipulagningu ferlisins frekar en að meðhöndla það aðeins sem vandamál í lokaskoðun.
Hver eru algeng mistök þegar yfirborðsgrófleiki er tilgreindur?
Hönnunarvillur geta aukið vinnslukostnað jafn auðveldlega og villur í ferlinu. Algengustu vandamálin eru að tilgreina óþarflega lág Ra gildi, nota sömu kröfur alls staðar, rugla saman grófleikabreytum og hunsa hvernig yfirborðið verður í raun mælt.
Að tilgreina lægra Ra en fallið krefst
Hönnuður gæti valið Ra 0.8 vegna þess að það virðist nákvæmara en Ra 3.2.
Ef yfirborðið er aðeins óafgerandi festingarflötur, gæti þéttara gildið ekki bætt virknina.
Afleiðingin er lengri ferlistími og hugsanlega óþarfa aukafrágangur.
Að meðhöndla Ra og Rz sem bein jafngildi
Ra og Rz mæla mismunandi prófíleiginleika.
Þeim ætti ekki að skipta með föstum umbreytingum nema viðskiptavinur og birgir hafi komið sér saman um viðeigandi verkfræðilega grunn.
Ef teikningin tilgreinir Rz, þá ættu ferlið og mæliáætlunin að stjórna Rz.
Að beita sömu grófleika á allar yfirborð
Kröfur um alhliða grófleika neyða framleiðandann til að klára yfirborð sem kunna að hafa enga hagnýta þörf.
Betri teikning greinir mikilvæga þéttiflöt, renniflöt, leguflöt og sýnilega fleti sérstaklega en gerir kleift að vinna venjulega á minna mikilvægum eiginleikum.
Að hunsa yfirborðslag og vinnsluátt
Lágt Ra-gildi eitt og sér tryggir ekki hentugt þétti- eða renniflöt.
Stefnubundnar grópar geta haft áhrif á vökvaleka, núning og slit.
Ef stefna skiptir máli fyrir virknina ætti teikningin að miðla þeirri kröfu.
Að tilgreina grófleika án þess að taka tillit til mæliaðferðar
Sum yfirborð eru erfið að komast að með stíluspenna.
Mjög litlar grópar, djúpir vasar, bogadregnir fletir og viðkvæm efni geta þurft aðrar mæliaðferðir.
Því ætti tilgreind áferð að vera raunhæft mælanleg á fullunnu hlutanum.
SPURNINGAR
Breytir anodisering yfirborðsgrófleika vélræns álhluta?
Já, anóðisering getur breytt lokaáferð yfirborðsins þar sem oxíðlagið fylgir með og getur breytt undirliggjandi vélræna yfirborðinu. Ef ójöfnur eru mikilvægar eftir anóðiseringu ætti teikningin að tilgreina hvort krafan á við fyrir eða eftir frágang.
Getur lágt Ra-gildi tryggt lekalausa þéttiflöt?
Nei. Þétting fer einnig eftir flatleika, bylgjulengd, stefnu lagningar, gerð þéttingar, snertiþrýstingi og göllum. Lágt Ra gildi eitt og sér tryggir ekki þéttihæfni.
Ætti að tilgreina yfirborðsgrófleika fyrir eða eftir húðun?
Teikningin ætti að tilgreina skýrt hvaða skilyrði eru notuð. Húðun, málun, fæging eða sandblástur geta breytt lokayfirborðinu, þannig að nauðsynlegt mælingarstig ætti að passa við virkniástand hlutarins.
Hvað ef snertiprófílmælir nær ekki til yfirborðs?
Sjónræn eða önnur snertilaus mæliaðferð gæti verið hentugri. Framleiðandi og viðskiptavinur ættu að koma sér saman um aðferð, mælistað og viðmið fyrir framleiðslu þegar aðgangur er takmarkaður.
Niðurstaða
Yfirborðsgrófleiki í vinnslu er ekki bara útlitsgildi. Ra, Rz, yfirborðslögun, bylgjuleiki, verkfæramerki og mælingaraðstæður hafa öll áhrif á frammistöðu fullunninna hluta. Áhrifaríkasta aðferðin er að tilgreina grófleika í samræmi við virkni og velja síðan vinnslubreytur, verkfæri, frágang og skoðunaraðferðir sem uppfylla þá kröfu á stöðugan hátt án þess að bæta við óþarfa kostnaði við vinnsluna.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir frumgerðir og framleiðsluhluta. Teymið okkar sameinar stýrða fræsingu og beygju, hagnýtar frágangsaðferðir, víddarskoðun og staðfestingu á yfirborðsgæðum til að hjálpa viðskiptavinum að ná þeirri frágangi sem óskað er eftir, en jafnframt að finna jafnvægi á milli afkösta hluta, skilvirkni vinnslu og kostnaðar.
















