
Vinnsla blaða framleiðir eða fínpússar vængi, festingareiginleika og brúnir sem gera blaðinu kleift að passa við samsetninguna og hafa samskipti við vinnsluvökvann. Áskorunin er að stjórna þessum eiginleikum á meðan efnisfjarlæging breytir stífleika vinnustykkisins. Slétt yfirborð er ófullnægjandi ef snið þess, þykkt eða tengsl við rótina eru röng.
Þessi handbók fjallar um vinnslu á málmblöðum úr túrbínum og þjöppum. Hún útskýrir hvernig upphafsefni og efni hafa áhrif á ferlið, hvenær samtímis fimmása fræsun hjálpar, hvar önnur ferli eru nauðsynleg og hvernig á að skilgreina skoðunarkröfur. Verkfræðingar og kaupendur geta notað þessar meginreglur til að útbúa skýrari teikningar og bera saman framleiðslutillögur.
Hvað er blaðvinnsla?
Vinnsla blaða er stýrð efniseyðing sem notuð er til að búa til eða klára loftfræðilega eiginleika og festingareiginleika blaðs. Það getur falið í sér að vinna vængjablað úr heilu efni eða að klára steypt eða smíðað efni sérstaklega. Nauðsynlegar aðgerðir eru háðar hönnun blaðsins, efni og upphafsskilyrðum.

Vélvinnsla úr föstu efni og nærri nettó eyður
Vélræn vinnsla úr föstu efni býður upp á hagnýta leið fyrir ákveðna þróunarhluta, þjöppuíhluti og blaðhönnun þar sem lögun og efniskröfur henta þeirri aðferð. Ferlið setur upp vængjablaðið með því að fjarlægja efni í kringum studd blank.
Nánast nettó blaðsnið inniheldur þegar stóran hluta af lögun blaðsins. Vinnsla getur einbeitt sér að rót, palli, oddi, þéttieiginleikum og völdum vængjarsvæðum frekar en að búa til hvert yfirborð frá grunni. Innkomandi rúmfræði og vinnslumáttur verða mikilvægur þar sem blaðsnið er ekki nákvæm eftirlíking af nafnvirði CAD líkansins.
Margar túrbínublöð þotuhreyfla í háþrýstistigum reiða sig á fjárfestingarsteypu, þar á meðal stefnufesta eða einkristalla þar sem það er tiltekið. Að fræsa svipaða ytri lögun úr venjulegum stöngum endurskapar ekki þá efnisbyggingu. Flóknar innri kæligöng geta myndast við steypu með keramikkjörnum, og síðan er hægt að vinna úr þeim og gera aðrar frágangsaðgerðir.
Einstök blöð og samþætt blöðuð hlutar
Hægt er að halda einstöku blaði í gegnum rót sína, tímabundna eiginleika eða viðeigandi festingu. Blisk samþættir blaði við diskinn, þannig að nálægir blaðir takmarka aðgang að skurðinum. Hjólhjól innihalda einnig þrönga flæðisgöng, en lögun þeirra og virkni krefst eigin ferlisskipulagningar.
Þessi handbók fjallar um einstök túrbínublöð og vinnslureglur sem eru sameiginlegar tengdum hlutum túrbínuvéla. Túrbínublöð ættu að vera tilgreind eftir raunverulegri gerð íhluta frekar en að meðhöndla sem eina skiptanlega fjölskyldu.
Hvernig móta rúmfræði og efni ferlið?
Blaðlögun ákvarðar aðgengi, stuðning og tengsl milli virkra yfirborða. Efnið ákvarðar skurðhegðun og viðeigandi vinnsluleiðir. Skoðið hvort tveggja saman því verkfæraslóð sem virkar á aðgengilegum sýningarhluta úr áli gæti verið óhentug fyrir þunnt framleiðslublað úr nikkelblöndu.
Kröfur um vængþil, rót og brún
Vængurinn breytir um sveigju og þversnið eftir spanni sínu. Þrýstings- og sogfletir, snúningur, strengjadreifing og þykktardreifing verða að vera í samræmi við hönnunina. Mæling á heildarlengd og breidd getur ekki staðfest hvort fyrirhugaða vængurinn hafi verið framleiddur.
Rótin og pallurinn mynda vélræn og rúmfræðileg tengsl við samsetninguna. Staðsetning þeirra gagnvart vængþilinu skiptir jafn miklu máli og einstakar stærðir þeirra. Fremri og aftari brúnir þurfa einnig skilgreind snið, frekar en fyrirmæli um að gera hverja brún eins skarpa og mögulegt er.
| Blaðsvæðið | Áhyggjuefni í framleiðslu | Krafa um skýringar |
| Yfirborð vængjaþráða | Breyting á sveigju og snertingu við skurðinn | Prófíll, skilgreining á þversniði og yfirborðsáferð |
| Þunnir hlutar | Beyging þegar efni er fjarlægt | Þykkt og viðunandi skoðunarskilyrði |
| Rót og pallur | Tengslasamræmi og dagsetningartengsl | Rúmfræði, staðsetning og stefna |
| Fremri og aftari brúnir | Klípur, ofskurður og ávölun | Kantþykkt, radíus og leyfileg blanda |
| Oddur eða hulstur, þar sem það er til staðar | Aðgangur að og tengsl við aðliggjandi eiginleika | Kröfur um fullkláraða rúmfræði og samsetningu |
Efnisval og vélrænni vinnsluhæfni
Efnislýsingin ætti að byggjast á rekstrarkröfum íhlutsins. Títanmálmblöndum er mikilvægt í mörgum þjöppum og viftuforritum, en nikkel-byggðar ofurmálmblöndum tengjast heitari hverflasvæðum. Gufutúrbínublöð geta notað viðeigandi ryðfrítt stál eða málmblöndur, allt eftir hönnun og notkunarskilyrðum.
| Efnisfjölskylda | Viðeigandi forritasamhengi | Vinnsluaðild |
| Nikkel-undirstaða ofurblendi | Heitþversniðnir íhlutir þar sem tilgreind málmblanda og uppbygging henta | Hitaþéttni, vinnuherðing og slit á verkfærum |
| Títan málmblöndur | Margir íhlutir þjöppu og viftu | Hiti á skurðarsvæði, viðloðun verkfæra og sveigjanleiki vinnustykkis |
| Ryðfrítt stál og álfelgur | Viðeigandi hönnun gufutúrbína og iðnaðarblaða | Gæði, hörku, skurðkraftar og verkfæraval |
| Álblöndur | Valdar þróunarlíkön og hentug forrit við lægri hitastig | Burrstýring og aflögun þunnra hluta |
Málmblöndufjölskylda ein og sér er ekki tæmandi forskrift. Tilgreinið nákvæma gæðaflokk, form efnisins, hitameðhöndlunarskilyrði og viðeigandi efniskröfur. Að breyta málmblöndunni eða leiðinni til að vinna úr henni getur breytt bæði vinnsluhæfni og hentugleika íhlutarins til notkunar.
Hvernig virkar blaðvinnsluferlið?
Áætlun um vinnslu blaðs hefst venjulega með yfirferð líkans og teikninga, síðan undirbúningur gagna, stýrð gróffræsing, hálffrágangur og frágangur. Röðin verður að varðveita stuðning og jafnframt koma á fót nauðsynlegu sambandi milli vængjablaðsins og festingareiginleika. Steypt efni og heill barrstykki fylgja ekki endilega sömu leið.
Farðu yfir líkanið og settu fram heimildir
Gakktu úr skugga um að tölvustýrða hönnunarlíkanið (CAD) og teikningin lýsi sömu útgáfu. Greinið stýrð vængjafleti, staðsetningu þversniðanna, rótarviðmót, vinnslumörk og eiginleika sem verða að vera óbreyttir. Lagfærið vantar skilgreiningar á brúnum áður en forritað er.
Tölvustýrð framleiðsluaðferð (CAM) þýðir þessa rúmfræði vörunnar í áætlaðar skurðaðgerðir. Staðfestið líkanseiningar, yfirborðssamfellu, skilgreiningar verkfæra og eftirstandandi birgðir áður en slóðir eru búnar til. Snyrtileg forskoðun á verkfæraslóðum staðfestir ekki að forrituð rúmfræði eða vinnsluvikmörk passi við teikninguna.
Skipuleggið hvernig framleiðslutilvísanir tengjast skoðunarpunktum. Tímabundin klemmubúnaður getur hjálpað framleiðslu án þess að verða hönnunarpunktur. Aftur á móti er það aðeins gagnlegt að halda fullunninni rót ef festingin staðsetur hana stöðugt án skemmda eða aflögunar.
Hönnun festingar verður einnig að tryggja aðgengi fyrir síðari aðgerðir. Klemma sem heldur eyðublaðinu örugglega getur hindrað pallinn eftir að vængjablaðið er tilbúið. Ef hlutinn verður að flytjast á milli festinga skal koma á endurteknum viðmiðunarflutningi og vernda fullunna snertifleti. Staðfestið að losaði hlutinn, frekar en aðeins klemmda lögunin, uppfylli tilgreind samþykkisskilyrði.
Fyrir næstum ófullkomnar eyður skal ganga úr skugga um að nægilegt efni sé til staðar á tilætluðum frágangssvæðum. Lögunarprófun á innkomu getur greint rangt sett efni eða staðbundna skort áður en dýr vinnsla hefst. Að færa eyðublaðið til að bæta vinnslumátt verður samt sem áður að varðveita tilgreint samband við virkni.
Gróft án þess að missa stuðning
Gróffræsing fjarlægir lausaefni en heldur nægilegu efni og stífleika fyrir síðari aðgerðir. Markmiðið felur í sér fyrirsjáanlega virkni skurðarins, skilvirka flísafrás og vinnustykki sem helst stöðugt þegar þversnið þess breytist.
Röð þar sem önnur þunn hliðin er kláruð en þungt efni er eftir á hinni getur skapað óhagstætt jafnvægi á milli krafts og stífleika. Eftir hönnun getur stigvaxandi fjarlæging frá gagnstæðum hliðum eða stigvaxandi vinnsla meðfram blaðinu veitt betri stuðning.
Ekki skal gera ráð fyrir að það að fjarlægja meira efni snemma stytti alltaf allan ferilinn. Aukinn titringur, yfirborðsskemmdir eða aflögun geta skapað viðbótar frágangs- og skoðunarvinnu. Gagnleg mælikvarði er áreiðanlegur frágangur íhlutar, frekar en grófvinnsluhraðinn einn og sér.
Hálflok fyrir fyrirsjáanlegar lokaniðurskurðir
Hálffrágangur færir vinnustykkið nær endanlegri lögun sinni og tryggir stýrða dreifingu á eftirstandandi efni. Jafn frágangsmáttur hjálpar til við að forðast skyndilegar breytingar á skurðálagi yfir vængjablaðið.
Þetta stig gefur einnig tækifæri til að athuga efni, ástand verkfæris og víddarþróun áður en erfitt verður að endurheimta yfirborðið. Ef blaðið hefur færst til eftir að það hefur verið losað eða eftir fyrri aðgerð skal rannsaka orsökina áður en beitt er teppisbreytingu á verkfærinu.
Efnisfjarlæging getur dreift leifarspennu en skurður getur valdið frekari áhrifum nálægt yfirborði. Hálfgróf vinnsla útrýmir ekki sjálfkrafa þessari spennu. Öll hitameðferð eða stöðugleikaskref verða að passa við efnislýsingu og samþykkta framleiðsluaðferð.
Kláraðu vængþilið og verndaðu brúnirnar
Frágangur setur fram tilgreint snið og áferð með stýrðri snertingu við skurðarvélina. Skipuleggið aðkomu, útgöngu, yfirfærslu og umskipti þannig að verkfærið dvelji ekki eða geri snöggar stefnubreytingar á viðkvæmum svæðum.
Fremri og aftari brúnir þurfa sérstaka athygli þar sem verkfæratenging og staðbundin stífleiki geta breyst hratt. Varðveitið tilgreindan þykkt og radíus bæði við vinnslu og síðari afgrátun. Sjónrænt hrein brún getur samt verið óásættanleg ef blöndun fjarlægir of mikið efni.
Skoðið eiginleika sem síðari aðgerðir gætu skyggt á eða breytt. Til dæmis getur skoðun á yfirborði fyrir húðun stutt við ferlisstjórnun, en lokaúttekt gæti krafist frekari skoðunar eftir húðun og brúnameðferð.
Hvenær þarf 5-ása CNC fræsingu við blaðvinnslu?
Samtímis fimmása CNC fræsing er gagnleg þegar verkfærastefna þarf að breytast stöðugt til að ná til og fylgja snúnu yfirborði blaðs. Hægt er að vinna aðgengilega eiginleika með föstum ásum eða vísitölustýrðum aðferðum. Veldu vélröðun út frá rúmfræði, drægni, stífleika og sannprófunarþörfum frekar en að líta á ásafjölda sem gæðatryggingu.

Staðsetning með vísitölu og samtímis hreyfingu
Í vísitölustýrðri vinnslu, eða 3+2 vinnslu, setur snúningsstaðsetning stefnu fyrir skurðaðgerð með fastri stefnu. Samtímis fimm-ása vinnsla gerir kleift að breyta stefnu verkfærisins miðað við hlutinn meðan á skurðinum stendur.
Stöðug stefnustýring getur bætt aðgengi í kringum vængjaþyrlur og dregið úr þörfinni fyrir löng verkfæri eða endurteknar tilfærslur. Hún kynnir einnig takmarkanir á hreyfingu vélarinnar sem þarf að taka á við forritun. Takmörkun á snúningshreyfingum, hraðar breytingar á stefnu og tiltækt bil geta allt haft áhrif á hagnýta leiðina.
Færri uppsetningar geta hjálpað til við að varðveita tengsl eiginleika, en fimmása vél tryggir ekki að hægt sé að klára allt blaðið í einni klemmu. Vinnuhlutafestingar gætu þurft að fjarlægja og sérhæfðar aðgerðir gætu krafist annars búnaðar.
Staðfestu alla hreyfingu vélarinnar
Athugið skurðarvélina, haldarann, festinguna, vinnustykkið og viðeigandi vélhluti. Verkfærisoddur getur fylgt fyrirhugaðri yfirborði á meðan haldarinn nálgast pall eða snúningsbúnaðurinn nálgast hreyfimörk.
Að herma eftirvinnsluforriti fyrir tölulega stýringu (NC) hjálpar til við að meta kóðann sem ætlaður er fyrir raunverulega vélina, þar á meðal hreyfingar sem koma fram við eftirvinnslu. Hermunin verður að nota dæmigerðar verkfæralengdir, haldara, efni, festingar og vélstillingar.
Hermun styður við áætlanagerð en mælir ekki raunverulega skurðkrafta eða sannar fullunnið snið. Uppsetningarstaðfesting og stýrð skoðun á fyrsta hluta er enn nauðsynleg til að staðfesta að efnislegt ferli fylgi áætluninni.
Hvaða verkfæri og verkfæraslóðir henta fyrir blaðyfirborð?
Val á verkfærum ætti að passa við sveigju á staðnum, drægni, efni og þá yfirborðsniðurstöðu sem óskað er eftir. Kúlufræsing, bull-nose, flankfræsing og hringlaga skurðaraðferðir þjóna mismunandi rúmfræði. Viðeigandi aðferð viðheldur gagnlegri snertingu við skurðinn án óhóflegrar sveigju, árekstra eða stjórnlausra breytinga á gripi.
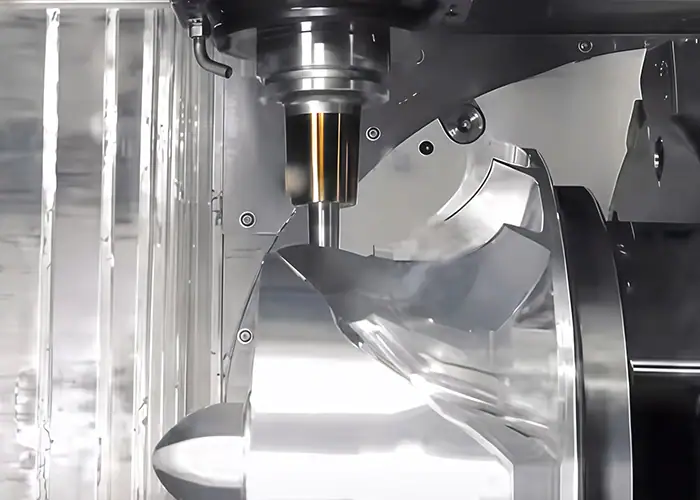
Samsvörun skurðar við staðbundna rúmfræði
Kúlu- og bull-nose fræsarar bjóða upp á sveigjanleika fyrir mótuð yfirborð. Með kúlu-nose tóli er snerting nálægt miðju mjög lágur skurðhraði, þannig að stefna tólsins getur haft áhrif á skurðhegðun sem og bil.
Flankfræsing notar þá hlið skurðarins þar sem yfirborðslögun leyfir viðeigandi snertingu. Það ætti ekki að beita henni á öll snúin yfirborð einfaldlega vegna þess að hún getur fjarlægt efni á skilvirkan hátt. Athugið rúmfræðilega passa og frávik sem af því hlýst.
Hringlaga eða tunnuskurðarvélar bjóða upp á stærri virkan snertiflöt fyrir samhæfðar yfirborðsmeðhöndlun. Þær krefjast skilgreininga á verkfærum og CAM-aðferðum sem endurspegla raunverulega skurðargeometríu. Notkun þeirra verður að meta út frá aðgengis- og sniðkröfum frekar en almennu loforði um hraðari vinnslu.
Veldu stigbreytingar og yfirborðsbreytingar
Stigbreyting hefur áhrif á eftirstandandi hörpuskeljar milli aðliggjandi ferla, en niðurstaðan er einnig háð lögun skurðarins og sveigju yfirborðsins á staðnum. Eitt bil yfir allt blaðið getur valdið mismunandi yfirborðsmynstrum á mismunandi svæðum.
Skipuleggið umskipti milli aðalvængja, brúna og blöndunar á pöllum. Þessi mörk geta leitt í ljós misræmismerki jafnvel þótt einstakar verkfæraleiðir virðast ásættanlegar. Farið yfir sameinaða líkanið af eftirstandandi efni og skoðið raunveruleg umskipti eftir skurð.
Að herða á CAM útreikningsþolinu einu sér mun ekki leiðrétta sveigju verkfæris eða hreyfingu festingar. Stillið forritunarfæribreytur með skilningi á öllum villuuppsprettum og viðmiðum teikningarinnar.
Stjórna hita, virkni og titringi
Verkfærisflokkur, lögun, húðun, skurðargögn og kælivökvagjöf þurfa að henta efninu og notkuninni. Forðist að flytja breytur beint úr þróunarlíkani áls yfir á hitaþolna málmblöndu.
Haldið verkfærasamstæðunum eins stífum og aðgangur leyfir. Langt yfirhengi, veikur staðbundinn stuðningur og óhagstæð kraftstefna geta valdið sveigju eða titringi. Að breyta snúningshraða eða fóðrun getur hjálpað við ákveðnar aðstæður, en viðvarandi vandamál með stuðning eða aðdrátt krefst venjulega víðtækari endurskoðunar á uppsetningu.
Slit á verkfærum hefur einnig áhrif á fullunnið snið. Setjið athuganir og skiptiviðmið í kringum mikilvæga eiginleikann, frekar en að halda áfram þar til verkfærið er sýnilega skemmt. Þar sem bætur eru notaðar skal staðfesta niðurstöðu rúmfræðinnar í stað þess að gera ráð fyrir að ein frávik leiðrétti hvert svæði.
Hvar passa mala, EDM og leysirvinnsla?
Blaðvinnsluvinnsla getur sameinað fræsingu með slípun, rafútblástursvinnslu (EDM) og leysivinnslu þegar sérstakir eiginleikar krefjast þess. Rétt samsetning fer eftir rótarhönnun, kælikerfi, efni, ástandi húðunar og kröfum um yfirborðsheilleika. Þessar aðgerðir bæta við fræsingu frekar en að mynda eina alhliða röð.
Rótarslípun og stýrð yfirborðsfrágangur
Skriðmalun er viðurkenndur kostur fyrir viðeigandi eiginleika rótar túrbínublaða, þar á meðal lögun grenitrjáa. Aðrar leiðir geta verið viðeigandi eftir hönnun, efni, framleiðslumagni og samþykktu ferli.
Slípun krefst eftirlits með ástandi hjólsins, hreinsun, kælivökvaflæði og hitaáhrifum. Hægt er að rannsaka rúmfræðilega nákvæmt yfirborð ef ferlið hefur valdið óásættanlegum hitaskemmdum.
Pússun og brúnameðferð ættu einnig að hafa skilgreind takmörk. Þau fjarlægja efni og geta breytt vængjaflöt, brúnaradíus eða þunnum þversniði. Skoðið mikilvæga rúmfræði eftir aðgerðir sem ákvarða afhendingarástand hennar. Spegilmynd kemur ekki í stað tilgreindrar yfirborðsáferðar eða góðs efnisástands.
Kæliholur og innri göng
Sum heitþversniðsblöð þurfa filmukælingargöt, lagaðar útrásir eða aðrar kælingaraðgerðir. EDM-borun er notuð á rafleiðandi efni, en leysigeislaferli bjóða upp á aðra möguleika fyrir hentug holu- og húðunarforrit.
Staðsetning holunnar, stefna hennar, lögun hennar, hegðun hennar og staðbundin veggjastaða skipta öllu máli. Ferli verður að forðast að skemma gagnstæða innvegginn þegar farið er í gegnum hola blað. Varmavinnsla getur skapað endursteypt efni eða önnur yfirborðsáhrif, þannig að skilgreina þarf samþykki og síðari meðhöndlun fyrir valda leið.
Greinið boraðar kælikerfi frá flóknum lokuðum innri göngum. Hefðbundin fræsari nær ekki til allra lokaðra innri rása. Þessar rásir geta átt uppruna sinn í steypunni eða öðru hæfu framleiðsluferli.
Röð húðunar er önnur skipulagsákvörðun. Sumar leiðir bora áður en húðun er lögð, en aðrar nota stýrða fjarlægingu húðunar og borun á eftir. Staðfestið fyrirhugaða röð og lokaástand holunnar áður en búnaður er valinn eða tilboð er gefið í verkið.
Hvernig er gæði blaðvinnslu staðfest?
Staðfesting verður að ná yfir rúmfræði vængjablaðsins, festingartengsl, ástand brúna, áferð yfirborðs og allar tilgreindar kröfur um efni eða innri eiginleika. Hnitamælingarvélar (CMM), ljósleiðaraskönnun og sérhæfðar prófanir svara mismunandi spurningum. Heildaráætlun skilgreinir hvað er mælt, hvernig hlutinn er stilltur og á hvaða framleiðslustigi samþykki á sér stað.
Staðfestu rúmfræðina gegn réttum tilvísunum
Skoðun á blaðinu getur metið snið þversniðs, þykkt, snúning, strengi og eiginleika fremstu eða aftari brúnar. Athuga þarf eiginleika rótar og palls sem varðveita tilgreint samband þeirra við vængi.
Hnitamælitæki getur safnað snertigögnum frá skilgreindum eiginleikum og þversniðum. Sjónræn kerfi geta veitt upplýsingar um þétt yfirborð, sérstaklega gagnlegar til að sjá frávik yfir vængi. Veldu þekju og óvissu fyrir kröfurnar frekar en að velja búnað eingöngu vegna þess að hann framleiðir fleiri punkta.
Jöfnun er hluti af matinu. Óheft yfirborðs besta passa getur falið sambandsvillu sem skiptir máli þegar blaðið er sett upp í gegnum rót sína. Notið tilvísunarkerfi teikningarinnar og skráið allar leyfilegar festingaraðferðir.
Aðskilja yfirborðsáferð frá efnisástandi
Prófílvilla, bylgjuleiki og hrjúfleiki lýsa mismunandi þáttum á fullunnu yfirborði. Blað getur haft slétta staðbundna áferð á meðan heildarlögun vængblaðsins er röng. Hrjúfleikamæling greinir ekki heldur alla mögulega sprungu eða galla undir yfirborði.
Þar sem þörf krefur skal nota tilteknar óeyðileggjandi prófanir eða innri skoðun. Tölvusneiðmyndataka (CT) eða röntgenmyndaaðferðir geta stutt ákveðin innri mat, en hentugleiki fer eftir efni, rúmfræði, upplausn og galla eða vídd sem verið er að meta.
Skoðunarpakkinn ætti því að tengja hverja kröfu við viðeigandi aðferð. Forðist að meðhöndla yfirborðsskönnun, víddarskýrslu eða slípað útlit sem sönnun fyrir öllum öðrum gæðaeinkennum.
Staðfestu afhendingarskilyrði
Skráið teikningaendurskoðun, efnisauðkenni, metna eiginleika, röðun, mæliaðferð og niðurstöður. Greinið hvort skýrslan lýsir vélrænu, hitameðhöndluðu, húðuðu eða fullkláruðu ástandi.
Mælingar á vélinni geta stutt við uppsetningu og ferlastýringu, en móttökuskoðun verður að uppfylla samþykkta mælingaáætlun. Ef milliskoðun er notuð sem sönnun fyrir móttöku þarf að staðfesta umfang hennar og hentugleika sérstaklega.
Fyrir endurteknar pantanir skal koma sér saman um hvernig verkfæraskipti, innréttingarskipti og ferlisbreytingar verða metnar. Fyrsta vara sem hefur staðist prófið sýnir fram á ástand skoðaðrar vöru. Samræmi í framleiðslu krefst viðeigandi, áframhaldandi eftirlits og skráningar.
Hvað ætti beiðni um tilboð í vinnslu blaða að innihalda?
Gagnleg beiðni um tilboð (RFQ) fyrir blaðvinnslu inniheldur CAD líkan, stýrða teikningu, ástand efnis og hráefnis, mikilvæga rúmfræði, kröfur um frágang og samþykkisskjöl. Tilgreinið fyrirhugaðan íhlut og framleiðslustöðu svo birgjar geti metið raunverulegt framleiðsluumfang frekar en að gefa upp ótilgreinda blaðlögun.
Fyrir nákvæma vinnslu á hlutum í túrbínuvélum hefur munurinn á þróunarlíkani og þjónustubúnaði áhrif á nauðsynlegt efni, ferla og samþykkisgögn. Gerðu þá stöðu skýra í upphafi.
| Tilboðsbeiðni | Upplýsingar sem á að veita |
| Skilgreining vöru | CAD líkan, teikningarendurskoðun, gerð íhlutar og fyrirhuguð notkun |
| Upphafsefni | Nákvæm einkunn, ástand, birgðaform og hver útvegar eyðublaðið |
| Gagnrýnin rúmfræði | Vængþráðarsnið, viðmiðunarpunktar, rótarviðmót, brúnir og þunnar sneiðar |
| Sérstakir eiginleikar | Kæliholur, innri göng, óaðgengileg svæði og núverandi húðun |
| Frágangssvið | Kröfur um slípun, fægingu, brúnameðferð, meðhöndlun og húðun |
| Samþykki | Nauðsynlegar skýrslur, mæliskilyrði, sérstakar prófanir og samþykki viðskiptavina |
| Umfang pöntunar | Magn, væntingar um endurteknar pantanir, afhendingarþarfir og ábyrgð á hlutum sem fylgja með |
Berið tillögur saman við sömu kröfur. Spyrjið hvaða aðgerðir eru innifaldar, hvaða aðgerðir þarfnast sérhæfðrar vinnslu og hvaða gögn fylgja afhentum hluta. Leysið tillögur að vikmörkum eða breytingum á ferlinu fyrir framleiðslu, með því að uppfæra samþykkta vöruskilgreiningu eftir þörfum.
SPURNINGAR
Getur CNC vinnsla komið í stað steypu fyrir túrbínublöð?
Aðeins þegar hönnun og efniskröfur leyfa það. Vinnsla venjulegra stanga getur ekki endurskapað þá einkristalla eða stefnufasta uppbyggingu sem sumar túrbínublöð krefjast. CNC-vinnsla bætir oft við steypu með því að klára rætur, odd og valda fleti.
Hvaða vikmörkum er hægt að ná með blaðvinnslu?
Náanleg vikmörk eru háð efni, rúmfræði, vinnufleti og ferlisstýringu. Snið, þykkt, rótarvíddir og brúnarrúmfræði vængjaþráðar krefjast sérstakra forskrifta. Staðfesta skal hæfni með teikningu og skoðunaráætlun, frekar en nákvæmni staðsetningar vélarinnar eingöngu.
Hvað ákvarðar kostnað við blaðvinnslu?
Helstu kostnaðarþættir eru efni, ástand hráefnis, efnisfjarlæging, rúmfræði, verkfæri, pöntunarmagn og skoðun. Tilgreind slípun, kæliholur og húðun bæta við frekari aðgerðum. Berið saman tilboð með sömu teikningaendurskoðun, efniskröfum, frágangsumfangi og samþykktarviðmiðum.
Niðurstaða
Vinnsla á blöðum krefst ferlis sem tengir upphafsefni við fullunna vængi og festingarform. Efnisval, stigbundin efnisfjarlæging, verkfærastefna og viðeigandi frágangsaðferðir hafa öll áhrif á hvort hlutinn geti uppfyllt kröfur hans.
Fyrir verkfræðinga og kaupendur er sterkasti upphafspunkturinn fullkomin vöruskilgreining og samþykkt skoðunaráætlun. Þetta auðveldar samanburð á framleiðslutillögum og hjálpar til við að koma í veg fyrir að útlit eða ásafjöldi sé ruglað saman við gæðavottorð.
TiRapid býður upp á CNC-vinnsluþjónustu fyrir sérsniðna hluti. Sendið teikningar og CAD-líkan með efni, ástandi blaðsins, mikilvægum eiginleikum blaðsins, magni, frágangskröfum og skoðunarvæntingum fyrir verkefnisbundið mat. Látið fylgja með allar nauðsynlegar ferlakröfur svo hægt sé að ræða framleiðslu- og sannprófunarumfang áður en pantað er.
















