
Útkastarpinnar eru litlir móthlutar, en þeir gegna mikilvægu hlutverki í því hvort sprautusteyptur hluti getur farið hreinn og stöðugt úr mótinu. Eftir að plastið kólnar í kringum kjarnann grípur mótaði hlutinn oft í mótyfirborðið vegna rýrnunar, núnings og lögun. Útkastarkerfið verður að sigrast á þessari mótstöðu án þess að sprunga, afmyndast, rispast eða skilja eftir óásættanleg merki á hlutnum.
Þessi handbók útskýrir hvernig útkastspinnar virka, helstu gerðir pinna, útkastshylki og aðrar útkastsaðferðir, staðsetningar- og stærðarreglur, efni, pinnamerki, bilunaraðferðir, hönnunarsjónarmið og viðhald. Að skilja þessa þætti hjálpar til við að bæta gæði hluta, draga úr skemmdum á mótum og viðhalda stöðugri sprautumótunarframleiðslu.
Hvað er útkastarpinna?
Útkastarpinninn er hertur mótþáttur sem ýtir kældu plasti frá mótkjarnanum eftir að mótið opnast. Hann hreyfist venjulega með útkastarplötu og flytur vélrænan kraft beint á valin svæði á mótuðu hlutanum.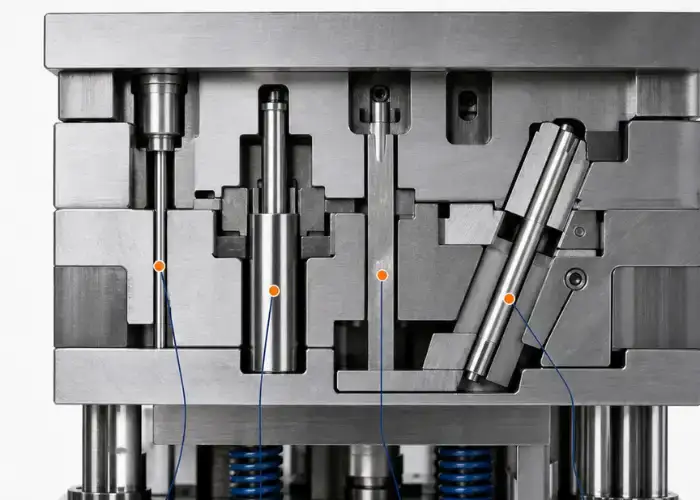
Hvað gera útkastarpinnar í sprautumótun
Við sprautumótun fyllir bráðið plast holrýmið og kólnar í kringum kjarna mótsins. Þegar efnið minnkar heldur það sér oft fast við kjarnahliðina.
Útkastarpinnar beita stýrðum þrýstikrafti til að losa mótaða hlutinn eftir að mótið opnast. Nokkrir pinnar eru venjulega dreifðir yfir hlutinn þannig að krafturinn er sameiginlegur í stað þess að einbeita sér á einn stað.
Góð útkastun ætti að fjarlægja hlutinn mjúklega en viðhalda samt rúmfræði og yfirborðsgæðum. Léleg útkastun getur valdið aflögun, spennuhvítnun, sprungum, rispum eða sýnilegum nálarförum.
Hvar útkastarpinnar eru staðsettir í sprautuformi
Útkastarpinnar eru venjulega settir upp á hreyfanlega helminginn, eða kjarnahliðina, á sprautumóti vegna þess að mótaði hlutinn er almennt hannaður til að vera á þeirri hlið eftir að mótið hefur opnast.
Aftari endar pinnanna eru haldnir af útkastsplötukerfinu. Framendar þeirra fara í gegnum nákvæmlega vélræn göt og snerta mótaða hlutinn.
Staðsetningar pinna verða að vera í samræmi við kælirásir, innlegg, sleða, lyftara, kjarnapinna og aðra móthluta. Hentugur snertipunktur á plasthlutanum er ekki alltaf hentugur staðsetning inni í mótbyggingunni.
Af hverju mygluútkast hefur áhrif á gæði hluta
Hlutinn er enn tiltölulega heitur þegar hann losnar, svo hann hefur hugsanlega ekki náð fullum stífleika.
Ef útkastkrafturinn er of mikill eða einbeittur yfir of lítið svæði getur staðbundin aflögun átt sér stað. Þunnir veggir geta beygst, oddar geta sprungið og yfirborð geta sýnt kringlóttar pinnaáhrif.
Áreiðanleg útkastun mótsins er því háð bæði útkastunarkerfinu og hönnun mótaðs hlutar. Dregghalla, rýrnun, áferð, veggþykkt, rif og kjarnadýpt hafa öll áhrif á hversu erfitt er að losa hlutinn.
Hvernig virkar útkastarpinna?
Útkastarpinninn virkar nærri lokum mótunarferlisins. Eftir fyllingu, pökkun, kælingu og opnun mótsins færist útkastarbúnaðurinn áfram, ýtir hlutanum af kjarnanum og snýr síðan aftur áður en næsti mótunarferill hefst.
Mótfylling og kæling
Brætt plastefni fer fyrst inn í mótholið undir þrýstingi og fyllir upp í tiltæka rúmfræði.
Við pökkun og kælingu byrjar plastið að storkna og skreppa saman. Skreppan getur valdið því að íhluturinn grípur fast um kjarnayfirborðið, sérstaklega í kringum djúpar rifjur, odd, áferðarfleti og lóðrétta veggi.
Magn varðveislu fer eftir rýrnun efnisins, áferð mótsins, drögum, dýpt hlutans og kæliskilyrðum.
Mótopnun og hlutar varðveisla á kjarnahliðinni
Þegar hlutinn hefur kólnað nægilega opnast mótið eftir aðskilnaðarlínunni.
Mótið er venjulega hannað þannig að íhluturinn helst á hreyfanlega kjarnahliðinni frekar en að vera inni í holrýmishliðinni. Þetta gerir útkastskerfinu kleift að ýta hlutanum áfram.
Ef hlutinn helst á röngum megin getur mótunarferlið orðið óstöðugt og gæti þurft mismunandi drög, yfirborðsmeðferð, rúmfræði eða aðferðir við losun mótsins.
Hreyfing útkastsplötu og framlenging pinna
Eftir að mótið nær tilskildri opnu stöðu virkjar vélin útkastsbúnaðinn.
Útkastsplatan færist fram og ber útkastspinnana með sér. Pinnafletirnir snerta mótaða hlutinn og flytja kraftinn yfir í plastið.
Allir pinnar ættu að færast áfram í stýrðu sambandi. Ójöfn pinnahreyfing eða lélegur stuðningur getur hallað hlutnum, aukið álag eða stíflað útkastarkerfið.
Losun hluta og afturköllun útkastapinna
Þegar hlutinn losnar frá kjarnanum fellur hann eða er fjarlægður af vélmenni eða rekstraraðila.
Útkastsplatan snýr síðan aftur í upprunalega stöðu sína og dregur pinnana til baka þar til andlit þeirra verða jafnt við kjarnann eða annan hönnuð flöt.
Full endurkoma er mikilvæg. Ef útkastspinninn helst útdreginn þegar mótið lokast getur það skemmt holrúmið, kjarnann eða pinnann sjálfan.
Hverjar eru helstu gerðir af útkastarpinnum?
Útkastarpinnar eru fáanlegir í nokkrum gerðum og hörku. Rétt gerð fer eftir hitastigi, sliti, þvermáli pinna, lengd óstudds, mótunarefni, hringrásartíðni og rúmfræði svæðisins sem verið er að útkasta.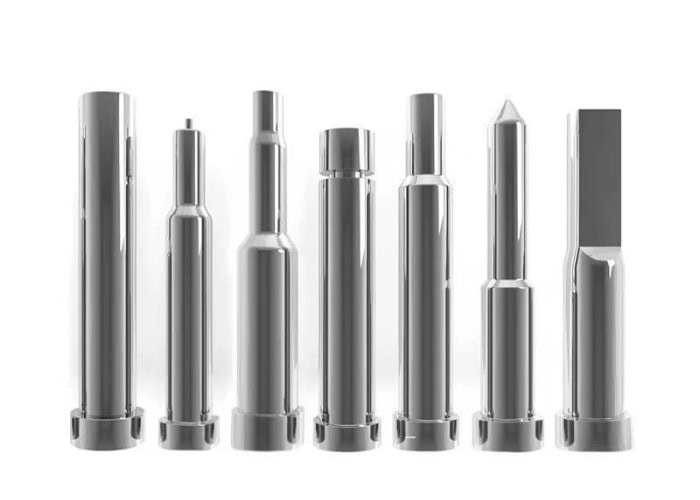
Í gegn hertum útkastarpinnum
Gegnumhertir pinnar eru hertir yfir megnið eða allt þversnið sitt.
Þau bjóða upp á góðan styrk og beygjuþol, sem gerir þau gagnleg í krefjandi notkun þar sem vélræn álag er mikið.
Þar sem allur hlutinn er hertur þarf að gæta varúðar við vinnslu eða breytingar á pinnanum. Of mikil hörka getur einnig dregið úr seiglu ef efnið og hitameðferðin eru ekki viðeigandi.
Nítríðaðir og hertir útkastarpinnar
Nítríðaðir eða herðir útkastapinnar nota hart slitþolið ytra yfirborð með tiltölulega sterkari kjarna.
Harða yfirborðið dregur úr sliti á meðan pinninn færist ítrekað í gegnum mótplötuna eða leiðargatið.
Þessi samsetning er algeng í sprautumótum vegna þess að pinninn þarf bæði slitþol á yfirborði og nægilegt kjarnaþol til að standast brot.
Öxlútkastarpinnar
Öxlútkastspinnar hafa stærra stuðningsþvermál á bak við minni vinnuhluta.
Öxlin veitir aukinn stífleika og dregur úr óstuddri lengd mjóa oddins.
Þessir pinnar eru gagnlegir þegar snertiflöturinn verður að vera lítill en pinni með alveg litlum þvermál væri of sveigjanlegur eða viðkvæmur fyrir beygju.
Flatir útkastarpinnar og útkastarblöð
Flatir útkastspennar, oft kallaðir útkastblöð, nota rétthyrndan eða blaðlaga þversnið í stað hringlaga pinna.
Þau eru gagnleg fyrir þröng rif, þunn raufar og önnur svæði þar sem hefðbundinn hringlaga pinni getur ekki veitt nægilegt snertiflötur.
Þar sem þversnið þeirra er þunnt er leiðsögn og stefna blaðsins mikilvæg. Illa studd blöð geta beygst eða slitnað hraðar.
Sérsniðnir útkastarpinnar fyrir sérstaka moldareiginleika
Staðlaðir útkastarpinnar ná yfir marga notkunarmöguleika, en sumar mót þurfa sérsniðna þvermál, axlir, höfuð, lengdir, flatar eða lagaðar snertifleti.
Sérsniðnir pinnar geta bætt stuðning eða passað við óvenjulega mótaða rúmfræði.
Hins vegar auka sérstakir íhlutir framleiðslu- og endurnýjunarkostnað, þannig að sérstilling ætti að leysa skýrt vélrænt vandamál eða vandamál með gæði íhluta.
Útkastarpinnar samanborið við aðrar aðferðir við mótútkast
Hringlaga útkastarpinnar eru algengasta lausnin við útkast, en þeir eru ekki alltaf besti kosturinn. Útkastarhylki, blöð, blokkir og afhýðingarplötur geta dreift krafti betur þegar lögun hluta býður ekki upp á viðeigandi snertiflöt fyrir pinna.
Útkastarhylki fyrir bossa og sívalningslaga eiginleika
Útkastarhylki eru holir sívalningslaga útkastarar sem hreyfast umhverfis kjarnapinn.
Þau eru sérstaklega gagnleg fyrir sívalningslaga odd, rörlaga eiginleika og hluta sem þurfa útkastkraft dreift um miðlægan kjarna.
Vegna þess að útkastshylki býður upp á stærra hringlaga snertiflötur en lítill kringlóttur pinni, getur það dregið úr staðbundnu álagi á mótaða hlutann.
Útkastarblöð fyrir rifbein og þröng svæði
Útkastsblöð henta vel fyrir þröng rif eða þunn rétthyrnd form.
Blað getur veitt lengra snertiflöt meðfram rifbeininu en passar samt í þröngt rými sem ekki tekur við stórum, kringlóttum pinna.
Hönnunin verður samt sem áður að veita nægjanlegan stuðning við blað því þunnt blað getur beygst við of mikið álag.
Útkastarblokkir fyrir stærri snertiflöt
Útkastarblokkir snerta stærra svæði mótaðs hlutar en pinnar eða blöð.
Þau eru gagnleg þegar flytja þarf mikinn útkastkraft án þess að skapa mikinn staðbundinn þrýsting.
Stærri snertiflötur geta dregið úr merkjum og aflögun, en blokkin krefst meira mótrýmis og flóknari vinnslu.
Stripparplötur fyrir þunnveggja og hringlaga hluta
Afþjöppunarplötur kasta hlutanum út um breitt jaðar í stað þess að ýta á einstaka punkta.
Þau eru almennt notuð fyrir húfur, ílát, hringi og þunnveggja sívalningslaga íhluti.
Þar sem álagið er dreift yfir stórt svæði geta afklæðningarplötur dregið úr staðbundinni aflögun þar sem einstakir útkastarpinnar myndu skilja eftir óásættanleg merki.
Hvernig á að velja rétta útkastunaraðferðina
Útkastsaðferðin ætti að passa við lögun hlutarins, væntanlegan losunarkraft, útlitskröfur og tiltækt mótrými.
Hringlaga pinnar eru hagkvæmir og auðveldir í útskiptingu. Ermar henta fyrir odd, blöð henta fyrir þröngum rifjum, blokkir auka snertiflötinn og afhýðingarplötur veita breiða og jafna útkast.
Margar mót nota fleiri en eina aðferð þegar mismunandi svæði hlutarins þurfa mismunandi gerðir af stuðningi.
Hvernig ætti að staðsetja útkastarpinna í mót?
Staðsetning útkastarpinnans ætti að fylgja raunverulegri mótstöðu gegn losun mótsins. Pinnarnir þurfa að dreifa kraftinum í gegnum sterk svæði hlutarins en forðast að yfirborðsfletir, brothættar veggi og árekstra við aðra móthluta séu óljós.
Setjið pinna þar sem útkastþolið er mest
Djúpir kjarnar, háar rifjur, oddar, áferðarflötur og svæði með takmarkaðan drög skapa oft mikla losunarþol.
Þessi svæði þurfa venjulega sterkari stuðning við útkast en grunn, opin rúmfræði.
Að setja pinna nálægt svæðum með mikla viðnám dregur úr þeirri fjarlægð sem plastið verður að flytja útkastkraft yfir og hjálpar til við að koma í veg fyrir beygju.
Dreifðu útkastkraftinum jafnt
Það er ekki sjálfkrafa betra að nota marga pinna. Markmiðið er jafnvægi í útkasti.
Ef flestir pinnar eru einbeittir á annarri hliðinni getur hlutinn snúist, beygst eða fest sig við losun.
Jafnvægismynstur gerir íhlutnum kleift að yfirgefa kjarnann nokkurn veginn samsíða opnunarstefnu mótsins.
Staðsetjið pinna á rifbein, odd og sterkari svæði
Rif, þykkari hlutar og studdir oddar veita oft sterkari yfirborð til að flytja útkastkraft.
Að setja pinna á þessi svæði getur dregið úr staðbundinni inndrátt samanborið við að ýta á þunna, óstudda veggi.
Hins vegar fer nákvæm staðsetning enn eftir rúmfræði. Illa studdur oddur getur sprungið ef of mikill kraftur er beitt beint undir hann.
Forðist þunna veggi og mikilvæg snyrtiflöt
Þunnir hlutar afmyndast auðveldlega á meðan plastið helst heitt.
Á sama hátt geta merki eftir útkastarpinnana verið óásættanleg á A-flokks eða öðrum sýnilegum fleti.
Þar sem það er mögulegt ætti að setja útkastara á falda fleti, innri rifja eða svæði sem síðar verða hulin af öðrum íhlut.
Íhugaðu kælirásir, innlegg og glærur
Innra byrði mótsins setur staðsetningu pinna í reynd takmörk.
Kælirásir, skrúfur, innlegg, sleðar, lyftarar, kjarnapinnar og stuðningsstólpar geta þegar tekið upp rýmið á bak við kjörinn útkastspunkt.
Því þarf að þróa skipulag útkastarans ásamt heildarhönnun mótsins frekar en að bæta því við eftir að öll önnur kerfi eru tilbúin.
Hvernig ákvarðar þú stærð og magn útkastapinnans?
Þvermál og magn útkastapinnans ætti að veita nægilegt heildarsnertiflatarmál og þjöppunargetu til að sigrast á losunarviðnámi án þess að valda óhóflegum staðbundnum þrýstingi, beygju eða aflögun hlutans.
Þvermál pinna og snertiflatarmál
Stærri útkastspinninn veitir meira snertiflöt.
Fyrir sama heildarútkastkraft dregur aukning á snertiflatarmáli úr staðbundnum þrýstingi sem beitt er á plastyfirborðið.
Hins vegar þurfa stórir pinnar meira pláss í mótinu og geta truflað aðra íhluti. Rétt þvermál vegur á milli styrks hlutans, tiltæks flatarmáls og byggingarkröfum inni í mótinu.
Fjöldi pinna og heildarútkastkraftur
Heildarútkastkrafturinn ætti að vera dreift á milli nægilega margra pinna til að koma í veg fyrir að einhver einn stað beri of mikið álag.
Hlutir með stórt yfirborðsflatarmál, djúpa kjarna eða takmarkaðan drög þurfa almennt meiri stuðning við útkast.
Því ætti fjöldi pinna að fylgja raunverulegri losunarviðnámi frekar en einföld regla sem byggir eingöngu á heildarvídd hlutarins.
Óstudd lengd og beygjuhætta
Langir, mjóir útkastspinnar geta beygst við þrýsting.
Áhættan eykst eftir því sem þvermál pinna minnkar og lengd óstudds eykst.
Pinnar með litla þvermál gætu því þurft betri leiðsögn, styttri óstudda hluta eða axlarhönnun sem veitir stærra stuðningsþvermál.
Lengd pinna og útkastsslag
Pinnarnir verða að vera nógu langir til að ná til mótaðs yfirborðs frá útkastsplötunni, en jafnframt viðhalda nauðsynlegum stuðningi og uppsetningarrúmfræði.
Útkastsslagið verður einnig að vera nægilegt til að aðskilja íhlutinn alveg frá kjarnanum.
Of mikið slag bætir við óþarfa hreyfingu og getur aukið hættuna á að pinninn beygist, en ófullnægjandi slag getur skilið hlutinn að hluta til fastan.
Hvenær á að nota pinna með litlum þvermál eða öxlpinna
Stundum er óhjákvæmilegt að nota litla pinna þegar þröngir eiginleikar eru teknir út.
Ef lítill vinnsluþvermál er nauðsynlegur getur öxlútkastarpinni bætt stífleika með því að takmarka lengd minnkaða hlutans.
Hönnuðir ættu að forðast að nota langa, óstudda litla pinna þegar hægt er að fella inn stærri, studdan hluta.
Hvaða efni eru notuð fyrir útkastarpinna?
Efni í útkaststöngum þurfa að sameina styrk, slitþol, seiglu, víddarstöðugleika og yfirborðsgæði. Besta efnið fer eftir hitastigi mótsins, gerð plastefnis, framleiðslumagni, tæringarhættu og væntanlegu viðhaldstímabili.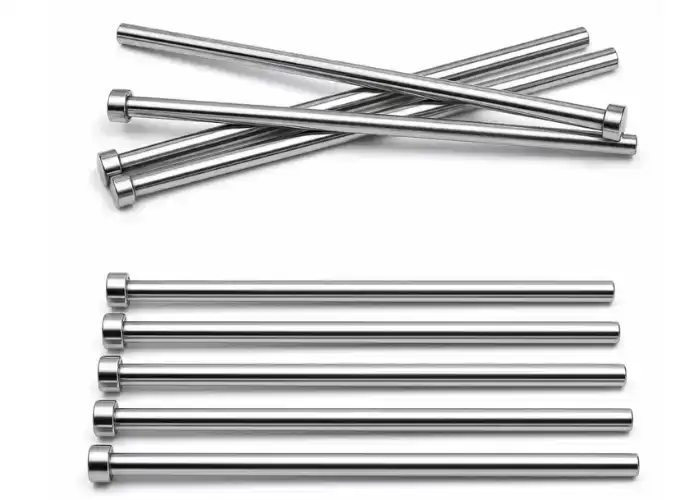
H13 Verkfærastál
H13 er mikið notað í mótunarverkfærum vegna þess að það sameinar seiglu, hitastyrk og slitþol.
Það er sérstaklega gagnlegt í mótum sem upplifa hækkað hitastig eða endurteknar hitabreytingar.
Hitameðferð og gæði frágangs hafa mikil áhrif á raunverulegan árangur útkastapinnans, þannig að efnisflokkurinn einn og sér ræður ekki endingartíma.
Hraðvirkt og hert verkfærastál
Háhraðastál og annað hert verkfærastál getur veitt meiri slitþol eða styrk fyrir krefjandi notkun.
Þau má velja fyrir mót sem þurfa mikla notkun, slípiefni eða litla pinna sem verða fyrir miklu vélrænu álagi.
Hærri hörku ætti samt að vera í jafnvægi við seiglu því of brothætt pinna getur brotnað í stað þess að beygja sig.
Útkastarpinnar úr ryðfríu stáli
Nota má útkastapinna úr ryðfríu stáli þar sem tæringarþol er sérstaklega mikilvægt.
Þetta getur falið í sér myglu sem verður fyrir raka umhverfi eða ætandi lofttegundum sem ákveðin plastefni gefa frá sér.
Valin ryðfría gerð verður samt sem áður að veita nægilega hörku og slitþol fyrir endurtekna rennsli.
Hitameðferð og nítrering
Hitameðferð eykur hörku og vélrænan styrk, en nítríðun getur skapað hart yfirborðslag sem bætir slitþol.
Meðferðinni verður að vera stjórnað til að forðast aflögun þar sem útkastapinnar reiða sig á strangar kröfur um vídd og beinni útfærslu.
Illa stýrð hitameðferð getur skapað fleiri vandamál en aukin hörku leysir.
Yfirborðsáferð og slitþol
Renniflötur útkastapinnans ætti að vera nógu sléttur til að draga úr núningi og sliti.
Hrjúft yfirborð getur skemmt tengigatið og aukið hættuna á kippi.
Samræmd áferð styður einnig áreiðanlega hreyfingu yfir endurteknar mótunarlotur.
Hvað veldur merkjum á útkastarpinnum og aflögun hluta?
Merki á útkastarpinnunum eru oftast af völdum of mikils staðbundins þrýstings, ófullnægjandi kælingar, lélegrar staðsetningar, lítillar drögs eða veikrar lögun hlutarins. Lausnin er sjaldan bara að skipta um pinna, því ætti að endurskoða allt sambandið milli mótaðs hlutar og útkastarkerfisins.
Of mikill útkastkraftur
Mikil losunarviðnám krefst meiri afls.
Ef þessi kraftur er fluttur í gegnum of fáa eða of litla pinna, eykst snertiþrýstingurinn og pinnaflöturinn getur skilið eftir sýnilegt far.
Að auka drög, bæta yfirborðslosun eða auka snertiflatarmál útkastarans getur dregið úr nauðsynlegum staðbundnum þrýstingi.
Léleg staðsetning pinna og ójöfn dreifing álags
Pinni sem staðsettur er fjarri svæðum með mikla viðnám gæti beygt hlutinn áður en hann losnar.
Ójafnt bil á milli pinna getur einnig valdið því að önnur hliðin hreyfist á undan hinni.
Betri kraftdreifing bætir oft bæði útlitsgæði og stöðugleika við útkast.
Ófullnægjandi dráttarhorn
Lítið drög eykur núning milli mótaðs hlutar og kjarna.
Áferðarfletir geta þurft enn meiri drátt því efnið verður að losna frá áferð yfirborðsins við útkast.
Aukin djúprist getur dregið verulega úr útkastkraftinum og minnkað líkur á nálarförum.
Snemmbúin útkastun og ófullnægjandi kæling
Hluti sem er enn of heitur er mýkri og viðkvæmari fyrir aflögun.
Ef útkast hefst áður en nægileg stífleiki hefur myndast geta pinnafletir sokkið í plastið eða aflagað nærliggjandi veggi.
Lengri kæling getur bætt gæði útkastunar, þó að einnig verði að taka tillit til áhrifa á hringrásartíma.
Þunnir veggir og mjúkt plastefni
Þunnir hlutar veita minni mótstöðu gegn staðbundnum þrýstingi.
Mjúk eða sveigjanleg efni geta einnig auðveldlega afmyndast í kringum snertipunkta útkastarans.
Í þessum tilfellum geta stærri pinnar, fleiri pinnar, útkastarhylki, blokkir eða afklæðningarkerfi veitt betri stuðning.
Hvernig á að draga úr nálarmerkjum og útkastsskemmdum
Fyrsta skrefið er að draga úr óþarfa losunarviðnámi með fullnægjandi trekk, réttri frágangi mótsins og viðeigandi kælingu.
Næst skal dreifa kraftinum yfir stærri eða sterkari svæði með betri staðsetningu pinna og nægilegu snertiflöti.
Þar sem útlit skiptir máli ætti að færa nálarmerki á falda fleti eða skipta þeim út fyrir aðra útkastunaraðferð.
Hvað eru algeng bilun í útkastapinnum?
Útkastarpinnarnir geta beygst, brotnað, fest sig, slitnað eða ekki skilað sér rétt til baka. Flest bilun tengist of miklu álagi, ófullnægjandi leiðsögn, lélegu bili, mengun, rangri stillingu eða ófullnægjandi viðhaldi.
Beygðir útkastarpinnar
Mjóir pinnar geta beygst þegar þjöppunarálag fer yfir stöðugleika þeirra.
Rangstilling veldur einnig hliðarálagi, sem eykur beygjuhættu jafnvel þegar heildarútkastkrafturinn er ekki sérstaklega mikill.
Styttri óstudd lengd, stærra þvermál, bætt leiðsögn eða axlarpinnar geta hjálpað.
Brotnir útkastarpinnar
Pinnar geta brotnað eftir endurtekna beygju, högg, þreytu eða of mikla álagi.
Harðir en brothættir pinnar geta verið sérstaklega viðkvæmir fyrir höggi.
Ef brotið endurtekur sig á sama stað ætti að leiðrétta rót vandans frekar en að setja einfaldlega upp annan eins pinna.
Festing pinna og óhófleg núningur
Lélegt bil, mengun, tæring eða ófullnægjandi smurning getur valdið því að pinninn dregurst eða festist í boruninni.
Fastur pinni getur skemmt útkastsplötuna, beygt pinnann eða komið í veg fyrir að mótið lokist að fullu.
Beinleiki pinna, ástand yfirborðs og stilling borunar ætti að athuga þegar núningur eykst.
Slit á milli pinna og útkastsgatsins
Endurtekin renningur slitnar smám saman á báðum yfirborðum.
Of mikið bil getur leyft plastflís að komast inn í bilið eða valdið því að pinninn hreyfist til hliðar.
Slithraði eykst þegar slípiefni, mengun eða léleg yfirborðsáferð er til staðar.
Vandamál með lélega afturför og útkastplötu
Útkastarkerfið verður að snúa alveg aftur áður en mótið lokast.
Brotnir afturhlutar, mengun, rangstilling plötunnar eða fastur pinni getur komið í veg fyrir að plötunni sé alveg afturkölluð.
Véllæsingar og skynjarar fyrir útkast geta dregið úr áhættu, en vélræn skoðun er enn nauðsynleg.
Hvernig á að hanna og velja áreiðanlegt útkastarpinnkerfi
Áreiðanlegt útkastskerfi passar gerð pinna, þvermál, lengd, efni, staðsetningu og snertiflöt við mótaða hlutinn og væntanlega losunarálag. Hönnunin ætti að vega og meta áreiðanlega útkastun, útlitsgæði, endingu mótsins, viðhald og framleiðslukostnað.
Paraðu pinnategund við hlutarúmfræði og plastefni
Hringlaga pinnar henta á marga almenna fleti.
Ermar eru betri í kringum oddhvassa en blöð virka vel á rifbein og þröngum eiginleikum.
Plaststífleiki og rýrnun skipta einnig máli vegna þess að stíft verkfræðiplastefni getur flutt útkastkraft á annan hátt en mjúkt teygjanlegt efni.
Paraðu þvermál og lengd við útkastálag
Pinninn verður að veita nægilegt snertiflöt og þjöppunarstöðugleika.
Of lítill tappi getur merkt hlutinn eða spennuna. Óþarflega stór tappi getur tekið upp dýrmætt pláss í mótinu.
Lengdin ætti að veita nauðsynlega stroku án þess að skapa óhóflega óstudda mjóleika.
Jafnvægi á útliti hluta með áreiðanleika útkasts
Kröfur um snyrtivörur ættu að vera settar fram snemma.
Ef útkastsmerki eru óásættanleg á annarri hlið hlutarins, verður mótið að bjóða upp á nothæfa valkosti á földum svæðum.
Að reyna að færa pinnana eftir að mótið er þegar hannað gæti stangast á við kælileiðslur, glærur eða innlegg.
Veita rétta fjarlægð, leiðsögn og smurningu
Pinninn verður að renna frjálslega en án þess að vera of laus.
Úthreinsun ætti að taka tillit til rekstrarhita, pinnaefnis, mótefnis og framleiðsluskilyrða.
Rétt leiðsögn dregur úr hliðarálagi, en viðeigandi smurning hjálpar til við að draga úr núningi og sliti þar sem mótahönnunin leyfir það.
Veldu á milli staðlaðra og sérsniðinna útkastarpinna
Staðlaðir pinnar eru hagkvæmir, auðveldir í útvegun og auðvelt er að skipta þeim út.
Sérsniðnir útkastapinnar eru réttlætanlegar þegar ekki er hægt að uppfylla kröfur um rúmfræði, stærð, hönnun öxl, snertingarform, hitastig eða slit með stöðluðum íhlutum.
Þegar mögulegt er ætti að hafa í huga framboð á viðhaldi og endurnýjun áður en sérstök hönnun er tilgreind.
Hafðu í huga líftíma moldsins, framleiðsluferla og viðhaldskostnað
Frumgerð af mótum og stórframleiðslumótum þurfa ekki eins útkastarkerfi.
Mót sem nota mikla endurvinnslu njóta góðs af sterkari efnum, slitstýrðum yfirborðum, skiptanlegum íhlutum og auðveldari aðgangi að viðhaldi.
Pinninn með lægsta upphafskostnaðinum er ekki endilega ódýrasti kosturinn yfir allan líftíma mótsins.
Hvernig á að viðhalda útkastarpinnunum og útkastarkerfinu
Fyrirbyggjandi viðhald heldur útkaststappunum frjálsum hreyfingum og dregur úr líkum á skyndilegum skemmdum á myglu. Skoðun ætti að einbeita sér að sliti, beinni hreyfingu, yfirborðsástandi, bili, smurningu og fullri hreyfingu útkastplötunnar.
Skoðið pinna fyrir slit, beygju og yfirborðsskemmdir
Athuga skal pinna með tilliti til rispa, mislitunar, beygju, sveppamyndunar og ójafns slits.
Einhliða slit bendir oft til rangstöðu eða hliðarálags frekar en eðlilegrar notkunar.
Skemmdir pinnar ættu að vera skipt út áður en þeir byrja að skemma mótholuna í kring.
Athugaðu pinnabil og hreyfingu útkastsplötunnar
Útkastsplatan ætti að hreyfast mjúklega án þess að festast.
Pinnarnir ættu að teygjast út og snúa saman nema mótið noti vísvitandi stigvaxandi útkast.
Aukin bil, óregluleg hreyfing eða rispur geta bent til slits eða rangrar stillingar plötunnar.
Haltu réttri smurningu
Smurning dregur úr núningi milli hreyfanlegra mótþátta.
Hins vegar getur umfram smurefni laðað að sér mengun eða flust á svæði þar sem það hefur áhrif á gæði mótaðra hluta.
Tegund og magn ættu að fylgja hönnun og rekstrarskilyrðum mótsins frekar en að vera alhliða regla.
Skiptu um slitna pinna áður en þeir skemma mótið
Það er venjulega ódýrara að skipta um útkastapinna en skemmdar mótplötur, innlegg eða holrúm.
Að skipta um slitinn pinna snemma kemur í veg fyrir of mikið bil, fastan bolta og afleiddar skemmdir.
Viðhaldsskrár geta einnig leitt í ljós endurteknar bilanir sem benda til dýpri hönnunar- eða samræmingarvandamála.
SPURNINGAR
Skilja útkastarpinnar alltaf eftir sig merki á sprautumótuðum hlutum?
Flestir útkastarar geta skilið eftir einhver merki um snertingu, en oft er hægt að lágmarka merkið með réttri stærð pinna, staðsetningu, kælingu, drægni og dreifingu útkastkrafts. Til að koma í veg fyrir snyrtivörur þarf venjulega að setja útkastara á falda eða óviðeigandi fleti.
Hvenær ætti að nota útkastarhylki í stað útkastarpinna?
Útkastarhylki eru sérstaklega gagnleg í kringum sívalningslaga hausa eða kjarnapinna þar sem dreifa þarf krafti í kringum hringlaga eiginleika. Þau bjóða upp á stærra snertiflöt en einn lítill pinni og geta dregið úr staðbundinni aflögun.
Af hverju beygjast eða brotna litlir útkastarpinnar?
Lítil pinna hafa minni mótstöðu gegn beygju, sérstaklega þegar óstudd lengd þeirra er mikil. Of mikill útkastkraftur, hliðarálag, léleg leiðsögn, rangstilling eða endurtekin þreyta getur aukið enn frekar hættuna á beygju og broti.
Hversu marga útkastarpinna þarf sprautumót?
Það er enginn fastur fjöldi. Fjöldi pinna fer eftir stærð hlutarins, losunarþoli, lögun, drögum, efni, snertiflatarmáli og leyfilegum yfirborðsþrýstingi. Markmiðið er að dreifa nægilegum útkastkrafti jafnt án þess að skemma mótaða hlutinn.
Niðurstaða
Áreiðanlegt útkastskerfi fyrir pinna verður að gera meira en aðeins að ýta mótuðum hlut út úr verkfærinu. Tegund pinna, stærð, magn, staðsetning, efni, leiðsögn, kæling og losunarviðnám hafa öll áhrif á hvort útkastið er mjúkt og endurtekningarhæft. Góð hönnun dreifir krafti um sterk svæði, takmarkar sýnileg merki, dregur úr aflögun og kemur í veg fyrir beygju, slit og fastan pinna allan líftíma mótsins.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsniðna móthluta, útkastarpinna, ermar, innlegg og aðra nákvæmniverkfærahluta. Teymið okkar sameinar efnisval, stýrða vinnslu, víddarskoðun og hagnýtan framleiðslustuðning til að hjálpa til við að framleiða áreiðanlega íhluti fyrir mótþróun, viðhald og framleiðslu.
















