
Efniskostnaður hefur bein áhrif á framleiðslukostnað CNC-snúinna íhluta. Þetta er sérstaklega mikilvægt þegar unnið er með ryðfrítt stál, koparblöndur, títanblöndur, álblöndur og hástyrktar málmblöndur, þar sem hráefnisverð getur verið tiltölulega hátt. Umframefni, flísar, leifar og gallaðir íhlutir sem myndast við vinnslu geta allt aukið framleiðslukostnað. Rétt efnisstjórnun getur dregið úr framleiðslukostnaði á hvern íhlut, bætt nýtingu hráefnis, minnkað kröfur um meðhöndlun úrgangs og bætt hagkvæmni lotuframleiðslu. CNC-snúningur er í eðli sínu forritanlegur og stafrænt stýrður, sem gerir það mögulegt að draga úr efnisúrgangi með því að hámarka stærð blanks, viðeigandi vinnsluheimildir, bæta verkfæraleiðir, fækka villum í vinnuhlutum og stýrðum skurðarbreytum. Fyrir ása, ermar, flansa, tengi, skrúfganga og aðra snúningshluta getur vel hannað snúningsferli breytt stærra hlutfalli af hráefninu í gagnlegar vörur og dregið úr óþarfa skurði. Framleiðendur geta einnig sameinað sjálfvirka hleðslu og affermingu, skoðun í vinnslu, stjórnun á endingartíma verkfæra og rakningu framleiðslugagna til að stjórna stöðugt efnisnotkun. Þetta gerir CNC-snúningsaðgerðum kleift að viðhalda nákvæmni víddar og yfirborðsgæðum og ná fram skilvirkari efnisnýtingu.
Fínstilltu stærðir blanksins til að draga úr efnistapi
Mál hráefnis eru mikilvægur þáttur sem hefur áhrif á nýtingu efnis í CNC beygju. Ef þvermál eða lengd hráefnisins er verulega stærra en krafist er, verður vinnsluferlið að fjarlægja meira magn af umframefni, sem eykur skurðartíma og myndar fleiri flísar. Í lotuframleiðslu getur jafnvel lítið magn af viðbótarefni sem neytt er á hvern íhlut orðið verulegur kostnaður eftir að hundruð eða þúsundir hluta hafa verið framleiddir. Mál hráefnis ættu að vera ákvörðuð í samræmi við stærð fullunninna íhluta, vinnsluþarfir, kröfur um vinnustykki og síðari aðgerðir. Fyrir stangareyðu geta framleiðendur valið stangarþvermál nálægt hámarksþvermáli íhlutarins. Fyrir diska eða stutta ása er hægt að ákvarða lengd hráefnis í samræmi við lengd fullunninna íhluta, klemmukröfur, yfirborðsþarfir og skurðarþarfir. Með því að hámarka stærð hráefnis er hægt að draga úr óþarfa efnisnotkun áður en vinnsla hefst jafnvel og skapar betri grunn fyrir skilvirka beygjuframleiðslu.
Veldu viðeigandi stangarþvermál
Í CNC-beygju eru oft kringlóttar stangir notaðar sem hráefni og þvermál stangarinnar hefur bein áhrif á hversu mikið efni þarf að fjarlægja við vinnslu. Ef íhlutur þarfnast tiltölulega lítils ytra þvermáls en stöðugt er notaður mun stærri stang, verður mikið magn af efni fjarlægt við grófvinnslu. Framleiðendur geta valið staðlaðar stangastærðir út frá hámarksþvermáli íhluta, getu verkfærisins og kröfum um vinnufestingu.
- Veldu stangarefni eftir hámarksþvermáli íhluta
- Forgangsraða stærðum sem eru nálægt fullunnu þvermáli
- Minnkaðu óþarfa geislavinnsluútgjöld
- Kaup samkvæmt stöðluðum efnisupplýsingum
- Staðlaðu stærðir stanga fyrir framleiðslulotu
- Stjórna fjölda mismunandi efnislýsinga í birgðum
Að velja viðeigandi þvermál stangarinnar dregur úr grófvinnslutíma og flísmyndun og minnkar álag á verkfæri. Þetta er sérstaklega mikilvægt þegar unnið er með dýr efni því hver minnkun á óþarfa skurði stuðlar beint að minni efnisnotkun.
Stjórnaðu lengd stangarinnar rétt
Lengd stanga hefur einnig áhrif á efnisnýtingu. Þegar íhlutir eru tiltölulega stuttir getur of mikil klemmulengd og skurðarbreidd skapað mikið magn af ónothæfu afgangsefni. Skurðlengdin ætti að vera reiknuð út frá kröfum um festingar, klemmulengd, skurðarbreidd, yfirborðsbreidd og lengd fullunninna íhluta.
Viðeigandi skurðarlengdir gera kleift að framleiða fleiri íhluti úr hverri stöng og draga úr magni afgangsefnis. Fyrir lotuframleiðslu geta framleiðendur komið á fót stöðluðum skurðarlengdum í samræmi við raunverulegar íhlutavíddir, sem gerir rekstraraðilum kleift að fylgja samræmdum skurðarforskriftum og draga úr handvirkum mælingavillum.
Hámarka vinnsluheimildir til að draga úr óþarfa skurði
Vélarúttekt ákvarðar beint hversu mikið hráefni þarf að fjarlægja við CNC beygju. Of mikil úttekt eykur grófvinnslutíma, slit á verkfærum og flísmyndun, en ófullnægjandi úttekt getur komið í veg fyrir að yfirborðsgalla verði fjarlægðir að fullu úr hráefninu og gert það erfitt að ná þeim lokavíddum sem krafist er. Viðeigandi vinnsluúttekt ætti að ákvarða í samræmi við ástand efnisins, nákvæmni hráefnisins, víddir íhluta, vikmörk og nákvæmni vélarinnar. Fyrir nákvæmnisdregin, smíðuð eða hágæða stangir er oft hægt að minnka vinnsluúttekt. Fyrir hráefni með meiri yfirborðs- eða víddarbreytileika getur verið þörf á viðbótarúttekt. CNC forrit geta einnig dreift vinnsluúttektum milli grófvinnslu og frágangs þannig að grófvinnsla fjarlægir megnið af umframefni en frágangur fjarlægir aðeins það efni sem nauðsynlegt er til að ná lokavíddum og yfirborðsgæðum.
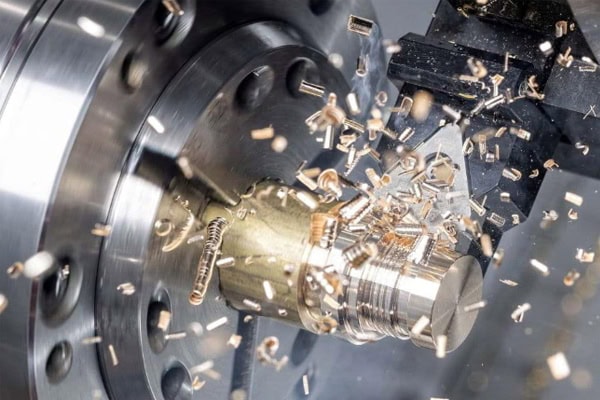
Stjórna grófvinnsluúttektum rétt
Tilgangur gróffræsingar er að fjarlægja umframefni á skilvirkan hátt, en hámarks skurðarmagn er ekki alltaf besta lausnin. Of mikil skurðardýpt getur aukið álag á verkfæri, valdið titringi, leitt til flísunar á brúnum og jafnvel afmyndað íhlutinn, sem hefur áhrif á síðari frágangsaðgerðir. Að velja viðeigandi skurðardýpt í samræmi við hörku efnisins, stífleika vélarinnar og afköst verkfærisins skapar betra jafnvægi milli skilvirkni efnisfjarlægingar og stöðugleika vinnslunnar.
- Stilltu viðeigandi skurðardýpt
- Stjórna grófvinnsluúttekt
- Minnkaðu endurtekna klippingu
- Lægri verkfærahleðsla
- Minnka titring í vinnslu
- Bæta skilvirkni efnisflutnings
Stöðug grófvinnsla getur fjarlægt megnið af umframefni á tiltölulega skömmum tíma og dregið úr úrgangi af völdum frávika í vinnslu. Fyrir framleiðslu í miklu magni hjálpar þessi stöðugleiki til við að stjórna meðalefnisnotkun á hvern íhlut.
Halda stöðugum frágangsheimildum
Frágangur þarf ekki að fjarlægja mikið magn af efni. Megintilgangur þess er að ná fram endanlegum víddum og yfirborðsgæðum. Of mikil frágangstilfelli eykur vinnslutíma og slit á verkfærum, en ófullnægjandi tilfelli getur komið í veg fyrir að grófslit séu fjarlægð að fullu. Með því að viðhalda jöfnum tilfellum eftir hálffrágang getur frágangstóllinn fjarlægt fyrirsjáanlegt magn af efni og dregið úr óþarfa flutningum.
Jafnvægi milli frágangs hjálpar einnig til við að viðhalda stöðugum skurðarskilyrðum og samræmdri verkfærahleðslu, sem bætir yfirborðsgæði og víddarsamkvæmni. Fyrir nákvæmnihluti getur stöðug stjórnun milli frágangs dregið úr endurvinnslu og úrgangi en óbeint dregið úr efnisúrgangi.
Fínstilltu CNC forritaleiðir til að draga úr óþarfa skurði
CNC forrit ákvarða ekki aðeins lokastærðir íhlutar heldur hafa þau einnig áhrif á efnisnotkun og vinnslutíma. Skilvirkar verkfæraleiðir draga úr loftskurði, endurtekinni skurði og óþarfa verkfærahreyfingum, sem gerir verkfærinu kleift að vinna úr nauðsynlegum svæðum beint. Fyrir einfalda ása er hægt að fínstilla grófbeygjuferli til að draga úr endurteknum hreyfingum. Fyrir íhluti með þrepum, grópum og þráðum er hægt að raða verkfæraleiðum eftir vinnsluröð til að draga úr óþarfa inndráttum og tilfærslum. Hagnýting forrita getur einnig komið í veg fyrir að verkfæri skeri endurtekið svæði sem þegar hafa verið unnin, sem dregur úr sliti á verkfærum og óþarfa flísmyndun. Hægt er að nota CNC hermunarhugbúnað til að staðfesta forrit og bera kennsl á endurteknar leiðir eða óhagkvæmar hreyfingar áður en framleiðsla hefst.
Minnkaðu loftskurð og endurteknar umferðir
Hreyfing verkfæris án þess að fjarlægja efni eyðir ekki efni beint, en hún eykur vinnslutíma og getur valdið óþarfa hreyfingu verkfærisins í gegnum svæði sem þegar eru unnin. Með því að hámarka forritaleiðir getur verkfærið fært sig styttri vegalengdir innan öruggra rekstrarmarka og dregur úr óþarfa hreyfingu.
- Stytta ferðalengd verkfærisins
- Minnkaðu endurtekna vinnslu
- Fínstilltu afturköllunarleiðir
- Raðaðu vinnsluröðunum rétt
- Minnkaðu tímann við loftskurð
- Minna slit á verkfærum
Skilvirk forritunarleið tryggir að hver skurðarhreyfing hafi skýrt vinnslutilgang og dregur úr óþarfa efnisfjarlægingu.
Notið viðeigandi vinnsluferli
CNC kerfi bjóða almennt upp á ýmsar beygjuferlar fyrir ytri beygju, innri borun, flatarmálningu, þráðsmíði og aðrar aðgerðir. Rétt notkun þessara ferla getur dregið úr endurtekinni forritun og gert verkfærum kleift að fylgja stöðugum vinnsluleiðum. Fyrir lotuframleiðslu er hægt að þróa stöðluð forritasniðmát fyrir algengar íhlutauppbyggingar, sem dregur úr forritunarvillum.
Þegar forritið er orðið stöðugt er einnig hægt að minnka víddarmun á milli íhluta, sem lágmarkar úrgang og efnistap af völdum forritunarvillna.
Bættu fyrstu umferðarafköst til að draga úr efnisúrgangi
Efnissóun kemur ekki aðeins frá flísum og leifum. Gallaðir íhlutir eru einnig veruleg uppspretta efnistaps. Ef íhlutur er farinn vegna víddarfrávika, rangra þráða, yfirborðsgalla eða aflögunar í vinnslu, verður allt magn hráefnis sem fjárfest er í þann íhlut tap. Til að bæta fyrstu umferð ávöxtunar krefst það að hafa stjórn á forritsprófun, verkfærastjórnun, staðsetningu festinga, skurðarbreytum og skoðun í vinnslu. Þetta er sérstaklega mikilvægt þegar unnið er með dýr efni því einn gallaður íhlutur getur valdið verulegu efnahagslegu tapi. Skoðun fyrstu hluta, sýnataka af mikilvægum víddum og mælingar í vinnslu geta greint þróun í vinnslu snemma og komið í veg fyrir að mikið magn af íhlutum sé framleitt með sama galla.
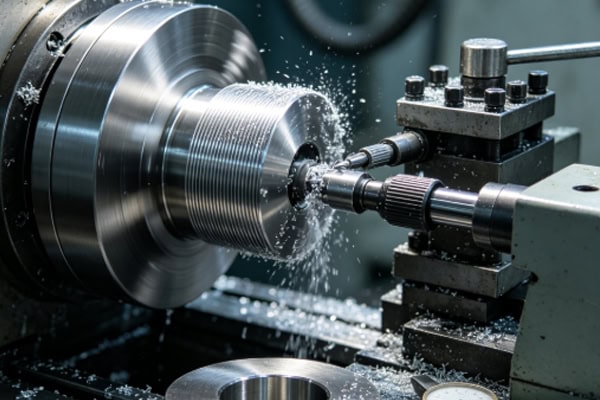
Framkvæma fyrstu skoðun á hlutnum
Eftir að framleiðsla í lotu hefst ætti fyrsti íhluturinn að gangast undir ítarlega víddarskoðun til að staðfesta að forritið, verkfærabætur og vinnuhlutar uppfylli framleiðslukröfur. Samfelld vinnsla ætti aðeins að hefjast eftir að fyrsti íhluturinn hefur verið staðfestur, til að draga úr hættu á lotubrotum vegna forritunarvillna eða víddarfrávika.
- Athugaðu ytra þvermál
- Athugaðu innri mál borholunnar
- Athugaðu lengd íhluta
- Athugaðu breidd og dýpt grópa
- Athugaðu þræði
- Athugaðu gæði yfirborðsins
- Staðfestu mikilvæg vikmörk
Fyrsta skoðun á hlut getur greint vandamál meðan efnisnotkun er enn lítil, sem gerir það að mikilvægri aðferð til að stjórna sóun á framleiðslulotum.
Styrkja víddarskoðun í vinnslu
Við samfellda beygju slitna verkfæri smám saman og hitastig vélarinnar getur breyst, sem getur valdið víddarbreytingum. Regluleg sýnataka eða mælingar meðan á vinnslu stendur geta greint víddarbreytingar og gert kleift að aðlaga verkfærabætur með tímanum.
Tímabær víddarleiðrétting kemur í veg fyrir að mikið magn af íhlutum sem eru utan vikmörkanna sé framleitt og dregur úr endurvinnslu og úrgangi. Fyrir sjálfvirkar framleiðslulínur með mikilli nákvæmni geta skoðunarkerfi í vinnslu sjálfkrafa safnað mikilvægum víddargögnum og bætt skilvirkni ferlisstjórnunar.
Bæta verkfærastjórnun til að draga úr úrgangi af völdum frávika í vinnslu
Ástand verkfæra hefur bein áhrif á gæði efniseyðingar. Þegar verkfæri slitnar óhóflega eykst skurðmótstaða, yfirborðsgæði versna og stærð íhluta getur smám saman breyst. Ef verkfæri brotnar eða bilar óvænt geta alvarlegir yfirborðsgalla komið fram, sem gæti valdið því að íhluturinn verði fargað. Með því að koma á fót stjórnunarkerfi fyrir endingartíma verkfæra geta framleiðendur skilgreint viðeigandi skiptiviðmið í samræmi við vinnslumagn, skurðartíma og raunverulegt slit verkfæra. Mismunandi efni krefjast skurðinnskota með viðeigandi efnum og rúmfræði til að viðhalda stöðugum skurðarskilyrðum. Árangursrík verkfærastjórnun dregur úr óeðlilegri vinnslu og óvæntum brotum og lengir endingartíma verkfæra.
Veldu viðeigandi verkfæri eftir efni
Álmálmblöndur, koparmálmblöndur, ryðfrítt stál, kolefnisstál, stálblöndur og verkfræðiplast hafa mismunandi skurðareiginleika og ætti ekki að vinna úr þeim með eins verkfærastillingum. Að velja verkfæri eftir hörku, seiglu og varmaleiðni efnisins getur dregið úr skurðþoli og óeðlilegu sliti.
- Notið beitt verkfæri fyrir álblöndur
- Forgangsraða flísafjarlægingu fyrir koparmálmblöndur
- Notið slitsterk verkfæri fyrir ryðfrítt stál
- Veldu stöðug skurðarverkfæri fyrir kolefnisstál
- Notið hástyrktarverkfæri fyrir álfelguð stál
- Stjórnaðu skurðhita við vinnslu á verkfræðiplasti
Rétt samsvörun milli efnis og verkfæra dregur úr óeðlilegum skemmdum á verkfærum, bætir stöðugleika vinnslu og minnkar efnisúrgang af völdum vandamála sem tengjast verkfærum.
Stofna líftíma verkfæra
Skráning á notkunartíma verkfæra, magn vinnslu, gerð efnis og slitástands hjálpar framleiðendum að ákvarða viðeigandi tímabil fyrir verkfæraskipti. Ekki ætti að skipta um verkfæri fyrr en eftir algjört bilun, heldur ætti ekki heldur að farga þeim fyrir tímann þótt þau virki enn á skilvirkan hátt.
Hægt er að nota framleiðslugögn til að ákvarða nákvæmari endingartíma verkfæra, sem gerir rekstraraðilum kleift að skipuleggja verkfæraskipti í samræmi við raunverulegar vinnsluaðstæður og draga úr óvæntum gæðavandamálum.
Endurnýtið leifar og endastykki til að lækka efniskostnað
Leifar og endastykki sem myndast við CNC beygju eru ekki endilega verðlaust rusl. Sumar leifar með viðeigandi lengd og ásættanlegu yfirborðsástandi er hægt að endurnýta fyrir stutta íhluti. Framleiðendur geta komið á fót flokkunar- og geymsluferlum fyrir leifar, greint efni eftir gerð, forskrift og lengd til framtíðarnotkunar í framleiðslu. Kopar, ál, ryðfrítt stál, títanmálmblöndum og öðrum efnum sem ekki er hægt að endurnýta er hægt að flokka og flytja í gegnum viðeigandi endurvinnslurásir fyrir málma til að endurheimta verðmæti efnisins. Rétt nýting leifa dregur úr þörf fyrir innkaup á hráefni og getur einnig lækkað kostnað við meðhöndlun rusls.
Koma á fót stjórnun á flokkun leifa
Afgangar úr mismunandi efnum ættu ekki að vera geymdir saman án auðkenningar. Þær ættu að vera flokkaðar eftir efni, þvermáli, lengd og ástandi. Skýrar merkingar gera framleiðslufólki kleift að finna fljótt afganga sem henta fyrir núverandi pantanir.
- Flokkaðu eftir efni
- Flokkaðu eftir þvermáli
- Flokkaðu eftir lengd
- Merktu eftirstandandi magn
- Geymsludagar skráa
- Forgangsraða nothæfum afgangi
Stöðluð meðhöndlun afgangs bætir endurnýtingu efnis og dregur úr þörfinni á að kaupa stöng í fullri lengd fyrir stutta íhluti.
Aðskilja og endurvinna málmflísar
Málmflísar sem myndast við beygju hafa endurvinnslugildi, en flísar úr mismunandi efnum ætti að safna sérstaklega. Að blanda saman áli, kopar, ryðfríu stáli og stálflísum eykur erfiðleika við endurvinnslu síðar og getur dregið úr endurheimtargildi.
Sérstök söfnun og stöðluð geymsla gerir kleift að endurvinna úrgangsefni á skilvirkari hátt og halda vinnslusvæðinu hreinna og betur skipulagðu.
Notaðu sjálfvirka framleiðslu til að draga enn frekar úr efnisúrgangi
Sjálfvirkni getur dregið úr villum sem orsakast af handvirkum aðgerðum og gert efnisnýtingu samræmdari. Sjálfvirkur hleðslu- og losunarbúnaður getur framkvæmt klemmu og fjarlægingu vinnustykkis samkvæmt föstum áætlunum, sem dregur úr ósamræmi í handvirkum hleðsluvíddum. Sjálfvirk skoðunarkerfi geta stöðugt fylgst með mikilvægum víddum og gefið út viðvaranir eða stöðvað búnað þegar frávik eru greind, sem kemur í veg fyrir að mikið magn af efni haldi áfram í gegnum rangt vinnsluferli. Snjall framleiðslukerfi geta einnig skráð efnisnotkun, hæft framleiðslumagn, úrgangsmagn og leifar fyrir hverja lotu, sem veitir gögn fyrir innkaup og hagræðingu ferla. Fyrir CNC beygju í miklu magni gerir sjálfvirk stjórnun efnisnotkun gagnsærri og hjálpar framleiðendum stöðugt að bera kennsl á tækifæri til að draga úr úrgangi.
Sjálfvirk skurður bætir efnisnýtingu
Sjálfvirkur skurðarbúnaður getur skorið stangir ítrekað samkvæmt forritaðri lengd, sem dregur úr villum sem stafa af handvirkum mælingum. Fyrir íhluti með sömu forskriftir geta stöðluð skurðarforrit viðhaldið samræmdri lengd fyrir hverja stang.
Sjálfvirk skurður eykur ekki aðeins framleiðsluhraða heldur dregur einnig úr úrgangi sem stafar af of mikilli skurðlengd. Fyrir framleiðslu í miklu magni verður þessi sparnaður sífellt meiri eftir því sem framleiðslumagn eykst.
Stafræn gögn styðja efnisstjórnun
Stafræn framleiðslustjórnunarkerfi geta skráð efniskaup, raunverulega notkun, framleiðslumagn, magn úrgangs og eftirstandandi efni. Langtíma gagnagreining getur leitt í ljós raunverulega efnisnýtingu fyrir mismunandi íhluti og greint óeðlilega notkun. Framleiðendur geta notað söguleg gögn til að hámarka innkaupaforskriftir og eyðuvíddir, draga úr umframbirgðum og bæta skilvirkni efnisveltu.
CNC beygja nær meiri nýtingu efnis með hagræðingu ferla
Að draga úr efnissóun í CNC beygju krefst stöðugrar hagræðingar á forskriftum hráefna, skurðlengdum, vinnsluheimildum, forritaleiðum, ástandi verkfæra, gæðaeftirlits, stjórnun leifafgangs og sjálfvirkrar framleiðslu. Að velja stangarefni nálægt fullunnum víddum íhluta getur dregið úr fjarlægingu grófvinnsluefnis. Rétt skipulagning vinnsluheimilda dregur úr endurtekinni skurði. Hagræðing CNC forrita dregur úr óþarfa verkfærahreyfingum og efnisnotkun. Styrking fyrsta hluta og skoðunar í vinnslu dregur úr framleiðslulotum. Árangursrík stjórnun á endingartíma verkfæra kemur í veg fyrir efnistap af völdum frávika í verkfærum. Stöðluð endurvinnsla leifafgangs og flísar bætir enn frekar nýtingu auðlinda. Fyrir fyrirtæki sem framleiða nákvæma CNC vinnslu sem vinna með verðmæt málma hefur efnisnýting ekki aðeins áhrif á framleiðslukostnað heldur einnig langtíma framleiðsluhagkvæmni og auðlindastjórnun. Með stöðugum umbótum á vinnsluferlum og framleiðslustjórnun getur hver stang, hráefni og framleiðslulota skilað meira virði. Þessi aðferð gerir framleiðendum kleift að draga úr framleiðslusóun en viðhalda nákvæmni íhluta og vörugæðum, sem að lokum bætir heildarhagkvæmni CNC beygjuaðgerða.















