
Mencapai toleransi ketat dalam pemesinan CNC adalah tentang mengendalikan penyimpangan sekecil mungkin—mulai dari defleksi pahat hingga pergeseran termal, semuanya penting. Saya akan memandu Anda melalui bagaimana saya mendekati proyek toleransi ketat dalam pekerjaan saya sehari-hari. Baik Anda membuat komponen kedirgantaraan atau implan medis, pemesinan CNC dengan toleransi ketat membutuhkan perencanaan yang cermat, alat yang tepat, pengendalian lingkungan, dan inspeksi kualitas.
Apa Itu Toleransi Pemesinan?
Toleransi pemesinan menentukan seberapa besar bagian yang diproduksi dapat menyimpang dari ukuran desain nominalnya. Hal ini penting untuk mencapai kesesuaian yang tepat, keandalan fungsional, dan kinerja jangka panjang. Mengetahui jenis toleransi, standar, dan kemampuan material membantu para insinyur membuat keputusan manufaktur yang tepat dan hemat biaya.
Apa yang Dianggap Sebagai Toleransi Ketat dalam CNC?
Rentang Toleransi Ketat untuk Logam
Toleransi ketat standar: ±0.01 mm
Presisi tinggi: ±0.005 mm
Kelas kedirgantaraan/medis: ±0.002–0.003 mm
Presisi ultra: ±0.001 mm
Rentang Toleransi Ketat untuk Plastik
Karena pemuaian termal dan fleksibilitas:
Toleransi ketat umum: ±0.02–0.05 mm
Plastik rekayasa (PEEK/POM): hingga ±0.01 mm
Contoh: Casing PEEK untuk sensor medis membutuhkan toleransi ±0.01 mm agar mikroelektronik dapat terpasang dengan benar.
Toleransi Manufaktur Mikro
Pemesinan mikro CNC : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Pemesinan laser ultra cepat: ~1 µm
Standar Teknik & Tingkat Toleransi
Kelas Toleransi ISO 2768
f – Halus : pemesinan logam presisi
m – Sedang : pemesinan CNC standar (standar TiRapid)
c – Kasar : bagian yang dilas dan struktural
v – Sangat kasar : bagian yang kasar atau sudah dikerjakan sebelumnya
Nilai IT dan Toleransi Ketat
IT6–IT7 = Toleransi ketat (±0.006–0.01 mm)
IT8–IT10 = Presisi normal
IT11–IT13 = Pemesinan umum
Kemampuan Toleransi Berbasis Material
Aluminium, kuningan → Terbaik untuk toleransi yang sangat ketat
Baja tahan karat, titanium → Lebih mudah terpengaruh panas, lebih sulit dikerjakan dengan mesin.
Plastik → Pergerakan termal lebih tinggi, toleransi lebih lebar disarankan
Contoh: Badan katup PTFE memerlukan relaksasi toleransi dari ±0.01 mm menjadi ±0.03 mm untuk meningkatkan kemudahan manufaktur.
Mengapa Pemesinan CNC dengan Toleransi Ketat Itu Penting?
Kesesuaian dan Keandalan Fungsional yang Lebih Baik
Toleransi yang ketat memastikan perakitan yang lancar dan mencegah getaran, kemacetan, atau keausan berlebihan.
Konsistensi di Seluruh Produksi Massal
Mereka memastikan:
Pengulangan
Mengurangi sampah
Kualitas stabil
Persyaratan Keselamatan, Kepatuhan & Sertifikasi
Industri seperti kedirgantaraan dan perangkat medis membutuhkan kontrol toleransi yang stabil untuk memenuhi standar AS9100, ISO 9001, dan standar lainnya.
Masa Pakai Lebih Lama dan Keandalan Peralatan
Presisi mengurangi gesekan dan distorsi termal, memperpanjang umur komponen dan meningkatkan stabilitas sistem.
Apakah The Faktor faktor kunci Fatau Mencapai Presisi Toleransi Ketat
Mencapai toleransi yang ketat adalah hasil dari keputusan desain yang dioptimalkan, pengendalian perilaku material, kemampuan mesin, penjepit benda kerja, alat potong, lingkungan bengkel, dan sistem inspeksi canggih. Ketika faktor-faktor ini bekerja bersama, produsen dapat menghasilkan akurasi yang konsisten, mengurangi limbah, dan menyeimbangkan kualitas dengan efisiensi biaya.
Perencanaan & Desain Proses
Toleransi yang ketat harus didefinisikan dengan benar sejak tahap desain, bukan dipaksakan kemudian selama proses pemesinan.
Tetapkan rentang toleransi secara rasional.
Banyak pelanggan awalnya meminta toleransi ±0.01mm atau bahkan ±0.005mm, meskipun fungsi tersebut tidak memerlukan presisi setinggi itu.
Pada katup PTFE yang saya tangani, kami menyarankan untuk melonggarkan toleransi ±0.01mm menjadi ±0.03mm melalui DFM. Kapasitas produksi meningkat sebesar 30%, dan biaya turun sekitar 20%.
Hindari ketelitian yang berlebihan
Toleransi yang terlalu ketat secara dramatis meningkatkan keausan alat, waktu pemesinan, biaya pengaturan, dan waktu inspeksi. Biaya presisi meningkat secara eksponensial seiring dengan semakin ketatnya toleransi. Oleh karena itu, hanya fitur-fitur kritis yang harus mendapatkan kontrol ketat.
Faktor Material
Sifat material yang berbeda secara langsung menentukan rentang toleransi yang dapat dicapai.
Plastik: ekspansi termal tinggi & mudah berubah bentuk
Material seperti PEEK, POM, dan PTFE memiliki koefisien ekspansi termal yang tinggi. Setelah diproses dengan mesin, dimensinya dapat berubah.
Sebagai contoh, komponen POM yang dipindahkan dari bengkel dengan suhu 20°C ke area dengan suhu 35°C dapat mengalami perubahan lebih dari 0.02 mm.
Paduan aluminium: stabil dan cocok untuk pekerjaan dengan toleransi ketat.
6061 dan 7075 sangat mudah diproses dengan mesin dan umumnya mencapai toleransi ±0.01mm atau lebih presisi dengan konsistensi yang stabil.
Baja tahan karat & titanium: material keras menyebabkan pembelokan alat
Material seperti 304, 316, dan Ti6Al4V mengeras selama pemotongan dan menghasilkan beban pahat yang tinggi, yang menyebabkan defleksi mata pisau. Diperlukan ukuran pahat yang lebih kecil dan material pahat yang lebih keras untuk mempertahankan presisi.
Kinerja dan Teknologi Mesin
Mesin berpresisi tinggi adalah dasar untuk mencapai toleransi yang ketat.
Kekakuan tinggi & stabilitas termal
Komponen dengan toleransi ketat seringkali bergantung pada mesin kelas atas (misalnya, Makino, DMG MORI), yang strukturnya meminimalkan deformasi selama pembebanan.
Pemesinan multi-sumbu (5-sumbu)
Kemampuan 5 sumbu mengurangi pengaturan sekunder dan menghilangkan akumulasi kesalahan.
Dalam proyek aluminium untuk industri kedirgantaraan, peralihan dari tiga pengaturan menjadi satu operasi 5 sumbu secara konsisten menjaga toleransi dalam kisaran ±0.008 mm.
Sistem kompensasi termal
Mesin canggih ini mencakup kompensasi pertumbuhan termal waktu nyata untuk menstabilkan pemanjangan spindel dan mempertahankan akurasi tingkat mikron.
Peralatan Penjepit dan Pemotong Benda Kerja
Perlengkapan presisi tinggi
Keakuratan pemasangan harus berada dalam batas ±0.005 mm. Untuk komponen dengan toleransi tinggi, seringkali diperlukan alat penjepit vakum atau alat penjepit khusus.
Pemilihan material dan geometri alat
Perkakas karbida, perkakas berlapis, dan perkakas dengan tepi radius mikro mengurangi gaya pemotongan dan defleksi perkakas.
Dudukan yang dipasang dengan metode penyusutan membantu mengontrol penyimpangan di bawah 2μm, sehingga secara signifikan meningkatkan kualitas permukaan dan akurasi toleransi.
Pengendalian Lingkungan Pemesinan
Kontrol suhu dalam kisaran ±1°C
Logam memuai seiring dengan perubahan suhu. Misalnya, baja dapat berubah sebesar 10μm untuk setiap kenaikan suhu 10°C. Oleh karena itu, bengkel permesinan presisi harus menggunakan pendingin udara dan sistem suhu konstan.
Minimalkan getaran, debu, dan kelembapan.
Getaran menyebabkan penyimpangan putaran, bekas getaran, dan pergeseran dimensi.
Saya pernah mengunjungi bengkel mesin yang terletak di lantai atas di mana getaran bangunan menyebabkan penyimpangan toleransi di atas 0.02 mm.
Teknologi Inspeksi & Pengukuran
Sistem probing pada mesin
Sistem seperti probe Renishaw mengoreksi offset pahat selama proses pemesinan, mengurangi penyimpangan yang disebabkan oleh proses dan memastikan akurasi yang stabil.
Peralatan metrologi presisi tinggi
CMM, interferometer laser, dan interferometer cahaya putih sangat penting untuk mencapai pengukuran tingkat mikron.
Untuk proyek katup dengan toleransi ±0.005mm yang kami produksi, diperlukan inspeksi menyeluruh ditambah pengukuran dengan kontrol suhu untuk memastikan konsistensi di semua bagian.
Cara Menerapkan DFM untuk Pemesinan CNC dengan Toleransi Ketat
Dalam pemesinan presisi, fase desain menentukan lebih dari 80% biaya produksi akhir, waktu tunggu, dan hasil produksi. Toleransi yang ketat tidak selalu menguntungkan. Tanpa DFM (Design for Manufacturing), toleransi yang ketat justru meningkatkan jam kerja, keausan alat, dan tingkat barang cacat.
Kapan Anda Benar-Benar Membutuhkan Toleransi Ketat?
Toleransi yang ketat harus didorong oleh kebutuhan fungsional, bukan dengan "mengencangkan semuanya secara otomatis."
Hindari desain yang berlebihan dengan toleransi yang terlalu ketat di mana-mana.
Banyak gambar yang kami terima menandai hampir semua fitur pada ±0.01 mm, padahal hanya 3–5 permukaan yang benar-benar membutuhkan presisi ini.
Dalam proyek pembuatan rangka aluminium untuk industri kedirgantaraan, pelonggaran dua puluh dimensi ±0.01 mm menjadi ±0.03 mm mengurangi waktu pengerjaan hingga sekitar 40% dan menurunkan limbah dari 12% menjadi 2%.
Dampak toleransi ketat terhadap biaya, waktu tunggu, dan hasil produksi.
Toleransi yang ketat secara signifikan meningkatkan kesulitan manufaktur:
Waktu pengerjaan mesin meningkat sebesar 30–200%
Upaya inspeksi berlipat ganda
Masa pakai alat berkurang lebih dari 50%.
Tingkat barang rusak meningkat, terutama untuk plastik dan komponen berdinding tipis.
Oleh karena itu, toleransi ketat hanya boleh diterapkan pada permukaan yang memengaruhi kesesuaian, penyegelan, keamanan, atau akurasi gerakan.
Menentukan Toleransi dan Kelas Kecocokan yang Tepat
Desain teknik harus menyeimbangkan kemudahan manufaktur dan tujuan fungsional.
Pilih kelas yang sesuai dengan kebutuhan dan gunakan GD&T dengan benar.
Pasangan yang umum digunakan antara lain H7/g6 dan H8/f7.
Ukuran yang terlalu ketat tidak meningkatkan fungsi—melainkan hanya meningkatkan biaya.
Simbol GD&T seperti Posisi, Koaksialitas, dan Profil mewakili persyaratan fungsional dengan lebih akurat daripada toleransi linier yang sangat ketat.
Hindari rantai toleransi yang saling bertentangan atau terlalu ketat.
Sebagai contoh, menetapkan toleransi bilateral yang sangat ketat dan toleransi posisi yang sangat ketat pada lubang yang sama dapat menciptakan persyaratan yang mustahil.
Rantai toleransi harus diturunkan dari garis dasar perakitan, memastikan setiap toleransi diperlukan dan dapat dicapai.
Perhitungan toleransi dan perencanaan toleransi perakitan
Variasi perakitan akhir adalah jumlah dari variasi masing-masing bagian.
Dalam proyek selongsong pemandu medis berbahan baja tahan karat, perakitan hanya mengizinkan variasi total sebesar 0.04 mm.
Kami mengalokasikan ±0.01mm untuk bagian-bagian kritis dan ±0.05mm untuk bagian-bagian non-kritis, sehingga mencapai target perakitan dengan biaya minimal.
Prinsip-Prinsip Desain Geometris Utama untuk Mencapai Toleransi yang Ketat
Geometri suatu bagian secara langsung menentukan seberapa layak toleransi yang dibutuhkan.
Gunakan fillet sebagai pengganti sudut dalam yang tajam.
Sudut radius nol internal yang sempurna tidak dapat dibuat dengan mesin.
Fillet internal yang disarankan: ≥1.5× radius alat (umumnya 0.5–1mm).
Hal ini mengurangi beban alat, getaran, dan meningkatkan stabilitas dimensi.
Desain rasional dinding, anak tangga, pijakan, alur, dan bevel.
Ketebalan dinding ≥0.8 mm (≥1.2 mm untuk plastik) untuk menghindari deformasi.
Lebar alur ≥1.3× diameter alat agar mudah diproduksi.
Kedalaman ulir ≤2× diameter ulir untuk menghindari kerusakan alat dan kegagalan toleransi.
Sudut kemiringan yang konsisten meningkatkan pengulangan dan kualitas perakitan.
Hubungan antara kekasaran permukaan dan toleransi dimensi
Ra yang lebih halus secara dramatis meningkatkan biaya.
Sebagai contoh, Ra0.4μm bisa berharga 2–3 kali lebih mahal daripada Ra0.8μm.
Pada komponen aluminium untuk industri kedirgantaraan, pelonggaran Ra0.4μm menjadi Ra0.8μm sambil mempertahankan toleransi ±0.01mm mengurangi biaya per unit sekitar 25%.
Metode & Praktik Terbaik untuk Mencapai Pemesinan CNC dengan Toleransi Ketat
Mencapai toleransi yang ketat membutuhkan lebih dari satu faktor. Hal ini bergantung pada perilaku material, kemampuan mesin, perencanaan proses, perkakas, dan kontrol kualitas. Melalui manajemen bengkel yang lebih baik, parameter pemotongan yang dioptimalkan, alur kerja yang disempurnakan, dan inspeksi yang tepat, produsen dapat secara andal mencapai toleransi ±0.01 mm atau bahkan ±0.005 mm sambil mengurangi limbah dan biaya keseluruhan.
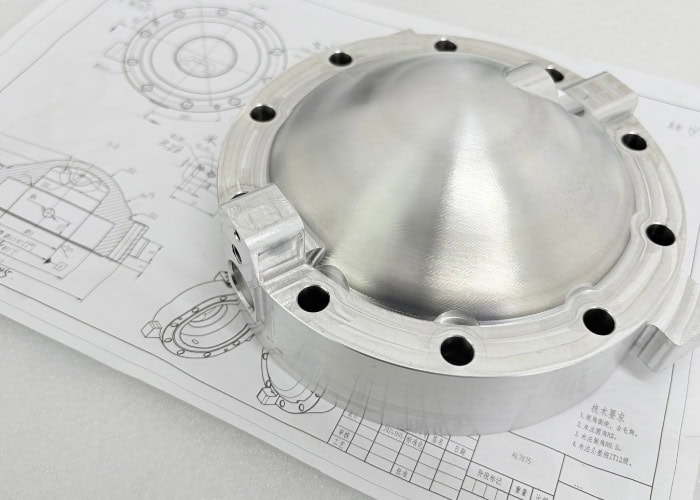
Manajemen Lokakarya Dasar
Memilih fasilitas permesinan/lingkungan produksi yang tepat
Pemesinan presisi membutuhkan kondisi fasilitas yang stabil, seperti: bengkel di lantai dasar atau fondasi yang kedap getaran.
Mesin berkinerja tinggi (Mazak, DMG MORI) yang memastikan penyimpangan spindel ≤2μm
Seorang pelanggan mencoba mengerjakan komponen dengan presisi ±0.01 mm di bengkel lantai dua dan mendapati variasi hingga ±0.03 mm akibat getaran lantai. Setelah memindahkan produksi ke fasilitas kami, semua dimensi menjadi stabil.
Suhu bengkel yang stabil dan lingkungan produksi yang bersih.
Suhu sangat memengaruhi dimensi. Misalnya:
Aluminium memuai sekitar 0.023 mm/m per 1°C.
Baja ≈ 0.011 mm/m per 1°C
Mempertahankan suhu dalam kisaran ±1°C sangat penting untuk konsistensi dimensi.
Debu dan kabut minyak juga dapat memengaruhi jalur pemandu dan pengulangan dudukan alat.
Menggunakan mesin CNC berkualitas tinggi dan kalibrasi rutin.
Langkah-langkah utama meliputi:
Kalibrasi spindel melalui interferometer laser (kesalahan posisi ≤ 2μm)
Pengujian ballbar untuk mengkompensasi geometri mesin.
Verifikasi gaya tarik pada dudukan perkakas
Perawatan mesin yang tepat mengurangi penyimpangan dimensi dari ±0.02 mm menjadi ±0.005 mm.
Optimasi Parameter Perkakas & Pemotongan
Memilih alat yang tepat dan tajam untuk setiap material.
Aluminium: baja kecepatan tinggi atau karbida
Baja tahan karat/Titanium: perkakas berlapis (TiAlN, AlTiN)
Plastik seperti PTFE membutuhkan tepi yang tajam untuk menghindari deformasi.
Alat yang tajam mengurangi gaya pemotongan dan meningkatkan stabilitas toleransi sebesar 20–40%.
Menyeimbangkan kecepatan pemotongan, laju umpan, dan kedalaman pemotongan.
Nilai tipikal:
Aluminium: 12000 rpm, kecepatan umpan 1800 mm/menit, kedalaman pemotongan 0.3 mm
Baja tahan karat: 3500 rpm, laju umpan 400 mm/menit, kedalaman pemotongan 0.1 mm
Kecepatan pemakanan atau pemotongan yang tidak tepat menyebabkan getaran, penumpukan panas, dan kesalahan dimensi.
Strategi pemantauan dan penggantian keausan alat
Periksa mata pisau setiap 20–40 bagian.
Gunakan perangkat lunak manajemen umur pakai alat.
Untuk komponen dengan toleransi ±0.005 mm, ganti alat pada setiap langkah kritis.
Strategi ini mengurangi limbah dari 6% menjadi kurang dari 1% untuk proyek komponen tembaga.
Perencanaan Proses: Pengerjaan Kasar → Pengerjaan Setengah Jadi → Pengerjaan Akhir
Membagi langkah-langkah pemesinan
Pengasahan kasar menghilangkan 60–80% material.
Kertas semi-finishing dengan ketebalan 0.2–0.4 mm.
Proses penyelesaian menghasilkan dimensi akhir dalam satu kali pengerjaan untuk akurasi maksimal.
Pembagian proses yang ketat mengurangi variasi dimensi hingga lebih dari 50%.
Pemilihan bahan baku dan perencanaan toleransi pemesinan
Stok yang terlalu banyak meningkatkan waktu siklus, sedangkan stok yang terlalu sedikit menyebabkan ketidakstabilan penjepitan.
Untuk komponen dengan toleransi ±0.01 mm, setidaknya diperlukan tambahan material 3 mm untuk penjepitan yang aman.
Strategi volume tinggi vs strategi volume rendah/prototipe
Produksi massal: pengulangan siklus, manajemen umur alat, pengukuran dalam proses.
Prototipe: fleksibilitas dan optimasi komponen tunggal
Kami sering menggunakan perlengkapan khusus untuk produksi massal dan penjepit lunak untuk prototipe.
Inspeksi Selama Proses dan Inspeksi Akhir
Pemeriksaan pada mesin & kompensasi loop tertutup
Penggunaan probe Renishaw memungkinkan:
Pengukuran dimensi kritis selama proses berlangsung
Kompensasi panjang dan diameter alat otomatis
Pencegahan kegagalan toleransi yang disebabkan oleh perpindahan panas.
Wajib untuk komponen yang membutuhkan toleransi ±0.005mm.
Inspeksi Artikel Pertama (FAI) & rencana pengambilan sampel
Inspeksi dimensi 100% untuk FAI
Pengambilan sampel setiap 10–30 bagian selama produksi.
Bagan SPC untuk memantau dimensi-dimensi kunci
Mengurangi limbah melalui inspeksi dini.
Dengan menerapkan FAI + probing dalam proses pada proyek komponen medis, kami mengurangi limbah dari 8% menjadi 1.5%.
Bagaimana Menyeimbangkan Biaya dan Risiko dalam Pemesinan dengan Toleransi Ketat
Dalam manufaktur presisi, semakin ketat toleransi, semakin tinggi biaya, kesulitan, dan risikonya. Perusahaan harus menyeimbangkan kinerja, anggaran, waktu tunggu, dan kemampuan manufaktur. Penetapan toleransi ±0.005 mm yang tidak perlu dapat menyebabkan biaya berlebihan, siklus produksi yang lebih panjang, dan tingkat barang cacat yang lebih tinggi.
Mengapa Toleransi yang Lebih Ketat Meningkatkan Biaya?
Kenaikan biaya dalam pengerjaan mesin dengan toleransi ketat berasal dari berbagai faktor yang saling terkait:
Diperlukan lebih banyak tahapan pemesinan.
Mencapai akurasi ±0.01mm atau ±0.005mm biasanya membutuhkan beberapa tahapan seperti pengamplasan kasar → pengamplasan setengah jadi → pengamplasan akhir → pengamplasan kompensasi.
Sebagai contoh, pada braket baja tahan karat yang kami produksi, untuk mencapai lubang dengan toleransi ±0.008 mm diperlukan dua kali pemotongan halus tambahan, sehingga menggandakan waktu pengerjaan.
Tingkat pemberian pakan harus dikurangi secara signifikan.
Pemotongan yang lebih lambat dan stabil mencegah pergeseran dimensi akibat panas.
Selama proses pemesinan aluminium, kami mengurangi laju pemakanan dari 1200 mm/menit menjadi 450 mm/menit untuk mempertahankan kerataan ±0.01 mm—yang secara substansial meningkatkan waktu siklus.
Diperlukan peralatan dan perlengkapan khusus.
Toleransi tingkat mikro seringkali memerlukan perkakas PCD, batang bor khusus, atau pemotong ultra-keras, yang harganya 3–8 kali lebih mahal daripada perkakas standar dan lebih cepat aus.
Risiko barang rusak dan pengerjaan ulang yang lebih tinggi
Dengan toleransi ±0.005 mm, rentang yang diperbolehkan sangat sempit. Bahkan penyimpangan 0.002 mm dapat membuat suatu komponen tidak dapat digunakan, terutama dengan material yang sulit seperti titanium atau baja tahan karat.
Struktur biaya untuk proyek presisi
Pemesinan dengan toleransi ketat memengaruhi penawaran harga karena:
Siklus pemesinan yang lebih panjang (2–5 kali lipat dibandingkan dengan toleransi standar)
Keausan alat lebih cepat
Waktu inspeksi lebih lama dengan CMM atau pengukuran laser.
Tingkat imbal hasil lebih rendah
Inilah sebabnya mengapa memperketat toleransi dari ±0.05 mm menjadi ±0.01 mm dapat meningkatkan biaya sebesar 30%–200%.
Menyeimbangkan Kinerja dan Kemudahan Manufaktur
Dalam DFM, toleransi yang lebih ketat bukan berarti "semakin ketat, semakin baik"—melainkan "cukup ketat untuk berfungsi."
Diskusikan tingkat toleransi yang sesuai dengan pemasok Anda.
Mitra permesinan yang berpengalaman dapat merekomendasikan toleransi berdasarkan fungsi dan kemudahan manufaktur.
Sebagai contoh, pada casing PEEK yang kami buat, pelanggan awalnya meminta toleransi ±0.01mm. Setelah mengevaluasi persyaratan fungsional, kami menyesuaikannya menjadi ±0.03mm, mengurangi biaya sebesar 40% dan memangkas waktu tunggu hingga setengahnya.
Di mana toleransi dapat dilonggarkan?
Toleransi biasanya dapat dilonggarkan dalam hal:
Permukaan yang tidak saling bersentuhan
Area kosmetik eksterior
Wilayah yang tidak memengaruhi penyelarasan perakitan
Fitur yang tidak sensitif terhadap ketebalan dinding
Suatu kali, seorang pelanggan menetapkan toleransi ±0.02 mm di seluruh braket aluminium. Hanya tiga lubang yang dianggap kritis. Dengan melonggarkan fitur lainnya menjadi ±0.1 mm, produktivitas meningkat hampir tiga kali lipat.
Strategi untuk mengoptimalkan toleransi tanpa memengaruhi kinerja.
Ganti sudut tajam dengan sudut membulat.
Tingkatkan ketebalan dinding untuk mengurangi deformasi.
Sesuaikan kekasaran permukaan dari Ra0.8 menjadi Ra1.6 untuk menghemat waktu pengerjaan.
Gunakan analisis penumpukan toleransi untuk menghindari pemotongan presisi yang berlebihan.
Pengaturan toleransi yang cerdas memastikan kinerja dan efisiensi biaya.
Apakah The Aplikasi Umum & Standar Industri
Pemesinan CNC dengan toleransi ketat sangat penting dalam aplikasi medis, kedirgantaraan, semikonduktor, otomotif, dan industri presisi tinggi. Sektor-sektor ini menuntut akurasi dimensi, keandalan, dan stabilitas fungsional yang luar biasa.
| Industri Aplikasi | Komponen dengan Toleransi Ketat yang Khas | Persyaratan Toleransi |
| Alat Kesehatan & Implan Gigi | Alat bedah, konektor implan, badan katup mikro, penyangga tahan korosi | Umumnya ±0.01mm hingga ±0.005mm, kualitas permukaan dan pengulangan yang tinggi sangat dibutuhkan. |
| Komponen Dirgantara & Pertahanan | Komponen turbin, aktuator, sambungan struktural, dudukan presisi | Keandalan sangat tinggi, beberapa area kritis memerlukan toleransi ±0.005 mm atau lebih ketat. |
| Perlengkapan Elektronik & Semikonduktor | Penjepit wafer, modul pembuangan panas, jig presisi, isolator keramik | Stabilitas dimensi tinggi, persyaratan kerataan dan penyelesaian permukaan yang ketat. |
| Sistem Otomotif & Energi Baru | Rumah motor, dudukan sensor, katup kontrol fluida, bagian struktural baterai | Konsistensi tinggi dalam produksi massal, biasanya ±0.02mm hingga ±0.01mm |
| Komponen Industri & Instrumentasi Presisi Tinggi | Komponen metrologi, suku cadang hidrolik/pneumatik, poros dan bantalan presisi | Kontrol ketat terhadap ketahanan aus, koaksialitas, dan tegak lurus, ±0.01 mm atau kurang. |
Pertanyaan Umum Demo Slot
Berapakah Toleransi Tertinggi untuk Pemesinan?
Dalam pengerjaan mesin CNC secara umum, toleransi tertinggi (yaitu, paling longgar) yang saya gunakan adalah ±0.1 mm, yang umum untuk komponen struktural atau komponen yang tidak kritis. Misalnya, braket atau penutup yang tidak memerlukan pemasangan yang ketat. Tingkat toleransi ini menjaga produksi tetap cepat dan hemat biaya, terutama untuk komponen besar di mana variasi dimensi dapat diterima.
Toleransi mana yang paling sulit dikerjakan dengan mesin?
Toleransi yang lebih ketat dari ±0.002 mm (2 mikron) sangatlah menantang. Pada tingkat tersebut, bahkan pergeseran termal kecil, keausan alat, atau ketidaksesuaian material dapat menyebabkan suatu komponen keluar dari spesifikasi. Saya biasanya mengandalkan mesin 5-sumbu yang sangat stabil, pemeriksaan CMM, dan lingkungan yang terkontrol suhunya untuk memenuhi tuntutan tersebut.
Berapakah Toleransi Minimum untuk Pemesinan?
Toleransi minimum yang berhasil saya capai dalam produksi nyata adalah ±0.001 mm (1 mikron), biasanya melalui pemesinan mikro-EDM atau laser femtosecond kelas atas. Untuk CNC konvensional, batasnya sekitar ±0.002–0.005 mm tergantung pada pengaturan, material, dan metode inspeksi.
Apa Saja Tingkat Toleransi untuk Pemesinan?
Saya menggunakan ISO 2768 untuk pengerjaan mesin umum—dikategorikan menjadi Halus (f), Sedang (m), Kasar (c), dan Sangat Kasar (v). Untuk pekerjaan presisi, GD&T memungkinkan saya menerapkan kontrol bentuk dan lokasi dalam ±0.01 mm atau lebih ketat. Di industri kedirgantaraan, standar AS9100 seringkali mendorong toleransi hingga ±0.005 mm atau lebih baik.
Apa yang Terjadi Jika Toleransi Manufaktur Terlalu Ketat?
Ketika toleransi terlalu ketat—misalnya, di bawah ±0.005 mm secara tidak perlu—saya sering melihat peningkatan waktu pengerjaan 2–3 kali lipat, penggantian alat yang lebih sering, dan tingkat barang cacat yang dapat melebihi 15%. Hal ini juga menuntut biaya inspeksi yang lebih tinggi dan pengendalian lingkungan yang lebih ketat. Kecuali jika memang diperlukan secara fungsional, toleransi seperti itu mengurangi efisiensi dan meningkatkan biaya per unit secara signifikan.
Kesimpulan
Pemesinan dengan toleransi ketat dalam CNC merupakan perpaduan antara ilmu presisi dan seni manufaktur. Dari pengalaman saya, keberhasilan bergantung pada satu hal di atas segalanya: disiplin. Disiplin dalam desain, pengendalian proses, pengukuran, dan komunikasi. Baik Anda berupaya mencapai ±0.002 mm atau sekadar mencoba memenuhi spesifikasi kedirgantaraan, kuncinya adalah mengendalikan semua yang bisa Anda kendalikan—dan mengetahui apa yang tidak bisa Anda kendalikan.
Toleransi ketat bukan tentang kesempurnaan—melainkan tentang konsistensi, komunikasi, dan keputusan yang cerdas. Jika Anda sedang menangani bagian yang menantang atau mencoba untuk meningkatkan proses Anda, jangan ragu untuk menghubungi atau berbagi situasi Anda. Terkadang, pendapat kedua dapat membuat perbedaan besar.















