
Peralatan otomatisasi medis mencakup proses pengujian, pengambilan sampel, pengangkutan, penempatan, penyortiran, dan perakitan. Pengoperasiannya bergantung pada banyak komponen non-standar dengan dimensi yang presisi dan pemasangan yang stabil. Kualitas pengerjaan pelat pemasangan, alas penyangga, blok penempatan, komponen pemandu, dan bagian poros dapat secara langsung memengaruhi pergerakan mekanisme dan perakitan selanjutnya. Pemesinan CNC cocok untuk pembuatan komponen dengan berbagai macam variasi, batch kecil, dan struktur yang sering berubah. Ia juga dapat mendukung pengembangan prototipe dan produksi selanjutnya, memberikan dukungan pemesinan yang fleksibel untuk pengembangan peralatan.
Bagian Mana dari Peralatan Otomasi Medis yang Cocok untuk Pemesinan CNC?
Peralatan otomatisasi medis memiliki struktur yang kompleks, dan bagian-bagian yang berbeda menjalankan fungsi yang berbeda pula. Sebelum proses pemesinan, persyaratan struktur, material, dan akurasi harus ditentukan sesuai dengan aplikasi sebenarnya.
Komponen Struktur dan Pemasangan Peralatan
Komponen pemasangan terutama digunakan untuk mengamankan berbagai modul, dengan pengerjaan mesin yang berfokus pada permukaan referensi, posisi lubang, dan hubungan perakitan.
- Pelat Dasar Pemasangan: Lubang pemasangan mesin, lubang pemosisian, lubang tirus, dan permukaan referensi untuk menyediakan posisi tetap bagi berbagai modul fungsional.
- Dudukan Penopang dan Pelat Penghubung: Langkah mesin, alur, dan lubang multi-arah sesuai dengan tata letak peralatan.
- Rangka Pemasangan: Sediakan area pemasangan untuk sensor, kabel, dan komponen penggerak sesuai dengan tata letak mekanisme internal.
Mempertahankan hubungan dimensi yang tepat pada bagian-bagian ini dapat mengurangi pekerjaan penyesuaian selama perakitan peralatan.
Komponen Penentuan Posisi, Transmisi, dan Penggerak
Pergerakan berulang di dalam peralatan sangat sensitif terhadap dimensi pemasangan, sehingga komponen pemosisian dan transmisi memerlukan akurasi pemesinan berdasarkan persyaratan pergerakan aktualnya.
- Blok Penempatan dan Komponen Pemandu: Mengontrol jarak bebas sesuai dengan arah pergerakan untuk memastikan penempatan berulang yang stabil.
- Poros dan Dudukan: Fokus pada pengendalian diameter lubang, diameter poros, konsentrisitas, dan dimensi sambungan.
- Perlengkapan dan Perkakas: Slot penempatan mesin, struktur penjepit, dan area bebas sesuai dengan geometri produk.
Toleransi untuk komponen fungsional harus ditentukan sesuai dengan pergerakan dan persyaratan perakitan aktual untuk menghindari biaya pemesinan presisi tinggi yang tidak perlu.
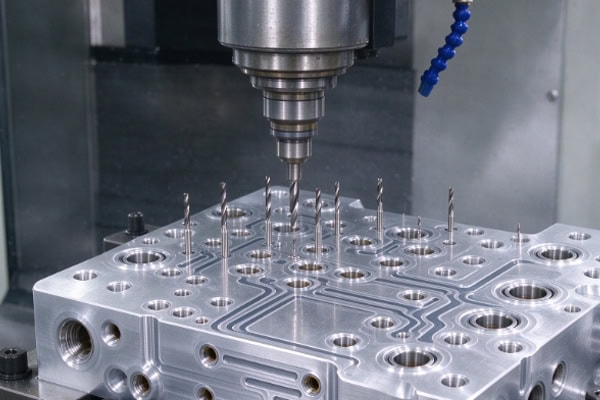
Bagaimana Akurasi Pemesinan CNC Dapat Dikendalikan untuk Komponen Peralatan Otomasi Medis?
Peralatan otomatisasi medis mengandung banyak mekanisme yang saling berinteraksi. Satu bagian yang memenuhi persyaratan dimensinya tidak serta merta menjamin kelancaran operasi seluruh mekanisme. Oleh karena itu, pengerjaan mesin harus fokus pada titik acuan, dimensi kritis, dan deformasi bagian.
Lakukan Peninjauan Gambar dan Proses Sebelum Pemesinan
Sebelum produksi formal, struktur komponen harus ditinjau berdasarkan model 3D, gambar 2D, dan hubungan perakitan untuk mengidentifikasi potensi masalah pemesinan terlebih dahulu.
- Periksa Alur Dalam dan Lubang Dalam: Pastikan alat potong dapat menjangkau area pengerjaan dengan benar.
- Menentukan Titik Acuan Pemesinan: Menentukan permukaan pemasangan utama, permukaan pemosisian, dan posisi lubang kritis.
- Rencanakan Metode Pemasangan: Kurangi kesalahan kumulatif yang disebabkan oleh penempatan berulang.
Mengatasi tantangan manufaktur di muka dapat mengurangi perubahan proses sementara selama pengerjaan mesin.
Atur Inspeksi Sesuai dengan Persyaratan Toleransi
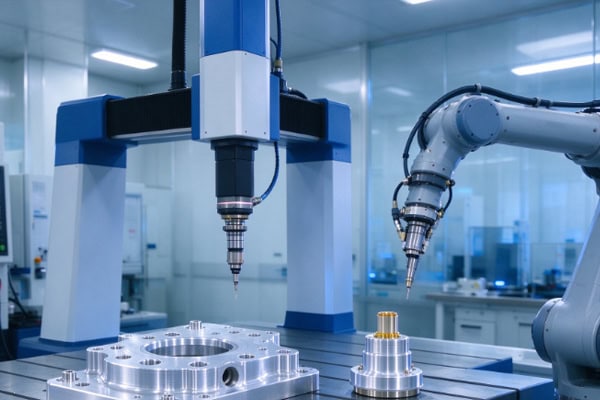
Bagian-bagian yang berbeda memerlukan metode inspeksi yang sesuai, dan satu alat ukur saja tidak dapat mencakup setiap dimensi. Kaliper dan mikrometer cocok untuk dimensi linier konvensional tertentu, sedangkan pengukur tinggi, sistem pengukuran visual, atau mesin pengukur koordinat dapat dipilih untuk posisi, permukaan, dan fitur geometris kompleks sesuai dengan persyaratan toleransi. Mencocokkan metode inspeksi dengan spesifikasi gambar memungkinkan persyaratan perakitan aktual dari bagian-bagian tersebut dapat diverifikasi dengan benar.
Pengendalian Deformasi Pemesinan Logam dan Plastik Teknik
Pelat pemasangan berukuran besar, komponen berdinding tipis, dan plastik rekayasa seperti POM dan PEEK dapat mengalami pelepasan tegangan dan perubahan dimensi ketika sejumlah besar material dihilangkan.
- Sisakan Stok yang Cukup Selama Pemesinan Kasar: Hindari membuang material secara berlebihan dalam satu kali operasi.
- Pisahkan Proses Pemesinan Kasar dan Halus dengan Benar: Selesaikan dimensi-dimensi kritis saat bagian tersebut dalam kondisi yang relatif stabil.
- Kontrol Gaya Jepit untuk Komponen Plastik: Mencegah deformasi lokal yang disebabkan oleh tekanan jepit yang berlebihan.
- Lakukan Proses Pelepasan Tegangan Jika Diperlukan: Untuk komponen plastik presisi tinggi, proses istirahat atau stabilisasi yang sesuai dapat diatur sesuai dengan material dan strukturnya.
Menyesuaikan metode pemesinan sesuai dengan karakteristik material membantu meningkatkan stabilitas dimensi setelah pemesinan.
Bagaimana Seharusnya Persyaratan Material, Perlakuan Permukaan, dan Kebersihan Dikoordinasikan?
Tidak semua bagian peralatan otomatisasi medis beroperasi di lingkungan yang sama. Pemilihan material dan pemrosesan akhir harus ditentukan sesuai dengan fungsi bagian, media kontak, metode pembersihan, dan kondisi pengoperasian peralatan.
Pemilihan Material Harus Sesuai dengan Fungsi Komponen
Berbagai material memiliki karakteristik masing-masing dalam hal berat, kekuatan, gesekan, ketahanan korosi, dan stabilitas dimensi.
| Jenis bagian | Bahan Umum | Fokus Pemesinan | Persyaratan Utama |
| Mounting Plate | Paduan aluminium | Kerataan, Posisi Lubang | Desain Ringan, Perakitan |
| Basis Pendukung | Paduan Aluminium, Baja Tahan Karat | Permukaan Referensi, Lubang Penghubung | Kekuatan, Stabilitas |
| Komponen Poros | Baja Tahan Karat, Baja Paduan | Konsentrisitas, Kualitas Permukaan | Akurasi Gerak, Ketahanan |
| Komponen Panduan | POM, PEEK dan Plastik Teknik Lainnya | Jarak Bebas, Deformasi | Gesekan Rendah, Stabilitas Dimensi |
| Perlengkapan Presisi | Paduan Aluminium, Baja Tahan Karat, Plastik Rekayasa | Dimensi Penempatan, Kualitas Permukaan | Pengulangan Penempatan, Kebersihan |
PEEK cocok untuk bagian struktural tertentu yang membutuhkan ketahanan kimia tinggi, ketahanan suhu, atau stabilitas dimensi, sedangkan POM cocok untuk komponen tertentu yang memiliki gesekan rendah, ringan, dan isolasi listrik. Material spesifik tetap harus dipilih sesuai dengan kondisi operasi aktual.
Perlakuan Permukaan Harus Sesuai dengan Lingkungan Operasional
Perlakuan permukaan tidak boleh dipilih hanya berdasarkan material. Ketahanan aus, ketahanan korosi, metode pembersihan, dan kesesuaian dimensi juga harus dipertimbangkan.
- Komponen Paduan Aluminium: Anodisasi atau anodisasi keras dapat dipertimbangkan sesuai dengan persyaratan ketahanan aus dan korosi. Area yang presisi perlu memperhitungkan perubahan dimensi yang disebabkan oleh lapisan perlakuan.
- Komponen Baja Tahan Karat: Untuk komponen yang membutuhkan ketahanan korosi dan kebersihan permukaan yang lebih tinggi, pasivasi atau pemolesan elektrolitik dapat dipilih sesuai dengan kebutuhan aktual.
- Area yang Membutuhkan Presisi: Toleransi pemesinan yang sesuai harus disisihkan sebelum perlakuan permukaan, dan dimensi pasca-perlakuan yang dibutuhkan harus ditentukan terlebih dahulu.
Perlakuan permukaan harus direncanakan bersamaan dengan fungsi sebenarnya dari bagian tersebut untuk menghindari penyesuaian reaktif setelah proses pemesinan.
Pembersihan dan Penghalusan Permukaan Harus Termasuk dalam Proses Pengiriman
Untuk bagian-bagian yang mungkin bersentuhan dengan reagen atau sampel atau beroperasi di lingkungan yang bersih, kebersihan bagian-bagian tersebut setelah proses pemesinan juga perlu diperhatikan.
- Hilangkan gerinda hasil pemesinan: Fokuskan pada lubang, alur, ulir, dan tepi tajam untuk mencegah sisa serpihan memengaruhi pengoperasian mekanisme.
- Bersihkan Sisa-sisa Pemesinan: Bersihkan cairan pemotong, oli, dan partikel logam sesuai dengan persyaratan proyek.
- Gunakan Kemasan Bersih yang Tepat: Setelah dibersihkan, komponen harus dikemas dengan tepat untuk mengurangi risiko kontaminasi ulang selama transportasi.
Dengan memperjelas persyaratan pembersihan, penghilangan gerinda, dan pengemasan terlebih dahulu, komponen dapat memasuki proses perakitan selanjutnya dengan lebih lancar.
Kemampuan apa saja yang harus dimiliki pemasok CNC untuk peralatan otomatisasi medis?
Komponen peralatan otomatisasi medis seringkali melibatkan struktur yang berubah dengan cepat, jumlah pesanan yang bervariasi, dan persyaratan pengiriman yang jelas. Oleh karena itu, pemasok membutuhkan kemampuan permesinan dan kemampuan koordinasi proyek yang kuat.
Kemampuan Menangani Struktur Non-Standar yang Kompleks
Komponen peralatan otomatisasi dapat mengandung lubang, alur, undakan, permukaan melengkung, dan fitur pemesinan multi-arah secara bersamaan. Proses yang sesuai harus dikembangkan berdasarkan struktur komponen tersebut.
- Pemesinan Multi-Sumbu: Cocok untuk struktur multi-permukaan dan fitur bersudut kompleks.
- Penggilingan dan Pembubutan Presisi: Mencakup berbagai persyaratan pemesinan untuk bagian pelat, komponen struktural, dan bagian poros.
- Penempatan yang Tepat: Mengurangi dampak penempatan berulang pada dimensi kritis.
Menggabungkan kemampuan peralatan dengan perencanaan proses dapat meningkatkan stabilitas pemesinan komponen kompleks yang tidak standar.
Kemampuan untuk Mendukung Modifikasi Litbang dan Produksi Selanjutnya
Peralatan otomasi medis dapat mengalami perubahan pada posisi lubang, dimensi, struktur perlengkapan, atau antarmuka modul selama pengembangan. Oleh karena itu, pemasok permesinan perlu dengan cepat memahami perubahan gambar dan menyesuaikan proses permesinan sesuai dengan itu. Selama produksi batch kecil atau produksi berulang, konsistensi dalam material, program, persyaratan inspeksi, dan dimensi kritis juga perlu dijaga. Untuk komponen dengan persyaratan kebersihan khusus, spesifikasi penghilangan gerinda, pembersihan, dan pengemasan juga harus ditentukan terlebih dahulu sehingga permesinan, pasca-pemrosesan, dan pengiriman membentuk alur kerja yang konsisten.
Pembuatan komponen untuk peralatan otomatisasi medis memerlukan pertimbangan yang lebih luas, mulai dari gambar desain hingga kondisi perakitan dan pengoperasian yang sebenarnya. Rencana pemesinan yang tepat harus mempertimbangkan karakteristik material, kontrol dimensi, risiko deformasi, perlakuan permukaan, dan persyaratan kebersihan sejak awal. Menggabungkan faktor-faktor ini ke dalam perencanaan proses awal dapat mengurangi modifikasi berulang selama pengembangan dan membantu menjaga kesesuaian komponen yang lebih stabil setelah komponen memasuki perakitan peralatan.
















