
Galeri Finishing Standar TiRapid
Lapisan Akhir TiRapid
Sistem penawaran harga online TiRapid memungkinkan pengguna untuk menyesuaikan material, fitur, finishing permukaan, dan catatan proyek untuk pembuatan suku cadang khusus. Kami menawarkan berbagai pilihan finishing standar di berbagai proses, dengan dukungan yang jelas untuk berbagai kebutuhan tampilan dan fungsional. Untuk proyek yang membutuhkan fleksibilitas lebih, berbagai finishing juga dapat diatur berdasarkan persyaratan suku cadang, menjadikan TiRapid solusi satu sumber yang nyaman untuk manufaktur dan finishing.
Jika opsi penyelesaian atau pasca-pemrosesan tertentu diperlukan tetapi tidak ditampilkan di halaman penawaran, TiRapid tetap dapat membantu. Pengguna dapat menghubungi tim kami secara langsung atau memilih opsi penyelesaian "Lainnya" selama proses penawaran untuk menjelaskan persyaratan khusus dan meminta peninjauan lebih lanjut.
Jenis Finishing Populer untuk Logam
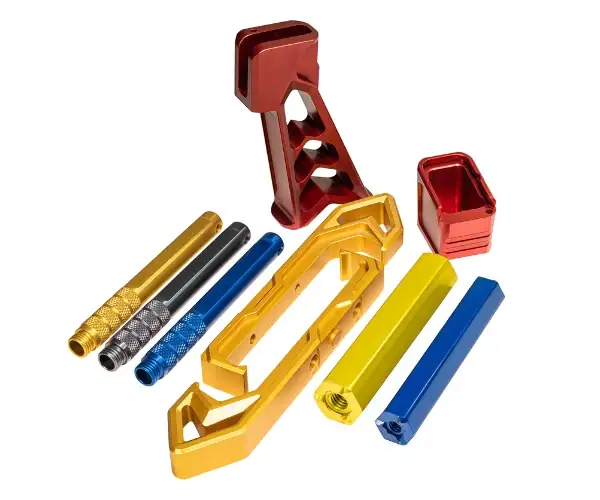
Standar
Komponen dikirim dalam keadaan bersih dan tanpa gerinda, tanpa perlakuan permukaan tambahan. Opsi ini cocok jika tidak diperlukan lapisan kosmetik atau pelindung dan komponen akan tetap dalam kondisi seperti saat dikerjakan.
Anodisasi Tipe II
Anodisasi Tipe II meningkatkan ketahanan terhadap korosi dan juga dapat berfungsi sebagai dasar untuk cat atau lapisan akhir sekunder lainnya. Ketebalan lapisan biasanya berkisar antara 0.0002″ hingga 0.0012″ dan umumnya sesuai dengan MIL-A-8625 / MIL-PRF-8625 Tipe II, Kelas 2.
Anodisasi warna menggunakan pewarna untuk mengubah tampilan permukaan komponen. Karena variasi proses, warna anodisasi tidak dapat dicocokkan secara tepat dengan standar Pantone atau RAL tertentu. Lapisan anodisasi Tipe II juga dapat aus seiring waktu dan dapat memudar atau memutih secara bertahap jika terpapar sinar matahari langsung dalam waktu lama.
Anodisasi Lapisan Keras Tipe III
Anodisasi lapisan keras Tipe III menciptakan lapisan yang lebih tebal dan lebih tahan aus daripada anodisasi standar. Lapisan ini umumnya dipilih ketika dibutuhkan daya tahan dan perlindungan permukaan tambahan, dan juga dapat digunakan sebagai dasar untuk cat atau lapisan akhir lainnya. Ketebalan lapisan biasanya sekitar 0.002 inci dan umumnya sesuai dengan MIL-A-8625 / MIL-PRF-8625 Tipe III, Kelas 1 atau Kelas 2.
Karena lapisan pelapisnya lebih tebal, warna akhir seringkali tampak lebih gelap daripada anodisasi standar. Bahkan anodisasi lapisan keras bening atau tanpa pigmen pun dapat menggelapkan permukaan bagian tersebut. Tergantung pada paduan, kondisi permukaan, dan variabel proses, tampilan alaminya dapat berkisar dari abu-abu muda hingga abu-abu tua atau cokelat. Seperti halnya lapisan anodisasi lainnya, pencocokan warna Pantone atau RAL yang tepat tidak mungkin dilakukan.
Konversi Kromat (Chem-Film)
Lapisan konversi kromat, juga dikenal sebagai lapisan kimia, meningkatkan ketahanan korosi sekaligus mempertahankan konduktivitas permukaan, menjadikannya pilihan umum untuk komponen yang juga membutuhkan kinerja listrik. Lapisan ini juga dapat digunakan sebagai dasar untuk cat. Lapisan ini hanya menambah sedikit ketebalan, biasanya sekitar 0.00001″ hingga 0.00004″, dan biasanya sesuai dengan MIL-DTL-5541 Tipe I atau II, Kelas 1A atau Kelas 3, tergantung pada spesifikasi. Jika persyaratan lain seperti MIL-DTL-81706 diperlukan, persyaratan tersebut harus diidentifikasi dengan jelas dalam gambar komponen.
Konversi kromat tipe I mengandung kromium heksavalensi dan biasanya memberikan tampilan keemasan atau cokelat pada bagian tersebut. Tipe II tidak mengandung kromium heksavalensi dan umumnya bening, sehingga pengaruhnya terhadap warna permukaan asli sangat kecil.
powder Coating
Pelapisan bubuk memberikan hasil akhir yang kontinu, tahan lama, dan protektif dengan mengaplikasikan bubuk kering secara merata ke permukaan bagian dan kemudian mengeringkannya dengan panas. Metode ini umumnya digunakan ketika perlindungan permukaan dan tampilan dekoratif sama pentingnya. Ketebalan lapisan tipikal berkisar dari 0.006″ hingga 0.012″ dan umumnya sesuai dengan ASTM D7803 serta berbagai spesifikasi MIL dan FDE.
Pelapisan bubuk tersedia dalam berbagai warna dan tingkat kilap, sehingga cocok untuk aplikasi fungsional maupun kosmetik. Metode ini sering dipilih untuk bagian logam yang membutuhkan daya tahan lebih baik, cakupan permukaan yang lebih baik, dan tampilan yang lebih rapi.
Pilihan Finishing Logam Lain yang Kami Tawarkan
Oksida Hitam
Oksida hitam adalah lapisan konversi yang digunakan pada logam besi seperti baja dan baja tahan karat. Lapisan ini menggelapkan permukaan luar material dan sering dipilih untuk mengurangi silau dan meningkatkan penampilan. Lapisan ini juga dapat memberikan peningkatan ketahanan korosi yang moderat dengan efek minimal pada dimensi bagian.
elektropolish
Elektropolishing adalah proses penyelesaian elektrokimia yang digunakan untuk menghaluskan dan mencerahkan permukaan logam, terutama baja tahan karat. Proses ini membantu meningkatkan penampilan sekaligus mengurangi risiko korosi dengan menghilangkan lapisan permukaan yang tipis. Penghilangan material tipikal sekitar 0.0001″ hingga 0.0025″, dan proses ini umumnya sesuai dengan ASTM B912-02.
Perawatan panas
Perlakuan panas digunakan untuk meningkatkan sifat mekanik bagian logam. Tergantung pada material dan aplikasinya, ini dapat mencakup perlakuan panas, anil, penghilangan tegangan, atau proses termal lainnya. Perlakuan yang dibutuhkan harus ditentukan di bagian Catatan atau pada gambar yang diberikan. Standar yang berlaku dapat mencakup ASTM B917 untuk paduan aluminium dan AMS-H-6875 / AMS 2759 untuk baja.
Passivation
Pasivasi adalah perlakuan kimia transparan yang terutama digunakan untuk baja tahan karat seri 200, seri 300, dan baja tahan karat tahan korosi yang dikeraskan dengan pengendapan. Proses ini menghilangkan besi bebas dari permukaan untuk meningkatkan ketahanan korosi tanpa mengubah dimensi secara signifikan. Ketebalan lapisan sangat kecil, biasanya sekitar 0.0000001 inci, dan dapat sesuai dengan standar seperti ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380, atau AMS 2700.
Pelapisan Nikel Tanpa Listrik
Pelapisan nikel tanpa listrik (electroless nickel plating) mengaplikasikan lapisan nikel yang seragam ke permukaan komponen, termasuk geometri yang kompleks atau tidak beraturan. Teknik ini umumnya digunakan untuk meningkatkan ketahanan korosi, ketahanan oksidasi, dan kinerja keausan. Permukaan yang telah selesai biasanya tampak lebih cerah dan lebih seragam. Ketebalan lapisan umumnya dimulai dari 0.0001″ dan dapat sesuai dengan ASTM B733, Tipe IV, SC1, Kelas 1 secara default, atau AMS 2404 jika ditentukan. Untuk persyaratan pelapisan nikel lainnya, opsi lapisan akhir “Lainnya” dapat dipilih untuk ditinjau secara manual.
Pelapisan Emas
Pelapisan emas memberikan ketahanan korosi dan perubahan warna yang kuat, serta resistansi kontak yang rendah, konduktivitas yang sangat baik, dan kemampuan penyolderan yang baik. Pelapisan emas sering digunakan untuk aplikasi listrik dan berkinerja tinggi di mana keandalan permukaan sangat penting. Secara visual, pelapisan emas memberikan tampilan berwarna emas pada komponen. Spesifikasi standar biasanya MIL-G-45204 dan ASTM B488, dengan ketebalan umum berkisar antara 0.00002″ hingga 0.00005″. Pelapisan emas dengan ketebalan lebih dari 0.00005″ biasanya memerlukan perhitungan dan peninjauan manual.
Plating Perak
Pelapisan perak adalah lapisan akhir hasil elektroplating yang menawarkan konduktivitas listrik yang sangat tinggi dan kemampuan penyolderan yang baik. Lapisan ini juga memberikan ketahanan terhadap korosi, meskipun permukaannya dapat berubah warna seiring waktu. Lapisan ini memberikan tampilan berwarna perak pada komponen dan umumnya digunakan untuk aplikasi konduktif. Ketebalan lapisan tipikal berkisar antara 0.00002″ hingga 0.0003″, dan prosesnya umumnya sesuai dengan AMS QQ-S-365D.
Seng Plating
Pelapisan seng umumnya digunakan pada baja karbon dan paduan lain yang rentan terhadap karat untuk meningkatkan ketahanan korosi. Ini adalah lapisan logam konduktif dan sering dipilih sebagai lapisan pelindung standar untuk komponen baja. Pelapisan seng umumnya sesuai dengan ASTM B633-15 Kelas Layanan 1 (SC1), dengan ketebalan lapisan tipikal sekitar 0.0002 inci. Tampilan akhir biasanya memiliki kilau perak muda.
Media Terpuruk
Pengadukan media adalah proses penyelesaian batch yang menggunakan media bergetar untuk menghilangkan gerigi, menghaluskan tepi yang tajam, dan meningkatkan keseragaman permukaan secara keseluruhan. Proses ini juga dapat mengurangi bekas mesin yang terlihat pada permukaan luar, sehingga menghasilkan tampilan yang lebih bersih dan konsisten. Bagian yang lebih besar dari 8 inci mungkin memerlukan peninjauan manual tergantung pada geometri dan kondisi penanganan.
powder Coating
Pelapisan bubuk menciptakan lapisan pelindung yang kontinu dengan mengaplikasikan bubuk kering secara merata ke permukaan bagian dan mengeringkannya dengan panas. Metode ini banyak digunakan ketika daya tahan dan penampilan sama-sama penting. Ketebalan lapisan tipikal sekitar 0.006″ hingga 0.012″, dan hasil akhirnya umumnya sesuai dengan ASTM D7803 serta berbagai spesifikasi MIL dan FDE. Tersedia berbagai pilihan warna dan tingkat kilap. Opsi pelapisan bubuk tambahan dapat dilihat di galeri hasil akhir pelapisan bubuk kami.
Lukisan Basah
Pengecatan basah memberikan lapisan warna pelindung yang kontinu menggunakan cat cair yang disemprotkan atau diaplikasikan secara manual. Lapisan berbasis air atau berbasis pelarut dapat digunakan tergantung pada aplikasinya. Lapisan ini sering dipilih ketika diperlukan penyesuaian warna, tampilan visual, atau perlindungan permukaan tambahan.
Finishing Kustom Lainnya
Untuk proyek yang membutuhkan penyelesaian khusus di luar pilihan standar, layanan penyelesaian khusus juga dapat diatur. Tergantung pada proses dan persyaratan bagian, ini mungkin termasuk perawatan pelindung, dekoratif, atau khusus aplikasi. Jika penyelesaian yang diinginkan tidak tercantum, dapat ditentukan melalui opsi penyelesaian "Lainnya" untuk tinjauan dan penawaran tambahan.
TiRapid juga dapat mendukung berbagai kebutuhan penyelesaian khusus melalui sistem penawaran online dengan memilih “Lainnya” dari menu tarik-turun penyelesaian. Opsi ini memungkinkan pelanggan untuk meminta solusi pasca-pemrosesan tambahan di luar penawaran standar kami. Penyelesaian khusus umum dan layanan terkait meliputi:
- Pelapisan Timah
- Pelapisan Tembaga
- Primer Perekat / BR-127 / CARC
- Pelumas Lapisan Tipis
- Pelapis Seng Fosfat
- Layanan Pembersihan Presisi / Ultrasonik / Oksigen
- Pemeriksaan Partikel Magnetik
- Inspeksi Penetrasi Fluoresen
- Inspeksi Ultrasonik
- Pelapisan Kadmium
- Pelapisan Krom Keras
- Selesaikan proses penutupan (masking).
- Dan lagi
Lihat Lebih Banyak Contoh Hasil Akhir Logam Kami
Lapisan Akhir Pencetakan 3D Populer
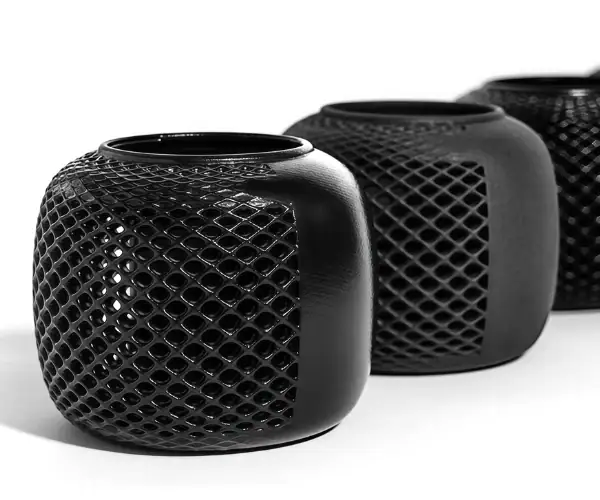
Penghalus Uap
Penghalusan uap memberikan permukaan yang lebih seragam dan tertutup rapat pada bagian hasil cetakan 3D, dengan hasil akhir semi-kilap yang halus. Metode ini sering dipilih untuk meningkatkan penampilan permukaan dan juga dapat dipadukan dengan pewarnaan untuk peningkatan visual tambahan.
Tersedia sebagai opsi standar untuk:
- Sintering Laser Selektif (SLS)
- HP Multi Jet Fusion (MJF)
Pewarnaan
Pewarnaan mengubah tampilan luar bagian tersebut dengan mencelupkannya ke dalam larutan pewarna yang menembus sekitar 0.010 inci ke dalam permukaan. Sedikit variasi warna dapat terjadi dari satu batch ke batch lainnya karena perbedaan proses dan material.
Tersedia sebagai opsi standar untuk:
- Sintering Laser Selektif (SLS)
- HP Multi Jet Fusion (MJF) — Hanya Warna Hitam
Pelapisan Nikel
Pelapisan nikel ditawarkan sebagai proses pelapisan tembaga dan nikel sekunder yang mengaplikasikan lapisan nikel setebal 0.004″ hingga 0.006″ ke permukaan komponen. Proses ini umumnya digunakan untuk meningkatkan daya tahan, kekakuan, dan ketahanan aus. Lapisan ini terutama bersifat fungsional daripada dekoratif, dan tampilan akhirnya biasanya berupa nikel kasar.
Tersedia sebagai opsi standar untuk:
- Sintering Laser Selektif (SLS)
Hasil Akhir Pencetakan 3D Berdasarkan Proses
Lapisan Akhir Selective Laser Sintering (SLS)
Standar
Komponen dibersihkan melalui proses penghilangan bubuk, termasuk sandblasting dan penghilangan bubuk secara manual. Lapisan akhir SLS standar memiliki tampilan putih matte dengan permukaan yang sedikit bertekstur.
Media Terpuruk
Proses finishing ini dimulai dengan permukaan SLS standar dan menambahkan penggosokan media abrasif. Penggosokan membantu mengurangi garis pertumbuhan yang terlihat dan dapat melembutkan tepi yang tajam, sehingga bagian tersebut memiliki hasil akhir yang lebih seragam seperti cangkang telur.
Pewarnaan
Bagian-bagian tersebut dicelupkan ke dalam larutan pewarna yang menembus sekitar 0.010 inci ke permukaan luar, sehingga mengubah warna bagian tersebut. Seperti halnya sebagian besar lapisan akhir yang diwarnai, sedikit variasi dapat terjadi dari satu batch ke batch lainnya, termasuk warna hitam.
Media Terpuruk, Tercemar Hitam
Opsi ini menggabungkan pewarnaan hitam dengan penggosokan media abrasif. Ini membantu mengurangi garis pertumbuhan yang terlihat sekaligus melembutkan tepi dan memberikan tampilan akhir yang lebih gelap pada bagian tersebut.
Penghalus Uap
Penghalusan uap adalah metode pasca-pemrosesan otomatis yang meningkatkan kualitas permukaan dengan mengubah sebagian besar area dari matte menjadi semi-gloss. Metode ini juga membantu menyegel permukaan, meningkatkan konsistensi kosmetik, dan mendukung tampilan siap produksi. Bagian SLS yang telah dihaluskan dengan uap juga dapat diwarnai.
Pelapisan Nikel
Pelapisan nikel tersedia sebagai proses pelapisan tembaga + nikel sekunder yang menambahkan lapisan nikel setebal 0.004″–0.006″. Lapisan ini terutama digunakan untuk meningkatkan kekakuan, daya tahan, dan ketahanan aus, bukan untuk penampilan kosmetik. Hasil akhirnya adalah lapisan nikel yang kasar.
Lainnya
Opsi penyelesaian SLS tambahan juga mungkin tersedia tergantung pada kebutuhan proyek. Ini dapat mencakup pemrosesan akhir khusus seperti pengamplasan, pengecatan, atau pelapisan. Permintaan khusus dapat diajukan untuk peninjauan manual.
Lapisan Akhir HP Multi Jet Fusion (MJF)
Standar
Komponen MJF dihilangkan lapisan bubuknya menggunakan sandblasting dan penghilangan bubuk secara manual. Hasil akhir standar biasanya abu-abu matte dengan permukaan bertekstur halus.
Dicelup Hitam
Komponen-komponen tersebut direndam dalam larutan pewarna yang menggelapkan permukaan luarnya. Warna akhir umumnya konsisten, tetapi sedikit variasi antar batch mungkin masih terjadi.
Penghalus Uap
Penghalusan permukaan dengan uap untuk komponen MJF meningkatkan permukaan dari hasil akhir matte menjadi hasil akhir semi-gloss yang lebih bersih. Proses ini juga membantu menyegel permukaan, meningkatkan konsistensi, dan memberikan tampilan yang lebih halus untuk aplikasi produksi. Komponen yang telah dihaluskan dengan uap juga dapat diwarnai.
Lainnya
Opsi penyelesaian tambahan MJF seperti pengamplasan, pengecatan, atau pelapisan mungkin tersedia berdasarkan permintaan. Persyaratan khusus dapat diajukan untuk peninjauan manual.
Lapisan Akhir PolyJet
Standar
Material pendukung dihilangkan dan bagian-bagian dibersihkan setelah pencetakan. Permukaan akhir umumnya halus, dengan tampilan matte hingga semi-gloss.
Wajah Bagian Atas, Mengkilap
Setelah penyangga dilepas dan dibersihkan, permukaan yang menghadap ke atas akan memiliki hasil akhir yang mengkilap, sementara area lainnya mempertahankan tampilan matte hingga semi-mengkilap.
Lainnya
Opsi penyelesaian tambahan PolyJet, seperti pengamplasan atau pemrosesan khusus lainnya, mungkin juga tersedia tergantung pada persyaratan proyek.
Lapisan Akhir Stereolitografi (SLA)
Matte
Permukaan yang didukung diampelas ringan dengan amplas berukuran 220 atau 320 grit, kemudian disemprot dengan media untuk menciptakan hasil akhir matte yang lebih rata.
Alam
Permukaan yang ditopang diampelas ringan dengan amplas berukuran 220 atau 320 grit untuk meningkatkan kualitas permukaan. Beberapa bekas pengamplasan mungkin tetap terlihat pada area yang ditopang.
Lepaskan dan Kirim
Area yang didukung mungkin menunjukkan bekas pelepasan penyangga kecil, termasuk titik-titik seperti kisi-kisi tipis atau noda permukaan kecil.
Bersihkan dengan Cepat
Hanya permukaan yang didukung yang diampelas, sehingga beberapa lapisan yang terlihat mungkin masih tersisa. Lapisan bening mengkilap kemudian diaplikasikan untuk meningkatkan kilau keseluruhan.
Lainnya
Layanan penyelesaian SLA tambahan dapat mencakup pengamplasan, pemolesan, pengecatan, pelapisan, atau pemrosesan pasca-termal, tergantung pada persyaratan komponen.
Lapisan Akhir Fused Deposition Modeling (FDM)
Standar
Komponen FDM diproduksi dengan struktur pendukung yang dihilangkan selama proses pasca-produksi. Komponen jadi biasanya mempertahankan garis lapisan halus yang terlihat di permukaannya.
Lainnya
Opsi penyelesaian tambahan seperti pengamplasan atau pengecatan mungkin tersedia untuk komponen FDM jika diperlukan tampilan permukaan yang berbeda.
Lapisan Akhir Karbon DLS™
Standar
Komponen Carbon DLS biasanya memiliki permukaan matte hingga semi-gloss tergantung pada arah fitur. Setelah pencetakan, penyangga dilepas dan komponen dibersihkan. Area yang disangga diampelas ringan dengan amplas grit 220 atau 320 untuk meningkatkan kualitas permukaan, meskipun bekas pengamplasan mungkin masih terlihat.
Lainnya
Opsi pemrosesan pasca-produksi lainnya mungkin juga tersedia tergantung pada aplikasi dan persyaratan estetika.
Lapisan Akhir Pencetakan Laser Logam Langsung (DMLS)
Standar
Struktur penyangga dihilangkan dan bagian tersebut dihaluskan dengan media semprot untuk mendapatkan permukaan yang lebih seragam. Kekasaran permukaan tipikal berkisar antara 150–400 µin Ra.
Lainnya
Opsi penyelesaian DMLS tambahan, seperti pemesinan CNC pada fitur-fitur tertentu atau pemolesan, dapat ditawarkan berdasarkan geometri bagian dan persyaratan proyek.
Lapisan Akhir Jetting Pengikat Logam
Zirblast
Lapisan akhir standar ini menghasilkan tampilan metalik matte yang cerah, mulai dari perunggu hingga abu-abu. Tampilan ini dihasilkan dari proses peledakan butiran keramik menggunakan media zirkonium silikat.
Perunggu Antique
Setelah dipoles dengan mesin pemoles putar, lapisan patina panas diaplikasikan untuk menciptakan hasil akhir seperti tembaga dengan area abu-abu yang lebih gelap di daerah yang kurang terjangkau oleh media pemoles. Bagian-bagian tersebut disegel sebelum pengiriman.
Baja Damaskus
Lapisan patina panas diaplikasikan pada permukaan yang telah dihaluskan dengan media semprot, menghasilkan tampilan abu-abu gelap matte yang merata. Bagian-bagian tersebut disegel sebelum pengiriman.
Timah Abad Pertengahan
Finishing ini menggabungkan patina panas dan pemolesan putar untuk menciptakan permukaan abu-abu gelap dengan beberapa aksen perunggu pada fitur yang menonjol. Bagian-bagiannya disegel sebelum pengiriman.
Dipoles dengan mesin
Bagian-bagian tersebut dipoles dengan media penggosok untuk menghasilkan hasil akhir semi-kilap. Warnanya tampak perunggu terang, dengan area abu-abu yang lebih gelap pada bagian yang cekung atau sulit dijangkau. Celah kecil mungkin masih menyimpan jejak media pemoles.
Penny Gandum
Proses pemanasan hingga pengerasan permukaan (patina) diikuti dengan penyemprotan media menghasilkan hasil akhir seperti tembaga matte yang merata. Komponen disegel sebelum pengiriman.
Lihat Material & Finishing Pencetakan 3D Kami
Lapisan Akhir Cetakan Injeksi
TiRapid menawarkan opsi penyelesaian cetakan standar untuk pencetakan injeksi plastik, mulai dari permukaan mengkilap dan halus hingga permukaan matte dan bertekstur. Karena lapisan akhir diaplikasikan ke rongga cetakan, lapisan tersebut langsung berpindah ke bagian yang dicetak selama produksi.
Opsi pelapisan cetakan standar kami meliputi:
- Pelapis Cetakan dari Society of the Plastics Industry (SPI)
- Tekstur Mold-Tech
- Tekstur VDI
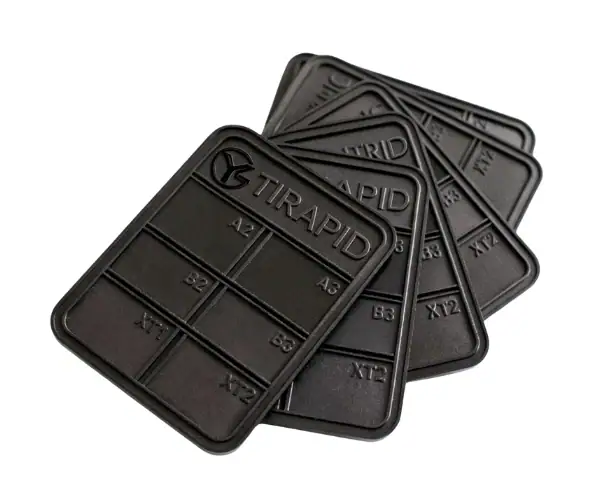
Detail tentang Hasil Akhir Cetakan Injeksi
SPI A Finishes
SPI A-1
SPI A-1 adalah lapisan akhir cetakan premium yang dihasilkan melalui proses pemolesan intan dengan Grade #3, grit 6000. Lapisan ini menciptakan permukaan yang sangat mengkilap dan umumnya digunakan untuk komponen yang membutuhkan kilap maksimal atau kejernihan optik. Kekasaran permukaan rata-rata sekitar 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 dibuat dengan proses pemolesan intan Grade #6, 3000 grit untuk menghasilkan hasil akhir yang sangat mengkilap. Produk ini sering dipilih untuk bagian cetakan yang membutuhkan tampilan halus dan rapi, serta dapat digunakan untuk aplikasi transparan. Kekasaran permukaan rata-rata sekitar 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 menggunakan pengamplasan intan Grade #15, 1200 grit untuk menghasilkan permukaan yang dipoles dengan tingkat kehalusan tinggi hingga sedang. Produk ini cocok untuk komponen yang membutuhkan hasil akhir visual yang lebih bersih tetapi tidak memerlukan kualitas optik tertinggi. Kekasaran permukaan rata-rata biasanya 0.050–0.100 µm Ra.
SPI B Finishes
SPI B-1
SPI B-1 adalah lapisan akhir cetakan yang diampelas dengan grit 600 yang menghasilkan permukaan polesan sedang. Lapisan ini menawarkan tampilan yang lebih halus daripada tingkatan SPI yang lebih rendah, namun tetap kurang reflektif daripada lapisan polesan berlian. Kekasaran permukaan rata-rata sekitar 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 adalah hasil akhir pengamplasan dengan grit 400 yang digunakan untuk menciptakan polesan sedang. Hasil akhir ini sering dipilih untuk bagian cetakan yang membutuhkan tampilan permukaan yang terkontrol dan konsisten tanpa efek kilap tinggi. Kekasaran permukaan rata-rata sekitar 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 adalah hasil akhir pengamplasan dengan grit 320 yang menghasilkan permukaan polesan sedang hingga rendah. Hasil ini umumnya digunakan ketika tingkat polesan yang lebih rendah dapat diterima sambil tetap mempertahankan tampilan cetakan yang relatif seragam. Kekasaran permukaan rata-rata sekitar 0.28–0.32 µm Ra.
SPI C Finishes
SPI C-1
SPI C-1 adalah hasil akhir dengan tingkat kekasaran 600 batu yang menghasilkan permukaan dengan polesan rendah. Hasil akhir ini sering dipilih untuk komponen cetakan yang membutuhkan hasil akhir yang lebih fungsional dengan kilap permukaan yang terbatas. Kekasaran permukaan rata-rata sekitar 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 adalah hasil akhir dengan tingkat kekasaran 400 batu yang menghasilkan permukaan dengan polesan rendah dan tampilan yang lebih kalem. Hasil akhir ini umumnya digunakan untuk komponen serbaguna di mana polesan kosmetik kurang penting. Kekasaran permukaan rata-rata sekitar 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 adalah tingkat kehalusan permukaan 320 batu yang menghasilkan permukaan dengan polesan lebih rendah dan tekstur yang terlihat lebih kasar dibandingkan dengan tingkat SPI yang lebih tinggi. Tingkat kehalusan ini cocok untuk aplikasi yang lebih mengutamakan hasil akhir yang sederhana dan fungsional. Kekasaran permukaan rata-rata biasanya berkisar antara 0.63–0.70 µm Ra.
SPI D Finishes
SPI D-1
SPI D-1 adalah lapisan akhir hasil peledakan kering menggunakan butiran kaca untuk menciptakan permukaan seperti satin. Lapisan ini sering digunakan ketika dibutuhkan lapisan akhir tanpa kilap dengan tekstur ringan. Kekasaran permukaan rata-rata sekitar 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 adalah lapisan akhir hasil peledakan kering menggunakan oksida #240 untuk menciptakan permukaan yang lebih kusam dan bertekstur. Lapisan ini umumnya dipilih ketika tampilan matte lebih disukai daripada lapisan poles. Kekasaran permukaan rata-rata sekitar 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 adalah lapisan akhir hasil peledakan kering menggunakan oksida #24 untuk menghasilkan permukaan yang lebih kasar dan kusam. Lapisan ini biasanya dipilih untuk bagian cetakan yang membutuhkan tekstur matte yang kasar. Kekasaran permukaan rata-rata berkisar antara 3.20–18.00 µm Ra.
Lapisan Akhir Mold-Tech yang Populer
Standex Engraving Mold-Tech adalah sistem tekstur cetakan standar yang umum digunakan untuk komponen plastik komersial dan produksi. Sistem ini sering dipilih ketika produk cetakan membutuhkan tekstur matte yang terkontrol, bukan permukaan yang dipoles. Tekstur Mold-Tech dikelompokkan ke dalam beberapa seri dan diidentifikasi berdasarkan nomor tekstur dan kedalaman tekstur. Dalam banyak proyek, tekstur Seri A sangat populer karena menawarkan hasil akhir matte halus hingga kasar tanpa memerlukan metode tekstur rekayasa yang lebih khusus.
Berikut beberapa pilihan lapisan akhir Mold-Tech yang umum tersedia melalui TiRapid:
MT-11010
MT-11010 memberikan hasil akhir matte kusam dengan kedalaman tekstur sekitar 0.001″.
MT-11020
MT-11020 menghasilkan hasil akhir matte kasar dengan kedalaman tekstur sekitar 0.0015″.
MT-11030
MT-11030 menghasilkan permukaan matte yang lebih kasar dengan kedalaman tekstur sekitar 0.002 inci.
Lapisan Akhir VDI (EDM)
Permukaan akhir VDI 3400, yang umumnya dikenal sebagai permukaan akhir VDI, adalah standar tekstur cetakan yang dikembangkan oleh Perhimpunan Insinyur Jerman (Verein Deutscher Ingenieure). Standar ini banyak digunakan untuk mendefinisikan tekstur cetakan matte yang dihasilkan melalui Pemesinan Pelepasan Listrik (Electrical Discharge Machining/EDM). Permukaan akhir VDI dapat berkisar dari tekstur yang relatif halus hingga butiran matte yang jauh lebih kasar tergantung pada tingkat yang dipilih, menjadikannya pilihan umum untuk bagian cetakan yang membutuhkan permukaan bertekstur yang konsisten.
VDI 12
Permukaan akhir dengan polesan rendah menggunakan 600 batu asah dengan kekasaran permukaan rata-rata 0.40 µm Ra.
VDI 15
Permukaan akhir dengan polesan rendah menggunakan 400 batu asah dengan kekasaran permukaan rata-rata 0.56 µm Ra.
VDI 18
Permukaan akhir satin yang dihaluskan dengan butiran kaca dengan kekasaran permukaan rata-rata 0.80 µm Ra.
VDI 21
Permukaan kusam hasil sandblasting kering oksida #240 dengan kekasaran permukaan rata-rata 1.12 µm Ra.
VDI 24
Permukaan kusam hasil sandblasting kering oksida #240 dengan kekasaran permukaan rata-rata 1.60 µm Ra.
VDI 27
Permukaan kusam hasil sandblasting kering oksida #240 dengan kekasaran permukaan rata-rata 2.24 µm Ra.
VDI 30
Permukaan kusam hasil sandblasting kering oksida #24 dengan kekasaran permukaan rata-rata 3.15 µm Ra.
VDI 33
Permukaan kusam hasil sandblasting kering oksida #24 dengan kekasaran permukaan rata-rata 4.50 µm Ra.
VDI 36
Permukaan kusam hasil sandblasting kering oksida #24 dengan kekasaran permukaan rata-rata 6.30 µm Ra.
VDI 39
Permukaan kusam hasil sandblasting kering oksida #24 dengan kekasaran permukaan rata-rata 9.00 µm Ra.
VDI 42
Permukaan kusam hasil sandblasting kering oksida #24 dengan kekasaran permukaan rata-rata 12.50 µm Ra.
VDI 45
Permukaan kusam hasil sandblasting kering oksida #24 dengan kekasaran permukaan rata-rata 18.00 µm Ra.
Pelajari Lebih Lanjut Tentang Lapisan Akhir Cetakan Injeksi Plastik
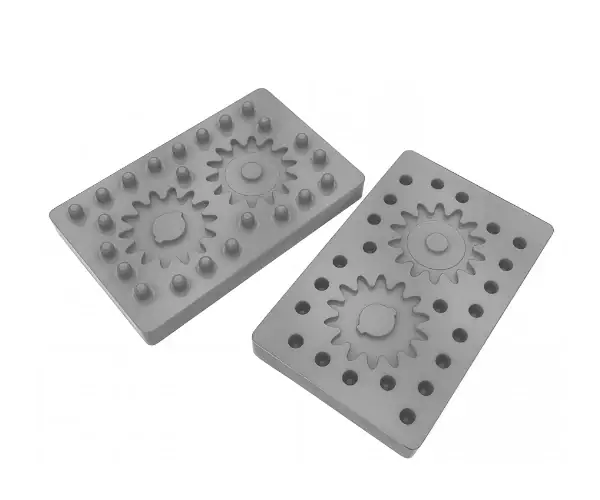
Lapisan Akhir Pengecoran Uretan dan Silikon
Di TiRapid, komponen cor uretan dapat diproduksi dalam bentuk kaku, fleksibel, atau seperti karet, tergantung pada material uretan yang dipilih. Kami menawarkan berbagai pilihan warna, termasuk transparan sebagai pilihan standar, serta hitam dan pencocokan warna khusus. Komponen juga dapat dipasok dengan permukaan halus standar atau ditingkatkan dengan layanan finishing khusus seperti pengecatan dan pemasangan perangkat keras untuk memenuhi persyaratan proyek dengan lebih baik.
Pilihan Lapisan Akhir Uretan dan Silikon Cor
Matte/Buram
Ini adalah penyelesaian standar di mana pola utama dipersiapkan secara ringan untuk menciptakan tampilan matte atau buram pada bagian coran akhir. Efeknya mungkin sedikit berbeda tergantung pada apakah material tersebut buram atau tembus cahaya.
Semi-Gloss
Untuk hasil akhir semi-kilap, pola utama menerima persiapan permukaan tambahan untuk menghasilkan hasil yang lebih halus. Ini menciptakan bagian coran dengan permukaan yang lebih bersih dan tampilan visual yang lebih halus.
Glossy Tinggi
Lapisan akhir mengkilap membutuhkan pemrosesan pola induk yang lebih ekstensif untuk mencapai permukaan yang sangat halus. Saat dicetak, lapisan akhir ini dapat menghasilkan bagian yang mengkilap dan sangat cocok untuk aplikasi yang membutuhkan tampilan yang lebih jernih atau lebih halus.
Bertekstur
TiRapid juga dapat menawarkan lapisan bertekstur untuk komponen uretan dan silikon cor menggunakan standar SPI dan Mold-Tech tertentu. Tekstur ini dirancang untuk menciptakan tampilan cetakan yang mirip dengan komponen cetakan injeksi.
Kustom
Untuk proyek yang memerlukan penyelesaian tambahan atau operasi sekunder, TiRapid juga dapat mendukung opsi khusus seperti pemasangan perangkat keras, pencetakan berlebih, dan pengecatan. Jika diperlukan penyelesaian khusus, hal itu dapat diminta untuk ditinjau secara manual selama proses penawaran.
