
Pemesinan undercut menciptakan fitur cekung, tersembunyi, atau menghadap ke belakang yang tidak dapat dijangkau oleh pahat bertangkai lurus standar dari arah pemesinan utama. Tantangan utamanya biasanya bukan pada pembuangan material, tetapi pada pemberian akses yang cukup pada mata pisau pemotong sambil menjaga agar tangkai dan dudukan pahat tetap bebas dari geometri di sekitarnya.
Panduan ini menjelaskan cara pengerjaan undercut, jenis pahat yang sesuai untuk fitur umum, bagaimana akses pahat memengaruhi strategi 3-sumbu dan 5-sumbu, dan pilihan desain apa yang meningkatkan akurasi dan kemudahan manufaktur. Panduan ini juga mencakup toleransi, material, masalah pengerjaan umum, aplikasi, dan biaya.
Apa itu pemesinan undercut?
Undercut adalah fitur yang terletak di belakang, di bawah, atau di samping permukaan lain di mana mata bor konvensional tidak dapat mendekat secara langsung. Fitur ini dapat berupa alur internal, bentuk ekor burung, fitur penahan, lekukan sisi belakang, atau geometri lain yang tersembunyi dari jalur pahat dari atas ke bawah.
Oleh karena itu, pemesinan undercut bergantung pada dua hal sekaligus: bentuk mata pisau dan jalur yang harus dilalui seluruh rangkaian alat untuk mencapai fitur yang diinginkan.
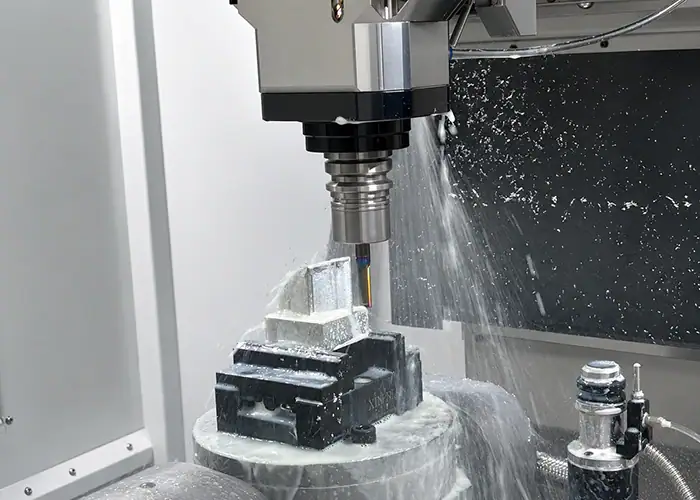
Apa yang Membuat Suatu Fitur Menjadi Undercut?
Dinding vertikal, rongga terbuka, atau alur tembus biasanya dapat dikerjakan langsung dengan mata bor standar. Alur samping internal atau permukaan yang meruncing ke belakang berbeda karena bagian lain dari komponen tersebut menghalangi arah pemotongan normal.
Kepala pemotong mungkin secara fisik masuk ke dalam fitur yang akan dikerjakan, sementara tangkai atau dudukan alat tidak. Karena alasan itu, hanya memeriksa diameter pemotong saja tidak cukup. Jalur masuk dan ruang bebas di sekitar seluruh rakitan alat menentukan apakah geometri tersebut secara realistis dapat dikerjakan.
Hal ini membuat pemotongan bagian bawah (undercut) pada dasarnya menjadi masalah aksesibilitas. Setelah akses dipastikan, geometri pemotong, kekakuan, toleransi, dan hasil akhir permukaan menentukan seberapa sulit operasi tersebut.
Kapan Potongan Rambut Undercut Diperlukan Secara Fungsional?
Undercut berguna ketika geometri memberikan fungsi mekanis yang jelas. Alasan umum meliputi menahan komponen lain, menciptakan fitur pengunci, menyediakan ruang penyegelan, memberi ruang bagi bagian yang berpasangan, atau memungkinkan perakitan yang tidak akan berhasil dengan dinding lurus.
Sebagai contoh, alur berbentuk T dapat menahan perangkat keras pemasangan, alur ekor burung dapat memberikan pengait yang terarah atau terkunci, dan alur cincin-O dapat menciptakan antarmuka penyegelan yang terkontrol. Fitur pelepas tekanan dapat memberikan ruang bebas di dekat bahu, ulir, atau permukaan yang saling berpasangan.
Oleh karena itu, desain harus dimulai dengan fungsi. Menambahkan fitur tersembunyi yang memberikan sedikit nilai fungsional dapat menyebabkan perlunya peralatan khusus, pemrograman tambahan, pengaturan tambahan, dan inspeksi yang lebih sulit tanpa meningkatkan kualitas komponen.
Fitur Undercut Umum pada Komponen CNC
Undercut dapat berupa bagian dalam atau luar, tetapi keputusan manufaktur lebih sering didorong oleh bentuk fitur dan akses pemotong. Slot T, alur ekor burung, alur satu sisi, lekukan melengkung, fitur alur pasak, dan relief termasuk di antara bentuk yang paling umum.
Setiap geometri memberikan tuntutan yang berbeda pada profil pemotong, lebar masuk, jangkauan, dan kekakuan.
Potongan Bawah Slot T dan Alur Kunci
Alur berbentuk T biasanya dimulai dengan alur lurus konvensional. Kemudian, alat pemotong alur berbentuk T melewati lubang tersebut dan memotong secara lateral di bawah dinding atas, sehingga menciptakan bagian tersembunyi yang lebih lebar.
Hubungan desain yang penting adalah antara alur masuk dan tangkai pemotong. Kepala pemotong dapat lebih lebar daripada lubang, tetapi tangkai tetap harus dapat melewati alur dengan jarak bebas yang memadai.
Alat pemotong alur pasak menggunakan prinsip yang serupa. Leher atau tangkainya yang lebih kecil memberikan akses, sementara bagian pemotong yang lebih lebar membentuk alur internal. Alat ini berguna untuk mempertahankan alur, fitur berpasak, dan profil cekung lainnya.
Sambungan Ekor Merpati dan Potongan Bawah yang Meruncing
Fitur sambungan ekor burung (dovetail) memiliki dinding samping yang miring dan memerlukan alat pemotong dengan profil yang sesuai. Sambungan ini umumnya digunakan untuk antarmuka geser, fitur penentu posisi, struktur penahan, dan sambungan yang terkunci secara mekanis.
Sudut pemotong standar lebih disukai karena lebih mudah didapatkan dan diganti. Panduan perkakas yang diterbitkan umumnya merujuk pada pemotong ekor merpati 45°, 60°, dan 90°, sedangkan sudut non-standar mungkin memerlukan perkakas khusus.
Mata pisau pemotong juga harus memiliki panjang pemotongan yang cukup untuk mencapai kedalaman penuh tanpa memaksa leher atau penahan masuk ke dalam material di sekitarnya.
Undercut Satu Sisi dan Melengkung
Fitur melengkung dan bagian belakang sering menggunakan mata pisau pemotong undercut berbentuk lolipop atau bulat. Kepala pemotongnya yang membulat dan lehernya yang lebih kecil memungkinkan alat ini menjangkau tepi dan permukaan mesin yang tidak dapat dijangkau oleh mata pisau penggiling konvensional.
Alat ini berguna untuk alur internal yang membulat, permukaan berkontur, area yang meruncing di bagian belakang, dan tepi yang sulit dijangkau.
Kelemahannya adalah kekakuan. Leher yang lebih kecil meningkatkan akses tetapi mengurangi kekakuan, sehingga keterlibatan yang dalam atau jangkauan yang panjang dapat meningkatkan defleksi dan getaran.
Fitur Relief dan Alur O-Ring
Lekukan pelepas tekanan sering ditambahkan di dekat bahu, ulir, lokasi bantalan, atau permukaan yang saling bersentuhan untuk memberikan ruang bebas bagi komponen lain atau operasi manufaktur. Alur O-ring memberikan geometri terkontrol untuk segel dan harus sesuai dengan kebutuhan dimensi sistem penyegelan.
Tidak setiap alur merupakan undercut. Alur terbuka yang dapat dijangkau langsung oleh alat standar mungkin hanyalah alur hasil pemesinan konvensional.
Perbedaan ini penting karena undercut yang sebenarnya menimbulkan kendala akses yang memengaruhi peralatan, pengaturan, inspeksi, dan biaya.
Bagaimana Cara Kerja Pemesinan Undercut?
Tidak ada satu proses tetap yang berlaku untuk setiap pemotongan bawah permukaan. Urutan pengerjaan mesin bergantung pada lokasi fitur, arah masuk, jarak bebas pahat, kedalaman, material, dan toleransi.
Strategi praktisnya adalah memastikan akses terlebih dahulu, kemudian mengerjakan geometri konvensional, dan menyerahkan fitur tersembunyi untuk alat pemotong khusus yang sesuai atau operasi multi-sumbu.
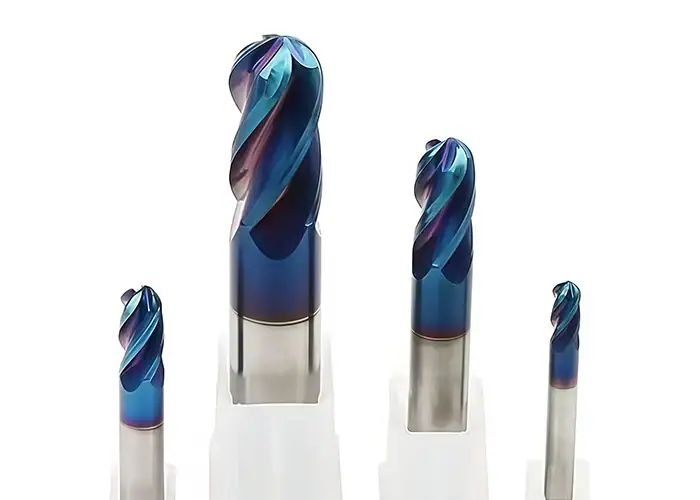
Tinjau Geometri dan Akses Alat
Langkah pertama adalah mengidentifikasi di mana ujung pemotong harus mencapai dan bagaimana cara mencapainya. Pemrogram perlu mempertimbangkan ukuran bukaan, dinding di sekitarnya, kedalaman fitur, arah pendekatan, dan ruang bebas penahan yang tersedia.
Tinjauan ini harus dilakukan sebelum memilih parameter pemotongan yang tepat. Fitur tanpa jalur masuk fisik tidak dapat diatasi dengan mengurangi kecepatan pemakanan atau memilih alat yang lebih kaku.
Untuk fitur internal, mungkin diperlukan tepi terbuka, celah tembus, atau lubang akses yang sesuai. Bagian yang tertutup sepenuhnya mungkin memerlukan perubahan desain atau proses yang berbeda.
Mesin Geometri yang Mudah Diakses Pertama
Mata bor standar biasanya digunakan terlebih dahulu untuk menghilangkan material yang mudah dijangkau dan membuat kantong, alur, lubang, dan jalur masuk.
Pemotong khusus hanya dimasukkan setelah terdapat ruang yang cukup. Pemotong alur T, misalnya, tidak dapat membuat saluran masuk sempitnya sendiri karena kepala pemotongnya lebih besar daripada tangkainya.
Urutan ini menjaga efisiensi penghilangan material sekaligus membatasi penggunaan peralatan khusus yang mahal hanya pada fitur yang benar-benar membutuhkannya.
Selesaikan, hilangkan gerigi, dan periksa bagian yang terpotong.
Tahap penyelesaian membawa bagian yang terpotong ke lebar, kedalaman, sudut, radius, dan lokasi akhir. Karena fitur-fitur ini seringkali cekung, stabilitas pemotongan menjadi sangat penting selama tahap akhir.
Proses penghilangan gerinda mungkin juga lebih sulit daripada pada geometri yang terbuka. Gerinda yang tertinggal di belakang bibir bagian dalam atau di sekitar alur tersembunyi dapat mengganggu perakitan meskipun dimensi utamanya sudah benar.
Oleh karena itu, inspeksi harus direncanakan bersamaan dengan proses pemesinan. Fitur yang sulit dijangkau oleh alat potong mungkin juga sulit dijangkau oleh alat ukur konvensional.
Alat yang Digunakan untuk Pemesinan Undercut
Mata pisau pemotong undercut dipilih berdasarkan profil fitur dan akses. Kepala pemotong harus menghasilkan geometri yang dibutuhkan, sementara leher, tangkai, dan dudukan harus muat melalui ruang yang tersedia tanpa benturan.
Tiga kelompok yang paling umum adalah pemotong alur T atau alur pasak, pemotong alur ekor burung, dan penggiling ujung bawah gaya lolipop.
Pemotong Slot T dan Alur Pasak
Pemotong alur T menggunakan kepala pemotong berbentuk cakram yang dipasang pada tangkai yang lebih kecil. Kepala tersebut menciptakan area tersembunyi yang lebih lebar setelah tangkai melewati alur masuk.
Dimensi pentingnya meliputi diameter kepala, lebar pemotongan, diameter tangkai, dan jangkauan yang dapat digunakan. Dimensi-dimensi ini harus diperiksa terhadap geometri CAD sebelum desain dirilis.
Jika lubang masuk hanya cukup besar untuk lebar pemotongan tetapi tidak cukup untuk tangkai, maka pemotong tidak dapat mencapai fitur yang diinginkan.
Pemotong Ekor Merpati
Mata pisau ekor burung memiliki tepi pemotong yang miring sehingga menghasilkan dinding samping yang meruncing. Mata pisau ini efisien jika sudut desainnya sesuai dengan mata pisau yang tersedia.
Penggunaan geometri pemotong standar umumnya mengurangi waktu pengadaan, biaya alat, dan risiko penggantian. Sudut ekor merpati khusus dapat diproduksi, tetapi hal itu membuat fitur yang seharusnya sederhana menjadi lebih khusus.
Jangkauan pahat juga perlu diperhatikan karena bagian pemotong harus mencakup kedalaman yang dibutuhkan tanpa menimbulkan gangguan pada dudukan pahat.
Mata Bor Ujung Lollipop dan Undercut
Alat pemotong permen lolipop memiliki kepala berbentuk bulat atau hampir bulat yang terpasang pada leher yang lebih kecil. Geometri ini memberikan akses yang lebih baik di sekitar permukaan yang melengkung dan di belakang penghalang lokal.
Alat ini sangat berguna ketika pemotong harus mendekati fitur dari beberapa sudut atau memadukan undercut yang melengkung.
Fleksibilitasnya juga merupakan keterbatasannya. Leher yang tipis dan jangkauan yang panjang mengurangi kekakuan, sehingga kondisi pemotongan yang ringan dan stabil menjadi lebih penting ketika hasil akhir permukaan atau konsistensi dimensi sangat penting.
Akses Alat Menentukan Apakah Bagian yang Terpotong Dapat Dikerjakan dengan Mesin
Akses pahat merupakan kendala desain utama dalam pemesinan undercut. Model CAD mungkin berisi permukaan yang valid secara geometris tetapi tidak dapat dijangkau oleh pahat praktis tanpa bertabrakan dengan bagian lain dari komponen tersebut.
Oleh karena itu, desain harus dievaluasi berdasarkan keseluruhan pergerakan pemotong, bukan hanya bentuk akhir dari fitur tersebut.
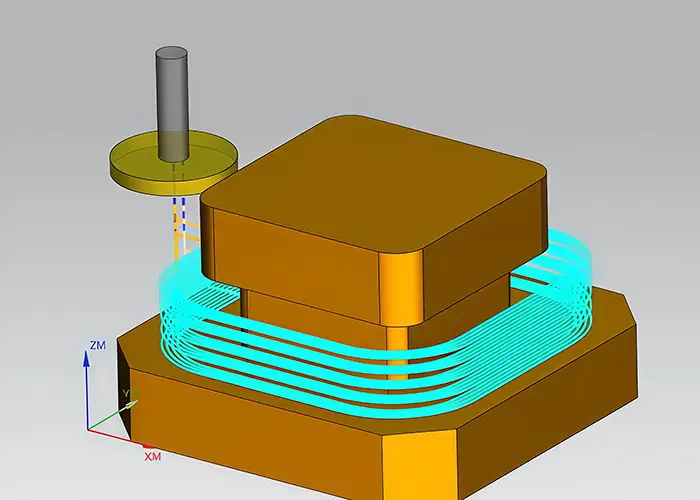
Jalur Masuk dan Jarak Bebas Batang
Lubang masuk harus memungkinkan tangkai alat mencapai posisi pemotongan tanpa bergesekan dengan permukaan di sekitarnya.
Prinsip desain yang berguna cukup sederhana: rancang jalur akses sebelum menyelesaikan profil tersembunyi. Untuk fitur T-slot, slot harus dapat menampung tangkai meskipun kepala pemotongnya lebih besar.
Memberikan jarak bebas yang memadai juga membuat pemrograman lebih aman dan mengurangi kemungkinan variasi kecil pada alat atau pengaturan menyebabkan kontak dengan komponen.
Jangkauan Alat dan Kedalaman Pemotongan Bawah
Pisau pemotong yang cukup panjang belum tentu cukup kaku.
Seiring bertambahnya jangkauan pahat, gaya pemotongan bekerja lebih jauh dari pemegang pahat. Pahat menjadi lebih sensitif terhadap pembengkokan dan getaran, yang dapat meninggalkan bekas pada benda kerja atau menciptakan variasi dimensi.
Oleh karena itu, undercut yang dalam harus dibenarkan oleh fungsinya. Mengurangi kedalaman yang tidak perlu dapat memungkinkan penggunaan alat yang lebih pendek dan lebih kaku, serta seringkali meningkatkan keandalan dan hasil akhir pemesinan.
Interferensi Pemegang dan Benda Kerja
Pemeriksaan akses alat harus mencakup dudukan dan, jika relevan, ujung spindel. Kepala dan tangkai pemotong mungkin tidak mengenai benda kerja, sementara dudukan yang lebih besar bertabrakan dengan dinding di dekatnya.
Hal ini sangat penting terutama di area yang dalam dan struktur internal di mana permukaan di sekitarnya mempersempit ruang jangkauan pendekatan.
Simulasi CAM dapat mengidentifikasi banyak potensi benturan, tetapi tidak dapat membuat geometri yang secara fisik tidak dapat diakses menjadi dapat diproduksi. Desain CAD tetap membutuhkan ruang yang cukup.
Pemesinan Undercut 3-Axis vs 5-Axis
Pembuatan bagian yang menjorok ke dalam (undercut) tidak serta merta memerlukan pemesinan 5 sumbu. Banyak fitur sederhana dapat diproduksi secara efisien pada mesin penggiling 3 sumbu dengan mata pisau dan akses yang sesuai.
Pemesinan lima sumbu menjadi berharga ketika orientasi pahat itu sendiri perlu diubah untuk mencapai geometri yang diinginkan atau untuk menghindari panjang pahat yang berlebihan.
Ketika CNC 3-Axis Sudah Cukup
Pemesinan tiga sumbu sangat cocok untuk fitur-fitur dengan jalur masuk garis lurus yang jelas, seperti alur T yang mudah diakses, alur samping, relief poros, dan undercut tepi terbuka.
Alat pemotong khusus dapat masuk melalui celah atau dari samping, bergerak ke area yang cekung, dan mengerjakan profil akhir. Fitur pada permukaan yang berbeda mungkin memerlukan pemosisian ulang benda kerja.
Untuk geometri sederhana, pendekatan ini bisa lebih ekonomis daripada memperkenalkan mesin yang lebih kompleks semata-mata karena bagian tersebut memiliki lekukan.
Kapan CNC 5-Axis Lebih Masuk Akal?
Pemesinan lima sumbu memungkinkan alat atau benda kerja untuk mengubah orientasi, sehingga meningkatkan akses ke permukaan tersembunyi, fitur bersudut, dan geometri melengkung.
Hal ini juga memungkinkan alat potong yang lebih pendek untuk mendekati objek dari arah yang lebih baik. Alat yang lebih pendek umumnya lebih kaku, yang dapat meningkatkan stabilitas pemesinan dan mengurangi kebutuhan untuk pengaturan ulang berulang.
Casing kedirgantaraan yang kompleks, komponen medis, dan bagian-bagian dengan lekukan dalam beberapa orientasi adalah contoh tipikal di mana fleksibilitas ini menjadi bermanfaat.
Kapan EDM atau Perubahan Desain Lebih Baik?
Beberapa bentuk geometri tetap tidak praktis untuk diproses dengan mesin milling meskipun dengan sumbu tambahan. Daerah yang tertutup sepenuhnya, detail internal yang sangat tajam, atau fitur yang tidak dapat diakses pada material konduktif yang keras mungkin lebih cocok untuk diproses dengan mesin pemotong elektroda (electrical discharge machining).
Perubahan desain bahkan bisa lebih efektif. Memisahkan satu komponen yang sangat rumit menjadi dua bagian yang lebih sederhana hasil pengerjaan mesin dapat menghilangkan bagian yang menjorok ke dalam (undercut) sepenuhnya.
Keputusan yang tepat seharusnya membandingkan fungsi, toleransi, kuantitas produksi, persyaratan perakitan, dan total biaya manufaktur, bukan berasumsi bahwa setiap fitur harus tetap persis seperti yang dimodelkan.
Aturan Desain untuk Pemesinan Undercut yang Lebih Baik
Desain undercut yang baik mengurangi kebutuhan perkakas khusus, pemotongan jarak jauh, pengaturan berulang, dan inspeksi yang sulit. Peningkatan terbaik biasanya berasal dari membuat geometri kompatibel dengan alat manufaktur yang sudah ada.
Oleh karena itu, akses alat harus dipertimbangkan selama desain CAD, bukan setelah komponen tersebut sudah dirilis untuk produksi.
Rancang jalur akses sebelum bagian yang terpotong
Setiap fitur tersembunyi membutuhkan rute yang realistis untuk alat pemotong.
Undercut internal mungkin memerlukan ujung terbuka, alur tembus, lubang akses, atau jarak bebas samping yang cukup untuk kepala pemotong dan tangkai. Jika tidak ada jalur yang tersedia, desain mungkin memerlukan proses lain atau pendekatan bagian terpisah.
Akses juga harus mendukung penarikan alat dan evakuasi serpihan, bukan hanya pemasukan alat.
Jaga agar kedalaman tetap dalam jangkauan alat yang praktis.
Fitur yang lebih dalam membutuhkan jangkauan alat yang lebih besar, yang biasanya mengurangi kekakuan dan meningkatkan kemungkinan terjadinya getaran.
Suatu fitur mungkin secara teoritis dapat dijangkau dengan pemotong leher panjang khusus, namun tetap sulit untuk dikerjakan secara konsisten. Panduan perkakas standar juga menunjukkan bahwa setiap gaya pemotong memiliki batasan jangkauan fisik.
Mengurangi kedalaman jika memungkinkan sesuai fungsi dapat mempersingkat waktu siklus dan meningkatkan stabilitas dimensi tanpa mengubah tujuan fitur tersebut.
Gunakan Geometri Pemotong Standar Jika Memungkinkan
Lebar alur T standar, sudut ekor merpati umum, radius sudut praktis, dan ukuran mata pisau yang mudah didapat membuat proses perencanaan menjadi lebih mudah.
Profil khusus terkadang diperlukan, tetapi hal itu meningkatkan biaya perkakas dan dapat menambah waktu tunggu. Perkakas standar juga mempermudah penggantian selama produksi berulang.
Standardisasi undercut serupa dalam bagian yang sama juga dapat mengurangi penggantian alat.
Hindari Sudut Dalam yang Tajam yang Tidak Perlu
Alat penggilingan memiliki radius pemotongan fisik, sehingga sudut bagian dalam yang sangat tajam biasanya tidak dihasilkan secara langsung oleh pemotong yang berputar.
Persyaratan sudut dengan radius nol dapat memerlukan metode pemesinan tambahan, termasuk EDM dalam beberapa kasus.
Memungkinkan radius fungsional yang sesuai dengan perkakas praktis membuat fitur tersebut lebih mudah dikerjakan dan seringkali juga meningkatkan perilaku tegangan lokal.
Toleransi dan Akurasi dalam Pemesinan Undercut
Toleransi undercut harus memperhitungkan cara fitur tersebut dicapai. Pemotong berleher tipis, overhang panjang, permukaan tersembunyi, dan beberapa pengaturan dapat membuat fitur-fitur ini kurang toleran dibandingkan dengan kantong terbuka.
Oleh karena itu, dimensi kritis harus dikaitkan dengan persyaratan fungsional, bukan menerapkan toleransi ketat yang sama pada seluruh bagian yang terpotong.
Dimensi Mana yang Paling Penting?
Tergantung pada desainnya, dimensi penting dapat mencakup lebar alur, kedalaman undercut, sudut dovetail, radius sudut, dan posisi relatif terhadap datum atau fitur pasangannya.
Alur penahan mungkin sangat bergantung pada lebar dan lokasi, sedangkan antarmuka ekor burung mungkin lebih sensitif terhadap sudut dan geometri pasangannya.
Gambar tersebut harus mengkomunikasikan dimensi mana yang mengontrol kesesuaian, penyegelan, perakitan, atau pergerakan sehingga upaya manufaktur dapat difokuskan pada hal yang penting.
Pembelokan dan Getaran Alat
Alat pemotong undercut seringkali menempatkan mata pisau lebih jauh dari penyangga utama dudukan. Hal ini meningkatkan sensitivitas terhadap defleksi dan getaran.
Penyimpangan dapat menggeser posisi pemotongan efektif dan mengubah kedalaman atau lebar fitur. Getaran dapat menghasilkan bekas yang terlihat, dimensi yang tidak stabil, dan hasil akhir permukaan yang buruk.
Penggunaan alat yang lebih pendek, pengurangan jarak jangkauan, penjepitan benda kerja yang stabil, jalur pahat yang sesuai, dan kondisi pemotongan yang terkontrol umumnya memberikan hasil yang lebih baik daripada mencoba mengkompensasi pengaturan yang lemah hanya melalui inspeksi saja.
Memeriksa Fitur Tersembunyi
Akses untuk inspeksi bisa sama sulitnya dengan akses untuk pengerjaan mesin.
Dimensi eksternal mungkin mudah diperiksa dengan instrumen konvensional, sedangkan alur internal atau permukaan bagian belakang mungkin memerlukan alat ukur khusus, strategi pengukuran koordinat, metode optik, atau pemeriksaan fungsional tidak langsung.
Oleh karena itu, para desainer harus mempertimbangkan bagaimana undercut kritis akan diukur sebelum menetapkan toleransi yang sangat ketat pada permukaan yang sulit diakses.
Bagaimana Material Mempengaruhi Pemesinan Undercut
Undercut dapat dikerjakan pada aluminium, baja, baja tahan karat, titanium, paduan tembaga, dan plastik teknik, tetapi perilaku material mengubah gaya pemotongan, panas, keausan pahat, pembentukan gerinda, dan stabilitas fitur. Kekerasan, elastisitas, dan perilaku termal sangat relevan ketika pahat sudah terbatas oleh akses atau kekakuan.
| Bahan | Perilaku Pemesinan | Kekhawatiran Utama Terhadap Pemotongan Bawah |
| Aluminium | Secara umum mudah dikerjakan dengan mesin. | Stabilitas gerigi dan fitur tipis |
| Baja Karbon / Paduan | Kekuatan pemotongan yang lebih tinggi | Kekakuan dan keausan alat |
| Besi tahan karat | Mampu bekerja lebih keras | Stabilitas panas dan pemotongan |
| titanium | Mempertahankan panas di dekat zona pemotongan | Keausan alat dan pengendalian termal |
| Tembaga / Kuningan | Secara umum dapat dikerjakan dengan mesin. | Pembentukan dan penyelesaian Burr |
| Rekayasa Plastik | Kekakuan lebih rendah | Panas dan deformasi |
Pemilihan material harus tetap didasarkan pada persyaratan fungsional komponen. Strategi pemesinan kemudian dapat disesuaikan dengan material yang dipilih, daripada memilih material yang kurang berkualitas hanya karena terdapat undercut.
Masalah Umum pada Pemesinan Undercut
Sebagian besar kegagalan pemotongan bawah (undercut) berasal dari interaksi antara geometri, akses, kekakuan pahat, jalur pahat, dan material. Perubahan kecil pada salah satu faktor ini dapat memiliki efek yang nyata karena pahat bekerja di area yang terbatas.
Masalah yang paling umum adalah getaran, hasil akhir yang buruk, kesulitan menghilangkan gerinda, dan risiko benturan.
Getaran dan Pembelokan Alat
Pemotong dengan jangkauan panjang atau leher tipis secara alami lebih fleksibel. Gaya pemotongan dapat mendorong alat menjauh dari posisi yang diprogram atau menimbulkan getaran.
Hal ini dapat menghasilkan kedalaman yang tidak konsisten, bekas goresan yang terlihat, dan variasi di sepanjang fitur tersebut.
Meningkatkan akses sehingga alat yang lebih pendek dapat digunakan seringkali lebih efektif daripada mencoba menyelesaikan seluruh masalah dengan parameter pemotongan.
Hasil Akhir Permukaan yang Buruk dan Kesulitan dalam Menghilangkan Gerinda
Evakuasi serpihan kurang dapat diprediksi di dalam area yang cekung, dan serpihan dapat mengenai permukaan yang sudah dikerjakan.
Tepi tersembunyi juga dapat menyimpan gerigi yang sulit dijangkau dengan alat penghilang gerigi standar. Hal ini menjadi sangat penting terutama jika fitur tersebut bersentuhan dengan segel, komponen geser, atau permukaan penahan.
Memberikan akses untuk penyelesaian akhir dan penghilangan gerinda dapat mencegah fitur yang secara nominal benar menimbulkan masalah selama perakitan.
Kesalahan Tabrakan dan Akses Alat
Jalur yang diprogram mungkin tampak benar jika hanya ujung pemotong yang dipertimbangkan, namun leher, tangkai, atau dudukan dapat mengenai geometri yang berdekatan.
Oleh karena itu, pemotongan yang kompleks akan lebih efektif jika dilakukan dengan cermat melalui penentuan dan simulasi susunan alat sebelum pemotongan.
Namun demikian, simulasi adalah alat verifikasi dan bukan pengganti desain yang dapat diproduksi. Jalur masuk yang mustahil tetaplah mustahil terlepas dari seberapa akurat pemodelannya.
Aplikasi Pemesinan Undercut
Pemesinan undercut digunakan ketika kemasan kompak, penahan mekanis, penyegelan, pengikatan terpandu, atau celah tersembunyi memerlukan geometri yang tidak dapat dibuat oleh penggilingan standar dari atas ke bawah.
Aplikasi tipikal terdapat di bidang otomotif, peralatan industri, perangkat medis, kedirgantaraan, otomasi, dan elektronik.
Otomotif
Komponen otomotif dapat menggunakan lekukan pada bagian transmisi, poros, fitur penahan, alur segel, dan antarmuka mekanis.
Fitur-fitur ini dapat mendukung transmisi torsi, penahan komponen, jarak bebas perakitan, atau penyegelan fluida.
Desain mereka harus memperhitungkan beban siklik dan pengulangan produksi serta kemudahan pengerjaan mesin.
Peralatan Industri
Kotak roda gigi, perlengkapan, peralatan hidrolik, komponen mesin, dan perkakas sering menggunakan alur T, pelega, fitur alur pasak, dan alur internal.
Banyak dari fitur-fitur ini memiliki fungsi perakitan atau penyelarasan langsung, sehingga posisi fitur sama pentingnya dengan bentuk itu sendiri.
Untuk komponen industri yang lebih besar, akses ke alat dan dudukannya dapat menjadi pertimbangan utama karena struktur di sekitarnya dapat membatasi sudut pendekatan.
Medis
Peralatan medis mungkin memerlukan fitur penguncian internal yang ringkas, antarmuka instrumen, atau geometri penyambungan yang tersembunyi.
Karena komponen-komponen ini dapat memiliki persyaratan material, kebersihan, dan fungsional yang ketat, bagian yang terpotong (undercut) harus dirancang sesuai dengan produk spesifik tersebut dan bukan diperlakukan sebagai fitur medis umum.
Ketika akses terbatas, pemesinan multi-sumbu dapat membantu mengurangi jumlah pengaturan yang diperlukan untuk benda-benda kompleks.
Aerospace
Komponen kedirgantaraan sering kali menggabungkan geometri yang kompleks, struktur ringan, material yang sulit, dan toleransi yang terkontrol.
Undercut dapat muncul pada rumah komponen, braket, fitur penahan, dan antarmuka mekanis kompak lainnya. Pemesinan multi-sumbu dapat meningkatkan akses di tempat pendekatan garis lurus terhalang.
Kombinasi material yang sulit dan perkakas yang tipis atau panjang membuat kekakuan menjadi sangat penting.
Otomasi dan Elektronik
Sistem otomatisasi dan rakitan elektronik seringkali membutuhkan wadah yang ringkas, fitur penempatan, alur penahan, konektor, dan antarmuka perlengkapan.
Pada beberapa desain, undercut memungkinkan komponen untuk terkunci atau terpasang tanpa menambahkan perangkat keras eksternal terpisah.
Namun, pengurangan jumlah komponen hanya akan menciptakan nilai jika fitur terintegrasi tersebut tetap praktis untuk dikerjakan dan diperiksa.
Apa yang Membuat Pemesinan Undercut Lebih Mahal?
Pembuatan potongan bawah (undercut) tidak selalu mahal, tetapi akses yang terbatas seringkali menimbulkan operasi tambahan yang tidak dibutuhkan oleh geometri konvensional. Pemotong khusus, alat dengan jangkauan panjang, pengaturan tambahan, pemesinan yang lebih lambat, dan inspeksi yang lebih kompleks semuanya dapat meningkatkan biaya.
Dampak biaya lebih bergantung pada kompleksitas manufaktur daripada volume fisik material yang dihilangkan.
Peralatan Khusus dan Operasi Tambahan
Mata bor standar mudah didapatkan dan seringkali dapat mengerjakan beberapa fitur sekaligus dalam satu kali pengaturan. Untuk bagian yang menjorok ke dalam (undercut), mungkin diperlukan mata bor khusus untuk alur T, alur ekor burung (dovetail), alur pasak (keyseat), atau alur lolipop.
Profil non-standar mungkin memerlukan alat khusus, yang menambah waktu dan biaya pengadaan.
Setiap alat tambahan juga dapat menambahkan pemrograman, penggantian alat, verifikasi pengaturan, dan inspeksi.
Fitur yang Dalam atau Sulit Dijangkau
Lekukan yang dalam meningkatkan jangkauan alat yang dibutuhkan dan mungkin memaksa penggunaan tangkai yang lebih kecil atau leher yang lebih panjang.
Hal ini mengurangi kekakuan dan dapat memerlukan kondisi pemotongan yang lebih ringan, sehingga meningkatkan waktu siklus.
Jika akses menjadi cukup kompleks, strategi 5 sumbu atau penjepit benda kerja tambahan mungkin dapat dibenarkan, tetapi keduanya harus dibandingkan dengan desain yang lebih sederhana sebelum produksi.
Toleransi Ketat pada Geometri Tersembunyi
Toleransi yang lebih ketat umumnya membutuhkan pemotongan yang lebih stabil, penyelesaian tambahan, dan pengukuran yang lebih banyak.
Persyaratan ini menjadi lebih mahal ketika permukaannya tersembunyi karena baik pengerjaan mesin maupun inspeksi menjadi kurang mudah diakses.
Menerapkan toleransi ketat hanya pada dimensi fungsional adalah salah satu cara paling sederhana untuk menjaga agar bagian yang terpotong tetap dapat diproduksi tanpa mengorbankan kinerja.
Bagaimana Menentukan Apakah Undercut Harus Tetap Ada dalam Desain?
Bagian yang menjorok ke dalam (undercut) tidak seharusnya dihilangkan hanya karena lebih sulit untuk dikerjakan dengan mesin. Banyak bagian yang menjorok ke dalam memberikan fungsi mekanis penting yang membenarkan pekerjaan manufaktur tambahan tersebut.
Keputusan tersebut harus menyeimbangkan fungsi dengan akses alat, geometri pemotong, kekakuan, toleransi, inspeksi, dan biaya.
Pertahankan fitur tersebut jika fungsinya sudah jelas.
Alur penahan, fitur penyegelan, kunci perakitan, pelepas celah, dan fitur transfer torsi dapat memberikan nilai nyata.
Ketika pemotongan bagian bawah menghilangkan komponen lain, meningkatkan pengemasan, atau memungkinkan antarmuka mekanis yang dibutuhkan, kompleksitas manufaktur dapat dibenarkan.
Oleh karena itu, tujuannya adalah untuk membuat fitur yang dibutuhkan tersebut semudah dan sestandar mungkin.
Sederhanakan Saat Akses Alat Menentukan Geometri
Jika fungsi yang sama dapat dicapai dengan kedalaman yang lebih dangkal, bukaan akses yang lebih besar, sudut standar, atau radius yang lebih besar, versi yang disederhanakan biasanya akan lebih mudah diproduksi.
Membuka salah satu sisi suatu fitur terkadang dapat menghilangkan pendekatan yang sulit sepenuhnya.
Perubahan ini tidak serta merta membuat komponen tersebut menjadi kurang canggih. Perubahan ini membuat desain lebih sesuai dengan batasan fisik alat pemotong.
Pertimbangkan Alternatif Jika Geometri Menjadi Tidak Praktis
Jika suatu bagian yang dipotong miring memerlukan jangkauan alat yang berlebihan, beberapa alat pemotong khusus, pengaturan berulang, atau inspeksi yang sulit, desain tersebut harus ditinjau ulang sebelum masuk ke tahap produksi. Pada titik itu, kompleksitas pengerjaan mungkin melebihi nilai fungsional dari mempertahankan fitur tersebut dalam bentuk aslinya.
Pemesinan lima sumbu dapat meningkatkan akses ke area yang miring atau cekung, sementara EDM mungkin lebih cocok untuk fitur yang tajam atau tersembunyi dalam material konduktif. Dalam beberapa kasus, membagi komponen menjadi dua bagian yang lebih sederhana dapat menghilangkan undercut sepenuhnya dan membuat pemesinan serta inspeksi lebih mudah.
Pendekatan terbaik adalah membandingkan fungsi fitur tersebut dengan persyaratan pembuatannya. Akses alat, geometri pemotong, kekakuan, toleransi, kesulitan inspeksi, dan biaya produksi keseluruhan harus dipertimbangkan sebelum memutuskan apakah akan mempertahankan desain asli atau menggunakan strategi pembuatan alternatif.
Pertanyaan Umum Demo Slot
Apa saja kekurangan dari memiliki potongan rambut undercut?
Undercut dapat meningkatkan kompleksitas pemesinan karena seringkali memerlukan pemotong khusus, jangkauan alat yang lebih panjang, pengaturan tambahan, atau akses multi-sumbu. Undercut juga dapat lebih sulit diperiksa dan dihilangkan gerindanya. Undercut yang dalam atau dengan toleransi yang ketat dapat meningkatkan defleksi alat, waktu siklus, dan biaya produksi secara keseluruhan.
Apa Tujuan dari Potongan Rambut Undercut?
Undercut menciptakan ruang bebas atau geometri tersembunyi yang tidak dapat dihasilkan dengan dinding lurus sederhana. Fitur ini dapat digunakan untuk menahan komponen, fitur pengunci, alur penyegelan, ruang bebas perakitan, pelega ulir, atau persyaratan penyambungan lainnya. Fitur tersebut harus memberikan manfaat fungsional yang jelas yang membenarkan kompleksitas pemesinan tambahan.
Bagaimana Cara Membuat Undercut dengan Mesin?
Bagian yang menjorok ke dalam biasanya dikerjakan setelah geometri yang dapat diakses selesai. Alat khusus seperti pemotong alur T, pemotong ekor merpati, pemotong alur pasak, atau pemotong lolipop kemudian digunakan untuk mencapai area yang menjorok ke dalam. Fitur yang kompleks mungkin memerlukan pemesinan 5 sumbu, sedangkan EDM dapat dipertimbangkan ketika alat potong konvensional tidak dapat mencapai geometri tersebut.
Kesimpulan
Pengerjaan undercut yang baik dimulai dengan akses alat. Geometri pemotong, jarak masuk, kedalaman fitur, kekakuan alat, toleransi, dan inspeksi semuanya perlu bekerja sama sebelum pengerjaan dimulai. Undercut yang kompleks dapat dihasilkan dengan andal jika sesuai dengan alat yang praktis, sementara fitur kecil yang tersembunyi dapat menjadi mahal jika aksesnya buruk atau desainnya membutuhkan jangkauan dan presisi yang tidak perlu.
Di TiRapid , kami menyediakan layanan pemesinan dan manufaktur CNC presisi untuk komponen logam dan plastik teknik yang kompleks. Kemampuan kami mendukung pemesinan CNC 3 sumbu dan 5 sumbu, fitur undercut yang menantang, evaluasi material, inspeksi dimensi, dan umpan balik manufaktur praktis untuk prototipe dan produksi volume rendah.
















