Pembubutan CNC banyak digunakan dalam mesin presisi, komponen otomotif, peralatan otomatisasi, elektronik, dan perlengkapan industri. Bagi bisnis yang membutuhkan poros khusus, selongsong logam, konektor berulir, dan komponen berputar presisi, kekasaran permukaan memengaruhi gesekan, akurasi pemasangan, kinerja penyegelan, dan masa pakai. Bahkan ketika suatu bagian memenuhi persyaratan dimensi yang ditentukan dalam gambar teknik, bekas pahat yang terlihat, gerinda, atau goresan lokal masih dapat memengaruhi perakitan dan pengoperasian peralatan. Memilih alat potong yang sesuai, mengoptimalkan parameter pemesinan, mengendalikan getaran benda kerja, dan menerapkan prosedur inspeksi yang andal dapat meningkatkan hasil akhir permukaan pembubutan CNC, mengurangi pengerjaan ulang dan limbah, serta meningkatkan konsistensi manufaktur.
Faktor-faktor yang Mempengaruhi Kekasaran Permukaan pada Mesin Bubut CNC
Kekasaran permukaan pada proses pembubutan CNC umumnya dievaluasi menggunakan parameter seperti Ra dan Rz. Ra mewakili rata-rata aritmatika dari deviasi profil absolut dan seringkali ditentukan pada gambar teknik. Komponen yang berbeda membutuhkan hasil akhir permukaan yang berbeda. Bagian struktural umum mungkin memprioritaskan efisiensi pemesinan, sementara pemasangan bantalan, permukaan penyegelan, dan permukaan kontak geser mungkin memerlukan kontrol kualitas permukaan yang lebih ketat. Memahami faktor-faktor utama yang memengaruhi kekasaran membantu produsen mengembangkan proses pemesinan yang lebih efektif.
Kecepatan Pemotongan dan Kecepatan Pakan
Kecepatan pemotongan dan laju pemakanan secara langsung memengaruhi kondisi pemotongan, keausan pahat, dan tekstur permukaan. Laju pemakanan yang lebih tinggi umumnya menghasilkan bekas pahat geometris yang lebih terlihat, sementara mengurangi laju pemakanan dapat meningkatkan kekasaran permukaan teoritis, meskipun waktu pemesinan dapat meningkat. Kecepatan pemotongan memengaruhi suhu pemotongan, pembentukan tepi yang menumpuk, dan keausan pahat, dan material yang berbeda merespons secara berbeda terhadap perubahan kecepatan.
- Sesuaikan laju pemakanan dengan tepat: Untuk poros, selongsong, dan konektor presisi yang membutuhkan hasil akhir permukaan berkualitas tinggi, laju pemakanan penyelesaian dapat dikurangi jika persyaratan produksi memungkinkan. Penyesuaian juga harus mempertimbangkan radius ujung pahat, sifat material, dan kondisi pahat untuk mencegah kualitas permukaan yang tidak stabil yang disebabkan oleh pengaturan yang tidak sesuai.
- Pilih kecepatan pemotongan yang tepat: Untuk material dengan kemampuan pemesinan yang baik, seperti paduan aluminium, kecepatan pemotongan dapat dipilih sesuai dengan rekomendasi alat dan kemampuan mesin. Saat memproses jenis baja tahan karat tertentu, perhatian khusus harus diberikan pada panas pemotongan dan pengerasan kerja untuk mencegah keausan alat yang tidak normal dan cacat permukaan yang disebabkan oleh kecepatan yang tidak sesuai.
- Kendalikan kedalaman pemotongan: Operasi penyelesaian umumnya menggunakan kedalaman pemotongan yang tepat untuk menjaga kondisi pemotongan tetap stabil. Jika kedalaman pemotongan terlalu kecil, alat dapat menggesek atau mengubah bentuk material alih-alih memotongnya secara efektif. Kedalaman pemotongan yang berlebihan dapat meningkatkan beban pemotongan dan menyebabkan getaran atau variasi dimensi.
- Validasi kombinasi parameter: Kecepatan pemotongan, laju pemakanan, kedalaman pemotongan, dan geometri pahat saling terkait. Alih-alih hanya menyesuaikan satu parameter, produsen harus memverifikasi kombinasi tersebut melalui pengujian pemesinan untuk menyeimbangkan kekasaran permukaan, waktu siklus, dan umur pahat.
Untuk pesanan pembubutan CNC dalam jumlah besar, catat parameter pemotongan dan hasil inspeksi permukaan selama produksi sampel pertama. Menerapkan proses yang telah diverifikasi pada bagian selanjutnya dan melakukan penyesuaian berdasarkan keausan alat dapat mengurangi variasi kualitas permukaan antar batch.
Material Alat Pemotong dan Geometri Ujung
Material pahat, ketajaman mata potong, radius ujung pahat, dan desain pemecah serpihan semuanya memengaruhi permukaan yang dikerjakan. Keausan pahat yang berlebihan dapat menyebabkan bekas seret, goresan, atau sobekan material. Hubungan yang tidak sesuai antara geometri pahat dan laju pemakanan juga dapat menciptakan bekas pahat periodik yang terlihat jelas. Oleh karena itu, pemilihan pahat harus mencerminkan material benda kerja, geometri bagian, dan kekasaran permukaan yang dibutuhkan.
- Pilih material perkakas yang sesuai: Saat mengerjakan paduan aluminium, ketajaman perkakas dan pengendalian penumpukan material pada tepi sangat penting. Untuk baja tahan karat, ketahanan aus, ketangguhan, dan ketahanan panas harus dipertimbangkan bersama. Material yang sulit dikerjakan seperti paduan titanium juga memerlukan evaluasi stabilitas perkakas pada suhu tinggi dan beban pemotongan.
- Pilih radius ujung pahat yang sesuai: Dalam kondisi yang tepat, radius ujung pahat yang lebih besar dapat meningkatkan kekasaran permukaan teoritis. Namun, hal itu juga dapat meningkatkan gaya pemotongan radial, membuat poros ramping dan komponen berdinding tipis lebih rentan terhadap getaran. Pemilihan akhir harus mempertimbangkan kekakuan benda kerja, kecepatan pemakanan, dan stabilitas mesin.
- Segera ganti alat yang aus: Seiring penggunaan alat potong, ujungnya secara bertahap akan aus dan menjadi kurang tajam, yang berpotensi meningkatkan gaya pemotongan dan mengurangi kualitas permukaan. Pencatatan masa pakai alat, pemantauan perubahan pada permukaan yang dikerjakan, dan penggantian alat saat mencapai batas yang ditetapkan dapat mengurangi risiko cacat kekasaran permukaan dalam produksi massal.
- Periksa pemasangan alat: Tinggi alat yang salah, alat yang terlalu menjorok, dan penjepitan yang tidak memadai dapat memengaruhi stabilitas pemotongan. Meminimalkan alat yang menjorok secara berlebihan dan memastikan pemasangan alat yang aman membantu mengurangi getaran dan pola permukaan yang tidak rata.
Untuk komponen hasil pemesinan CNC presisi tinggi, manajemen perkakas harus diintegrasikan ke dalam prosedur produksi yang terstandarisasi. Spesifikasi perkakas yang konsisten, catatan masa pakai, dan inspeksi perkakas secara berkala dapat meningkatkan pengulangan dan meminimalkan variasi kualitas permukaan yang disebabkan oleh perbedaan kondisi perkakas.
Kekakuan Benda Kerja dan Stabilitas Mesin
Bahkan dengan parameter pemotongan yang sesuai, penjepitan benda kerja yang tidak stabil, kondisi mesin yang buruk, atau getaran yang berlebihan dapat mencegah produsen mencapai hasil akhir permukaan yang seragam. Poros yang ramping, selongsong berdinding tipis, dan komponen berdiameter kecil sangat sensitif terhadap gaya pemotongan dan dapat menimbulkan bekas getaran, gelombang lokal, atau perubahan dimensi.
Penjepitan benda kerja harus direncanakan sesuai dengan diameter, panjang, ketebalan dinding, dan posisi pemesinan benda kerja. Poros yang ramping mungkin memerlukan penahan belakang atau metode penyangga lain yang sesuai. Selongsong berdinding tipis memerlukan gaya penjepitan yang dikontrol dengan cermat untuk mencegah deformasi. Rahang chuck, rahang lunak, dan permukaan penempatan juga harus tetap bersih agar serpihan dan kotoran tidak memengaruhi akurasi penempatan.
Kondisi spindel mesin, keausan rel pemandu, kekakuan turret, dan kualitas perawatan juga dapat memengaruhi hasil pemesinan. Inspeksi rutin terhadap pengoperasian spindel, akurasi perlengkapan, dan komponen mesin yang penting membantu mengidentifikasi sumber getaran. Jika terdapat gelombang yang muncul secara teratur pada permukaan, periksa mesin, alat, susunan penjepit benda kerja, dan parameter pemotongan, alih-alih hanya mengandalkan pengurangan laju umpan.
Metode untuk Meningkatkan Kualitas Permukaan Hasil Pembubutan CNC
Meningkatkan kualitas permukaan hasil pemesinan CNC memerlukan perencanaan proses yang terkoordinasi, optimasi parameter pemotongan, manajemen cairan pendingin, dan pengaturan urutan operasi. Material dan geometri komponen yang berbeda memerlukan strategi pemesinan yang berbeda pula. Proses penyelesaian akhir yang efektif harus memenuhi spesifikasi gambar sekaligus meminimalkan getaran, deformasi termal, dan keausan pahat.
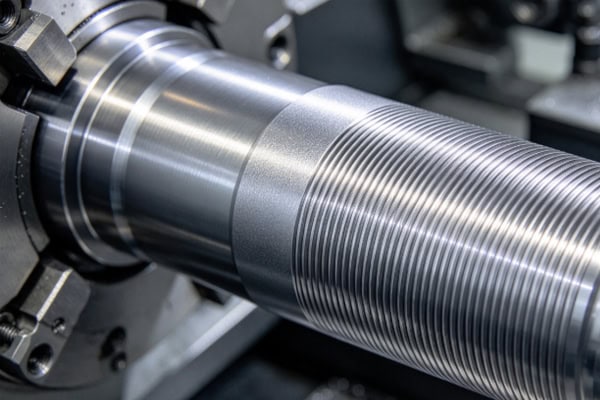
Optimalkan Operasi Pengasahan Kasar dan Halus
Pengasahan kasar dan pengasahan halus memiliki tujuan manufaktur yang berbeda. Pengasahan kasar menghilangkan material berlebih secara efisien, sedangkan pengasahan halus mencapai dimensi akhir dan kualitas permukaan yang diinginkan. Jika toleransi pemesinan dialokasikan dengan buruk atau benda kerja tetap rentan terhadap deformasi sebelum pengasahan halus, kekasaran permukaan dapat menjadi tidak konsisten.
- Pertahankan sisa material yang sesuai untuk proses penyelesaian: Selama pengerjaan kasar, sisakan jumlah material yang sesuai berdasarkan material benda kerja, dimensi, dan operasi selanjutnya. Sisa material yang berlebihan akan meningkatkan beban penyelesaian, sementara sisa material yang kurang dapat mencegah pemotongan yang stabil dan mengganggu kualitas permukaan serta kontrol dimensi.
- Rencanakan urutan pengerjaan mesin: Untuk komponen yang dikerjakan dengan mesin bubut yang memiliki undakan, alur, lubang internal, dan ulir, atur operasi sesuai dengan geometri komponen. Permukaan yang membutuhkan konsentrisitas atau kesesuaian yang presisi harus dikerjakan dalam kondisi posisi yang stabil untuk meminimalkan kesalahan yang disebabkan oleh pengaturan ulang yang berulang.
- Kendalikan beban penyelesaian: Selama penyelesaian, pertahankan kondisi pemotongan yang kontinu dan stabil. Hindari seringnya masuk dan keluarnya pahat atau variasi besar pada beban pemotongan yang disebabkan oleh toleransi yang tidak merata. Untuk poros yang ramping dan komponen berdinding tipis, optimalkan penopang dan urutan pemesinan untuk mengurangi deformasi.
- Hindari operasi sekunder yang tidak perlu: Jika perkakas yang tepat dan parameter pemotongan yang dioptimalkan dapat mencapai kekasaran permukaan yang ditentukan, operasi pemolesan atau penyelesaian tambahan mungkin tidak diperlukan. Jika fungsi komponen membutuhkan hasil akhir yang lebih halus, pilih metode penyelesaian atau pasca-pemrosesan yang sesuai dengan persyaratan gambar.
Memisahkan secara jelas operasi pengolahan awal dan akhir akan meningkatkan stabilitas proses dan mencegah biaya yang tidak perlu akibat upaya memperbaiki masalah pada operasi sebelumnya.
Gunakan Cairan Pendingin dan Pelumasan Secara Efektif
Panas yang dihasilkan selama pemotongan memengaruhi keausan pahat, stabilitas dimensi benda kerja, dan kondisi permukaan. Pendinginan dan pelumasan yang tepat dapat mengurangi suhu di zona pemotongan, meningkatkan pembuangan serpihan, dan mengurangi gesekan antara pahat dan benda kerja dalam kondisi yang sesuai. Namun, metode pendinginan harus sesuai dengan material, pahat, dan parameter pemesinan. Meningkatkan aliran cairan pendingin saja tidak menjamin hasil permukaan yang lebih baik.
- Pertahankan pasokan cairan pendingin yang stabil: Untuk operasi yang membutuhkan cairan pendingin, pastikan cairan tersebut mencapai zona pemotongan secara efektif. Penempatan cairan pendingin yang buruk atau aliran yang tidak konsisten dapat menyebabkan perubahan suhu lokal yang memengaruhi masa pakai alat dan konsistensi pemesinan.
- Jaga kebersihan cairan pendingin: Serpihan, kontaminan, dan residu oli dalam cairan pendingin dapat memengaruhi kondisi pemesinan dan meningkatkan risiko goresan permukaan. Rawat sistem filtrasi dan periksa kondisi cairan pendingin secara teratur untuk mendukung produksi yang stabil.
- Sesuaikan metode pendinginan dengan material: Paduan aluminium, baja tahan karat, dan paduan titanium memiliki karakteristik pemotongan yang berbeda. Pilih metode pendinginan sesuai dengan rekomendasi produsen alat dan kondisi proses. Beberapa operasi lebih bergantung pada evakuasi serpihan yang efektif dan manajemen panas daripada sekadar meningkatkan volume cairan pendingin.
- Mencegah pengaruh termal pada dimensi: Untuk komponen dengan toleransi ketat, pantau peningkatan suhu selama pemesinan berkelanjutan. Jika perlu, sesuaikan waktu siklus, kondisi pendinginan, dan prosedur inspeksi untuk mengurangi pengaruh perubahan suhu pada pengukuran dimensi.
Pengelolaan cairan pendingin harus diintegrasikan dengan perawatan peralatan dan dokumentasi proses. Kondisi pendinginan yang stabil membantu mengurangi keausan alat yang tidak normal dan cacat permukaan sekaligus meningkatkan konsistensi kualitas selama produksi berkelanjutan.
Mengendalikan Gerigi, Goresan, dan Serpihan Sisa
Cacat permukaan tidak selalu disebabkan oleh parameter pemotongan. Gerinda, goresan serpihan, bekas penjepitan, dan kerusakan akibat penanganan juga dapat memengaruhi tampilan, perakitan, dan penerimaan akhir. Oleh karena itu, komponen yang diproses dengan mesin bubut presisi memerlukan tindakan perlindungan yang sesuai selama proses pemesinan, pembersihan, inspeksi, dan pengemasan.
Gerinda umumnya terjadi di tepi komponen, lubang keluar alur, dan lokasi pemotongan. Gerinda dapat dikendalikan dengan mengoptimalkan jalur pahat, menyesuaikan parameter pemotongan, dan menerapkan operasi penghilangan gerinda yang tepat. Untuk bagian dengan bukaan kecil atau tepi yang kompleks, tentukan dimensi chamfer yang dapat diterima dan batas gerinda untuk mencegah penghilangan gerinda merusak fitur-fitur penting.
Goresan serpihan dapat terjadi selama proses pemesinan atau selama penanganan, pembersihan, dan pemindahan komponen. Menghilangkan serpihan dari benda kerja dan perlengkapan dengan segera, menggunakan alat pembersih yang sesuai, dan mencegah benturan antar bagian logam dapat mengurangi goresan yang tidak diinginkan. Produk dengan persyaratan penampilan yang ketat mungkin juga memerlukan pemisah pelindung atau kemasan yang sesuai untuk mencegah kerusakan selama transportasi.
Jika suatu komponen memerlukan anodisasi, pelapisan listrik, atau perlakuan permukaan lainnya, pastikan hubungan antara kekasaran permukaan yang dibutuhkan dan proses penyelesaian sebelum pengerjaan mesin dimulai. Beberapa perlakuan permukaan tidak dapat menghilangkan goresan dalam atau bekas pahat yang menonjol, sehingga kondisi permukaan yang dibutuhkan mungkin perlu dicapai selama tahap manufaktur sebelumnya.
Inspeksi Kekasaran Permukaan dan Manajemen Mutu pada Mesin Bubut CNC
Proses pemesinan yang sesuai harus diverifikasi melalui inspeksi. Untuk komponen presisi dengan persyaratan permukaan yang ketat, pemeriksaan visual saja tidak dapat secara akurat menentukan apakah kekasaran permukaan memenuhi spesifikasi gambar. Memilih peralatan pengukuran yang sesuai, menentukan lokasi inspeksi, dan menerapkan kontrol proses yang konsisten membantu mengevaluasi hasil pemesinan secara andal dan mencegah komponen yang tidak sesuai standar mencapai tahap perakitan.
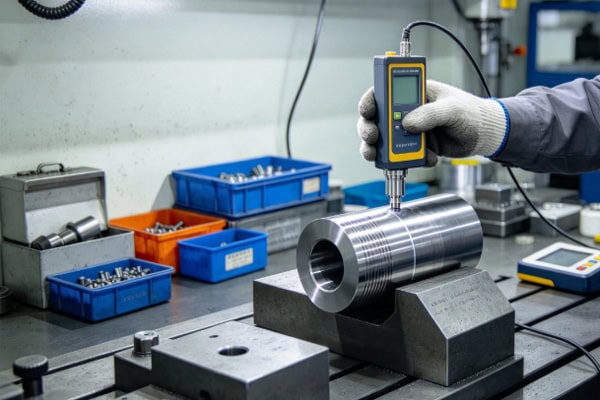
Pilih Metode Pengukuran Kekasaran Permukaan yang Tepat
Metode inspeksi harus dipilih sesuai dengan geometri komponen, lokasi permukaan, parameter gambar, dan kriteria penerimaan. Metode umum meliputi profilometer kontak yang mengukur profil permukaan dan peralatan pengukuran optik untuk analisis permukaan jika sesuai.
- Alat penguji kekasaran permukaan kontak: Sebuah stylus bergerak sepanjang jalur pengukuran yang ditentukan untuk mengumpulkan data profil permukaan dan menghitung parameter kekasaran. Pilih arah pengukuran, panjang evaluasi, dan panjang gelombang batas yang tepat, dan pastikan benda kerja bersih dan terpasang dengan aman.
- Peralatan pengukuran optik: Untuk struktur mikro tertentu, permukaan khusus, atau lokasi yang tidak cocok untuk pengukuran kontak, metode optik dapat dipertimbangkan. Sebelum digunakan, verifikasi kemampuan pengukuran peralatan, rentang yang berlaku, dan kompatibilitas dengan persyaratan penerimaan gambar.
- Standardisasikan kondisi pengukuran: Lokasi pengukuran, arah, dan kondisi benda kerja dapat memengaruhi hasilnya. Untuk permukaan silinder yang dibubut, tentukan arah pengukuran sesuai dengan standar dan persyaratan gambar yang berlaku, dan gunakan lokasi pengukuran yang dapat diulang.
- Kalibrasi dan perawatan peralatan: Instrumen pengukuran memerlukan kalibrasi dan perawatan rutin. Stylus yang aus, kondisi peralatan yang tidak normal, atau prosedur pengoperasian yang tidak konsisten dapat menyebabkan kesalahan pengukuran dan penilaian kualitas yang tidak dapat diandalkan.
Hasil inspeksi harus dibandingkan dengan parameter dan standar yang berlaku yang ditentukan dalam gambar teknik. Jika gambar tersebut menentukan Ra, Rz, atau parameter lain, lakukan inspeksi sesuai dengan persyaratan tersebut dan jangan menganggap parameter kekasaran yang berbeda dapat saling menggantikan.
Tetapkan Inspeksi Artikel Pertama dan Pemantauan Proses
Manajemen mutu yang konsisten harus mencakup persetujuan sampel pertama, inspeksi selama proses produksi, dan penerimaan akhir. Inspeksi sampel pertama memverifikasi apakah program, peralatan, metode penjepitan benda kerja, dan parameter pemotongan memenuhi persyaratan. Inspeksi selama proses produksi membantu mengidentifikasi masalah yang disebabkan oleh keausan alat, perubahan kondisi mesin, atau variasi kondisi pemesinan.
- Persetujuan artikel pertama: Sebelum produksi massal dimulai, periksa dimensi kritis, kekasaran permukaan, ulir, dan toleransi geometris yang relevan. Setelah hasilnya memenuhi persyaratan, lanjutkan produksi menggunakan proses yang telah diverifikasi.
- Pengambilan sampel selama proses produksi: Tentukan frekuensi pengambilan sampel berdasarkan volume pesanan, risiko komponen, dan persyaratan kualitas. Untuk komponen yang sensitif terhadap keausan alat atau yang membutuhkan kualitas permukaan yang ketat, pantau perubahan kekasaran permukaan secara cermat dan perpendek interval inspeksi jika perlu.
- Ketertelusuran cacat: Jika kualitas permukaan tidak memenuhi persyaratan, catat nomor batch komponen, kondisi mesin, penggunaan alat, dan parameter pemesinan. Investigasi akar penyebab dan penerapan tindakan korektif membantu mencegah terulangnya cacat.
- Pertahankan catatan mutu: Untuk suku cadang yang memerlukan pengiriman batch yang konsisten, simpan data inspeksi yang relevan, revisi proses, dan catatan tindakan korektif. Catatan ini mendukung ketertelusuran dan membantu memverifikasi kualitas pada pesanan di masa mendatang.
Menggabungkan inspeksi kekasaran permukaan dengan data proses pemesinan memudahkan deteksi tren kualitas sejak dini dan mengurangi biaya barang cacat dan pengerjaan ulang dalam satu batch produksi.
Pilih Pemasok Mesin Bubut CNC Presisi yang Andal
Bagi bisnis yang melakukan outsourcing pengerjaan bubut presisi, kemampuan peralatan pemasok, pengalaman proses, dan prosedur manajemen mutu secara langsung memengaruhi hasil akhir permukaan. Keputusan pembelian harus mempertimbangkan lebih dari sekadar harga satuan. Penting juga untuk memastikan bahwa pemasok memiliki kemampuan pengerjaan dan inspeksi yang dibutuhkan untuk memenuhi persyaratan gambar.
Saat mengevaluasi pemasok, periksa apakah mereka memiliki peralatan bubut CNC yang sesuai untuk material dan geometri komponen yang ditargetkan, apakah mereka dapat mengembangkan perkakas dan parameter pemotongan yang tepat, dan apakah mereka memiliki peralatan pengukuran kekasaran permukaan yang sesuai. Untuk komponen yang membutuhkan kesesuaian presisi, pastikan pemasok memahami dimensi, toleransi, dan persyaratan penyelesaian permukaan yang ditentukan serta dapat menyediakan catatan inspeksi yang disepakati.
Saat meminta penawaran harga, berikan gambar teknik lengkap, jenis material, parameter kekasaran permukaan, persyaratan toleransi, jumlah pesanan, dan jadwal pengiriman. Jika produk memerlukan perlakuan permukaan khusus, standar penghilangan gerinda, atau laporan inspeksi, sampaikan persyaratan ini terlebih dahulu. Informasi teknis yang jelas memungkinkan pemasok untuk mengevaluasi kelayakan proses dan mengurangi kesalahan penawaran harga serta perubahan selanjutnya.
Kualitas permukaan hasil pemesinan CNC yang konsisten bergantung pada parameter pemotongan yang tepat, perkakas yang sesuai, penjepit benda kerja yang andal, pendinginan dan pelumasan yang efektif, serta prosedur inspeksi yang terstandarisasi. Mengoptimalkan operasi penyelesaian, meminimalkan getaran, mengendalikan keausan perkakas, dan mengukur kekasaran permukaan secara teratur dapat meningkatkan konsistensi dan keandalan komponen presisi. Untuk proyek pemesinan khusus, persyaratan gambar yang jelas dan pemasok dengan kemampuan proses dan kontrol kualitas yang terbukti membantu menyeimbangkan akurasi pemesinan, jadwal pengiriman, dan biaya produksi.