
Penggilingan adalah proses pemesinan presisi yang menghilangkan material dari benda kerja menggunakan roda abrasif yang berputar. Tidak seperti alat potong konvensional, yang menghilangkan material dengan tepi pemotong yang terdefinisi, penggilingan menggunakan banyak butiran abrasif untuk menghilangkan sejumlah kecil material. Proses ini banyak digunakan untuk meningkatkan akurasi dimensi, menghasilkan permukaan yang halus, dan menyelesaikan komponen yang dikeraskan atau sulit dikerjakan.
Panduan ini menjelaskan apa itu penggerindaan, bagaimana proses penggerindaan bekerja, jenis-jenis penggerindaan utama, mesin, material, parameter teknis, keunggulan, keterbatasan, dan aplikasi CNC umum.
Apa itu penggilingan?
Penggilingan adalah proses pemesinan abrasif yang menghilangkan sejumlah kecil material dari benda kerja menggunakan roda gerinda yang berputar. Proses ini terutama digunakan untuk mencapai dimensi yang akurat, geometri yang terkontrol, dan hasil akhir permukaan yang halus. Dalam manufaktur presisi, penggilingan umumnya dilakukan setelah penggilingan CNC, pembubutan, atau perlakuan panas ketika bagian tersebut membutuhkan toleransi yang lebih ketat atau kualitas permukaan yang lebih baik.
Penggilingan vs. Pembubutan dan Penggilingan CNC
Penggilingan berbeda dari penggilingan dan pembubutan CNC terutama dalam mekanisme pemotongannya, laju penghilangan material, dan tujuan penyelesaiannya. Penggilingan dan pembubutan umumnya efisien untuk membuat geometri bagian dan menghilangkan volume material yang lebih besar, sedangkan penggilingan sering digunakan untuk koreksi dimensi halus dan penyelesaian permukaan.
| Fitur | Penggilingan | CNC Milling | CNC Pembubutan |
| Alat pemotong | Roda abrasif | Pemotong penggilingan berputar | Alat bermata tunggal atau bermata banyak |
| Penghapusan materi | Biasanya dalam jumlah kecil dan terkontrol. | Sedang ke tinggi | Sedang ke tinggi |
| Geometri tipikal | Datar, silindris, internal, profil | Kantong, celah, kontur | Poros, lubang bor, bagian bulat |
| Keuntungan utama | Akurasi tinggi dan hasil akhir yang halus. | Pembuatan bentuk kompleks | Pemesinan silindris yang efisien |
| Bahan yang dikeraskan | Seringkali cocok | Membutuhkan peralatan yang sesuai | Membutuhkan peralatan yang sesuai |
| Peran produksi tipikal | Penyelesaian presisi | Pengerjaan kasar dan penyelesaian akhir | Pengerjaan kasar dan penyelesaian akhir |
Oleh karena itu, penggerindaan paling tepat dipahami sebagai proses manufaktur pelengkap, bukan sebagai pengganti universal untuk pemotongan CNC.
Bagaimana Proses Penggilingan Berlangsung?
Proses penggerindaan dilakukan dengan memilih roda gerinda yang sesuai, mengamankan benda kerja, mengatur parameter penggerindaan, menghilangkan material melalui kontak roda yang terkontrol, mengelola panas, dan memeriksa dimensi akhir serta hasil akhir permukaan. Setiap tahap harus dikontrol karena kondisi roda, gaya potong, suhu, dan stabilitas mesin secara langsung memengaruhi akurasi penggerindaan.
| Langkah | Operasi Penggilingan | Tujuan Kualitas |
| 1 | Pilih roda dan parameter | Sesuaikan bahan abrasif dengan material. |
| 2 | Pasang dan sejajarkan benda kerja. | Mencegah pergerakan dan distorsi |
| 3 | Lakukan proses penggilingan | Singkirkan stok finishing terkontrol. |
| 4 | Mengontrol panas dan pendingin | Mencegah kerusakan termal |
| 5 | Mengukur dan memeriksa | Periksa ukuran, geometri, dan hasil akhir. |
Langkah 1: Pilih Batu Gerinda dan Atur Parameter Pemotongan
Langkah pertama adalah memilih roda gerinda yang sesuai dengan material benda kerja, akurasi yang dibutuhkan, hasil akhir permukaan, dan laju pengikisan. Bahan abrasif roda, ukuran butiran, ikatan, tingkat kekerasan, dan struktur semuanya memengaruhi kinerja pemotongan.
Roda gerinda aluminium oksida mungkin cocok untuk banyak jenis baja, sedangkan roda gerinda CBN sering dipilih untuk material besi yang dikeraskan. Roda gerinda intan umumnya dipilih untuk karbida dan keramik. Pengaturan mesin juga harus tetap berada dalam kecepatan operasi yang disetujui untuk roda gerinda dan sesuai dengan operasi penggerindaan yang dimaksud.
Langkah 2: Siapkan dan Amankan Benda Kerja
Benda kerja harus ditopang dan diposisikan secara akurat sebelum proses penggerindaan dimulai. Penggerindaan permukaan umumnya menggunakan chuck magnetik untuk material besi yang sesuai, sedangkan benda kerja non-magnetik mungkin memerlukan perlengkapan mekanis atau penjepit vakum. Penggerindaan silindris dapat menggunakan senter, chuck, atau penyangga tanpa senter.
Penjepitan harus aman tanpa menimbulkan deformasi. Pelat tipis, poros panjang, dan komponen presisi dapat bengkok di bawah gaya penjepitan yang berlebihan. Jika suatu bagian digerinda saat terdistorsi, bentuknya dapat berubah setelah dilepas dan gagal memenuhi persyaratan kerataan, kebulatan, atau dimensi.
Langkah 3: Mulai Penggilingan dan Kendalikan Pengambilan Material
Selama proses penggerindaan, roda abrasif bersentuhan dengan benda kerja dan menghilangkan material melalui lintasan pemotongan berulang atau pemasukan yang terkontrol. Kecepatan roda, pergerakan meja, rotasi benda kerja, dan kedalaman pemotongan menentukan perilaku penghilangan material.
Proses penggerindaan biasanya membutuhkan pemotongan yang lebih kecil daripada penggilingan kasar atau pembubutan, terutama selama penyelesaian presisi. Sisa material yang sesuai harus dipertahankan dari proses sebelumnya. Menghilangkan material berlebih selama penggerindaan akhir dapat meningkatkan panas, keausan roda gerinda, dan variasi dimensi.
Langkah 4: Oleskan Cairan Pendingin dan Kendalikan Panas Penggilingan
Cairan pendingin mengontrol suhu penggerindaan, melumasi area kontak jika diperlukan, dan membantu menghilangkan serpihan abrasif dan partikel logam. Pengendalian panas sangat penting karena suhu yang berlebihan dapat menyebabkan pemuaian termal, luka bakar permukaan, tegangan sisa, dan perubahan dimensi.
Cairan pendingin harus mencapai zona kontak penggerindaan yang sebenarnya. Meningkatkan volume cairan saja mungkin tidak akan menyelesaikan masalah jika putaran roda mencegah cairan pendingin masuk ke antarmuka. Posisi nosel yang tepat, kondisi cairan, filtrasi, dan pemilihan roda membantu menjaga kinerja penggerindaan yang stabil.
Langkah 5: Periksa Dimensi dan Hasil Akhir Permukaan
Langkah terakhir adalah memeriksa apakah bagian yang digiling memenuhi persyaratan dimensi dan permukaannya. Pemeriksaan dapat mencakup ketebalan, diameter, kebulatan, kerataan, kesejajaran, kekasaran permukaan, dan spesifikasi gambar lainnya.
Mikrometer, pengukur lubang, pengukur tinggi, penguji kekasaran permukaan, dan mesin pengukur koordinat dapat digunakan tergantung pada fitur yang diinginkan. Bagian yang membutuhkan toleransi sangat ketat harus diukur dalam kondisi suhu terkontrol, karena ekspansi termal dapat memengaruhi inspeksi tingkat mikron.
Mesin dan Peralatan Apa Saja yang Digunakan untuk Penggilingan?
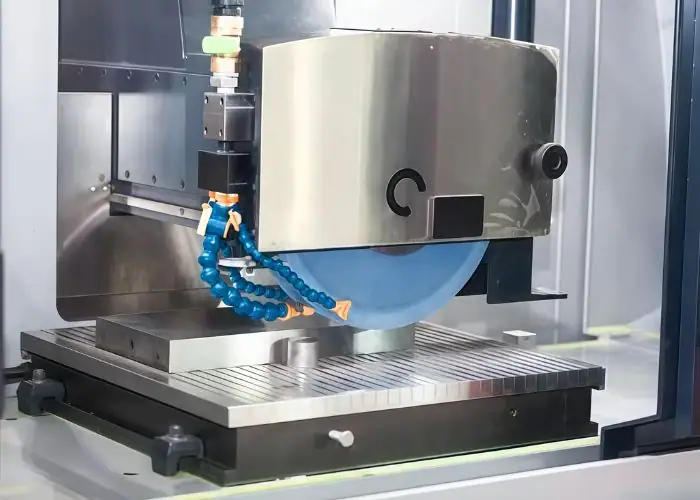
Proses penggerindaan menggunakan peralatan khusus termasuk mesin gerinda permukaan, mesin gerinda silinder, mesin gerinda tanpa pusat, mesin gerinda internal, mesin gerinda CNC, roda gerinda abrasif, perlengkapan penjepit benda kerja, alat pengasah roda gerinda, dan sistem pendingin. Mesin gerinda yang tepat dipilih sesuai dengan geometri benda kerja, material, toleransi, hasil akhir yang diinginkan, dan jumlah produksi.
Jenis-Jenis Utama Mesin Penggiling
Mesin gerinda diklasifikasikan terutama berdasarkan geometri benda kerja dan operasi penggerindaan yang dilakukannya. Mesin gerinda permukaan menghasilkan permukaan datar yang akurat, sedangkan mesin gerinda silindris bekerja pada fitur bulat eksternal. Mesin lain dikhususkan untuk lubang internal, produksi tanpa pusat, penajaman alat, atau penyelesaian roda gigi.
| Mesin penggiling | Fungsi utama | Komponen Khas |
| Mesin penggiling permukaan Surface | Menghasilkan permukaan yang rata dan sejajar. | Pelat, blok perlengkapan, alas cetakan |
| Mesin gerinda silinder | Menyelesaikan diameter luar | Poros, pin, rol |
| Mesin penggiling tanpa pusat | Menggerinda bagian silindris tanpa titik tengah | Pin, batang, poros produksi |
| Mesin penggiling internal | Menyelesaikan diameter internal | Lubang bantalan, selongsong |
| Mesin pengasah perkakas dan pemotong | Membentuk atau menajamkan alat potong | Mata bor, bor, reamer |
| mesin penggiling CNC | Mengontrol gerakan penggilingan yang kompleks. | Profil presisi, suku cadang produksi |
Pemilihan mesin harus mempertimbangkan ukuran benda kerja dan pengukuran yang dibutuhkan. Poros yang panjang mungkin memerlukan penyangga agar tidak terjadi defleksi, sedangkan pelat yang lebar mungkin memerlukan mesin dengan pergerakan meja yang memadai dan perilaku termal yang stabil.
Komponen Utama Mesin Gerinda
Mesin gerinda terdiri dari beberapa sistem yang harus bekerja bersama untuk menjaga akurasi. Spindel menggerakkan roda abrasif, sementara meja atau kepala kerja mengontrol posisi dan pergerakan benda kerja. Mekanisme pengumpanan menyediakan pemasukan yang terkontrol, dan struktur mesin menahan gaya pemotongan.
Komponen penting meliputi:
- Spindel dan kepala roda gerinda untuk putaran roda yang stabil.
- Rangka mesin, rel pemandu, dan sistem pengumpanan untuk gerakan yang presisi.
- Meja kerja, chuck, senter, atau perlengkapan untuk penyangga benda kerja.
- Sistem pengiriman dan penyaringan cairan pendingin untuk pengendalian termal.
- Peralatan pengasah dan penyeimbang roda untuk pemotongan yang konsisten.
- Pengontrol CNC atau kontrol manual untuk mengatur pergerakan mesin.
Roda Gerinda dan Bahan Abrasif
Roda gerinda mengandung butiran abrasif yang disatukan oleh bahan pengikat. Kinerjanya bergantung pada jenis abrasif, ukuran butiran, bahan pengikat, tingkat kehalusan roda, dan strukturnya. Kombinasi yang berbeda menghasilkan perilaku pemotongan, hasil akhir permukaan, dan masa pakai roda yang berbeda.
| Bahan Kasar | Aplikasi umum | Pertimbangan Utama |
| Aluminium oksida | Baja karbon dan banyak baja paduan | Penggilingan serbaguna |
| Oksida aluminium keramik | Baja tangguh dan aplikasi yang menuntut | Patahan butiran terkontrol |
| Silikon karbida | Besi cor, beberapa bahan non-ferrous, keramik | Kompatibilitas material |
| Boron nitrida kubik (CBN) | Baja yang dikeraskan dan paduan suhu tinggi tertentu | Penggilingan material keras |
| Diamond | Karbida, kaca, dan keramik teknis | Umumnya tidak disukai untuk penggilingan baja konvensional. |
Cakram gerinda adalah istilah yang lebih luas yang dapat menggambarkan cakram abrasif yang digunakan pada gerinda sudut genggam atau peralatan lainnya. Roda gerinda mesin presisi tidak boleh disamakan dengan cakram gerinda serbaguna karena konstruksi roda, peringkat kecepatan, geometri, dan persyaratan kontrol dimensi mungkin berbeda.
Pengasahan dan Pelurusan Roda Gerinda
Pengasahan roda gerinda mengembalikan efektivitas pemotongan dengan mengekspos butiran abrasif baru dan mengontrol kondisi permukaan roda. Penyetelan ulang mengoreksi geometri, konsentrisitas, atau profil roda sehingga berputar dan bersentuhan dengan benda kerja sesuai yang diharapkan.
Ini adalah operasi perawatan yang terkait tetapi berbeda. Sebuah roda gerinda dapat memiliki bentuk yang benar tetapi tetap menghasilkan hasil pemotongan yang buruk jika butirannya tumpul atau dipenuhi material. Sebaliknya, roda gerinda yang tajam tetapi memiliki bentuk geometris yang buruk dapat menghasilkan permukaan yang tidak akurat.
Pengasahan dan pelurusan menjadi perlu ketika gaya penggerindaan meningkat, kualitas permukaan memburuk, terjadi penumpukan material pada roda gerinda, atau konsistensi dimensi berubah. Mempertahankan kondisi roda gerinda sangat penting untuk produksi presisi dan siklus penggerindaan berulang.
Apa Saja Jenis-Jenis Penggilingan Utama?
Jenis-jenis penggerindaan utama meliputi penggerindaan permukaan, penggerindaan silindris, penggerindaan tanpa pusat, penggerindaan internal, penggerindaan umpan merambat, penggerindaan profil, penggerindaan bentuk, penggerindaan perkakas dan pemotong, penggerindaan jig, penggerindaan roda gigi, penggerindaan ulir, dan penggerindaan celup. Setiap proses dirancang untuk geometri bagian tertentu, persyaratan dimensi, atau kondisi produksi.
| Jenis Penggilingan | Aplikasi Utama | Persyaratan Umum |
| Penggilingan permukaan | Permukaan dan pelat datar | Kerataan dan kesejajaran |
| Penggilingan silinder | Permukaan luar yang membulat | Diameter dan kebulatan |
| Penggilingan tanpa pusat | Komponen bulat bervolume tinggi | Kemampuan pengulangan dan produktivitas |
| Penggilingan internal | Lubang dan lubang bantalan | Akurasi lubang bor |
| Penggilingan umpan merayap | Profil mendalam pada material yang sulit | Pengurangan stok tinggi yang terkontrol |
| Penggilingan profil dan bentuk | Bentuk kompleks | Akurasi profil |
| Penggilingan perkakas dan pemotong | Alat potong | Geometri tepi dan alat |
| Penggilingan jig | Lubang dan lokasi yang presisi | Penentuan posisi fitur yang akurat |
| Penggilingan roda gigi dan ulir | Roda gigi dan ulir | Geometri gigi atau ulir |
| Penggilingan terjun | Fitur silindris terlokalisasi | Diameter, bahu, dan profil |
Penggilingan Permukaan
Penggilingan permukaan menghasilkan permukaan datar yang presisi dengan menggerakkan benda kerja relatif terhadap roda abrasif yang berputar. Proses ini umumnya digunakan untuk pelat penjepit, komponen mesin, alas cetakan, permukaan penyegelan, dan bagian presisi datar.
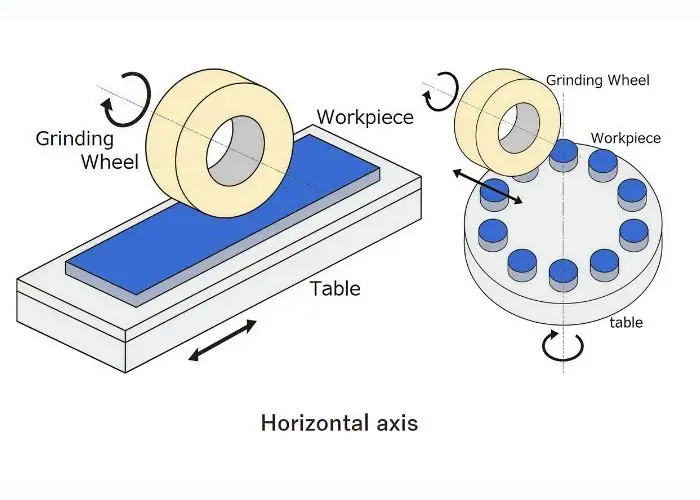
Mesin gerinda permukaan dapat menggunakan meja bolak-balik atau meja putar tergantung pada konfigurasinya. Proses ini mengontrol penghilangan material di atas permukaan target untuk meningkatkan kerataan, kesejajaran, konsistensi ketebalan, atau hasil akhir permukaan.
Penggilingan permukaan sangat berharga setelah penggilingan CNC ketika permukaan datar membutuhkan kontrol geometris yang lebih ketat. Namun, bagian yang tipis harus ditopang dengan hati-hati karena penjepitan magnetik, panas penggilingan, dan tegangan material sisa dapat memengaruhi kerataan akhir.
Penggilingan Silinder
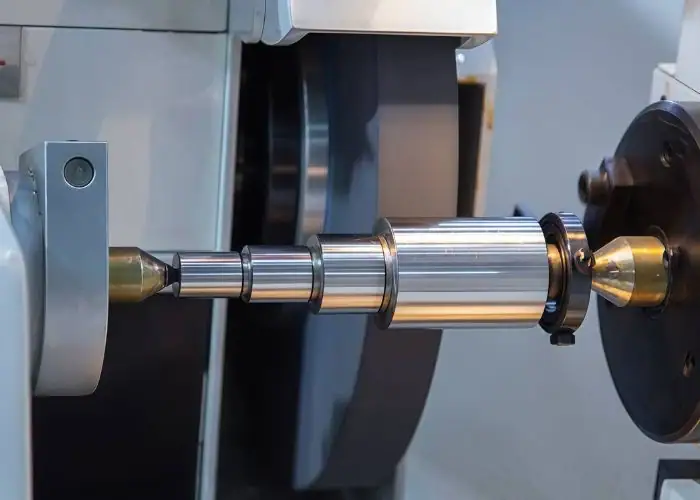
Penggilingan silindris menghaluskan permukaan luar yang bulat dengan cara memutar benda kerja sementara roda gerinda menghilangkan material dari diameter luarnya. Metode ini umumnya digunakan untuk poros, rol, bantalan poros, pin, dan komponen mekanik presisi.
Proses ini dapat menggunakan senter, chuck, atau susunan pendukung lainnya. Penyelarasan yang tepat antara benda kerja dan roda gerinda diperlukan untuk mengontrol kebulatan, kemiringan, dan konsistensi diameter.
Penggilingan silindris sering dilakukan setelah pembubutan CNC. Pembubutan menghasilkan sebagian besar geometri poros, sedangkan penggilingan menghilangkan toleransi penyelesaian yang terkontrol untuk mencapai diameter dan kondisi permukaan yang dibutuhkan.
Gerinda Centerless
Penggilingan tanpa pusat menghasilkan permukaan silindris yang presisi tanpa menahan benda kerja di antara pusat. Sebagai gantinya, bagian tersebut ditopang oleh bilah penahan benda kerja di antara roda gerinda dan roda pengatur.
Roda pengatur mengontrol rotasi benda kerja dan, dalam operasi pengumpanan langsung, pergerakan aksial. Hal ini membuat penggerindaan tanpa pusat efisien untuk memproduksi sejumlah besar pin, batang, dan komponen bulat lainnya.
Namun, penggerindaan tanpa pusat membutuhkan geometri dan pengaturan penyangga yang tepat. Penyelarasan roda yang buruk, ketinggian sandaran benda kerja, atau kondisi pengaturan dapat menyebabkan pembentukan tonjolan, kemiringan, atau dimensi yang tidak konsisten. Proses ini paling efektif jika geometri benda kerja dan volume produksi sesuai dengan proses tersebut.
Penggilingan Internal
Mesin gerinda internal menggerinda diameter bagian dalam lubang menggunakan roda abrasif yang lebih kecil. Mesin ini digunakan untuk lubang presisi, jalur bantalan, selongsong, komponen hidrolik, dan bagian lain yang membutuhkan permukaan internal yang akurat.
Penggilingan internal bisa lebih sulit daripada penggilingan eksternal karena diameter roda dibatasi oleh ukuran lubang. Roda kecil dan spindel panjang mungkin memiliki kekakuan yang lebih rendah, sehingga meningkatkan sensitivitas terhadap getaran dan defleksi.
Proses ini harus mengontrol kecepatan roda gerinda, kekakuan spindel, pengiriman cairan pendingin, dan pengukuran lubang. Penggilingan internal sering dipilih ketika pengeboran atau pelebaran lubang tidak dapat secara konsisten mencapai spesifikasi dimensi atau permukaan yang dibutuhkan.
Penggilingan Pakan Merayap
Penggilingan umpan merayap (creep-feed grinding) menggunakan pemotongan yang relatif dalam dikombinasikan dengan umpan benda kerja yang lambat untuk menghilangkan material dalam jumlah besar dalam operasi yang terkontrol. Metode ini sering diterapkan pada paduan yang sulit dikerjakan, komponen terkait turbin, dan profil yang kompleks.
Berbeda dengan penggerindaan permukaan konvensional yang umumnya menggunakan lintasan dangkal, penggerindaan umpan merambat (creep-feed grinding) dapat menghilangkan lebih banyak material dalam satu lintasan. Hal ini membutuhkan daya mesin yang sesuai, desain roda gerinda, pengiriman cairan pendingin, dan stabilitas proses.
Metode ini dapat meningkatkan produktivitas untuk aplikasi yang sesuai, tetapi kerusakan termal tetap menjadi perhatian utama. Penghilangan material yang tinggi harus didukung oleh pendinginan yang efektif dan kondisi roda yang terkontrol.
Penggilingan Profil dan Bentuk
Penggilingan profil menghasilkan kontur yang terdefinisi dengan menggunakan gerakan roda yang terkontrol atau bentuk roda yang sesuai. Penggilingan bentuk menggunakan roda yang diasah atau diproduksi sesuai profil tertentu yang kemudian ditransfer ke benda kerja.
Metode ini digunakan untuk cetakan, alur presisi, komponen mekanis berbentuk, alat potong, dan permukaan khusus. Metode ini sangat berharga ketika fitur akhir membutuhkan kontur yang berulang, bukan hanya bentuk datar atau silindris sederhana.
Tantangan utamanya adalah menjaga akurasi profil seiring dengan keausan roda. Interval pengasahan yang tepat dan inspeksi dimensi membantu memastikan bahwa kontur akhir tetap berada dalam batas toleransi.
Alat Gerinda dan Pemotong
Penggilingan perkakas dan pemotong menciptakan, menajamkan, atau mengembalikan geometri perkakas pemotong. Proses ini digunakan untuk bor, penggiling ujung, reamer, dan perkakas pemotong presisi lainnya yang membutuhkan sudut tepi, permukaan pelepas, dan geometri alur tertentu.
Mesin pengasah perkakas dapat menggunakan beberapa sumbu terkontrol untuk memposisikan roda terhadap alat potong. Pengasahan perkakas CNC sangat berguna untuk alat potong kompleks yang membutuhkan geometri tepi yang berulang.
Proses ini memengaruhi kinerja pemesinan selanjutnya karena ketajaman, simetri, dan kondisi tepi pahat memengaruhi gaya pemotongan, kualitas permukaan, pembentukan serpihan, dan umur pahat.
Penggilingan Jig
Penggilingan jig adalah proses presisi yang digunakan untuk menghaluskan lubang dan kontur internal di mana posisi dan geometri yang akurat sangat penting. Proses ini umumnya terkait dengan perkakas, cetakan, komponen cetakan, dan rakitan mekanis presisi.
Mesin ini memberikan pemosisian yang presisi sementara roda gerinda kecil menyelesaikan fitur yang dibutuhkan. Ini berguna ketika hubungan antara beberapa lubang atau profil harus dikontrol dengan ketat.
Penggilingan jig biasanya dipilih untuk fitur dengan akurasi tinggi daripada penghilangan material secara umum. Biaya dan waktu prosesnya harus dibenarkan oleh persyaratan fungsional bagian tersebut.
Penggilingan Gigi dan Ulir
Penggilingan roda gigi meningkatkan akurasi gigi roda gigi, hasil akhir permukaan, dan konsistensi geometris. Proses ini digunakan untuk roda gigi presisi di mana kesalahan profil, kesalahan ulir, dan cacat permukaan dapat memengaruhi kebisingan, getaran, dan kinerja transmisi.
Penggilingan ulir menghasilkan bentuk ulir eksternal atau internal yang presisi menggunakan roda gerinda dan gerakan relatif yang terkontrol. Proses ini sangat berguna untuk komponen yang dikeraskan atau ulir yang membutuhkan geometri pitch dan profil yang akurat.
Kedua proses tersebut sering kali mengikuti operasi manufaktur sebelumnya. Geometri awal dihasilkan melalui pemotongan atau pembentukan, sedangkan penggerindaan memberikan kontrol dimensi dan permukaan akhir yang dibutuhkan.
Penggilingan Celup
Penggilingan celup menghilangkan material dengan cara memasukkan roda gerinda langsung ke benda kerja, bukan dengan cara menggerakkannya secara terus menerus sepanjang benda kerja. Metode ini umumnya digunakan untuk menghaluskan diameter silinder tertentu, bahu, alur, dan fitur bertingkat pendek.
Roda tersebut mungkin memiliki profil yang sesuai dengan bentuk yang dibutuhkan, memungkinkan beberapa fitur terkait untuk digiling selama pemasukan radial yang terkontrol.
Penggilingan celup dapat meningkatkan efisiensi produksi untuk komponen yang sesuai, tetapi bentuk roda gerinda, gaya radial, akurasi pengasahan, dan penyangga benda kerja harus tetap stabil untuk mencegah getaran atau variasi dimensi.
Apa Saja Berbagai Teknik Penggilingan?
Teknik penggerindaan terutama berbeda dalam penggunaan cairan pendingin, strategi penghilangan material, kecepatan operasi, pemilihan bahan abrasif, dan presisi yang dibutuhkan. Pendekatan umum meliputi penggerindaan basah, penggerindaan kering, penggerindaan kasar, penggerindaan presisi, penggerindaan kecepatan tinggi, penggerindaan Blanchard, dan penggerindaan superabrasif. Setiap teknik dipilih untuk menyeimbangkan penghilangan material, suhu, hasil akhir permukaan, dan biaya produksi.
Penggilingan Basah vs. Penggilingan Kering
Penggilingan basah menggunakan cairan pendingin atau fluida penggilingan untuk mengatur panas, mendukung pelumasan di tempat yang dibutuhkan, dan membawa partikel menjauh dari zona pemotongan. Metode ini banyak digunakan untuk penggilingan logam presisi karena suhu dan kondisi roda gerinda secara langsung memengaruhi konsistensi dimensi.
Penggilingan kering beroperasi tanpa cairan pendingin. Metode ini mungkin cocok untuk material atau operasi tertentu di mana roda gerinda, mesin, sistem penghisap debu, dan kondisi termal dirancang untuk pemotongan kering.
Pilihan tersebut bergantung pada perilaku material, spesifikasi roda gerinda, persyaratan lingkungan, dan sensitivitas terhadap panas. Penggilingan kering tidak secara otomatis dianggap lebih sederhana atau lebih murah karena pengumpulan debu dan pengendalian kerusakan termal dapat menimbulkan biaya tambahan.
Penggilingan Kasar vs. Penggilingan Presisi
Penggilingan kasar berfokus pada penghilangan material dalam jumlah besar, menghilangkan ketidakrataan permukaan, atau mempersiapkan bagian untuk penyelesaian akhir selanjutnya. Secara umum, penggilingan kasar memprioritaskan laju penghilangan material daripada dimensi yang sangat halus atau tekstur permukaan.
Penggilingan presisi berfokus pada penyelesaian material yang terkontrol dan geometri yang akurat. Biasanya menggunakan pengkondisian roda yang sesuai, peningkatan penyelesaian yang lebih kecil, pergerakan mesin yang stabil, dan inspeksi yang cermat.
Suatu bagian mungkin memerlukan kedua tahapan tersebut jika material yang dibutuhkan harus dihilangkan dalam jumlah signifikan. Namun, penggerindaan kasar yang berlebihan tepat sebelum penyelesaian akhir dapat menimbulkan panas atau distorsi yang membuat pengendalian presisi menjadi lebih sulit.
Penggilingan Berkecepatan Tinggi
Penggilingan kecepatan tinggi menggunakan kecepatan permukaan roda yang lebih tinggi dengan mesin dan roda yang dirancang khusus untuk kondisi operasi tersebut. Hal ini dapat meningkatkan produktivitas dalam aplikasi yang sesuai dengan mendukung laju pengangkatan material yang lebih tinggi dan perilaku pemotongan abrasif yang berbeda.
Kecepatan yang lebih tinggi tidak secara otomatis menghasilkan hasil akhir permukaan yang lebih baik. Kekuatan roda gerinda, kemampuan spindel, gaya gerinda, pengiriman cairan pendingin, dan keseimbangan roda gerinda semuanya harus dipertimbangkan.
Kecepatan roda maksimum yang diperbolehkan tidak boleh dilampaui. Penggilingan kecepatan tinggi memerlukan peralatan yang kompatibel dan validasi proses, bukan sekadar meningkatkan RPM spindel.
Penggilingan Blanchard
Penggilingan Blanchard umumnya dikaitkan dengan penggilingan permukaan putar spindel vertikal. Metode ini digunakan untuk menghilangkan material secara efisien dari permukaan datar yang lebar, terutama pelat besar, alas mesin, dan komponen industri.
Meja kerja yang berputar menggerakkan benda kerja di bawah roda gerinda. Proses ini dapat menghilangkan material di area yang cukup luas dan seringkali meninggalkan pola gerinda melingkar yang mudah dikenali.
Penggilingan Blanchard berguna untuk persiapan bahan baku dan pemrosesan permukaan yang luas, tetapi hasil akhir dan akurasi geometris yang dapat dicapai bergantung pada kondisi dan pengaturan mesin. Operasi penyelesaian presisi terpisah mungkin diperlukan untuk spesifikasi yang lebih menuntut.
Penggilingan Superabrasif dan Ultra-Presisi
Penggilingan superabrasif menggunakan material seperti CBN atau intan untuk memproses benda kerja yang keras dan tahan aus. CBN umumnya cocok untuk material besi yang dikeraskan, sedangkan intan banyak digunakan untuk karbida dan keramik canggih.
Penggilingan ultra-presisi berfokus pada kesalahan dimensi yang sangat kecil dan hasil akhir permukaan yang halus. Proses ini membutuhkan mesin yang sangat stabil, suhu yang terkontrol, pengkondisian roda gerinda yang akurat, dan metrologi yang tepat.
Pendekatan-pendekatan ini saling terkait tetapi tidak identik. Roda superabrasif tidak secara otomatis menghasilkan hasil ultra-presisi, seluruh mesin, proses, penjepit benda kerja, dan sistem inspeksi harus mendukung akurasi yang dibutuhkan.
Apa Saja Parameter Kunci dalam Proses Penggilingan?
Parameter penggerindaan utama meliputi kecepatan roda gerinda, kecepatan benda kerja, laju umpan, kedalaman pemotongan, tekanan penggerindaan, pengiriman cairan pendingin, spesifikasi roda gerinda, kekakuan mesin, dan kondisi pengasahan. Variabel-variabel ini mengontrol gaya pemotongan, pembangkitan panas, laju penghilangan material, keausan roda gerinda, akurasi dimensi, dan hasil akhir permukaan.
Parameter penggerindaan harus dipilih sebagai suatu sistem yang lengkap. Meningkatkan laju pemakanan atau kedalaman dapat meningkatkan produktivitas tetapi juga meningkatkan gaya dan beban termal. Mengubah kecepatan roda gerinda memengaruhi keterlibatan abrasif dan perilaku keausan.
Pengaturan optimal bergantung pada diameter roda gerinda, bahan abrasif, kekerasan benda kerja, metode penggerindaan, dan persyaratan komponen. Penggerindaan presisi membutuhkan parameter yang stabil, bukan sekadar menggunakan laju umpan terendah atau kecepatan tertinggi yang tersedia.
| Parameter | Pengaruh Utama | Risiko Jika Salah |
| Kecepatan roda | Kondisi pemotongan abrasif | Keausan roda, kerusakan termal, atau risiko keselamatan |
| Kecepatan benda kerja | Waktu kontak dan penghapusan stok | Gosong, bergelombang, atau hasil akhir yang buruk |
| Tingkat pakan | Produktivitas dan beban penggilingan | Penggunaan tenaga berlebihan atau ketidakefisienan |
| Kedalaman memotong | Material yang dihilangkan per lintasan | Panas, distorsi, keausan roda |
| pendingin | Pengendalian suhu dan puing-puing | Kerusakan permukaan atau beban roda |
| Pembalut roda | Ketajaman dan geometri roda | Pelapisan kaca, hasil akhir yang buruk, kesalahan bentuk |
| Kekakuan mesin | Ketahanan terhadap getaran | Suara berisik dan variasi dimensi |
Bahan apa saja yang bisa digiling?
Penggilingan dapat digunakan pada banyak material teknik, termasuk baja karbon, baja tahan karat, baja yang dikeraskan, baja perkakas, paduan canggih, keramik, karbida, dan plastik atau komposit teknik tertentu. Kekerasan material, perilaku termal, keuletan, kerapuhan, dan kompatibilitas abrasif menentukan roda gerinda dan parameter penggilingan yang sesuai.
| Bahan | Perilaku Penggilingan | Kekhawatiran Utama |
| baja karbon | Umumnya digiling dengan aluminium oksida | Panas dan keausan roda |
| Stainless steel | Tangguh dan mungkin bekerja keras | Pembakaran dan pemuatan roda |
| Besi yang mengeras | Membutuhkan kinerja abrasif yang sesuai. | Kerusakan termal dan perubahan kekerasan |
| Aluminium | Lunak, ulet, dan rentan terhadap beban roda. | Roda yang kotor dan tersumbat |
| Karbit | Sangat keras dan tahan aus | Pemilihan roda dan pemotongan tepi |
| Keramik | Keras dan rapuh | Retakan dan kerusakan di bawah permukaan |
| Plastik | Sensitif terhadap panas dan mudah berubah bentuk | Meleleh atau terdistorsi |
Baja, Baja Tahan Karat, dan Aluminium
Baja umumnya digiling untuk poros, bagian mesin, permukaan bantalan, dan komponen perkakas. Roda gerinda aluminium oksida banyak digunakan untuk berbagai jenis baja, dengan desain roda gerinda khusus yang dipilih sesuai dengan kekerasan dan kondisi penggilingan.
Baja tahan karat bisa lebih menantang karena dapat mengalami pengerasan akibat pengerjaan dan menghasilkan panas yang signifikan. Bahan abrasif yang sesuai, kondisi kontak yang terkontrol, dan pendingin yang efektif membantu mengurangi kerusakan akibat panas berlebih dan kerusakan permukaan.
Aluminium dapat digiling untuk aplikasi presisi tertentu, tetapi keuletannya dapat menyebabkan penumpukan abrasif dan pengotoran. Untuk banyak komponen CNC aluminium, penggilingan halus atau proses penyelesaian lainnya mungkin lebih ekonomis daripada penggilingan konvensional.
Logam yang Dikeraskan dan Paduan Canggih
Baja yang dikeraskan dan paduan canggih merupakan bahan penggerindaan yang penting karena pemotongan konvensional menjadi lebih menantang seiring meningkatnya kekerasan dan ketahanan aus. Penggerindaan dapat menghaluskan permukaan bantalan, poros yang dikeraskan, cetakan, dan perkakas presisi setelah perlakuan panas.
Bahan abrasif CBN sering digunakan untuk material besi yang dikeraskan karena ketahanan ausnya dan kesesuaiannya untuk aplikasi tersebut.
Namun, material yang dikeraskan juga rentan terhadap kerusakan termal akibat penggerindaan. Proses ini harus mencegah pemanasan berlebihan, pelunakan permukaan, tegangan tarik sisa, dan keretakan yang dapat mengurangi kinerja komponen.
Keramik dan Material Rapuh
Keramik dan material rapuh lainnya dapat digiling menggunakan roda abrasif yang sesuai, seringkali termasuk alat berbasis intan. Penggilingan berguna untuk mengontrol ketebalan, kerataan, dan geometri pada komponen keramik teknis.
Tantangan utamanya adalah mencegah keretakan dan kerusakan di bawah permukaan. Material yang rapuh dapat retak alih-alih mengalami deformasi plastis ketika gaya abrasi terlalu tinggi.
Oleh karena itu, spesifikasi roda gerinda, kedalaman pemotongan, stabilitas mesin, dan kontrol cairan pendingin harus dipilih dengan cermat. Untuk komponen yang rapuh, penggerindaan dapat diikuti dengan penyelesaian akhir atau inspeksi tambahan.
Plastik Teknik dan Komposit
Beberapa plastik teknik dan komposit dapat digiling, tetapi perilakunya berbeda secara signifikan dari logam. Plastik dapat melunak atau berubah bentuk di bawah panas, sedangkan komposit mungkin mengandung serat atau pengisi yang bereaksi berbeda terhadap abrasi.
Penggilingan dapat bermanfaat untuk kebutuhan kerataan, ketebalan, atau persiapan permukaan tertentu. Namun, penggilingan konvensional tidak selalu merupakan pilihan terbaik untuk setiap polimer.
Untuk banyak komponen plastik CNC, alat potong yang tajam, laju pemakanan yang terkontrol, dan penjepit benda kerja yang sesuai dapat memberikan hasil yang lebih baik. Penggilingan hanya boleh dipilih jika persyaratan material dan permukaan membenarkannya.
Apa saja keuntungan dan keterbatasan dari proses penggilingan?
Penggilingan menawarkan akurasi dimensi yang tinggi, hasil akhir permukaan yang halus, kinerja yang baik pada banyak material yang dikeraskan, dan kontrol yang tepat pada permukaan datar, bulat, atau berprofil. Keterbatasan utamanya meliputi efisiensi penghilangan material yang relatif rendah dalam banyak aplikasi penyelesaian akhir, biaya peralatan yang lebih tinggi, perawatan roda abrasif, risiko kerusakan termal, dan kebutuhan akan pengendalian proses yang terampil.
Penggilingan sangat berharga terutama ketika bagian yang sudah jadi harus memenuhi persyaratan dimensi atau fungsional yang ketat. Dudukan bantalan, cetakan presisi, permukaan geser, dan komponen yang dikeraskan dapat memperoleh manfaat dari proses penyelesaian abrasif yang terkontrol.
Namun, penggerindaan tidak selalu merupakan metode manufaktur yang paling efisien. Jika penggilingan atau pembubutan CNC sudah memenuhi spesifikasi gambar, operasi penggerindaan tambahan dapat meningkatkan biaya dan waktu tunggu tanpa meningkatkan kinerja komponen.
| Aspek | Kelebihan | keterbatasan |
| Ketepatan | Mendukung dimensi yang sempit | Sensitif terhadap panas dan pengaturan. |
| Permukaan selesai | Dapat menghasilkan tekstur halus | Tergantung pada kondisi roda |
| Kemampuan material | Efektif untuk material yang dikeraskan | Membutuhkan bahan abrasif yang sesuai. |
| Geometri | Fitur datar dan silindris yang akurat | Terbatas untuk beberapa bentuk yang kompleks |
| Produktifitas | Produksi presisi yang dapat diulang | Mungkin akan lambat jika stok berlebihan. |
| Biaya | Dapat mengurangi pengerjaan ulang akhir. | Biaya operasi dan perkakas tambahan |
Keuntungan Penggilingan
Penggilingan menawarkan beberapa manfaat penting untuk manufaktur presisi. Proses ini dapat menghilangkan sejumlah kecil material dengan geometri yang terkontrol, sehingga sangat berharga untuk penyelesaian akhir setelah pemesinan CNC atau perlakuan panas.
Keuntungan utamanya meliputi:
- Mencapai toleransi dimensi yang ketat pada komponen yang sesuai.
- Meningkatkan kerataan, kebulatan, kesejajaran, dan hasil akhir permukaan.
- Penyelesaian akhir baja yang dikeraskan dan material lain yang sulit dikerjakan.
- Menghasilkan permukaan yang dapat diulang untuk perakitan presisi.
- Memperbaiki penyimpangan dimensi atau geometris kecil yang tertinggal akibat operasi sebelumnya.
Penggilingan sangat efektif terutama ketika kinerja komponen bergantung pada kualitas kontak. Jurnal bantalan, permukaan penyegelan, permukaan yang saling berpasangan, dan komponen perkakas presisi seringkali membutuhkan lebih dari sekadar hasil akhir yang halus secara visual.
Keterbatasan Penggilingan
Penggilingan memiliki keterbatasan yang berkaitan dengan kecepatan proses, perilaku termal, keausan roda gerinda, dan persyaratan peralatan. Dalam banyak aplikasi presisi, penggilingan paling cocok untuk menghilangkan material akhir daripada menghasilkan seluruh bagian dari bahan mentah.
Pengurangan material yang berlebihan dapat menghasilkan panas dan meningkatkan waktu penggilingan. Pengasahan roda gerinda, manajemen cairan pendingin, kalibrasi mesin, dan inspeksi juga menambah kompleksitas proses manufaktur.
Penggilingan mungkin tidak cocok jika fitur yang diinginkan sulit dijangkau dengan roda gerinda atau jika proses pemesinan yang lebih sederhana sudah memenuhi spesifikasi. Memilih penggilingan secara tidak perlu dapat meningkatkan biaya tanpa menambah nilai fungsional.
Biaya Penggilingan dan Efisiensi Produksi
Biaya penggerindaan bergantung pada jenis mesin, material benda kerja, spesifikasi roda gerinda, toleransi yang dibutuhkan, hasil akhir permukaan, waktu pengaturan, dan volume produksi. Toleransi yang ketat dan hasil akhir yang halus umumnya membutuhkan kontrol proses dan inspeksi yang lebih ketat.
Untuk produksi dalam jumlah kecil, pengaturan dan pemrograman dapat mewakili sebagian besar dari total biaya. Dalam produksi massal, waktu siklus, umur pakai roda, frekuensi pengasahan, dan pengulangan menjadi lebih penting.
Total biaya harus mencakup:
- Persiapan benda kerja dan sisa lapisan penggerindaan.
- Penyiapan mesin, desain perlengkapan, dan pemrograman.
- Konsumsi dan perawatan roda gerinda.
- Waktu penggilingan dan manajemen cairan pendingin.
- Inspeksi, penanganan, dan kemungkinan pengerjaan ulang.
Tujuannya adalah untuk mencapai fungsi yang dibutuhkan dengan biaya produksi yang praktis, bukan untuk menentukan hasil akhir terbaik pada setiap permukaan.
Pertimbangan Lingkungan dan Keamanan
Keselamatan penggerindaan bergantung pada pemilihan roda gerinda yang tepat, pelindung, penjepitan benda kerja yang aman, pemasangan yang benar, pengelolaan debu atau cairan pendingin, dan pengoperasian mesin oleh tenaga ahli yang terlatih. Roda gerinda berputar dengan kecepatan tinggi dan dapat menimbulkan bahaya serius jika rusak atau digunakan di luar batas yang disetujui.
Operator wajib mengikuti prosedur keselamatan yang berlaku untuk pemeriksaan roda, batas kecepatan, pelindung mesin, peralatan pelindung diri, dan perawatan yang aman. Roda abrasif tidak boleh dioperasikan melebihi kecepatan maksimum yang ditentukan.
Pengendalian lingkungan juga penting. Proses penggilingan dapat menghasilkan partikel logam, debu abrasif, kabut pendingin, dan cairan bekas. Praktik penyaringan, pengumpulan, dan pembuangan yang tepat membantu melindungi pekerja dan menjaga lingkungan manufaktur yang stabil.
Apa Saja Masalah Umum Saat Menggiling dan Bagaimana Cara Mencegahnya?
Masalah penggerindaan yang umum meliputi gosong akibat penggerindaan, panas berlebih, getaran, hasil permukaan yang buruk, pengkilapan roda gerinda, penumpukan abrasif, variasi dimensi, kemiringan, dan deformasi benda kerja. Cacat-cacat ini biasanya disebabkan oleh spesifikasi roda gerinda yang tidak sesuai, parameter pemotongan yang salah, pendinginan yang buruk, penjepitan benda kerja yang tidak stabil, keausan roda gerinda, atau kondisi mesin.
Penyelesaian masalah harus dimulai dengan mengidentifikasi penyebab sebenarnya dari kerusakan tersebut. Misalnya, permukaan yang kasar dapat disebabkan oleh getaran, pengasahan roda yang tidak tepat, atau pembebanan benda kerja, bukan hanya karena laju pemakanan yang berlebihan.
Perbaikan proses harus mencakup seluruh sistem penggilingan. Mengubah satu parameter tanpa memeriksa kondisi roda gerinda, cairan pendingin, stabilitas mesin, dan perilaku material mungkin hanya menghasilkan perbaikan sementara tanpa menghilangkan akar penyebab masalah.
| Masalah | Kemungkinan Penyebab | Pencegahan Praktis |
| Luka bakar akibat penggilingan | Panas berlebih atau gesekan roda | Meningkatkan pendinginan dan ketajaman roda |
| Tanda-tanda obrolan | Getaran atau pengaturan yang tidak stabil | Meningkatkan kekakuan dan keseimbangan roda. |
| Permukaan akhir yang buruk | Roda atau pengasah yang salah | Optimalkan kondisi roda dan pakan. |
| Pemuatan roda | Penumpukan material di pori-pori roda | Pilih roda dan alat pengasah yang sesuai. |
| Pergeseran dimensi | Pertumbuhan termal atau keausan roda | Kontrol suhu dan inspeksi |
| Deformasi benda kerja | Tekanan penjepitan atau panas | Meningkatkan dukungan dan penghapusan stok |
Luka Bakar Akibat Penggilingan dan Panas Berlebihan
Kerusakan akibat panas berlebih terjadi ketika panas yang berlebihan mengubah kondisi permukaan benda kerja. Baja yang dikeraskan sangat rentan karena paparan panas dapat mengubah kekerasan permukaan, tegangan sisa, atau struktur mikro.
Bekas terbakar dapat tampak sebagai perubahan warna pada beberapa material, tetapi warna yang terlihat bukanlah indikasi yang dapat diandalkan untuk semua kerusakan akibat penggerindaan. Suatu permukaan dapat mengalami perubahan metalurgi tanpa tanda yang jelas.
Pencegahan memerlukan ketajaman roda gerinda yang sesuai, parameter pemotongan yang tepat, pengiriman cairan pendingin yang efektif, dan gaya gerinda yang terkontrol. Komponen keras yang kritis mungkin memerlukan verifikasi tambahan ketika kerusakan akibat gerinda merupakan risiko fungsional yang signifikan.
Getaran dan Hasil Akhir Permukaan yang Buruk
Getaran (chatter) menghasilkan tanda berulang atau gelombang yang disebabkan oleh getaran tidak stabil antara roda gerinda dan benda kerja. Hal ini dapat disebabkan oleh ketidakseimbangan roda gerinda, perlengkapan yang lemah, masalah pada spindel, spesifikasi roda gerinda yang tidak sesuai, atau kondisi pemotongan yang tidak stabil.
Hasil akhir permukaan yang buruk juga dapat terjadi tanpa adanya getaran yang jelas. Pengkilapan roda gerinda, ukuran butiran abrasif yang tidak sesuai, kondisi pengasahan, atau penumpukan kotoran dapat menyebabkan kekasaran dan goresan.
Solusi harus sesuai dengan penyebabnya. Meningkatkan keseimbangan roda gerinda, mengembalikan ketajaman, memeriksa perlengkapan, dan menyesuaikan parameter penggerindaan dapat meningkatkan stabilitas. Hasil akhir permukaan kemudian harus diukur untuk memastikan perbaikan.
Keausan dan Beban pada Roda Gerinda
Keausan roda gerinda terjadi ketika butiran abrasif pecah, tumpul, atau terlepas selama proses penggerindaan. Keausan roda gerinda dalam jumlah tertentu diperlukan karena mata pisau pemotong yang baru harus tersedia untuk pemotongan yang stabil.
Penumpukan material pada roda gerinda terjadi ketika material benda kerja menumpuk di antara butiran abrasif. Hal ini mengurangi efektivitas pemotongan dan meningkatkan gesekan, produksi panas, serta risiko kerusakan permukaan.
Pemilihan bahan abrasif dan pengasahan roda yang tepat membantu mengendalikan masalah ini. Frekuensi pengasahan yang benar bergantung pada material, spesifikasi roda, persyaratan penyelesaian permukaan, dan kondisi produksi.
Kesalahan Dimensi dan Deformasi Benda Kerja
Kesalahan dimensi saat penggerindaan dapat disebabkan oleh pemuaian termal, keausan roda gerinda, pergerakan spindel, distorsi perlengkapan, atau offset mesin yang tidak tepat. Komponen tipis dan poros panjang sangat sensitif karena dapat bengkok atau bergerak selama penggerindaan.
Sebagai contoh, gaya penjepitan yang berlebihan dapat meratakan pelat tipis untuk sementara waktu. Setelah digerinda dan penjepitan dilepas, pelat tersebut dapat kembali ke bentuk aslinya dan gagal dalam pemeriksaan kerataan.
Pencegahan memerlukan dukungan yang memadai, suhu yang stabil, proses penyelesaian yang terkontrol, dan pengukuran setelah komponen mencapai kondisi inspeksi yang sesuai.
Di mana proses penggerindaan digunakan dalam manufaktur CNC?
Penggilingan digunakan dalam manufaktur CNC untuk menyelesaikan komponen presisi yang membutuhkan dimensi akurat, tekstur permukaan terkontrol, kerataan, kebulatan, atau pemrosesan material yang dikeraskan. Area aplikasi utama meliputi otomotif, peralatan industri, perangkat medis, kedirgantaraan, perkakas dan cetakan, elektronik, dan manufaktur semikonduktor.
Penggilingan seringkali merupakan bagian dari rangkaian manufaktur yang lebih besar. Penggilingan atau pembubutan CNC menciptakan geometri utama, perlakuan panas dapat memberikan kekerasan yang dibutuhkan, dan penggilingan menyelesaikan permukaan-permukaan kritis tertentu.
Proses ini sangat berharga terutama di tempat kondisi permukaan memengaruhi fungsi mekanis. Permukaan geser presisi, permukaan penyegelan, dudukan bantalan, dan komponen yang saling berpasangan mungkin memerlukan geometri dan penyelesaian yang terkontrol agar dapat beroperasi dengan andal.
| Aplikasi | Bagian-Bagian Khas | Mengapa Penggilingan Digunakan? |
| Otomotif | Poros, roda gigi, komponen bantalan | Kontrol kebulatan dan permukaan |
| Peralatan Industri | Permukaan pemandu, selongsong presisi | Konsistensi dimensi |
| Medis | Alat bedah, sisipan presisi | Akurasi dan kualitas permukaan |
| Aerospace | Poros yang diperkeras, mekanisme presisi | Toleransi terkontrol |
| Perkakas dan cetakan | Pelat cetakan, sisipan, cetakan | Kerataan dan geometri alat |
| Elektronik | Perlengkapan presisi dan komponen keramik | Kerataan dan persiapan permukaan |
Komponen Otomotif
Penggilingan otomotif umumnya digunakan untuk poros, permukaan bantalan, roda gigi, poros bubungan, poros engkol, dan komponen lain yang membutuhkan permukaan bulat atau berbentuk akurat.
Untuk komponen yang berputar, diameter, kebulatan, dan kehalusan permukaan memengaruhi gesekan, keausan, kebisingan, dan kesesuaian perakitan. Penggilingan sangat berharga karena dapat meningkatkan karakteristik ini setelah pembubutan, perlakuan panas, atau operasi manufaktur lainnya.
Dalam produksi, pengulangan sangat penting. Keausan roda gerinda, interval pengasahan, pengukuran selama proses, dan penjepitan benda kerja yang stabil membantu menjaga konsistensi hasil di seluruh batch produksi yang besar.
Peralatan Industri dan Mesin Presisi
Mesin industri menggunakan penggerindaan untuk jalur pemandu, komponen mesin, bantalan poros, selongsong hidrolik, pelat presisi, dan permukaan kontak yang dihaluskan secara akurat.
Komponen-komponen ini seringkali bergantung pada kerataan, kesejajaran, atau kebulatan agar dapat dirakit dan dioperasikan dengan benar. Geometri yang buruk dapat menyebabkan kontak yang tidak merata, masalah penyelarasan, peningkatan keausan, atau pengurangan masa pakai.
Penggilingan permukaan umum dilakukan untuk komponen mekanis datar, sedangkan penggilingan silindris dan internal digunakan untuk fitur yang berputar dan terkait dengan lubang. Pilihan tersebut bergantung pada geometri fungsional, bukan hanya industri semata.
Alat dan Instrumen Medis
Perangkat dan instrumen medis mungkin memerlukan penggerindaan presisi untuk komponen baja tahan karat yang dikeraskan, fitur mekanis kecil, instrumen bedah, dan bagian-bagian terkait implan tertentu.
Integritas permukaan sangat penting. Akurasi dimensi saja mungkin tidak cukup jika proses penggilingan meninggalkan bekas terbakar, gerigi, kontaminasi, atau tekstur permukaan yang tidak sesuai.
Proses harus disesuaikan dengan material dan fungsi yang dimaksud. Inspeksi dan pembersihan yang tepat membantu memastikan bahwa permukaan akhir memenuhi persyaratan teknik yang diperlukan.
Komponen Dirgantara
Aplikasi kedirgantaraan dapat menggunakan penggerindaan untuk poros presisi, komponen terkait roda pendaratan, antarmuka mekanis yang dikeraskan, dan bagian berkinerja tinggi lainnya yang membutuhkan geometri terkontrol.
Komponen-komponen ini dapat melibatkan paduan yang rumit, persyaratan inspeksi yang ketat, dan material bernilai tinggi. Oleh karena itu, kondisi penggerindaan harus dipilih dengan cermat untuk melindungi integritas permukaan dan menghindari kerusakan termal.
Proses ini dapat digunakan setelah pembubutan, penggilingan, atau perlakuan panas. Dalam kasus ini, toleransi penggerindaan yang terkontrol dan inspeksi yang terdokumentasi sangat penting untuk konsistensi dimensi.
Peralatan, Cetakan, dan Dies
Penggilingan banyak digunakan untuk alas cetakan, pelat cetakan, sisipan presisi, punch, alat potong, dan komponen perkakas yang dikeraskan.
Permukaan perkakas seringkali membutuhkan kerataan, kesejajaran, profil yang akurat, dan dimensi yang terkontrol karena kesalahan kecil dapat langsung memengaruhi produk yang dihasilkan.
Penggilingan permukaan dapat menghaluskan pelat cetakan dan permukaan referensi. Penggilingan bentuk atau profil dapat digunakan untuk sisipan berbentuk, sedangkan penggilingan perkakas mempertahankan geometri ujung pemotong. Operasi-operasi ini mendukung akurasi perkakas, perakitan, dan masa pakai.
Komponen Elektronik dan Semikonduktor
Manufaktur elektronik dan semikonduktor dapat menggunakan proses penggilingan khusus untuk komponen keramik, perlengkapan presisi, pemrosesan terkait wafer, dan bagian lain yang membutuhkan geometri halus atau ketebalan yang terkontrol.
Aplikasi ini dapat melibatkan material keras atau rapuh yang memerlukan pemilihan abrasif yang cermat dan kondisi pemotongan dengan kerusakan minimal. Kerataan, keseragaman ketebalan, kebersihan, dan integritas bawah permukaan mungkin lebih penting daripada penampilan umum.
Metode penggerindaan harus sesuai dengan material dan aplikasinya. Pengaturan penggerindaan logam konvensional tidak boleh diterapkan langsung pada komponen semikonduktor atau keramik canggih tanpa validasi.
Cara Memilih Proses Penggilingan yang Tepat?
Proses penggerindaan yang tepat harus dipilih sesuai dengan geometri bagian, kekerasan material, toleransi, hasil akhir permukaan, sisa kelonggaran pemesinan, kuantitas produksi, dan total biaya produksi. Proses yang dipilih harus mencapai persyaratan fungsional tanpa operasi penggerindaan yang tidak perlu, risiko termal yang berlebihan, atau biaya produksi yang dapat dihindari.
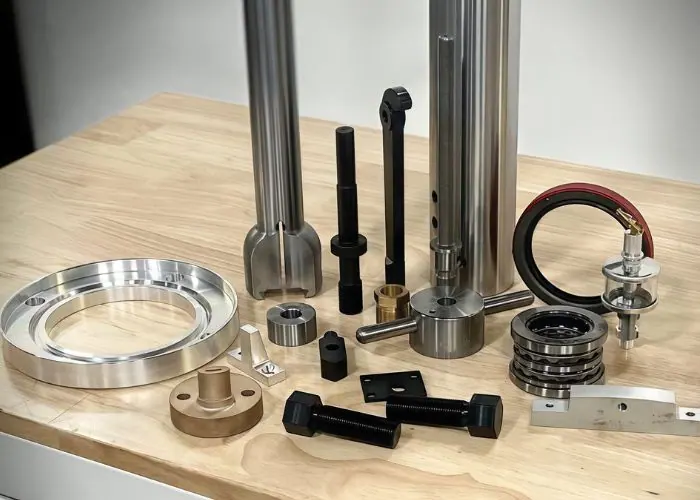
Pemilihan proses penggerindaan dimulai dengan gambar teknik. Permukaan kritis harus diidentifikasi terlebih dahulu, diikuti oleh dimensi yang dibutuhkan, toleransi geometris, kondisi material, dan tekstur permukaan.
Selanjutnya, jalur manufaktur harus ditinjau ulang. Suatu bagian mungkin memerlukan pembubutan diikuti dengan penggerindaan silindris, penggilingan diikuti dengan penggerindaan permukaan, atau perlakuan panas diikuti dengan penyelesaian presisi. Urutan yang tepat bergantung pada stabilitas material dan fungsi akhir bagian tersebut.
| Faktor Seleksi | Pertanyaan Teknik | Kemungkinan Arah |
| Kebosanan | Apakah bagian tersebut memerlukan permukaan datar yang presisi? | Penggilingan permukaan |
| Diameter luar | Apakah kebulatan yang akurat diperlukan? | Penggilingan silinder |
| Kuantitas produksi | Apakah dibutuhkan banyak poros serupa? | Penggilingan tanpa pusat |
| Akurasi lubang bor | Apakah diameter bagian dalam perlu diselesaikan? | Penggilingan internal |
| Profil kompleks | Apakah permukaan yang berbentuk diperlukan? | Penggilingan bentuk atau profil |
| Kekerasan material | Apakah bagian tersebut sudah dikeraskan? | Proses abrasi presisi yang sesuai |
| Biaya | Apakah proses penggilingan atau pembubutan dapat memenuhi persyaratan tersebut? | Hindari penggilingan yang tidak perlu |
Sesuaikan Proses dengan Geometri Bagian
Geometri bagian merupakan pertimbangan pertama karena proses penggerindaan yang berbeda dirancang untuk permukaan yang berbeda.
Pelat datar dan permukaan referensi presisi umumnya cocok untuk penggerindaan permukaan. Poros bundar mungkin memerlukan penggerindaan silindris atau tanpa pusat. Lubang bagian dalam memerlukan peralatan penggerindaan internal yang sesuai.
Bentuk yang lebih kompleks mungkin memerlukan penggerindaan bentuk, penggerindaan profil, atau proses khusus lainnya. Suatu proses tidak boleh dipilih hanya karena pemasok memiliki mesin gerinda tertentu yang tersedia.
Pertimbangkan Kekerasan Material dan Kemampuan Pemesinan
Kekerasan dan kemampuan pemesinan material memengaruhi pemilihan bahan abrasif, keausan roda gerinda, pembangkitan panas, dan kelayakan penggerindaan.
Baja yang dikeraskan mungkin memerlukan roda gerinda dan strategi pemotongan yang berbeda dari aluminium atau baja tahan karat. Keramik yang rapuh memerlukan perhatian khusus terhadap keretakan, sedangkan material yang ulet dapat membebani roda gerinda.
Kondisi material juga penting. Bagian yang telah melalui perlakuan panas mungkin berperilaku berbeda dari paduan yang sama sebelum pengerasan. Oleh karena itu, pemilihan material harus diselaraskan dengan persyaratan penggerindaan dan inspeksi.
Evaluasi Persyaratan Toleransi dan Penyelesaian Permukaan
Toleransi dan hasil akhir permukaan menentukan apakah penggerindaan diperlukan dan seberapa ketat proses tersebut harus dilakukan.
Komponen dengan dimensi standar dan permukaan akhir yang moderat dapat diselesaikan melalui proses penggilingan atau pembubutan CNC. Dudukan bantalan presisi atau permukaan referensi datar mungkin memerlukan operasi penggerindaan tambahan.
Untuk persyaratan yang ketat, gambar harus secara jelas membedakan toleransi dimensi, toleransi geometris, dan kekasaran permukaan. Nilai Ra yang ditentukan tidak secara otomatis menjamin kerataan, kebulatan, atau lokasi fitur yang akurat.
Menyeimbangkan Biaya Penggilingan dan Volume Produksi
Biaya penggilingan bergantung pada pengaturan, pemrograman, kemampuan mesin, bahan abrasif, pengasahan, inspeksi, dan waktu siklus.
Untuk prototipe dan produksi dalam jumlah kecil, biaya pengaturan mungkin menjadi faktor dominan. Untuk produksi dalam jumlah besar, penjepitan benda kerja yang stabil, umur pakai roda gerinda, pengukuran otomatis, dan pengulangan menjadi semakin penting.
Tingkat pemrosesan mesin yang lebih rendah tidak selalu menghasilkan biaya total terendah. Mesin penggiling yang lebih sesuai dapat mengurangi waktu pemrosesan, pengerjaan ulang, dan variasi inspeksi.
Keputusan terbaik mempertimbangkan total biaya produksi beserta risiko kegagalan dalam memenuhi spesifikasi komponen yang dibutuhkan.
Tentukan Kapan Penggilingan Diperlukan Setelah Pemesinan CNC
Penggilingan harus ditambahkan setelah pemesinan CNC ketika geometri, akurasi, hasil akhir permukaan, atau kondisi material yang dibutuhkan tidak dapat dicapai secara andal hanya melalui penggilingan atau pembubutan.
Situasi umum meliputi:
- Poros baja keras yang membutuhkan diameter bantalan presisi.
- Pelat hasil penggilingan yang membutuhkan kerataan atau kesejajaran yang lebih presisi.
- Lubang presisi yang memerlukan koreksi geometris akhir.
- Sisipan cetakan yang membutuhkan permukaan pasangan yang akurat.
- Komponen yang memerlukan penyelesaian akhir setelah perlakuan panas.
Penggilingan tidak selalu diperlukan untuk setiap komponen presisi. Para insinyur harus membandingkan persyaratan akhir dengan kemampuan yang dapat dicapai dari proses pemesinan awal sebelum menambahkan operasi sekunder.
Pertanyaan Umum Demo Slot
Toleransi apa yang dapat dicapai oleh penggilingan presisi?
Penggilingan presisi dapat mencapai toleransi dimensi sekitar ±0.005–0.01 mm pada komponen yang sesuai dan peralatan yang terkontrol, sementara proses khusus dapat mencapai akurasi tingkat mikron. Kemampuan sebenarnya bergantung pada ukuran komponen, geometri, material, kondisi mesin, suhu, dan metode inspeksi. Toleransi dimensi juga harus dibedakan dari kerataan, kebulatan, dan kekasaran permukaan. Misalnya, komponen yang digiling mungkin memenuhi toleransi ukuran ±0.005 mm tetapi masih memerlukan verifikasi terpisah untuk toleransi geometrisnya. Nilai-nilai ini adalah contoh, bukan jaminan universal.
Bagaimana Perbandingan Proses Penggilingan dengan Penggilingan CNC untuk Penyelesaian Akhir?
Penggilingan umumnya menghilangkan sejumlah kecil material menggunakan butiran abrasif, sedangkan penggilingan CNC menggunakan mata pisau yang telah ditentukan untuk menghasilkan geometri dan permukaan akhir. Penggilingan dapat menguntungkan untuk material yang dikeraskan, permukaan akhir yang halus, dan persyaratan kerataan atau kebulatan yang ketat. Penggilingan CNC biasanya lebih efisien untuk rongga, kontur, dan penghilangan material yang lebih besar yang kompleks. Jika penggilingan sudah mencapai toleransi dan permukaan akhir yang ditentukan, penggilingan dapat menambah biaya yang tidak perlu. Pilihan yang tepat bergantung pada geometri fitur dan persyaratan fungsional.
Apakah penggerindaan dapat digunakan pada baja yang dikeraskan dan baja tahan karat?
Ya. Penggilingan umumnya digunakan pada baja yang dikeraskan dan baja tahan karat, tetapi pemilihan roda gerinda dan pengendalian termal sangat penting. Baja yang dikeraskan dapat digiling dengan roda gerinda aluminium oksida atau CBN yang sesuai, sedangkan baja tahan karat memerlukan perhatian pada beban roda gerinda, gesekan, dan pembangkitan panas. Penggilingan dapat menyelesaikan poros presisi, permukaan bantalan, dan perkakas setelah pengerasan. Namun, kondisi penggilingan yang tidak tepat dapat menyebabkan permukaan terbakar, perubahan kekerasan, atau tegangan sisa. Tingkat material dan kondisi perlakuan panas harus menjadi panduan dalam pemilihan proses.
Apa Penyebab Luka Bakar Akibat Menggiling dan Bagaimana Cara Mencegahnya?
Kerusakan akibat panas berlebih pada zona kontak roda gerinda dan benda kerja dapat terjadi. Penyebab umum meliputi butiran abrasif yang tumpul, gaya gerinda yang berlebihan, parameter yang tidak sesuai, pengiriman cairan pendingin yang buruk, dan pengkilapan roda gerinda. Pada baja yang dikeraskan, kerusakan termal dapat mengurangi kekerasan permukaan atau menciptakan tegangan sisa yang berbahaya. Pencegahannya meliputi pemilihan roda gerinda yang sesuai, menjaga ketajaman butiran pemotong, mengoptimalkan kondisi gerinda, dan mengarahkan cairan pendingin secara efektif. Inspeksi visual saja mungkin tidak dapat mendeteksi setiap jenis kerusakan, sehingga bagian-bagian penting mungkin memerlukan pengujian integritas permukaan tambahan.
Kapan Bagian yang Dikerjakan dengan Mesin CNC Harus Diselesaikan dengan Proses Penggilingan?
Komponen yang dikerjakan dengan mesin CNC harus diselesaikan dengan penggerindaan jika proses penggilingan atau pembubutan tidak dapat secara konsisten memenuhi toleransi, kerataan, kebulatan, penyelesaian permukaan, atau kondisi material yang dikeraskan yang dibutuhkan. Misalnya, jurnal bantalan yang dibubut mungkin memerlukan penggerindaan silindris untuk meningkatkan diameter dan kebulatan, sementara pelat perkakas yang digiling mungkin memerlukan penggerindaan permukaan untuk kerataan yang lebih presisi. Penggerindaan harus direncanakan sebelum tahap pengerjaan akhir agar tersedia cukup ruang untuk penyelesaian. Menambahkan penggerindaan secara tidak perlu akan meningkatkan biaya, penanganan, dan waktu tunggu tanpa harus meningkatkan kinerja.
Kesimpulan
Penggilingan adalah proses manufaktur presisi penting untuk menghasilkan dimensi yang akurat, hasil akhir permukaan yang terkontrol, dan permukaan fungsional yang andal. Efektivitasnya bergantung pada pemilihan metode penggilingan yang tepat, roda abrasif, mesin, parameter pemotongan, sistem pendingin, dan pendekatan inspeksi. Penggilingan permukaan, penggilingan silindris, penggilingan internal, dan metode lainnya masing-masing melayani aplikasi yang berbeda. Strategi manufaktur terbaik menggunakan penggilingan ketika geometri, material, toleransi, atau kondisi permukaan bagian tersebut membutuhkan presisi yang melebihi operasi pemotongan konvensional.
Di TiRapid , kami menyediakan layanan pemesinan dan manufaktur CNC presisi untuk komponen logam dan plastik sesuai pesanan. Tim kami mendukung penggilingan CNC, pembubutan, analisis DFM, pemilihan material, penyelesaian permukaan, dan inspeksi kualitas untuk membantu pelanggan menghasilkan komponen yang akurat, stabil, dan dapat diproduksi untuk aplikasi teknik nyata.
















