
A CNC megmunkálás során a szűk tűrésű megmunkálás lényege a lehető legkisebb eltérések szabályozása – a szerszám elhajlásától a hőeltolódásokig minden számít. Végigvezetem Önt azon, hogyan közelítem meg a szűk tűrésű projekteket a napi munkám során. Akár repülőgépipari alkatrészeket, akár orvosi implantátumokat gyárt, a szűk tűrésű CNC megmunkálás gondos tervezést, a megfelelő szerszámokat, környezeti szabályozást és minőségellenőrzést igényel.
Mik a megmunkálási tűrések?
A megmunkálási tűréshatár meghatározza, hogy egy gyártott alkatrész mennyire térhet el a névleges tervezési méretétől. Elengedhetetlen a megfelelő illeszkedés, a funkcionális megbízhatóság és a hosszú távú teljesítmény eléréséhez. A tűréshatárok, szabványok és anyaghasználati képességek ismerete segít a mérnököknek megalapozott, költséghatékony gyártási döntéseket hozni.
Mit tekintünk szigorú tűréshatárnak a CNC-ben?
Szigorú tűréshatárok fémekhez
Standard szűk tűréshatár: ±0.01 mm
Nagy pontosság: ±0.005 mm
Repülőgépipari/orvosi minőségű: ±0.002–0.003 mm
Ultrapontosság: ±0.001 mm
Szigorú tűréshatárok műanyagokhoz
A hőtágulás és a rugalmasság miatt:
Általános tömítettségi tűrés: ±0.02–0.05 mm
Műszaki műanyagok (PEEK/POM): ±0.01 mm-ig
Példa: Egy orvosi érzékelő PEEK házához ±0.01 mm-es rés szükséges a mikroelektronikai alkatrészek megfelelő illeszkedéséhez.
Mikrogyártási tűrések
CNC mikromegmunkálás : ±0.002–0.005 mm
Mikroszikraszikra: ±0.001 mm
Ultragyors lézeres megmunkálás: ~1 µm
Mérnöki szabványok és tűréshatárok
ISO 2768 tűréshatárok
f – Finom : precíziós fémmegmunkálás
m – Közepes : standard CNC megmunkálás (TiRapid alapértelmezett)
c – Durva : hegesztett és szerkezeti alkatrészek
v – Nagyon durva : durva vagy előmegmunkált alkatrészek
IT osztályok és szűk tűréshatárok
IT6–IT7 = Szigorú tűréshatár (±0.006–0.01 mm)
IT8–IT10 = Normál pontosság
IT11–IT13 = Általános megmunkálás
Anyagalapú tűréshatár-képesség
Alumínium, sárgaréz → Ultraszűk tűréshatárokhoz a legmegfelelőbb
Rozsdamentes acél, titán → Hő hatására jobban kitett, nehezebben megmunkálható
Műanyagok → Nagyobb hőmozgás, szélesebb tűréshatár ajánlott
Példa: Egy PTFE szeleptest gyárthatóságának javítása érdekében ±0.01 mm-ről ±0.03 mm-re kellett csökkenteni a tűréshatárt.
Miért fontos a szűk tűrésű CNC megmunkálás?
Jobb illeszkedés és funkcionális megbízhatóság
A szűk tűrések biztosítják a sima összeszerelést, és megakadályozzák a rezgést, a beszorulást vagy a túlzott kopást.
Összhang a tömegtermelésben
Biztosítják:
Ismétlési
Csökkentett selejt
Stabil minőség
Biztonsági, megfelelőségi és tanúsítási követelmények
Az olyan iparágak, mint a repülőgépipar és az orvostechnikai eszközök gyártása, stabil tűréshatár-szabályozást igényelnek az AS9100, ISO 9001 és egyéb szabványok teljesítéséhez.
Hosszabb élettartam és berendezés megbízhatóság
A precízió csökkenti a súrlódást és a hőtorzulást, meghosszabbítja az alkatrészek élettartamát és javítja a rendszer stabilitását.
Mik a Kulcstényezők Fvagy szűk tűréshatárok elérése
A szűk tűrések elérése az optimalizált tervezési döntések, az anyagviselkedés-szabályozás, a gépi képességek, a munkadarab-befogás, a forgácsolószerszámok, a műhelykörnyezet és a fejlett ellenőrző rendszerek eredménye. Amikor ezek a tényezők együttesen működnek, a gyártók következetes pontosságot tudnak biztosítani, csökkenteni tudják a selejtet, és egyensúlyt tudnak teremteni a minőség és a költséghatékonyság között.
Folyamattervezés és -kialakítás
A szigorú tűréshatárokat már a tervezési szakaszban helyesen kell meghatározni, nem szabad később, a megmunkálás során erőltetni.
A tűréshatárok racionális meghatározása
Sok vásárló kezdetben ±0.01 mm-t vagy akár ±0.005 mm-t kér, bár a funkció nem igényel ilyen pontosságot.
Egy általam kezelt PTFE szelep esetében azt javasoltuk, hogy DFM-en keresztül ±0.01 mm-ről ±0.03 mm-re lazítsunk. Az áteresztőképesség 30%-kal nőtt, a költség pedig körülbelül 20%-kal csökkent.
Kerülje a túlzott pontosságot
A túl szűk tűrések drámaian megnövelik a szerszámkopást, a megmunkálási időt, a beállítási költségeket és az ellenőrzési időt. A precíziós költségek exponenciálisan nőnek, minél szűkebb a tűréshatár. Ezért csak a kritikus jellemzőket kell szigorúan ellenőrizni.
Anyagi tényezők
A különböző anyagtulajdonságok közvetlenül meghatározzák az elérhető tűréshatárt.
Műanyagok: nagy hőtágulás és könnyű deformálódás
Az olyan anyagok, mint a PEEK, POM és PTFE, magas hőtágulási együtthatóval rendelkeznek. Megmunkálás után méreteik eltolódhatnak.
Például egy POM alkatrész, ha egy 20°C-os műhelyből egy 35°C-os területre kerül, több mint 0.02 mm-rel megváltozhat.
Alumíniumötvözetek: stabilak és alkalmasak szűk tűrésű munkákhoz
A 6061 és 7075 kiválóan megmunkálható, és általában ±0.01 mm-es vagy annál szorosabb pontosságot érnek el stabil állag mellett.
Rozsdamentes acél és titán: a kemény anyagok szerszámdeformációt okoznak
Az olyan anyagok, mint a 304, 316 és a Ti6Al4V, forgácsolás közben keményednek, és nagy szerszámterhelést generálnak, ami a vágóél elhajlásához vezet. A pontosság fenntartásához kisebb élcsökkentésekre és keményebb szerszámanyagokra van szükség.
Gépteljesítmény és technológia
A nagy pontosságú gépek a szigorú tűrések elérésének alapját képezik.
Nagy merevség és hőstabilitás
A szűk tűrésű alkatrészek gyártása gyakran csúcskategóriás gépeket igényel (pl. Makino, DMG MORI), amelyek szerkezete minimalizálja a deformációt terhelés közben.
Többtengelyes (5 tengelyes) megmunkálás
Az 5 tengelyes képesség csökkenti a másodlagos beállítások szükségességét és kiküszöböli a felhalmozódott hibákat.
Egy repülőgépipari alumíniumprojektben a három beállításról egyetlen 5 tengelyes műveletre való váltás következetesen ±0.008 mm-en belül tartotta a tűréshatárt.
Termikus kompenzációs rendszerek
A fejlett gépek valós idejű hőnövekedés-kompenzációval rendelkeznek az orsó megnyúlásának stabilizálása és a mikron szintű pontosság fenntartása érdekében.
Munkadarab-befogó és vágószerszámok
Nagy pontosságú szerelvények
A rögzítés ismétlési pontosságának ±0.005 mm-en belül kell lennie. Nagy tűrésű alkatrészekhez gyakran vákuumos rögzítésekre vagy egyedi szerszámrögzítőkre van szükség.
Szerszámanyag és geometria kiválasztása
A keményfém szerszámok, a bevonatos szerszámok és a mikrorádiuszos élű szerszámok csökkentik a forgácsolóerőket és a szerszám elhajlását.
A zsugorkötésű befogók segítenek a 2 μm alatti ütés szabályozásában, jelentősen javítva a felületminőséget és a tűréspontosságot.
Megmunkálási környezet szabályozása
Hőmérséklet-szabályozás ±1°C-on belül
A fémek a hőmérséklettel tágulnak. Például az acél vastagsága 10°C-onként 10 μm-rel változhat. Ezért a precíziós megmunkáló műhelyeknek légkondicionálót és állandó hőmérsékletű rendszereket kell használniuk.
Minimalizálja a rezgést, a port és a páratartalmat
A rezgés futást, rezgésnyomokat és méretbeli eltolódást okoz.
Felsőbb emeleteken található gépészműhelyekben jártam, ahol az épület rezgése 0.02 mm-nél nagyobb tűréshatár-eltéréseket okozott.
Ellenőrzési és mérési technológia
Gépre szerelt mérőrendszerek
Az olyan rendszerek, mint a Renishaw mérőfejek, korrigálják a szerszámeltolásokat a megmunkálás során, csökkentve a folyamat okozta eltéréseket és biztosítva a stabil pontosságot.
Nagy pontosságú méréstechnikai berendezések
A koordináta-mérőgépek, a lézeres interferométerek és a fehér fényű interferométerek elengedhetetlenek a mikron szintű mérés eléréséhez.
Egy általunk gyártott ±0.005 mm-es szelepprojekthez teljes körű ellenőrzésre és hőmérséklet-vezérelt mérésre volt szükség az összes alkatrész egységességének biztosítása érdekében.
DFM alkalmazása szűk tűrésű CNC megmunkáláshoz
A precíziós megmunkálásnál a tervezési fázis határozza meg a végső gyártási költség, az átfutási idő és a hozam több mint 80%-át. A szigorú tűrések nem mindig előnyösek. DFM nélkül növelik a megmunkálási órák számát, a szerszámkopást és a selejtarányt.
Mikor van igazán szüksége szigorú tűréshatárokra?
A szigorú tűréshatárokat funkcionális igényeknek kell vezérelniük, nem pedig az, hogy „mindent alapértelmezés szerint megszorítunk”.
Kerülje a túlméretezést szigorú tűréshatárokkal mindenhol
Sok beérkezett rajz szinte minden jellemzőt ±0.01 mm-es pontossággal jelöl, bár valójában csak 3-5 felülethez van szükség erre a pontosságra.
Egy repülőgépipari alumínium házzal kapcsolatos projektben a húsz ±0.01 mm-es méret ±0.03 mm-re való csökkentése ~40%-kal csökkentette a megmunkálási időt, és 12%-ról 2%-ra csökkentette a selejtet.
A szűk tűrések hatása a költségekre, a szállítási időre és a hozamra
A szűk tűrések jelentősen növelik a gyártási nehézségeket:
A megmunkálási idő 30–200%-kal nő
Az ellenőrzési erőfeszítések megduplázódnak
A szerszám élettartama több mint 50%-kal csökken
A selejtmennyiség növekszik, különösen a műanyagok és a vékonyfalú alkatrészek esetében
Ezért a szűk tűréshatárokat csak az illeszkedést, a tömítést, a biztonságot vagy a mozgáspontosságot befolyásoló felületekre szabad alkalmazni.
A helyes tűrések és illeszkedési osztályok beállítása
A mérnöki tervezésnek egyensúlyban kell tartania a gyárthatóságot és a funkcionális szándékot.
Válasszon gyakorlati illeszkedési osztályokat, és használja helyesen a GD&T-t
Gyakori illesztési párok a H7/g6 és a H8/f7.
A túl szoros illeszkedés nem javítja a funkciót – csak növeli a költségeket.
A GD&T szimbólumok, mint például a pozíció, a koaxialitás és a profil, pontosabban ábrázolják a funkcionális követelményeket, mint a rendkívül szűk lineáris tűrések.
Kerülje az egymásnak ellentmondó vagy túlságosan korlátozó tolerancialáncokat
Például, ha ugyanazon a furaton nagyon szűk kétoldali tűrést és rendkívül szigorú pozíciótűrést adunk meg, az lehetetlen követelményeket teremthet.
A tűréshatárokat az összeszerelési alapvonalakból kell levezetni, biztosítva, hogy minden tűréshatár szükséges és elérhető legyen.
Tűrésösszegzés és összeszerelési tűréstervezés
A végső összeszerelési eltérés az egyes alkatrészek eltéréseinek összege.
Egy rozsdamentes acél orvosi vezetőhüvely projektben az összeszerelés mindössze 0.04 mm teljes eltérést engedett meg.
A kritikus alkatrészekhez ±0.01 mm-t, a nem kritikus alkatrészekhez pedig ±0.05 mm-t rendeltünk, így minimális költséggel elértük az összeszerelési célt.
A szigorú tűrések eléréséhez szükséges legfontosabb geometriai tervezési alapelvek
Egy alkatrész geometriája közvetlenül meghatározza, hogy mennyire lesz megvalósítható a szükséges tűréshatár.
Éles belső sarkok helyett használjon lekerekítéseket
Tökéletes belső nulla sugarú sarkot nem lehet megmunkálni.
Ajánlott belső élkiegyenlítés: ≥1.5× szerszámrádiusz (általában 0.5–1 mm).
Ez csökkenti a szerszám terhelését, a rezgést és javítja a méretstabilitást.
Falak, lépcsők, menetek, hornyok és letörések racionális kialakítása
Falvastagság ≥0.8 mm (≥1.2 mm műanyagok esetén) a deformáció elkerülése érdekében
Horonyszélesség ≥1.3× szerszámátmérő a gyárthatóság érdekében
Menetmélység ≤2× menetátmérő a szerszámtörés és a tűréshatár-hibák elkerülése érdekében
Az állandó letörések javítják az ismételhetőséget és az összeszerelés minőségét
A felületi érdesség és a mérettűrés közötti kapcsolat
A finomabb Ra drámaian növeli a költségeket.
Például a Ra0.4μm 2-3-szor többe kerülhet, mint a Ra0.8μm.
Egy repülőgépipari alumínium alkatrész esetében az Ra0.4μm-ről Ra0.8μm-re való lazítása a ±0.01 mm-es tűréshatár betartása mellett ~25%-kal csökkentette az egységköltséget.
Módszerek és bevált gyakorlatok a szűk tűrésű CNC megmunkálás eléréséhez
A szigorú tűrések eléréséhez több tényezőre van szükség. Ez az anyag viselkedésétől, a gép képességeitől, a folyamattervezéstől, a szerszámozástól és a minőségellenőrzéstől függ. A jobb műhelyvezetés, az optimalizált forgácsolási paraméterek, a finomított munkafolyamatok és a pontos ellenőrzés révén a gyártók megbízhatóan elérhetik a ±0.01 mm-es vagy akár a ±0.005 mm-es tűréshatárokat, miközben csökkentik a selejtet és az összköltséget.
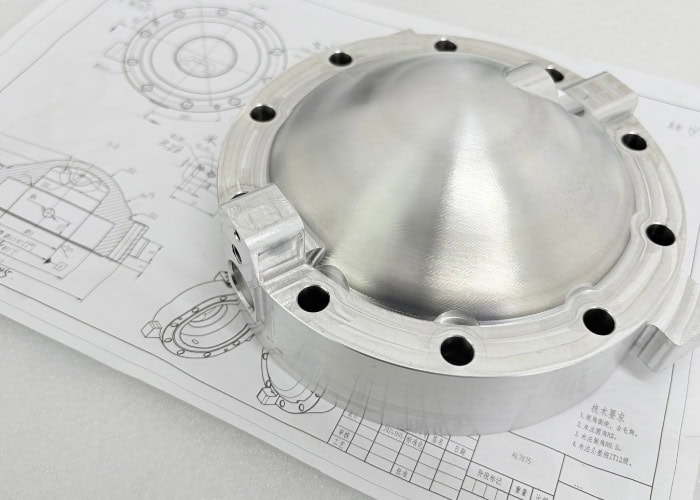
Alapvető műhelymenedzsment
A megfelelő megmunkálóüzem/gyártási környezet kiválasztása
A precíziós megmunkálás stabil létesítményi feltételeket igényel, például: Földszinti műhelyek vagy rezgésszigetelt alapozások
Nagy teljesítményű gépek (Mazak, DMG MORI), amelyek biztosítják a ≤2μm orsóütést
Egy ügyfél egy második emeleti műhelyben ±0.01 mm-es alkatrészeket próbált megmunkálni, és a padló rezgése miatt akár ±0.03 mm-es eltéréseket is tapasztalt. Miután a termelést áthelyezték a mi létesítményünkbe, minden méret stabilizálódott.
Stabil műhelyhőmérséklet és tiszta termelési környezet
A hőmérséklet erősen befolyásolja a méreteket. Például:
Az alumínium tágul ≈0.023 mm/m 1°C-onként
Acél≈0.011 mm/m 1°C-onként
A hőmérséklet ±1°C-on belül tartása elengedhetetlen a méretkonzisztencia érdekében.
A por és az olajköd szintén befolyásolhatja a vezetősíneket és a szerszámtartó ismétlési pontosságát.
Kiváló minőségű CNC gépek használata és rendszeres kalibrálás
A legfontosabb intézkedések a következők:
Orsókalibrálás lézeres interferométerrel (pozicionálási hiba ≤2μm)
Gömbtesztelés a gép geometriájának kompenzálására
Szerszámtartók húzóerejének ellenőrzése
A megfelelő gépkarbantartás a méretbeli eltérést ±0.02 mm-ről ±0.005 mm-re csökkenti.
Szerszámozási és forgácsolási paraméterek optimalizálása
Megfelelő és éles szerszámok kiválasztása minden anyaghoz
Alumínium: nagy sebességű acél vagy keményfém
Rozsdamentes acél/Titán: bevonatos szerszámok (TiAlN, AlTiN)
A PTFE-hez hasonló műanyagoknak éles széleket kell alkalmazniuk a deformáció elkerülése érdekében.
Az éles szerszámok csökkentik a forgácsolóerőket és 20–40%-kal javítják a tűrésstabilitást.
A forgácsolási sebesség, az előtolási sebesség és a fogásmélység kiegyensúlyozása
Tipikus értékek:
Alumínium: 12000 fordulat/perc, 1800 mm/perc előtolás, 0.3 mm DOC
Rozsdamentes acél: 3500 fordulat/perc, 400 mm/perc előtolás, 0.1 mm DOC
A helytelen előtolás vagy forgácsolási sebesség rezgést, hőképződést és mérethibát okoz.
Szerszámkopás-figyelés és cserestratégia
A vágóéleket 20–40 alkatrészenként ellenőrizze
Használjon szerszáméltartam-kezelő szoftvert
±0.005 mm tűrésű alkatrészek esetén minden kritikus lépésben cserélje ki a szerszámokat
Ez a stratégia 6%-ról 1% alá csökkentette a selejtet egy réz alkatrészeket gyártó projektnél.
Folyamattervezés: Nagyolás → Elősimítás → Simítás
Megmunkálási lépések felosztása
A nagyolás 60–80%-os anyagleválasztást eredményez
Elősimító levelek 0.2–0.4 mm-es alapanyagból
A simítás egyetlen menetben eléri a végső méretet a maximális pontosság érdekében
A szigorú folyamatfelosztás több mint 50%-kal csökkenti a méretbeli eltéréseket.
Nyersanyag kiválasztása és megmunkálási ráhagyás tervezése
A túl nagy anyagmennyiség növeli a ciklusidőt, a túl kicsi anyagmennyiség pedig a befogás instabilitását okozza.
±0.01 mm-es alkatrészek esetén legalább 3 mm-es további alapanyag ajánlott a biztonságos rögzítéshez.
Nagy volumenű vs. kis volumenű/prototípus stratégiák
Tömegtermelés: ciklusismétlési pontosság, szerszáméltartam-kezelés, folyamat közbeni mérés
Prototípusok: rugalmasság és egyalkatrészes optimalizálás
Tömegtermeléshez gyakran használunk dedikált befogókat, prototípusokhoz pedig puha pofákat.
Folyamat közbeni és végső ellenőrzés
Gépre szerelt méréstechnika és zárt hurkú kompenzáció
A Renishaw mérőfejek használata lehetővé teszi:
Kritikus méretek folyamat közbeni mérése
Automatikus szerszámhossz- és átmérőkompenzáció
A hőeltolódás okozta toleranciahiba megelőzése
Kötelező a ±0.005 mm-t igénylő alkatrészekhez.
Elsődleges ellenőrzés (FAI) és mintavételi tervek
100%-os méretellenőrzés FAI esetén
Mintavétel 10–30 alkatrészenként a gyártás során
SPC diagramok a kulcsfontosságú dimenziók monitorozásához
Selejtcsökkentés korai ellenőrzéssel
Egy orvosi alkatrész-projektben az FAI + folyamat közbeni szondázás bevezetésével a selejtet 8%-ról 1.5%-ra csökkentettük.
Hogyan lehet egyensúlyt teremteni a költségek és a kockázatok között a szűk tűrésű megmunkálás során
A precíziós gyártásban minél szűkebb a tűréshatár, annál nagyobb a költség, a nehézség és a kockázat. A vállalatoknak egyensúlyt kell teremteniük a teljesítmény, a költségvetés, a szállítási idő és a gyárthatóság között. A ±0.005 mm-es tűréshatárok szükségtelen meghatározása túlzott költségeket, hosszabb termelési ciklusokat és magasabb selejtarányt okozhat.
Miért növelik a szigorúbb tűrések a költségeket?
A szűk tűrésű megmunkálás költségnövekedése több tényező együttes hatásának tudható be:
Több megmunkálási lépésre van szükség
A ±0.01 mm vagy ±0.005 mm elérése jellemzően több szakaszt igényel, például nagyolás → elősimítás → simítás → kompenzációs menetek.
Például egy általunk gyártott rozsdamentes acél konzolnál a ±0.008 mm-es furat eléréséhez két további finomforgácsolási menetre volt szükség, ami megduplázta a megmunkálási időt.
Az adagolási sebességet jelentősen csökkenteni kell
A lassabb, stabilabb forgácsolás megakadályozza a hő okozta méretbeli eltolódást.
Az alumínium megmunkálása során az előtolási sebességet 1200 mm/percről 450 mm/percre csökkentettük, hogy fenntartsuk a ±0.01 mm-es síklapúságot – ami jelentősen növelte a ciklusidőt.
Speciális szerszámokra és szerelvényekre van szükség
A mikroszintű tűrések gyakran PCD szerszámokat, egyedi fúrórudakat vagy ultrakemény marókat igényelnek, amelyek 3–8-szor drágábbak a standard szerszámoknál, és gyorsabban kopnak.
Magasabb selejt- és átdolgozási kockázat
Egy ±0.005 mm-es ablakkal a megengedett tartomány rendkívül szűk. Már egy 0.002 mm-es eltérés is használhatatlanná tehet egy alkatrészt, különösen olyan nehezen megmunkálható anyagok esetén, mint a titán vagy a rozsdamentes acél.
Precíziós projektek költségstruktúrája
A szűk tűrésű megmunkálás a következők miatt befolyásolja az árajánlatokat:
Hosszabb megmunkálási ciklusok (2–5-szörös a standard tűréshez képest)
Gyorsabb szerszámkopás
Hosszabb ellenőrzési idő koordináta-mérőgéppel vagy lézeres méréssel
Alacsonyabb hozamráta
Ezért a ±0.05 mm-ről ±0.01 mm-re történő meghúzási tűrések 30–200%-kal növelhetik a költségeket.
A teljesítmény és a gyárthatóság egyensúlyban tartása
A DFM-ben a szigorúbb tűréshatár nem azt jelenti, hogy „minél szorosabb, annál jobb”, hanem azt, hogy „elég szoros a funkcióhoz”.
Megfelelő tűréshatár megbeszélése a beszállítóval
Tapasztalt megmunkáló partnereink a funkció és a gyárthatóság alapján tudnak tűréshatárokat javasolni.
Például egy általunk készített PEEK házban az ügyfél kezdetben ±0.01 mm-es pontosságot kért. A funkcionális követelmények felmérése után ±0.03 mm-re módosítottuk, amivel 40%-kal csökkentettük a költségeket és a gyártási időt a felére csökkentettük.
Hol lehet enyhíteni a toleranciákat?
A tűrések jellemzően a következőkben lazíthatók:
Nem illeszkedő felületek
Külső kozmetikai területek
Az összeszerelés igazítását nem befolyásoló régiók
A falvastagságra nem érzékeny jellemzők
Egy ügyfél egyszer ±0.02 mm-es pontosságot határozott meg egy teljes alumínium konzolon. Csak három furat volt kritikus. A többi jellemző ±0.1 mm-re való lazításával a termelékenység közel háromszorosára nőtt.
Stratégiák a tűrések optimalizálására a teljesítmény befolyásolása nélkül
Cserélje ki az éles sarkokat lekerekítésekkel
Növelje a falvastagságot a deformáció csökkentése érdekében
A megmunkálási idő megtakarítása érdekében állítsa be a felületminőséget Ra0.8-ról Ra1.6-ra
A tűréshatár-összehasonlító elemzéssel kerülje a redundáns precíziós megmunkálásokat.
Az intelligens tűréshatár-beállítás biztosítja a teljesítményt és a költséghatékonyságot.
Mik a Tipikus alkalmazások és ipari szabványok
A szűk tűrésű CNC megmunkálás elengedhetetlen az orvosi, repülőgépipari, félvezető-, autóipari és nagy pontosságú ipari alkalmazásokban. Ezek az ágazatok kivételes méretpontosságot, megbízhatóságot és funkcionális stabilitást igényelnek.
| Alkalmazási ipar | Tipikus szűk tűrésű alkatrészek | Toleranciakövetelmények |
| Orvostechnikai eszközök és fogászati implantátumok | Sebészeti eszközök, implantátum csatlakozók, mikrobillentyű testek, korrózióálló tartók | Általában ±0.01 mm és ±0.005 mm között, magas felületi minőség és ismételhetőség szükséges |
| Repülőgépipari és védelmi alkatrészek | Turbina alkatrészek, aktuátorok, szerkezeti összeköttetések, precíziós rögzítések | Rendkívül nagy megbízhatóság, egyes kritikus területeken ±0.005 mm-es vagy annál szorosabb szigetelés szükséges |
| Elektronikai és félvezető szerelvények | Szegélybefogók, hőelvezető modulok, precíziós befogók, kerámia szigetelők | Nagy méretstabilitás, szigorú síkfelületi és felületkezelési követelmények |
| Autóipar és új energiarendszerek | Motorházak, érzékelőülések, folyadékszabályozó szelepek, akkumulátor szerkezeti alkatrészei | Nagyfokú konzisztencia tömeggyártásban, jellemzően ±0.02 mm és ±0.01 mm között |
| Nagy pontosságú ipari és műszeralkatrészek | Metrológiai alkatrészek, hidraulikus/pneumatikus alkatrészek, precíziós tengelyek és perselyek | A kopásállóság, a koaxialitás és a merőlegesség szigorú ellenőrzése, ±0.01 mm vagy az alatt |
GYIK
Mi a legnagyobb tűréshatár a megmunkálásnál?
Általánosságban elmondható, hogy a CNC megmunkálás során a legmagasabb (azaz a leglazább) tűréshatár, amellyel dolgozom, ±0.1 mm, ami gyakori a szerkezeti vagy nem kritikus alkatrészeknél. Például olyan konzoloknál vagy fedeleknél, amelyek nem igényelnek szoros illeszkedést. Ez a szint gyors és költséghatékony termelést biztosít, különösen nagyméretű alkatrészek esetében, ahol a méretváltozás elfogadható.
Melyik tűréshatár megmunkálása a legnehezebb?
A ±0.002 mm-nél (2 mikronnál) kisebb tűrések rendkívül nagy kihívást jelentenek. Ezen a szinten már a kisebb hőeltolódások, szerszámkopás vagy anyagbeli egyenetlenségek is kiüthetik az alkatrészt a specifikációból. Általában ultrastabil 5-tengelyes gépekre, koordináta-mérőgépes ellenőrzésekre és hőmérséklet-szabályozott környezetekre támaszkodom az ilyen igények kielégítésére.
Mi a minimális tűréshatár a megmunkálásnál?
A valós gyártás során sikeresen elért minimális tűréshatár ±0.001 mm (1 mikron), jellemzően csúcskategóriás mikroszikraforgácsolással vagy femtoszekundumos lézeres megmunkálással. Hagyományos CNC esetén ez a határérték ±0.002–0.005 mm körül van, a beállítástól, az anyagtól és az ellenőrzési módszertől függően.
Melyek a megmunkálás tolerancia fokozatai?
Általános megmunkáláshoz az ISO 2768 szabványt használom – finom (f), közepes (m), durva (c) és nagyon durva (v) fokozatokban. Precíziós munkákhoz a GD&T lehetővé teszi számomra, hogy ±0.01 mm-es vagy annál szűkebb pontosságú alak- és helyvezérlést alkalmazzak. A repülőgépiparban az AS9100 szabványok gyakran ±0.005 mm-re vagy annál jobbra feszegetik a tűréshatárokat.
Mi történik, ha a gyártási tűrések túl szűkek?
Amikor a tűrések túl szűkek – mondjuk szükségtelenül ±0.005 mm alatt –, gyakran 2-3-szoros megnövekedést tapasztalok a megmunkálási időben, gyakoribb szerszámcseréket és akár 15%-ot is meghaladó selejtarányt. Ez magasabb ellenőrzési költségeket és szigorúbb környezeti ellenőrzést is igényel. Hacsak funkcionálisan nem szükségesek, az ilyen tűrések csökkentik a hatékonyságot és jelentősen növelik az egységnyi költségeket.
Összegzés
A szűk tűrésű CNC-megmunkálás a precíziós tudomány és a gyártásművészet keveréke. Tapasztalataim szerint a siker mindenekelőtt egy dologtól függ: a fegyelemtől. A tervezés, a folyamatirányítás, a mérés és a kommunikáció fegyelmezettségétől. Akár ±0.002 mm-es pontosságra törekszik, akár egyszerűen csak a repülőgépipari előírásoknak próbál megfelelni, a titok abban rejlik, hogy mindent kézben kell tartani, amit lehet – és tudni kell, mit nem.
A szigorú tolerancia nem a tökéletességről szól, hanem a következetességről, a kommunikációról és az okos döntésekről. Ha egy kihívást jelentő részhez nyúl, vagy a folyamatát szeretné fejleszteni, ne habozzon kapcsolatba lépni velünk, vagy megosztani a helyzetét. Néha egy második vélemény is nagy különbséget jelent.















