
A vékonyfalú megmunkálás CNC megmunkálási módszerek használatát jelenti, amelyekkel anyagot távolítanak el a munkadarabból, és viszonylag vékony keresztmetszetű, alacsony merevségű és szigorú méretkövetelményekkel rendelkező alkatrészeket hoznak létre. Ez a precíziós gyártás egyik legnagyobb kihívást jelentő folyamata, mivel a vékony falak nagyon érzékenyek a rezgésre, a deformációra és a megmunkálási hibákra.
Ebben az útmutatóban megismerheti, mit jelent a vékonyfalú megmunkálás, miért nehéz irányítani, milyen szerszámokat és megtámasztási módszereket használnak általában, és hogyan optimalizálható a megmunkálási folyamat lépésről lépésre.
Mit Is Thin-Wminden Mcsiszoló
A vékonyfalú megmunkálás a vékonyfalú, összetett és merev alkatrészek precíziós forgácsolásának folyamatát jelenti. Általánosságban elmondható, hogy az alkatrészeket vékonyfalúnak minősítik, ha falvastagságuk kisebb, mint 2 mm, vagy ha magasság-falvastagság arányuk (H/T) nagyobb, mint 10.
A tényleges feldolgozási projektjeimben a vékonyfalú alkatrészek aránya meghaladja a 20%-ot, különösen a repülőgépiparban, a könnyűszerkezetes autóiparban, az orvostechnikai eszközök gyártásában és a szórakoztatóelektronikai iparágakban. Rendkívül magasak a súly- és szilárdsági követelmények, és a vékonyfalú kialakítás szinte szabvánnyá vált.
Miért növekszik folyamatosan a vékony falú alkatrészek iránti kereslet? A kulcs a könnyűsúly és a jobb teljesítmény trendjében rejlik. A repülőgépiparban például a Nemzetközi Légi Szállítási Szövetség (IATA) szerint a repülőgép-szerkezet minden kilogrammjának csökkentése évente körülbelül 3,000 dollár üzemanyagköltséget jelenthet. Az új energiájú járművek iparágában a 10%-os súlycsökkentés 6-8%-kal növelheti a járművek hatótávolságát. Ez azt jelenti, hogy a tervezőknek és a gyártóknak egyre inkább vékony falú szerkezeteket kell alkalmazniuk a súlycsökkentés és az energiahatékonyság javítása érdekében, miközben megőrzik a megfelelő szilárdságot és merevséget.
Ezért a vékonyfalú megmunkálás nem csupán egy feldolgozási technológia, hanem egy olyan képesség is, amely a jövőbeli gyártási trendekre irányul. Vékonyfalú alkatrészek megmunkálásakor gyakran átfogóan kell mérlegelnem az alkatrésztervezés, a befogási séma és a szerszámkiválasztás racionalitását. Adatvezérelt paraméteroptimalizálás révén biztosítom a feldolgozás stabilitását és pontosságát, biztosítva, hogy az megfeleljen az iparág szigorú követelményeinek a könnyű súly és a nagy teljesítmény tekintetében.
Alapvető kihívások Of Vékonyfalú megmunkálás
A vékonyfalú megmunkálás problémája a munkadarab merevségének hiányában rejlik. Ez közvetlenül deformációhoz, rezgéshez és hőfeszültség-felhalmozódáshoz vezet a forgácsolási folyamat során, ami végső soron rontja a méretpontosságot és a felületi minőséget. A tényleges megmunkálási projektjeimben a statisztikák azt mutatják, hogy a vékonyfalú alkatrészek utómunkálati aránya körülbelül 30–40%-kal magasabb, mint a hagyományos szerkezeti alkatrészeké. Ez elsősorban annak köszönhető, hogy ezeket a kihívásokat nem sikerül hatékonyan kezelni.
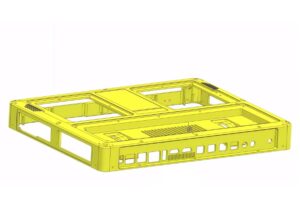
Először is, a munkadarab merevségének hiánya a legközvetlenebb probléma. Amikor a forgácsolóerő a vékony falú területre hat, az alkatrész rugalmas és képlékeny alakváltozáson megy keresztül, ami a tűréshatáron túli méretbeli eltéréseket eredményez. Másodszor, a forgácsolási hő és a maradék feszültség nem hagyható figyelmen kívül, különösen olyan anyagok esetében, mint az alumíniumötvözetek és a titánötvözetek. Hosszú távú forgácsolás során hajlamos a lokális hőtágulás, és a munkadarab lehűlése után gyakran vetemedés következik be, ami befolyásolja az összeszerelés pontosságát. Ezenkívül nagysebességű megmunkálás során a vékony falú alkatrészek hajlamosak a rezonanciára és a rezgésnyomokra, ami nemcsak a felületkezelést roncsolja, hanem felgyorsítja a szerszámkopást is. Végül természetes ellentmondás van a felületminőség és a megmunkálási hatékonyság között: a deformáció elkerülése érdekében csökkenteni kell a forgácsolási mélységet és az előtolási sebességet, de ez meghosszabbítja a feldolgozási időt és növeli a költségeket.
Ezért vékony falú alkatrészekkel végzett munka során jellemzően a befogások optimalizálását, a forgácsolási paraméterek finomhangolását és a szerszámpálya-tervezést helyezem előtérbe. Adatvezérelt megközelítést alkalmazok a deformációs kockázatok felmérésére, és szükség esetén segédtámaszokat vagy szegmentált megmunkálási stratégiákat alkalmazok a hibák csökkentése érdekében. Bár ezek a kihívások jelentősek, szisztematikus folyamatoptimalizálással fokozatosan leküzdhetők.
folyamat Design Palapelvek For Thin-Wminden Mcsiszoló
A vékonyfalú megmunkálásnál a folyamattervezés optimalizálása a kezdetektől fogva fontos, ahelyett, hogy kizárólag a megmunkálási folyamat során végrehajtott eseti beállításokra hagyatkoznánk. Tapasztalataim szerint azok a projektek, amelyek már a tervezési fázisban figyelembe veszik a vékonyfalú tulajdonságokat és megfelelő folyamatokat dolgoznak ki, általában 25–35%-kal magasabb első menetes hozamot érnek el. Ez azt mutatja, hogy az alkatrészszerkezet, a befogásválasztás és a szerszámpályák proaktív optimalizálása kulcsfontosságú a deformáció szabályozásához és a megmunkálási hatékonyság javításához.
Pművészet
A tervezési fázisban a lokális merevség növelését helyezem előtérbe erősítő bordák hozzáadásával és az alátámasztási területek racionális elosztásával. Rendkívül vékony falak esetén gyakran alkalmazok ideiglenes tartószerkezeteket – a megmunkálás során megtartom a segédbordákat, majd az alakítás után eltávolítom azokat –, hogy csökkentsem a deformáció kockázatát. A statisztikák azt mutatják, hogy ez a fajta kialakítás körülbelül 40%-kal csökkentheti az alkatrészek deformációját.
alkatrész And Clámpázás Technology
A készülékek kiválasztása is kulcsfontosságú. A hagyományos mechanikus készülékek könnyen okozhatnak lokalizált feszültségkoncentrációkat vékony falú alkatrészek megmunkálásakor, ami deformációhoz vezethet. Ennek megoldására a vákuumos készülékeket részesítem előnyben az egyenletes erőeloszlás érdekében, vagy a rugalmas tartókészülékeket az összetett alkatrészgörbék befogadására. A tömeggyártásban lévő összetett, vékony falú alkatrészekhez jellemzően speciális készülékeket fejlesztek az ismételhető és megbízható befogás biztosítása érdekében.
Tlol Sválasztás And Ckimondva Path
A tervezés során általában az éles, kis ellenállású forgácsolószerszámokat részesítem előnyben a munkadarab deformációjának minimalizálása érdekében. Mászás marás jelentősen csökkentheti a forgácsolóerőket és javíthatja a felületi minőséget. Továbbá gyakran alkalmazok szegmentált pályatervezést a feszültség és a hőeloszlás eloszlatására, elkerülve a teljes felületen a hosszú, folyamatos forgácsolás által okozott lokalizált hődeformációt. A gyakorlat azt mutatja, hogy a megfelelő pályatervezés körülbelül 30%-kal csökkentheti a rezgést és a deformációt.
Összességében a vékonyfalú megmunkálás stabilitása nem egyetlen folyamat optimalizálásának eredménye, hanem a szerkezeti tervezés, a befogások támogatása és a szerszámpálya-tervezés szisztematikus kombinációjának eredménye. Az adatvezérelt ellenőrzés és a felhalmozott tapasztalatok révén általában elfogadható tartományon belül tudom szabályozni a deformációt az első próbaforgácsolás során, így biztosítva a stabilitást és az állandóságot a későbbi tömeggyártásban.
Paraméter optimalizálás For Vékonyfalú megmunkálás
Vékonyfalú alkatrészek megmunkálásakor a forgácsolási paraméterek optimalizálása jelentősen befolyásolja a folyamat stabilitását. Tapasztalataim szerint a fémekből ( alumíniumötvözetek, rozsdamentes acél, réz ) és műszaki műanyagokból (POM, PEEK, PVC) készült vékonyfalú alkatrészek megmunkálásakor a megfelelő sebességek, előtolások és szerszámválasztás alkalmazásával hatékonyan szabályozhatók a falfelület eltérései ±0.02 mm -en belül, és Ra 0.6 μm felületi érdesség érhető el.
A következő táblázat a tipikus paramétertartományokat és azok előnyeit mutatja:
| Paraméter kategória | Ajánlott tartomány (tipikus anyagok) | Előnyök |
| Vágási sebesség (Vc) | Alumíniumötvözet: 250–350 m/perc POM: 500–800 m/perc |
A nagysebességű marás csökkenti a forgácsolóerőket és javítja a felületi minőséget |
| Előtolási sebesség (fz) | Alumíniumötvözet: 0.05–0.12 mm/z POM: 0.10–0.25 mm/z |
A nagy előtolású stratégia javítja a megmunkálási hatékonyságot és elkerüli az élrátétképződést |
| Fogásmélység (ap) | Általában ≤0.5 mm (vékony fal) | A kis vágási mélység csökkentheti a vágóerőt és a fal deformációját |
| Vágási szélesség (ae) | 20–40%-os szerszámátmérő | A réteges feldolgozás csökkenti a feszültséget és a hőképződést |
| Szerszám átmérő | Gyakran használt Ø4–Ø12 mm-es nyakkivágó szerszámok | Csökkenti az interferenciát, alkalmas szűk területeken történő feldolgozásra |
| Szerszám bevonat | TiAlN vagy AlTiN bevonat | Javítja a kopásállóságot, fokozza a hőelvezetési kapacitást, alkalmas magas hőmérsékletű ötvözetekhez |
Tényleges E hatás ( A alumínium ötvözet vs POM)
Ezzel a paraméterkombinációval az alumíniumötvözetből készült vékonyfalú alkatrészek faldeformációja 0.01-0.02 mm-en belül szabályozható, és az első áthaladási arány 30%-kal nő.
A POM vékonyfalú alkatrészek nagy anyagrugalmasságának és alacsony forgácsolási ellenállásának köszönhetően a nagy sebességű és nagy előtolású stratégiák alkalmazása 20-30%-kal növelheti a feldolgozási hatékonyságot, csökkentheti a felületi olvadást és stabilizálhatja a szerszám élettartamát.
Ra 0.8–1.0 μm finommegmunkálás után, amely megfelel az elektronikus és elektromos házak alkatrészeire vonatkozó hagyományos követelményeknek.
Hőség And Shajfürt Control
Vékonyfalú alkatrészek megmunkálásakor a hőképződés és a maradék feszültség kulcsfontosságú tényezők, amelyek hozzájárulnak a deformációhoz. Repülőgépipari és orvosi minőségű vékonyfalú alkatrészekkel végzett munka során megfigyeltem, hogy a hő- és feszültségkezelés elhanyagolása 0.05–0.1 mm-es alkatrészvetemülést eredményezhet, ami akár a későbbi összeszerelési pontosságot is befolyásolhatja. A hűtési módszerek megfelelő megválasztásával, a megmunkálási sorrend optimalizálásával és a feszültségmentesítési eljárások alkalmazásával a deformáció kockázata jelentősen csökkenthető, ±0.02 mm-en belüli méreteltérések és Ra 0.8–1.2 μm-es egyenletes felületi minőség érhető el.
Amikor Ctömítés A Cooling Mmódszer,
Általában a nagynyomású hűtőfolyadékot (50–70 bar) részesítem előnyben. Ez hatékonyan elvezeti a forgácsolási hőt és megkönnyíti a forgácseltávolítást, így különösen alkalmas rossz hővezető képességű anyagok, például titán és rozsdamentes acél megmunkálására. Lágy anyagok, például alumínium nagy sebességű marásakor a minimális mennyiségű kenést (MQL) részesítem előnyben. Ez nemcsak a szerszámkopást csökkenti, hanem 15–20%-kal csökkenti a megmunkálási hőmérsékletet is. A projektstatisztikák alapján a megfelelő hűtési módszer 20–30%-kal meghosszabbíthatja a szerszám élettartamát.
Processing
közvetlenül befolyásolja a feszültségmentesítés hatását is. Általában egy szakaszos eljárást alkalmazok: nagyolás – feszültségmentesítés – elősimítás – simítás. A nagyolás után 0.3–0.5 mm-es anyagot hagyok hátra, majd a simítás előtt természetes öregítést vagy alacsony hőmérsékletű lágyítást végzek. Ez az eljárásmód több mint 40%-kal csökkentheti az alkatrész vetemedését.
Heszik
kezelés (T6, T651 stb.) a belső feszültségek kiküszöbölésére. A magas hőmérsékleten nem kezelhető precíziós szerkezeti alkatrészek esetében a vibrációs öregítés (VSR) vagy a hősokk-feszültségmentesítés (TSR) jöhet szóba. Ezek a fizikai feszültségmentesítési módszerek 60–80%-kal csökkenthetik a maradék feszültséget, biztosítva a vékony falú alkatrészek hosszú távú stabilitását a megmunkálás után.
Ezen hő- és feszültségszabályozási stratégiák együttes alkalmazása lehetővé tette számomra, hogy jelentősen csökkentsem az alkatrészek utólagos megmunkálásának arányát a tényleges gyártás során, és hatékonyan javítsam a vékony falú alkatrészek szállítási állandóságát és hosszú távú megbízhatóságát.
Magas-Pfelülvizsgálat Processing And Testing
A vékony falú alkatrészek megmunkálása rendkívül magas követelményeket támaszt a méretpontossággal és a felületi minőséggel szemben, különösen a repülőgépiparban és az orvostechnikai eszközök gyártásában. Gyakran szükségesek a ±0.01–0.02 mm-es tűrések és a Ra 0.8 μm vagy annál jobb felületi érdesség. Ezen szabványok betartása nehéz garantálni pusztán a hagyományos empirikus paraméterekkel. Ezért a gyártás során valós idejű monitorozást, adaptív vezérlést, valamint online mérést és kompenzációt alkalmazok a stabilabb és szabályozhatóbb megmunkálási folyamat biztosítása érdekében.
Igazi-Time Mfigyelés And Aadaptív Cellenőrzés
A forgácsolóerő-érzékelők és rezgésfigyelő modulok szerszámgéprendszerbe integrálásával valós időben tudjuk rögzíteni a terhelésváltozásokat a forgácsolási folyamat során, lehetővé téve a CNC rendszer számára az előtolás és az orsófordulatszám automatikus beállítását. Ez az adaptív vezérlési stratégia 15–25%-kal csökkentheti a forgácsolóerő ingadozását, jelentősen mérsékelve a rezgés és a szerszámkopás okozta faleltéréseket. Továbbá a valós idejű monitorozás azonnal azonosíthatja a rendellenes körülményeket, megelőzve a szerszámtörést és a munkadarab selejtjét.
gépre szerelt mérőfejrendszerek (mint például a Renishaw vagy a Blum) a kritikus méretek online ellenőrzéséhez és dinamikus kompenzálásához a CNC rendszeren keresztül. Ez a folyamat elkerüli a hődeformáció vagy a szerszámgép eltolódása okozta kumulatív hibákat, több mint 30%-kal csökkentve a végtermék méretbeli eltéréseit. Vékony falú alkatrészek sorozatgyártása esetén ez az online mérési megoldás következetesen növelheti az első menetes hozamot több mint 95%-ra, jelentősen csökkentve a későbbi kézi ellenőrzési és utólagos megmunkálási időt.
Compare Of Cáltalában Uszomjúság Hnagyon-Pfelülvizsgálat Mcsiszoló And Testing Methods
| Műszaki módszerek | Jellemzők | Jobb teljesítmény |
| Valós idejű forgácsolóerő-monitorozás | Forgácsolóerők valós idejű érzékelése és a paraméterek automatikus beállítása | A forgácsolóerő ingadozása 15–25%-kal csökken, ami csökkenti a fal deformációjának kockázatát. |
| Adaptív előtolásvezérlés | Dinamikus előtolási sebesség beállítása a terhelés és a szerszám állapota alapján | Fokozott megmunkálási stabilitás és 10–20%-kal hosszabb szerszáméltartam |
| Gépbe épített online mérőfejrendszer | A kulcsfontosságú méretek közvetlen felismerése a feldolgozás során, és visszajelzés adására a kompenzációhoz | A méretbeli eltérés több mint 30%-kal csökken, ami csökkenti a másodlagos befogási hibákat |
| Dinamikus hibakompenzáció | A hőeltolódás és a gép deformációja okozta hibák automatikus korrigálása | Az első tétel minősített aránya több mint 95%-on stabilizálható |
A valós idejű monitorozás és az online kompenzációs technológia révén a vékonyfalú megmunkálás nemcsak rendkívül magas pontossági szabványokat érhet el, hanem biztosíthatja a feldolgozás állandóságát és a termelési hatékonyságot is. Ez a modern gyártás nélkülözhetetlen kulcsfontosságú láncszeme.
Tipikus ALKALMAZÁS Cázok Of Thin-Wminden Mcsiszoló
A vékonyfalú megmunkálást széles körben alkalmazzák azokban az iparágakban, ahol rendkívül magasak az igények a súly, a pontosság és a szerkezeti komplexitás tekintetében. Projektstatisztikáim szerint a vékonyfalú alkatrészek az összes precíziós megmunkálási feladat körülbelül 20–30%-át teszik ki, fő alkalmazási területeik a repülőgépipar, az orvostechnikai eszközök és a szórakoztató elektronika.
| Ipari alkalmazások | Anyag- és szerkezeti jellemzők | Feldolgozási követelmények és tipikus paraméterek |
| Repülőgépipari vékonyfalú alkatrészek | Alumíniumötvözet (6061-T6, 7075-T6), POM, PEEK, falvastagság 0.5–1.0 mm | ±0.02 mm méretpontosság, Ra 0.8–1.2 μm felületi minőség |
| Orvosi berendezések alkatrészei | Rozsdamentes acél (316L), POM, PVC
PC, titánötvözet (Ti6Al4V) héj |
Nagy pontosságú (±0.015 mm), sorjamentes, polírozott |
| A fogyasztói elektronika | Alumínium-magnézium ötvözetből készült szerkezeti és külső elemek, falvastagság 0.6–1.2 mm | Ra 0.6–1.0 μm, eloxált vagy homokfúvott felületkezelés |
Ezek az esetek azt mutatják, hogy a vékonyfalú megmunkálás nem korlátozódik egyetlen alkatrésztípusra, hanem az alkalmazások széles skáláját öleli fel, a repülőgépipari szerkezetektől a mindennapi fogyasztási cikkekig. A gyakorlatban azt tapasztaltam, hogy bár az alkalmazások eltérőek, a könnyű kialakítás, a nagy pontosság és az esztétikus felületek közös jellemzői rendkívül sokoldalúvá teszik a vékonyfalú megmunkálási technológiát.
Energia Saving And Sfenntartható Processing
A vékonyfalú megmunkálásban az energiatakarékosság és a fenntarthatóság fokozatosan a vállalati versenyképesség fontos összetevőjévé válik. A múltban hajlamosak voltunk a megmunkálási pontosságra és a termelési hatékonyságra összpontosítani, de a feldolgozóipar zöldre való áttérésével az energiafogyasztás csökkentése és a szerszámok élettartamának meghosszabbítása a termékminőség biztosítása mellett központi kérdéssé vált, amellyel foglalkozni kell.

Többcélú optimalizálás: a minőség, a hatékonyság és az energiafogyasztás egyensúlya
Többcélú optimalizálást fogok végezni, átfogóan figyelembe véve a minőség, a hatékonyság és az energiafogyasztás közötti egyensúlyt. Például nagysebességű marásnál az orsófordulatszám és az előtolási sebesség beállításával csökkenthető a szükségtelen energiaveszteség, miközben biztosított a felületi minőség; ugyanakkor az ésszerű szerszámpálya-tervezés és a kötegelt feldolgozási sorrend optimalizálásával tovább lerövidíthető a levegős forgácsolási idő és a segédidő, és az általános feldolgozási hatékonyság 8–12%-kal javítható.
Zöld gyártási koncepciók Aés megnövelt szerszáméltartam:
A zöld gyártás nemcsak az energiamegtakarítást foglalja magában a megmunkálás során, hanem a környezetbarát hűtési és kenési technológiák (például a minimális mennyiségű kenés (MQL)) alkalmazását is. Például egy vékony falú alumíniumötvözet alkatrészeket tartalmazó projektben a minimális mennyiségű kenés megvalósítása nemcsak a forgácsolási hőt és súrlódást szabályozta, hanem 80%-kal csökkentette a hűtőfolyadék-fogyasztást is, így közel száraz megmunkálási hatást ért el.
Továbbá a bevonatos szerszámok (például TiAlN és AlTiN) használata és az optimalizált szerszámgeometria jelentősen csökkenti a forgácsolóerőket és a súrlódási hőt, ezáltal meghosszabbítja a szerszám élettartamát és csökkenti a szerszám selejtjét. Hosszú távon ezek az intézkedések évente több száz szerszámcserét kiküszöbölhetnek, csökkentve mind a gyártási költségeket, mind a szilárd hulladékkibocsátást.
GYIK
Mi a vékonyfalú megmunkálási technika?
A vékonyfalú megmunkálás egy speciális CNC-eljárás, amely olyan alkatrészekre összpontosít, amelyek falvastagsága jellemzően kisebb, mint 2 mm, vagy a H/T arány nagyobb, mint 10. Alacsony forgácsolóerőket, több menetes stratégiákat és speciális készülékeket alkalmazok a deformáció csökkentése érdekében. Ez a technika elengedhetetlen a repülőgépiparban és az orvostudományban, ahol ±0.02 mm-es pontosság és Ra 0.8 µm felületi minőség szükséges.
Mi a minimális falvastagság a megmunkáláshoz?
A minimális falvastagság az anyagtól és a tervezési követelményektől függ. Alumíniumötvözetek esetében rendszeresen megmunkálok akár 0.4–0.5 mm vastagságú falakat is nagysebességű marással és merev befogókkal. Titán vagy rozsdamentes acél esetében a gyakorlati határok az anyag szilárdsága és a forgácsolóerő miatt 0.7–1.0 mm körül vannak. Ezek a vastagságok biztosítják a méretstabilitást és minimalizálják a rezgés okozta hibákat.
Van mód a vékony falak javítására?
Igen, többféle stratégiát alkalmazok a vékony falak stabilizálására megmunkálás közben. Ideiglenes támasztóbordákat vagy füleket adok hozzá a tervezés során, majd a befejezés után eltávolítom őket. Vákuumos befogók vagy konformális lágy pofák egyenletesen osztják el a szorítóerőt. Optimalizált paraméterek – például 0.5 mm-es fogásmélység és nagy előtolási sebesség – csökkentik a forgácsolóerőket, megakadályozva a fal elhajlását. Ezek a módszerek 30–40%-kal javítják a pontosságot a gyártás során.
Mi a vékony fal a mérnöki tudományokban?
A mérnöki tudományokban a vékony fal olyan szerkezetre utal, amelynek vastagsága kicsi a magasságához vagy átmérőjéhez képest, jellemzően a H/T arány 10 felett van, vagy a falvastagság kisebb, mint 2 mm. Vékony falakkal találkozom a repülőgépiparban, az autóiparban és az orvostechnikai eszközökben, ahol könnyű, nagy szilárdságú kialakításra van szükség. Az ilyen alkatrészek speciális szerszámpályákat és készülékeket igényelnek a ±0.02 mm-es tűrések megbízható eléréséhez.
Mit jelent a vékony fal?
A vékonyfalú kifejezés olyan szerkezeti jellemzőt jelent, amelynek vastagsága a teljes méretéhez képest kis, így rugalmas és hajlamos a deformációra forgácsolóerők hatására. Az alkatrészeket vékonyfalúnak minősítem, ha a vastagsága 2 mm alá esik, vagy a H/T arány meghaladja a 10-et. Ez a definíció irányítja a megfelelő forgácsolószerszámok, nagysebességű marás és befogókészülékek kiválasztásának megközelítését a geometriai pontosság fenntartása érdekében.
Mik a vékony fal kritériumai?
A vékony falak általános kritériumai közé tartozik a 2 mm-nél kisebb vastagság vagy a 10:1-nél nagyobb H/T arány. Az anyag modulusát és merevségét is figyelembe veszem, amikor megállapítom, hogy egy alkatrész vékony falúnak minősül-e. Alumínium repülőgépipari házakban már 1.5 mm is elég merev lehet, míg a titán esetében gyakran 2 mm szükséges a stabilitáshoz. Ezek a mérőszámok segítenek a megfelelő megmunkálási stratégiák megtervezésében.
Összegzés
A vékonyfalú megmunkálás azért fontos, mert praktikus módot kínál a gyártóknak könnyű, precíz és nagy teljesítményű alkatrészek előállítására igényes alkalmazásokhoz. Amikor az alkatrésztervezés, a befogás, a forgácsolási paraméterek, az anyagválasztás és a folyamatvezérlés megfelelően van kezelve, a vékonyfalú megmunkálás stabil méretpontosságot, jó felületi minőséget és hatékony termelési teljesítményt biztosíthat.
A TiRapidnál precíziós CNC megmunkálással támogatjuk a gyártókat, hogy egyedi vékonyfalú alkatrészeket készíthessenek prototípus- és gyártási programokban. Töltse fel rajzát, hogy megbeszélhessük megmunkálási igényeit, és személyre szabott megoldást kapjon következő projektjéhez.
















