
A CNC megmunkálás vs. a fröccsöntés két alapvetően eltérő alkatrészgyártási módszert hasonlít össze. A CNC megmunkálás számítógéppel vezérelt vágószerszámokkal távolítja el az anyagot a szilárd anyagból, míg a fröccsöntés megolvasztja a műanyagot, és a formaüregbe kényszeríti. A CNC megmunkálás általában jobb prototípusokhoz, kis volumenű gyártáshoz, szűk tűréshatárokhoz, gyors tervmódosításokhoz és széles anyagválasztékhoz. A fröccsöntés vonzóbbá válik, ha a véglegesített műanyag tervet nagy mennyiségben, alacsony egységköltséggel kell gyártani.
Ez az útmutató a CNC megmunkálást és a fröccsöntést ismerteti a prototípustól a gyártáson át, és megmutatja, mikor érdemes a megmunkálásnál maradni, vagy öntőformába fektetni.
Mi az a CNC megmunkálás?
A CNC megmunkálás egy szubtraktív gyártási folyamat, amely számítógéppel vezérelt forgácsolószerszámokat használ az anyag eltávolítására a tömör munkadarabból, amíg el nem éri a kívánt geometriát. Fémek, műszaki műanyagok, kompozitok és más megmunkálható anyagok megmunkálására alkalmas, külön gyártóforma nélkül.
A folyamat jellemzően egy CAD modellel kezdődik, majd CAM programozás, munkadarab-befogás beállítása, vágószerszám kiválasztása, megmunkálás, sorjátlanítás, ellenőrzés és minden szükséges felületkezelés következik. A CNC megmunkálási példák közé tartoznak a házak, tengelyek, konzolok, szerelvények, elosztók, orvosi alkatrészek, repülőgépipari alkatrészek, prototípusok és precíziós műanyag alkatrészek.
Ez magyarázza el, hogy mit jelent a CNC megmunkálási folyamat a gyakorlatban a gyártás szempontjából: az anyagot fizikailag távolítják el szabályozott szerszámpályákon, ahelyett, hogy egy formában alakítanák át.
Hogyan működik a CNC megmunkálás?
A CNC megmunkálás úgy működik, hogy a digitális alkatrésztervet programozott vágási mozgásokká alakítja, amelyek vezérlik a gép tengelyeit, az orsófordulatszámot, az előtolási sebességet, a vágószerszámokat és a szerszámpályákat.
A CNC marást gyakran használják zsebek, hornyok, furatok, sík felületek és összetett 3D geometriák megmunkálásához. A CNC esztergálás tengelyeket, gyűrűket, perselyeket, meneteket és hengeres alkatrészeket hoz létre. Az öttengelyes CNC megmunkálással több orientáció érhető el kevesebb beállítással, ha az alkatrész ferde felületeket vagy összetett kontúrú felületeket tartalmaz.
Mivel nincs külön erre a célra szolgáló forma, a felülvizsgált CAD modell gyakran bevezethető a megmunkálási program, a szerszámpálya vagy a befogóeszköz módosításával, ahelyett, hogy teljesen új szerszámokat gyártanának.
A CNC megmunkálás fő előnyei
A CNC megmunkálás legnagyobb előnyei a pontosság, az alacsony szerszámbefektetés, az anyaghasználat rugalmassága és a gyors tervezés.
A főbb előnyök közé tartozik:
- Nincs szükség külön fröccsöntőformára
- Alkalmas prototípusokhoz és kis volumenű gyártáshoz
- A fémek és a műanyagok is megmunkálhatók
- A tervmódosítások viszonylag gyorsan megvalósíthatók
- Szigorú tűréshatárok érhetők el
- Kiváló méretszabályozás
- Jó megmunkált felületminőség
- Alkalmas magasan tervezett anyagokhoz
- A gyártás megkezdődhet anélkül, hogy meg kellene várni a formaépítést
Az Xometry a CNC tipikus képességeit ±0.001 hüvelyk körüli értékre sorolja fel a megfelelő alkatrészek esetében, bár a ténylegesen elérhető tűréshatár a geometriától, az anyagtól, az alkatrész méretétől, a gép képességeitől, az ellenőrzési módszertől és a rajzi követelményektől függ.
A CNC megmunkálás fő korlátai
A CNC megmunkálás kevésbé gazdaságossá válik, ha nagyon nagy mennyiségű azonos alkatrészt kell gyártani, mivel minden alkatrész továbbra is gépi időt vesz igénybe.
Az anyagleválasztás forgácsot és hulladékot is termel, és az összetett alkatrészekhez több szerszám, beállítás vagy öttengelyes megmunkálás szükséges lehet. A forgácsolószerszám-kopás, a gépkihasználtság, a kezelői idő, az ellenőrzés és a nyersanyagkészlet mind része marad az egységköltségnek.
Több ezer vagy akár tízezer azonos műanyag alkatrész esetében a fröccsöntés végül sokkal gyorsabb ciklusidőket és alacsonyabb egységköltséget érhet el, miután a formabefektetés már felemésztődött.
Mi az a fröccsöntés?
A fröccsöntés egy olyan gyártási folyamat, amelynek során polimer anyagot olvasztanak meg, majd nyomás alatt egy precíziós öntőforma üregébe fecskendeznek, ahol az anyag lehűl és a kívánt formára szilárdul. Ez a módszer a leghatékonyabb nagy mennyiségű műanyag alkatrész ismételt gyártásához a forma elkészülte után.
Egy fröccsöntő rendszer általában egy fröccsöntő egységet, egy befogórendszert és egy öntőformát tartalmaz. A műanyag pelleteket megolvasztják, a formába kényszerítik, nyomás alatt tartják, lehűtik, majd kidobják.
A CNC megmunkálással ellentétben a forma a kész alkatrész negatív geometriáját tartalmazza. Ez jelentős kezdeti szerszámköltséget eredményez, de ugyanaz a forma nagyszámú ismétlődő alkatrészt képes előállítani.
Hogyan működik a fröccsöntés?
A fröccsöntés úgy működik, hogy a hőre lágyuló műanyag pelleteket addig melegítik, amíg meg nem folynak, az olvadt polimert egy zárt formába fecskendezik, lehűtik az alkatrészt, kinyitják a szerszámot, és kidobják a kész alkatrészt.
Egy tipikus ciklus a következőket tartalmazza:
- Penészzárás
- Műanyag injekció
- Csomagolás és tárolás
- Lehűlés
- Formanyílás
- Alkatrész kidobás
- Ciklusismétlés
Amint rendelkezésre áll egy stabil forma és fröccsöntési folyamat, a ciklusok gyorsan ismétlődhetnek, és a többfészkes formák egyszerre több alkatrészt is képesek előállítani. Ezért a fröccsöntés rendkívül hatékony a tömegtermelésben.
A fröccsöntés fő előnyei
A fröccsöntés legnagyobb előnyei a nagy volumenű termelés, az ismételhetőség, az alacsony egységköltség nagy léptékben, valamint a fröccsönthető műanyag geometria hatékony előállítása.
Miután a szerszámot validálták, több száz, ezer vagy sokkal nagyobb mennyiségben is gyárthatók anélkül, hogy minden egyes alkatrészt külön kellene megmunkálni. A többfészkes szerszámozás tovább növeli a ciklusonkénti termelést.
További előny az anyagkihasználás. A futófelületek és a feldolgozási hulladékok időnként újra felhasználhatók a polimertől, a minőségi követelményektől és a folyamatkorlátozásoktól függően, míg a CNC az eredeti anyag egy részét forgácsként távolítja el.
A fröccsöntés fő korlátai
A fröccsöntés magas előzetes szerszámköltséggel, hosszabb gyártás előtti átfutási idővel és kisebb rugalmassággal jár a forma geometriájának véglegesítése után.
A falakat, bordákat, furatokat, alámetszéseket, elválasztó vonalakat, kapukat vagy az általános geometriát érintő tervmódosítások a szerszám módosítását vagy cseréjét igényelhetik. Az összetett, többfészkes szerszámozás több ezer dollárba vagy akár többe is kerülhet a mérettől, a szerszámanyagtól, a bonyolultságtól, az automatizálási folyamatoktól és a gyártási követelményektől függően.
A fröccsöntött alkatrészeknél figyelembe kell venni a zsugorodást, a vetemedést, a huzatot, a szelep helyét, a hűtési viselkedést, a falvastagságot, a hegesztési vonalakat és a kidobó kialakítását is. Ezek a tényezők a fröccsöntést kevésbé kényelmessé tehetik a korai termékfejlesztés során.
CNC megmunkálás vs. fröccsöntés: Főbb különbségek áttekintése
A CNC megmunkálás és a fröccsöntés közötti fő különbség az, hogy a CNC megmunkálás alacsonyabb szerszámigényt és nagyobb gyártási rugalmasságot kínál, míg a fröccsöntés sokkal gyorsabb és olcsóbb ismétlődő gyártást kínál a forma elkészülte után. A CNC általában a prototípus és az alacsony szériás gyártási szakaszokban nyer, a fröccsöntés pedig általában akkor, amikor a mennyiség elég nagy ahhoz, hogy indokolt legyen a szerszámozás.
| Compare | CNC megmunkálás | Fröccsöntés |
| folyamat | Szubtraktív | Öntvény |
| Dedikált öntőforma | Nem | Igen |
| Előzetes szerszámköltség | Alacsony | Magas |
| Kis volumenű gazdaságosság | Kiváló | Általában szegény |
| Nagy volumenű gazdaságtan | Korlátozott | Kiváló |
| Prototípus átfutási ideje | rövid | Hosszabb |
| Ciklusidő alkatrészenként | Percek órákig | Gyakran másodpercekig, percekig |
| Tipikus precíziós képesség | A jobb | Jó, de a zsugorodás befolyásolja a méreteket |
| Anyagkiválasztás | Fémek, műanyagok, kompozitok | Főként formázható polimerek |
| Tervezési változások | Viszonylag könnyű | Szükség lehet a szerszám módosítására |
| Felületi kezelés | Vágási folyamat által vezérelve | Nagyrészt a penészfelület által szabályozott |
| Anyagi hulladék | Több forgács/hulladék | Általában alacsonyabb a kész alkatrészenként |
| Termelési konzisztencia | Magas | Rendkívül magas a folyamat validálása után |
| A legjobb használat | Prototípus/kis mennyiség/pontosság | Nagy volumenű ismétlődő műanyag alkatrészek |
Az Xometry reprezentatív tűréshatárokat határoz meg CNC megmunkálás esetén ±0.001 hüvelyk, műanyag fröccsöntés esetén pedig ±0.005 hüvelyk között, miközben hangsúlyozza, hogy a tényleges képesség az adott tervtől és folyamattól függ.
CNC megmunkálás vs. fröccsöntés költsége
A CNC megmunkálás általában alacsonyabb kezdeti költséggel jár, míg a fröccsöntés általában kellően magas termelési volumen esetén éri el az alacsonyabb egységköltséget. A megtérülési pont a szerszám árától, a CNC ciklusidejétől, az anyagtól, az üregektől, az éves igénytől, az ellenőrzéstől, a másodlagos műveletektől és a várható termék élettartamától függ.
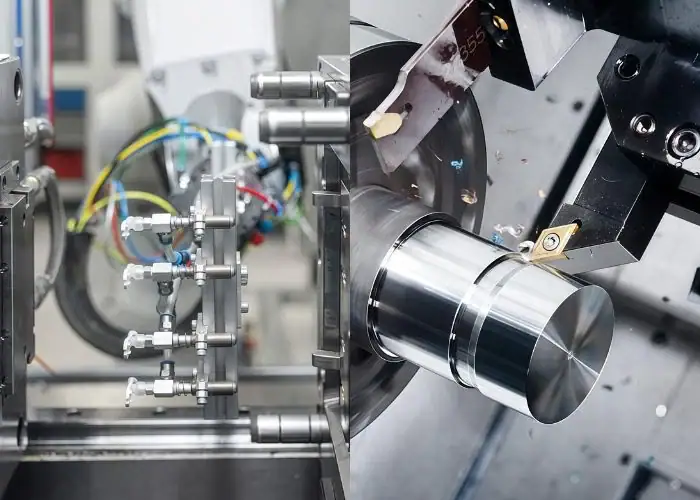
Egy hasznos költségmodell nem egyszerűen az, hogy „a CNC drága” vagy „a fröccsöntés olcsó”. A helyes összehasonlítás a következő:
CNC teljes költség = Programozás + Beállítás + Anyag + Megmunkálás + Simítás + Ellenőrzés
kontra:
Teljes fröccsöntési költség = Formafejlesztés + Validálás + Anyag + Formázási ciklusok + Kivitelezés + Ellenőrzés
Előzetes szerszámköltség
A CNC megmunkálás sokkal alacsonyabb szerszámköltséggel jár, mivel a gyártás általában szabványos forgácsolószerszámokat és újrafelhasználható szerelvényeket használ, nem pedig egy komplett, termékspecifikus öntőformát.
A fröccsöntés a gyártás megkezdése előtt szerszámmegmunkálást igényel. Az alkatrésztől függően ez magában foglalhatja a CNC marási szolgáltatásokat , az EDM-et, az elektródamegmunkálást, a köszörülést, a polírozást, a betéteket, a hűtőcsatornákat, a csúszkákat, az emelőket, a kidobókat és a szerszámillesztést.
A CNC megmunkálás vonzóvá teszi a szerszámgyártást, különösen akkor, ha a formatervezés még változik, vagy csak kis mennyiségre van szükség.
Darabköltség
A fröccsöntés általában alacsonyabb egységköltséget biztosít, ha a termelési volumen elég magas, mivel minden öntési ciklus nagyon gyorsan képes előállítani egy vagy több alkatrészt.
A CNC megmunkálás egységköltsége továbbra is összefügg a gépidővel. Még miután a programozási és beállítási költségeket elosztják egy tétel között, minden alkatrész továbbra is orsóidőt vesz igénybe, és fogyasztja a forgácsolószerszám élettartamát.
Ez azt jelenti, hogy a fröccsöntés végül uralhatja a nagy volumenű gazdaságot, annak ellenére, hogy a kezdeti befektetés sokkal magasabb.
Költség alacsony, közepes és magas termelési volumen esetén
A CNC megmunkálás általában kis volumennél biztosítja a jobb gazdaságosságot, míg a fröccsöntés a volumen növekedésével fokozatosan erősebbé válik.
| Gyártási szakasz | Általában jobb választás | Fő ok |
| 1–10 prototípus | CNC megmunkálás | Nincs gyártóforma |
| Tízektől több százig | Gyakran CNC megmunkálás | Alacsony szerszámigény |
| Több száztól néhány ezerig | Projektfüggő | Nullpont-elemzés szükséges |
| Több ezertől tízezrekig+ | Gyakran fröccsöntés | Szerszámok amortizációja a mennyiség felett |
Ezek a tartományok csak döntési útmutatók, nem pedig rögzített szabályok. Egy egyszerű fröccsöntött alkatrész korábbi szerszámbeszerzést indokolhat, míg egy több tízezer dollárba kerülő összetett forma sokkal nagyobb élettartam-igényt igényelhet, mielőtt a fröccsöntés gazdaságossá válik.
Amikor a fröccsöntés költséghatékonyabbá válik
A fröccsöntés költséghatékonyabbá válik, ha az egységnyi gyártási költség megtakarítása meghaladja a szerszámba történő beruházás költségeit a várható mennyiséghez képest.
Például, ha a CNC megmunkálás alkatrészenként 30 dollárba kerül, a fröccsöntés a szerszámozás után 3 dollárba, és a forma ára 27 000 dollár, akkor az egyszerűsített fedezeti mennyiség körülbelül 1,000 alkatrész lenne:
($27 000 ÷ ($30 − $3)) ≈ 1,000 alkatrész.
A valós árajánlatoknak tartalmazniuk kell az ellenőrzést, a szerszámkarbantartást, a csomagolást, a selejtet, a tervmódosításokat, a másodlagos műveleteket és a finanszírozási kockázatot is.
CNC megmunkálás vs. fröccsöntési sebesség
A CNC megmunkálás általában gyorsabb az első funkcionális alkatrészek előállításában, míg a fröccsöntés drámaian gyorsabb az ismételt gyártáshoz, miután a forma elkészült.
Ez a megkülönböztetés azért fontos, mert a „sebesség” jelentheti az első alkatrész átfutási idejét vagy a tömeggyártás ciklusidejét.
Prototípus átfutási ideje
A CNC megmunkálás általában a gyorsabb prototípus-előállítási útvonalat biztosítja, mivel a CAD adatok közvetlenül a programozásba, a beállításba, a megmunkálásba és az ellenőrzésbe kerülhetnek anélkül, hogy a gyártóforma gyártására várnának.
Ezáltal a CNC alkalmassá válik a tervek validálására, összeszerelési tesztelésre, funkcionális prototípusokra, orvosi fejlesztésű alkatrészekre, repülőgépipari alkatrészekre, szerelvényekre és kis volumenű mérnöki mintákra.
Korai fázisú termékek esetében a hetekig tartó szerszámozási idő megtakarítása értékesebb lehet, mint a lehető legalacsonyabb egységár elérése.
Gyártási ciklus ideje
A fröccsöntés gyártási ciklusai sokkal rövidebbek a szerszámkészítés befejezése után.
Egy fröccsöntőgép másodpercek vagy percek alatt is előállíthat kész alkatrészeket a mérettől, a falvastagságtól, a polimertől, a hűtési időtől és a forma konfigurációjától függően. A többfészkes formák tovább növelhetik a termelést.
A CNC alkatrészek megmunkálása gyakran perceket vagy órákat vesz igénybe, mivel minden forgácsolási jellemzőt meg kell munkálni.
Szerszámozáshoz szükséges idő
A fröccsöntés lényegesen több szerszám-előkészítést igényel, mivel maga a forma egy összetett precíziós gyártási projekt.
A formamegmunkálás magában foglalhatja az üreg- és mag CNC marást, az EDM-et, a hűtőjáratok fúrását, a precíziós illesztést, a polírozást, a textúrázást és a próbaöntést.
A CNC-gyártás kiküszöböli a termékspecifikus szerszámozási szakasz nagy részét, így a gyártás gyorsan megkezdhető.
Sebesség a tervmódosítástól a kész alkatrészig
A CNC megmunkálás gyorsabb, ha egy terv megváltozik, mivel a CAD modell, a CAM program, a vágási stratégia vagy a rögzítőelem gyakran frissíthető anélkül, hogy egy teljes öntőformát újra kellene építeni.
A fröccsöntési javítások hegesztést, behelyezést, újramegmunkálást, szikraforgácsolást, formaillesztést, polírozást vagy akár egy új szerszámot is igényelhetnek.
Emiatt a CNC megmunkálás csökkenti a kockázatot, mielőtt a terv teljesen elkészülne.
CNC megmunkálás vs. fröccsöntés termelési volumen
A CNC megmunkálás általában jobb prototípusokhoz és kis volumenű gyártáshoz, míg a fröccsöntés a nagy volumenű, ismételt gyártáshoz. A közepes volumenű projektek költség- és életciklus-elemzést igényelnek, mivel bármelyik folyamat gazdaságos lehet.
Prototípusok és kis volumenű gyártás
A CNC megmunkálás általában a jobb megoldás prototípusok és kis tételek esetében, mivel a forma költségét nem kell megtéríteni.
Akkor is hasznos, ha az ügyfeleknek gyártásközi anyagviselkedésre van szükségük. Egy PEEK-ből, Delrinből, nejlonból, ABS-ből, PC-ből, alumíniumból vagy rozsdamentes acélból megmunkált prototípus valósághűbb mechanikai vizsgálatot biztosít, mint egy alacsony pontosságú prototípus-eljárás.
A tervmódosítások továbbra is könnyebbek, mivel az alkatrész újraprogramozható, nem pedig újraszerszámozható.
Közepes volumenű termelés
A közepes volumenű termelés inkább fedezeti pont-elemzést igényel, mint automatikus folyamatválasztást.
A CNC gazdaságos maradhat, ha az alkatrész drága, rendkívül precíz, gyakran felülvizsgálják, szakaszosan gyártják, vagy fröccsöntésre alkalmatlan anyagokat igényel.
A fröccsöntés korábban is vonzóvá válhat, ha a geometria egyszerű, a szerszámköltség mérsékelt, az éves kereslet stabil, és az egységköltség jelentős mértékben csökken.
Nagy volumenű gyártás
A fröccsöntés általában az erősebb választás a nagy volumenű, stabil kialakítású műanyag alkatrészekhez.
A forma ugyanazt a geometriát számos cikluson keresztül ismételheti, és a többfészkes szerszámok minden egyes lövésnél több alkatrészt is előállíthatnak. A Xometry megjegyzi, hogy a fröccsöntőformák az egyfészkes kialakítástól a sok üreget tartalmazó szerszámokig terjedhetnek, ami sokkal nagyobb gépóra-kibocsátást biztosít, mint a szekvenciális CNC megmunkálás.
Ilyenek például a fogyasztási cikkek, az orvosi eldobható eszközök, az elektronikai házak, az autóipari kapcsok, a kupakok, a csatlakozók, a csomagolás és az ismétlődő műanyag hardverek.
CNC megmunkálás vs. fröccsöntés tűrései és pontossága
A CNC megmunkálás általában szigorúbb tűréshatárokat és közvetlenebb méretszabályozást biztosít, mint a fröccsöntés, míg a fröccsöntés kiváló ismételhetőséget biztosít, ha a zsugorodás, a hűtés, a formatervezés és a folyamatfeltételek stabilizálódnak.
CNC megmunkálási tolerancia képesség
A CNC megmunkálás szűk tűréshatárokat tud tartani, mivel a méreteket közvetlenül a vezérelt gépmozgás és a vágószerszám-pályák hozzák létre.
Az Xometry ±0.001 hüvelyket ad meg reprezentatív CNC-képességként megfelelő alkalmazásokhoz. Az ilyen tűréshatárokat nem szabad automatikusan alkalmazni minden alkatrészre, mivel a mélyebb furatok, a vékony falak, a nagyon nagy alkatrészek, a nehezen megmunkálható anyagok és az összetett beállítások növelhetik a gyártási nehézségeket és költségeket.
A precíziós tervezésnek csak azokat a jellemzőket kell azonosítania, amelyek valóban szigorú tűréshatárt igényelnek.
Fröccsöntés méretbeli variációja
A fröccsöntési méreteket mind a forma geometriája, mind a polimer viselkedése befolyásolja a töltés és a hűtés során.
A Xometry körülbelül ±0.005 hüvelyket ad meg reprezentatív öntési tűrésként, de a polimer típusa, a falvastagság, az alkatrész mérete, a zárónyílás helye, a forma hőmérséklete, a hűtés és a zsugorodás mind befolyásolja a tényleges értéket.
A szigorúan szabályozott fröccsöntés továbbra is képes precíz alkatrészeket előállítani, de a mérettervezésnek figyelembe kell vennie az öntött anyag viselkedését.
Zsugorodás, vetemedés és szerszámkopás
A zsugorodás és a vetemedés azért következik be, mert az öntött polimerek hűlés közben összehúzódnak, és egyenetlenül hűlhetnek le a különböző falvastagságok között.
A geometria, a bordák, a kiemelkedések, a nyílás helyzete, az anyag orientációja, a szálerősítés, a hűtőcsatornák és a forma hőmérséklete befolyásolhatja a végső méreteket.
A szerszámkopás fokozatosan befolyásolhatja a termelés minőségét is, ezért fontos a szerszámok karbantartása és a folyamatok felügyelete a hosszú gyártási ciklusok során.
Melyik eljárás jobb a szűk tűrések esetén?
A CNC megmunkálás általában akkor jobb, ha az egyes jellemzők nagyon szűk tűréshatárokat vagy pontos kapcsolatokat igényelnek a furatok, felületek, furatok és adatpontok között.
A fröccsöntés akkor jobb, ha nagyon nagy mennyiségekhez a gyakorlati tűréshatárokon belüli egységes öntött geometriára van szükség.
Néhány nagy volumenű alkatrész mindkét eljárást alkalmazza: a fröccsöntés hozza létre a közel tömör alkatrészt, a CNC megmunkálás pedig a kritikus furatokat, tömítőfelületeket, csapágyhelyeket vagy precíziós illesztéseket fejezi be.
CNC megmunkálás és fröccsöntés anyagai
A CNC megmunkálás szélesebb anyagválasztékot kínál, mivel fémeket, műanyagokat és számos kompozitot képes feldolgozni, míg a fröccsöntés főként formázható polimereket és speciálisan kifejlesztett formázóanyagokat használ.
Mindkét folyamathoz alkalmas műanyagok
Számos műszaki műanyag kapható mind megmunkálható, mind önthető minőségben.
A példák közé tartoznak:
- ABS
- Nejlon
- POM/Acetál
- KANDIKÁL
- Polikarbonát
- polipropilén
- polietilén
- PPS
- PEI
Ugyanaz a polimercsalád azonban eltérően viselkedhet a minőségtől, a töltőanyagtól, a molekulaszerkezettől, a gyártási módszertől és a fröccsöntési körülményektől függően.
CNC megmunkáláshoz jobban alkalmas anyagok
A CNC megmunkálás akkor jobb, ha egy projekt fémeket vagy merev, nagy teljesítményű alapanyagokat igényel.
A CNC megmunkáláshoz használt gyakori anyagok közé tartozik az alumínium, rozsdamentes acél, titán, sárgaréz, réz, szerszámacél, PEEK, Delrin, PTFE, valamint a műszaki műanyag lemezek vagy rudak.
Ez a széles választék fontos a repülőgépiparban, az orvostudományban, az ipari berendezésekben, a robotikában és a nagy teljesítményű prototípusokban.
Fröccsöntéshez jobban alkalmas anyagok
A fröccsöntés jobb a hőre lágyuló műanyagok esetében, amelyeket ismétlődő, összetett alkatrészekként kell előállítani, különösen a rugalmas vagy vékony falú polimerek esetében, amelyeket nehéz lehet hatékonyan megmunkálni.
A fröccsöntés üvegszálakat, ásványi töltőanyagokat, színezékeket, égésgátló adalékokat és egyéb készítményeket is beépíthet közvetlenül a gyártógyantába.
A nagyon puha elasztomer anyagok általában praktikusabbak öntéshez, mint CNC megmunkáláshoz.
Hogyan befolyásolja az anyagválasztás a költségeket és a teljesítményt?
Az anyagválasztás befolyásolja mind a gyártási költségeket, mind a végső teljesítményt, mivel minden folyamat másképp használja az anyagot.
A CNC költségét erősen befolyásolja a nyersanyag ára, a forgácshulladék, a forgácsolási sebesség, a szerszámkopás és az anyag megmunkálhatósága. A fröccsöntési költséget a gyanta ára, a száradás, az olvadék hőmérséklete, a zsugorodás, a ciklusidő, a formakopás és a selejt.
A helyes összehasonlításnak ezért ugyanazt a funkcionális teljesítménycélt kell használnia, ahelyett, hogy egyszerűen a nyersanyagárakat hasonlítaná össze.
Tervezési geometria és komplexitás
A CNC megmunkálás nagyobb szabadságot biztosít a tervezési változtatásokhoz és a precíziósan hozzáférhető funkciókhoz, míg a fröccsöntés hatékonyan hozhat létre rendkívül összetett formákat, ha a geometria követi a formatervezési szabályokat.
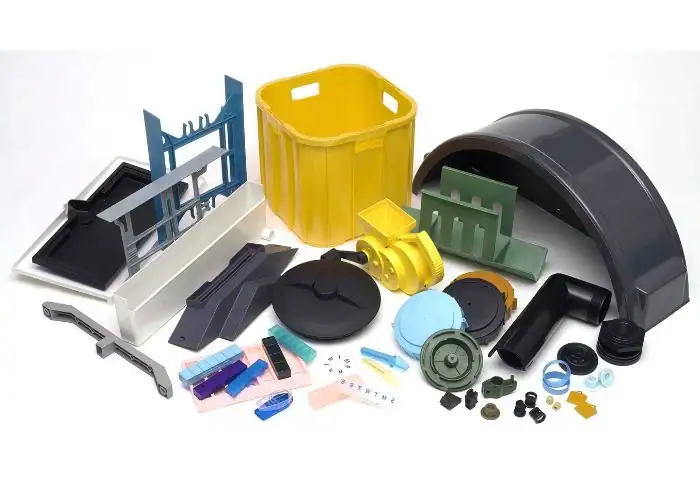
Alsó bemetszések, dőlésszögek és falvastagság
A fröccsöntött alkatrészeknek általában huzatszögekre van szükségük a formából való tiszta kilökődéshez, míg a CNC-megmunkált alkatrészek általában nem igényelnek huzatot pusztán a gyártáshoz.
A fröccsöntés a szabályozott és viszonylag egyenletes falvastagságból is előnyt élvez, mivel a nagy vastagságú átmenetek süllyedést, zsugorodást és hűtési problémákat okozhatnak.
Az alámetszések csúszkákat, emelőket, összecsukható magokat vagy más összetett formázási műveleteket igényelhetnek, ami növeli a szerszámköltségeket.
Mély jellemzők és belső geometria
A CNC mély zsebeinek és belső jellemzőinek számát a szerszámkinyúlás, a szerszámátmérő, a merevség, a forgácseltávolítás és a hozzáférési irány korlátozza.
A fröccsöntés során közvetlenül a formamagokon keresztül mély vagy integrált geometriákat lehet létrehozni, de minden geometriának lehetővé kell tennie a formázást, a töltést, a hűtést és a kilökést.
Egyik folyamat sem univerzálisan jobb a belső komplexitás szempontjából, a gyárthatóság a jellemzők hozzáférhetőségétől és formázhatóságától függ.
Összetett 3D formák
Mindkét folyamat képes összetett 3D alakzatokat létrehozni, de ezt másképp teszik.
Az öttengelyes CNC megmunkálás hasznos faragott felületek, többszögű elemek, mély üregek, orvosi alkatrészek, repülőgépipari alkatrészek és tömör anyagból előállítandó geometriák esetében.
A fröccsöntés különösen hatékony bordák, kiemelkedések, kapcsok, patentkötések, textúrák és integrált műanyag elemek esetében, amelyek külön-külön történő vágásakor jelentős megmunkálást igényelnének.
Tervezési szabadság és gyártási korlátok
A CNC megmunkálás nagyobb szabadságot biztosít a fejlesztés során, mivel a tervezési korlátozások főként a szerszámhozzáféréshez, a marógeometriához, a munkadarab befogásához, a merevséghez és a gép mozgásához kapcsolódnak.
A fröccsöntés tervezése szorosabban kapcsolódik a huzathoz, a falvastagsághoz, az elválasztó vonalakhoz, a kapukhoz, a kidobókhoz, a hűtéshez, az alámetszéshez és a formaépítéshez.
Ezért a DFM-et el kell végezni, mielőtt bármelyik folyamatot kiválasztanánk.
Tervezési változtatások és rugalmasság
A CNC megmunkálás rugalmasabb a tervmódosítások terén, mivel a méretek és a geometria gyakran digitálisan módosítható, míg a fröccsöntés fizikai formamódosítást igényelhet.
Miért könnyebb módosítani a CNC megmunkálást?
A CNC megmunkálás könnyebben módosítható, mivel a CAD modell módosítását gyakran frissített CAM programozás és új megmunkálási utasítások követhetik.
A furatpozíciók kis mértékű módosításai, a zsebek beállítása, a falmódosítások és a méretezési javítások nem feltétlenül igényelnek új, állandó szerszámokat.
Ezáltal a CNC-t rendkívül alkalmassá teszik az iteratív mérnöki fejlesztés során.
Formacserék és szerszámátdolgozás
A fröccsöntési változtatások nehezebbé válnak, miután az acélt vagy alumíniumot eltávolították a formából.
Bizonyos formajavítások elvégezhetők hegesztéssel, beillesztéssel, megmunkálással, szikraforgácsolással vagy a formaalkatrészek cseréjével, de a jelentős tervezési változtatások költségesek lehetnek.
A késői fázisú termékjavítások ezért növelik a pénzügyi kockázatot a szerszámok kiadása után.
A legjobb termékfejlesztési folyamat
A CNC megmunkálás általában a jobb eljárás a korai termékfejlesztés során, mivel lehetővé teszi a funkcionális tesztelést, mielőtt a gyártási szerszámokra helyeznénk a hangsúlyt.
Egy gyakorlati munkafolyamat a következő:
CAD tervezés → CNC prototípus → Tesztelés → Tervfelülvizsgálat → Kis volumenű CNC gyártás → Tervezés befagyasztása → Formamegmunkálás → Fröccsöntés
Ez a sorrend segít csökkenteni a drága öntőformába való befektetés kockázatát, mielőtt a termék teljes mértékben validálva lenne.
Felületkezelés és a kész alkatrész minősége
A CNC megmunkálás általában kiváló minőségű precíziós felületeket biztosít közvetlenül az ellenőrzött forgácsolási műveletekből, míg a fröccsöntés minden gyártási ciklusban reprodukálja a forma felületi textúráját és minőségét.
CNC megmunkált felületkezelés
A CNC felületkezelés a szerszám geometriájától, az előtolási sebességtől, az orsófordulatszámtól, az átlépéstől, a szerszám állapotától, a merevségtől és az anyagtól függ.
A RapidDirect reprezentatív megmunkált felületi tartományát nagyjából Ra0.8–3.2 μm-nek adja meg, bár a tényleges értékek nagymértékben függenek a folyamattól és az alkatrész követelményeitől.
Szükség esetén csiszolás, polírozás, szemcseszórás, eloxálás, galvanizálás és egyéb másodlagos felületkezelések is elvégezhetők.
Fröccsöntött felületkezelés
A fröccsöntött felület minőségét elsősorban a forma állapota, a forma textúrája, a polimer áramlása, a hőmérséklet, a szellőzés és a feldolgozási stabilitás szabályozza.
Egy polírozott forma ismételten képes fényes felületet reprodukálni, míg a maratott vagy texturált szerszámok kontrollált matt vagy mintás felületeket hozhatnak létre.
Olyan hibák, mint az áramlási nyomok, süllyedések, hegesztési vonalak, égési nyomok, sorja vagy záróféknyomok, jelenhetnek meg, ha az alkatrész vagy a folyamat tervezése nincs optimalizálva.
Ismételhetőség és részenkénti konzisztencia
A fröccsöntés kiváló alkatrész-alkatrész konzisztenciát biztosít a folyamat validálása után, mivel minden ciklus ugyanazt a szerszámüreget használja.
A CNC emellett nagy ismétlési pontosságot biztosít, különösen stabil szerszámozás, mérőfejes mérések, automatizálás, palettás rendszerek és ellenőrzött ellenőrzés esetén.
A különbség a teljesítmény: a fröccsöntés sokkal gyorsabban képes az alkatrészeket nagy léptékben megismételni.
Másodlagos befejező követelmények
Mindkét folyamat utólagos kidolgozást igényelhet a rajztól függően.
A CNC alkatrészek sorjátlanításra, eloxálásra, krómozásra, festésre, csiszolásra, polírozásra, hőkezelésre vagy passziválásra is szükség lehet.
A fröccsöntött alkatrészekhez kapuvágás, festés, galvanizálás, ultrahangos hegesztés, hőrögzítés, nyomtatás, összeszerelés vagy kritikus méretek CNC megmunkálása szükséges.
A kész alkatrészek szilárdsága és teljesítménye
A késztermék szilárdsága inkább az anyagtól, a geometriától, a feldolgozási előzményektől, a hőmérséklettől, a szálak orientációjától és a terhelési iránytól függ, mint pusztán a folyamat nevétől. A CNC megmunkálás megőrzi a tömör anyag tulajdonságait, míg a fröccsöntés áramlási orientációt, hegesztési vonalakat, zsugorodást és fröccsöntési feszültséget eredményez.
Megmunkált alapanyag teljesítménye
A CNC-megmunkált alkatrészeket előre gyártott lemezből, rudból, rúdból, lemezből, bugából vagy fröccsöntött anyagból vágják ki.
Ez kiszámítható anyagtulajdonságokat biztosíthat a készletspecifikáció alapján, és vonzóvá teszi a CNC-t a teljesítménytesztelésekhez, ahol mérnöki minőségű anyagokra van szükség.
A műanyag anyagban maradó feszültség azonban nagy mennyiségű anyag eltávolítása után is mozgást okozhat.
Öntött anyag teljesítménye
A fröccsöntési teljesítmény a gyanta minőségétől és a feldolgozási körülményektől függ.
Az olvadék hőmérséklete, a forma hőmérséklete, a csomagolási nyomás, a hűtés, a nedvességtartalom, a rosttartalom és a hegesztési vonal helye befolyásolhatja a szilárdságot és a méretstabilitást.
Ezért a fröccsöntött anyagok adatlapjain szereplő értékeket nem szabad minden kész geometria garantált értékének tekinteni.
Rost orientáció, feszültség és alkatrész szilárdság
A szálerősítésű fröccsöntött műanyagok irányfüggővé válhatnak, mivel a szálak hajlamosak az olvadékfolyással egy vonalba kerülni.
Ez az egyik irányban nagyon magas teljesítményt, de a másikban eltérő zsugorodást és szilárdságot eredményezhet.
Szerkezeti fröccsöntött alkatrészek esetében a szimuláció, a kapu elhelyezkedése, a faltervezés és a tesztelés ezért ugyanolyan fontos lehet, mint a névleges anyagszilárdság.
Anyaghatékonyság és hulladék
A fröccsöntés általában hatékonyabban használja fel az anyagot egy kész alkatrészhez képest, míg a CNC megmunkálás több fizikai selejtet termel, mivel a szükséges geometriát nagyobb anyagból vágják ki.
CNC anyageltávolítás és hulladék
A CNC megmunkálás forgácsokat, hulladékokat, fúrt anyagot és maradékokat eredményez.
Az olyan fémek, mint az alumínium és az acél, gyakran hatékonyan újrahasznosíthatók, de az anyagot továbbra is meg kell vásárolni, fel kell vágni, kezelni és el kell távolítani az újrahasznosítás előtt.
A közel azonos mennyiségű készlet kiválasztása és az optimalizált nesting csökkentheti a hulladékot.
Fröccsöntési anyaghatékonyság
A fröccsöntés a gyantát közvetlenül a végleges geometriájúra alakítja, és általában kevesebb megmunkálási selejtet termel.
A kiöntőrendszerek, az adagolónyílások, az indítóanyagok, a selejtes alkatrészek és az öblítés továbbra is hulladékot termelnek, bár a forrócsatornás rendszerek csökkenthetik a kiöntőnyílás anyagát.
Ez nagy volumenű öntés esetén is jelentős anyaghatékonysági előnyt biztosít.
Újracsiszolási és újrafelhasználási szempontok
Bizonyos öntési hulladék újraőrölhető és újra felhasználható, de az újrafelhasználás a polimer típusától, szennyeződésétől, hőtörténetétől, színétől, tanúsítványától és az ügyfél igényeitől függ.
Az orvosi, repülőgépipari, optikai vagy biztonságkritikus alkatrészek esetében szigorúbb korlátozások vonatkozhatnak az újrahasznosított feldolgozási anyagokra.
A fenntarthatóságot ezért a teljes folyamat szintjén kell értékelni, ahelyett, hogy feltételeznénk, hogy minden hulladék automatikusan visszakerülhet a termelésbe.
Szerszámozás élettartama és karbantartása
A CNC megmunkálás cserélhető vágószerszámokra és újrafelhasználható szerelvényekre támaszkodik, míg a fröccsöntés egy erre a célra szolgáló öntőformára épül, amely nagy mennyiségeket is képes előállítani, de élettartama során ellenőrzést, tisztítást, javítást és karbantartást igényel.
CNC forgácsolószerszám kopása
A CNC szerszámok kopása a munkadarabbal való érintkezés, a hő, a kopás, a megszakított forgácsolás és a forgácsterhelés miatt következik be.
A szerszám élettartama nagymértékben függ a munkadarab anyagától. Az alumínium viszonylag könnyen megmunkálható, míg a rozsdamentes acél, a titán, az üvegszálas műanyagok és az abrazív kompozitok felgyorsíthatják a szerszámkopást.
A szerszámok felügyelete és az ütemezett csere segít a méretkonzisztencia fenntartásában.
Injekciós forma élettartama
A fröccsöntő forma élettartama a viszonylag rövid prototípus-szerszámozástól a nagyon nagy gyártási mennyiségekig terjedhet, a forma anyagától, az alkatrész geometriájától, a gyanta koptatóképességétől, a nyomástól, a karbantartástól és a kialakítástól függően.
Az edzett gyártóformák kezdetben drágábbak, de sokkal hosszabb élettartamot biztosíthatnak, mint a lágy prototípus szerszámok.
A megfelelő formaspecifikációnak ezért tükröznie kell a várható élettartam-igényt.
Karbantartási és csereköltség
A CNC megmunkálás a szerszámkarbantartást a marók, tartók, mérőfejek, befogók és gépek között osztja el, míg a fröccsöntés jelentős értéket koncentrál a formában.
A fröccsöntő szerszám karbantartása magában foglalhatja a polírozást, a kidobócsapok cseréjét, a kapuk javítását, a tolózárak karbantartását, a szellőzőnyílások tisztítását, a felületek helyreállítását és a hűtőrendszerek ellenőrzését.
A penész életciklus költségét bele kell foglalni a hosszú távú árajánlatokba.
Környezetvédelmi és energiaügyi szempontok
Sem a CNC megmunkálás, sem a fröccsöntés nem automatikusan fenntarthatóbb, a környezeti hatás az anyagtól, az energiafelhasználástól, a hulladék visszanyerésétől, a szerszámoktól, a termelési mennyiségtől, az alkatrész élettartamától, a szállítástól és az újrahasznosítástól függ.
Energiafelhasználás
A CNC gépek energiát fogyasztanak az orsó működése, a tengelymozgás, a hűtőfolyadék keringtetése, a sűrített levegő, a forgácskezelés és a segédrendszerek során.
A fröccsöntés jelentős energiát használ a műanyag melegítéséhez, a szerszám rögzítéséhez, az anyag befecskendezéséhez, a forma hűtéséhez és az automatizálás működtetéséhez.
A késztermékre jutó energia a nagy volumenű, optimalizált gyártás során kedvezhet a fröccsöntésnek, mivel sok alkatrész gyorsan előállítható.
Anyaghulladék
A CNC több közvetlen megmunkálási hulladékot termel, mivel a geometria létrehozásához szilárd anyagot távolítanak el.
A fröccsöntés kevesebb hulladékot termel, de továbbra is keletkezhet futófelületi anyag, selejt, tisztítási anyag és indítási hulladék.
Az újrahasznosítási képesség az anyagtól és a minőségi követelményektől függ.
Szerszámozás és életciklus-hatás
A fröccsöntés jelentős anyagot és energiát igényel a forma előállításához, így a környezetvédelmi beruházás akkor éri meg jobban, ha a forma elegendő alkatrészt gyárt.
A CNC kevesebb dedikált szerszámot igényel, de továbbra is gépidőt vesz igénybe minden egyes alkatrész elkészítése.
Az életciklus-mennyiség ezért mind a környezeti, mind a pénzügyi összehasonlításokban fontos.
Biztonsági megfontolások
Mindkét folyamat ipari biztonsági ellenőrzéseket igényel, de elsődleges veszélyeik eltérőek: a CNC megmunkálás forgó vágószerszámokat, forgácsokat, munkadarab-befogást, hűtőfolyadékot és gépmozgást foglal magában, míg a fröccsöntés olvadt polimereket, nagy nyomást, fűtött berendezéseket és szorítóerőket foglal magában.
CNC megmunkálás biztonsági kockázatai
A CNC megmunkálás kockázatai közé tartoznak a forgó orsók, a vágószerszámok, a forró forgácsok, az éles szélek, a szerszámtörés, a nagynyomású hűtőfolyadék, az automatikus tengelyek és a nem megfelelően rögzített munkadarabok.
A modern CNC gépek védőburkolatot, reteszeket, mérőfejeket, szerszámfelügyeletet és zárt megmunkálási zónákat használnak, de a képzett beállítási és üzemeltetési eljárások továbbra is elengedhetetlenek.
Az automatizálás csökkenti bizonyos feladatoknak való kitettséget, de nem szünteti meg a beállítási, karbantartási, ellenőrzési vagy folyamatirányítási követelményeket.
Fröccsöntési biztonsági kockázatok
A fröccsöntési kockázatok közé tartozik a forró polimer, a fűtött hordók, a magas fröccsöntési nyomás, az erős szerszámbefogó rendszerek, a mozgó kidobók, a robotok és az öblítési műveletek.
A kezelőknek figyelembe kell venniük a polimer füstöket, a formacsere kezelését, a hidraulikus rendszereket és a magas hőmérsékletű felületeket is.
A karbantartás és a formacserék során elengedhetetlen a kizárási eljárások és a megfelelő gépvédelem.
Milyen hasonlóságok vannak a CNC megmunkálás és a fröccsöntés között?
A CNC megmunkálás és a fröccsöntés hasonló, mivel mindkettő képes precíz funkcionális alkatrészeket előállítani, összetett geometriát támogat, mérnöki anyagválasztást és DFM-et igényel, és fontos szerepet játszik a termékfejlesztésben és -gyártásban.
Mindkettő képes precíziós műanyag alkatrészeket előállítani
Mind a CNC megmunkálás, mind a fröccsöntés képes funkcionális műszaki műanyag alkatrészeket gyártani.
A CNC-t általában akkor választják, ha a tűrések, az alacsony mennyiség, a gyors változtatások vagy az alapanyag tulajdonságai fontosak. A fröccsöntést akkor választják, ha az ismétlődő gyártás hatékonysága fontosabb.
Egyes termékek megmunkált prototípusokat használnak, mielőtt öntött gyártási alkatrészekre váltanának.
Mindkettő támogatja az összetett geometriákat
Mindkét folyamat képes összetett alkatrészeket létrehozni, bár a tervezési szabályaik eltérőek.
A CNC bonyolultsága a szerszámhozzáféréstől, a tengelymozgástól, a marószerszám geometriájától, a beállítástól és a munkadarab-befogástól függ. A fröccsöntés bonyolultsága a szerszám működésétől, a huzattól, az elválasztó vonalaktól, az áramlástól, a hűtéstől és a kidobástól függ.
Egy olyan geometria, ami az egyik folyamat számára nehézkes, a másik számára egyszerű lehet.
Mindkettő DFM-et és anyagválasztást igényel
Mindkét folyamat DFM-et igényel, mivel a gyárthatóság befolyásolja a költségeket, a minőséget, a szállítási időt és a meghibásodási kockázatot.
A CNC DFM áttekinti a szerszámhozzáférést, a zsebmélységet, a sugarakat, a tűréshatárokat, a falvastagságot, a meneteket és az összeállításokat.
A fröccsöntéses DFM (Differenciál-Felületkezelés) ellenőrzi a huzatot, a falvastagságot, a bordákat, a kiemelkedéseket, az alámetszéseket, a zárófészkeket, a hűtést, a zsugorodást és a kidobó helyét.
Mindkettő fontos a termékfejlesztésben
Mindkét folyamatot gyakran ugyanazon termék életciklusának különböző pontjain alkalmazzák.
A CNC támogatja a prototípusokat és a korai kis volumenű gyártást. A fröccsöntés a terv validálása utáni méretnövelést teszi lehetővé.
Ezáltal a két folyamat sok projektben kiegészíti egymást, ahelyett, hogy közvetlen versenytársak lennének.
A CNC megmunkálás és a fröccsöntés gyakori alkalmazásai
A CNC megmunkálást általában precíziós prototípusokhoz, kis volumenű alkatrészekhez, fém alkatrészekhez, szerszámokhoz és műszaki műanyagokhoz használják, míg a fröccsöntést gyakran ismételt műanyag házakhoz, kapcsokhoz, orvostechnikai termékekhez, autóipari alkatrészekhez, elektronikához és fogyasztási cikkekhez.
CNC megmunkálási alkalmazások
A CNC megmunkálási alkalmazások közé tartoznak a repülőgépipari konzolok, az orvosi alkatrészek, a robotikai alkatrészek, a félvezető szerelvények, az alumínium házak, a tengelyek, az elosztók, a prototípusok, a formabetétek, a készülékek és a műszaki műanyag alkatrészek.
Az eljárás különösen értékes, ha a mennyiség korlátozott, de a tűréshatár, az anyagtulajdonságok, a geometria vagy a mérnöki rugalmasság fontos.
A formamegmunkálás szintén jelentős CNC-alkalmazás, mivel a fröccsöntőformák magjai, üregei, betétei, lemezei és elektródái precíziós gyártást igényelnek a fröccsöntés megkezdése előtt.
Fröccsöntő alkalmazások
A fröccsöntési alkalmazások közé tartoznak az elektronikus házak, csatlakozók, autóipari belső alkatrészek, orvosi eldobható eszközök, csomagolások, kupakok, kapcsolók, konyhai eszközök, játékok, készülékalkatrészek és egyéb ismétlődő műanyag termékek.
A folyamat akkor a legvonzóbb, ha a kereslet stabil, és a termelési mennyiség elég magas ahhoz, hogy indokolt legyen a szerszámok használata.
Komplex bordák, kapcsok, kiemelkedések, textúrák és összeszerelési jellemzők gyakran közvetlenül beépíthetők az egyes ciklusokba.
Amikor mindkét folyamatot ugyanabban a termékben használják
Mindkét folyamatot együttesen alkalmazzák, amikor a CNC megmunkálás prototípusokat, formákat, szerelvényeket vagy precíziós másodlagos jellemzőket támogat, míg a fröccsöntés a végső, nagy volumenű testet állítja elő.
Egy gyakori gyártási folyamat a következő:
CNC prototípus → Terméktesztelés → Formagyártás → Fröccsöntés → CNC másodlagos megmunkálás → Ellenőrzés
Ez a megközelítés lehetővé teszi a gyártók számára, hogy ugyanazon projekten belül kihasználják a CNC rugalmasságát és a fröccsöntés méretezhetőségét.
Hogyan válasszunk a CNC megmunkálás és a fröccsöntés között??
Válassza a CNC megmunkálást, ha prototípusokra, kis mennyiségre, tervezési rugalmasságra, szűk tűréshatárokra vagy széles anyagválasztékra van szüksége, a fröccsöntést pedig, ha a műanyag kialakítása stabil, és a gyártási mennyiség elég magas ahhoz, hogy indokolt legyen a szerszámbefektetés.
Válasszon CNC megmunkálást prototípusokhoz és kis volumenű gyártáshoz
Válasszon CNC megmunkálást, ha alacsony a mennyiség, vagy ha a terv még változik, mivel a formatervezés elkerülése csökkenti mind a költségeket, mind a projekt kockázatát.
Különösen alkalmas funkcionális prototípusok, hídgyártás, egyedi alkatrészek, cserealkatrészek, mérnöki tesztek és kis volumenű precíziós gyártás számára.
A CNC lehetővé teszi a mérnökök számára, hogy a gyártás megkezdése előtt kiértékeljék a terméket.
Nagy volumenű fröccsöntéshez válassza a fröccsöntést
Válassza a fröccsöntést, ha ugyanazon műanyag alkatrészből több ezer vagy nagyobb mennyiségre van szükség, és a tervet validálták.
Miután a fröccsöntés költsége elegendő alkatrész között oszlik meg, az egységnyi költség lényegesen alacsonyabb lehet, mint a megmunkálás költsége.
A nagy volumenű fogyasztói, autóipari, orvosi és elektronikai műanyag alkatrészek általában ezt az utat követik.
Válasszon a tolerancia alapján
Válasszon CNC megmunkálást, ha a terv nagyon szoros kritikus méreteket vagy precíz pozíciós kapcsolatokat tartalmaz.
A fröccsöntés kiváló ismételhetőséget érhet el, de a polimer zsugorodása és hűtési viselkedése további méretváltozókat hoz létre.
Egy hibrid megoldás a fő geometriához öntést, néhány kritikus jellemzőhöz pedig CNC megmunkálást használhat.
Válasszon anyag alapján
Válassza a CNC megmunkálást, ha az alkatrész alumíniumot, rozsdamentes acélt, titánt, rezet, sárgarezet, PEEK anyagot, PTFE-t vagy más olyan anyagot igényel, amely a hagyományos fröccsöntéshez nem praktikus.
Válassza a fröccsöntést, ha egy megfelelő hőre lágyuló gyanta megfelel a teljesítménycélnak, és a gyártási mennyiség támogatja a szerszámozást.
A gyártási módszer megváltoztatása előtt mindig ellenőrizni kell az anyagtanúsítványt és a tényleges működési környezetet.
Válasszon a geometria alapján
Válasszon CNC-t, ha a geometria hozzáférhető a forgácsolószerszámok számára, és nem indokolja a bonyolult formagyártást.
Válassza a fröccsöntést, ha az olyan jellemzők, mint a bordák, kiemelkedések, patentgombok, textúrák, vékony falak és integrált műanyag részletek hatékonyan beépíthetők minden alkatrészbe.
A DFM során ellenőrizni kell az alámetszéseket, a mély üregeket, a belső sarkokat, a falvastagságot és a szerszámhozzáférést.
Válasszon a költség és a szállítási idő alapján
A teljes projektköltség és a termék életciklusa alapján válasszon, ne csak az egységár alapján.
Egy új termék esetében a CNC gazdaságosabb lehet még magasabb darabár mellett is, mivel elkerülhető a formázási kockázat és támogatott a tervmódosítás. Amint a kereslet kiszámíthatóvá válik, a fröccsöntés sokkal alacsonyabb hosszú távú egységköltséget biztosíthat.
Egy gyakorlati döntési út a következő:
Prototípus → CNC megmunkálás → Validálás → Kis volumenű gyártás → Tervezés befagyasztása → Formabevonás → Fröccsöntés
GYIK
Jobb a CNC, mint az öntés?
A CNC megmunkálás jobb, mint az öntés, ha a projekthez kis mennyiség, szűk tűréshatárok, gyors tervmódosítások és öntőszerszámok hiánya szükséges. A CNC alkalmas alkatrészeken ±0.001 hüvelyk körüli reprezentatív tűréshatárokat tud elérni, míg az öntés általában egy közel nettó alakot hoz létre, amely továbbra is megmunkálást igényelhet. Az öntés gazdaságosabb nagyobb mennyiségek vagy geometriák esetén, ahol nagy mennyiségű anyag megmunkálása nem lenne hatékony. A legjobb választás az ötvözettől, a mennyiségtől, a geometriától, a tűréshatártól, a szerszámköltségtől és a végső felületi követelményektől függ.
A CNC ugyanaz, mint a megmunkálás?
A CNC egyfajta megmunkálás, de a gépi megmunkálás a tágabb kategória. A megmunkálás magában foglalja a CNC marást, CNC esztergálást, fúrást, furatkiszúrást, köszörülést, fűrészelést és egyéb anyageltávolítási folyamatokat, amelyek lehetnek manuálisak, hagyományosak vagy számítógéppel vezéreltek. A CNC a számítógépes numerikus vezérlés rövidítése, és programozott utasítások segítségével automatizálja a gép mozgását. A modern CNC rendszerek képesek 3, 4 vagy 5 tengelyes gépeket vezérelni, és ismételhető precíziós alkatrészeket előállítani sokkal kevesebb manuális szerszámpozicionálással, mint a hagyományos megmunkálás.
Vajon a mesterséges intelligencia felváltja a CNC megmunkálást?
A mesterséges intelligencia valószínűleg nem fogja helyettesíteni magát a CNC megmunkálást, inkább automatizálja a programozást, a monitorozást, az optimalizálást, az ellenőrzést, a karbantartást és a CNC-gyártással kapcsolatos folyamatdöntéseket. A NIST jelenlegi gyártási mesterséges intelligenciával kapcsolatos munkája kifejezetten a megbízható ember-mesterséges intelligencia együttműködésre összpontosít, nem pedig az emberek nélküli gyártásra. Az Egyesült Államok Munkaügyi Statisztikai Hivatala azt is kijelenti, hogy a gépészeknek továbbra is szükségük lesz a CNC-rendszerek beállítására, monitorozására és karbantartására, még akkor is, ha az automatizálás növeli a termelékenységet.
Nagy a kereslet a CNC megmunkálásra?
A CNC-megmunkálás továbbra is fontos szerepet játszik a gyártásban, bár a munkaerő-kereslet a magasabb képzettséget igénylő programozás, beállítás, automatizálás és folyamatirányítás felé tolódik el. Az amerikai BLS-adatok szerint 2024-ben körülbelül 299 500 gépész dolgozott, a foglalkoztatás várhatóan 2034-re körülbelül 299 600 főre emelkedik, és évente nagyjából 29 500 gépész betölti pozíciót várnak a pótlási igény miatt. A BLS azt is megjegyzi, hogy a CNC szerszámprogramozók iránti kereslet várhatóan továbbra is erős marad, mivel a gyárak egyre több CNC-berendezést és automatizálást alkalmaznak.
Összegzés
A CNC megmunkálás és a fröccsöntés különböző szakaszokat és termelési célokat szolgál, ahelyett, hogy univerzálisan jobb gyártási módszerekként versengenének. A CNC megmunkálás általában az erősebb választás prototípusok, kis volumenű alkatrészek, szűk tűréshatárok, széles anyagválaszték és gyakori tervmódosítások esetén. A fröccsöntés gazdaságosabbá válik, ha a műanyag kialakítása stabil, és a termelési volumen elég magas ahhoz, hogy megtérüljön a formaberuházás. A költségeket, a tűréshatárokat, a szerszámozást, a gyártási időt, a geometriát, az anyagot és a várható élettartam mennyiségét mind át kell tekinteni a folyamat kiválasztása előtt.
A TiRapidnál precíziós CNC megmunkálási és gyártási szolgáltatásokat nyújtunk egyedi fém- és műanyag alkatrészekhez, beleértve a CNC marást, CNC esztergálást, 5 tengelyes CNC megmunkálást, prototípusgyártást, kis volumenű gyártást és formagyártást. Csapatunk támogatja a DFM elemzést, az anyagkiválasztást, a tűréshatár-tervezést, a felületkezelést és a minőségellenőrzést, hogy segítsen meghatározni, hogy a CNC megmunkálás a megfelelő megoldás-e, mielőtt a projekt a nagyobb volumenű gyártás felé haladna.















