
A precíziós elektronikai alkatrészeket széles körben használják elektronikus berendezésekben, ipari vezérlőrendszerekben, kommunikációs eszközökben és intelligens terminálokban. Méretpontosságuk, szerkezeti szilárdságuk és összeszerelési kompatibilitásuk mind befolyásolhatja a termék minőségét. A gyártás során a vékony falú házakra, a precíziós szerelőalapokra, a hőelvezető alkatrészekre és a vezető csatlakozókra hatással lehetnek az anyagviszonyok, a megmunkálási deformáció és a felületkezelés. A megmunkálási minőség és a tételek állandóságának javítása érdekében a gyártási folyamatot a műszaki rajzoknak megfelelően kell kidolgozni, az anyagok, a tűrések, a folyamatkoordináció és az ellenőrzési eljárások megfelelő ellenőrzésével. Ez segít csökkenteni a méretbeli eltéréseket, az összeszerelési problémákat és az átdolgozási kockázatokat.
A precíziós elektronikai alkatrészgyártás fő kihívásai
Az elektronikus alkatrészek szerkezete és funkciója is eltérő, ezért a megmunkálási pontosságot és az összeszerelési teljesítményt befolyásoló lehetséges tényezőket a gyártás előtt azonosítani kell.
Vékony falú alkatrészek deformációjának szabályozása
A vékony falú házak és az összetett szerkezeti alkatrészek viszonylag alacsony merevséggel rendelkeznek, és a megmunkálás során a forgácsolóerők, a szorítóerők és a maradékfeszültségek befolyásolhatják őket.
- Anyagmaradékfeszültség: Az alumíniumötvözetből készült nyersanyagok tartalmazhatnak gyártás során keletkezett maradékfeszültségeket. Az anyag eltávolításakor a feszültség újraeloszlása vetemedést vagy méretbeli eltéréseket okozhat.
- Rögzítés és kioldás: A túlzott szorítóerő vagy a nem megfelelő alátámasztás deformálhatja az alkatrészt a megmunkálás során, ami a kioldás után méretváltozásokat eredményezhet.
- Üres kiválasztása: Nagy pontossági követelményeket támasztó alkatrészek esetében az üres állapotot az anyag és az alkatrész szerkezete szerint kell kiválasztani, hogy csökkentsék a megmunkálási deformáció kockázatát.
A vékony falú alkatrészek megmunkálási folyamatának figyelembe kell vennie az anyag állapotát, a befogási módszereket és az anyagleválasztási mennyiséget. A méreteket szükség esetén a befogás kioldása után újra ellenőrizni kell, mivel a megmunkálás során végzett mérések önmagukban nem tudják megerősíteni a végső pontosságot.
Anyagtulajdonságok illesztése az alkatrész-alkalmazásokhoz
Az anyagválasztás befolyásolja a megmunkálhatóságot, a szerkezeti szilárdságot, az elektromos vezetőképességet és a méretstabilitást.
- Alumíniumötvözetek: Általában elektronikus házakhoz, szerelőalapokhoz és hőelvezető alkatrészekhez használják. A kiválasztásnál figyelembe kell venni a szilárdságot, a megmunkálhatóságot és a felületkezelési követelményeket.
- Réz és rézötvözetek: Bizonyos vezetőképes vagy hővezető alkatrészekhez alkalmasak. Alakíthatóságukat és megmunkálási nehézségeiket is figyelembe kell venni.
- Műszaki műanyagok: Szigetelő tartóelemekhez és egyes szerkezeti elemekhez használják. A kiválasztásnál figyelembe kell venni a merevséget, a hődeformációt és a nedvességfelvételt.
Az anyag kiválasztása után az alkatrész szerkezetét és a későbbi gyártási folyamatokat is figyelembe kell venni annak biztosítása érdekében, hogy az anyagtulajdonságok megfeleljenek a tényleges alkalmazási követelményeknek.
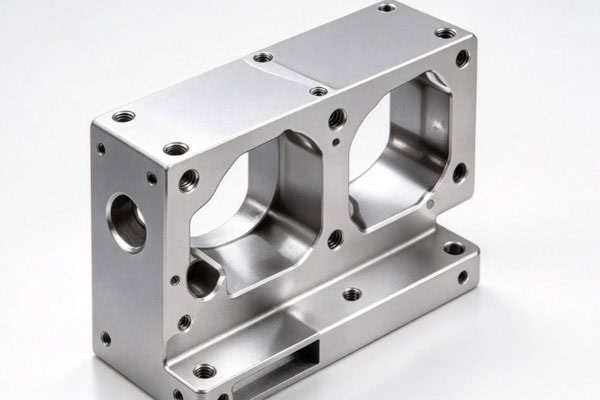
CNC megmunkálási megoldások precíziós elektronikai alkatrészekhez
A CNC megmunkálási folyamatokat az alkatrész geometriája, az anyagtulajdonságok és a rajzi követelmények szerint kell elrendezni, figyelembe véve a későbbi felületkezelési és összeszerelési igényeket is.
Megmunkálási sorrendek és befogási módszerek optimalizálása
A megfelelő megmunkálási stratégiák csökkenthetik a vékony falú alkatrészek deformációját és javíthatják a méretstabilitást. Jelentős anyagleválasztást igénylő alkatrészek esetén a nagyolási és simítási műveleteket el kell különíteni, hogy csökkentsük a túl sok anyag egyetlen szakaszban történő eltávolításából eredő deformáció kockázatát. A támasztópozíciókat az alkatrész merevségének megfelelően kell elrendezni, és a lokális deformáció megelőzése érdekében kerülni kell a túlzott szorítóerőt. A szerszámválasztást és a forgácsolási feltételeket az anyaghoz és a geometriához kell igazítani a rezgés, a sorjaképződés és a hőfelhalmozódás csökkentése érdekében. Nagy pontosságú alkatrészek esetében a próbagyártás során a leszorítás után ellenőrizni kell a méreteket, és szükség esetén módosítani kell a folyamatot. A hőkezelt alumíniumötvözetek, mint például a 6061-T6, különös figyelmet igényelnek anyagtulajdonságaik megőrzése érdekében. A hőkezelést, amely megváltoztathatja a temperálást, nem szabad értékelés nélkül bevezetni. A feszültségszabályozási módszereket az anyag állapotának és az alkatrész követelményeinek megfelelően kell kiválasztani.
Méretváltozások szabályozása felületkezelés után
Az olyan folyamatok, mint az eloxálás, a galvanizálás és a festés, befolyásolhatják az alkatrész méreteit vagy felületi tulajdonságait. Ezért a megmunkálás megkezdése előtt meg kell határozni a végleges követelményeket.
- Méretkompenzáció: Az alumíniumötvözetek eloxálása oxidréteget képez, amely befolyásolhatja a furatátmérőket, a külső méreteket és az illeszkedési hézagokat. A tényleges méretváltozás a bevonat vastagságától és a folyamatkörülményektől függ, ezért univerzális kompenzációs arányt nem szabad alkalmazni.
- Maszkolási követelmények: A védendő területeket, például a menetes furatokat, a precíziós illesztési felületeket és a vezetőképes érintkezési területeket előre meg kell jelölni a rajzokon vagy a műszaki dokumentációban.
- Folyamatsorrend: A CNC megmunkálás befejezése után a maszkolást a megfelelő felületkezelés megkezdése előtt kell elvégezni. A kezelés befejezése után a maszkolóanyagot a folyamatkövetelményeknek megfelelően el kell távolítani, majd a kritikus területeket ellenőrizni kell.
A felületkezelés előtt és után egyértelmű és következetes elfogadási kritériumokat kell alkalmazni, hogy megakadályozzuk a méretváltozások vagy a nem megfelelő védelem hatását a későbbi összeszerelésre.
Precíziós elektronikai alkatrészek minőségellenőrzése
A minőségellenőrzésnek ki kell terjednie az első cikk ellenőrzésére, a folyamat közbeni ellenőrzésekre és a végső elfogadásra, hogy a méretbeli eltéréseket és a folyamatbeli problémákat azonnal azonosítani lehessen.
Ellenőrzési prioritások meghatározása komponenstípusonként
Az ellenőrzési tételeket az egyes alkatrészek szerkezeti jellemzői és tervezett felhasználása alapján kell meghatározni.
| Alkatrész típusa | Fő ellenőrzési tételek | Ellenőrzés célja |
| Elektronikus berendezések házai | Teljes méretek, furatpozíciók, síklapúság | Az összeszerelés kompatibilitásának ellenőrzése |
| Precíziós rögzítőalapzatok | Méretek, furattávolság, alapfelületek bemérése | Biztosítsa a pontos pozicionálást |
| Hőelvezető alkatrészek | Kritikus méretek, felületi állapot, szerkezeti integritás | Teljesítse a telepítési követelményeket |
| Vezetőképes csatlakozók | Illesztési méretek, érintkezőfelületek felületi állapota | Teljesítse a csatlakozási követelményeket |
| Szigetelő tartók | Teljes méretek, szerkezeti integritás | Biztosítson megbízható támogatást |
Az ellenőrzési módszereknek meg kell egyezniük a rajzi tűréshatárokkal és az alkatrész geometriájával. A nagy pontossági követelményeket támasztó jellemzők esetében a mérőberendezések és a mérési feltételek alkalmasságát is meg kell erősíteni.
Állandó minőség fenntartása a tételes gyártásban
Az első cikk ellenőrzésének sikeres teljesítése nem garantálja, hogy a tétel minden egyes alkatrésze ugyanolyan pontossági szintet fog fenntartani. A folyamatos ellenőrzés továbbra is szükséges a gyártás során.
- Első cikk ellenőrzése: A kötegelt megmunkálás megkezdése előtt ellenőrizze a kritikus méreteket, a furatpozíciókat és az összeszerelési kapcsolatokat, hogy megbizonyosodjon arról, hogy a megmunkálási program és a befogási módszer megfelel a követelményeknek.
- Folyamatközi mintavétel: Az ellenőrzés gyakoriságát a tételméret és az alkatrész kockázata alapján kell beállítani. Figyeljen a szerszámkopás, a gép hőmérsékleti viszonyai és a befogás változásai által okozott méretbeli eltolódásokra.
- Rendellenességek kezelése: Ha a méretek kívül esnek a tűréshatáron, vagy szokatlan tendenciát mutatnak, azonnal ellenőrizze a gépet, a szerszámokat és a megmunkálási paramétereket, és értékelje az esetlegesen érintett alkatrészeket.
- Végső átvétel: A méretek, a megjelenés, a felületkezelési állapot és a szállítási mennyiség ellenőrzése a megállapodás szerinti követelményeknek megfelelően.
Az első cikk ellenőrzésének, a folyamatközi mintavételnek és a végső elfogadásnak a kombinálása segít csökkenteni a minőségi kockázatokat a tételgyártás során.

Hogyan válasszunk precíziós elektronikai alkatrészgyártási szolgáltatót?
Gyártási szolgáltató kiválasztásakor a megmunkálási képességekre, a minőségellenőrzésre és a folyamatok koordinációjára kell összpontosítani, ahelyett, hogy csak a berendezéskonfigurációkat vagy az egységárakat hasonlítanánk össze.
Megmunkálási képességek és tűréshatárok értékelése
A különböző alkatrészek eltérő pontossági követelményekkel rendelkeznek, ezért a beszállítónak rendelkeznie kell a tényleges geometriai és méretspecifikációknak megfelelő megmunkálási és ellenőrzési képességekkel. A kritikus méretekhez ésszerű tűréshatárokat kell hozzárendelni, míg a nem kritikus méretekhez nem szükségesek szükségtelenül szűk tűréshatárok. Értékelje a beszállító vékony falú házak, összetett kontúrok és precíziós furatok megmunkálására való képességét. Nagy pontosságú alkatrészek esetén ellenőrizze, hogy a mérőberendezések, módszerek és elfogadási kritériumok megfelelőek-e. A szigorúbb tűrések általában szigorúbb megmunkálási és ellenőrzési ellenőrzéseket igényelnek. A tűrések összeszerelési funkció szerinti hozzárendelése segít egyensúlyt teremteni a minőség és a költségek között.
Megmunkálás és felületkezelés koordinálása
A CNC megmunkálást és felületkezelést egyetlen beszállító kezelheti, vagy külön beszállítókhoz rendelheti. A lényeg a folyamatkövetelmények és a felelősségek egyértelmű meghatározása.
- Egységes műszaki követelmények: Adja meg a végső méreteket, a bevonat követelményeit, a maszkolási területeket és a felületminőséget, hogy megakadályozza a különböző folyamatszakaszok rajzi követelményeinek következetlen értelmezését.
- Egyértelmű folyamatfelelősségek: Különböző beszállítók bevonása esetén határozza meg az alkatrészek állapotát átadáskor, a szállítási védelmi követelményeket és a rendellenességek kezelésére vonatkozó eljárásokat.
- A teljes költség felmérése: A megmunkálási árajánlatok mellett vegye figyelembe a szállítást, a kommunikációt, az ellenőrzést, az utólagos megmunkálást és a szállítási időt.
A gyártási elrendezést a projekt léptéke, a folyamat összetettsége és a minőségirányítási képességek alapján kell kiválasztani, hogy minden szakasz egységes követelményeket kövessen.
A precíziós elektronikai alkatrészek gyártása az anyagkiválasztás, a CNC megmunkálás, a felületkezelés és a minőségellenőrzés összehangolását igényli. A vékony falú alkatrészeknél a megmunkálási deformáció gondos ellenőrzése szükséges, míg a hőkezelt alumíniumötvözeteknél figyelmet kell fordítani az anyagállapotukra. A precíziós illesztési jellemzők méretváltozásait és maszkolási követelményeit is meg kell tervezni a felületkezelés előtt. A sorozatgyártás során a folyamatközi mintavétel és a végső átvétel segít a minőségbeli eltérések szabályozásában. A TiRapid testreszabott precíziós CNC megmunkálási szolgáltatásokat nyújt, és támogatja az elektronikus házak, szerelőalapok és különféle precíziós szerkezeti alkatrészek gyártását az ügyfél rajzai, anyagspecifikációi és projektkövetelményei szerint.
















