
A sík befogófelület, a mély zseb és az ívelt formafelület eltérő forgácsolási megközelítéseket igényel. A marószerszám kiválasztása a gyártandó alakzat megértésével kezdődik, majd ellenőrzi, hogy a szerszám eléri-e azt, megbízhatóan eltávolítja-e az anyagot, és a kívánt felületi minőséget biztosítja-e.
Ez az útmutató ismerteti a marógépek fő típusait, tipikus felhasználási módjait és a CNC megmunkálás során fontos kiválasztási tényezőket. A mérnökök és a vásárlók számára azt is bemutatja, hogy az alkatrész geometriája és a szerszámozási követelmények hogyan befolyásolják a gyártási ráfordítást és a költségeket.
Mi az a marógép?
A marószerszám egy forgó vágószerszám, amely anyagot távolít el, amikor vágóélei elérik a munkadarabot. Geometriája határozza meg, hogy mely felületeket érheti el, és hogyan vágja meg az olyan jellemzőket, mint a felületek, falak, hornyok és kontúrok.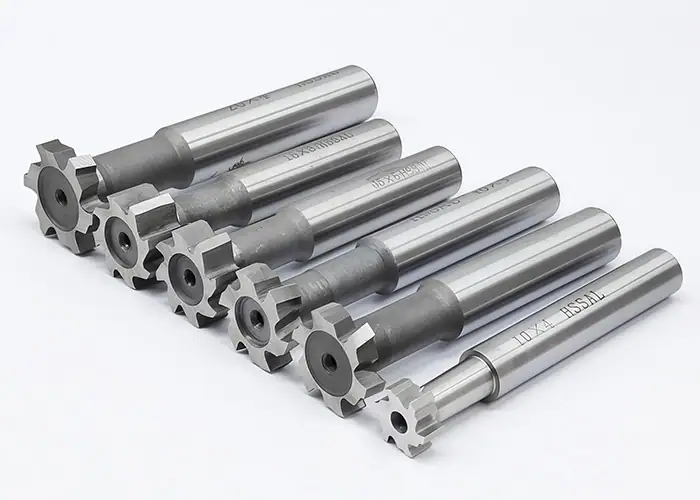
Hogyan távolítják el a marók az anyagot
Marás közben az orsó forgatja a marót, miközben a szerszám és a munkadarab közötti szabályozott mozgás hozza létre a kívánt alakot. Minden egyes forgácsolóél eltávolít egy forgácsot, majd kimozdul a fogásból, mielőtt újra bekapcsolódna.
A perifériás forgácsolás a szerszám külső oldalán lévő éleket használja falak vagy profilok megmunkálásához. A végvágás a szerszám végén lévő éleket használja felületek megmunkálásához vagy anyagba való belépéshez, ahol a szerszám kialakítása megengedi. Sok maró kombinálja ezeket a műveleteket.
A fúró elsősorban axiális előtolással hoz létre furatot. Egy szármaró oldalirányban is megmunkálható, de a közvetlen süllyesztéshez megfelelő középre maró kialakítás szükséges. A mélyítés és a helikális belépési mélység a maró geometriájától és a gyártó ajánlásaitól is függ.
Hogyan osztályozzák a marószerszámokat?
A szerszámleírások számos jellemzőt kombinálnak. A gömbfejű maró egy profilt ír le, míg a tömör keményfém egy anyagot és egy kiviteli alakot. A bevonat egy további specifikációt ad hozzá.
Az eszközök összehasonlításakor különítse el ezeket a kategóriákat:
| Osztályozás | Mit ír le | Példák |
| Geometria és alkalmazás | Vágási forma és tervezett munka | Gömbmaró, homlokmaró, menetmaró |
| Építés | A vágórész felépítése vagy cseréje | Masszív, indexelhető, moduláris |
| Vágóanyag | A vágóélt alkotó anyag | HSS, keményfém, PCD |
| Felületkezelés | A vágóanyagra felvitt bevonat | AlTiN, TiB₂, gyémántbevonat |
A váltólapkás marók cserélhető lapkákat használnak. A moduláris rendszer egy forgácsolófejet vagy más szerszámrészt helyettesít. Ezek a konstrukciós lehetőségek különböző marócsaládokban előfordulhatnak.
Melyek a marógépek fő típusai?
A gyakori marószerszámok közé tartoznak a szármarók, síkmarók, oldal- és síkmarók, lemezmarók, hasítófűrészek, valamint speciális szerszámok hornyokhoz, letörésekhez, menetekhez és formázott profilokhoz. Az alak és a rendelkezésre álló hozzáférés határozza meg, hogy melyik család megfelelő.
A következő összehasonlítás kiindulópontot nyújt az egyes eszközök leírása előtt.
| Vágó típusa | Tipikus jellemzők | Fő kiválasztási ellenőrzés |
| Végső malom | Zsebek, falak, hornyok, kontúrok | Végprofil, kinyúlás és belépési képesség |
| Homlokmaró | Széles, sík felületek | Forgácsolási szélesség, belépési szög és gépkapacitás |
| Oldal- és homlokvágó | Nyitott rések és hornyok | Vágószélesség, tengelytámasz és hozzáférés |
| Födém malom | Széles, a vágótengelyhez képest párhuzamos felületek | Felfogó elrendezés és munkadarab szabad távolsága |
| Hasítófűrész | Keskeny rések és levágások | Vastagság, mélység és oldalirányú alátámasztás |
| T-horony vagy Woodruff vágó | T-hornyok vagy tengelyreteszek | Szükséges forma és nyaktávolság |
| Letörés- vagy fecskefarkvágó | Ferde élek vagy ferde hornyok | Szög- és ütközési távolság |
| Menetmaró | Belső vagy külső menet | Menetforma, menetemelkedés és interpolációs képesség |
| Formamalom | Meghatározott profilok és élrádiuszok | Szerszámforma és rajz közötti egyezés |
End Mills
A marókat széles körben használják CNC zsebek, vállak, hornyok és külső profilok megmunkálásához. Periférikus vágóéleik megmunkálják a falakat, míg a maróél geometriája határozza meg a vágás alján hagyott felületeket.
Gyakori tervek a következők:
- A négyszögletes marók lapos végűek és éles külső sarkokkal rendelkeznek. Lapos aljú zsebekhez, lépcsőkhöz és falsimításhoz alkalmasak.
- A gömbfejű végű marók lekerekített végűek, amelyek alkalmasak ívelt felületek és kontúros simítás megmunkálására. A szerszám érintkezési helye azért fontos, mert a forgácsolási sebesség a csúcs közepe felé csökken. A lépésköz és a szerszám orientációja segít meghatározni a kapott felületi textúrát.
- A sarokrádiuszos marók megtartják a lapos központi véget és lekerekítették a külső vágósarkokat. A lekerekített sarok segít ellenállni a letöredezésnek. Amikor a szerszám befejezi a fal-padló csatlakozását, a sarokrádiusz határozza meg az ott maradó névleges lekerekítést.
- A nagyoló marókat anyageltávolításra tervezték. A recés változatok a forgácsok és a forgácsolási terhelések kezelése érdekében kisebb darabokra törik a vágóélt. Egy külön simító menetet általában akkor terveznek, ha a rajz simább felületet vagy pontosabb méretvezérlést igényel.
- Az alávágó marók tehermentesített nyakat és olyan forgácsolófejeket használnak, amelyek a túlnyúló részek alá nyúlnak. A nyalóka alakú marók erre ismerős példák. Ellenőrizze a vágási lefedettséget, a nyak átmérőjét és a hézagot a belépés, a megmunkálás és a kihúzás során.
Ezek a leírások átfedésben vannak. Egy nagyoló szerszámnak is lehet sarokrádiusz. Válassza ki a teljes szerszámspecifikációt ahelyett, hogy minden katalóguscímkét különálló, egymást kizáró kategóriaként kezelne.
Face Mills
A homlokmarók sík felületeket munkálnak meg, miközben az orsótengely általában merőleges a gyártandó felületre. Általában felfogatási felületeket, referenciafelületeket és szélesebb alapanyag-területeket készítenek velük.
Sok homlokmaró váltólapkákat használ, amelyek lehetővé teszik a kopott élek indexálását vagy cseréjét. A lapkageometria, a belépési szög és a marómenetemelkedés befolyásolja a forgácsolóerőket és a munkadarabhoz való alkalmasságot.
A szerszámot a rendelkezésre álló teljesítményhez, a munkadarab-befogáshoz és a felületi követelményekhez kell igazítani. A nagyobb átmérő nagyobb szélességet fed le, de megváltoztatja a gép terhelését, valamint a befogók és a szomszédos elemek körüli szükséges szabad távolságot is.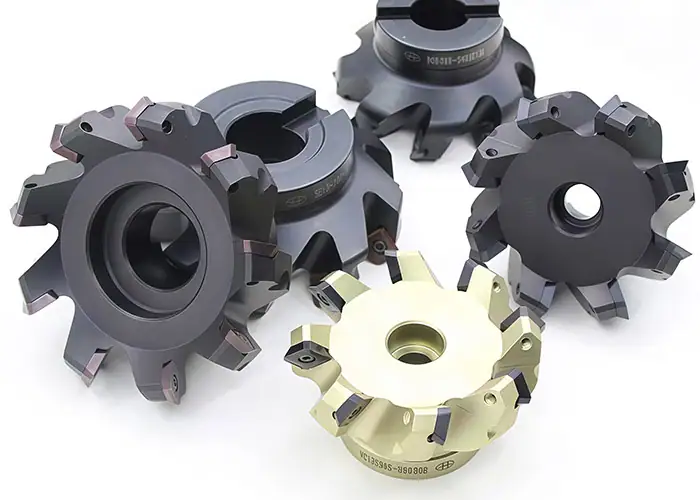
Oldal- és homlokmarók
Az oldal- és síkvágók kerületükön és oldalaikon vágóélek találhatók. Ez az elrendezés lehetővé teszi a szerszám számára, hogy anyagot távolítson el a horonyból az oldalfelületek megmunkálása közben.
Hasznosak könnyen hozzáférhető egyenes hornyokhoz, bemetszésekhez és bizonyos vállműveletekhez. A feltűzőre szerelt elrendezések támogatást nyújthatnak az igényes megmunkálásokhoz, ha a gép konfigurációja lehetővé teszi.
Ellenőrizze a marószerszám szélessége és a kész horony szélessége közötti kapcsolatot, beleértve az esetleges beállítást vagy simítási ráhagyást. Zárt, korlátozott belépésű zseb esetén előfordulhat, hogy szármaró használata szükséges.
Lemezmarók
A laposmarók, más néven síkmarók, elsősorban hengeres kerületük mentén elhelyezkedő fogakkal vágnak. Tengelyük párhuzamos a megmunkálandó felülettel, ami megkülönbözteti alapvető alkalmazásukat a síkmarástól.
Vízszintes, tüskére szerelt elrendezésekhez kapcsolódnak széles, sík felületekhez. A marószerszám szélessége, a tüske merevsége és a munkadarabhoz való hozzáférés határozza meg, hogy az elrendezés praktikus-e.
A szerszámozási tervben elfoglalt helyük a gép konfigurációjától függ. Egy függőleges orsóval rendelkező CNC megmunkálóközpont használhat síkmarót vagy szármarót a megfelelő felülethez.
Hasítófűrészek
A hasítófűrészek vékony, kör alakú marók, amelyeket keskeny hornyokhoz, hátvágásokhoz és leszúró műveletekhez használnak. Vékony profiljuk keskeny vágásokat tesz lehetővé anélkül, hogy hasonlóan kis átmérőjű maróra lenne szükség.
Ugyanez a vékony keresztmetszet korlátozza az oldalirányú merevséget. A tengely kifutása, az alátámasztás nélküli hossz, a forgácseltávolítás és az oldalirányú terhelés figyelmet igényel.
Válassza ki a fogazatot és a forgácsolási feltételeket a munkadarab anyagához és a fogásvételhez. Győződjön meg arról, hogy a szerszám és a tengely eléri a kívánt mélységet a szomszédos felületek érintése nélkül.
T-hornyos és faforgácsos kulcsfészek marók
A T-horonymarók a T-alakú horony nyílása alatti szélesebb részt munkálják meg. Egy tipikus marási útvonalon először a keskenyebb hozzáférési rést nyitják meg, majd a T-horony szerszámmal megmunkálják az alámetszést.
A Woodruff-reteszmarókkal süllyesztett fészket lehet létrehozni a tengelyben lévő Woodruff-reteszhez. A korong alakú fejük hasonlíthat más reteszmarókhoz, de a megadott retesz és fészekgeometria határozza meg a kiválasztást.
Mindkét szerszámcsalád esetében ellenőrizze a fej átmérőjét, szélességét, nyakhézagát és a hozzáférést. A hasonló megjelenés nem teszi a szerszámokat felcserélhetővé egy adott jellemző esetében.
Élletörő és fecskefarkú vágók
A letörésmarókkal ferde éleket lehet létrehozni, és ellenőrzött éltörést vagy sorjátlanítást lehet végezni. A szükséges szög és a letörés méretei határozzák meg a vágási profilt és a programozott pozíciót.
A fecskefarkú marók ferde alámetszett falakat hoznak létre, amelyeket olyan elemeknél használnak, mint a csúszó illesztések és a pozicionáló hornyok. Szélesebb fejüknek bevezetési útvonalra és szabad helyre van szükségük a nyílás alatt.
A szögben álló szerszámot a tényleges keresztmetszethez kell igazítani. A letörés és a fecskefarkú illesztés azonos szöget zárhat be, miközben eltérő vágási lefedettséget, nyakkivágást és szerszámhozzáférést igényel.
Menetes malmok
A menetmarók összehangolt szerszámforgás és spirális szerszámpálya segítségével hoznak létre meneteket. Megfelelő szerszámok és gépmozgások belső vagy külső meneteket hozhatnak létre.
A menetfúróval ellentétben a menetmaró egy programozott pályát követ, ahelyett, hogy teljes méretű menetes szerszámként haladna át a furaton. A szerszám alakjának, a menetszabványnak, a menetemelkedésnek és a forgácsolási hossznak meg kell egyeznie a kívánt alkalmazással.
Belső menetek esetén ellenőrizze a furat előkészítését, a marószerszám és a furat közötti távolságot, a használható mélységet és a forgácseltávolítást. Az átmérő beállítása a szerszámpályán keresztül hasznos, de a menet ellenőrzése továbbra is szükséges a végeredmény ellenőrzéséhez.
Formázómarók és egyéb speciális vágógépek
A formamarók a vágóéleik alakján keresztül egy meghatározott profilt hoznak létre. Ilyenek például az élrádiuszokhoz és bizonyos fogazatformákhoz használt szerszámok.
A saroklekerekítő maró sugarat képez a munkadarab élén. Ez különbözik a sarokrádiuszos marótól, amelynek lekerekített vágósarka jellemzően konkáv átmenetet hoz létre a fal és a padló találkozásánál.
Más speciális vágógépeknek szűkebb az alkalmazási területük:
| Szerszám | Tipikus felhasználás | Tervezési mérlegelés |
| Légyvágó | Sík felületű megmunkálás széles vágóéllel | Egyensúly, merevség és biztonságos üzemi határok |
| Üreges malom | Külső hengeres alakzat megmunkálása befelé néző élekkel | Funkció mérete és hozzáférhetősége |
| Fogaskerék-formázó vágó | Meghatározott fogközprofil létrehozása | Foggeometria, indexelés és ellenőrzés |
Válasszon speciális vágót, ha annak formája vagy gyártási módja praktikus módot kínál a megadott jellemző előállítására.
Hogyan befolyásolják a vágóanyagok és bevonatok a kiválasztást?
A forgácsolóanyag és a bevonat befolyásolja a kopásállóságot, az él viselkedését és a munkadarabbal való kompatibilitást. Ezeket a marógeometria és a működési feltételek alapján kell kiválasztani, ahelyett, hogy feltételeznénk, hogy minden feladathoz egyetlen anyag vagy bevonat a legjobb.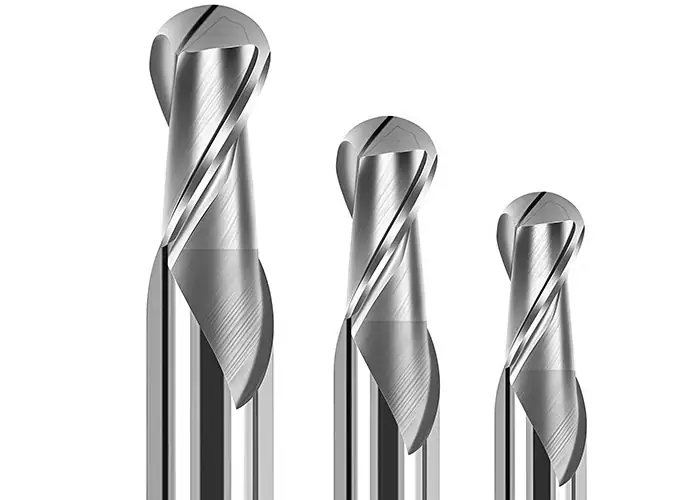
HSS és keményfém marók
A nagysebességű acél, vagy HSS, hasznos szívósságot kínál, és számos általános célú és speciális marószerszámhoz praktikus. A kobalttal ötvözött és porkohászati változatok bővítik a rendelkezésre álló lehetőségeket.
A keményfém nagy keménységet, kopásállóságot és merevséget biztosít. Támogatja a produktív CNC megmunkálást, amikor a forgácsolási feltételek és a beállítás megfelelnek a kiválasztott minőségnek és geometriának. Forgácsolóélei érzékenyek lehetnek az ütésekre, a gyenge merevségre és a helytelen kezelésre.
Kerülje a kizárólag a munkadarab keménysége szerinti választást. Alumíniumhoz egy keményfém szerszám megfelelő lehet, míg acélhoz megfelelő körülmények között egy HSS maró lehet praktikus. Az anyagot, a gyártási mennyiséget, a szerszám formáját és a gép képességeit együttesen kell figyelembe venni.
PCD és egyéb speciális vágóanyagok
A polikristályos gyémántot, vagy PCD-t, bizonyos színesfém- és abrazív anyagok megmunkálásához használják, beleértve az alumínium megmunkálását is. Kopásállósága értékes lehet ott, ahol a vágóél megtartása a gyártási sorozat során fontos.
A PCD-t elsősorban nemvasfém-megmunkáláshoz választják. A vasfém-alkalmazások általában más, az ötvözethez és a művelethez illeszkedő forgácsolóanyagot igényelnek.
A kerámia vágóanyagok speciális alkalmazásokhoz használhatók, beleértve a kiválasztott hőálló ötvözetek megmunkálását is. Ezekhez megfelelő minőségre, eljárásra és üzemi feltételekre van szükség, nem pedig egy általános célú szerszám egyszerű frissítésére.
Bevonatos és bevonat nélküli vágógépek
A bevonat megváltoztatja a szerszám felületi tulajdonságait. Összetételétől és alkalmazásától függően javíthatja a kopásállóságot, a hőállóságot vagy az anyagtapadást.
Az acélmegmunkáláshoz használt bevonatok nem feltétlenül kerülnek át automatikusan az alumíniumra. A bevonat nélküli, polírozott szerszámok és a színesfém-megmunkáláshoz tervezett bevonatok megfelelőbb él- és súrlódási tulajdonságokat kínálhatnak bizonyos alkalmazásokhoz.
A PCD vágóélek és a gyémántbevonatú keményfém szintén eltérő konstrukciók. A „gyémánt” szó helyett a teljes szerszámajánlást értékelje.
Hogyan válasszuk ki a megfelelő marógépet?
Válasszon ki egy marószerszámot a jellemző és a működés meghatározásával, a munkadarab anyagának egyeztetésével, a hozzáférés és a szerszámméretek ellenőrzésével, valamint a géppel és a tartóval való kompatibilitás ellenőrzésével. Ezután határozza meg az adott kombináció forgácsolási feltételeit.
Kezdje az alaksajátossággal és a marási művelettel
Mielőtt katalógusból választanál szerszámot, olvasd el a rajzot és a modellt. Határozd meg, mit kell eltávolítani, mely felületeknek kell megmaradniuk, és hogyan tud a szerszám belépni és kilépni a vágásból.
Különítse el az ömlesztett anyag eltávolítását a végső felületképző művelettől. Egy nagyoló szerszám hatékonyan megtisztíthat egy zsebet, míg egy másik szerszám befejezi a falakat, a padlót vagy a belső részleteket.
Zárt zseb esetén a belépési lehetőség kizárhatja az egyébként alkalmas marószerszámot. Alámésés esetén a forgácsolófej elérheti az alaksajátosságot, miközben a nyak vagy a tartó még ütközik az alkatrésznek. Tekintse át a teljes belépési és kihúzási útvonalat, valamint a forgácsolási pozíciót.
A szerszám illesztése a munkadarab anyagához
Használja a tényleges anyagspecifikációt, beleértve az adott esetben az állapotot is. A különböző alumíniumötvözetek, acél hőkezelések vagy műanyagminőségek megváltoztathatják a szerszámozási követelményeket.
Vegye figyelembe az alumínium tapadási és forgácseltávolítási tényezőit, a nehezen megmunkálható ötvözetek hő- és élterhelését, valamint a műszaki műanyagok hőérzékenységét vagy abrazív töltőanyagokat. Egy töltetlen polimerhez alkalmas szerszám nem feltétlenül alkalmas üvegszállal töltött minőséghez.
A gyártói alkalmazási útmutató kiindulópontot biztosít a geometria, a bevonatolás és a forgácsolási adatokhoz. Finomítsa a folyamatot a tényleges beállításon keresztül, ahelyett, hogy minden munkához általános anyagcímkét alkalmazna.
Ellenőrizze az átmérőt, a vágási hosszt és a kinyúlást
Az átmérőnek illeszkednie kell a jellemzőhöz, és helyet kell hagynia a programozott mozgásnak. Egy olyan maró, amely illeszkedik a horony szélességéhez, továbbra is alkalmatlan lehet a belépési módszerhez vagy a simítási stratégiához.
A forgácsolási hossz a vágóélek axiális kiterjedését írja le. A kinyúlás a nagyobb szerszámrész alatti hozzáférést jelenti, míg a beépített túlnyúlás a tartótól kinyúló távolságot jelenti. Ezek a méretek összefüggenek, de nem felcserélhetők.
Használjon elegendő kinyúlást felesleges túlnyúlás nélkül. Vizsgálja meg a nyakat és a tartót a teljes üreghez képest, különösen lépcsők, ferde falak és szorítók körül. A nagyobb vágási hossz nem feltétlenül jelent nagyobb használható mélységet.
Vegye figyelembe a hornyok számát és a forgácseltávolítást
A forgácsolható forgácsok száma befolyásolja a rendelkezésre álló forgácsteret és a vágóél-fogást. Ezt az anyag, a forgácsolható forgács geometriája és a radiális fogás mértéke mellett kell figyelembe venni.
A teljes szélességű hornyolás más követelményeket támaszt a forgácseltávolítással szemben, mint a könnyű oldalirányú simítás. Egy több élű szerszám alkalmas lehet egy adott simító menetre, de egy másik művelet során forgácsokat zsúfolhat.
A spirálemelkedés és a menetemelkedés szintén befolyásolja a forgácsolási viselkedést. A változtatható kialakítás segíthet a rezgés kezelésében megfelelő alkalmazásokban, de nem kompenzálja az instabil tartót vagy az alátámasztás nélküli munkadarabot.
Gép és szerszámbefogó kompatibilitásának ellenőrzése
Ellenőrizze az orsófordulatszámot, a rendelkezésre álló teljesítményt és nyomatékot, a tartó illesztéseit és az összeszerelt szerszám megengedett üzemi korlátait. A nagy és a kis marók nagyon eltérő követelményeket támaszthatnak ugyanazzal a géppel szemben.
A kifutás megváltoztatja a vágási terhelés élek közötti eloszlását. A tartó állapota, a helyes összeszerelés és a megfelelő befogási hossz ezért a maró mellett fontos tényező.
Gyártás előtt ellenőrizze a munkadarab befogását, a hűtőfolyadék adagolását és a forgácseltávolítást. Szimulálja vagy más módon ellenőrizze a szerszámhézagot, majd validálja a programot ellenőrzött körülmények között. Egy katalógusjavaslat csak ezen gyakorlati ellenőrzések után válik gyártási folyamattá.
Hogyan befolyásolja a marószerszám kiválasztása az alkatrész tervezését és költségét?
Az alkatrész geometriája határozza meg a szerszámokhoz való hozzáférést, a szerszámokhoz való hozzáférés pedig befolyásolja a megmunkálási időt, a befejező ráfordítást és a gyártási kockázatot. Azok a tervezési döntések, amelyek lehetővé teszik a stabil forgácsolást a rendelkezésre álló szerszámokkal, megkönnyíthetik az alkatrész gyártását anélkül, hogy megváltoztatnák annak funkcióját.
Belső sarkok, mély zsebek és alámetszések
Felülnézetből egy zsebben a forgó maró belső sugarat hagy maga után, amely arányos az átmérőjével. Egy derékszögű maró nem szünteti meg ezt az oldalfal saroksugarat. Az éles végsarok egy másik jellemzőt céloz meg: a fal és a sík padló közötti átmenetet.
Ahol a funkció engedi, a nagyobb belső csúcsrádiusz merevebb szerszámot és simább pályát eredményezhet. A mély zsebek és a kis csúcsrádiuszok együttesen a kis átmérő és a nagy kinyúlás nehéz kombinációját kényszeríthetik ki.
Az alámetszések a forgácsolási felületen túlmutató hozzáférési korlátokat jelentenek. A belépési nyílást, a nyakhézagot és az esetleges beállítási változtatásokat a terv felülvizsgálata során kell megbeszélni, mielőtt a geometriát gyártásra bocsátanák.
Felületkezelés és méretkövetelmények
A maró hozzájárul a kész felülethez, de a szerszámpálya, a lépésköz, a rezgés, a kifutás, a kopás és a munkadarab mozgása is befolyásolja az eredményt.
Adja meg a felületkezelést és a tűréshatárokat ott, ahol az alkatrésznek erre szüksége van. A simítási stratégiának ezeket a funkcionális felületeket kell figyelembe vennie, egy olyan vizsgálati módszerrel, amely képes ellenőrizni a követelményeket.
Ívelt felületek esetén a simítószerszám vagy a pálya megváltoztatása megváltoztathatja a megmaradó szerszámnyomokat. Precíziós fal esetén az elhajlás és a kopás kezelése fontosabb lehet, mint a maró névleges alakjának megváltoztatása. Értékelje a folyamatot az adott jellemzőhöz képest.
Standard szerszámozás és teljes megmunkálási költség
A szerszámok beszerzési ára csak egy része a megmunkálási költségnek. A beállítás, a programozás, a ciklusidő, a szerszámcserék, az ellenőrzés és a csere mind hozzájárulnak a kész alkatrész költségéhez.
A szabványos szerszámok lerövidíthetik az előkészítést, míg egy egyedi formázóeszköz igazolhatja a fejlesztési erőfeszítéseit, ha egy ismétlődő funkció vagy termelési mennyiség ezt alátámasztja. Hasonlítsa össze a teljes gyártási útvonalakat, beleértve az előkészítést és a gyártást, a várható rendelési mennyiséggel.
Például egy alumínium ház esetében előfordulhat, hogy homlokmaró használható a felfogatási felülethez, nagyobb maró a zseb tisztításához, és kisebb szerszám a helyi részletekhez. A legkisebb szerszám szükségessége az üregben növelheti a megmunkálási erőfeszítést. A zseb geometriájának áttekintése lehetővé teheti a tömeges anyag eltávolítását egy merevebb maróval, miközben megőrzi a kritikus részleteket. Bármilyen rajzmódosítás mérnöki jóváhagyást igényel, mielőtt az a tervezett folyamat részévé válna.
Árajánlathoz adja meg a rajzot, a modellt, az anyagot, a mennyiséget, a felületkezelést és a kritikus követelményeket. Ezek az adatok lehetővé teszik a gyártó számára annak felmérését, hogy egy adott jellemzőhöz speciális szerszámokra van-e szükség, vagy hogy egy praktikus tervmódosítás egyszerűsítheti-e a gyártást.
GYIK
Miért hagy rezgésnyomokat a marószerszám az alkatrészen?
A rezgések forgácsolás közben keletkeznek, ami rezgést okoz. Gyakori okok közé tartozik a túlzott szerszámtúlnyúlás, a gyenge munkadarab-befogás, a nem megfelelő forgácsolási körülmények és a szerszámkopás. Először ellenőrizze a szerszám és a befogás merevségét, majd tekintse át az orsófordulatszámot, az előtolást és a szerszám befogását. A szerszám cseréje önmagában nem oldja meg a mögöttes problémát.
Mikor éri meg egy egyedi marószerszám a plusz költséget?
Egy egyedi marószerszám használata akkor lehet hasznos, ha a standard szerszámok nem tudják hatékonyan előállítani a kívánt jellemzőt, vagy ha az ismételt műveleteket kombinálni tudja. Hasonlítsa össze a megmunkálási idő és a szerszámcserék várható megtakarítását a tervezett gyártási mennyiséghez viszonyított fejlesztési, csere- és karbantartási költségekkel.
Meg kell adnom a marószerszámot CNC alkatrészek rendelésekor?
Általában nem. Adja meg az anyagot, a geometriát, a tűréshatárokat, a felületkezelést, a mennyiséget és az ellenőrzési követelményeket. A gyártó ezután kiválaszthatja a megfelelő szerszámokat és megmunkálási módszereket. Adjon meg egy adott marószerszámot, ha azt egy jóváhagyott folyamat, rajz vagy szerződés megköveteli, és ezt a követelményt az árajánlatadás előtt közölje.
Összegzés
A marószerszámok típusainak megértése megkönnyíti a rajz és a működőképes gyártási folyamat összekapcsolását. Kezdje a szükséges jellemzővel, majd értékelje a szerszám geometriáját, a forgácsolandó anyagot, a konstrukciót, a hozzáférést és a berendezések kompatibilitását. Egy megfelelő marószerszámnak a teljes beállításon belül kell működnie, és a megadott eredményt kell biztosítania.
A TiRapid precíziós CNC megmunkálást kínál összetett fém- és műanyag alkatrészekhez. Csapatunk áttekinti az alkatrész geometriáját, az anyagkövetelményeket és a kritikus méreteket a gyakorlati megmunkálási megközelítések megtervezéséhez. Küldje el nekünk rajzait, CAD modelljét, mennyiségét és projektkövetelményeit gyártási visszajelzés és személyre szabott árajánlat céljából.
















