
A precíziós gépgyártás sarokköveként a CNC-esztergálás számítógépes numerikus vezérlést használ a vágószerszámok forgó munkadarabokhoz való vezetéséhez. A repülőgépipari tengelyektől az orvostechnikai eszközök miniatűr meneteiig az esztergálási technológia a kritikus alkatrészgyártás alapját képezi. A megmunkálási részletek és a paraméterek beállításának elsajátítása elengedhetetlen a forgácsolási arányok növeléséhez és az egységköltségek csökkentéséhez.
A mérettűrést és a felületi érdességet meghatározó fő tényezők
Az alkatrész minősége közvetlenül függ a gép állapotától, a szerszámválasztástól és a forgácsolási paraméterektől. E három elem egyensúlyban tartása elősegíti a teljesítmény és a minőség javulását.
Gép merevségének és hődeformáció-szabályozása
A szerkezeti stabilitás a méretpontosság alapját képezi.
A nagy sebességű működés során az orsócsapágyak és a vezetősín súrlódása által termelt hő lokális hőtágulást okoz, ami megváltoztatja a szerszámcsúcs munkadarabhoz viszonyított pontos helyzetét.
- Ágyszerkezet kiválasztása: A ferde ágyas kialakítás kiváló hajlítási és torziós merevséget biztosít a sík ágyakhoz képest, rövidebb forgácseltávolítási útvonalakkal, amelyek minimalizálják a hő felhalmozódását az orsóház körül.
- Orsó hőtágulási kompenzációja: Az olajhűtők állandó orsócsapágy-hőmérsékletet tartanak fenn, míg a CNC rendszerbe programozott hőtágulási együtthatók kompenzálják a növekedést a folyamatos nagy volumenű gyártás során.
- A hajtáslánc holtjátékának karbantartása: A golyósorsók előfeszítésének és a vezetősín futóblokkjainak rendszeres ellenőrzése kiküszöböli a mechanikai holtjátékot, így 0.003 mm-en belül rögzítve az ismételhető pozicionálási pontosságot.
Miután a gép csúcsformában van, az optimális szerszámozással párosítva maximális megmunkálási hatékonyság érhető el.
Szerszámgeometria és anyagillesztés
Az anyag viselkedése drasztikusan változik a forgácsolási igénybevétel alatt, ezért a célzott szerszámanyag- és geometriaválasztás létfontosságú.
A bevonatos keményfém lapkák magas vöröskeménységet tartanak fenn a magas hőmérsékletű forgácsolási zónákban, lassítva a lapkakopást.
- Bevonatanyag kiválasztása: A TiAlN bevonatú lapkák kiválóan teljesítenek rozsdamentes acélon és szuperötvözeteken, míg a bevonat nélküli, ultrafinom mikroszemcsés keményfém lapkák polírozott hornyokkal a nemvasfémek, például az alumíniumötvözetek megmunkálásában.
- Csúcssugár (R-sarok) finomhangolása: A nagyolás nagyobb csúcssugarat (például R0.8) igényel a nagy forgácsolási mélységek elviseléséhez és a csúcs szilárdságának növeléséhez; a simításhoz kisebb sugarat (R0.2 vagy R0.4) használnak alacsony előtolási sebességgel kombinálva a forgácsolási ellenállás csökkentése és az Ra0.8 alatti tükörsima felület elérése érdekében.
- Homlok- és hátszög kombinációk: A szerszám homlokszögének növelése képlékeny anyagok forgácsolásakor biztosítja a sima forgácsképződést, megakadályozva az élrátétképződést (BUE), ami rontaná a felületi minőséget.
A megfelelő szerszámválasztást precíz paraméter-beállításnak kell alátámasztania a valódi forgácsolási hatékonyság elérése érdekében.
A három forgácsolási paraméter kiegyensúlyozása
Az orsófordulatszám, az előtolási sebesség és a fogásmélység kölcsönösen függenek egymástól. Kiegyensúlyozásuk optimalizálása meghosszabbítja a szerszám élettartamát és lerövidíti a ciklusidőket.
A gyorsabb paraméterek nem mindig hoznak jobb eredményt; az értékeket a munkadarab keménysége és a szerszám tartóssága alapján kell kiszámítani.
A forgácsolási sebesség (Vc) az anyag megmunkálhatóságától függ, míg a keményebb anyagoknál csökkentett vonalsebességre van szükség a szerszámél túlmelegedésének megakadályozása érdekében. Az előtolási sebesség (f) a csúcsoktól a völgyekig terjedő felületi érdességet határozza meg, a finomesztergálási előtolási sebességet jellemzően 0.05 mm/fordulat és 0.12 mm/fordulat között állítják be. A nagyolás során a fogásmélységnek (ap) maximalizálnia kell a szerszámkapacitást a fogásvételek számának korlátozása érdekében, míg a simítási mélységek alacsonyak maradnak (0.1 mm és 0.25 mm között) a forgácsolóerők minimálisak maradása érdekében.
A paraméterek finomhangolása szilárd alapot teremt az összetett geometriák kezeléséhez.
Szerszámozási technikák komplex tengelyekhez és vékony falú tárcsákhoz
A szabálytalan vagy rugalmas munkadarabok rezgésbe lendülnek vagy deformálódnak a standard befogási és vágási módszerek hatására, ami speciális folyamatstratégiákat igényel.
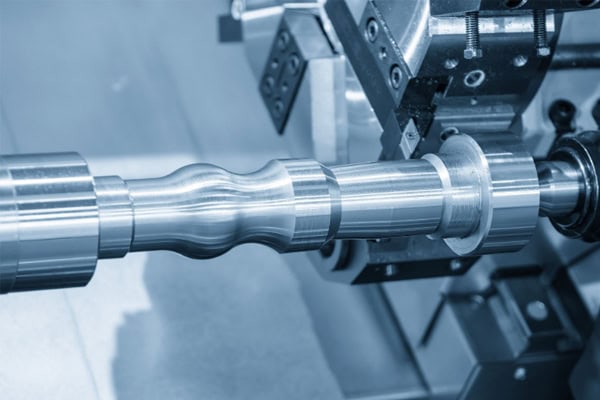
Hajlítási deformáció megelőzése vékony tengelyekben
A 10-nél nagyobb hosszúság-átmérő arányú tengelyek radiális forgácsolóerők hatására könnyen meghajlanak és rezegnek.
A rugalmas elhajlás a középszakasz megnagyobbodását, súlyos szerszámkopást és a csúcs lepattogzását okozza.
- Egyszorús, egy középpontos befogás követő ütőfákkal: Hidraulikus szegnyereg-középpontok szabályozott axiális szorítóerőt fejtenek ki, míg a követő ütőfák pontos forgácsolási pontot támasztanak meg a radiális forgácsolóerők ellensúlyozása érdekében.
- Fordított esztergálási módszerek: Az előtolás irányának megfordítása – a szerszám mozgatása a főorsótól a szegnyereg felé – a munkadarabot feszültség, nem pedig nyomás alá helyezi, kiküszöbölve az erő okozta hajlítást.
- Feszültségmentesítés és szakaszos megmunkálás: A nagyolás utáni feszültségmentesítő lágyítás, majd a végső precíziós esztergálás előtti kiegyenesítés eltávolítja a koncentrikusságot torzító maradék belső feszültségeket.
A tengelyhajlás leküzdése lehetővé teszi a vékony falú alkatrészek deformációjának szabályozását.
A vékony falú korongok befogási torzulásának szabályozása
A vékony gyűrűk és tárcsák a szabványos hárompofás tokmányok koncentrált szorítóereje alatt deformálódnak, és elengedéskor kiugróan ugranak vissza a körből.
Az érintkezési nyomás elosztása és a szorítóerők csökkentése alkotja a méretstabilitás megőrzésének alapvető logikáját.
A teljes kör alakú pofák vagy a csomagolótokmányok megnövelik az érintkezési felületet, elkerülve a pontszerű érintkezésekből adódó helyi bemélyedéseket. A pneumatikus vagy hidraulikus rendszerek a minimálisra csökkentik a szorítóerőt, hogy megakadályozzák a megcsúszást az alkatrész összenyomódása nélkül. A több menetből álló könnyű megmunkálás a simítás során minimalizálja a hő- és a vágási ellenállást, kiküszöbölve a körkörösségi hibákat.
Ezen fejlett technikák szabványosítása csökkenti a termelési költségeket.
Stratégiák a hatékonyság növelésére és az egységköltségek csökkentésére
Miután a minőség biztosított, a programoptimalizálás és a gyártósor automatizálása lerövidíti a ciklusidőket és növeli a jövedelmezőséget.
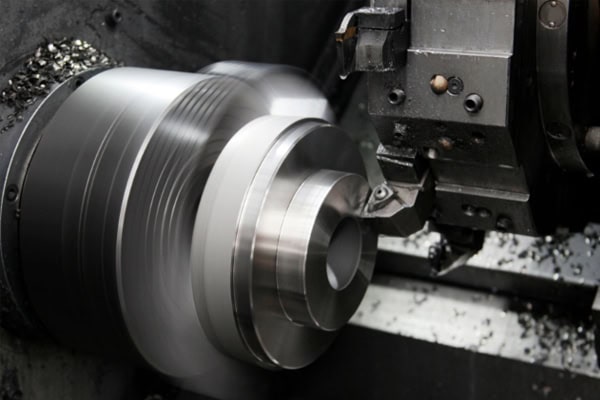
Szerszámpálya-optimalizálás és a nem forgácsoló idő csökkentése
A részletes programkód meghatározza a gép üresjárati idejét.
A nem hatékony gyorspozicionálási (G00) útvonalak és a túlságosan óvatos visszahúzási távolságok minden ciklushoz rejtett másodperceket adnak hozzá.
A megközelítési és elhagyási útvonalak finomítása a biztonságos forgácsolási belépési pontokat közelebb hozza a munkadarab kontúrjaihoz. Az előre beállított összetett ciklusok (például a G76) használata menetesztergáláshoz rendszeralgoritmusokat használ a menetvágási mélység automatikus csökkentésére, így a menetvágási ciklus időtartama több mint 20%-kal nő az egymenetes kódhoz (például a G92-höz) képest. A szerszámcsere-pontoknak a hézaghatárhoz közeli beállítása minimalizálja az axiális mozgástávolságokat.
A kód finomhangolásának hardverszintű automatizálással való kiegészítése hosszú távú termelékenységi növekedést eredményez.
Maró-esztergáló fejlesztések és automatizált anyagmozgatás
A folyamatok konszolidációja és a manuális érintkezési pontok csökkentése növeli az általános berendezések hatékonyságát (OEE) a modern gépműhelyekben.
Több művelet egyetlen gépen történő kombinálása kiküszöböli a részlegek közötti sorban állási időt, és kiküszöböli az ismételt befogásból eredő halmozott beállítási hibákat.
- Marás-esztergálás többfeladatos munkavégzés: A hajtott szerszámokkal és C-tengelyes vezérléssel felszerelt CNC esztergáló központok egyetlen beállítással végzik a külső felületesztergálást, a síkmarást, a keresztfurat-fúrást és a menetfúrást.
- Rúdadagolók és portálrobotok: Az automatikus rúdadagolók vagy a felülről szerelt portálrobotok kezelik az alapanyagok betöltését és a készdarabok kirakodását, lehetővé téve a felügyelet nélküli, 24/7-es gyártást.
- Nullapontos gyorscsere rendszerek: A megmunkálható nullpontos szorítólemezek lehetővé teszik a gépen kívüli befogást, így a beállításváltási idő órákról percekre csökken.
A szisztematikus folyamatoptimalizálás és automatizálás egy lean, rendkívül versenyképes precíziós megmunkálási műveletet hoz létre.
A CNC esztergálás egy átfogó mérnöki tudományág. Minden részlet – a gép merevségének karbantartásától és a szerszámgeometriától kezdve a paraméterek finomhangolásán át a deformációmentes munkadarab-befogásig – közvetlenül befolyásolja a végső alkatrész pontosságát és a gyártási költségeket. A rugalmas, testreszabott folyamattechnikák alkalmazása a modern automatizálással együtt lehetővé teszi a gépműhelyek számára, hogy magas áteresztőképességet biztosítsanak, maximalizálják az áteresztőképességet, és erős költségelőnyt biztosítsanak a versenyképes piacokon.















