
A megmunkált felületi érdesség a forgácsolás után az alkatrészen maradt mikroszkopikus csúcsokat és völgyeket jelenti. Ezek az egyenetlenségek túl kicsik lehetnek ahhoz, hogy tisztán láthatók legyenek, de befolyásolhatják a súrlódást, a tömítést, a kopást, a kenést, a bevonat tapadását, a kifáradási viselkedést, a méretillesztést és a megjelenést. A simább felület nem automatikusan jobb, a megfelelő kidolgozás attól függ, hogyan fog működni az alkatrész.
Ez az útmutató ismerteti a megmunkált felületi érdességet, az Ra és Rz értékeket, a felületi érdességi táblázatokat, a rajzi szimbólumokat, a mérési módszereket, a CNC folyamattényezőket, a marási és esztergálási különbségeket, valamint a felületminőség javításának gyakorlati módjait. Azt is elmagyarázza, hogyan lehet megfelelő érdességi követelményt választani a megmunkálási idő és költségek felesleges növelése nélkül.
Mi a megmunkált felületi érdesség?
A megmunkált felületi érdesség a forgácsolási folyamat által hátrahagyott finom textúra. A szerszám geometriája, az előtolás mozgása, az anyag viselkedése, a rezgés, a szerszámkopás és egyéb megmunkálási körülmények hozzák létre. Az érdesség csak egy része a teljes felületi textúrának, de általában ez a leggyakrabban megadott paraméter a CNC rajzokon.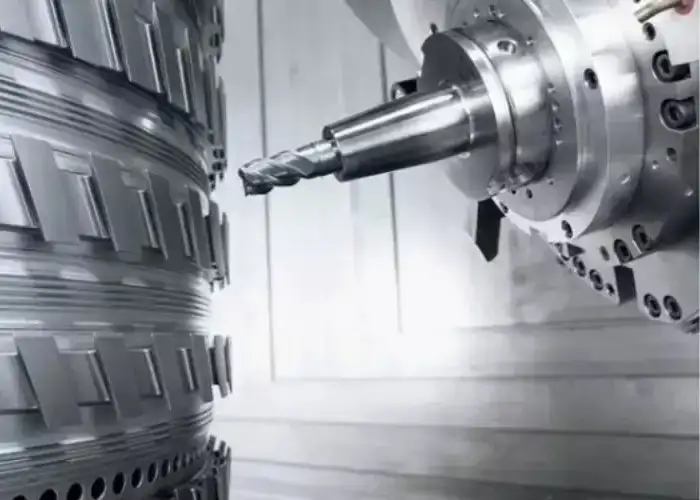
Hogyan hoz létre a CNC megmunkálás felületi csúcsokat és völgyeket?
Egy forgácsolószerszám mikroszkopikus léptékben nem hagy maga után tökéletesen sík felületet. Minden egyes menet apró bordákat, völgyeket, előtolási nyomokat vagy kagylókat hoz létre.
Esztergáláskor a szerszám csúcssugara és a fordulatonkénti előtolás ismétlődő profilt hoz létre a felület mentén. Maráskor a fogak összekapcsolódása, az átlépés, a szerszám kifutása és a szerszám geometriája saját jellegzetes nyomokat hoz létre.
Az anyag viselkedése is befolyásolja az eredményt. Az alumínium tisztán vágható éles szerszámmal, míg a rozsdamentes acél élrátétet vagy szakadást okozhat, ha a forgácsolási körülmények rosszak.
Felületi érdesség vs. felületkezelés
A felületi érdesség a felületi textúra mérhető összetevője.
A felületkezelés egy tágabb kifejezés, amely magában foglalhatja az érdességet, a hullámosságot, a fekvést, a hibákat és a megmunkált felület vizuális megjelenését.
Egy alkatrész tehát rendelkezhet elfogadható Ra értékkel, de mégis mutathat rajta kopásnyomokat, karcolásokat vagy irányított szerszámmintákat, amelyek alkalmatlanná teszik az alkalmazásra.
Érdesség vs. Hullámosság vs. Világi
Az érdesség viszonylag kicsi, egymáshoz közel elhelyezkedő felületi egyenetlenségekből áll.
A hullámosság nagyobb és szélesebb körben elosztott változásokra utal, amelyeket gyakran rezgés, gépdeformáció, hőmozgás vagy a készülék instabilitása okoz.
A „lay” (réteg) a felületi minta domináns irányát írja le. Az esztergálás általában kerületi réteget hoz létre, míg a homlokmarás ettől eltérő irányú mintázatot hoz létre.
Ezt a három tulajdonságot nem szabad egy és ugyanazon dologként kezelni.
Miért fontos a felületi érdesség a CNC alkatrészeknél?
A felület textúrája befolyásolja, hogy két alkatrész hogyan érintkezik egymással.
Egy tömítőfelület szivároghat, ha a textúra túl érdes vagy helytelenül van orientálva. Egy csúszófelület gyorsan elkophat, ha az egyenetlenségek túl nagyok. Egy csapágyülés stabil érintkezéséhez ellenőrzött felületkezelésre lehet szükség.
Az érdesség a bevonat tapadását és megjelenését is befolyásolhatja. Ezért a felületkezelést a funkció szerint kell meghatározni, ahelyett, hogy egyszerűen a lehető legalacsonyabb Ra értéket kérnénk.
Melyek a fő felületi érdesség paraméterei?
Az Ra a legszélesebb körben elismert érdességi paraméter, de nem ír le minden felületi jellemzőt. Az Rz, Rq, Rt és más paraméterek további információkat nyújtanak a profil magasságáról és változásáról. A NIST felületkalibrációs munkája olyan paramétereket tartalmaz, mint az Ra, Rq, Rz és Rt, ami azt mutatja, hogy a felületi textúrát miért nem lehet mindig egyetlen számmal ábrázolni.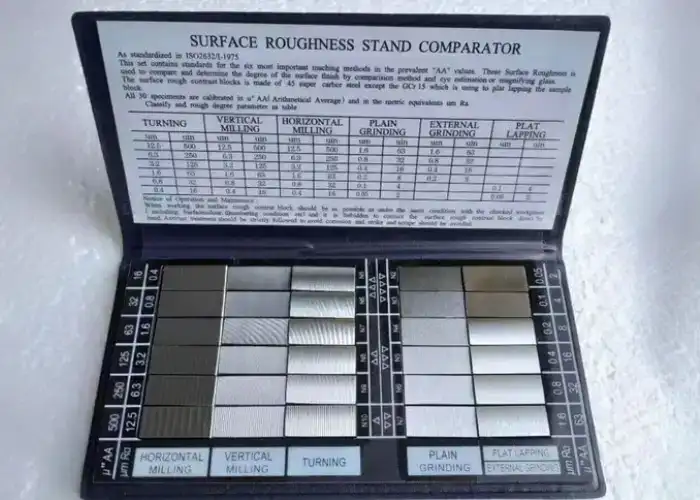
Ra: Átlagos felületi érdesség
Az Ra az érdességi profil abszolút eltéréseinek számtani átlaga az átlagvonaltól egy értékelési hosszon.
A gyakorlati CNC-megmunkálásban az Ra-t gyakran használják, mivel egy egyszerű, széles körben érthető számot biztosít a felületek összehasonlítására.
Az alacsonyabb Ra érték általában simább átlagos felületet jelez, de nem mondja meg, hogyan oszlanak el az egyes csúcsok vagy mély völgyek.
Rz: Csúcstól völgyig terjedő felületi érdesség
Az Rz a mintavételi szakaszok csúcs- és völgyinformációinak felhasználásával értékeli a függőleges profilmagasságot.
Mivel érzékenyebb a hangsúlyos csúcsokra és völgyekre, mint az Ra, az Rz olyan felületi jellemzőket is feltárhat, amelyeket egy átlagos érték elrejthet.
Ez hasznos lehet tömítéseknél, kopásvizsgálatoknál és érintkező felületeknél, ahol egy elszigetelt mély völgy vagy magas csúcs fontosabb, mint az átlag.
Rq: Négyzetes középérték érdesség
Az Rq a profileltérések négyzetes középértéke.
Mivel a nagyobb eltéréseket erősebben súllyal veszik figyelembe, mint egy egyszerű számtani átlagot, az Rq érzékenyebb lehet a jelentős csúcsokra és völgyekre.
Ritkábban szerepel a mindennapi CNC rajzokon, mint az Ra, de hasznos a műszaki elemzésben és a felület jellemzésében.
Rt: Teljes profilmagasság
Az Rt a legmagasabb csúcs és a legalacsonyabb völgy közötti függőleges távolságot jelöli a kiértékelt profilon belül.
Ezért érzékeny az elszigetelt felületi hibákra.
Egy felületnek elfogadható Ra értéke lehet, miközben továbbra is nagy Rt értéke van, ha egyetlen karcolás, bemélyedés vagy magas csúcs van rajta.
Mikor kell használni az Ra V-ket Rz
Az Ra jól működik az általános gyártási kommunikációban, mivel stabil átlagreprezentációt ad.
Az Rz akkor válik hasznossá, amikor a csúcstól a völgyig tartó viselkedés befolyásolja a funkciót.
Például két tömítőfelület rendelkezhet hasonló Ra értékkel, de eltérő Rz értékekkel, mivel az egyik mélyebb völgyeket tartalmaz.
A mérnököknek ezért azt a paramétert kell meghatározniuk, amely a tényleges funkcionális problémát tükrözi, ahelyett, hogy feltételeznék, hogy az Ra önmagában leír minden felületet.
Hogyan kell leolvasni a felületi érdesség táblázatát és az Ra értékeket?
A felületi érdességi táblázat segít összehasonlítani az érdességi értékeket, a mértékegységeket, a korábbi N-osztályokat és a gyakorlati megmunkálási szinteket. Az értékeket inkább iránymutatásként, mint univerzális folyamatgaranciaként kell használni, mivel az elérhető felületi minőség a gép állapotától, a szerszám geometriájától, az anyagtól, a forgácsolási paraméterektől és a mérési módszertől függ.
| Tipikus Ra | Mikrohüvelyk kb. | Általános értelmezés |
| 6.3 μm | 250 µin | Durván megmunkált felület |
| 3.2 μm | 125 µin | Általános CNC megmunkált felület |
| 1.6 μm | 63 µin | Finom megmunkálás / precíziós kidolgozás |
| 0.8 μm | 32 µin | Finom funkcionális felület |
| 0.4 μm | 16 µin | Nagyon finom felületkezelés, gyakran ellenőrzött felületkezelést igényel |
| 0.2 μm | 8 µin | Kiváló minőségű kidolgozás, amely gyakran speciális eljárásokat igényel |
Mikrométerek vs. Mikrohüvelyk
A metrikus rajzok általában mikrométerben fejezik ki az érdességet.
Az amerikai rajzok mikrohüvelykeket használhatnak.
A két mértékegység ugyanazt a fizikai felületi skálát írja le, de eltérő numerikus értékeket használ. Például körülbelül 1.6 µm körülbelül 63 µin-nek felel meg.
Mindig ellenőrizze a mértékegységeket, mielőtt elfogadná vagy árajánlatot adna egy befejezési követelményre.
Felületi érdességi osztályok N1-től N12-ig
A régebbi vagy korábbi rajzok N osztályokat használhatnak az érdességi szintek ábrázolására.
Az alacsonyabb N számok simább felületeket jelentenek, míg a magasabb számok durvább kidolgozást.
A modern rajzok egyre inkább meghatározzák a tényleges érdességi paramétert és értéket, mivel ez világosabb mérési információkat nyújt.
Ra 6.3 durva megmunkáláshoz
Az Ra 6.3 µm olyan esetekben lehet megfelelő, amikor a felületi textúra nem túl funkcionális, és a fő cél az anyagleválasztás.
Rejtett szerkezeti felületeken, durván megmunkált anyagokon vagy nem kritikus területeken található.
A tényleges megjelenés továbbra is jelentősen eltérhet a marástól, esztergálástól, az anyagtól és a szerszám állapotától függően.
Ra 3.2 általános CNC megmunkáláshoz
Az Ra 3.2 µm egy széles körben elterjedt általános megmunkálási szint. Egyes CNC-beszállítók 3.2 µm Ra értéket használnak standard megmunkált felületként, bár ez inkább a beszállító képessége vagy kereskedelmi konvenció, mint univerzális megmunkálási szabvány.
Sok ház, konzol, lemez és általános mechanikus alkatrész esetében ez a szint praktikus egyensúlyt biztosít a felületminőség és a gyártási hatékonyság között.
Felületkezelés Ra 1.6 precíziós megmunkált alkatrészekhez
Az Ra 1.6 felületi minőségi követelmény általában jobban ellenőrzött simítást igényel, mint a hagyományos durva megmunkálás.
Szükség lehet egy külön simító szerszámpályára, alacsonyabb előtolásra, jó gépmerevségre, stabil munkadarab-befogásra és éles vágóélre.
Az Ra 1.6 értéket általában olyan felületeknél veszik figyelembe, amelyek funkcionális érintkezéssel, megjelenéssel, csúszással vagy igényesebb összeszerelési követelményekkel rendelkeznek.
Ra 0.8 és az alatt finom funkcionális felületekhez
Az Ra 0.8 µm és az alatti értékek jellemzően a teljes megmunkáló rendszer szigorúbb szabályozását igénylik.
A szerszám ütése, a rezgés, az anyag viselkedése, a hűtőfolyadék állapota és a simítási ráhagyás egyre fontosabbá válik.
Nagyon alacsony Ra értékeknél az esztergálás vagy a marás már nem biztos, hogy a leggazdaságosabb módszer. A köszörülés, honolás, leppelés vagy polírozás jobb folyamatképességet biztosíthat.
Miért nem szabad közvetlenül átalakítani az Ra-t és az Rz-t?
Az Ra és az Rz a profil különböző aspektusait írják le.
A referenciatáblázatokban néha hozzávetőleges átváltási arányok jelennek meg, de nincs univerzális, fix átváltási arány, amely minden felületre pontosan vonatkozik.
Különböző gyártási folyamatok esetén ugyanaz az Ra érték nagyon eltérő csúcstól völgyig terjedő szerkezetekkel állítható elő. Mérnöki munkákhoz a megadott paramétert kell használni a durva átváltás helyett.
A felületi érdesség szimbólumainak olvasása a műszaki rajzokon
A felületi érdesség szimbóluma egyetlen Ra értéknél többet közöl. A rajzi szabványtól függően jelezheti, hogy szükséges-e vagy tiltott-e anyageltávolítás, melyik érdességparaméter érvényes, az elfogadható határértéket, a folyamatinformációkat, a megmunkálási ráhagyást és a felület fekvését. Az ISO 21920-1:2021 szabvány határozza meg a profil felületi textúrájának grafikus szimbólumokkal történő jelzésére vonatkozó jelenlegi ISO szabályokat.
Alapvető felületi érdesség szimbólum
Az alap szimbólum a felületi textúra követelményét azonosítja.
Ezután a vonatkozó rajzi szabványnak megfelelően további információkat helyeznek el a szimbólum körül.
Az olvasónak nem szabad kizárólag a grafikus jelölést értelmeznie, a paraméter megnevezése és a tűréshatár értéke egyaránt fontos.
Anyageltávolítás szükséges vagy tiltott szimbólumok
A különböző szimbólumformák jelezhetik, hogy az anyag előállítható-e valamilyen eljárással, hogy anyageltávolításra van-e szükség, vagy hogy az eltávolítás tilos-e.
Ez öntött, kovácsolt, formázott, köszörült vagy más módon megmunkált felületek esetében fontos.
Egy olyan felület megmunkálása, amelyre úgy van jelölve, hogy megmunkálatlan maradjon, sértheti a tervezési szándékot, még akkor is, ha a méretei elfogadhatóak maradnak. Az ISO 21920-1 szabvány kifejezetten meghatározza a grafikus szimbólumváltozatokat ezekre a gyártási feltételekre.
Hogyan jelennek meg az Ra értékek a rajzokon
Az érdességi kiírásnak meg kell határoznia a paramétert és annak előírt értékét a megadott szabvány szerint.
Az ISO 21920 szabvány szerinti modern ISO gyakorlat paraméterjelöléseket, például Ra vagy Rz-t használ a tűréshatárral, ahelyett, hogy csak egy címkézetlen számra hagyatkozna.
Ez csökkenti a kétértelműséget, és segíti a gyártót a megfelelő mérési módszer kiválasztásában.
Felületi fekvési irány szimbólumok
A fekvési szimbólumok a felületi minta domináns orientációját jelzik.
A rétegelt lemezek fektetése befolyásolhatja a tömítést, a csúszást, a kenést, a vizuális megjelenést és az érintkezési teljesítményt.
Egy esztergált tömítőfelület és egy homlokmarással megmunkált tömítőfelület hasonló Ra értékekkel rendelkezhet, de eltérően viselkedhetnek, mivel a szerszámnyomok iránya eltérő.
Megmunkálási ráhagyás és folyamatjegyzetek
Néhány rajz a felületi textúra megjelölésével együtt tartalmazza a megmunkálási ráhagyást vagy a gyártási folyamat követelményeit.
Ezek a jegyzetek meghatározhatják, hogy mennyi anyag marad még csiszolásra vagy polírozásra.
Azt is meghatározhatják, hogy egy bizonyos eljárást kell alkalmazni, ha a kapott textúra vagy kohászati állapot funkcionálisan fontos.
Hogyan mérik a megmunkált felületi érdességet?
A felületi érdességet a jellemzőnek és a specifikációnak megfelelő módszerrel kell mérni. A kontakt profilmérők gyakoriak a megmunkálási ellenőrzésben, míg az optikai rendszerek a finom, nagyon kicsi vagy összetett felületeket érintés nélkül is képesek mérni. A mintavételi körülmények és a mérési irány jelentősen befolyásolhatják a jelentett értéket.
Kapcsolat profilométerekkel
A kontakt profilométer egy tapintót mozgat a felületen.
A tapintócsúcs követi a mikroszkopikus profilt, és a műszer olyan paramétereket számít ki, mint az Ra vagy az Rz.
Ez a módszer széles körben elterjedt, mivel praktikus, jól bevált és számos megmunkált fémfelülethez alkalmas.
A nagyon puha felületek, keskeny barázdák vagy kényes bevonatok azonban nem feltétlenül ideálisak a tapintószárral való érintkezéshez.
Optikai és érintésmentes mérés
Az optikai rendszerek fizikai topográfia helyett fényt használnak a felület topográfiájának mérésére.
Hasznosak lehetnek nagyon apró jellemzők, puha anyagok, összetett formák vagy olyan esetek esetén, amikor az érintkezés károsíthatja a felületet.
A mérési eredmények függhetnek a fényvisszaverő képességtől, a felület lejtésétől, az optikai módszertől és az adatfeldolgozástól, ezért a módszernek meg kell felelnie a specifikációnak.
Mintavételi hossza és értékelési hossza
A profilométer nem egyszerűen egyetlen tetszőleges rövid vonalat mér.
A mintavételi és kiértékelési hosszúságok határozzák meg, hogy mely felületi hullámhosszak szerepelnek a számításban.
Ha a hosszúság nem megfelelő, a leolvasás túl sok hullámosságot tartalmazhat, vagy nem adja vissza a reprezentatív érdességet.
Ezért a felületi textúra-specifikációkat és a mérési szabványokat együttesen kell figyelembe venni.
Mérési irány és felületi fekvés
A mérésnek általában a domináns rétegen kell áthaladnia, nem pedig azzal párhuzamosan kell futnia, ha a cél az elsődleges felületi egyenetlenségek rögzítése.
Különböző irányokban történő mérés ugyanazon a felületen eltérő Ra értékeket eredményezhet.
Irányított marás vagy esztergálási nyomok esetén ez a különbség jelentős lehet.
Gyakori felületi érdességmérési hibák
A szennyezett felületek, a karcolások, az olaj, a helytelen tapintószár-irány, az instabil befogás, a helytelen szűrőbeállítások és a nem megfelelő kiértékelési hosszúságok mind torzíthatják az eredményeket.
Egy másik gyakori hiba, hogy egy nagy felületen csak egy kényelmes helyet ellenőrizünk.
A kritikus alkatrészek esetében a mérési helyet és irányt következetesen kell meghatározni.
Milyen tényezők befolyásolják a megmunkálási felület érdességét?
A megmunkálási felület érdességét a teljes forgácsolórendszer szabályozza, nem pedig egyetlen paraméter. Az előtolás, a sebesség, a szerszámgeometria, a kopás, a fogásmélység, a merevség, a hűtőfolyadék, a munkadarab-befogás és az anyag viselkedése kölcsönhatásban állnak egymással. A felületminőség javítása ezért a domináns ok azonosítását igényli, a beállítások véletlenszerű módosítása helyett.
Előtolási sebesség és szerszámút távolsága
Az előtolás közvetlen hatással van a szerszámnyomok távolságára.
Esztergáláskor a nagyobb fordulatonkénti előtolás általában növeli a szerszámcsúcs által létrehozott elméleti profilmagasságot.
Marásnál az átlépés és a fogankénti előtolás befolyásolja a kagylótávolságot és a felületi mintázatot.
Az előtolás csökkentése javíthatja a felületminőséget, de a túl alacsony előtolás inkább súrlódást, mint tiszta vágást okozhat.
Vágási sebesség és orsósebesség
A forgácsolási sebesség befolyásolja a forgácsképződést, a hőmérsékletet és az élrátétképződést.
A sebesség megfelelő tartományon belüli növelése bizonyos anyagoknál javíthatja a felületminőséget, mivel a vágóél tisztábban vágja az anyagot.
A túlzott sebesség azonban növeli a hőt és a szerszámkopást, ami ronthatja a felületminőséget.
A megfelelő sebesség az anyagtól, a szerszámbevonattól, a marószerszám átmérőjétől és a hűtőközeg-hozzávezetési stratégiától függ.
Forgácsolási mélység és simítási ráhagyás
A nagy forgácsolóerők nagyolás közben elhajlást és rezgést okozhatnak.
A szabályozott simítási ráhagyás lehetővé teszi, hogy az utolsó menetben egyenletes mennyiségű anyagot távolítsanak el.
Ha túl kevés anyag marad, a szerszám dörzsölődhet. Ha túl sok marad, a simító menet felesleges forgácsolóerőt és elhajlást okozhat.
Szerszámgeometria és vágóél-sugár
A szerszám csúcssugara, a homlokszög, az él előkészítése, a horony geometriája és a lapka stílusa mind befolyásolja a végső textúrát.
A nagyobb csúcsrádiusz javíthatja az esztergálási minőséget adott előtolásnál, de növelheti a radiális forgácsolóerőket is.
Vékony vagy rugalmas alkatrészek esetén ezek a további erők rezgést vagy méretezési hibát okozhatnak.
Szerszámkopás és élrátétképződés
Egy kopott szerszám már nem a folyamattervezés során feltételezett geometriával vág.
Az élkopás növeli a forgácsolóerőt és szakadáshoz vezethet az anyagban.
Élrátétképződés akkor keletkezik, amikor a munkadarab anyaga hozzátapad a szerszámhoz, és időszakosan letörik, egyenetlen felületet hozva létre.
A szerszám állapotának ellenőrzése ezért elengedhetetlen, amikor szigorúak az érdességi követelmények.
Gép merevsége, rezgése és rázkódása
Az egyenletes eredményhez stabil vágórendszerre van szükség.
A hosszú szerszámkinyúlás, a gyenge befogások, a rugalmas munkadarabok, az orsó ütése vagy a gép elégtelen merevsége rezgést okozhat.
Az erős rezgés rezgésnyomokat okoz, amelyek láthatóak maradhatnak akkor is, ha az átlagos Ra érték bizonyos helyeken elfogadhatónak tűnik.
Munkadarab anyaga és anyagállapota
A különböző anyagok eltérő módon képeznek forgácsokat.
Az alumínium és sárgaréz szabadon megmunkálható megmunkálása általában tisztább felületeket eredményez, mint a gumiszerű vagy alakítható ötvözetek hasonló körülmények között.
A hőkezelés, a keménység, a zárványok, a szálerősítés és a maradék feszültség szintén megváltoztathatja a megmunkálási választ.
Hogyan befolyásolja a marás és az esztergálás a felületi érdességet?
A marás és esztergálás hasonló Ra értékeket érhet el, de eltérő felületi mintázatokat hoznak létre. A szerszám mozgása, a forgácsolóeszköz befogása, az előtolás iránya és az alkatrész forgása határozza meg az elrendezést és a vizuális megjelenést, ami akkor is befolyásolhatja a funkciót, ha a mért érdesség hasonló.
CNC marás felületi érdesség
A marás szakaszos vágásokat hoz létre, ahogy az egyes fogak belépnek és elhagyják az anyagot.
A homlokmarás körkörös vagy ívelt szerszámnyomokat hozhat létre, míg az oldalmarás különböző irányú mintákat hoz létre.
A marófogak közötti kifutás miatt az egyik lapka mélyebben vághat, mint a többi, ami csökkenti a felület állandóságát.
CNC esztergálási felület érdessége
Az esztergálás spirális felületi mintázatot hoz létre, ahogy az alkatrész forog, és a szerszám a tengely mentén halad előre.
Az előtolási sebesség és a szerszám csúcssugara erősen befolyásolja az elméleti felületminőséget.
A stabil munkadarab-befogás és az alacsony orsóütés fontos, mivel a rezgés vagy az alkatrész elhajlása periodikus nyomokat hozhat létre az átmérő körül.
Gömbvégű marás és csúcsmagasság
A gömbmarókat általában ívelt háromdimenziós felületekhez használják.
Mivel a szomszédos szerszámpályák átfedésben vannak, apró kagylók vagy csúcsok maradnak a fogások között.
Az átlépés csökkentése csökkenti a csúcsmagasságot és javítja a felületminőséget, de drámaian növeli a megmunkálási időt is.
Ez egy fontos költségtényező a formák, a repülőgépipari felületek és az összetett öttengelyes alkatrészek esetében.
Szerszámjelek és felületi elfekvési különbségek
Különböző szerszámpályák hasonló átlagos érdességet érhetnek el, de eltérő irányított mintázatokat hagyhatnak maguk után.
Az egyirányú simító menet egyenletes réteget eredményezhet, míg a keresztirányú vagy többirányú menetek eltérő vizuális és funkcionális felületet hozhatnak létre.
A legjobb megközelítés attól függ, hogy a megjelenés, a tömítés, a súrlódás vagy a bevonat teljesítménye a legfontosabb.
Miért nézhet ki ugyanaz a Ra másképp különböző folyamatok után?
Az Ra átlagolja a profileltéréseket.
Nem írja le a térközöket, az elfekvést, a hullámosságot vagy minden egyes hibát.
Ennek eredményeként egy esztergált felület, egy köszörült felület és egy mart felület nagyjából ugyanazt az Ra értéket mérheti, miközben másképp néz ki és viselkedik.
Ez az egyik oka annak, hogy a funkcionális felületeket nem szabad csak Ra értékkel meghatározni, amikor más textúra-jellemzők is számítanak.
Hogyan javítható a megmunkált felületi érdesség?
A felületminőség javítása a stabil forgácsolással kezdődik. Egy éles szerszám, merev beállítás, szabályozott simítási ráhagyás, megfelelő előtolás és sebesség, valamint jó forgácseltávolítás általában nagyobb előnyt biztosít, mint az előtolás egyszerű csökkentése. Másodlagos eljárásokat csak akkor szabad hozzáadni, ha a megmunkálás önmagában nem képes gazdaságosan elérni a kívánt felületet.
Csökkentse az előtolást simítás közben
Az alacsonyabb simító előtolás csökkenti az elméleti szerszámnyom magasságát számos esztergálási és marási műveletnél.
Az előtolásnak azonban elég nagynak kell maradnia ahhoz, hogy a vágóél nyírja az anyagot súrlódás helyett.
A nagyon alacsony előtolás élesített vagy kopott szerszámmal növelheti a hőt és elkenődött felületet okozhat.
Használjon éles és stabil vágószerszámokat
A simítószerszámoknak szabályozott geometriával és minimális kopással kell rendelkezniük.
A dedikált simító lapkák vagy marók gyakran kiszámíthatóbbak, mint egy erősen kopott nagyoló szerszám használata az utolsó menethez.
A szerszámkiegyensúlyozás és a futás is egyre fontosabbá válik, ahogy a felületi követelmények szigorodnak.
Szerszám túlnyúlásának és rezgésének minimalizálása
A rövidebb szerszámkinyúlás növeli a merevséget.
A készülékeknek a munkadarabot a forgácsolási zóna közelében kell megtámasztaniuk, különösen vékony falak vagy hosszú tengelyek esetén.
Ha rezgés jelentkezik, az előtolás csökkentése önmagában nem feltétlenül oldja meg a problémát. Szükség lehet az orsófordulatszám, a szerszámhossz, a fogásvétel, a munkadarab-befogás vagy a marógeometria módosítására.
Optimalizálja a sebességet, a forgácsolási mélységet és a hűtőközeget
A befejező paramétereket az anyaghoz kell igazítani.
A szabályozott vágási mélység biztosítja a szerszám állandó befogását.
A hűtőfolyadék vagy a levegőfúvás eltávolíthatja a forgácsokat az újbóli megmunkálás előtt, csökkentheti a termikus instabilitást, és megakadályozhatja, hogy a forgácsok megkarcolják a kész felületet.
Adjon hozzá egy dedikált befejező menetet
A nagyolás és a simítás szétválasztása javítja a folyamatirányítást.
A nagyolás a legtöbb anyagot gyorsan eltávolítja, míg a simító menet kisebb forgácsolási terhelést és egyenletesebb anyagmennyiséget igényel.
Ez lehetővé teszi egy másik szerszám kiválasztását kifejezetten a felületminőséghez.
Szükség esetén köszörülést, honolást, tükrösítést vagy polírozást használjon
Bizonyos felületkezelési módok nehezen vagy gazdaságtalanul elérhetők kizárólag marással vagy esztergálással.
A köszörülés javíthatja az edzett alkatrészek méretellenőrzését és felületkezelését.
A honolás precíziós furatokhoz hasznos, míg a tükrösítés és polírozás nagyon finom felületeket eredményezhet.
A másodlagos eljárást az érdesség és a geometria alapján kell kiválasztani.
Hogyan válasszuk ki a megfelelő felületi érdességet egy CNC alkatrészhez?
A megfelelő felületi érdesség a legkevésbé igényes kidolgozás, amely még kielégíti az alkatrész funkcióját. A szükségtelenül alacsony Ra érték megadása növelheti a megmunkálási időt, a szerszámköltségeket, az ellenőrzési ráfordítást és a gyártási időt a teljesítmény javítása nélkül.
Általános szerkezeti és nem kritikus felületek
A konzolok, a belső szerkezeti felületek és a rejtett felületek gyakran nem igényelnek rendkívül finom kidolgozást.
Egy normál megmunkált felület is elegendő lehet, ha a terület nem tömít, nem csúszik, nem helyeződik el vagy nem hordoz kritikus bevonatot.
A felesleges felületkezelési követelmények csökkentése jelentős ciklusidőt takaríthat meg ezeken a felületeken.
Párosodó és csúszó felületek
A párosító és csúszó felületek körültekintőbb kiválasztást igényelnek.
Ha a felület túl érdes, a magas pontok kopást vagy egyenetlen érintkezést okozhatnak.
Ha túlságosan sima, egyes kenéssel ellátott felületek kevesebb olajat tarthatnak vissza.
A megfelelő textúra az anyagpártól, a terheléstől, a sebességtől és a kenéstől függ.
Tömítő felületek
A tömítőfelületeknél szükség lehet mind az ellenőrzött érdességre, mind az ellenőrzött rétegzettségre.
Egy felület alacsony Ra értékkel is rendelkezhet, mégis szivároghat, ha a megmunkálási nyomok folyamatos útvonalakat hoznak létre a tömítésen keresztül.
A síkfelület, a hullámosság és a felület iránya ezért ugyanolyan fontos lehet, mint az átlagos érdesség.
Tengelyek, csapágyak és forgó alkatrészek
A csapágyülések és forgó tengelyek gyakran szabályozott felületi textúrát igényelnek, mivel az érdesség befolyásolja az illeszkedést, a kopást, az érintkezési feszültséget és a beépítést.
A felületi követelményeknek meg kell egyezniük a csapágy- vagy tömítésgyártó funkcionális ajánlásaival, ahelyett, hogy kizárólag a megjelenés alapján választanák ki őket.
Kozmetikai és bevonatos felületek
A látható felületekhez következetes szerszámjelölésekre lehet szükség, még akkor is, ha az Ra értékre vonatkozó követelmény nem rendkívül alacsony.
A bevonatos vagy eloxált felületeken a kidolgozás után megmunkálási hibák is megjelenhetnek.
Amikor a megjelenés számít, a megmunkálási stratégiának nemcsak az Ra értéket kell szabályoznia, hanem a szerszámpálya irányát és konzisztenciáját is.
Párosítsd az Ra-t a funkcióval, ne csak a megjelenéssel
A legjobb érdességi érték nem a legalacsonyabb szám.
A funkcionális felületi követelménynek a tömítési, kopási, csúszási, kifáradási, megjelenési vagy bevonati igényekhez kell kapcsolódnia.
Ha nincs funkcionális indok az Ra 0.8 értékre az Ra 3.2 helyett, a szigorúbb követelmény egyszerűen költségeket növelhet.
Hogyan befolyásolja a felületi érdesség a CNC megmunkálás költségeit?
Az alacsonyabb Ra követelmények általában növelik a költségeket, mivel csökkentik a folyamat szabadságát. A gyártónak lassabb simító menetekre, további szerszámokra, stabilabb befogókra, másodlagos simításra és részletesebb ellenőrzésre lehet szüksége.
Miért növelik az alacsonyabb Ra értékek a ciklusidőt
A jobb felületkezeléshez gyakran alacsonyabb előtolás és kisebb átugrás szükséges.
Nagy vagy összetett felületek esetén ezek a változtatások jelentősen növelik a szerszámpálya hosszát és a megmunkálási időt.
Az öttengelyes szabadkézi felületek különösen érzékenyek, mivel a lépésköz kis mértékű csökkentése is megsokszorozhatja a simító fogások számát.
További szerszámozási és befejező műveletek
Egy normál marószerszám megfelelhet az Ra 3.2 követelménynek, míg a finomabb követelményekhez speciális lapkákra vagy további köszörülési műveletre lehet szükség.
A speciális polírozás és lappolás kézi vagy gépi időt is növel.
Minden további folyamat kezelési, beállítási és minőségellenőrzési költségekkel jár.
Ellenőrzési és mérési követelmények
A laza felületek követelményeit vizuálisan vagy szabványos gyártási ellenőrzésekkel lehet megerősíteni, amennyiben a szerződéses követelmények ezt megengedik.
A kritikus érdességértékek általában kalibrált profilométert vagy megfelelő optikai rendszert igényelnek.
Ha több felületet kell mérni, az ellenőrzési idő ennek megfelelően megnő.
Amikor a szigorúbb felületkezelés kevés funkcionális értéket ad hozzá
Ugyanazt a finom kidolgozást előírni minden felületen ritkán gazdaságos.
Egy olyan belső zseb, amely soha nem érintkezik más alkatrésszel, nem feltétlenül igényel ugyanolyan Ra értéket, mint egy tömítőfelület.
A kritikus felületek elkülönítése a szokásos megmunkált területektől lehetővé teszi a gyártási erőfeszítések összpontosítását oda, ahol ténylegesen értéket teremtenek.
Melyek a gyakori megmunkált felületkezelési problémák?
A rossz felületminőségnek általában felismerhető oka van. A szerszámnyomok, a rezgés, a karcolások, az élrátétképződés és az egyenetlen textúra gyakran a szerszámozásra, a munkadarab-befogásra, a forgácsokra, a rezgésre vagy az instabil forgácsolási körülményekre vezethető vissza.
Látható szerszámjelek
A rendszeres szerszámnyomok oka lehet a túlzott előtolás, a nagy átlépés, a szerszám kifutása vagy a nem elegendő simító menet.
Néhány szerszámnyom normális és elfogadható, ha a megadott textúrán belül marad.
A probléma akkor merül fel, amikor túllépik az érdességi követelményeket, vagy zavarják a működést.
Csevegés és rezgési minták
A fecsegés ismétlődő hullámokat vagy jeleket hoz létre, amelyek gyakran mérőeszközök nélkül is láthatók.
A lehetséges okok közé tartozik a hosszú szerszámkinyúlás, a gyenge befogás, a rugalmas alkatrészek, a rossz orsófordulatszám-választás vagy az instabil marószerszám-fogás.
Mivel a rezgés rendszerszintű probléma, egyetlen forgácsolási paraméter megváltoztatása nem feltétlenül oldja meg.
Karcolások és éllerakódások
A szerszám és a felület közé szorult laza forgácsok karcolásokat okozhatnak.
Az élrátét időszakosan letörhet és felszakíthatja a munkadarab felületét.
A jobb forgácseltávolítás, a megfelelő forgácsolási sebesség, a megfelelő hűtőfolyadék és az éles szerszámok csökkenthetik ezeket a hibákat.
Egyenetlen érdesség egy felületen
Egy nagy felület méretei eltérőek lehetnek egyik helyről a másikra, mivel a marószerszám befogása, a szerszám kihajlása, a kifutás vagy az anyag keménysége változik.
A készülék torzulása a felületen a forgácsolási körülményeket is megváltoztathatja.
Az állandó érdesség állandó szerszámbefogást és stabil gépgeometriát igényel.
Felületi érdesség a rajzon kívüli követelményekhez
Ha egy mért érték meghaladja a követelményt, az alkatrész utólagos megmunkálása nem mindig egyszerű.
A további polírozás megváltoztathatja a méreteket, az éleket vagy a felület geometriáját.
A legjobb megközelítés az, hogy az érdességet már a folyamattervezés során kezeljük, ahelyett, hogy csak végső ellenőrzési problémaként kezelnénk.
Milyen gyakori hibákat követünk el a felületi érdesség meghatározásakor?
A tervezési hibák ugyanolyan könnyen növelhetik a megmunkálási költségeket, mint a folyamathibák. A leggyakoribb problémák a szükségtelenül alacsony Ra értékek meghatározása, ugyanazon követelmény alkalmazása mindenhol, az érdességi paraméterek összekeverése, valamint a felület tényleges mérésének figyelmen kívül hagyása.
Alacsonyabb Ra érték megadása, mint amennyit a függvény megkövetel
Egy tervező választhatja az Ra 0.8-at, mert az pontosabbnak tűnik, mint az Ra 3.2.
Ha a felület csak egy nem kritikus rögzítési felület, a szorosabb érték nem feltétlenül eredményez funkcionális javulást.
Az eredmény hosszabb ciklusidő és potenciálisan szükségtelen utómunkálatok.
Ra és Rz kezelése közvetlen ekvivalensként
Az Ra és az Rz különböző profiljellemzőket mér.
Nem szabad fix átváltással cserélni őket, kivéve, ha az ügyfél és a szállító megfelelő mérnöki alapon megállapodtak.
Ha a rajz Rz értéket határoz meg, akkor a folyamatnak és a mérési tervnek kell szabályoznia az Rz értéket.
Ugyanazon érdesség alkalmazása minden felületre
Az általános érdességi követelmény arra kényszeríti a gyártót, hogy olyan felületeket is befejezzen, amelyeknek esetleg nincs funkcionális igényük.
Egy jobb rajz külön azonosítja a kritikus tömítési, csúszó-, csapágy- és látható felületeket, miközben lehetővé teszi a kevésbé fontos alkatrészek normál megmunkálását.
Felületfekvés és megmunkálási irány figyelmen kívül hagyása
Az alacsony Ra érték önmagában nem garantál megfelelő tömítő- vagy csúszófelületet.
Az irányított hornyok befolyásolhatják a folyadék szivárgását, a súrlódást és a kopást.
Ha az irány funkcionálisan számít, a rajznak ezt a követelményt kell közvetítenie.
Érdesség meghatározása a mérési módszer figyelembevétele nélkül
Néhány felület nehezen hozzáférhető egy stylusszal.
Nagyon kicsi hornyok, mély zsebek, ívelt felületek és kényes anyagok esetén alternatív mérési módszerekre lehet szükség.
A megadott textúrának ezért reálisan mérhetőnek kell lennie a kész alkatrészen.
GYIK
Az eloxálás megváltoztatja a megmunkált alumínium alkatrész felületi érdességét?
Igen, az eloxálás megváltoztathatja a végső felületi textúrát, mivel az oxidréteg követi és módosíthatja az alatta lévő megmunkált felületet. Ha az érdesség funkcionálisan kritikus az eloxálás után, a rajzon fel kell tüntetni, hogy a követelmény a kidolgozás előtt vagy után érvényes-e.
Garantálhat-e az alacsony Ra érték szivárgásmentes tömítőfelületet?
Nem. A tömítés a síkfelülettől, a hullámosságtól, a fektetési iránytól, a tömítés típusától, az érintkezési nyomástól és a hibáktól is függ. Az alacsony Ra érték önmagában nem garantálja a tömítési teljesítményt.
A felületi érdességet a bevonás előtt vagy után kell meghatározni?
A rajznak egyértelműen fel kell tüntetnie, hogy melyik állapotot szabályozzák. A bevonás, galvanizálás, polírozás vagy szemcseszórás megváltoztathatja a végső felületet, ezért a szükséges mérési szakasznak meg kell egyeznie az alkatrész funkcionális állapotával.
Mi van, ha egy felületet nem lehet elérni kontakt profilométerrel?
Egy optikai vagy más érintésmentes mérési módszer alkalmasabb lehet. A gyártónak és a vevőnek a gyártás megkezdése előtt meg kell állapodniuk a módszerben, a mérési helyen és az elfogadási kritériumokban, amennyiben a hozzáférés korlátozott.
Összegzés
A megmunkált felületi érdesség nem csupán esztétikai érték. Az Ra, Rz, a felület fekvése, a hullámosság, a szerszámnyomok és a mérési körülmények mind befolyásolják a kész alkatrész teljesítményét. A leghatékonyabb megközelítés az, ha a funkció szerint meghatározzuk az érdességet, majd olyan megmunkálási paramétereket, szerszámokat, simító műveleteket és ellenőrzési módszereket választunk, amelyek következetesen teljesítik ezt a követelményt anélkül, hogy szükségtelenül növelnénk a folyamatköltségeket.
A TiRapidnál precíziós CNC megmunkálási és gyártási szolgáltatásokat nyújtunk prototípusokhoz és gyártási alkatrészekhez. Csapatunk az ellenőrzött marást és esztergálást, a gyakorlati simítási stratégiákat, a méretellenőrzést és a felületminőség-ellenőrzést ötvözi, hogy segítsen ügyfeleinknek elérni a kívánt felületkezelést, miközben egyensúlyt teremt az alkatrész teljesítménye, a megmunkálási hatékonyság és a költségek között.
















