
A légcsavar-megmunkálás a légcsavarlapátok, agyak, tengelyek és rögzítési elemek gyártásának vagy kikészítésének folyamata, hogy megfeleljenek a megadott méreteknek és felületi követelményeknek. Mivel a légcsavarlapátok csavart profilokat, változó görbületet és összetett átmeneteket tartalmaznak, a megmunkálási pontosság közvetlenül befolyásolja a lapát geometriáját, az egyensúlyt és az összeszerelési illeszkedést. A CNC-marást, különösen az 5-tengelyes megmunkálást, széles körben alkalmazzák ezen igényes elemek vezérlésére.
Ez az útmutató ismerteti a légcsavar megmunkálási módszereit, a megfelelő anyagokat és a teljes CNC gyártási folyamatot. Kitér továbbá a CNC és a kézi megmunkálás közötti különbségekre, a szerszámpálya-tervezésre, a lapátemelkedés mérésére, a megmunkálási kihívásokra, a méretellenőrzésre és a minőségellenőrzésre.
Mi a légcsavar megmunkálása?
A légcsavar-megmunkálás egy precíziós gyártási folyamat, amely során öntvényből, kovácsolt darabból vagy tömör munkadarabból anyagot távolítanak el a megadott lapátfelületek, agy jellemzők és rögzítési geometria létrehozásához. CNC esztergálást, marást, többtengelyes megmunkálást és szabályozott simítást alkalmaznak a kívánt méret- és felületi pontosság eléréséhez.
Fő légcsavar alkatrészek és lapátgeometria
Egy légcsavar elsősorban lapátokból és egy központi agyból áll. A lapát fontos jellemzői közé tartozik a nyomófelület, a szívóoldal, a belépőél, a kilépőél, a lapátgyökér és a lapátcsúcs. Az agy tartalmazza a rögzítő illesztést, amely a szerelvényt a tengellyel vagy a hajtásrendszerrel összeköti.
A lapát geometriáját az átmérő, a menetemelkedés, a húrhossz, a vastagság-eloszlás, a homlokszög és a ferdeség jellemzi. Ezek a paraméterek határozzák meg, hogy a lapát hogyan lép kölcsönhatásba a környező folyadékkal, és hogyan adódnak át a mechanikai terhelések az agyra.
A megmunkálás során a penge töve és az ívelt felületek különösen igényesek. Változó görbületük és korlátozott szerszámhozzáférésük pontos CAD geometriát, stabil munkadarab-befogást és gondosan megtervezett simító műveleteket igényelnek.
Hogyan befolyásolja a penge dőlésszöge és profilja a teljesítményt?
A lapátemelkedés az elméleti tengelyirányú távolság, amelyet a légcsavar egy fordulat alatt megtehet csúszás nélkül. A lapátprofil az egyes szakaszok alakját és vastagságát írja le. Mindkettő befolyásolja a tolóerő keletkezését, a hidrodinamikai terhelést, a kavitációs viselkedést és a rezgést.
Egy adott sugárnál a geometriai állásszög összefügg a lokális állásszöggel. A különböző lapátszakaszok eltérő állásszöggel rendelkezhetnek, még akkor is, ha a légcsavar megközelítőleg állandó állásszöggel van tervezve.
A megmunkálási hibák megváltoztathatják a lapátok helyi szögeit vagy a vastagságeloszlást. Ezek az eltérések megváltoztathatják a tervezett áramlást és terhelést, ezért a pontos profilreprodukció fontos a légcsavar állandó teljesítménye szempontjából.
Mely légcsavar alkatrészek CNC-vel megmunkálhatók?
A CNC megmunkálás képes légcsavarlapátok, agyak, tengelyfuratok, rögzítő illesztések, tengelyek és kiválasztott prototípus alkatrészek gyártására vagy befejezésére. A megfelelő folyamat az alkatrész méreteitől, anyagától, felületi összetettségétől és attól függ, hogy a munka új alkatrészt vagy meglévő öntvényt érint-e.
A CNC marást jellemzően összetett pengefelületekhez használják, míg a CNC esztergálás és fúrás gyakran alkalmas forgó elemekhez.
Tengeri légcsavar lapátok és agyak
A hajócsavarok lapátjai és agyai a precíziós CNC megmunkálás fontos alkalmazásai. Egy öntött hajócsavar jelentős anyageltávolításra szorulhat, mielőtt a végső lapátgeometria és a rögzítőfelületek megfelelnek a tervnek.
A penge megmunkálása magában foglalja a nyomófelületet, a visszaszívó felületet, a gyökátmeneteket és a külső éleket. Mivel ezek a felületek változó görbülettel rendelkeznek, a szerszám orientációját szabályozni kell az interferencia és a nem kívánt profilhibák elkerülése érdekében.
Az agyhoz általában megmunkált végfelületek, furatok, kúpok vagy egyéb pozicionáló elemek szükségesek. Az agy tengelyének pontos meghatározása megbízható referenciát nyújt a későbbi pengeműveletekhez és a végső ellenőrzéshez.
Propellertengelyek és rögzítőfelületek
A légcsavartengelyek elsősorban forgó alkatrészek, így a CNC esztergálás alkalmas tengelyátmérők, vállak, menetek, kúpok és csapágyfelületek megmunkálására.
A szerelési elemek magukban foglalhatnak reteszhornyokat, karimákat, csavarfuratokat és precíziós érintkezőfelületeket is. Ezeket az elemeket a kiválasztott tengelykapcsoló és tengelycsatlakozás tervének megfelelően kell gyártani.
A legfontosabb követelmények a funkcionális illeszkedés és az illesztés. Egy precízen megmunkált penge nem tudja kompenzálni az agyfuratot vagy a tengelycsatlakozást, amely elfogadhatatlan excentricitást vagy összeszerelési problémákat okoz.
Egyedi légcsavarok és prototípus alkatrészek
Az egyedi légcsavarok és prototípus alkatrészek CNC-vel megmunkálhatók, ha egy meglévő terv nem megfelelő, vagy egy új geometria kiértékelést igényel. Ilyenek például a kis légcsavarok, kísérleti lapátok, modellléptékű alkatrészek és speciális mechanikus interfészek.
A tömör anyagból történő közvetlen megmunkálás praktikus lehet prototípusok vagy kis alkatrészek esetében, mivel így elkerülhetők az öntéssel járó szerszámigények. Az anyagkihasználás és a megmunkálási idő azonban jelentősen magasabb lehet.
Egy prototípusnak a tervezett funkcionális jellemzőket kell reprodukálnia, nem pedig egyszerűen a végső alkatrészre hasonlítania. Fontos szempontok a penge vastagsága, a rögzítési pontosság, a felület állapota és a tervezett ellenőrzési módszerrel való kompatibilitás.
Milyen anyagokat használnak a propellerek megmunkálásához?
A légcsavarok megmunkálásához használt gyakori anyagok közé tartozik a nikkel-alumínium bronz, a mangán bronz, a rozsdamentes acél, az alumíniumötvözetek és bizonyos titánötvözetek. Az anyagválasztás a korrózióállóságtól, a szilárdságtól, a kifáradási teljesítménytől, a súlytól, az üzemi környezettől és a megmunkálási költségektől függ.
A hajócsavarok általában rézalapú ötvözeteket használnak, mivel ezek a korrózióállóság és a mechanikai teljesítmény hasznos kombinációját biztosítják. Más anyagok jobban megfelelhetnek kisebb, speciális vagy nem tengeri alkalmazásokhoz.
Bronz és rézötvözetek tengeri hajócsavarokhoz
A nikkel-alumínium bronzot széles körben használják a hajózási meghajtásban, mivel ötvözi a jó korrózióállóságot a szilárdsággal és a tartóssággal. A mangán bronzot és a rokon rézötvözeteket hajócsavarok gyártásához is használják.
Ezeket az anyagokat általában öntvényekként szállítják. A megmunkálási tervnek figyelembe kell vennie az anyag állapotát, az öntési ráhagyást, az esetleges felületi hibákat és a kész pengék geometriáját.
A forgácsolási paramétereket és a szerszámokat az adott ötvözethez kell kiválasztani. Még a szorosan rokon rézötvözetek is eltérőek lehetnek keménységükben, forgácsolási viselkedésükben és szerszámkopásukban, ezért nem szabad automatikusan ugyanazt a megmunkálási stratégiát alkalmazni minden bronzminőségre.
Rozsdamentes acél, alumínium és titánötvözetek
A rozsdamentes acél választható légcsavarokhoz vagy kapcsolódó alkatrészekhez, ahol a szilárdsága, korrózióállósága vagy az alkalmazási követelmények indokolják a használatát. A megmunkálási feltételek az adott rozsdamentes acél minőségétől függenek.
Az alumíniumötvözetek alacsonyabb sűrűséget és viszonylag hatékony megmunkálást kínálnak, így vonzóvá teszik őket egyes könnyű prototípusok és alkatrészek számára. Tengerészeti alkalmazásra való alkalmasságukat korrózió, mechanikai terhelés és környezeti hatások szempontjából kell értékelni.
A titánötvözetek bizonyos környezetekben nagy fajlagos szilárdságot és korrózióállóságot biztosítanak, de drágábbak és nehezebben megmunkálhatók. A forgácsolási hő, a szerszámkopás és a felületi integritás gondos ellenőrzést igényel.
Az anyagtulajdonságok hatása a megmunkálhatóságra?
Az anyagtulajdonságok befolyásolják a forgácsolóerőket, a szerszámkopást, a felületi minőséget, a forgácsképződést és a megmunkálási időt. A keménység önmagában nem elég annak előrejelzéséhez, hogy egy propeller anyaga könnyen megmunkálható-e.
A hővezető képesség, a feszültségnövekedés, az ötvözet összetétele és a mikroszerkezet befolyásolhatja a megmunkálási folyamatot. Az öntvények a megmunkálási ráhagyásban vagy a helyi anyagviszonyokban is tartalmazhatnak eltéréseket.
Egy hasznos anyagösszehasonlítás:
| Anyag | Fő előny | Megmunkálási szempont | Tipikus alkalmazás |
| Nikkel-alumínium bronz | Tengeri korrózióállóság | Szerszámkopás és öntési változékonyság | Tengeri légcsavarlapátok |
| Mangán bronz | Erő és tengeri szolgáltatási felhasználás | Ötvözetfüggő forgácsolási viselkedés | Tengeri légcsavarok |
| Rozsdamentes acél | Szilárdság és korrózióállóság | Hő- és munkakeményedés | Speciális légcsavarok és tengelyek |
| Alumínium ötvözet | Alacsony súly és jó megmunkálhatóság | Sorják és lehetséges torzulások | Prototípusok és könnyű alkatrészek |
| Titán ötvözet | Nagy fajlagos szilárdság | Hőkoncentráció és szerszámkopás | Speciális alkatrészek |
Az anyagválasztásnak mindig a jóváhagyott tervezési és üzemeltetési követelményeket kell követnie, nem pedig pusztán a megmunkálási kényelmet.
Hogyan hasonlítható össze a CNC és a kézi propeller megmunkálás?
A CNC propeller megmunkálás programozott szerszámmozgásokat használ az ismételhető lapátgeometria létrehozásához, míg a kézi megmunkálás nagyobb mértékben támaszkodik a kezelő által vezérelt vágásra, csiszolásra és simításra. A CNC általában jobban megfelel az összetett, ismételhető profilokhoz, míg a manuális módszerek továbbra is hasznosak maradnak a kiválasztott korrekciókhoz és simítási műveletekhez.

Hagyományos megmunkálás és kézi simítás
A hagyományos megmunkálást általában a hozzáférhető agyfelületekhez, furatokhoz és más egyszerű elemekhez használják. A kézi csiszolás és illesztés lokális beállításokhoz vagy felületi korrekcióhoz is alkalmazható.
A kézi pengemegmunkálás gondos mérést és ellenőrzött anyageltávolítást igényel. A túlzott csiszolás megváltoztathatja a penge vastagságát, az él alakját vagy a menetemelkedéssel kapcsolatos geometriát, ami ismételt ellenőrzést tesz szükségessé.
Ezek a módszerek értékesek lehetnek javítás és simítás során, de kevésbé hatékonyak, ha a nagy, szabad formájú felületeknek több pengén átívelő részletes CAD modellhez kell pontosan illeszkedniük.
3 tengelyes vs. 5-Tengelyes CNC megmunkálás
A 3 tengelyes CNC gépek hatékonyak agyfelületek, hozzáférhető furatok, fúrás és kiválasztott pengealkatrészek megmunkálásához. Gyakran gazdaságosak, ha a szerszám túlzott áthelyezés nélkül eléri a kívánt felületeket.
Az 5-tengelyes CNC gépek további vezérlést biztosítanak a szerszám orientációja felett. Ez különösen hasznossá teszi őket csavart pengék, ívelt gyökérátmenetek és olyan területek esetén, ahol az agy vagy a szomszédos pengék korlátozzák a szerszámhoz való hozzáférést.
Az 5 tengelyes CNC megmunkálás nem garantál automatikusan jobb pontosságot. A szerszámkalibrálás, a gépdinamika, a befogás, az interpoláció és a CAM programozás továbbra is meghatározza, hogy a folyamat képes-e reprodukálni a kívánt geometriát.
| Módszer | Fő erőssége | Fő korlátozás | Megfelelő munka |
| Kézi simítás | Lokalizált korrekció | Operátorfüggő konzisztencia | Javítás és végső beállítás |
| 3-tengelyes CNC | Hatékony egyszerű geometria | Korlátozott szerszámtájolás | Hubok és akadálymentesített funkciók |
| Indexelt többtengelyes CNC | Többszörösen ellenőrzött orientációk | Korlátozott folyamatos újraorientáció | Kiválasztott pengeterületek |
| Egyidejű 5-tengelyes CNC | Folyamatos szerszámorientáció | Nagyobb programozási komplexitás | Komplex pengefelületek |
A megfelelő megmunkálási módszer kiválasztása?
A megmunkálási módszert a penge geometriája, a hozzáférhetőség, a méretkövetelmények és a gyártási mennyiség alapján kell kiválasztani. Az egyszerű tengelyalakzatok nem feltétlenül igényelnek 5 tengelyes berendezést.
Egy összetett penge esetében a mérnököknek meg kell vizsgálniuk a szerszám kinyúlását, a szomszédos pengék ütközését, a felületkezelési követelményeket és a szükséges beállítások számát.
Egy hatékony folyamat kombinálhatja az agy esztergálását, a hozzáférhető elemek 3 tengelyes megmunkálását és a pengék 5 tengelyes simítását. Ez a megközelítés csökkentheti a felesleges megmunkálási időt, miközben megőrzi a kritikus felületek pontosságát.
Hogyan CNC-vel megmunkálják a propellereket?
A légcsavarokat CNC-megmunkálással készítik CAD/CAM előkészítés, munkadarab-pozicionálás, agymegmunkálás, lapát nagyolás, gyökér- és élmegmunkálás, precíziós simítás és méretellenőrzés útján. A műveleti sorrendet úgy tervezték, hogy pontos referenciákat tartson fenn és megakadályozza a torzulást, miközben anyagot távolítanak el a munkadarabból.
A hajócsavarok megmunkálásakor a kiindulási anyag gyakran egy jelentős ráhagyással rendelkező öntvény. A megmunkálási tervnek ezért figyelembe kell vennie mind a végső geometriát, mind a bejövő alkatrész állapotát.
CAD/CAM programozás és szerszámpálya-tervezés
A CAD/CAM programozás a légcsavar háromdimenziós geometriáját gépi szerszámpályákká alakítja. A pontos modelleknek meg kell határozniuk a nyomófelületet, a szívóoldalt, a lapátgyökereket, az éleket és a szerelési csatlakozásokat.
A szerszámpálya-tervezés meghatározza a vágási irányt, a szerszám bekapcsolódási pontját, az átlépést, a megmunkálási ráhagyást és a szerszám tájolását. 5 tengelyes műveletek esetén a CAM rendszernek figyelembe kell vennie a szerszámtartót, a géphatárokat és a szomszédos pengékkel való esetleges ütközést is.
A szimuláció elengedhetetlen az ütközések, a túllépések és a vágatlan anyagterületek ellenőrzéséhez. A legmegfelelőbb szerszámpálya a tényleges felületet és a gép követelményeit követi, ahelyett, hogy feltételeznénk, hogy egyetlen univerzális forgácsolási irány ideális minden légcsavarhoz.
Munkadarab-befogás és légcsavar beállítása
A propeller beállítása határozza meg a munkadarab, a gép koordinátái és a tervezési adatok közötti kapcsolatot. Az agytengelyt és a kiválasztott referenciafelületeket általában használják egy következetes megmunkálási koordinátarendszer létrehozásához.
A készülékeknek biztonságosan kell tartaniuk a munkadarabot, miközben lehetővé kell tenniük a vágószerszám számára a kívánt felületek elérését. A nagy propellerek további kihívásokat jelentenek tömegük, lapátfesztávolságuk és korlátozott alátámasztási pontjaik miatt.
Megmunkálás előtt a mérnököknek ellenőrizniük kell a befogás stabilitását, a munkadarab hézagját, a gép mozgását és a készülékek ütközését. Az álló helyzetben pontos beállításnak a forgácsolóerők alatt is stabilnak kell maradnia.
Propeller agy és furat megmunkálása
Az agymegmunkálás általában magában foglalja a síkesztergálást, az esztergálást, a fúrást, a kúpos megmunkálást, valamint a reteszhornyok vagy egyéb rögzítési elemek előkészítését. A helyes műveletek a hajócsavar kialakításától függenek.
A pontos agy referenciafelületek meghatározása azért fontos, mert ezek a jellemzők befolyásolják a későbbi beállítást, valamint a légcsavar és tengelye közötti kapcsolatot.
Kulcsos vagy kulcs nélküli csatlakozások esetén a méreteknek meg kell felelniük a tényleges összeszerelési specifikációnak. A furat geometriáját, az érintkezési felületet, az illesztést és a rögzítési elrendezést nem szabad egy általános hajócsavar-tervből feltételezni.
Penge elő- és hátlap durva megmunkálása
A penge nagyoló megmunkálása eltávolítja a felesleges anyagot a nyomó- és szívófelületekről, miközben elegendő anyagot őrz meg a simításhoz. A nagy hajóöntvények jelentős nagyolást igényelhetnek, mielőtt a pengeprofilok elérik végső formájukat.
Mindkét oldal megmunkálását gondosan kell megtervezni, mivel az anyag eltávolítása megváltoztatja a helyi merevséget és befolyásolhatja a munkadarab stabilitását.
A kiegyensúlyozott nagyolási stratégia csökkenti a nehéz, lokalizált megmunkálásokat, és megőrzi a szükséges alátámasztást. A közbenső ellenőrzések segítségével azonosíthatók a váratlan anyagváltozások, öntési hibák vagy a simítás előtt beállítást igénylő geometriák.
Pengegyök, belépőél és kilépőél megmunkálása
A penge töve köti össze a pengét az aggyal, és gyakran összetett lekerekítéseket tartalmaz. Ezeket az átmeneteket nehéz megmunkálni, mivel a rendelkezésre álló szerszámhelyet a szomszédos felületek korlátozhatják.
A belépő és a kilépő élek megmunkálását is ellenőrzött módon kell végezni. Végső alakjuknak meg kell egyeznie a jóváhagyott pengegeometriával anélkül, hogy nem kívánt sorják, laposodások vagy túlzott anyagleválasztás keletkezne.
Gömbfejű és más megfelelő marószerszámok használhatók a görbülettől és a hozzáférési felülettől függően. A forgácsolási stratégiáknak kerülniük kell a hirtelen szerszámmozgásokat, az ütközéseket és a túlzott forgácsolási terheléseket a vékony élszakaszok közelében.
5-Tengelylapát-simítás és felületoptimalizálás
Az 5 tengelyes pengesimítás a végső szabad formájú geometria előállítására szolgál, szabályozott szerszámorientációval. A megfelelő szerszámpozicionálás javíthatja a hozzáférést, fenntarthatja a megfelelő forgácsolási érintkezést és csökkentheti a felesleges megmunkálási nyomokat.
A simítási paraméterek közé tartozik a maró átmérője, a szerszám dőlésszöge, a lépésköz, az előtolás és a maradék anyag. A gömbfejű marás alkalmas lehet ívelt területekhez, míg más szerszámtípusok javíthatják a hatékonyságot, ahol a felület geometriája megengedi.
A felület optimalizálását méréssel kell ellenőrizni, nem csak vizuális megjelenéssel. A kész pengének meg kell felelnie a megadott profil-, vastagság-, menetemelkedés- és felületi követelményeknek, anélkül, hogy túlzott polírozás módosítaná a kívánt formát.
Melyek a fő kihívások a légcsavarok megmunkálásában?
A légcsavarok megmunkálásával kapcsolatos fő kihívások az összetett, szabad formájú felületek, a korlátozott szerszámhozzáférés, a vékony lapátok elhajlása, a rezgés, a dőlésszög-hibák és a felületi hibák. Ezek a problémák megfelelő gépi képességeket, stabil befogásokat, pontos szerszámpályákat és a gyártási folyamat során végig tartó ellenőrzést igényelnek.
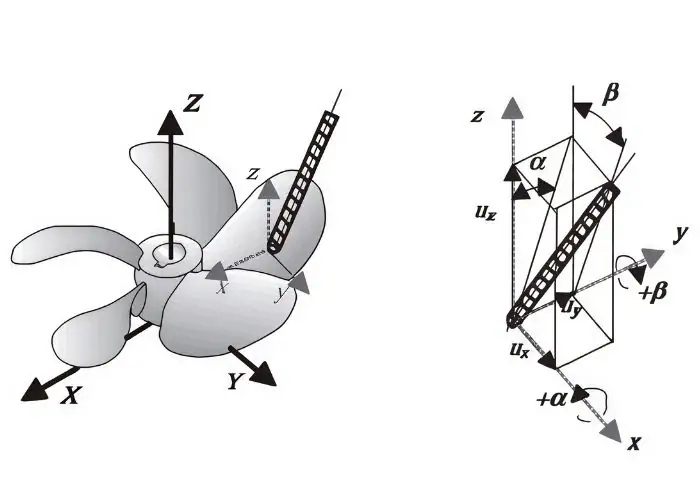
Komplex ívelt felületek és eszközök hozzáférhetősége
A légcsavarlapátok görbülete, csavarodása és keresztmetszeti vastagsága folyamatosan változik. Ezeket a szabad formájú alakzatokat nehéz hatékonyan megmunkálni rögzített szerszámorientációval.
Az agy, a szomszédos pengék és a pengegyök átmenetei korlátozhatják a hozzáférést. A külső pengét elérő szerszámpálya ütközhet a munkadarabbal vagy a befogóval, amikor a gyökérhez közeledik.
Az 5-tengelyes pozicionálás és ütközésszimuláció segít megoldani ezeket a problémákat. A művelet engedélyezése előtt azonban együttesen ellenőrizni kell a gép mozgási távolságát, az orsóhézagot, a szerszámhosszt és a befogás kialakítását.
Vékony penge elhajlása és megmunkálási rezgés
A vékony propellerlapátok elhajolhatnak a forgácsolóerők hatására, különösen a csúcs közelében vagy más alátámasztás nélküli területeken. A túlzott elhajlás vastagságbeli eltérést, rezgésnyomokat vagy profilhibákat okozhat.
A probléma egyre súlyosabbá válik, ahogy az anyag eltávolításra kerül és a penge merevsége csökken. A nehéz simítóvágások ezért inkonzisztens eredményeket hozhatnak, még akkor is, ha maga a gép pontos.
A mérnökök ezt a kockázatot a forgácsolóerők csökkentésével, a szerszámpályák beállításával, szükség esetén ideiglenes alátámasztások megőrzésével és a megfelelő simítási paraméterek kiválasztásával szabályozhatják. Az ellenőrzésnek meg kell erősítenie, hogy a penge a megmunkálási terhelések eltávolítása után visszatér a kívánt geometriájába.
Pengeosztás pontossága és profilkonzisztenciája
A osztáspontosság megköveteli, hogy a kész pengeszelvények reprodukálják a megadott szög- és geometriai viszonyokat. Hibák adódhatnak a CAD/CAM adatokból, a beállítási igazításból, a szerszám elhajlásából vagy a helytelen anyageltávolításból.
A pengék közötti konzisztencia ugyanilyen fontos. A profil alakjának, vastagságának vagy osztástávolságának különbségei befolyásolhatják a terheléseloszlást, és hozzájárulhatnak rezgéshez vagy kiegyensúlyozatlan üzemi körülményekhez.
A gyártóknak meghatározott mérési sugarakat és referenciapontokat kell használniuk. A tényleges mérések összehasonlítása a jóváhagyott tervvel megbízhatóbb értékelést nyújt, mint csak a penge általános megjelenésének vizsgálata.
Felületkezelési és megmunkálási hibák
A felületkezelés befolyásolja a pengehatár minőségét, és befolyásolhatja a folyadékáramlási viselkedést. A szerszámnyomok, a hullámosság, a sorják és a helyi felületi sérülések szintén utalhatnak a megmunkálás instabilitására.
Tipikus okok közé tartozik a nem megfelelő átlépés, a szerszámkopás, a rezgés, a rossz szerszámorientáció és az egyenetlen forgácsolóerők. A felületi hibákat különösen nehéz lehet korrigálni vékony élek és ívelt átmenetek közelében.
A felületkezelési követelményeket az alkalmazásnak megfelelően kell meghatározni. A túlzott polírozás nem mindig előnyös, ha az kritikus vastagságot vagy élgeometriát okoz.
| Megmunkálási kihívás | Lehetséges eredmény | Ajánlott vezérlés |
| Komplex penge görbület | Profil eltérés | Pontos CAM szerszámpályák |
| Korlátozott eszközhozzáférés | Ütközésveszély | 5 tengelyes szimuláció |
| Vékony penge elhajlása | Vastagsági hiba | Szabályozott forgácsolóerők |
| Rezgés és csattanás | Felületi hullámosság | Stabil rögzítési és vágási paraméterek |
| Agytengely-eltérés | Forgási hiba | Megbízható megmunkálási referenciapontok |
| Túlzott polírozás | Geometria változás | Ellenőrzött kikészítés és ellenőrzés |
Hogyan ellenőrzik a légcsavar megmunkálásának pontosságát és minőségét?
A légcsavar megmunkálásának pontosságát és minőségét méretvizsgálattal, állásszögméréssel, lapátprofil-összehasonlítással, felületértékeléssel és meghatározott kiegyensúlyozási ellenőrzésekkel ellenőrzik. Az ellenőrzési tervnek meg kell egyeznie a légcsavar tervével, az alkalmazandó szabványokkal és a gyártási munka tényleges terjedelmével.
A méretvizsgálat megerősíti a megmunkált alkatrész geometriáját. A kiegyensúlyozás és a működési teljesítmény értékelése további követelményeket is figyelembe vesz, és nem szabad felcserélhető mérésekként kezelni őket.
Agyak és pengeprofilok méretvizsgálata
Az agyvizsgálat olyan fontos méreteket ellenőriz, mint a furatátmérő, a kúp geometria, a végfelületek illesztése és a szerelési elemek pozíciói. Ezek a jellemzők szabályozzák a légcsavar és a hajtásrendszer közötti mechanikai illeszkedést.
A lapátvizsgálat során kiértékelik a szelvény geometriáját, vastagságát, átmérőjét és a megadott felületi koordinátákat. A mérettől és a hozzáférhetőségtől függően a megfelelő berendezések közé tartozhatnak koordináta-mérőgépek, optikai szkennelés vagy speciális propellermérő rendszerek.
Az ellenőrzési eredményeknek a jóváhagyott CAD modellre vagy rajzra kell vonatkozniuk. A mérőberendezéseknek is elegendő kapacitással kell rendelkezniük a megadott tűréshatárok betartásához.
Propeller állásszög mérése és kiszámítása
A légcsavar állásszöge a meghatározott lapátszakaszok geometriájának mérésével értékelhető. A lokális állásszög és a mérési sugár felhasználható a geometriai állásszög kiszámításához.
Egy spirális referenciavonal esetében a kapcsolat a következő:
P = 2πr × tan(β)
Itt P a geometriai menetemelkedés, r a forgástengelytől való távolság, β pedig a lokális menetemelkedési szög a forgás síkjához képest.
Ugyanez a képlet vonatkozik egy idealizált lokális lapátmetszetre is, de a tényleges ellenőrzésnek a megadott referencia geometriát és mérési eljárást kell követnie. Hajócsavarok esetében a dőlésszög több radiális pozícióban is kiértékelhető, ahelyett, hogy egyetlen pontból következtetnénk rá.
Felületminőség és pengegeometria ellenőrzése
A felületvizsgálat az érdességet, a szerszámnyomokat, a sorjákat, a hullámosságot és a helyi sérüléseket ellenőrzi. A geometriai vizsgálat azt igazolja, hogy a kész penge megfelel-e a kívánt háromdimenziós alaknak.
Egy alacsony mért érdességgel rendelkező felületnek is lehet helytelen profilja. Ezért a felületi érdességet és a geometriai pontosságot külön tulajdonságként kell ellenőrizni.
Az alkalmazható hajócsavarok esetében az ISO 484 szabvány gyártási tűréshatárokat határoz meg a menetemelkedés, a lapátgeometria és egyéb jellemzők tekintetében. A megfelelő szabványos alkatrészt, kiadást és pontossági osztályt minden projekthez külön meg kell erősíteni.
Légcsavar kiegyensúlyozás és gyakorlati validáció
A légcsavar kiegyensúlyozása a tömegeloszlást értékeli a forgástengely körül. A statikus kiegyensúlyozás bizonyos tömeg-kiegyensúlyozatlansági feltételeket azonosít, míg a dinamikus kiegyensúlyozás a kiegyensúlyozatlanság viselkedését a forgás során tudja felmérni.
A kiegyensúlyozási követelmények a légcsavar méretétől, az üzemi sebességtől, az összeszerelési konfigurációtól és az alkalmazandó specifikációtól függenek. A méretpontos lapát nincs automatikusan kiegyensúlyozva.
A gyakorlati validáció magában foglalhatja az összeszerelési ellenőrzéseket, a futásméréseket, a rezgésvizsgálatokat vagy a teljesítménypróbákat is. Ezeket a tevékenységeket szükség esetén megfelelően felszerelt szakembereknek kell elvégezniük, és elkülönülnek a szokásos CNC méretvizsgálatoktól.
Mi befolyásolja a légcsavar megmunkálási költségeit és a beszállító kiválasztását?
A légcsavar megmunkálási költsége főként az anyagtól, a légcsavar méretétől, a lapát geometriájától, a megmunkálási időtől, a tűréshatároktól, az ellenőrzés hatókörétől és a gyártási mennyiségtől függ. A beszállító kiválasztásának a szükséges alkatrész bizonyított képességére kell összpontosítania, nem pedig kizárólag a gép specifikációira vagy az árajánlatra.
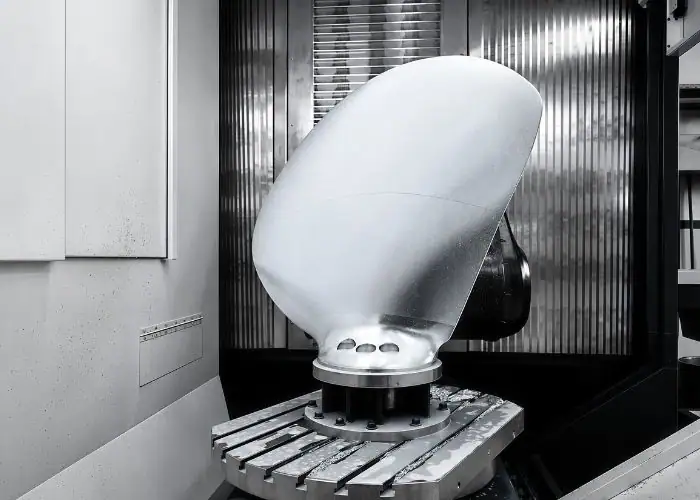
A legalacsonyabb megmunkálási ár nem feltétlenül tartalmazza az összetett ellenőrzést, a simítást, a beállítás előkészítését vagy a speciális kezelést. Ezeket a különbségeket figyelembe kell venni a gyártási javaslat értékelésekor.
Anyag, penge komplexitása és megmunkálási idő
Az anyagköltség az ötvözet típusától, a nyersanyag méretétől, a rendelkezésre állástól és az eltávolított anyag mennyiségétől függ. A nagy öntvények és a tömör tuskó alkatrészek gyártási költségszerkezete nagyon eltérő lehet.
A penge bonyolultsága a programozást és a megmunkálási időt is befolyásolja. A mély gyökátmenetek, a korlátozott szerszámhozzáférés és a finomsimítási követelmények általában növelik a műveletek számát.
A szerszámkopás, a befogóelemek előkészítése és a gép kapacitása befolyásolhatja a végső költséget. Egy kis precíziós hajócsavart és egy nagy hajóöntvényt nem szabad ugyanazokkal a megmunkálási feltételezésekkel értékelni.
Tűréshatárok, ellenőrzési és gyártási követelmények
A szűk tűrések növelik a gyártási nehézségeket, ha további simító meneteket, ellenőrzött beállításokat vagy részletesebb ellenőrzést igényelnek.
Az ellenőrzés költségei az alkatrész méretétől, a mérési sűrűségtől, a berendezésigényektől és a dokumentációtól függően változnak. A speciális pengemérés és -kiegyensúlyozás különálló szolgáltatások, amelyek külön tervezést igényelhetnek.
A prototípusok, a pótalkatrészek és a gyártási tételek költségszerkezete is eltérő. Az ismételt gyártás a programozási és a rögzítési költségeket több alkatrész között oszthatja el, de csak akkor, ha a tervezés és a folyamat stabil marad.
CNC megmunkálási képességek és beszállítói értékelés
Egy megfelelő beszállítónak értenie kell az összetett felületmegmunkáláshoz, az anyagok viselkedéséhez, a munkadarabok befogásához és a kritikus mechanikai jellemzők méréséhez. A releváns gyártási tapasztalat hasznosabb, mint a nagy pontosság általános állítása.
Egyedi hajócsavarlapátok megmunkálásához a vásárlóknak figyelembe kell venniük a gép méretét, a tengelykonfigurációt, a CAM-képességet, a munkadarab maximális súlyát és az ellenőrző berendezéseket. A nagy hajócsavarokhoz speciális létesítményekre lehet szükség, amelyek meghaladják a szokásos precíziós műhelyek kapacitását.
A beszállítók értékelésének különbséget kell tennie a CNC megmunkálástól az öntéstől, a kiegyensúlyozástól, a hidrodinamikai vizsgálatoktól és a tengeri tanúsítástól. Egy megbízható gyártási terv egyértelműen meghatározza, hogy mely műveleteket végzik el házon belül, és melyek igényelnek minősített külső támogatást.
GYIK
Lehet CNC-vel megmunkálni egy légcsavart tömör fémből öntvény helyett?
Igen. A kis vagy speciális hajócsavarok tömör fémből is megmunkálhatók, különösen prototípusok vagy kis volumenű gyártás esetén. Például egy 80 mm teljes átmérőjű lapát megmunkálásával elkerülhető lehet egy külön öntési minta előzetes költsége. A tömör anyagból történő megmunkálás azonban több anyagot távolít el, és hosszabb megmunkálási időt igényelhet. A nagyobb hajócsavarok gyakran gazdaságosabbak öntvényekből gyártani megfelelő megmunkálási ráhagyással. Az anyagmegfelelőséget és a szerkezeti teljesítményt továbbra is ellenőrizni kell.
Mekkora megmunkálási ráhagyást kell hagyni egy légcsavarlapáton?
A simítási ráhagyás az anyagtól, a lapátmérettől, az öntési pontosságtól, a szerszámátmérőtől és a rögzítés merevségétől függ. Nincs megbízható univerzális érték minden légcsavarra. Például egy kis prototípushoz néhány tizedmilliméteres végső ráhagyás szükséges, míg egy nagy öntvényhez eltérő nagyolási és simítási stratégia szükséges. A ráhagyásnak elegendőnek kell lennie ahhoz, hogy eltávolítsa a korábbi szerszámnyomokat és geometriai hibákat anélkül, hogy szükségtelen forgácsolóerőt vagy lapátelhajlást okozna.
Újra megmunkálható egy sérült légcsavar javítás után?
Igen, egyes sérült légcsavarok újra megmunkálhatók egy jóváhagyott javítás után, feltéve, hogy elegendő anyag- és szerkezeti integritás marad. Az általános munkák magukban foglalhatják a csavarfuratok, a rögzítőfelületek vagy a lokalizált lapátgeometria helyreállítását. A javítási eljárásnak figyelembe kell vennie az eredeti ötvözetet, a sérülés helyét, valamint az esetleges hegesztési vagy hővel kapcsolatos változásokat. A megmunkálás után a javított terület méretellenőrzést és a javítást végző hatóság által előírt további ellenőrzéseket igényel. Súlyos sérülés esetén a csere biztonságosabb lehet, mint a további anyageltávolítás.
A simább forgású légcsavarlap mindig javítja a hatékonyságot?
Nem. A simább felület nem garantál nagyobb hatékonyságot, ha a pengeosztás, a profil, a vastagság vagy az élgeometria helytelen. A felületi érdesség csak egy része a tervezésnek. Például a polírozás 1.6 µm-ről 0.8 µm-re csökkentheti az Ra értéket, de a túl sok anyag eltávolítása egy vékony él közelében komolyabb geometriai hibát okozhat. A helyes cél a jóváhagyott felületi és méretkövetelmények teljesítése, nem pedig a lehető legkisebb érdesség elérése.
Összegzés
A légcsavar megmunkálása a lapátgeometria, az anyagviselkedés, a szerszámpályák és a méretpontosság gondos ellenőrzését igényli. A CNC esztergálás és marás pontos agysajátosságokat eredményezhet, míg a többtengelyes megmunkálás javítja a komplex lapátfelületek és gyökátmenetek elérését. A sikeres gyártás a stabil munkadarab-befogástól, a megfelelő nagyolási és simítási stratégiáktól, valamint a menetemelkedés, a profil, a vastagság és a felületi minőség ellenőrzésétől függ. A mérnököknek a beszállító kiválasztásakor el kell választaniuk a megmunkálási képességet a speciális kiegyensúlyozástól és az üzemi teljesítmény validálásától.
A TiRapidnál precíziós CNC megmunkálási és gyártási szolgáltatásokat nyújtunk egyedi légcsavar alkatrészekhez, tengelyekhez, agyakhoz és összetett mechanikus alkatrészekhez. CNC marásunk, esztergálásunk, többtengelyes megmunkálásunk és méretvizsgálatunk támogatja a prototípusok és gyártási alkatrészek pontos gyártását.















