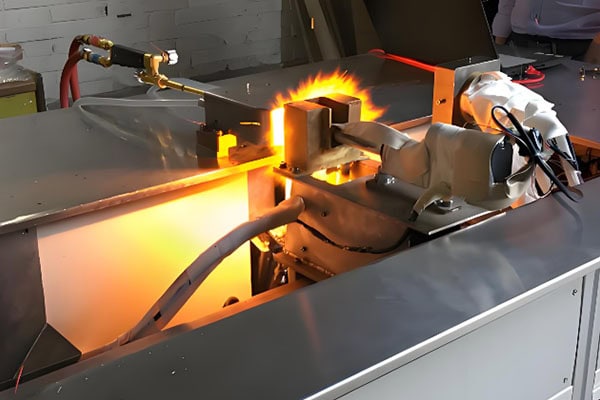
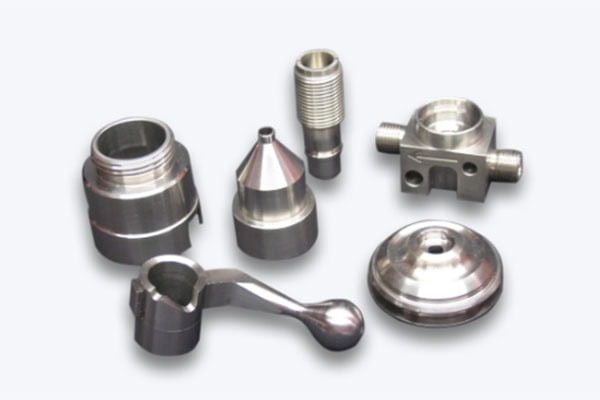
A nagyméretű fém alkatrészeket széles körben használják repülőgépiparban, energetikai berendezésekben, építőipari gépekben, vasúti közlekedésben és ipari berendezésekben. A szabványméretű alkatrészekhez képest a nagyméretű fém alkatrészek érzékenyebbek a hődeformációra, a maradékfeszültségre, a befogási deformációra, a szerszámgéphibákra és a szerszámkopásra a CNC fémmegmunkálás során. Ahogy a munkadarab teljes mérete növekszik, még egy kis megmunkálási hiba is jelentőssé válhat az egész alkatrészen. Ezért a méretkonzisztencia fenntartása az egyik legfontosabb kihívás a nagyméretű fém alkatrészek megmunkálásában.
Kap 20% kikapcsolva
Az első rendelésed
Egyedi fém és műanyag alkatrészekre van szüksége?
Miért nehezebb a méretpontosság szabályozni nagy fém alkatrészeknél?
A termikus deformációnak nagyobb hatása van
A fém anyagok a hőmérséklet változásával tágulnak és összehúzódnak. Nagy munkadarabok esetén már viszonylag kis hőmérsékletváltozás is észrevehető méretváltozásokat okozhat. Megmunkálás során a hőt az orsó, a vágószerszámok, a gépalkatrészek és a forgácsolási folyamat termeli.
Ha egy nagyméretű munkadarab különböző területei eltérő hőmérsékletnek vannak kitéve, lokális méretváltozások léphetnek fel. Ez ugyanazon alkatrész különböző szakaszai között eltérő méreteket eredményezhet.
Emiatt a hőmérsékletstabilitás fontos tényező a precíziós, nagyméretű CNC megmunkálásban.
A nem megfelelő befogás a munkadarab deformálódását okozhatja
A nagy fém alkatrészek gyakran nehezek, de egyes alkatrészek vékony falakat, hosszú szakaszokat vagy más viszonylag rugalmas szerkezeteket tartalmazhatnak. A túlzott szorítóerő a munkadarab deformálódását okozhatja a megmunkálás során.
A megmunkálás befejezése és a szorítók kioldása után a munkadarab részben visszanyerheti eredeti alakját, ami méretbeli eltéréseket okozhat.
Egy megfelelő befogási stratégiának ezért nemcsak azt kell figyelembe vennie, hogy a munkadarab biztonságosan rögzítve van-e, hanem a befogási pontok elhelyezkedését, a megtámasztási pozíciókat és az erők eloszlását a munkadarabon.
Több beállítás növelheti a felhalmozódott hibákat
Ha egy munkadarab nagyobb, mint a gép effektív munkatartománya, a megmunkálást több szakaszban kell elvégezni. Minden egyes újrapozicionálási művelet magában hordozza egy kis pozicionálási hiba lehetőségét.
Ha a megmunkálási referenciaérték a különböző beállítások során változik, ezek a hibák felhalmozódhatnak és befolyásolhatják a végső méretpontosságot.
Nagy fém alkatrészek esetében elengedhetetlen a megbízható megmunkálási referenciapont meghatározása és a beállítások számának minimalizálása a méretkonzisztencia megőrzése érdekében.
Hogyan javítható a méretkonzisztencia nagyméretű fém alkatrészek megmunkálásakor?
Részletes megmunkálási terv kidolgozása a gyártás előtt
Egy teljes CNC megmunkálási stratégiát kell kidolgozni a munkadarab anyaga, méretei, geometriája, tűréshatárai és alkalmazása alapján.
Komplex, nagyméretű fém alkatrészek esetében a tipikus folyamat magában foglalhatja a durva megmunkálást, az elősimítást és a simítást.
A durva megmunkálás a nagy mennyiségű anyag hatékony eltávolítására összpontosít. Az elősimítás meghatározza az alapgeometriát és szabályozza a fennmaradó anyagráhagyást, míg a simítás a kritikus méretekre, tűréshatárokra és felületi minőségre összpontosít.
A megmunkálási ráhagyás megfelelő elosztása csökkentheti a forgácsolási hőt és a maradék feszültséget, ami segít megelőzni a méretváltozásokat a későbbi műveletek során.
Stabil gép- és műhelyhőmérséklet fenntartása
A környezeti hőmérséklet jelentős hatással lehet a nagyméretű precíziós megmunkálásra. A hőmérsékletváltozások mind a szerszámgép, mind a munkadarab tágulását vagy összehúzódását okozhatják.
A gép bemelegítése, a hűtőfolyadék-kezelés, a stabil műhelyhőmérséklet és az állandó megmunkálási feltételek segíthetnek csökkenteni a hőmérsékleti ingadozást.
Nagy pontosságú alkalmazásoknál a hőhibák monitorozása és kompenzálása tovább javíthatja a méretkonzisztenciát.
Optimalizálja a szorító- és alátámasztási módszereket
A nagy munkadarabok geometriáján alapuló megfelelő pozicionálási, befogási és alátámasztási stratégiát igényelnek.
Vékonyfalú, hosszú vagy nagyméretű vázszerkezetű alkatrészek esetén a további támasztópontok segíthetnek csökkenteni a deformációt és a rezgést a megmunkálás során.
Megmunkálás előtt a munkadarabot is ellenőrizni kell a megfelelő elhelyezkedés és a referenciafelületekkel való érintkezés szempontjából. Az egyenetlen alátámasztás vagy a helytelen pozicionálás szisztematikus mérethibákat okozhat a megmunkálási folyamat során.
A méretkonzisztencia javítása folyamatszabályozással
Válassza ki a megfelelő forgácsolószerszámokat és paramétereket
A szerszámkopás fokozatosan megváltoztathatja a munkadarab tényleges forgácsolási méreteit. Emellett növelheti a forgácsolóerőket és a megmunkálási hőmérsékletet.
A nagy fém alkatrészek gyakran hosszú megmunkálási ciklusokat igényelnek, ezért a szerszáméltartam-kezelés különösen fontos. A forgácsolási sebességet, az előtolási sebességet és a fogásmélységet az anyagnak és a megmunkálási műveletnek megfelelően kell optimalizálni.
Különböző fémek esetében a szerszámválasztásnak figyelembe kell vennie az anyag keménységét, hővezető képességét, megmunkálhatóságát és a kívánt felületkezelést.
Minimalizálja a rezgést és a szerszám túlnyúlását
A nagy alkatrészek mély üregeket, furatokat és összetett felületeket tartalmazhatnak, amelyek hosszabb forgácsolószerszámokat igényelnek. A túlzott szerszámtúlnyúlás csökkenti a szerszám merevségét, és növeli a rezgés és a csörgés kockázatát.
Amikor csak lehetséges, a szerszám túlnyúlását minimalizálni kell. A megfelelő szerszámátmérő, tartó, forgácsolási feltételek és megmunkálási stratégia kiválasztása javíthatja a merevséget és fenntarthatja a stabil forgácsolási teljesítményt.
A rezgés csökkentése különösen fontos nagyméretű precíziós alkatrészek megmunkálásakor, mivel már a kis mennyiségű rezgés is negatívan befolyásolhatja a méretpontosságot és a felületi minőséget.
Folyamat közbeni mérés használata
A hagyományos megmunkálási folyamatok gyakran a teljes alkatrész elkészülte utáni végső ellenőrzésre támaszkodnak. Nagy precíziós alkatrészek esetében azonban a méretproblémák azonosításával a gyártás végéig várni jelentős anyag- és termelési veszteségekhez vezethet.
A megmunkálás során a kritikus méretek ellenőrzésére folyamatközi mérőrendszerek, mérőrendszerek és gépre szerelt ellenőrző eszközök használhatók.
A mérési eredmények alapján a kezelők szükség esetén módosíthatják a szerszámkompenzációt és a megmunkálási paramétereket. Ez a zárt hurkú megközelítés segít csökkenteni a méretbeli eltéréseket a különböző megmunkálási területek és gyártási tételek között.
A precíziós ellenőrzés elengedhetetlen a végső minőségellenőrzéshez
Állapítson meg egy következetes ellenőrzési adatot
A méretellenőrzéshez megbízható referenciarendszert kell használni, amely szorosan megfelel a megmunkálási adatpontnak.
Az alkalmazástól függően a fontos ellenőrzési paraméterek magukban foglalhatják a teljes méreteket, a furatátmérőt, a síkfelületet, a párhuzamosságot, a merőlegességet, a pozíciótűrést és a felület geometriáját.
Nagy pontosságú, nagyméretű alkatrészekhez koordináta-mérőgépek (CMM-ek), lézerkövetők, hordozható mérőrendszerek és folyamat közbeni ellenőrző berendezések választhatók ki a munkadarab mérete és a tűréshatárok szerinti követelmények szerint.
Statisztikai folyamatszabályozás használata kritikus dimenziókhoz
Nagyméretű fém alkatrészek sorozatgyártása esetén a kritikus méretadatok rögzítése segíthet a folyamattrendek azonosításában.
A statisztikai folyamatszabályozás (SPC) segítségével figyelemmel kísérhető, hogy egy adott méret fokozatosan közeledik-e a felső vagy az alsó tűréshatárhoz. Ha trendet észlel, a kezelők módosíthatják a szerszámkompenzációt, a megmunkálási paramétereket vagy a gyártási folyamatot, mielőtt az alkatrész kilépne a tűréshatárból.
Ez a proaktív megközelítés jelentősen javíthatja a konzisztenciát több rész között.
A nagyméretű fémalkatrészek megmunkálásakor a méretkonzisztencia biztosítása nem függhet kizárólag egy nagy pontosságú CNC gép használatától. Átfogó ellenőrzést igényel a teljes gyártási folyamat során, beleértve az anyagválasztást, a megmunkálási stratégiát, a munkadarab befogását, a hőmérséklet-szabályozást, a forgácsolószerszámokat, a megmunkálási paramétereket, a folyamat közbeni mérést és a végső ellenőrzést.
Az alkatrész méreteinek növekedésével a hődeformáció, a gépgeometriai hibák, a befogási deformáció és a pozicionálási hibák hatásai egyre jelentősebbek lesznek. A jól megtervezett megmunkálási folyamat valós idejű monitorozással és precíziós ellenőrzéssel kombinálva hatékonyan csökkentheti a méretbeli eltéréseket, és javíthatja az alkatrész állandóságát és az összeszerelés megbízhatóságát.
A nagy pontosságú, nagyméretű fém alkatrészek megmunkálását magában foglaló projektek esetében elengedhetetlen egy olyan megmunkáló partner kiválasztása, amely nagyméretű CNC berendezésekkel, fejlett ellenőrzési képességekkel, tapasztalt mérnökökkel és megbízható folyamatirányítással rendelkezik a stabil és megismételhető eredmények eléréséhez.
Szerző
Galen igazgató és alapító
Elkötelezettek vagyunk amellett, hogy a lehető legjobb szolgáltatást nyújtsuk a gyártóiparban.
A köszörülés egy precíziós megmunkálási folyamat, amelynek során egy forgó csiszolókorong segítségével távolítanak el anyagot a munkadarabról. A hagyományos vágószerszámokkal ellentétben, amelyek meghatározott vágóélekkel távolítják el az anyagot, a köszörülés...
Egy konzolnak ívelt élre lehet szüksége, hogy átférjen egy szomszédos alkatrészen. Egy háznak pontosan formázott belső falra lehet szüksége, míg egy öntőformának folytonos felületre, amely meghatározza a
A főorsó a CNC gépek egyik legfontosabb részegysége. Ez biztosítja a forgácsoláshoz szükséges forgómozgást, tartja a vágószerszámot vagy a munkadarabot.
A vezetőcsapok egyszerű alkatrészek, de kritikus szerepet játszanak a szerszám illesztésében, az ismételhető pozicionálásában és a hosszú távú szerszámstabilitásban. Fröccsöntőformákban, szerszámkészletekben, szerelvényekben és precíziós szerelvényekben a
CNC alkatrészgyártás: Folyamat-, minőség- és tervezési útmutató A CNC alkatrészeket repülőgépiparban, orvosi berendezésekben, robotikában, autóipari rendszerekben, elektronikában és ipari gépekben használják, mivel a CNC megmunkálással összetett alkatrészeket lehet előállítani.
Két, ugyanabból az anyagból készült alkatrész marási ára nagyon eltérő lehet. Az egyik illeszkedhet egy standard satuhoz, és közönséges szerszámokkal működhet. A másikhoz több beállításra lehet szükség.
A többtengelyes megmunkálás egy CNC gyártási folyamat, amely lehetővé teszi, hogy a forgácsolószerszám, a munkadarab vagy mindkettő több vezérelt tengelyen mozogjon a megmunkálás során. Ahelyett, hogy csak egy rögzített tengelyről vágna
Egy precíz szerszámpálya csak akkor hasznos, ha a munkadarab a helyén marad. Ha egy alkatrész elmozdul, felemelkedik vagy meghajlik a forgácsolás során, még egy gondosan programozott CNC-gép is képes előállítani...
A megmunkálási ráhagyás a munkadarabon szándékosan hagyott plusz anyagmennyiség a végső megmunkálás előtt. CNC megmunkálásnál ez a plusz anyagmennyiség elegendő anyagot biztosít a gépészeknek a felületi hibák eltávolításához, a kisebb hibák korrigálásához...
A síkmarás egy marási eljárás, amelyet széles, sík felületek megmunkálására használnak, anyag eltávolításával egy forgó marószerszám kerületi vágóéleivel. Általában egy
Az üvegszállal töltött nejlon egy megerősített műszaki műanyag, amely a nejlon sokoldalúságát az üvegszálak szilárdságával és merevségével ötvözi. A töltetlen nejlonhoz képest jobb ellenállást kínál.
A szakítófeszültség az egységnyi felületre jutó belső erő, amely akkor keletkezik, amikor egy anyagot külső terhelés ér. Kiszámítása úgy történik, hogy az alkalmazott szakítóerőt elosztjuk a